
| آیتم | Name | واحد | دادهها | ||
| 1 | بیشترین ظرفیت خمش | میلیمتر | لوله فولادی Φ89×8t | ||
| 2 | بیشترین شعاع رول | خم شدن با روش Draw | لوله گرد | 1.5 قطر خارجی – 4 قطر خارجی | |
| لوله مستطیلی | 2.5 قطر خارجی – 4 قطر خارجی | ||||
| خم شدن رول | لوله گرد | 8 OD ---- ∞ | |||
| لوله مستطیلی | 8 OD --- ∞ | ||||
| 3 | بزرگترین شعاع خم شدگی | میلیمتر | 500mm | ||
| 4 | حداکثر طول تغذیه |
میلیمتر | 4000 | میتواند بر اساس نیاز مشتری تهیه شود | |
| 5 | بزرگترین درجه خم شدگی | درجه | 190 | ||
| 6 | سرعت چرخشی | درجه/ثانیه | 200 | چرخش سریع خطرناک است | |
| سرعت تغذیه | میلیمتر/ثانیه | 800 | |||
| 7 | دقت | تغذیه | میلیمتر | ±0.1 | |
| چرخان | درجه | ±0.1 | |||
| خم شدن | درجه | ±0.1 | |||
| 8 | موتور سرو چرخشی | W | 1500 وات | ||
| 9 | موتور سرو تغذیه | کیلووات | 11KW | ||
| 10 | موتور سروی قابل چرخش | کیلووات | 11KW | ||
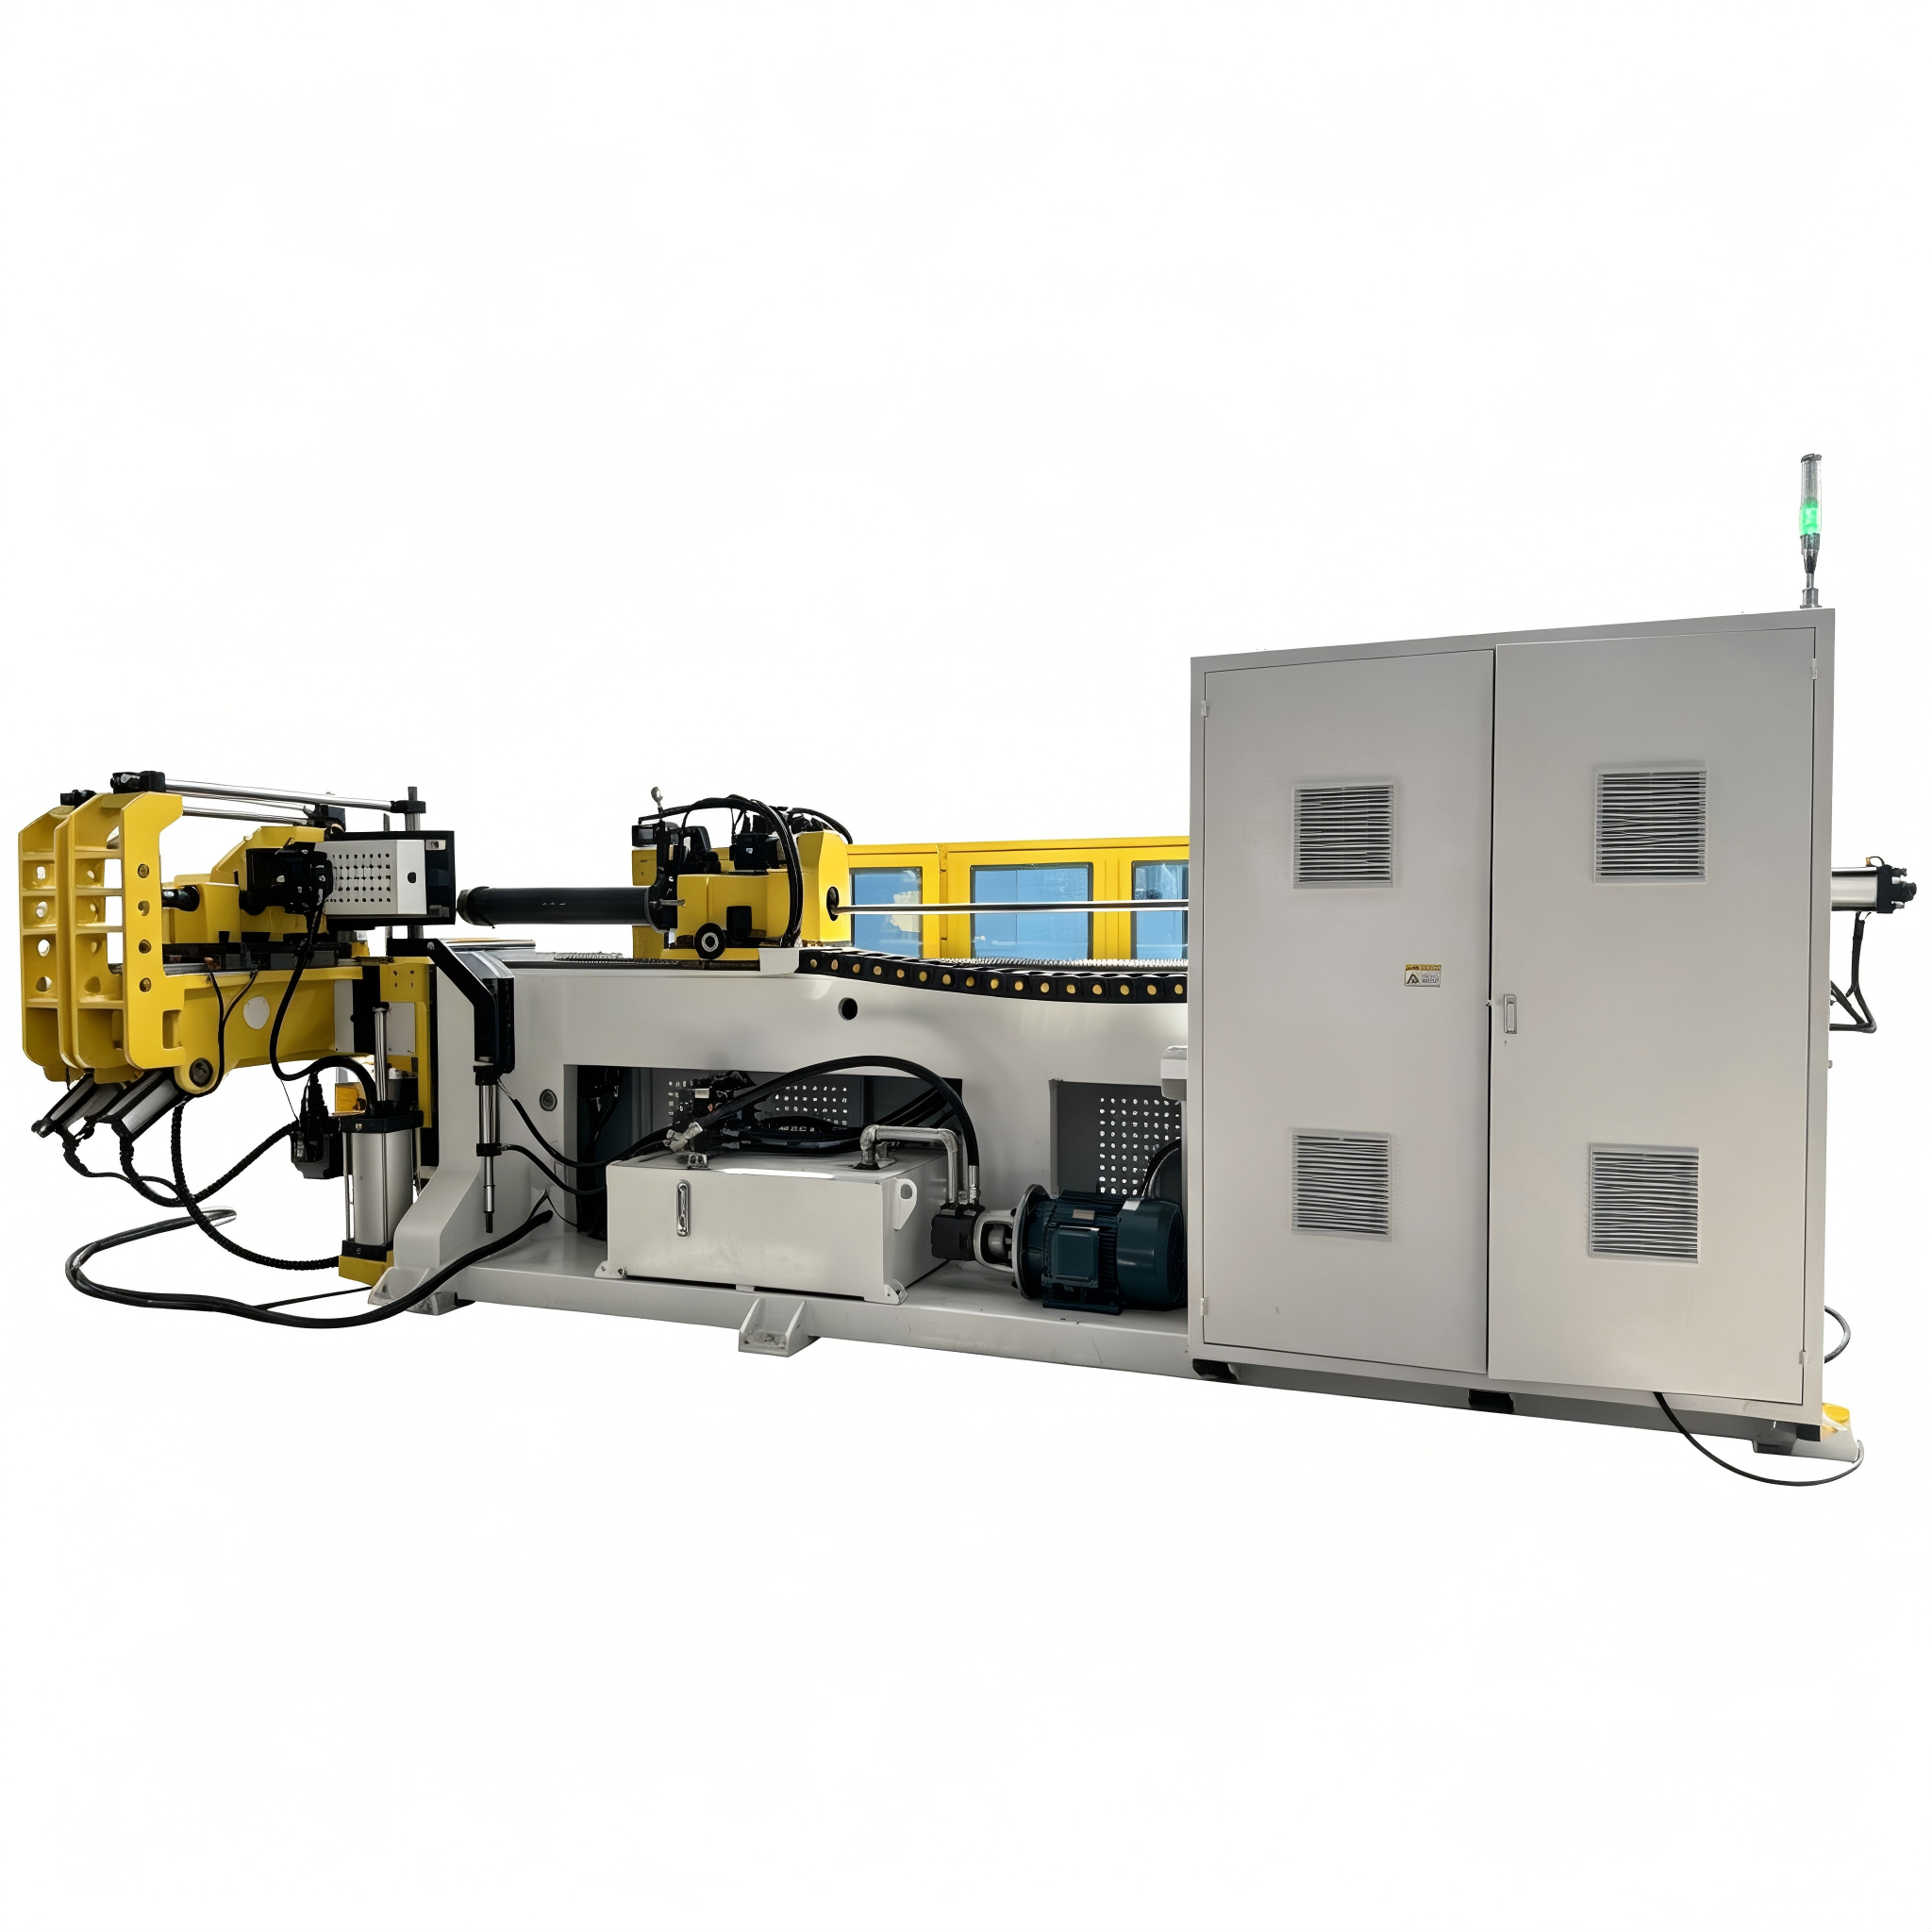
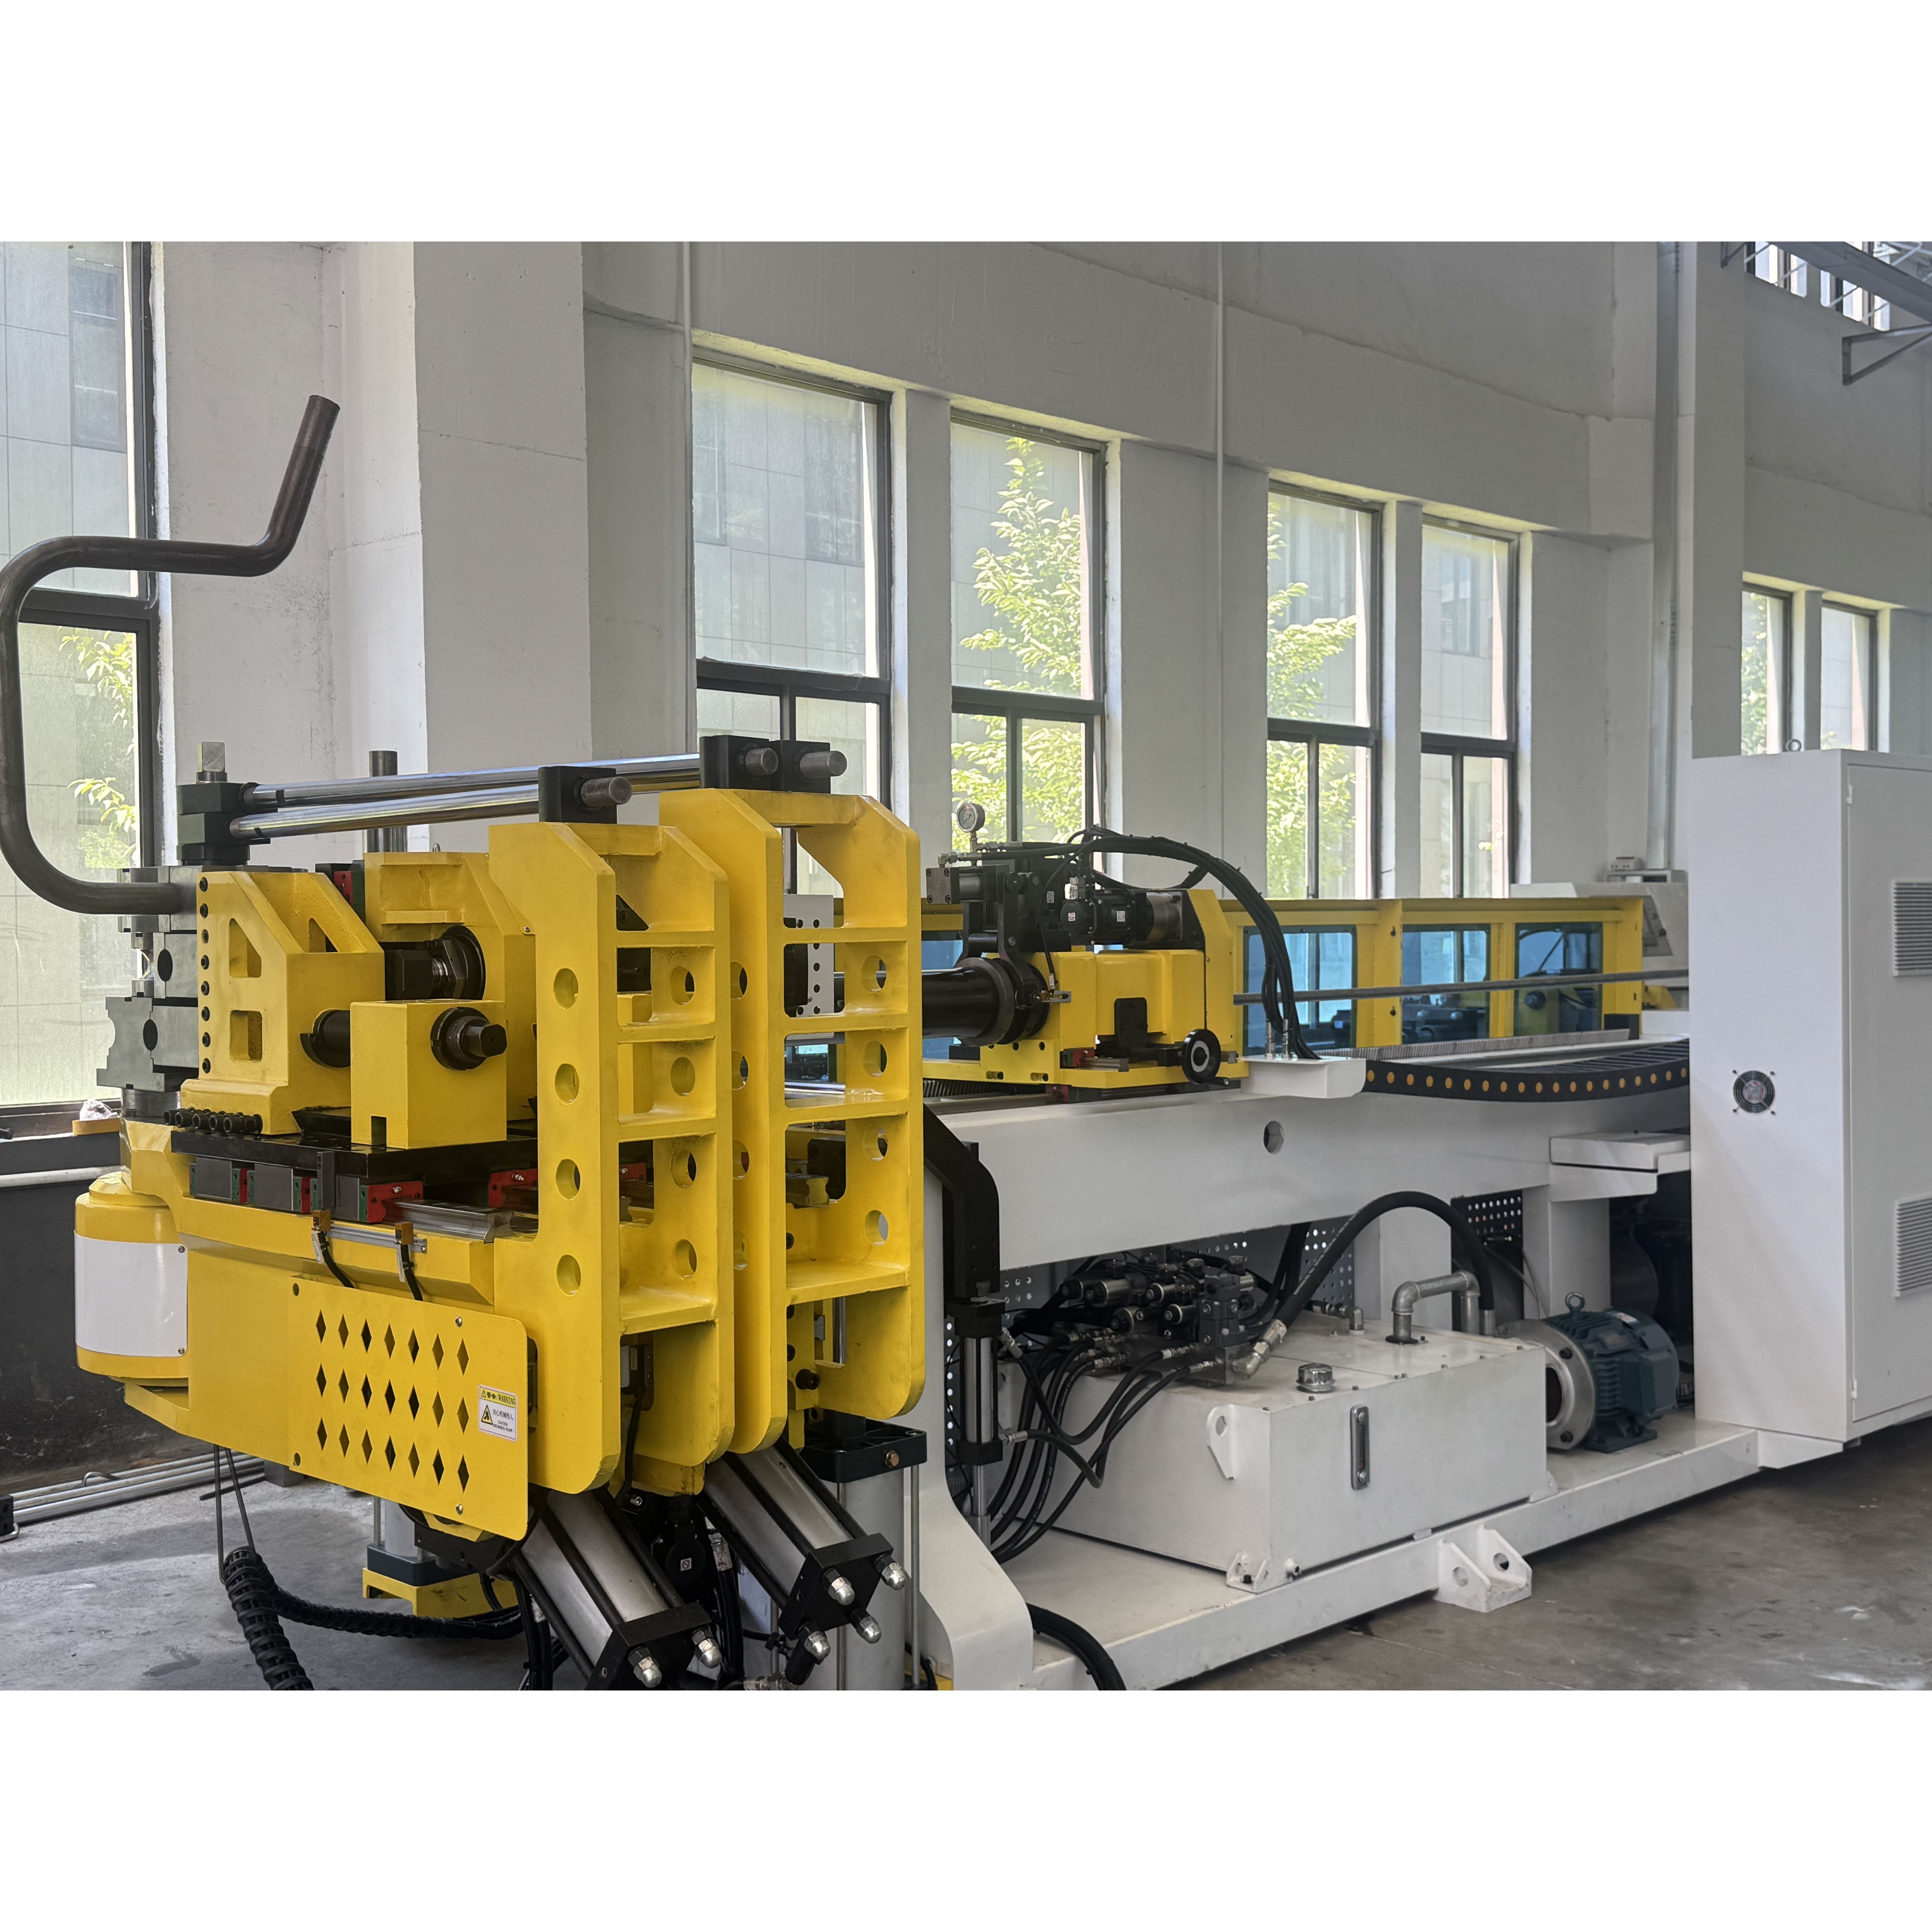
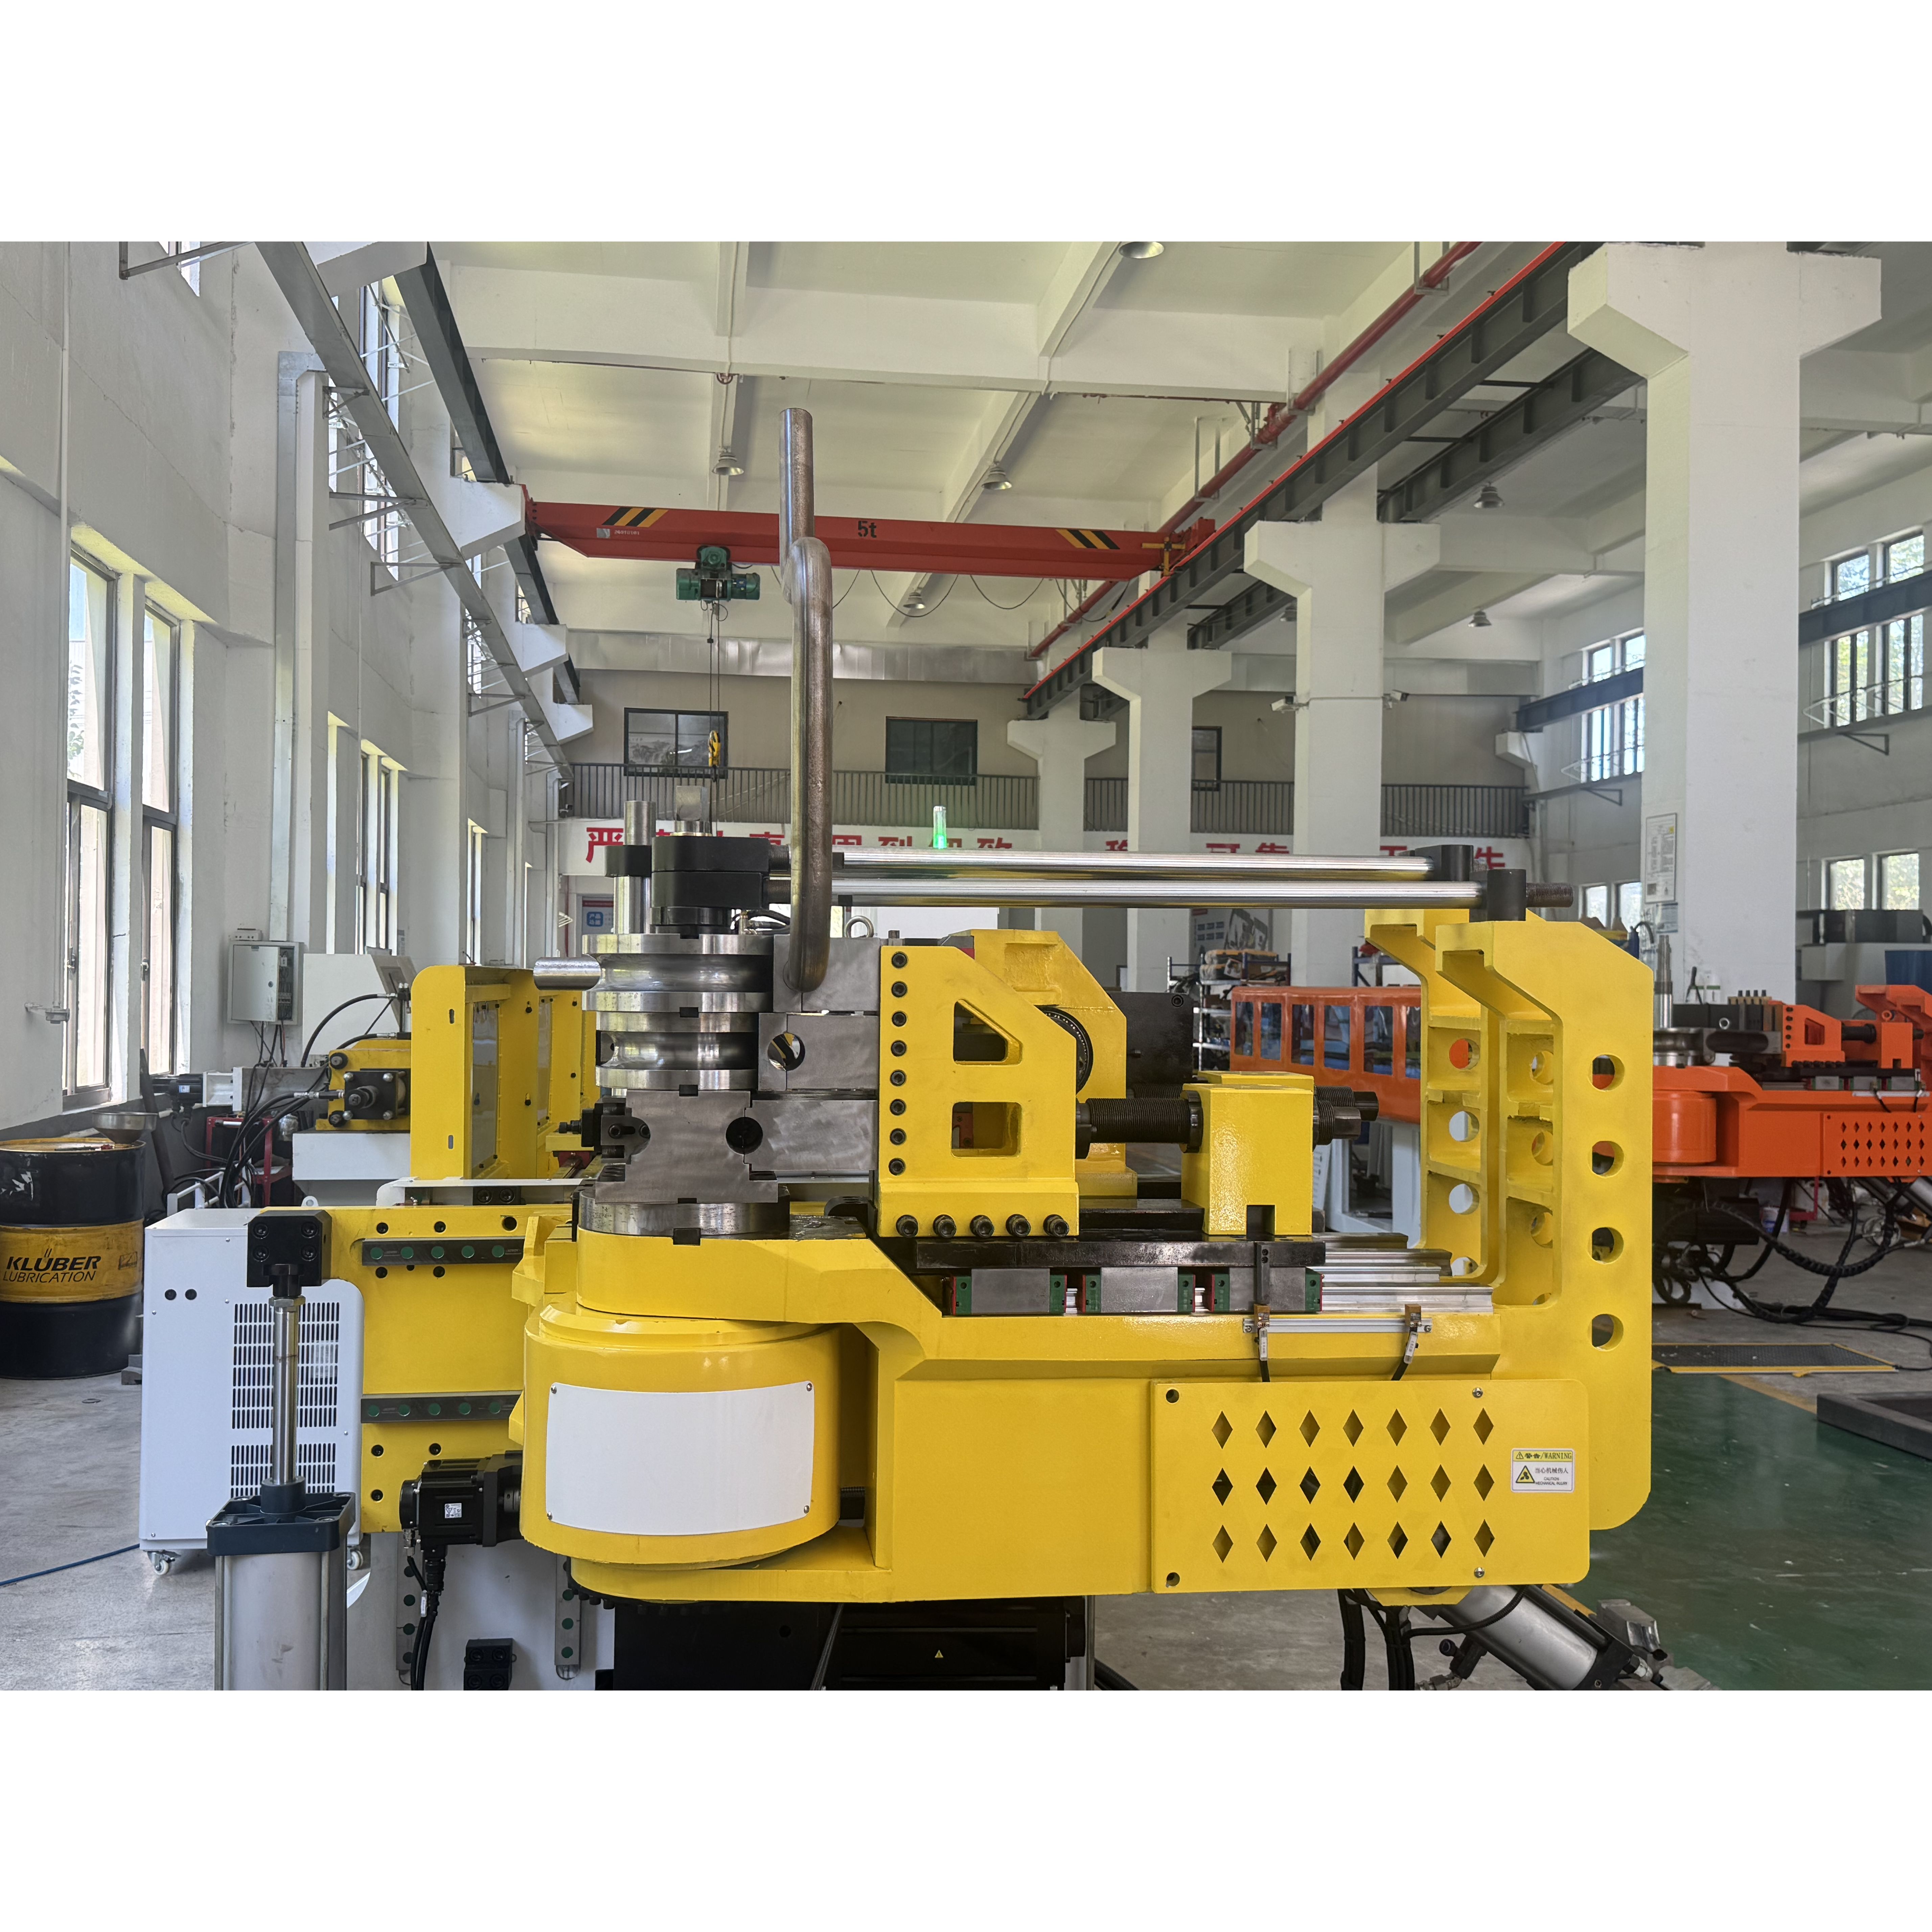
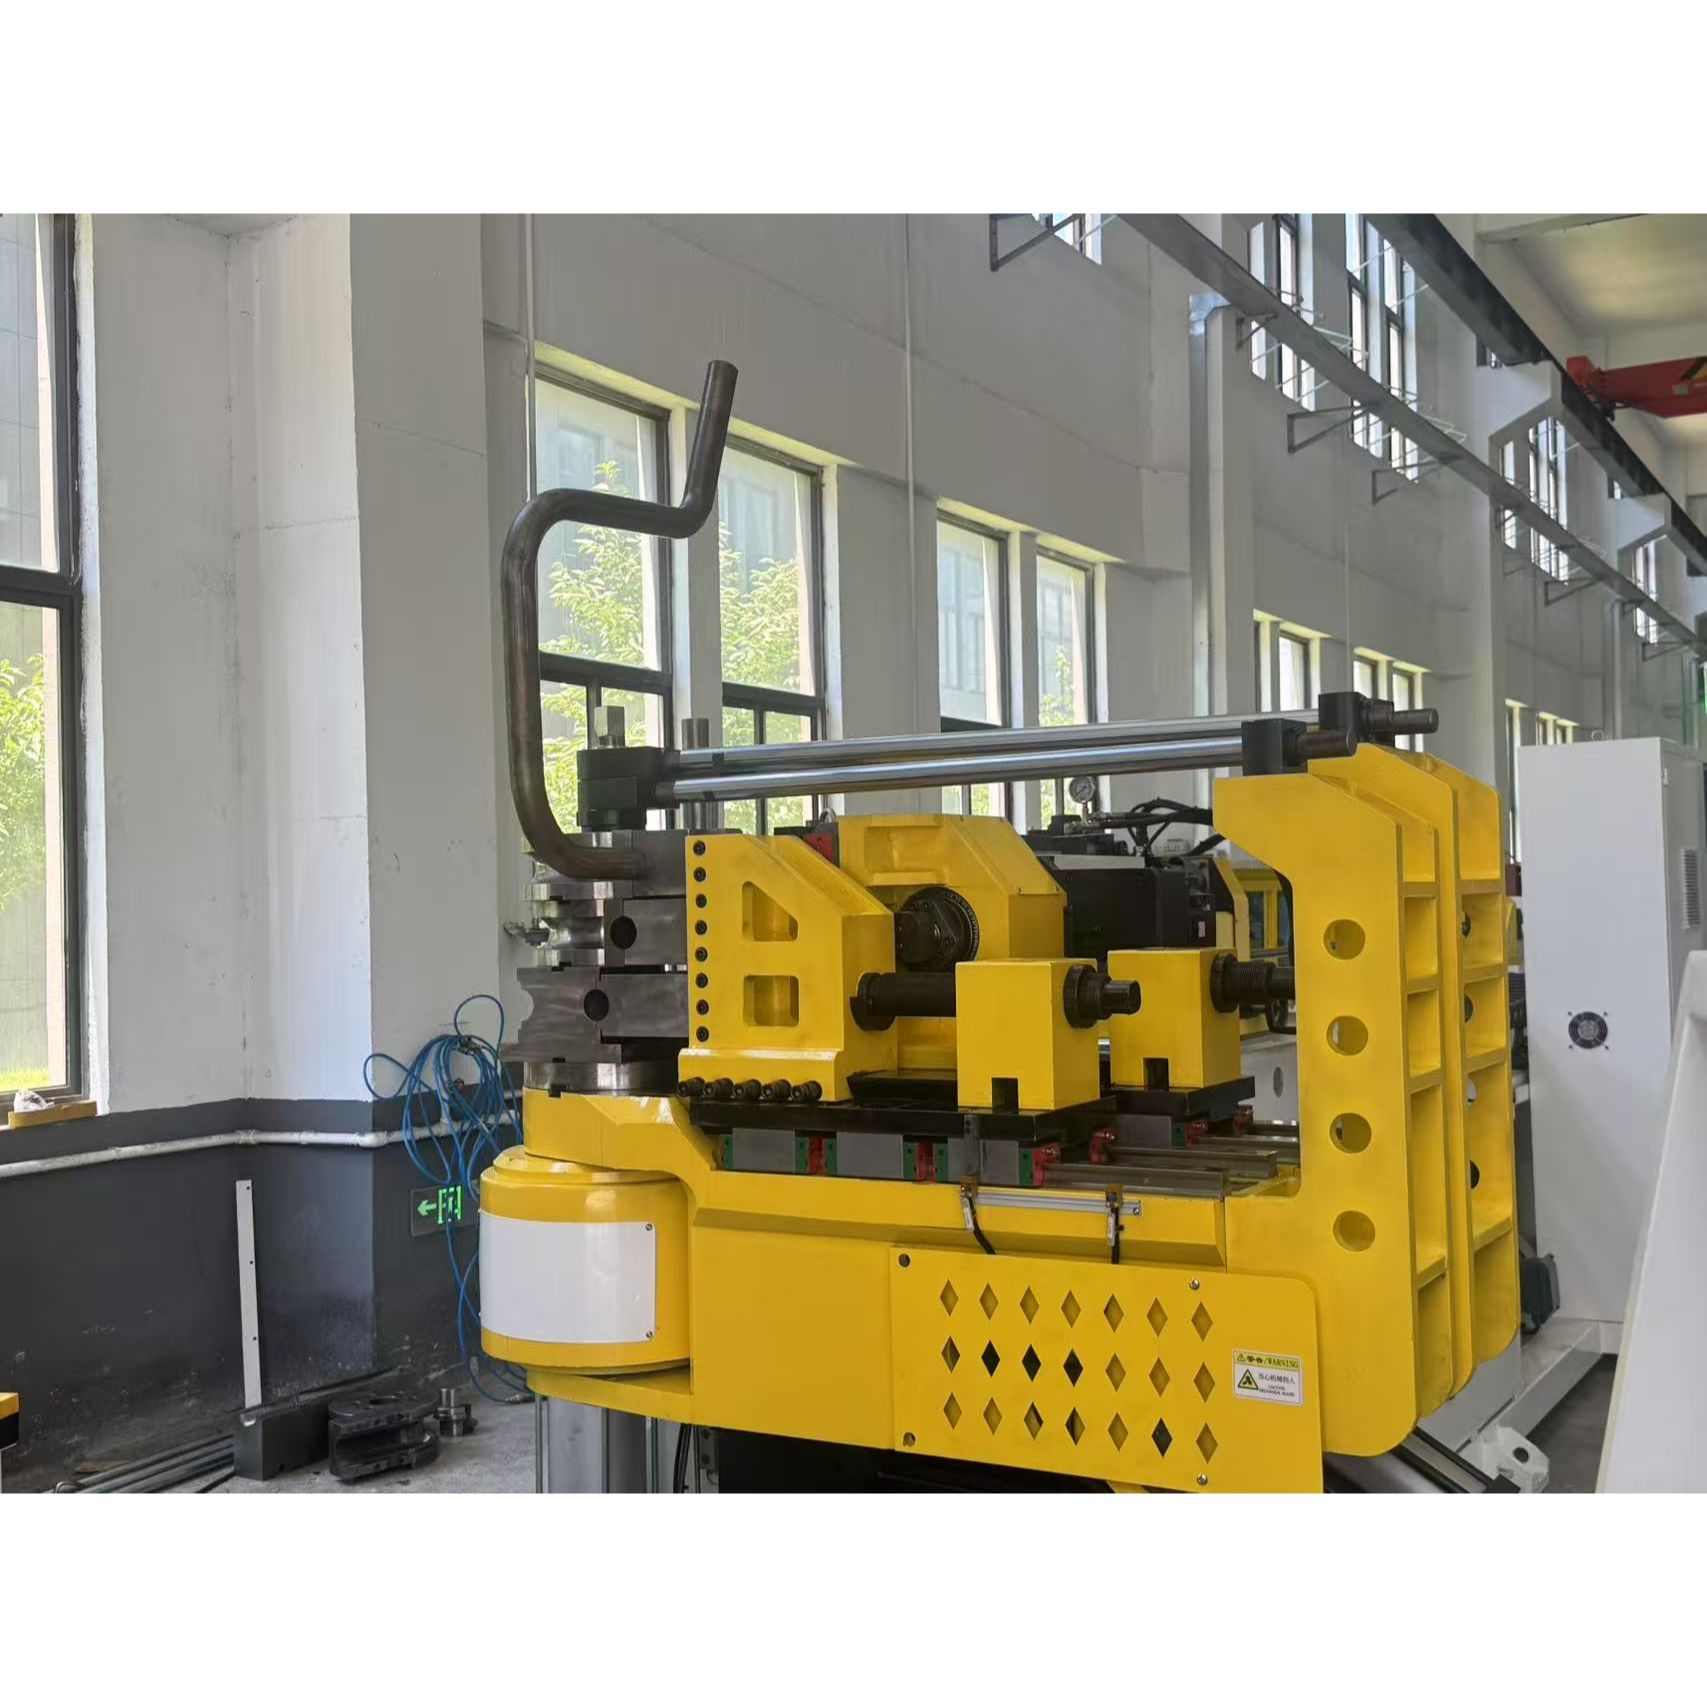
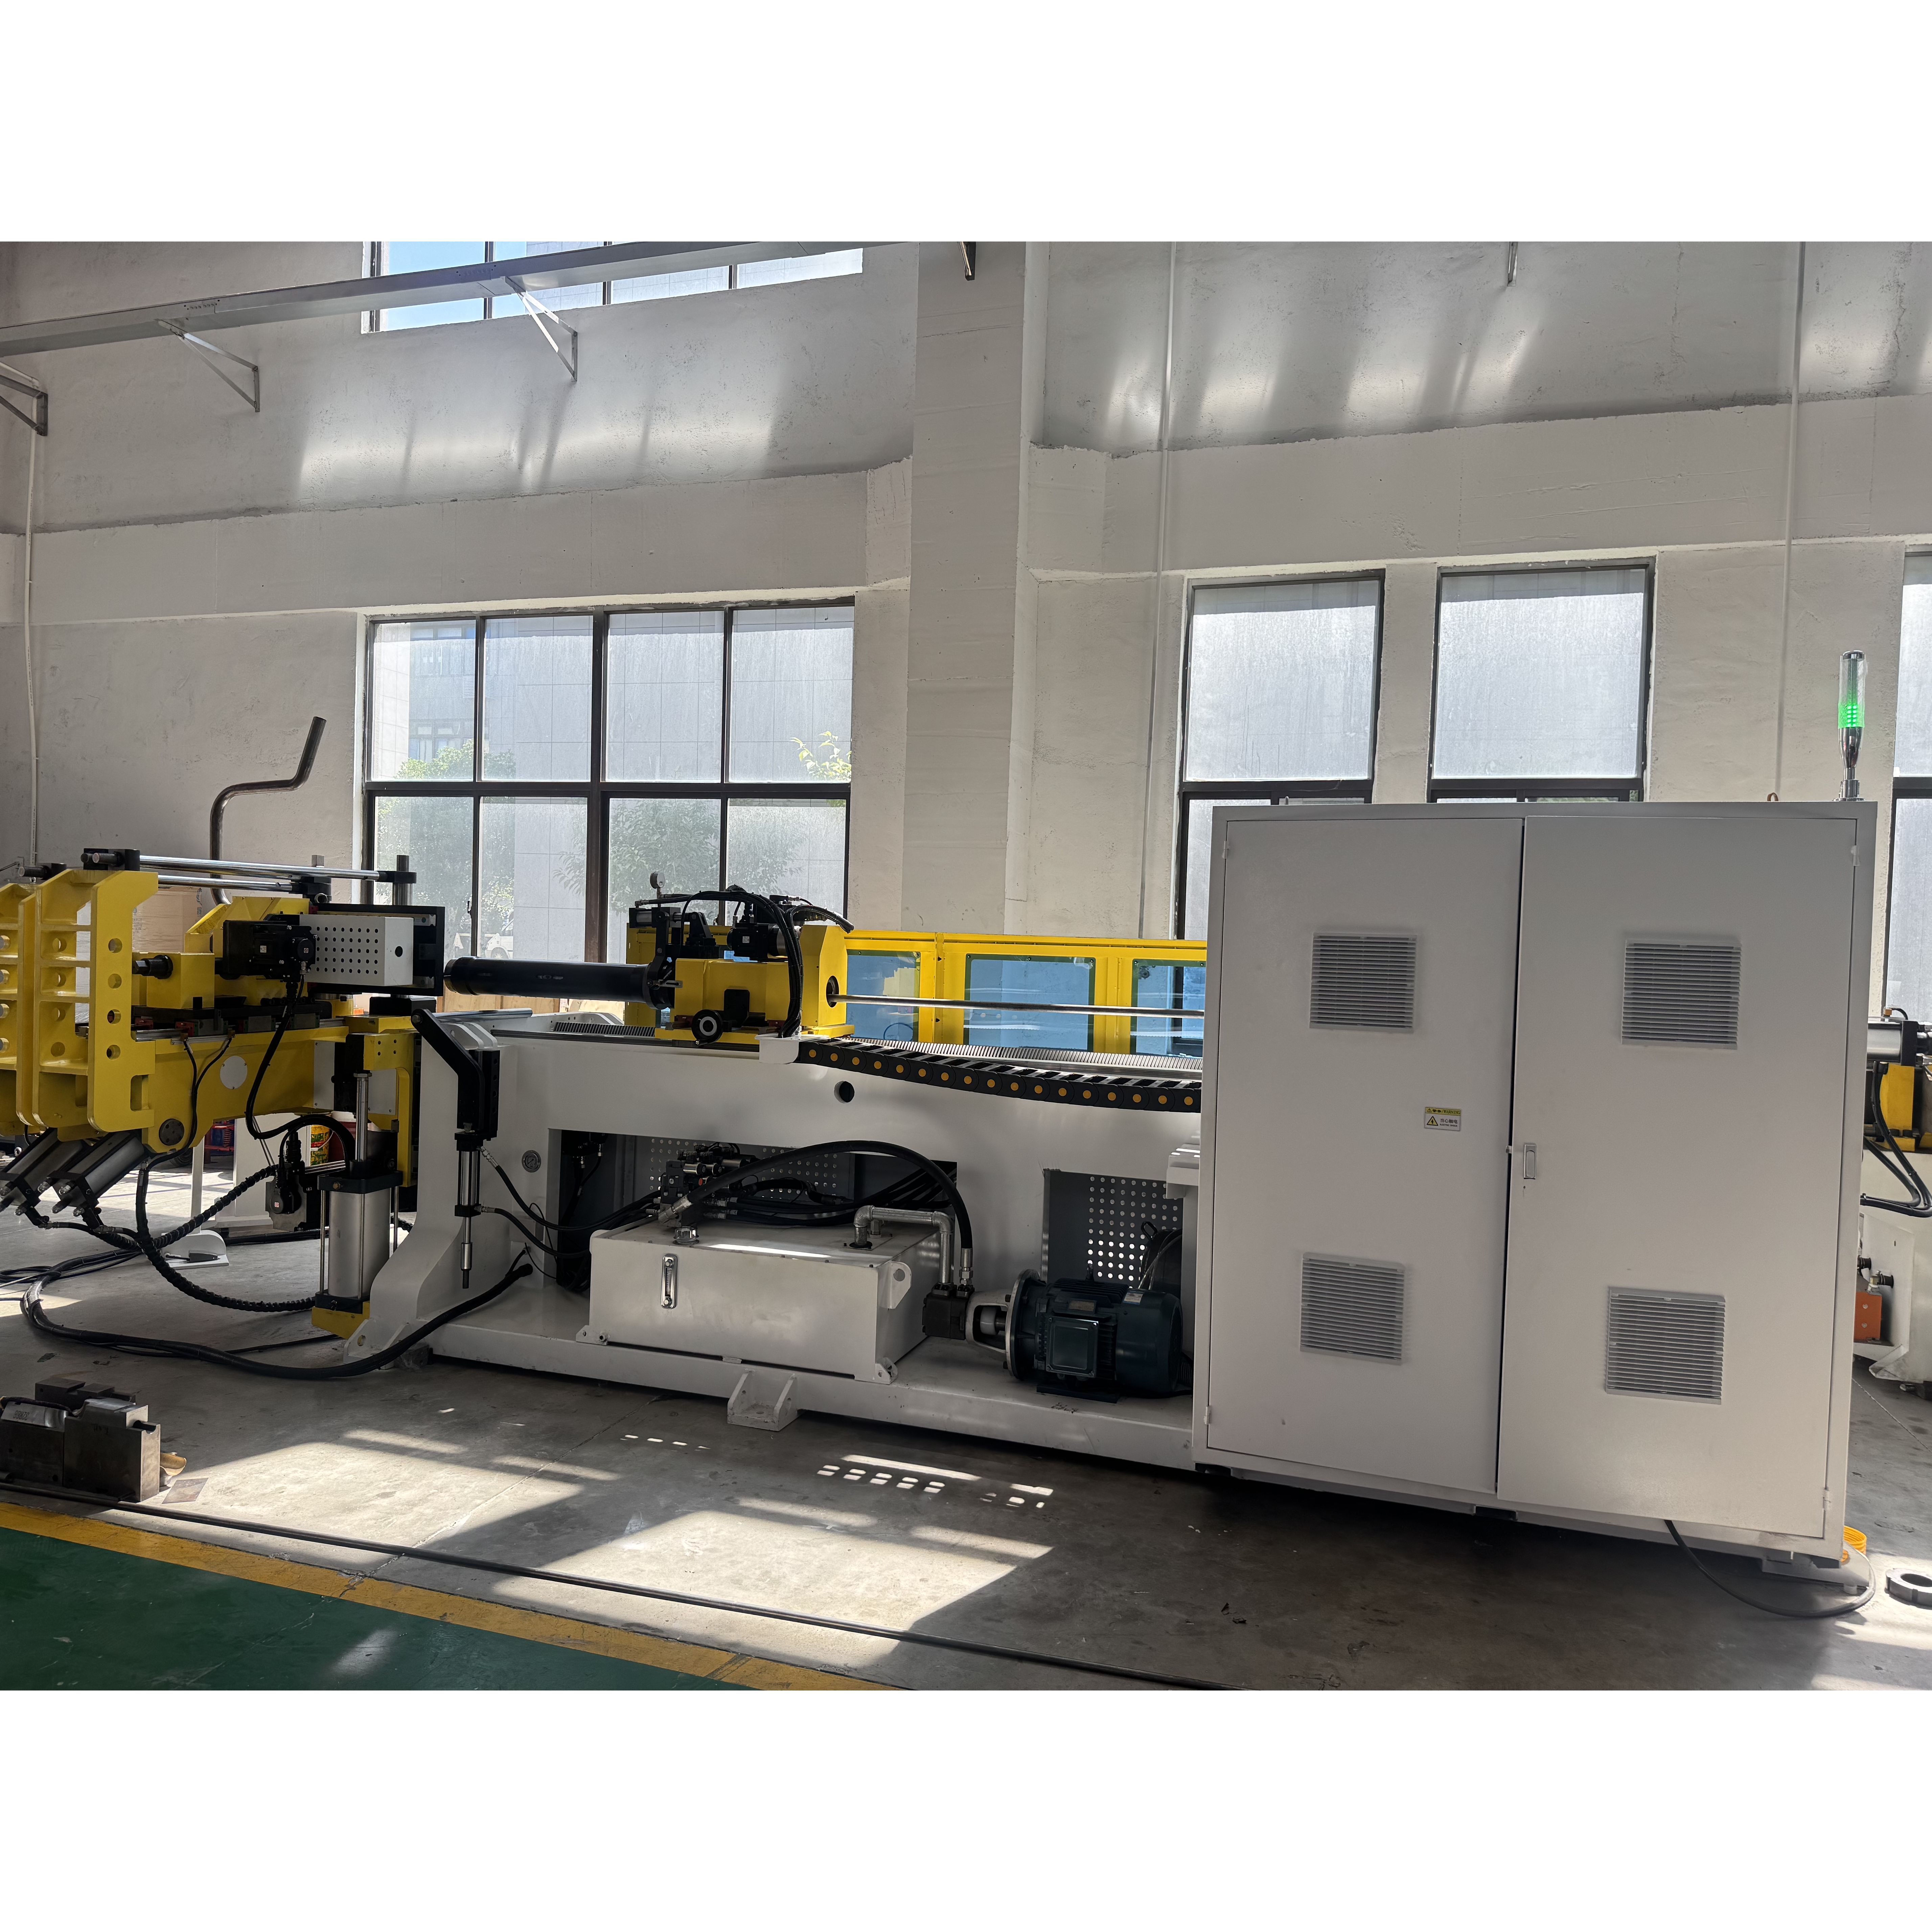
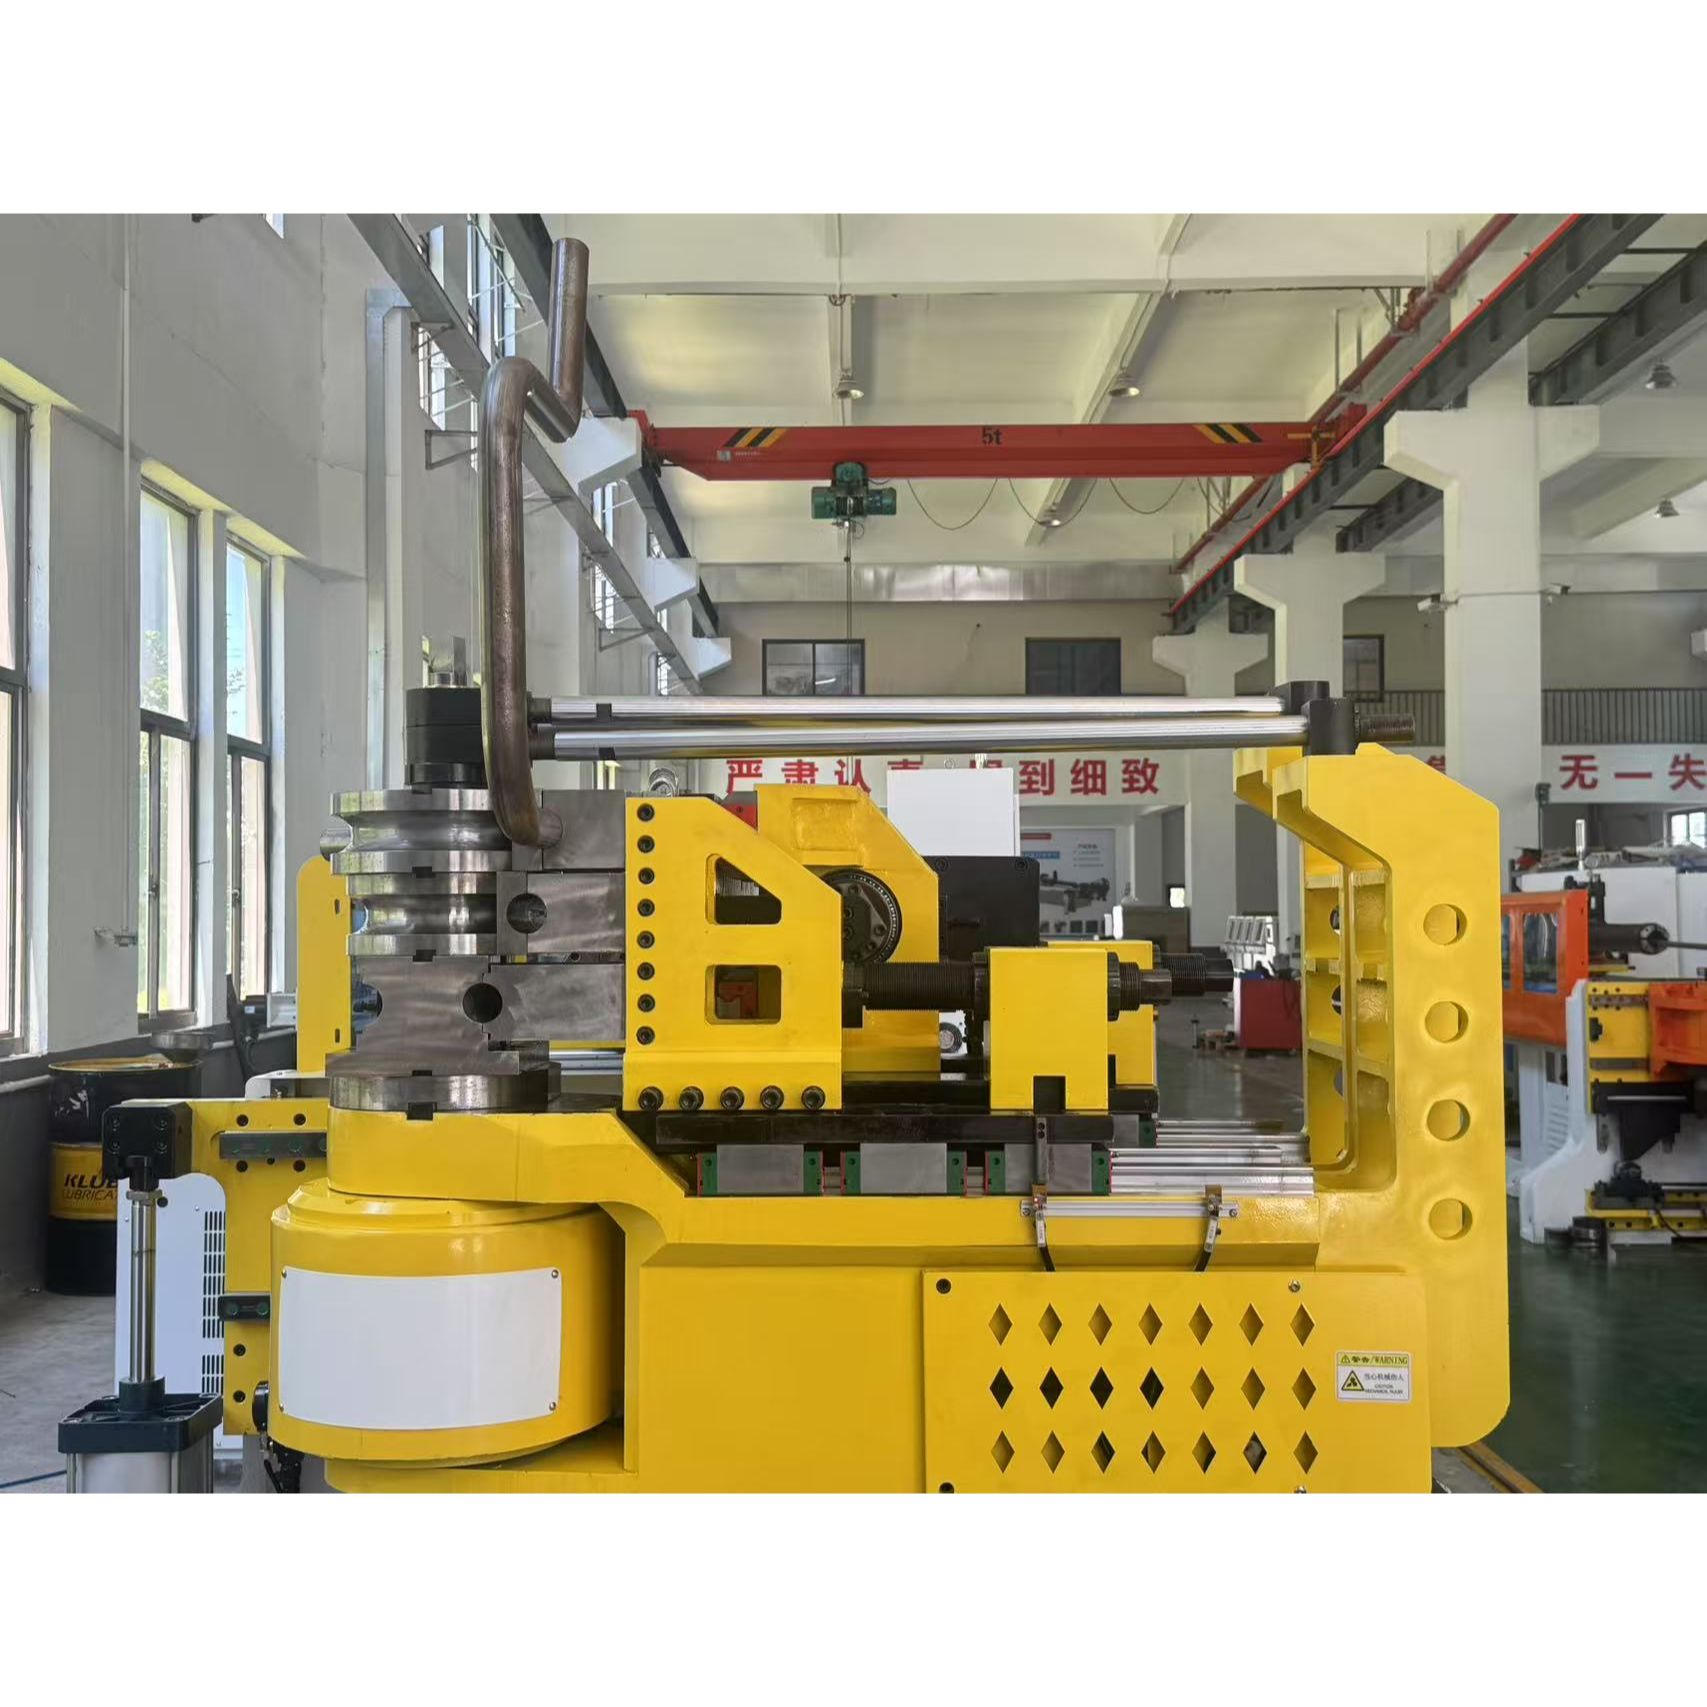
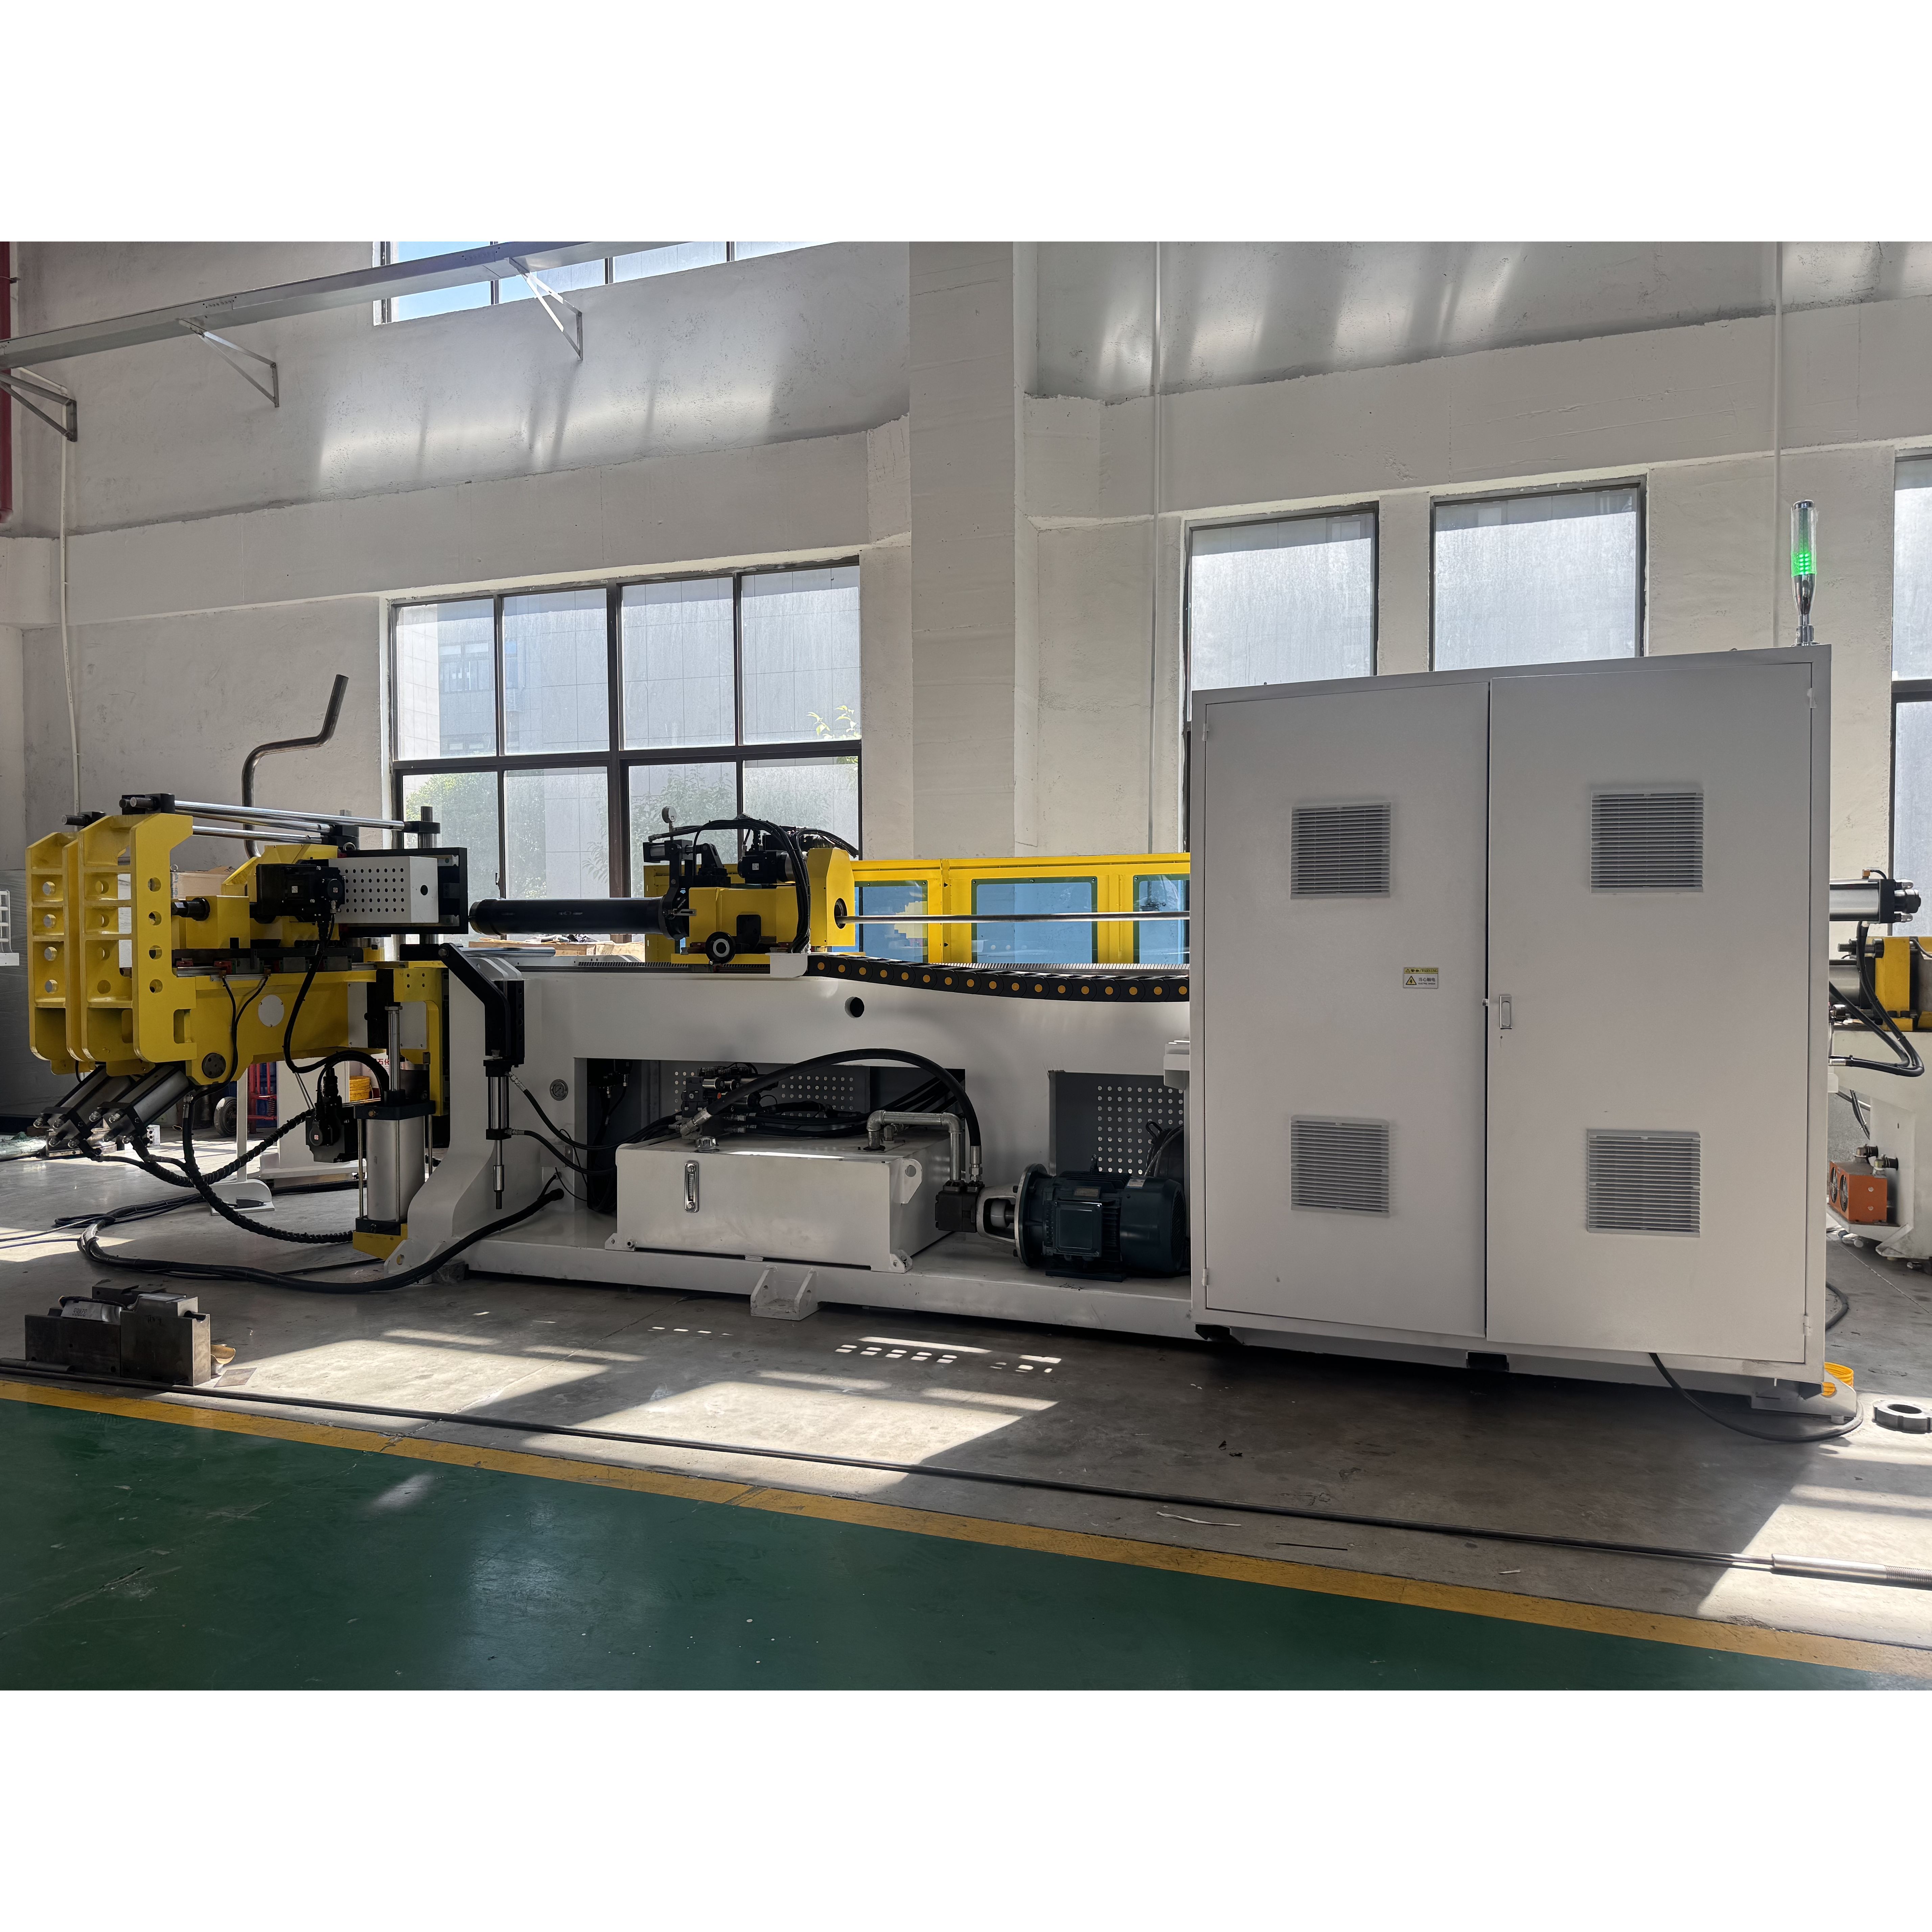
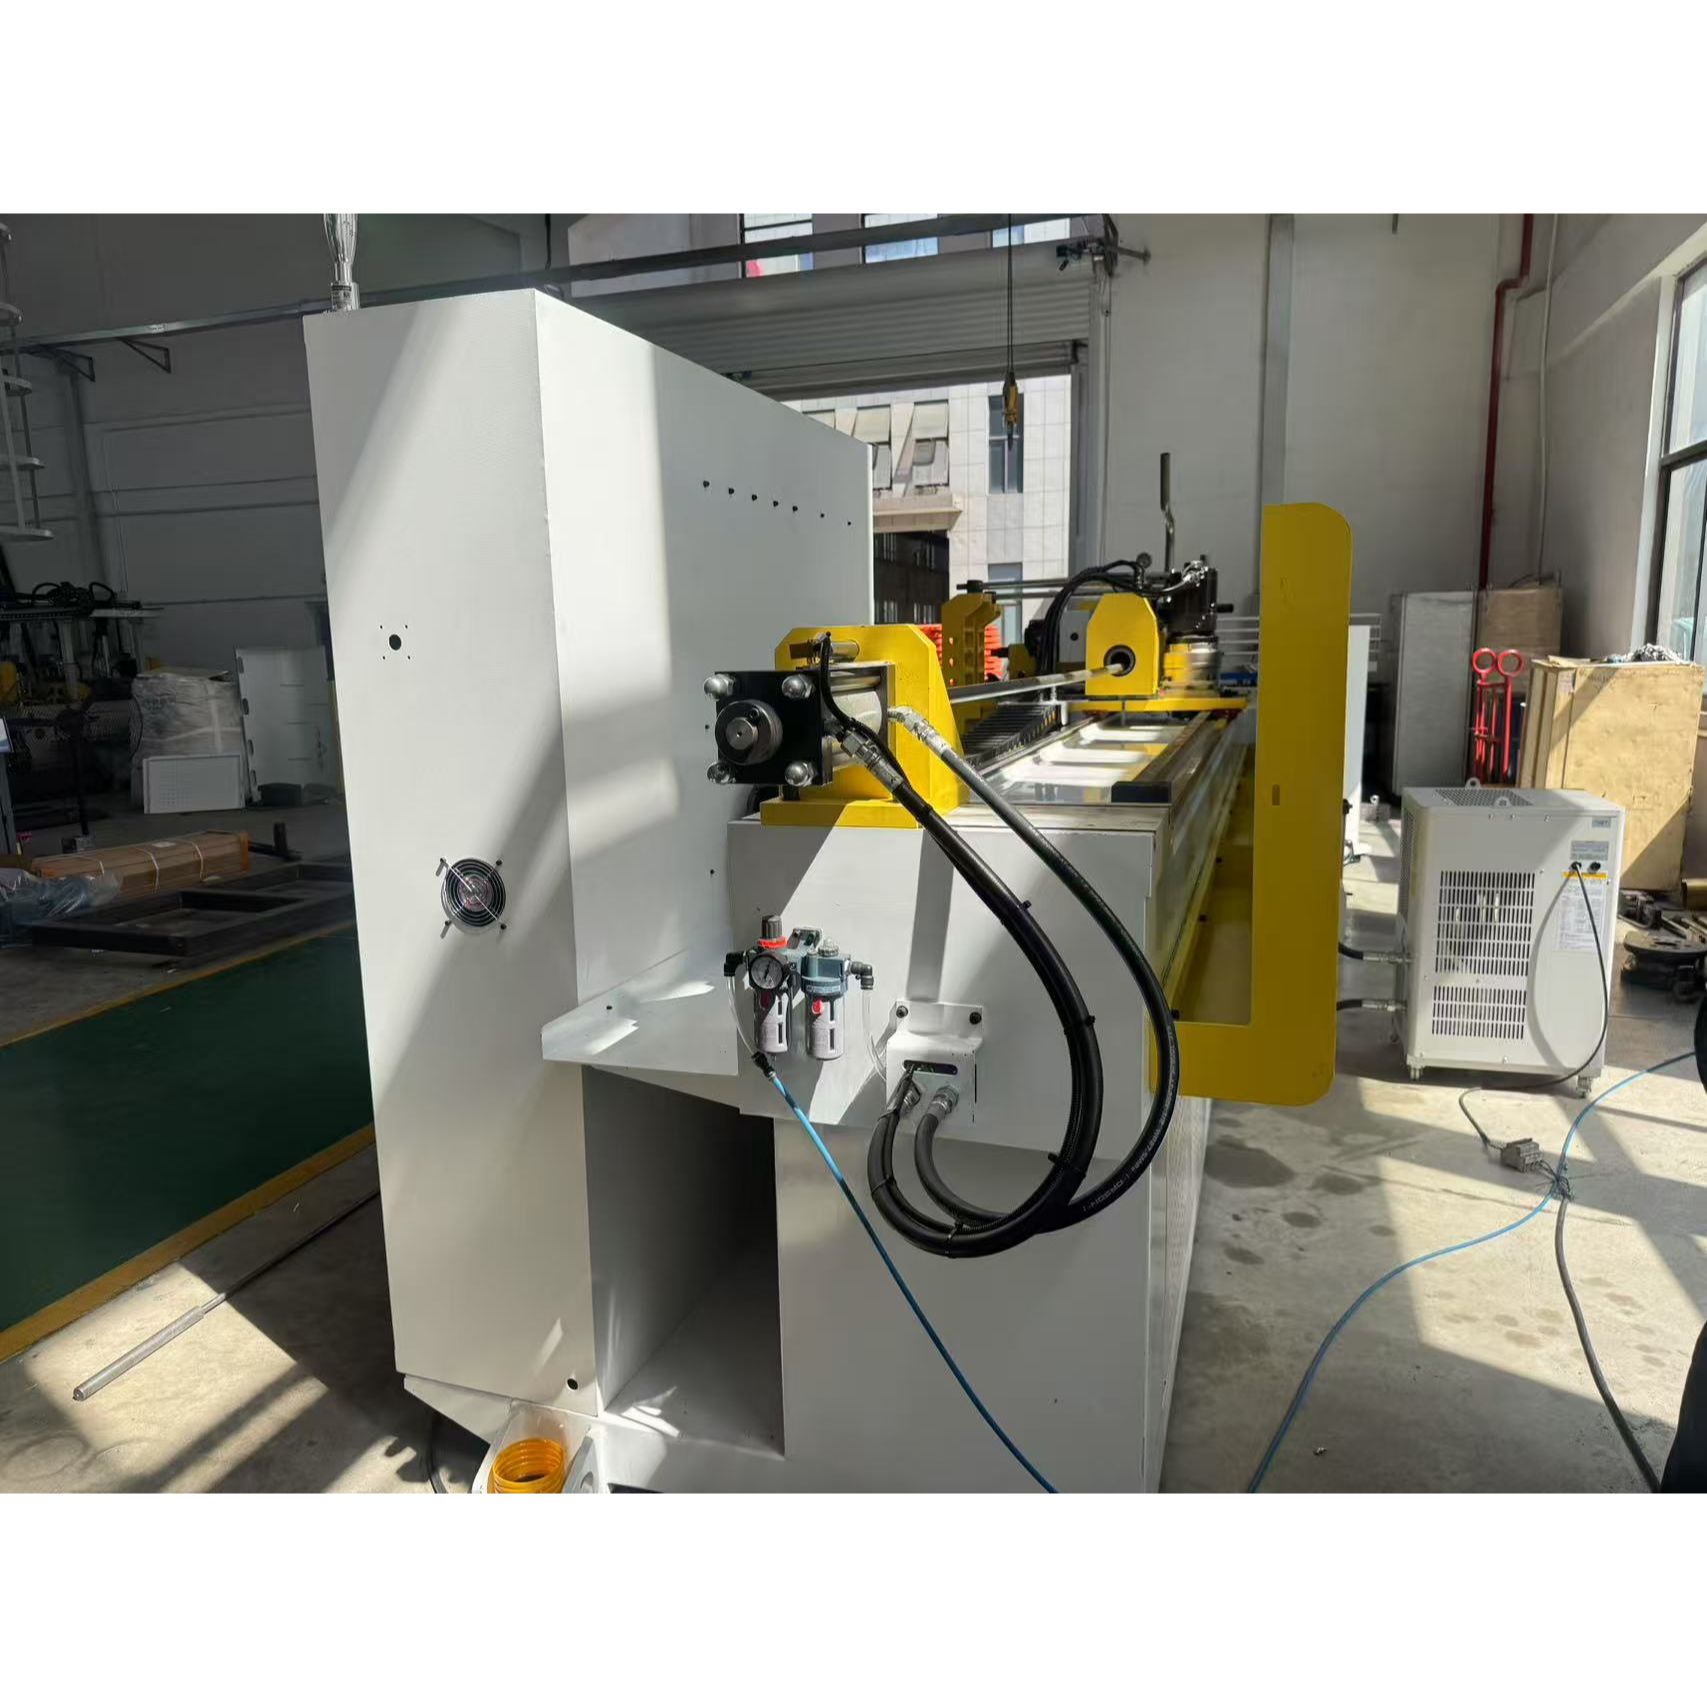
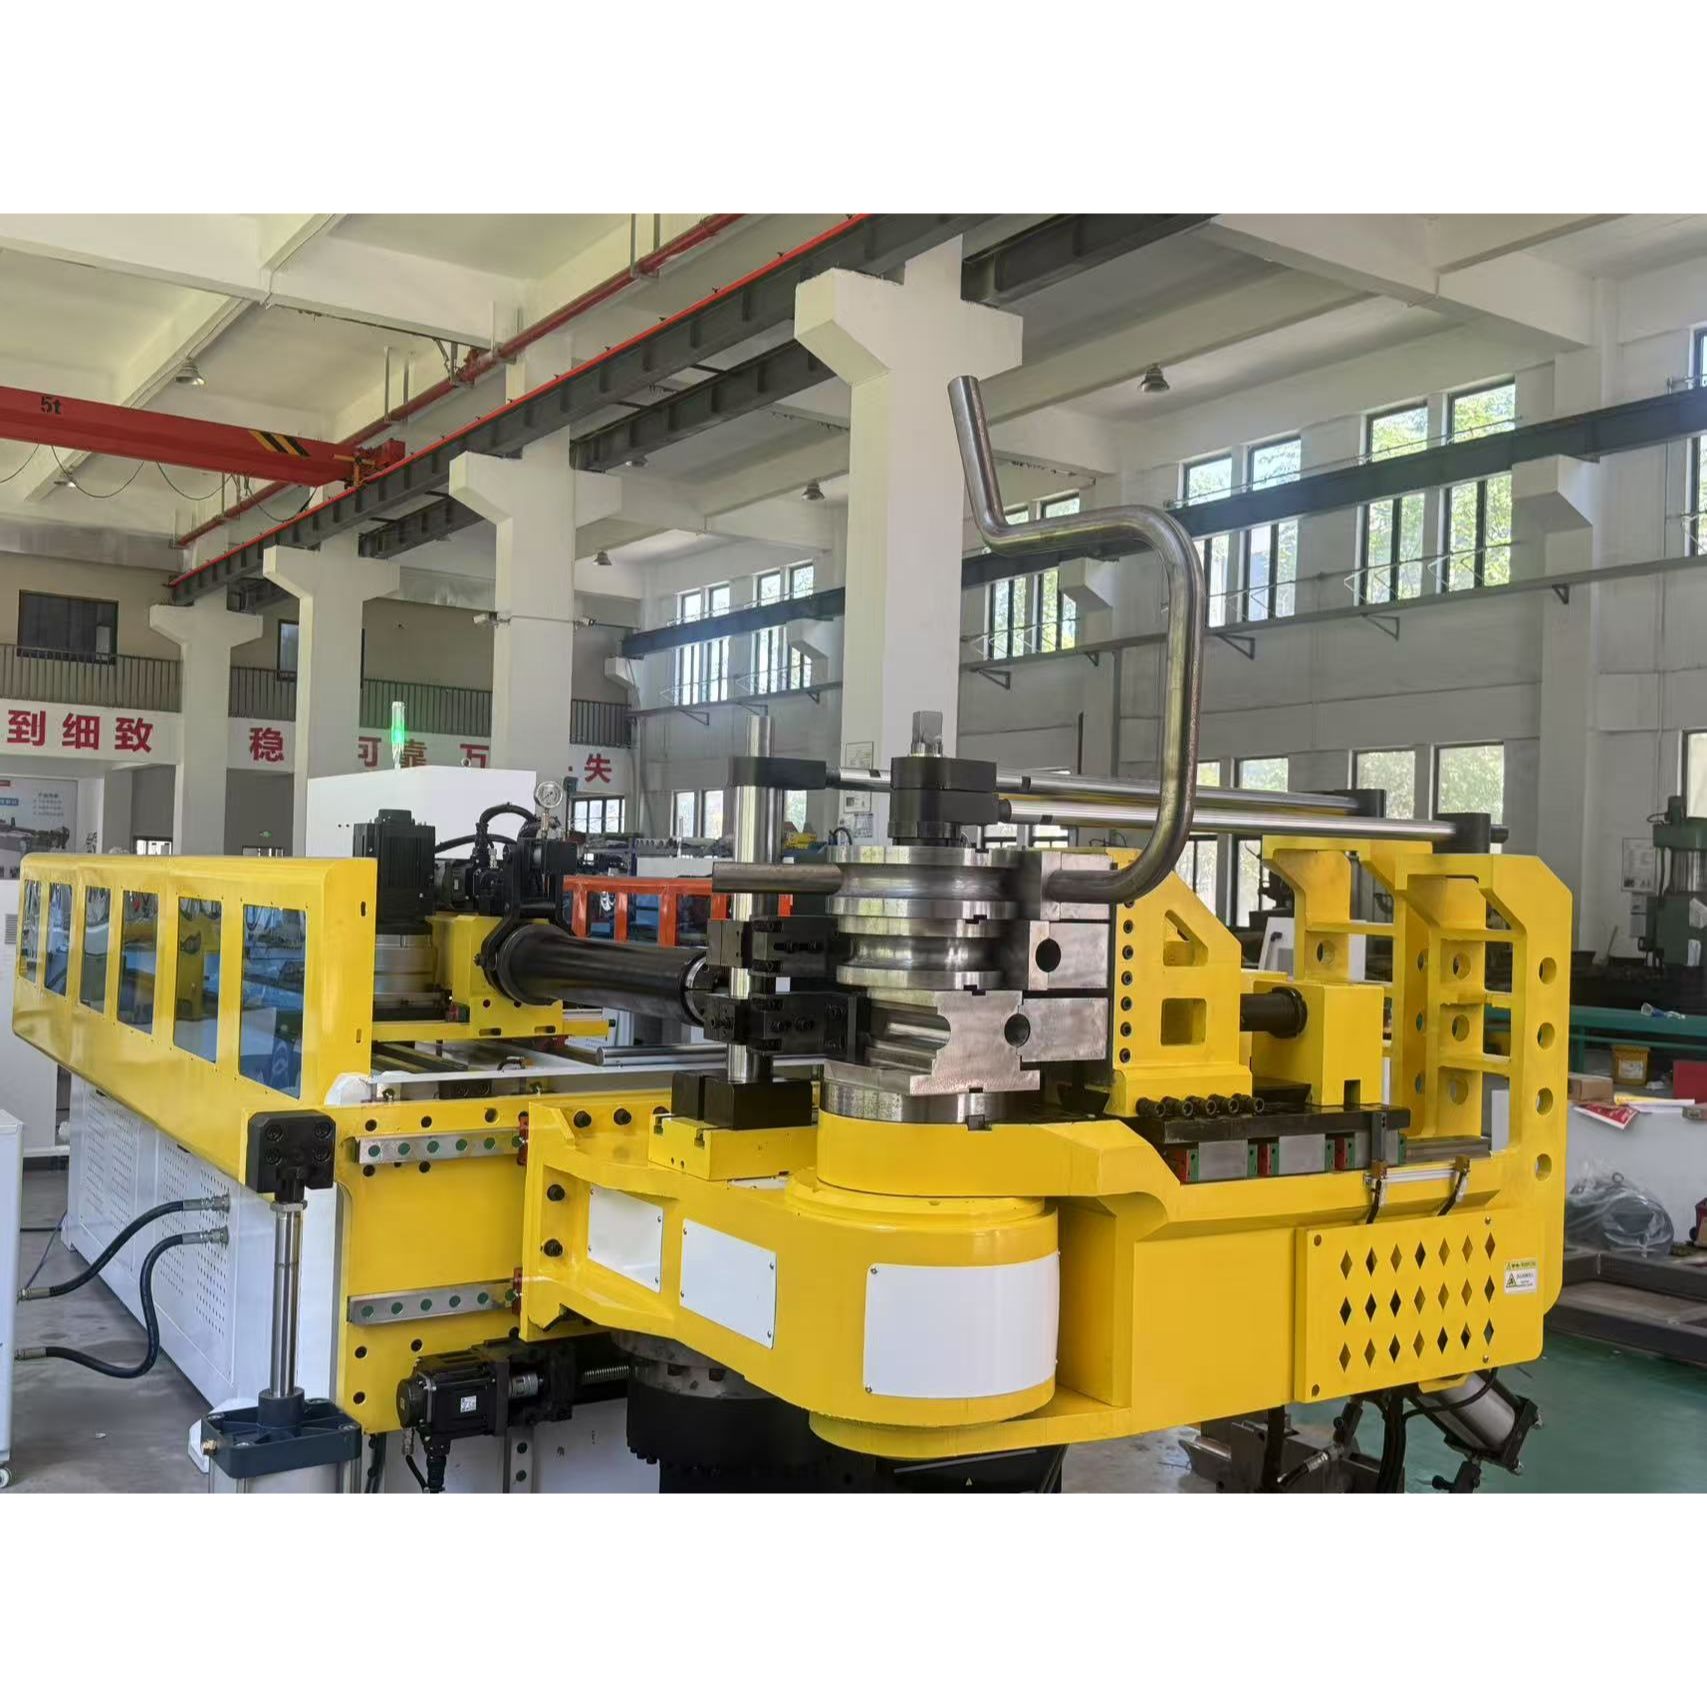
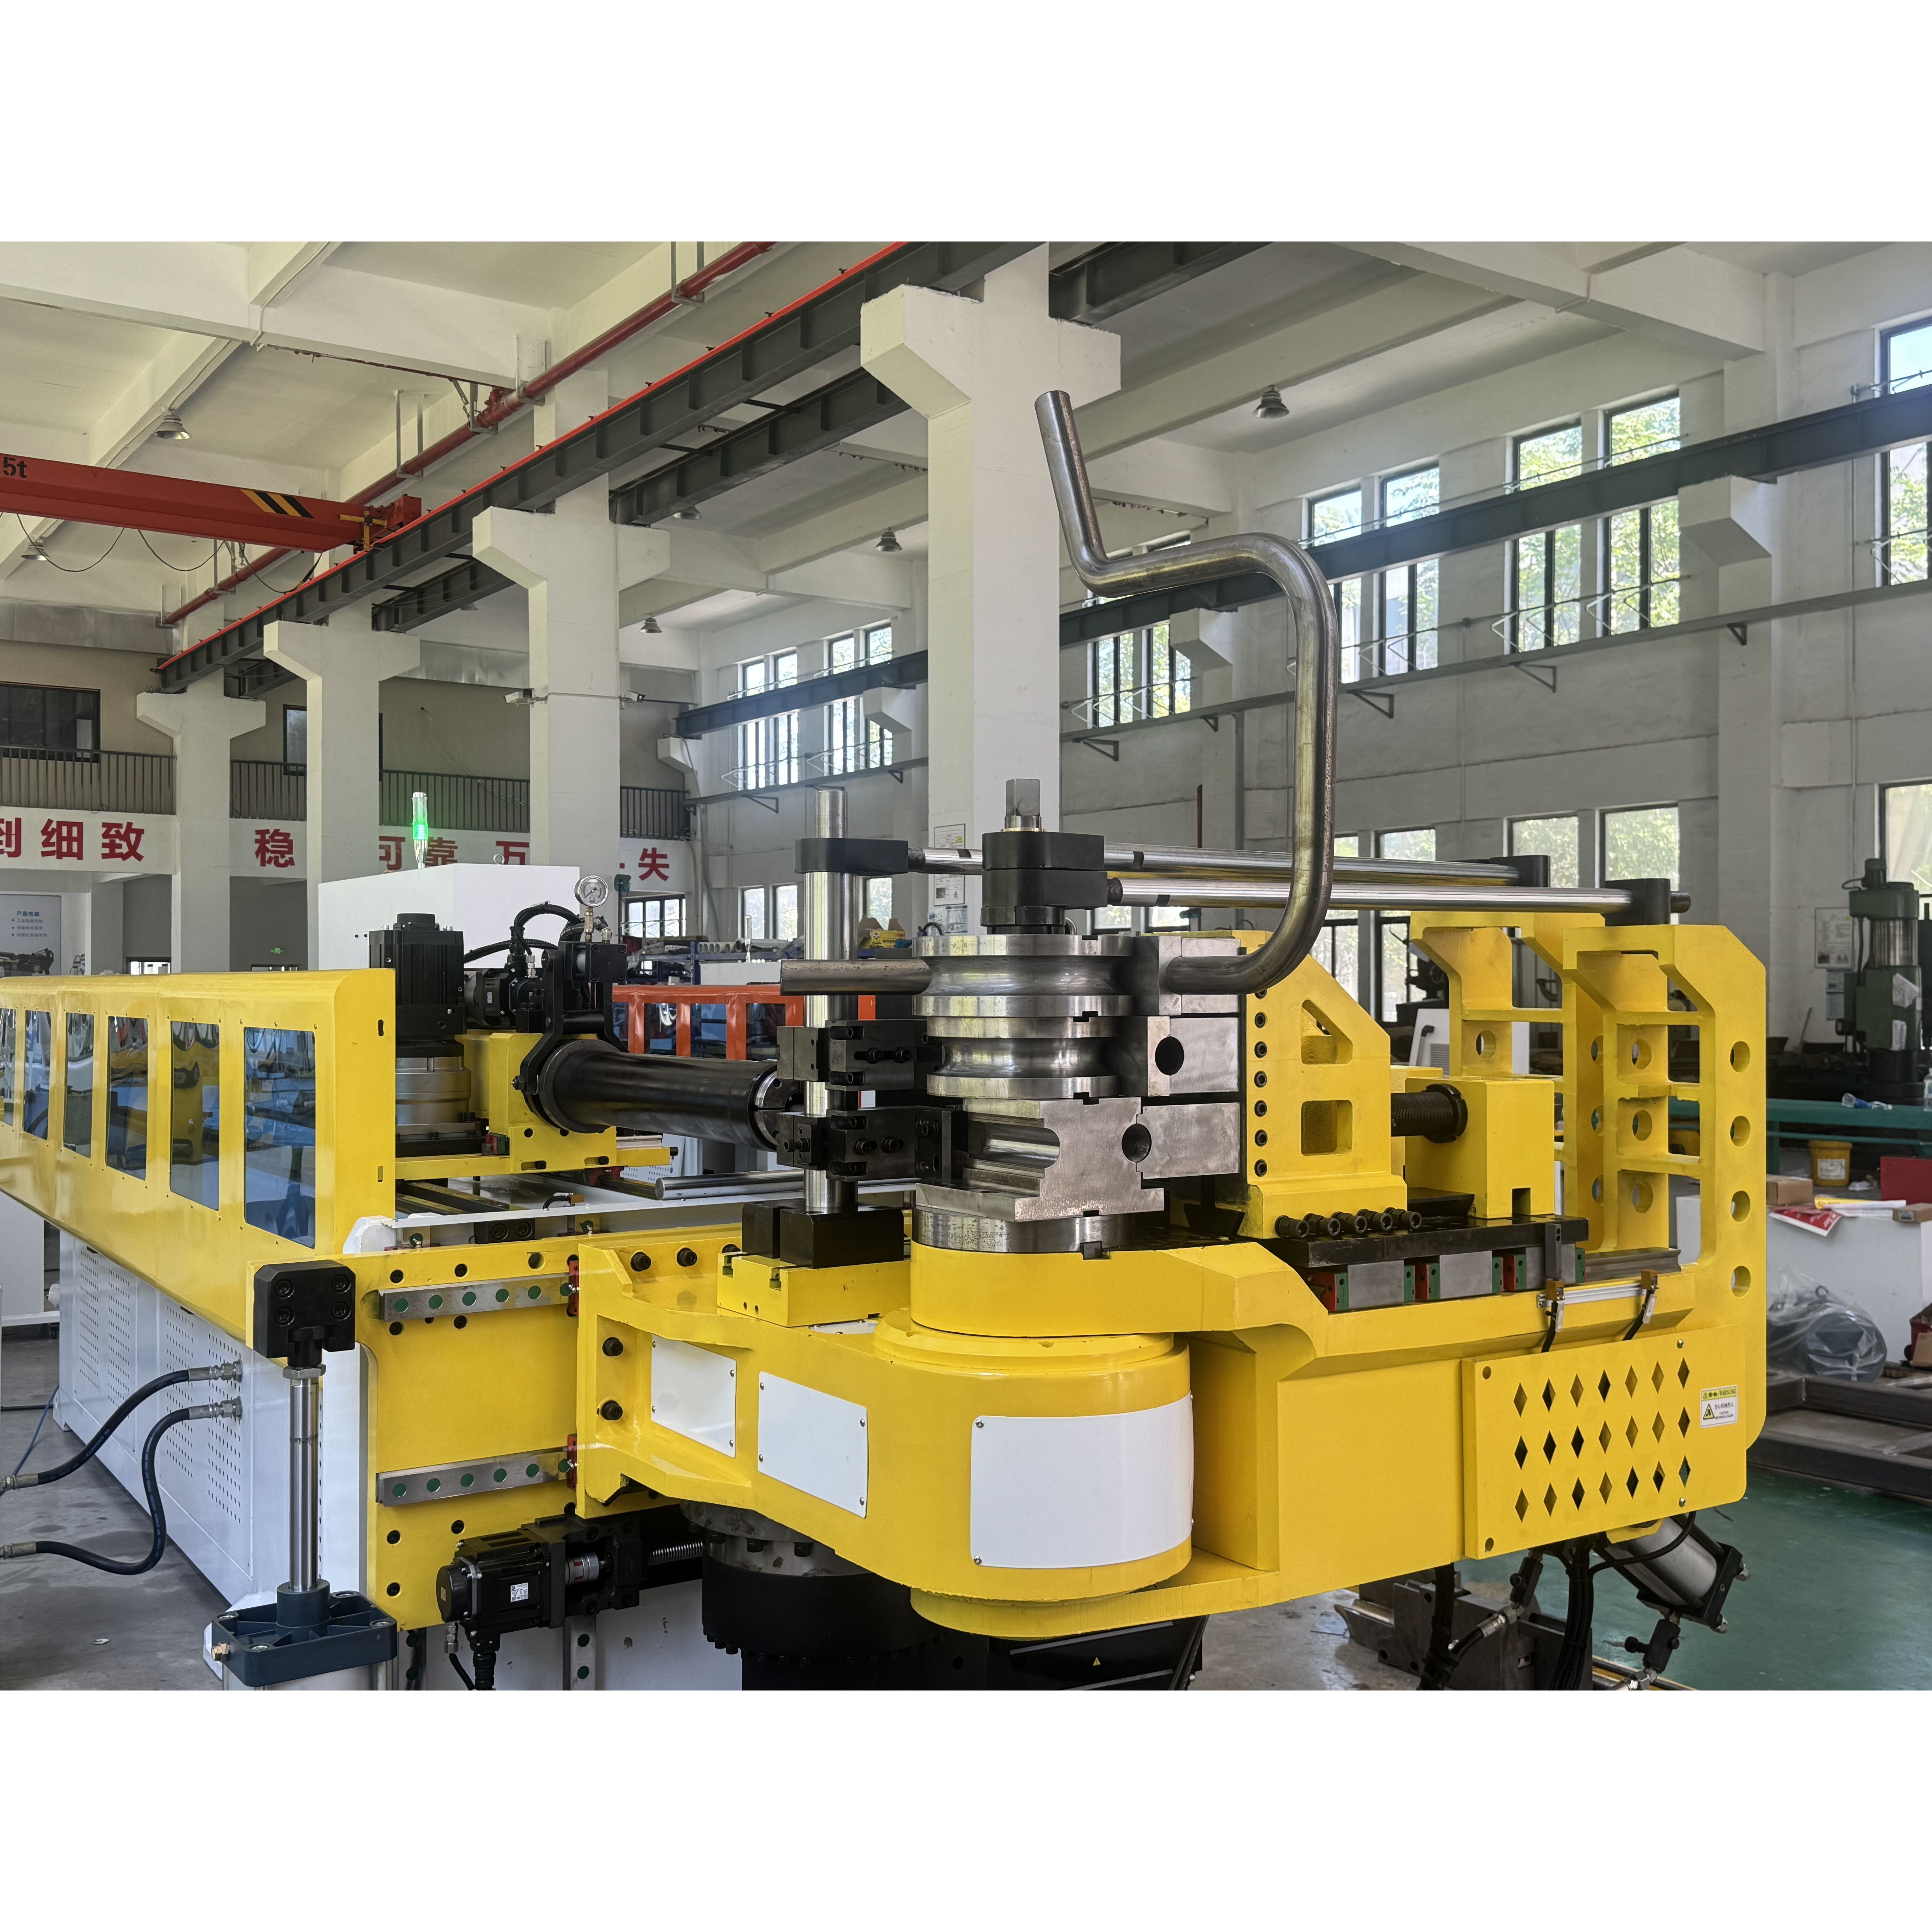
این دستگاه برای پردازش لولههای فولادی با حداکثر قطر ۸۹ میلیمتر طراحی شده است و بنابراین برای لولههای اگزوز خودرو، اجزای سیستم اگزوز و سایر کاربردهای لولهای با قطر بزرگ مناسب است.
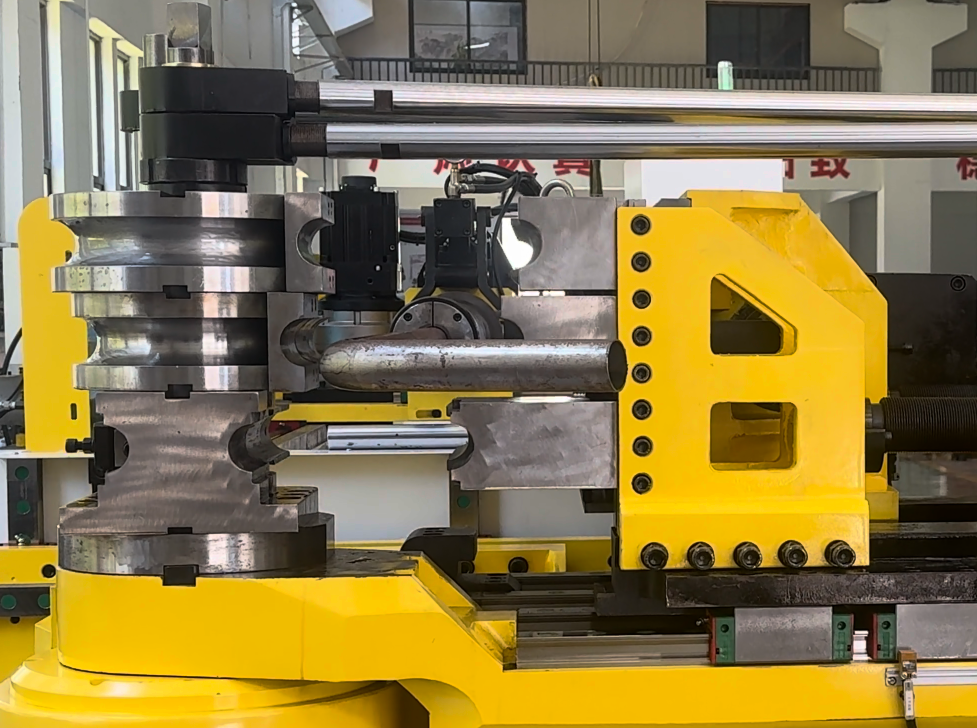
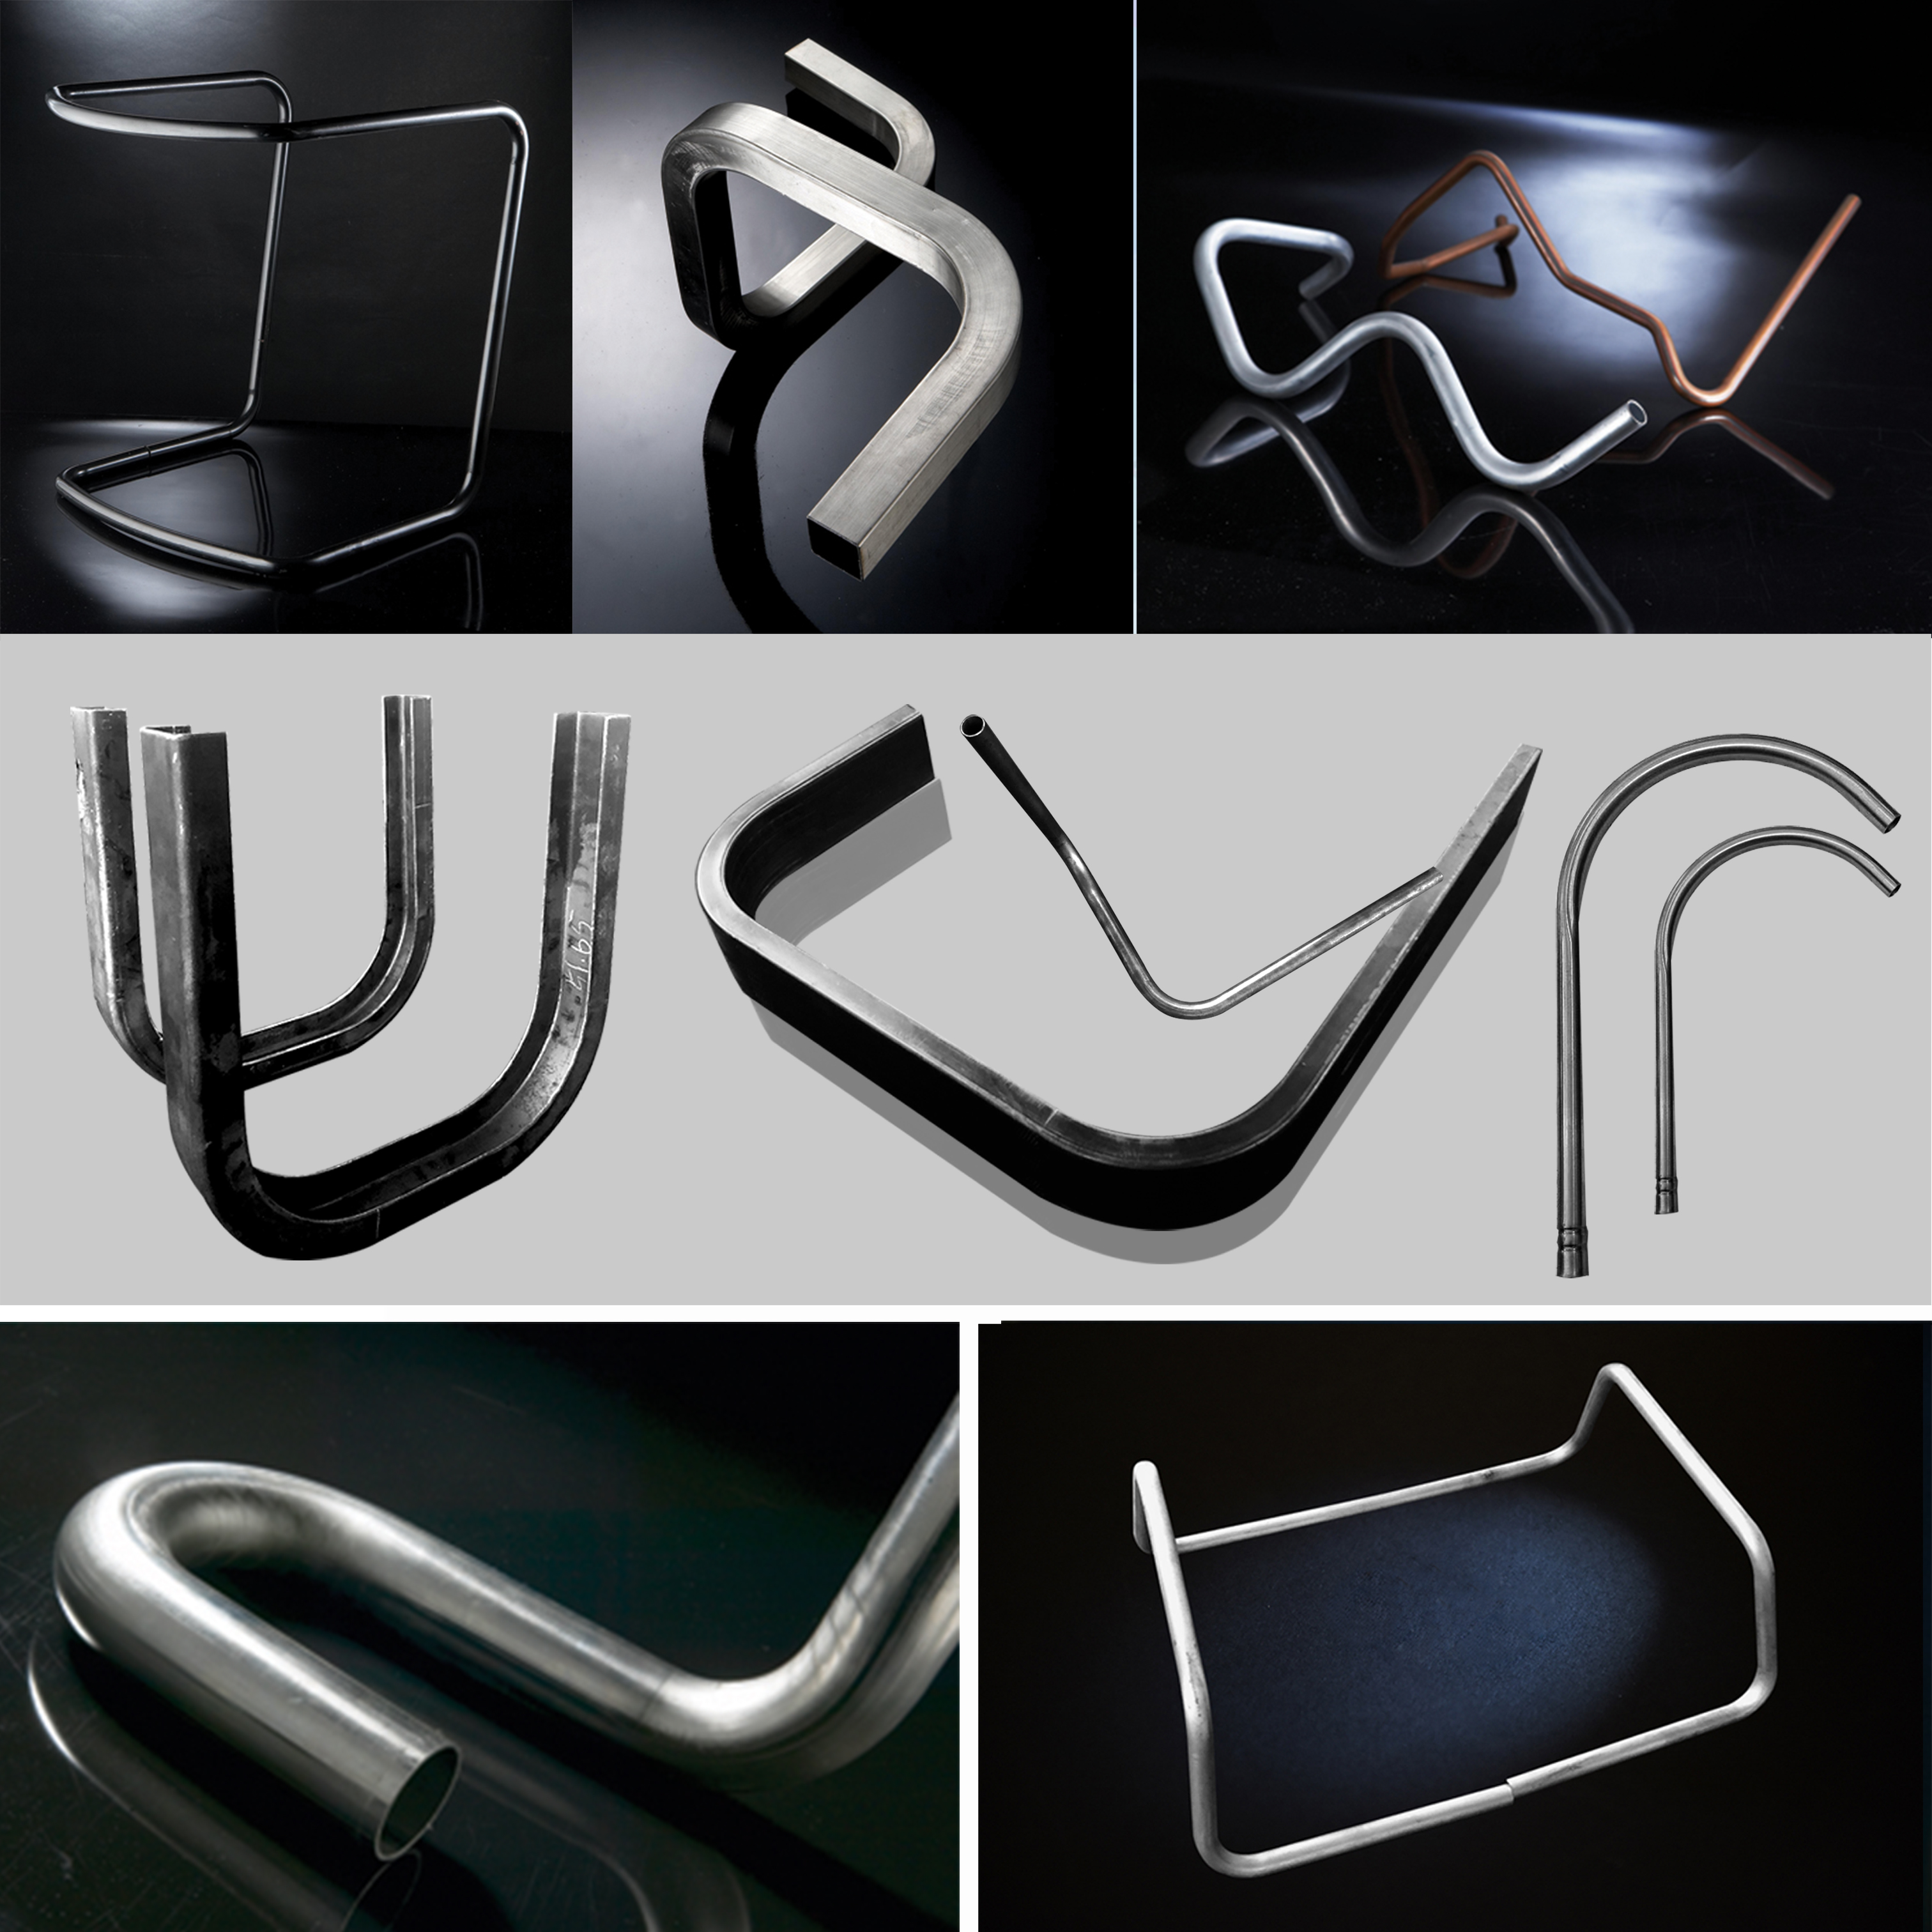
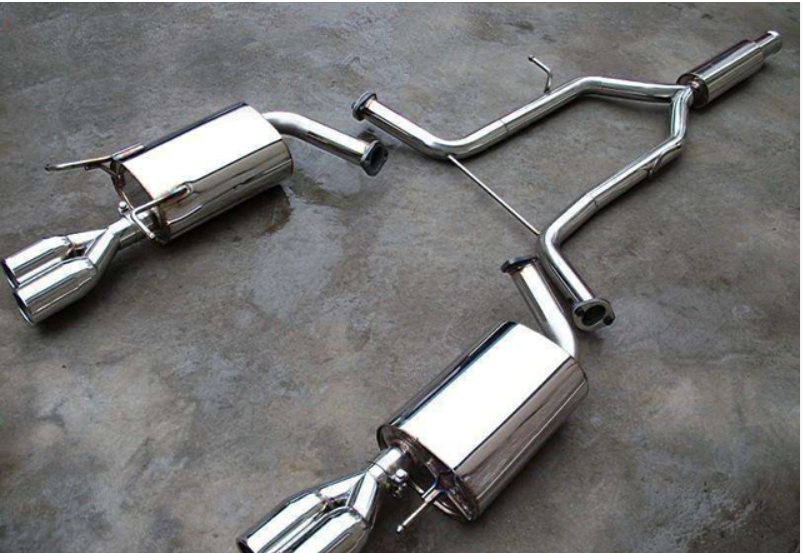
این دستگاه برای لولههای اگزوز گرد و لولههای مستطیلی مناسب است و از نُماهای مختلف لولهها که در سیستمهای اگزوز خودرو به کار میروند پشتیبانی میکند.
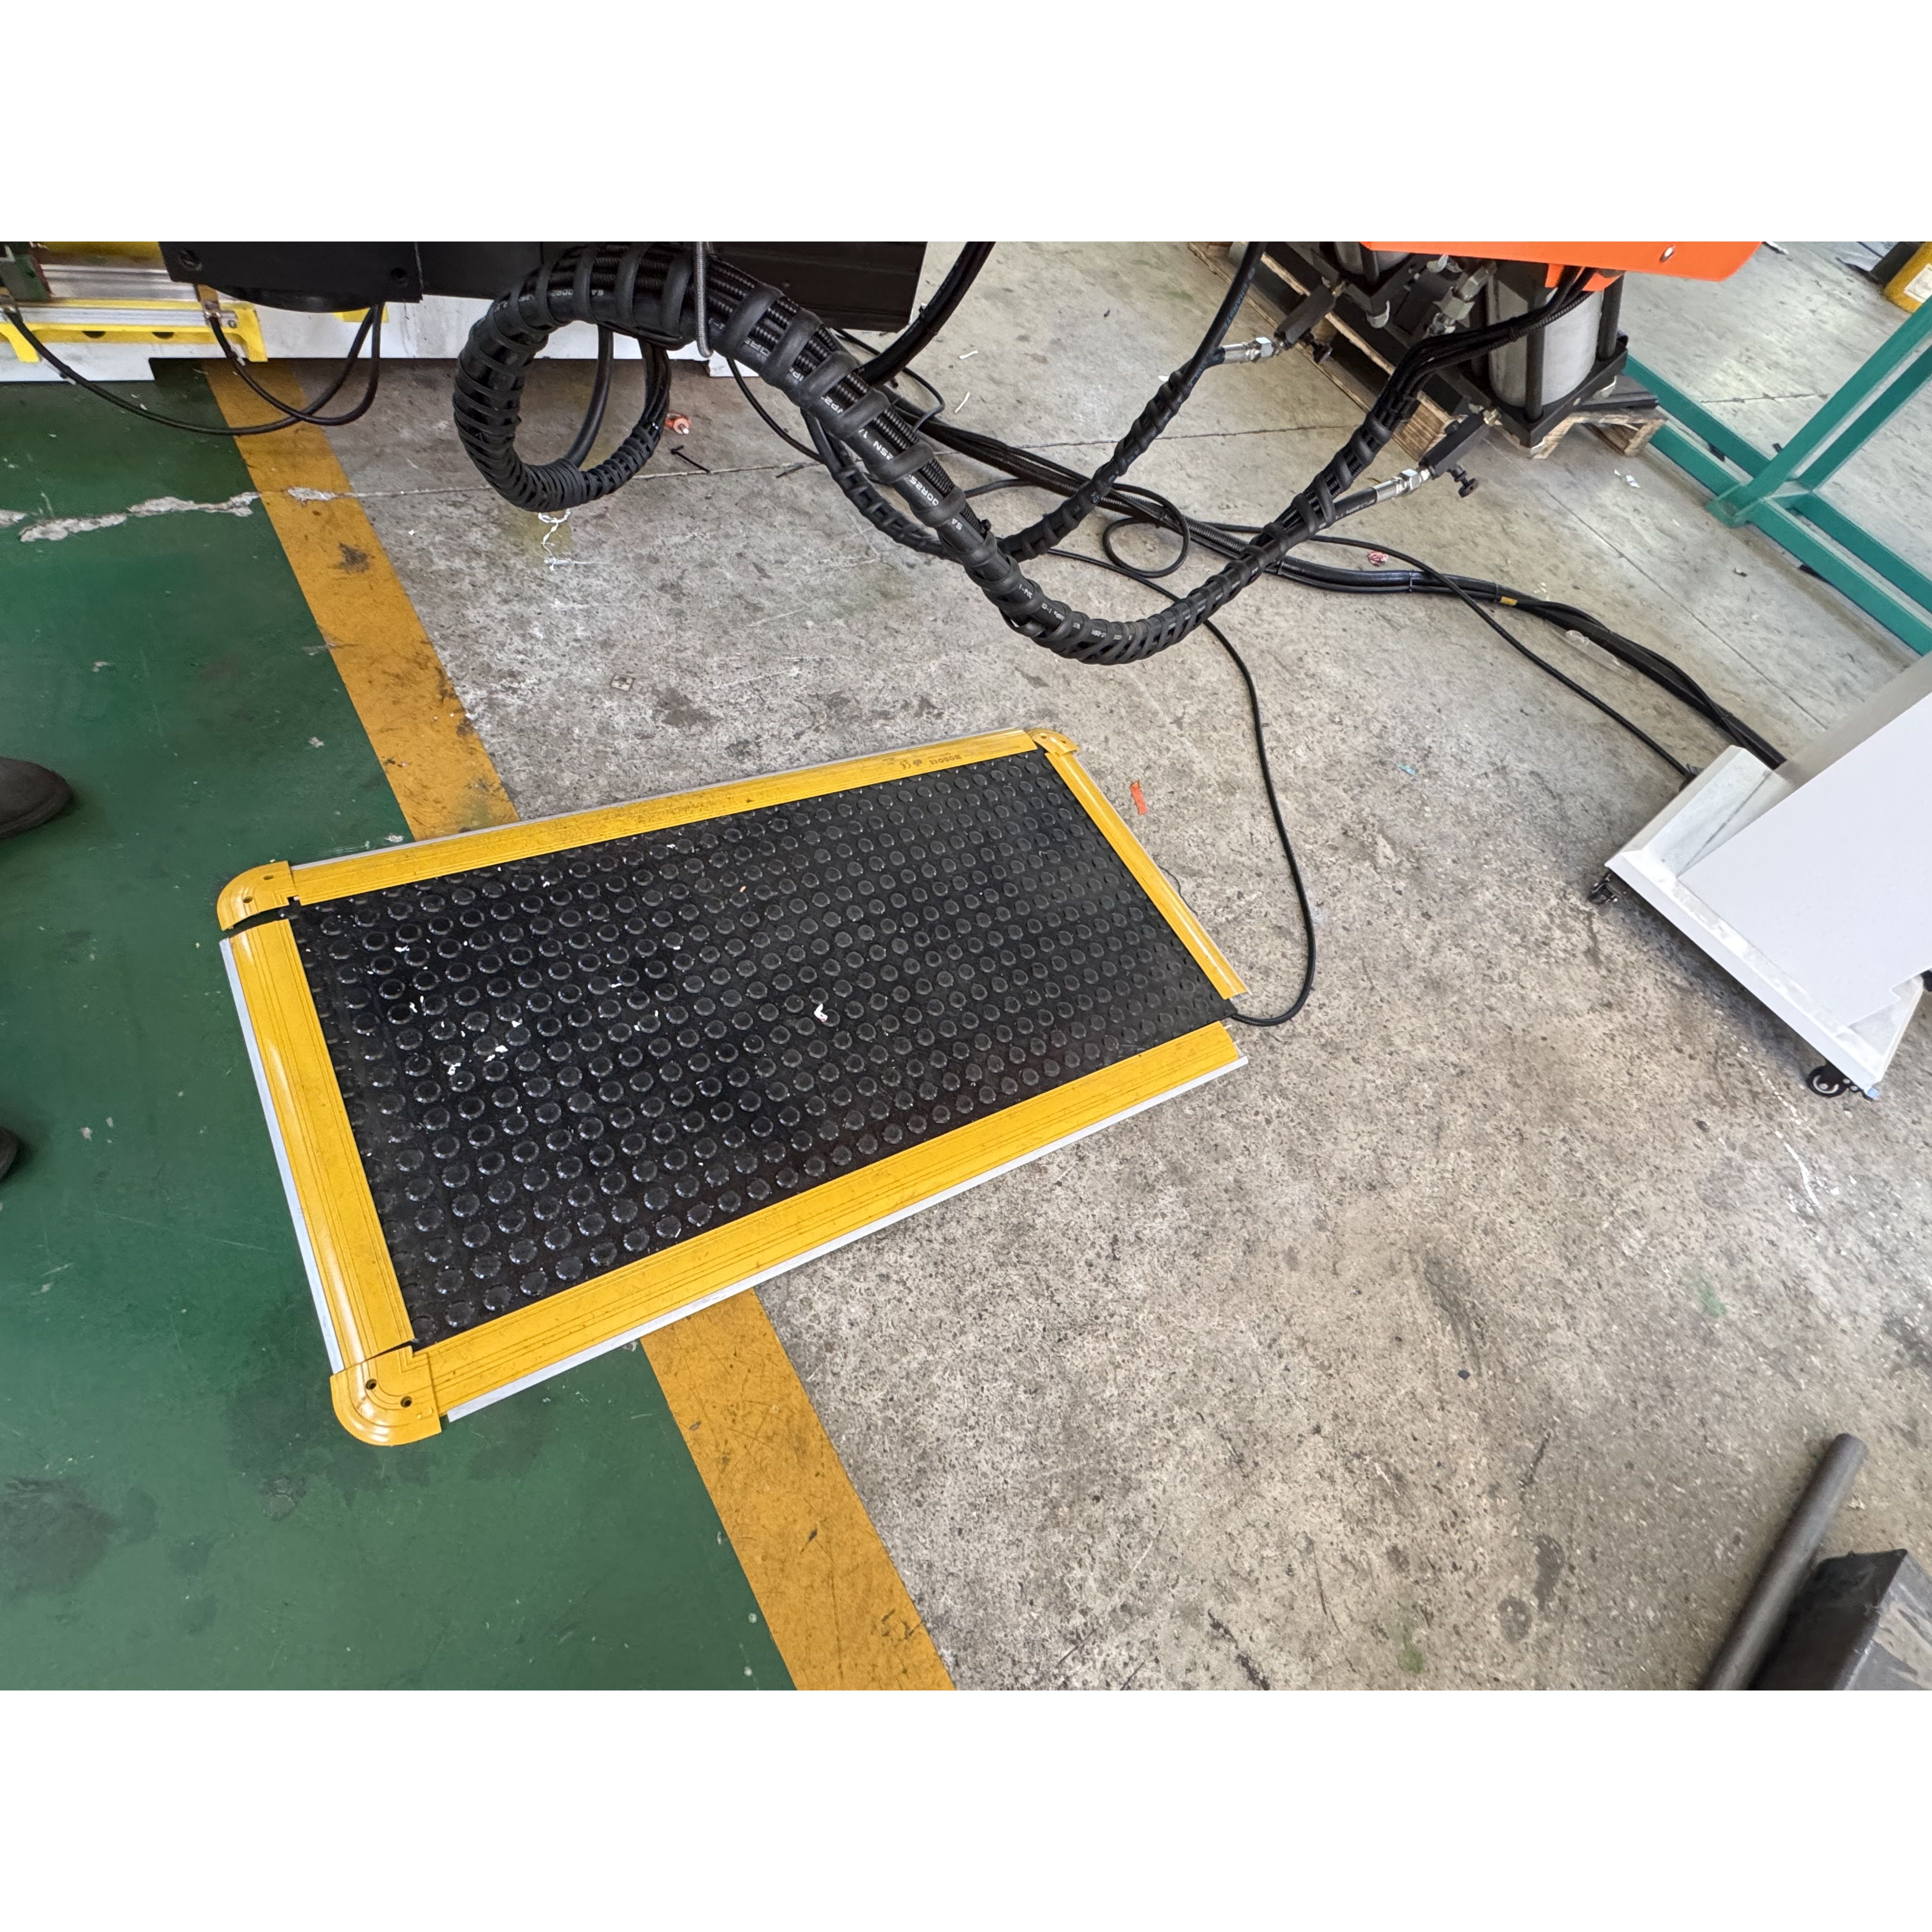
تغذیه، چرخش، خمکردن و تنظیم ابزار بهصورت هماهنگ برای تولید اشکال لولههای اگزوز با زوایای متعدد و سهبعدی عمل میکنند و از نیاز به بستن مکرر و تنظیمات دستی میکاهند.
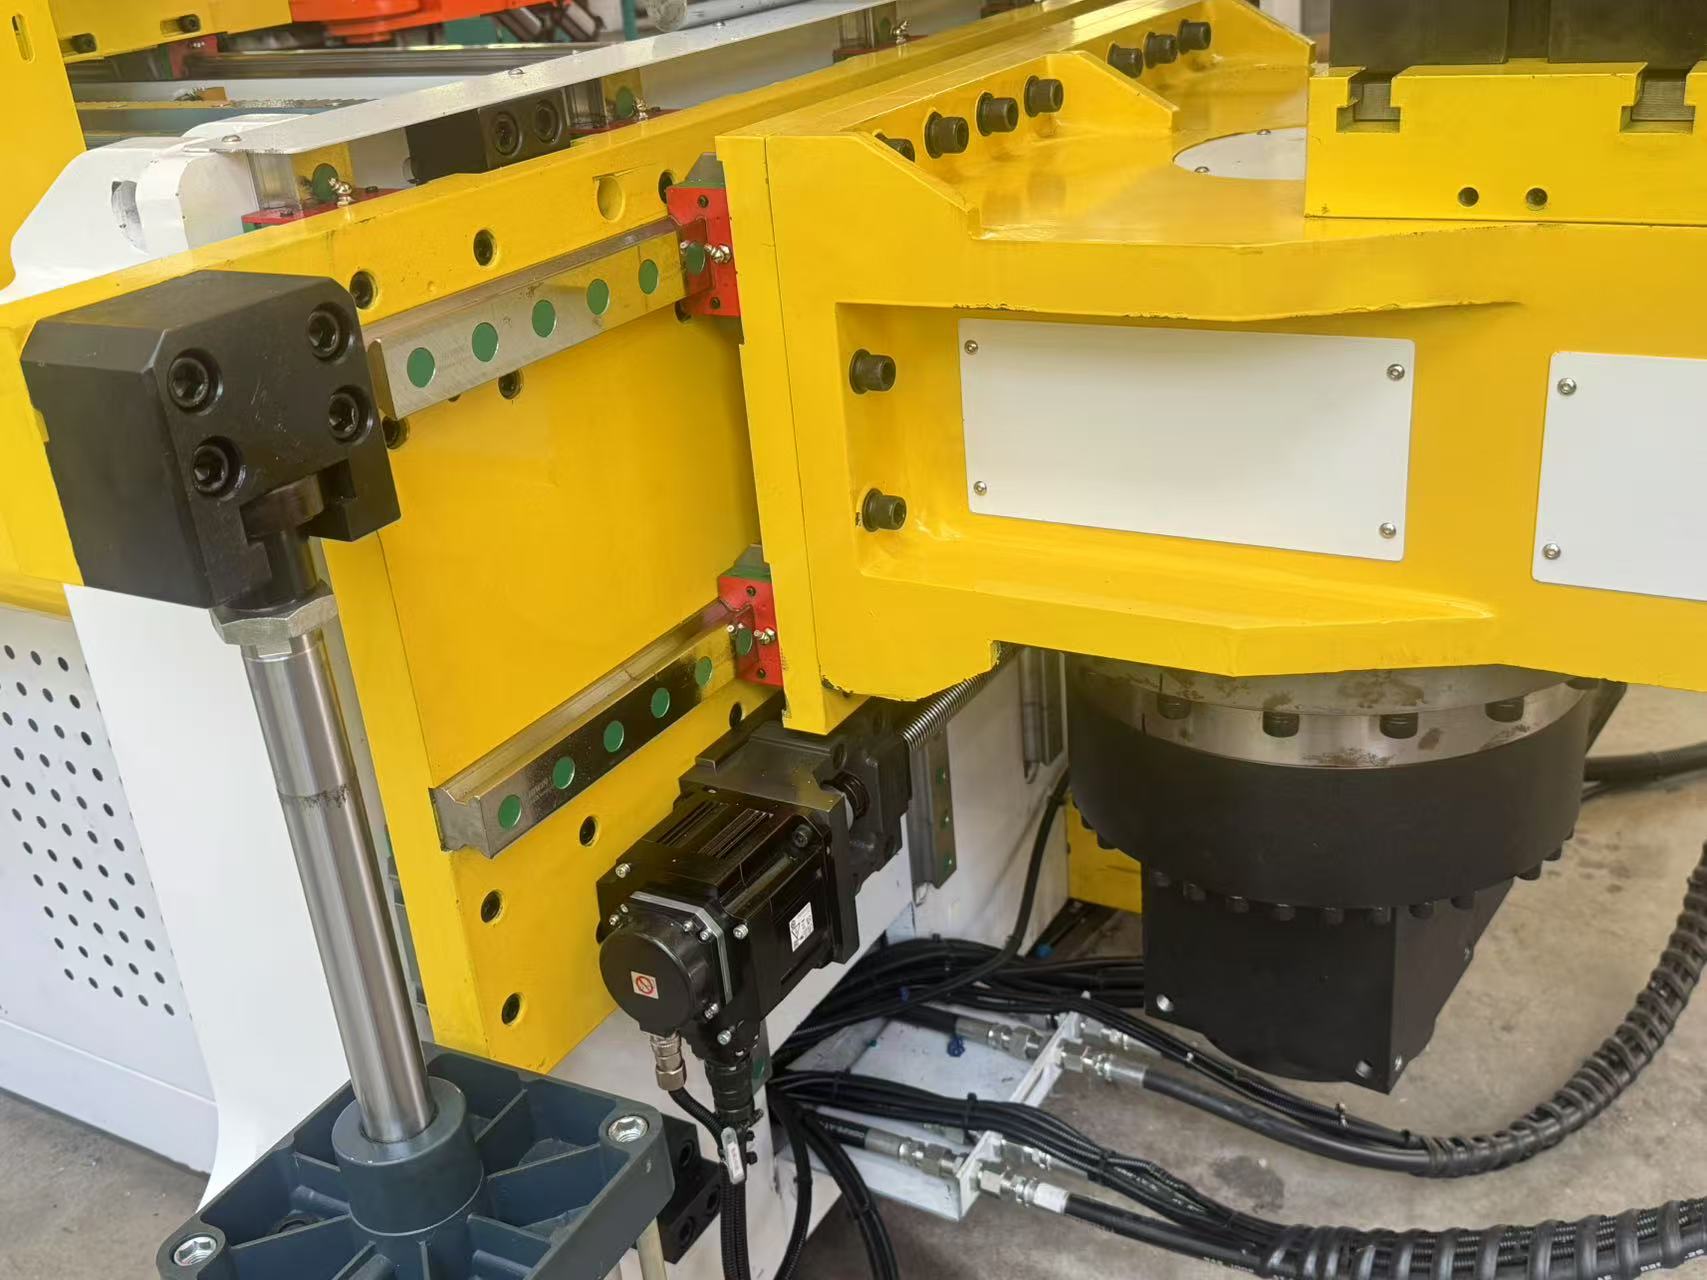
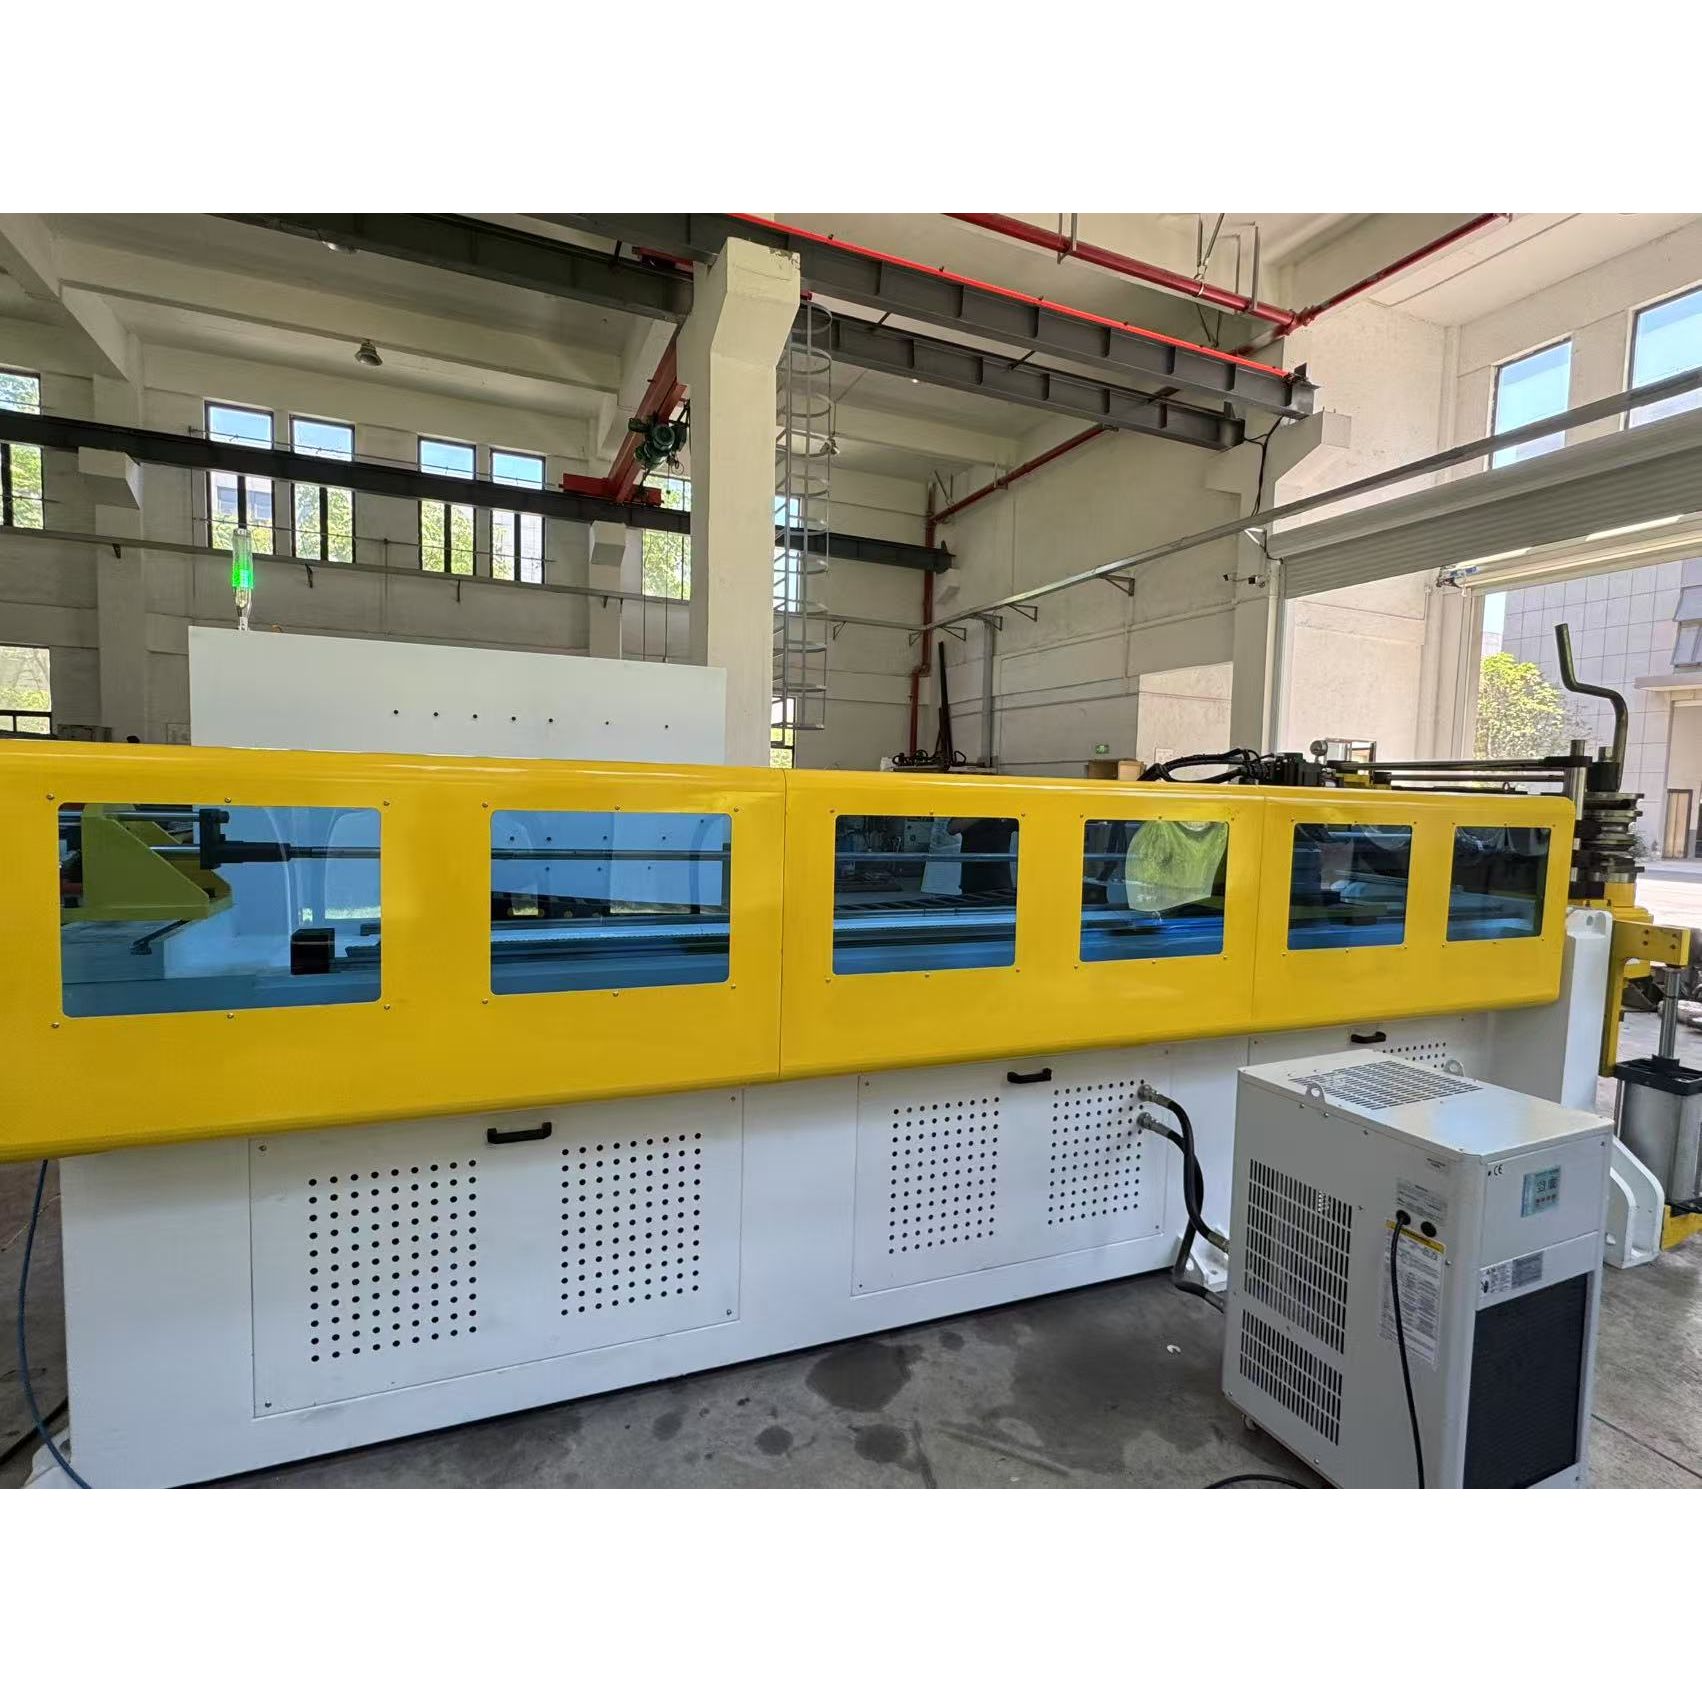
این دستگاه امکان کار دستی، نیمهخودکار و کاملاً خودکار را برای محصولات و نیازهای تولیدی مختلف فراهم میکند. پردازش کاملاً خودکار مداخلهٔ دستی را کاهش داده و تولید انبوه را پشتیبانی میکند.
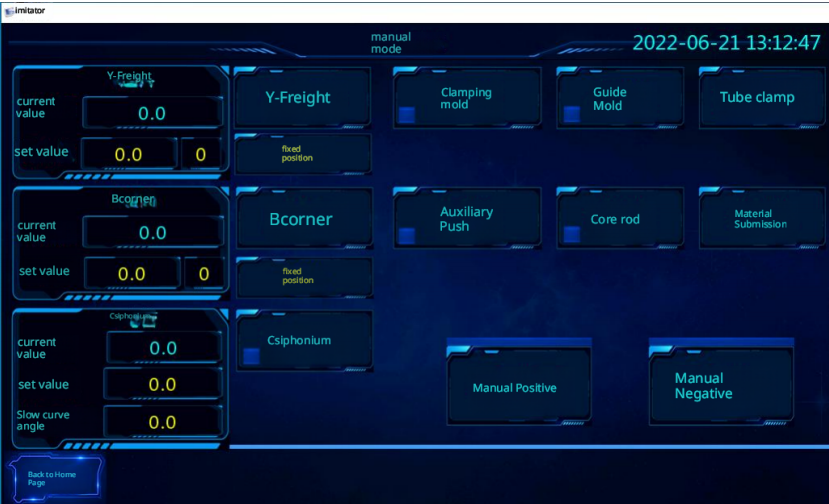
این دستگاه امکان ذخیرهسازی و پشتیبانگیری برنامهها را از طریق USB یا دیسک فراهم میکند که ذخیرهٔ پارامترهای مربوط به طرحهای مختلف لولههای اگزوز را آسانتر کرده و زمان برنامهریزی و تغییر تنظیمات را کاهش میدهد.
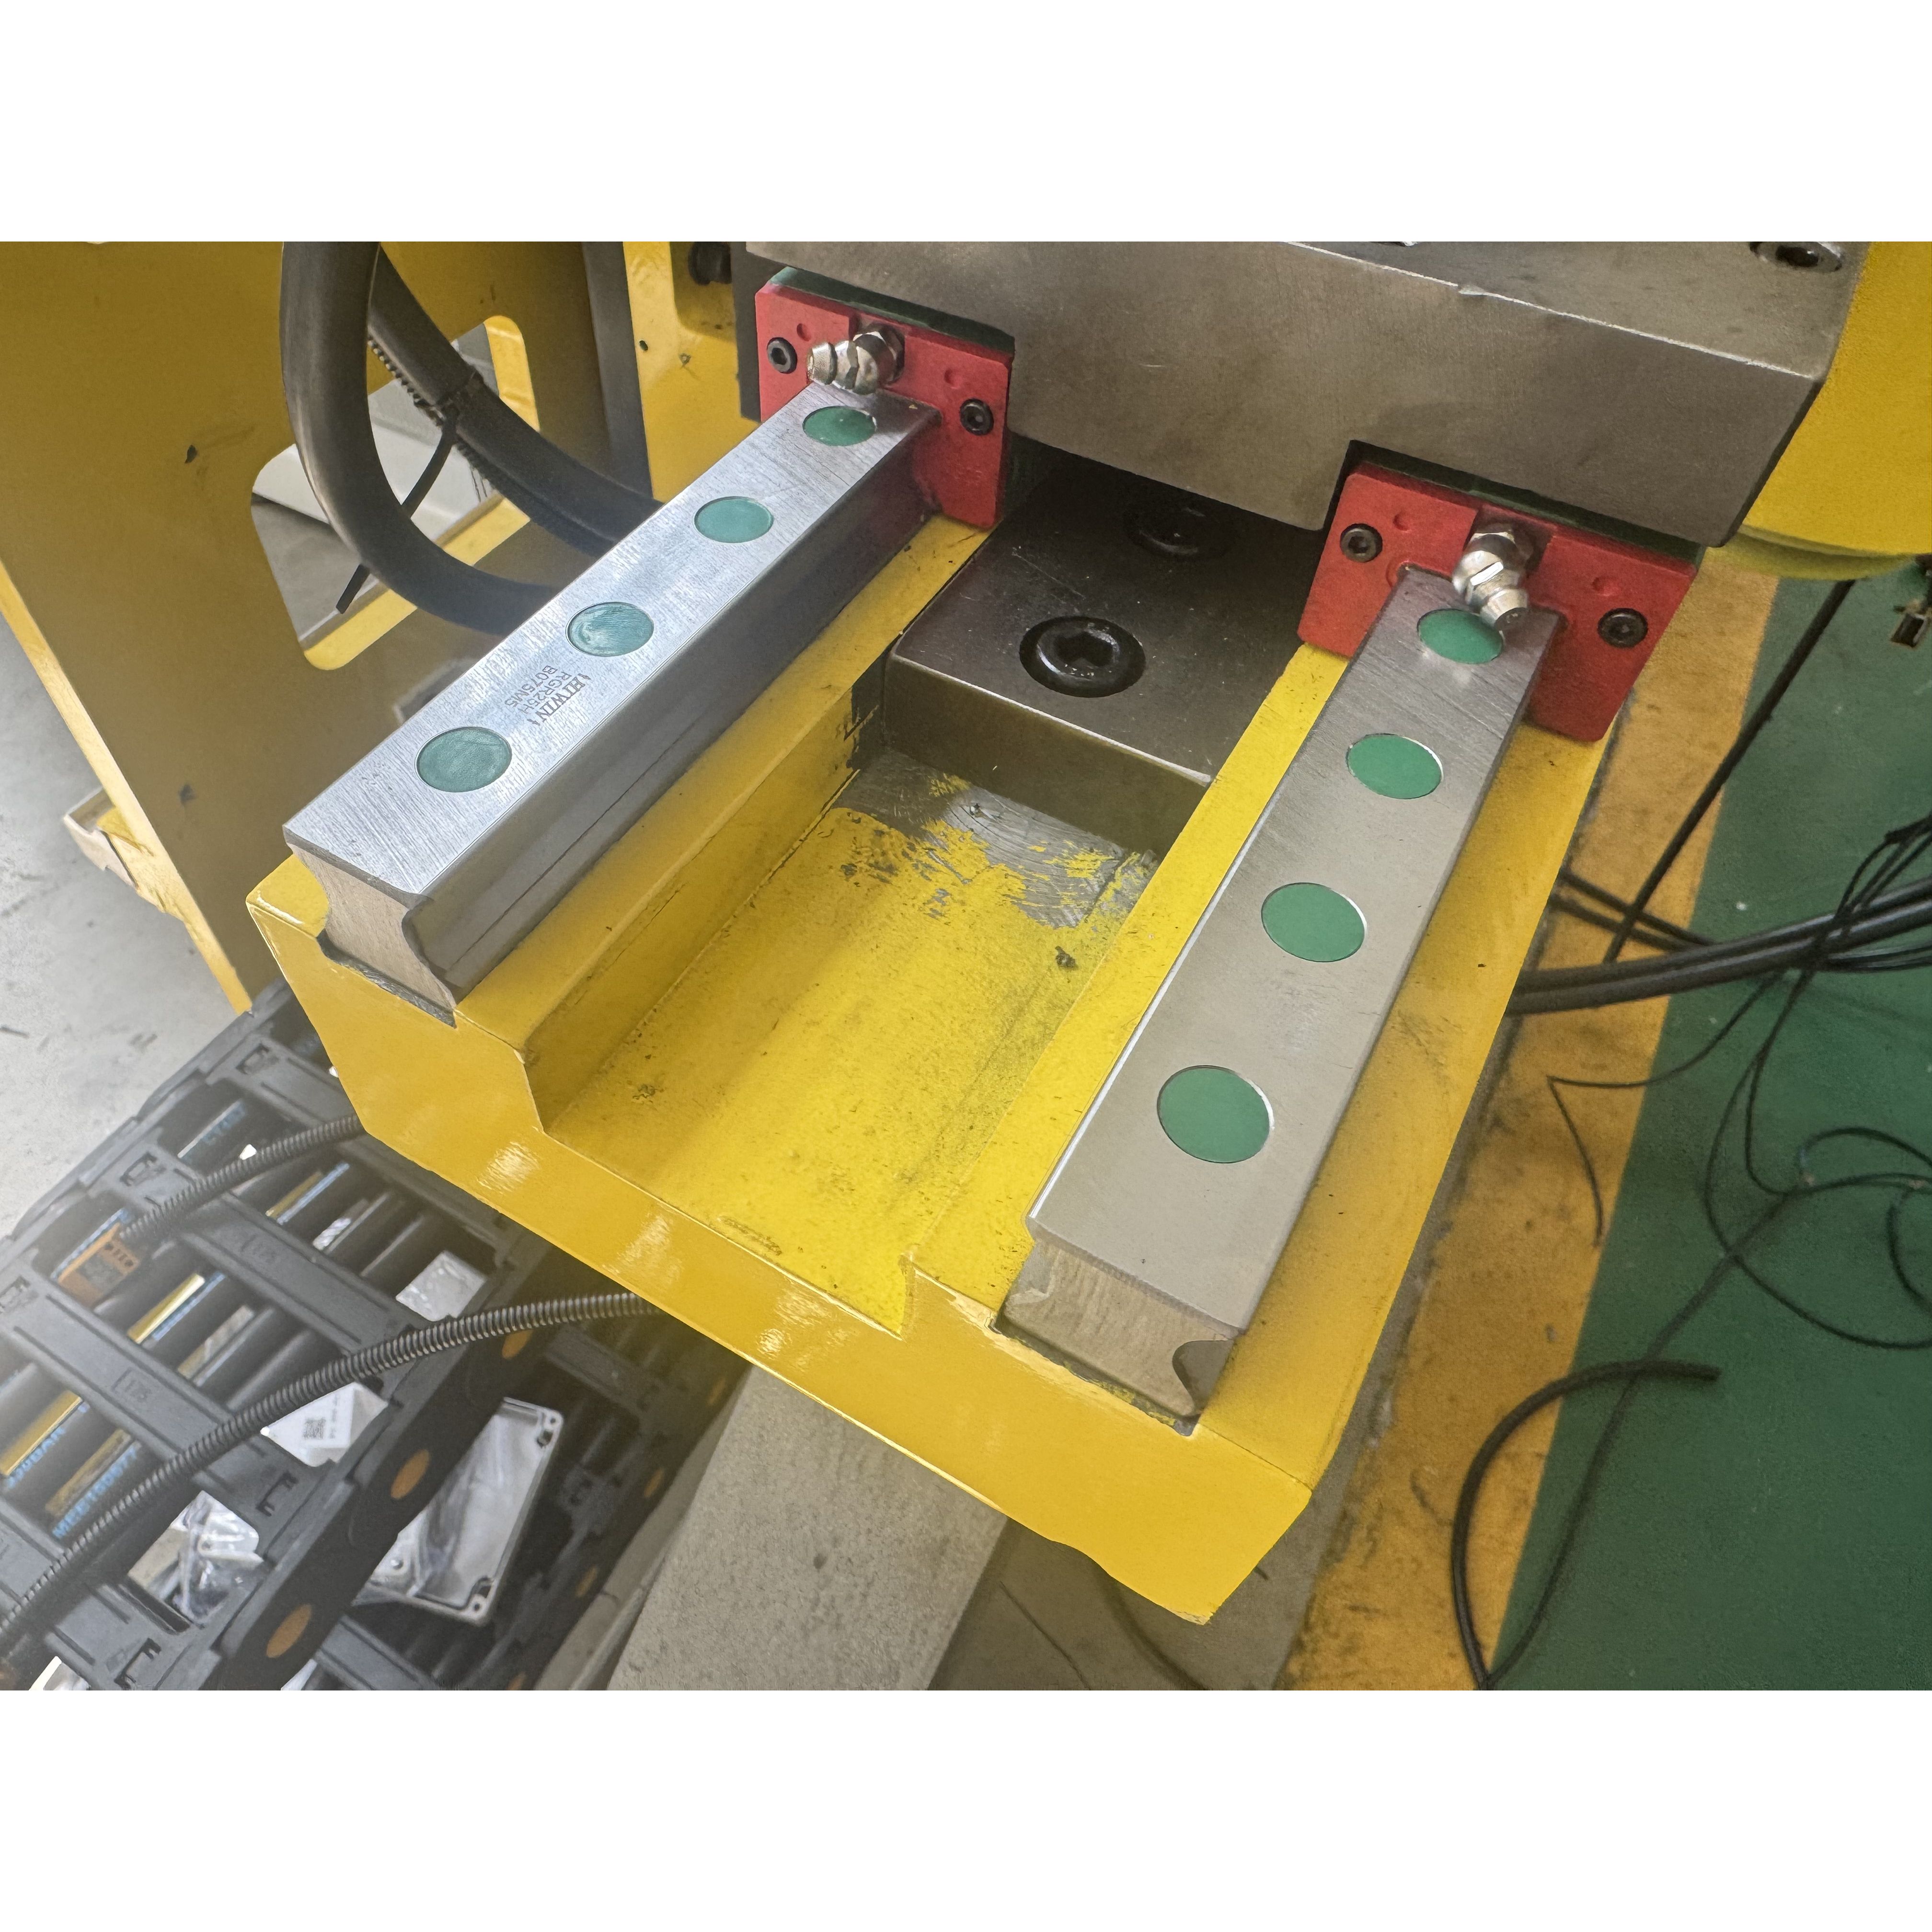
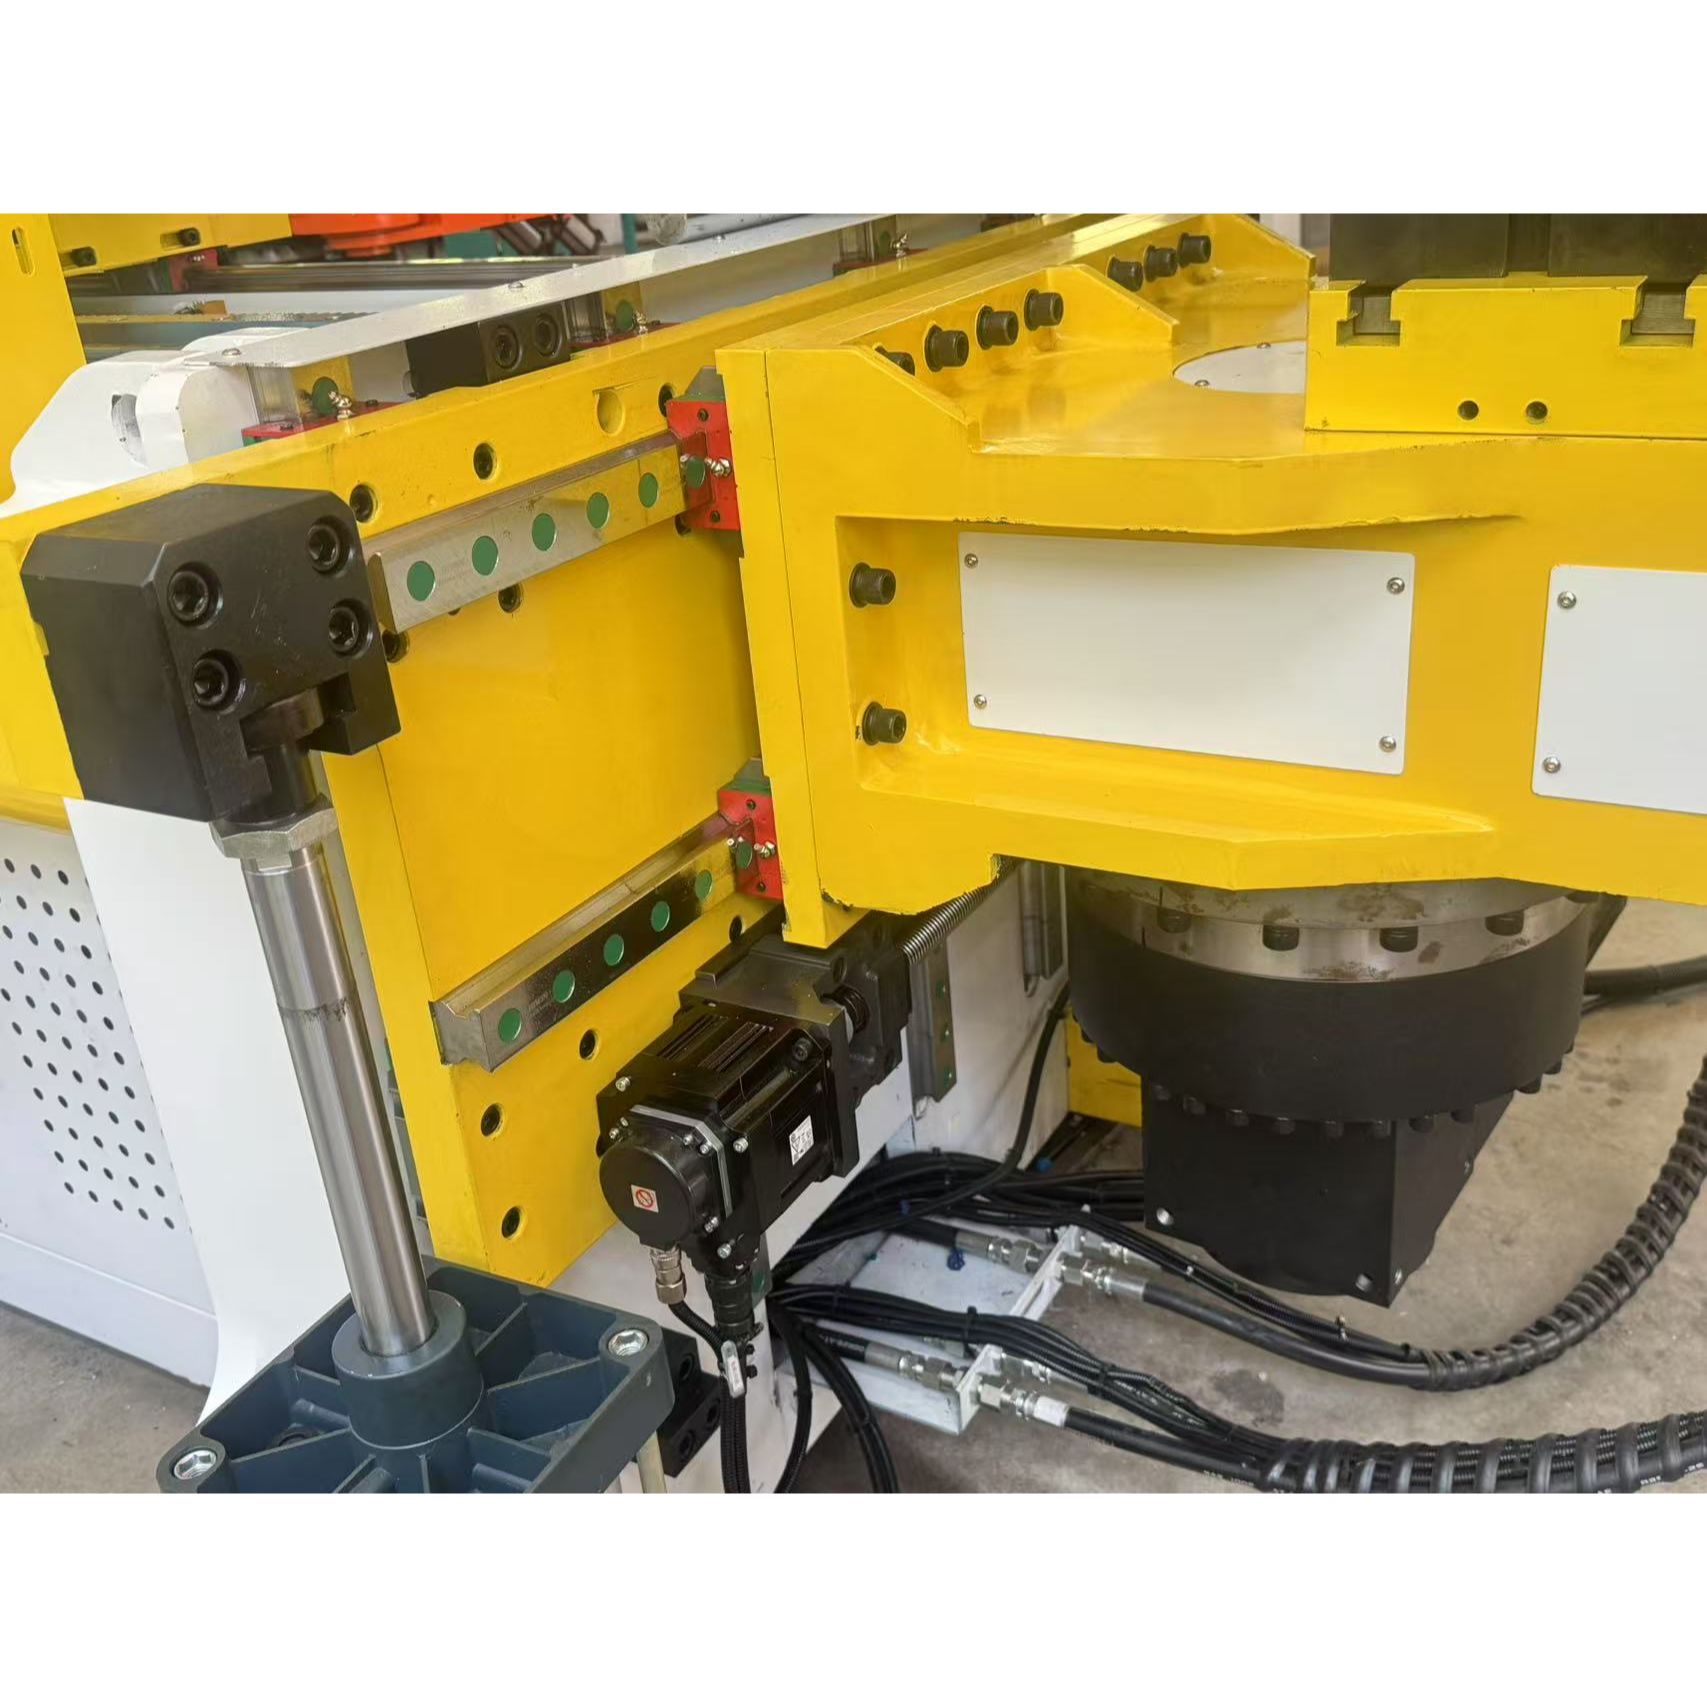
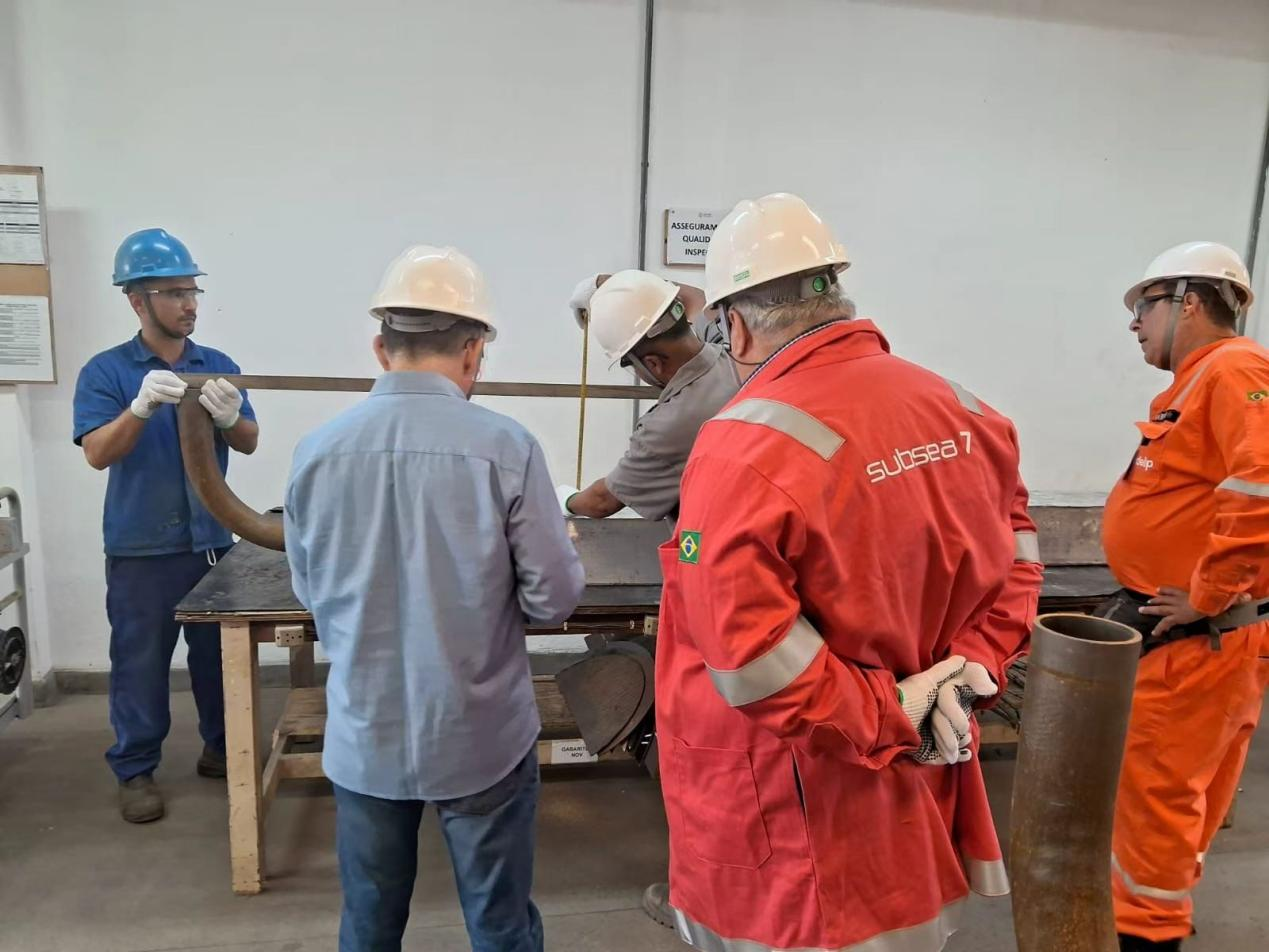
برای رفع چالشهای ناشی از بازگشت غیرقابل پیشبینی مواد و شکلدهی دقیق سهبعدی در فضای مکانی (با دقت ±۰٫۱ میلیمتر) به مانیفولدهای خروجی با قطر بزرگ (تا ۸۹ میلیمتر) و دیواره ضخیم، که برای یک تأمینکننده اصلی ژاپنی سطح یک در برزیل طراحی شده بود، ماشینآلات باوروی راهحل خمکاری کاملاً خودکار ۸۹CNC را به کار گرفت؛ این راهحل مجهز به سیستم محرک چهارمحوره سروو و شبیهسازی تداخل سهبعدی بود. با استفاده از یک سیستم هیدرولیک قدرتمند و فناوری جبران دقیق بازگشت مواد، دستاورد فرآیندی قابل توجهی حاصل شد. این راهحل نهتنها کیفیت عالی بیضویبودن و حفظ ضخامت دیواره پس از شکلدهی را تضمین کرد — که استانداردهای سختگیرانه دینامیک سیالات سازنده اصلی را برآورده میکرد — بلکه با اتوماسیون کامل، رقابتپذیری تحویل مشتری را در بازار آمریکای جنوبی نیز بهطور چشمگیری افزایش داد.
 EN