
| Jméno a příjmení | Jednotka | Parametr | Výše uvedené |
| Maximální zpracovávaný průměr trubky | mm | 18 | |
| Maximální délka potrubí | mm | 1500 | |
| Maximální délka nákladu | mm | 1500 | |
| Minimální délka nákladu | mm | 450 | |
| Rychlost zpracování | s | 5~15 | Závisí na tvaru zaobleného konce |
| Řídící systém | PLC, dotykový panel | ||
| Celkový výkon motoru | kW | 8.5 | |
| Nominální pracovní tlak olejového válcového mechanismu | Kg/cm | 50-120 | |
| Maximální pracovní tlak olejového tlaku | Kg/cm | 210 |
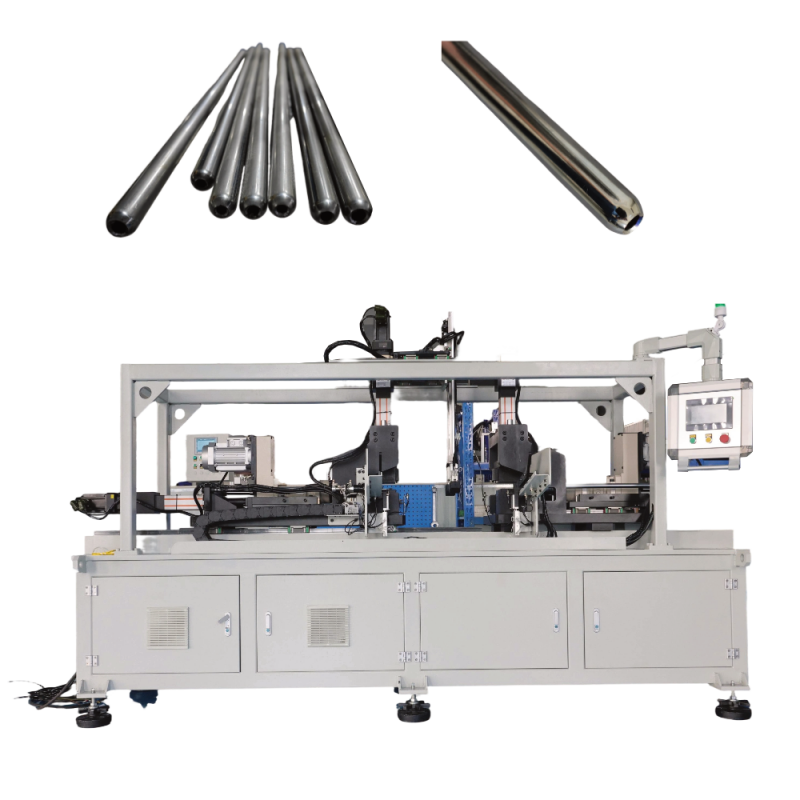
Stroj je vybaven CNC řídicím systémem, který umožňuje obsluze upravit parametry obrábění podle různých materiálů a požadavků na výrobek. Poskytuje pružnou kontrolu rozměrů zaoblení, hloubky obrábění a výsledného tvaru, přičemž se snižuje závislost na zkušenostech obsluhy.
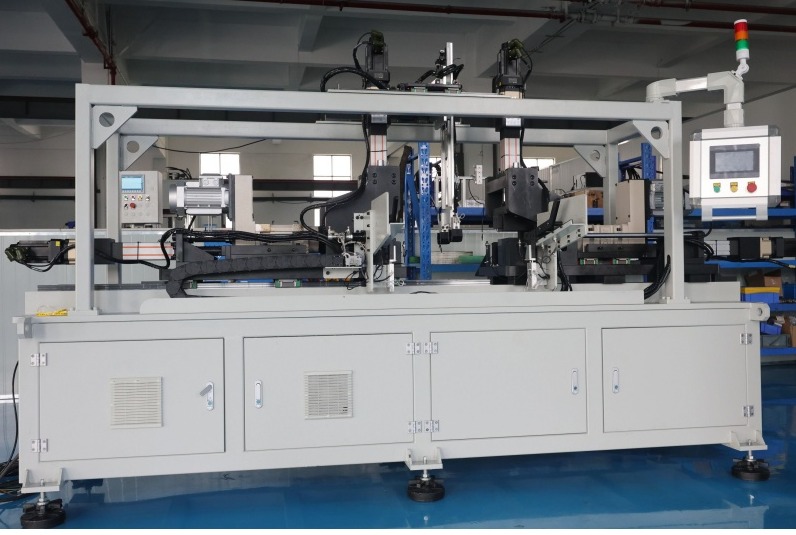
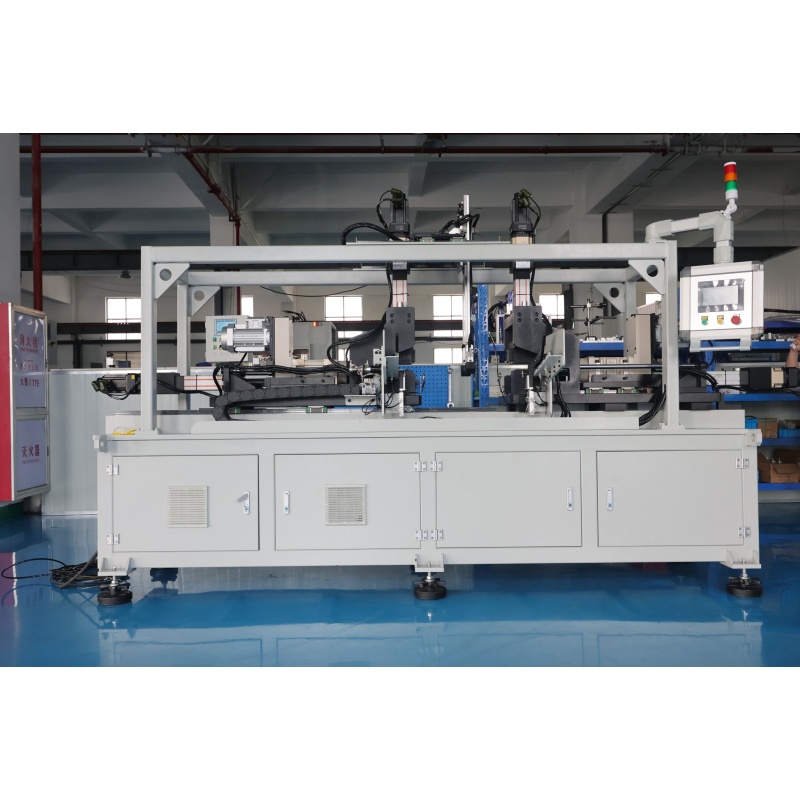
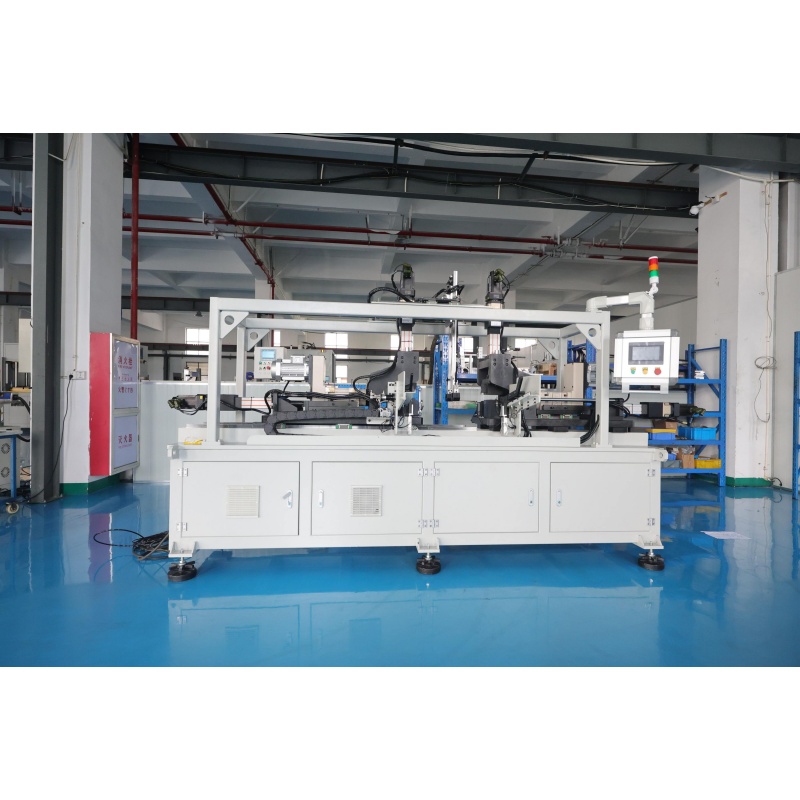
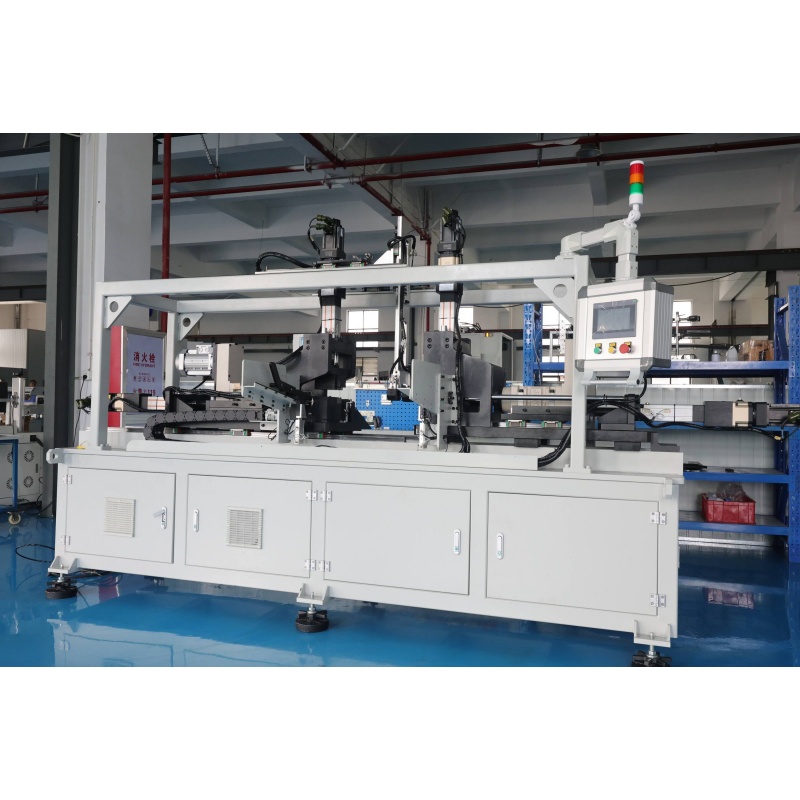
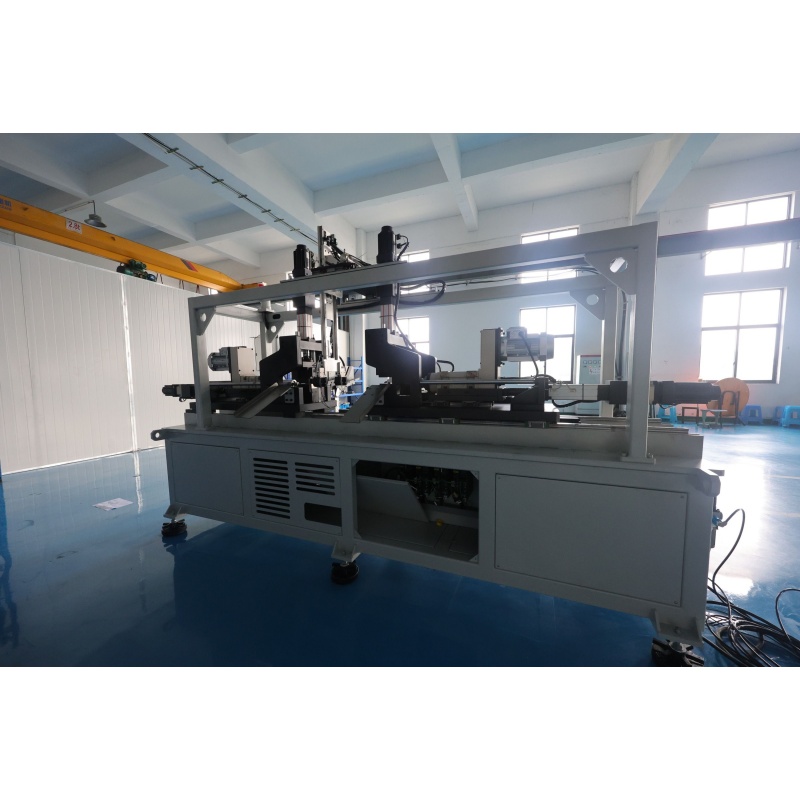
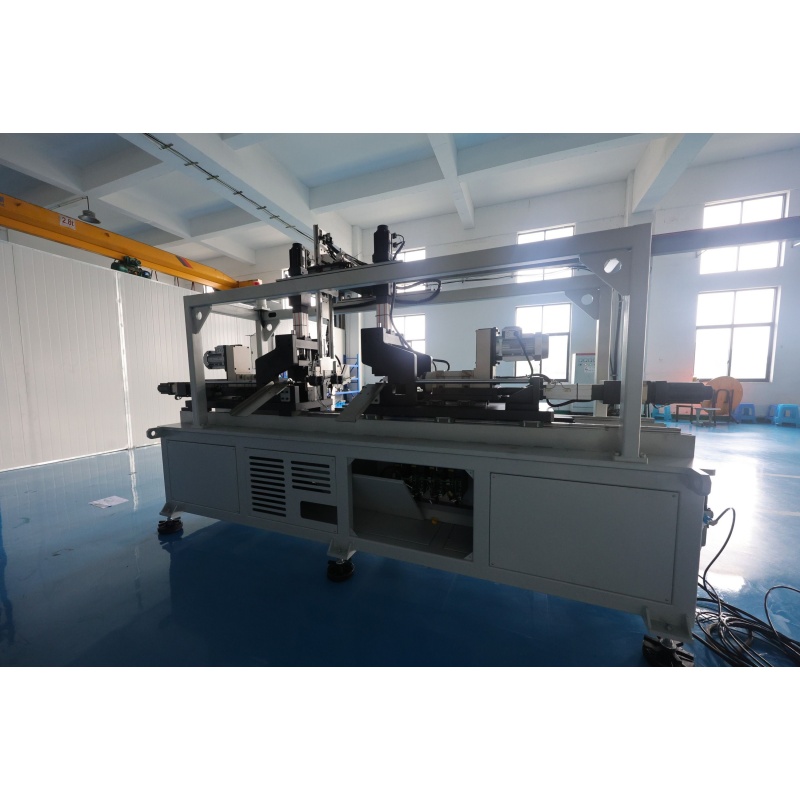
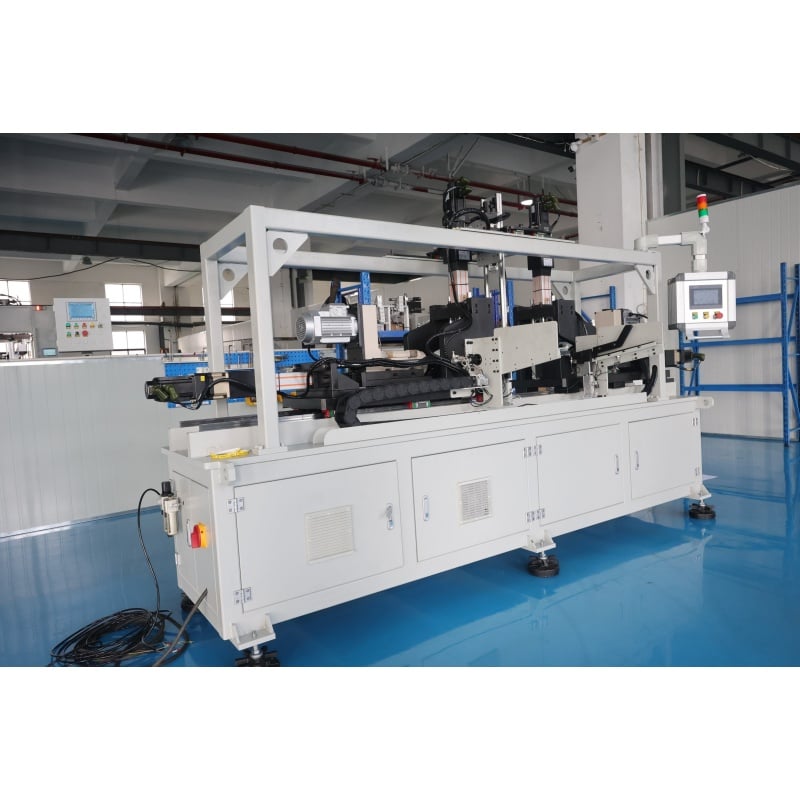
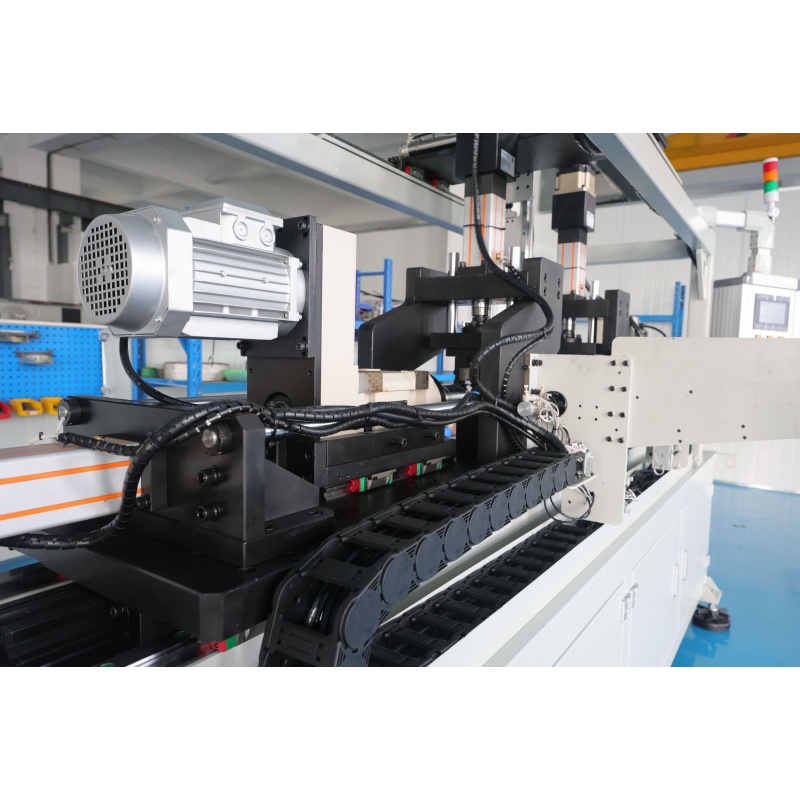
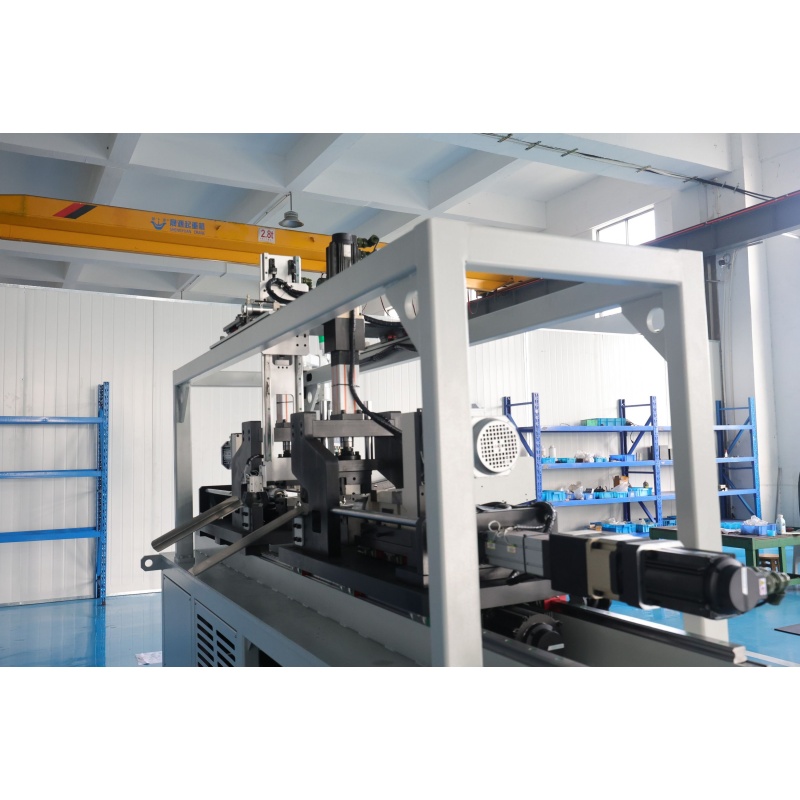
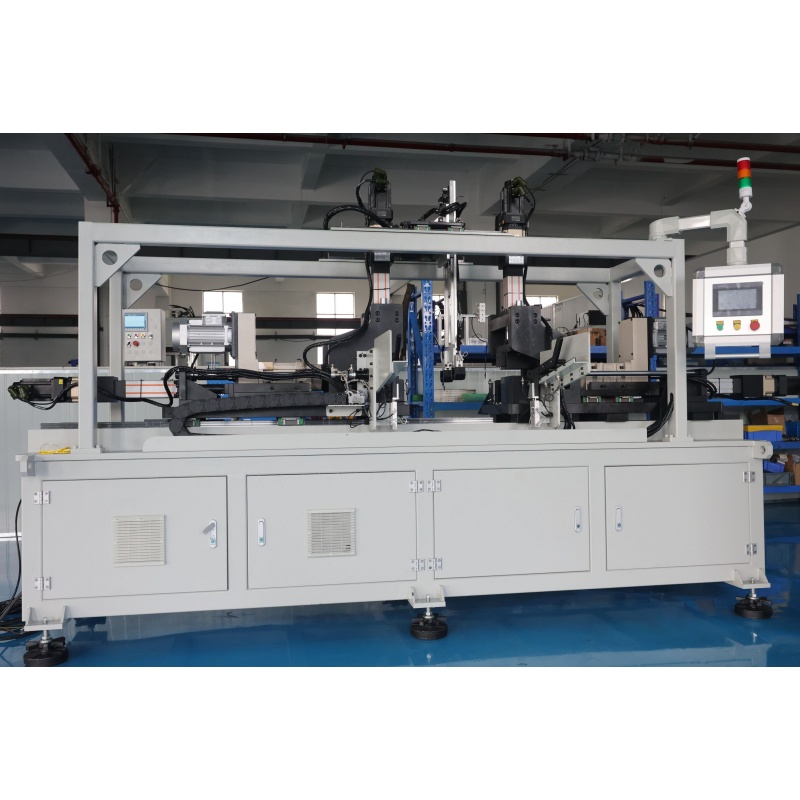
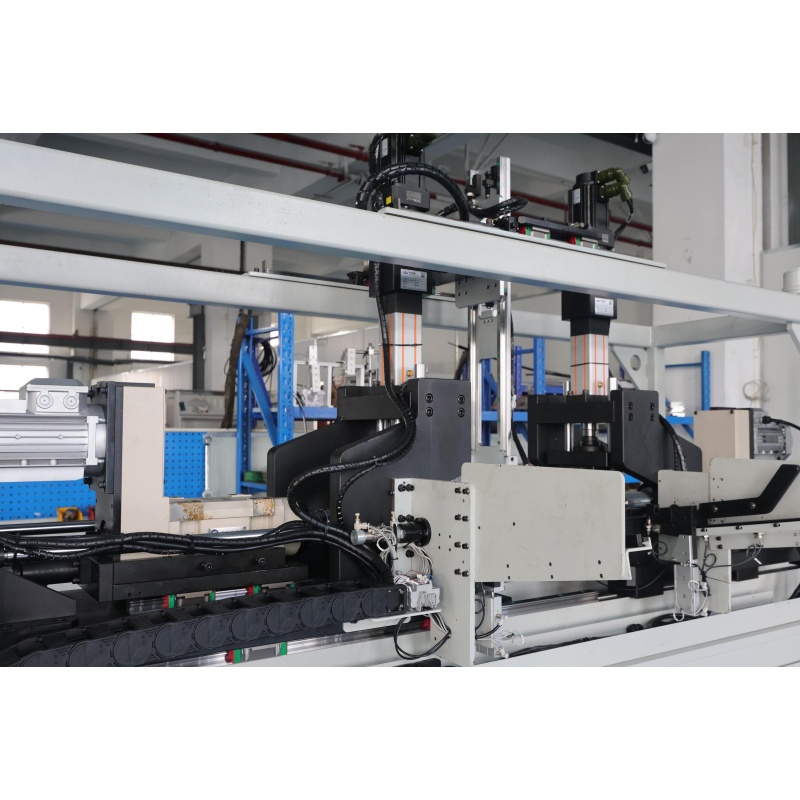
Dvouhlavový obloukový zaoblovací stroj je vybaven synchronizovaným dvouhlavovým konstrukčním řešením pro současné obrábění obou konců kovového polotovaru. Sníží se tak opakované upínání a čekací doba ve srovnání s jednostranným obráběním, což jej činí vhodným pro sériovou výrobu a zkracuje celkovou dobu obrábění jednoho polotovaru.
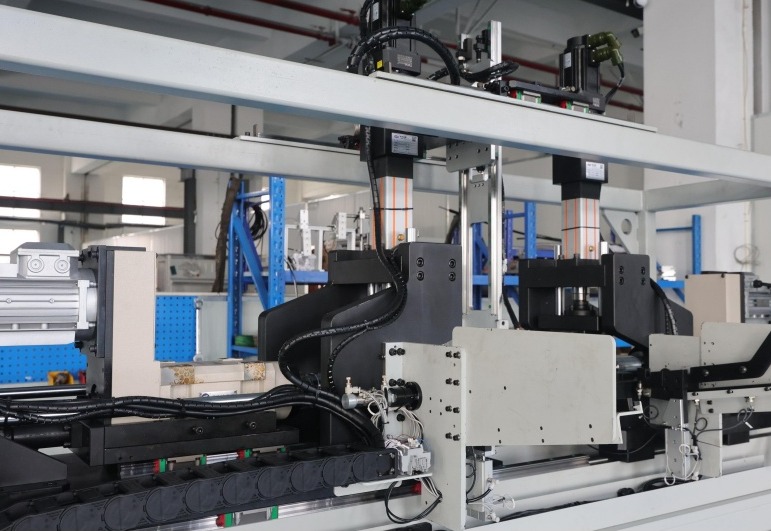
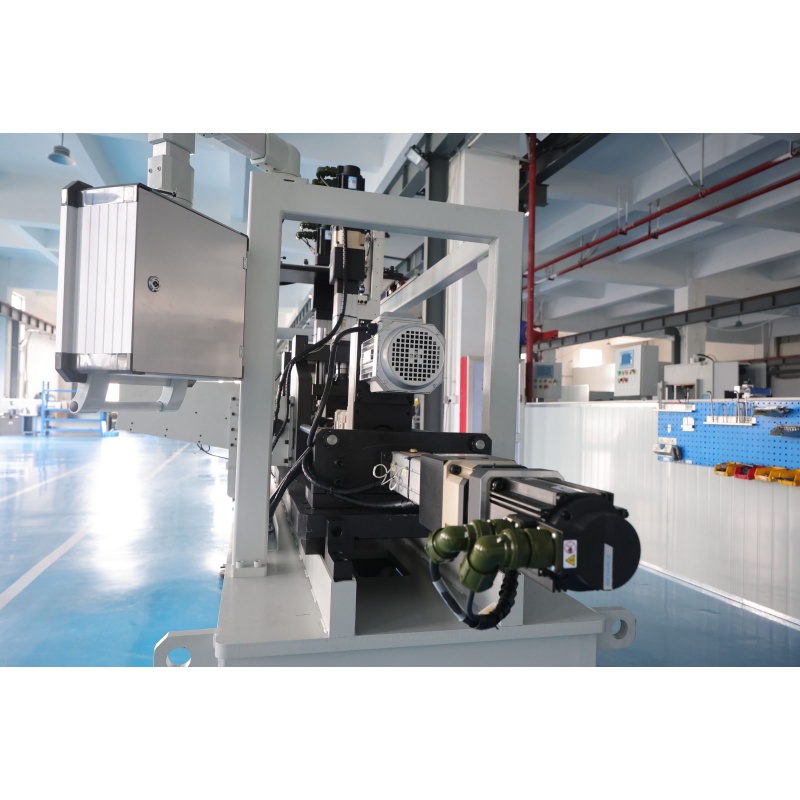
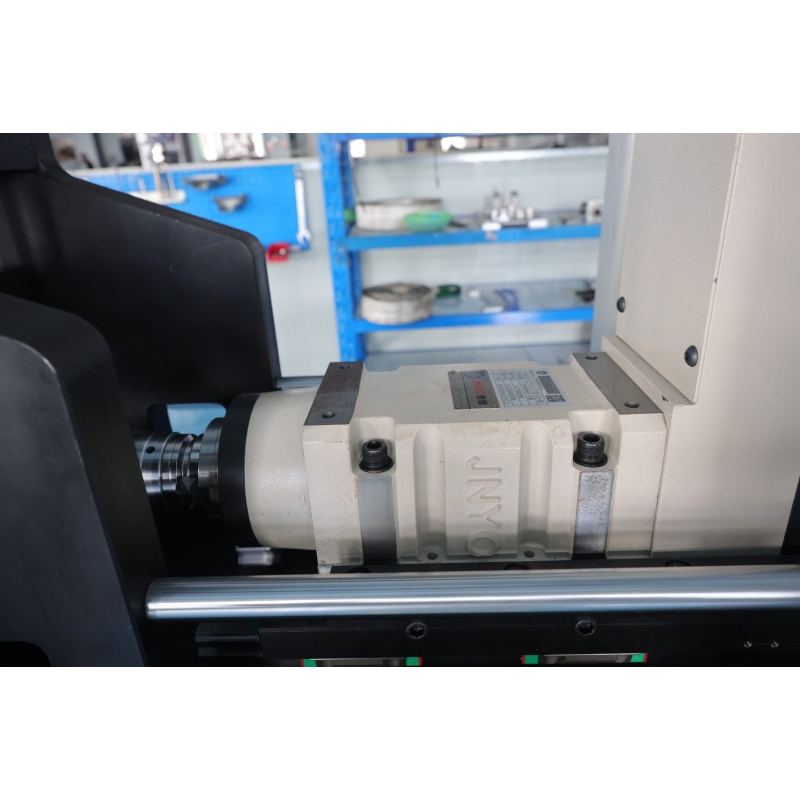
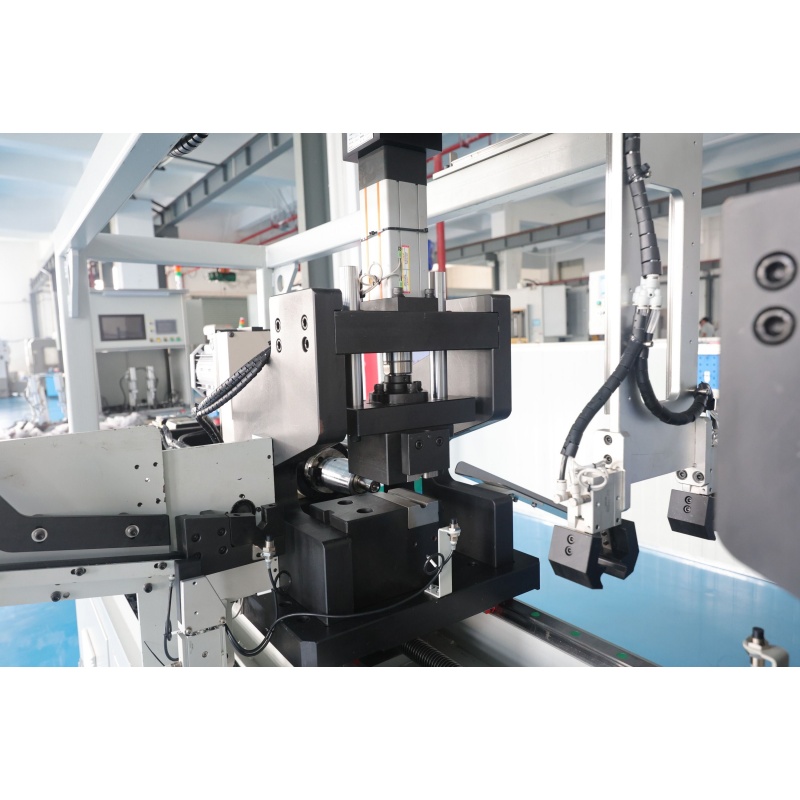
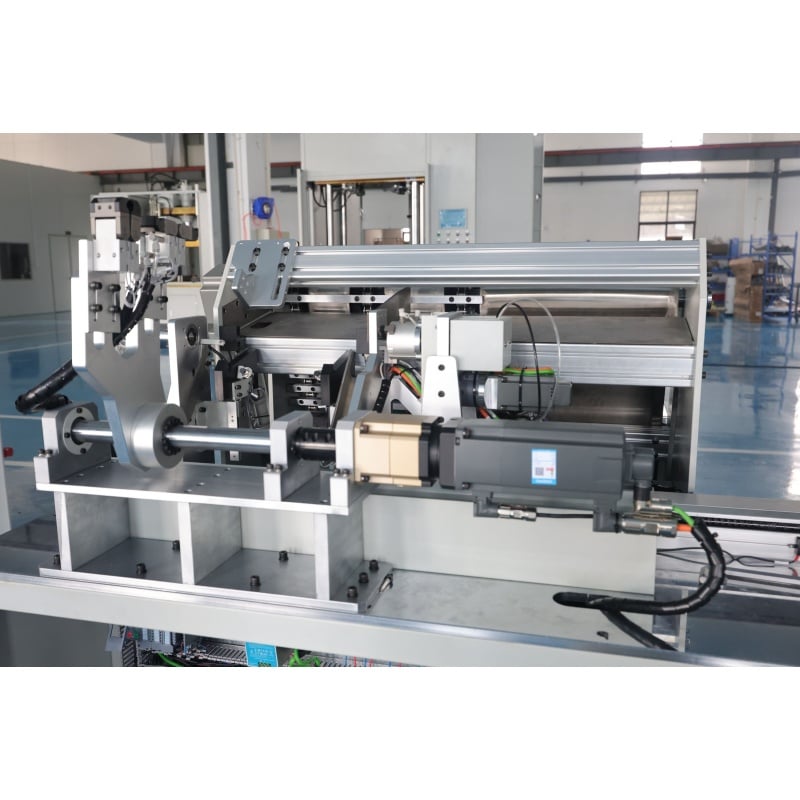
Stroj se skládá z rámu, vřetenového systému, přívodního systému, upínacího zařízení a řídicího systému. Tuhý rám a stabilní upnutí obrobku pomáhají snížit posun a vibrace během obrábění, čímž podporují konzistentní rozměry zaoblení a kvalitu povrchu na obou koncích.
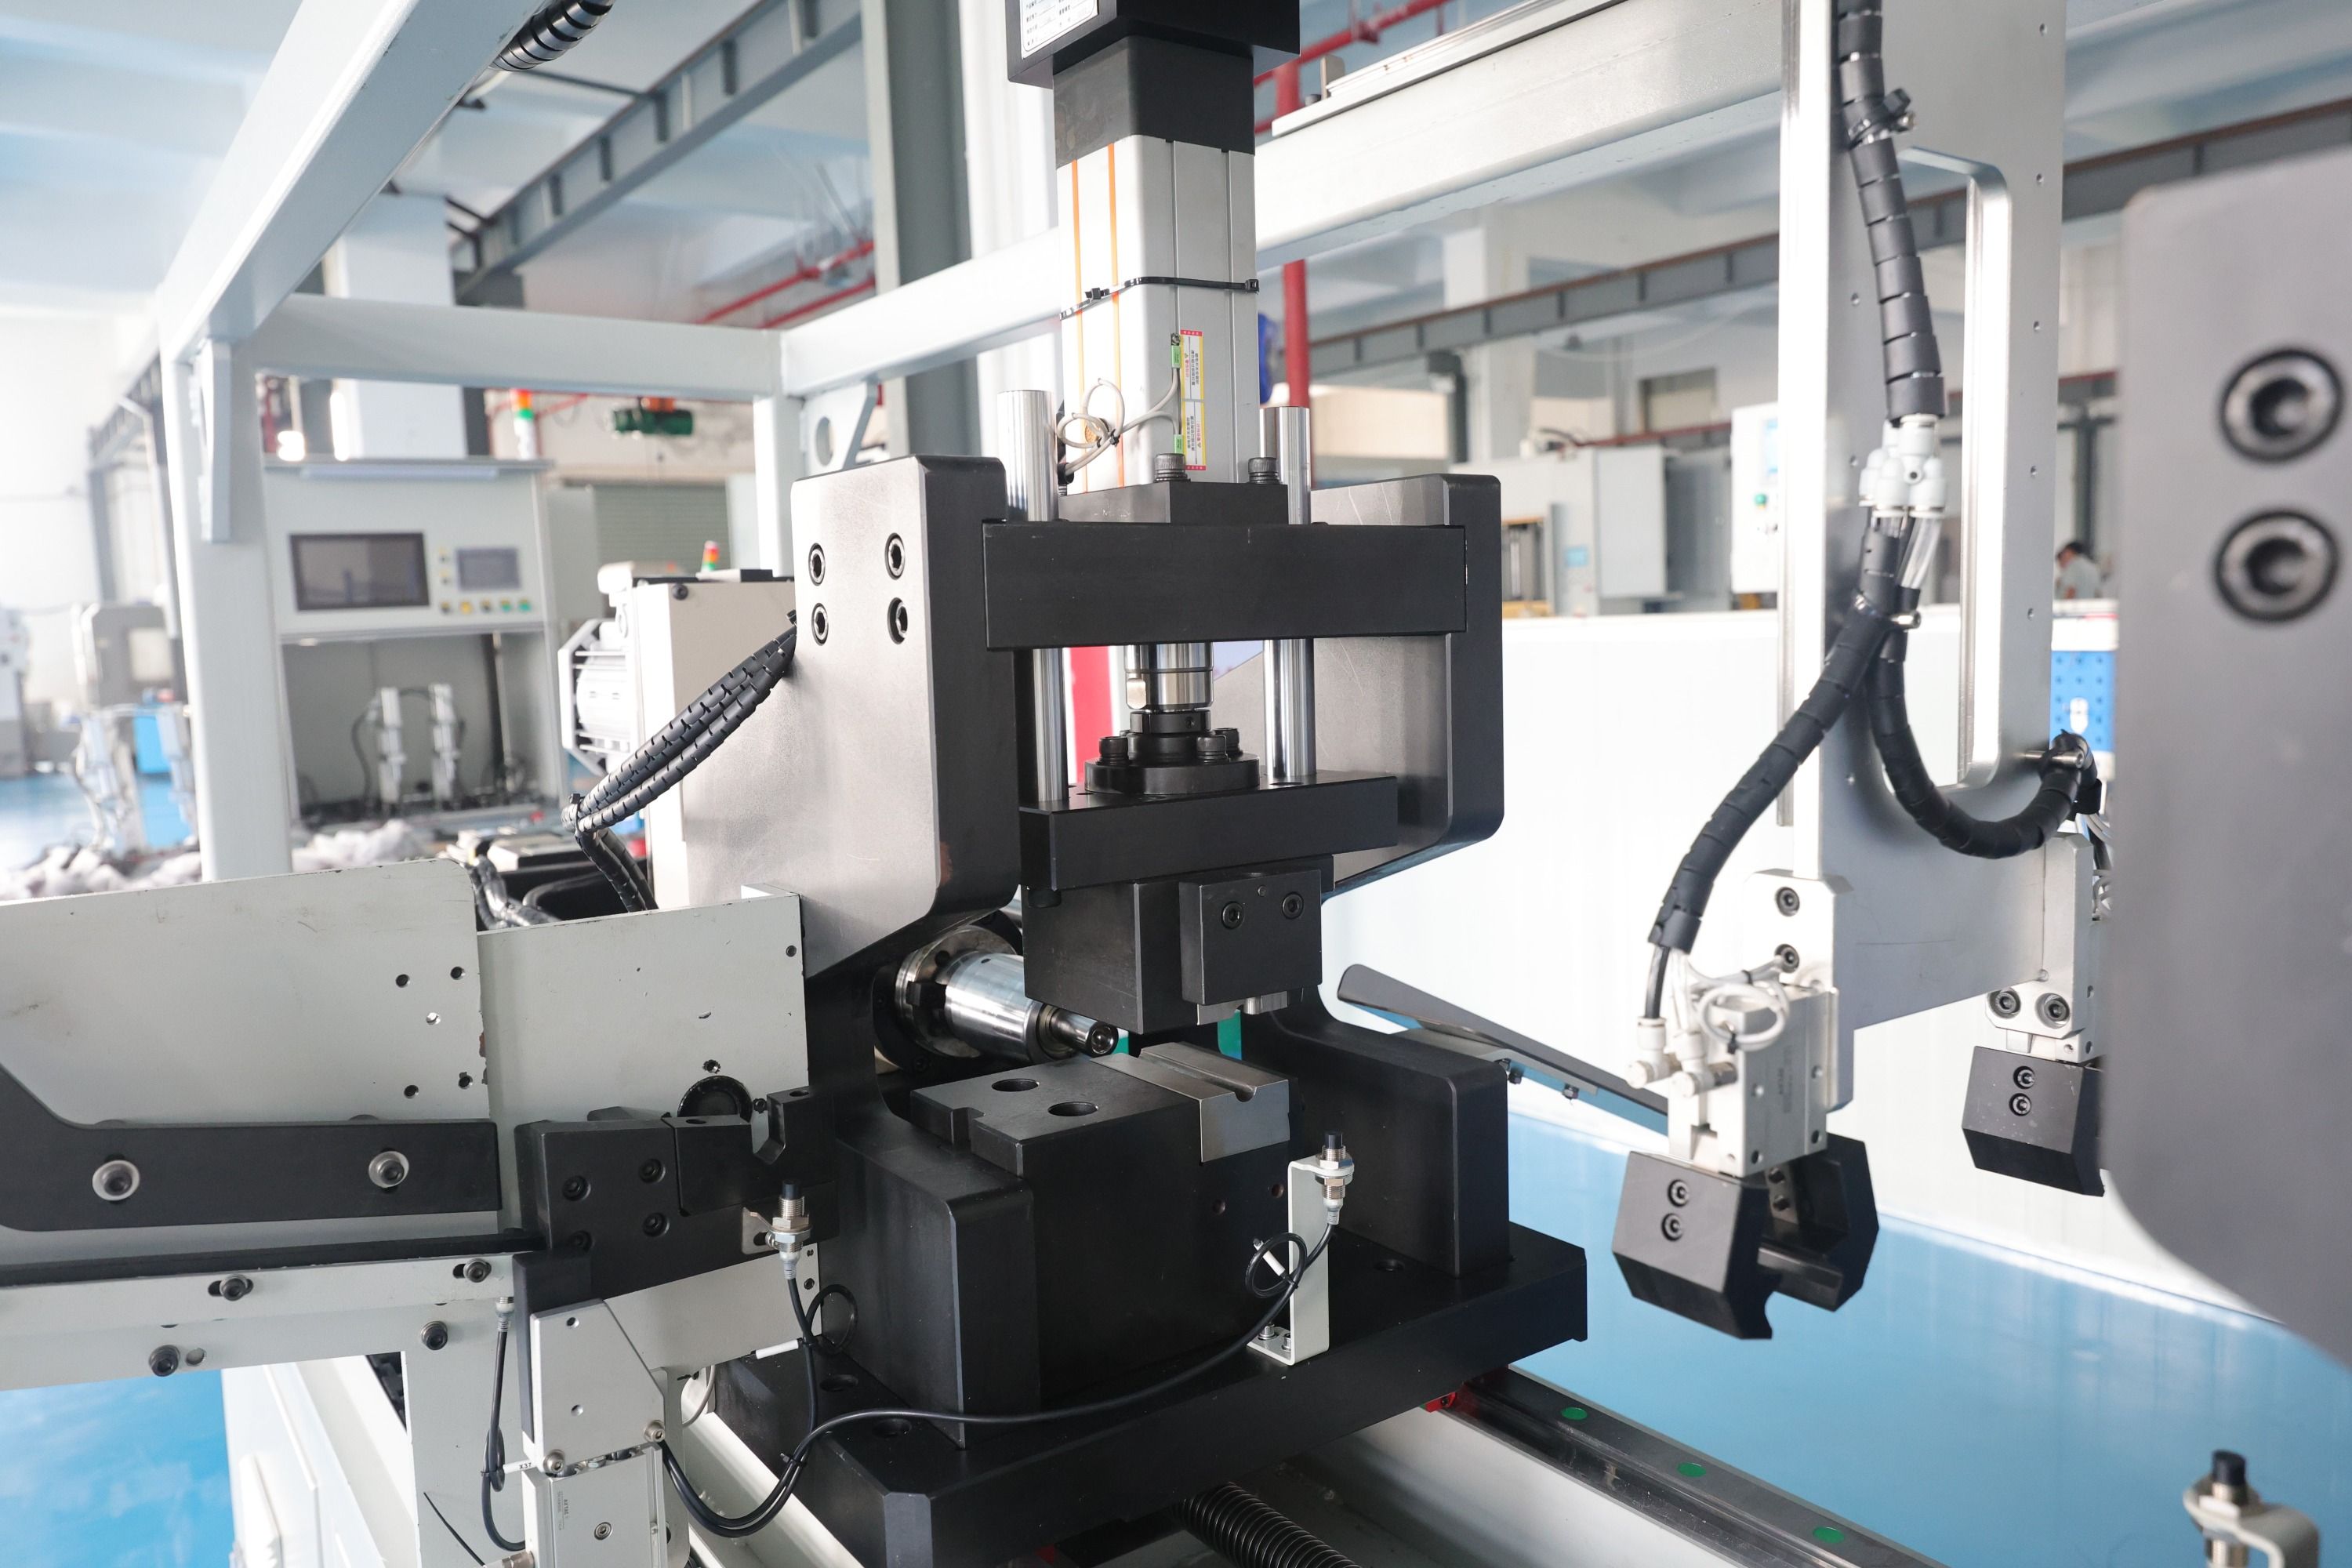
Zaoblení obloukem na koncích kovových obrobků pomáhá snížit ostré hrany a oštěpy, čímž zlepšuje vzhled a podmínky styku obrobku. Zároveň poskytuje lepší základ pro následnou montáž, svařování nebo jiné technologické operace.
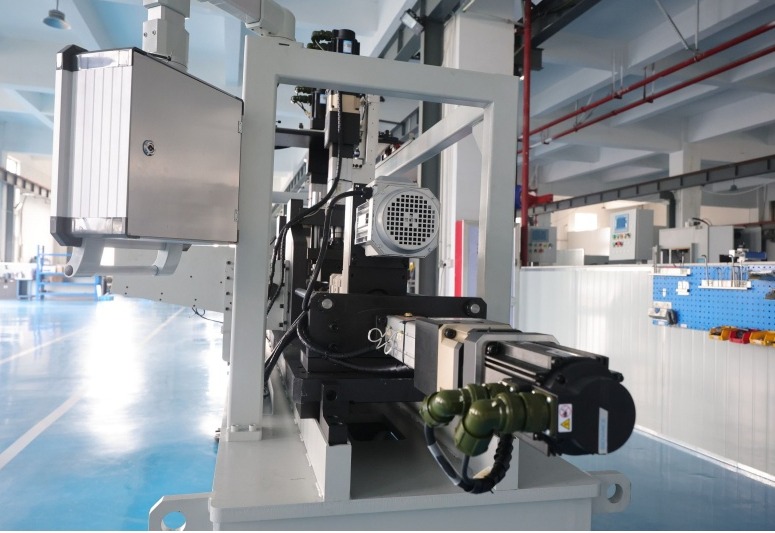
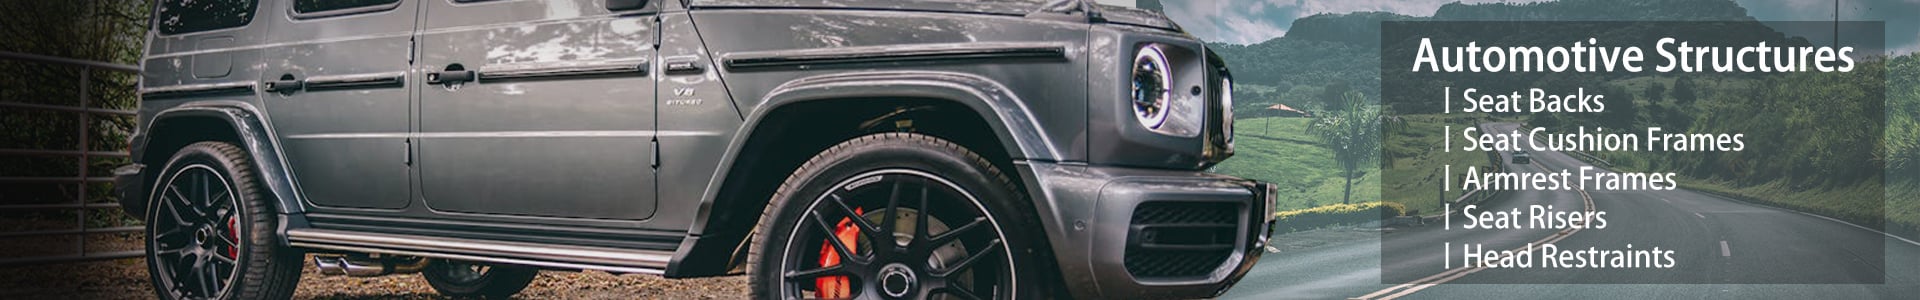
Stroj lze použít pro zpracování konců hřídelí, hydraulických tyčí, automobilových kovových součástí, spojovacích prvků pro kovové výrobky, kovových trubek a profilů. Je vhodný pro aplikace v strojírenství, výrobě automobilových dílů, výrobě nářadí a stavebních materiálů.
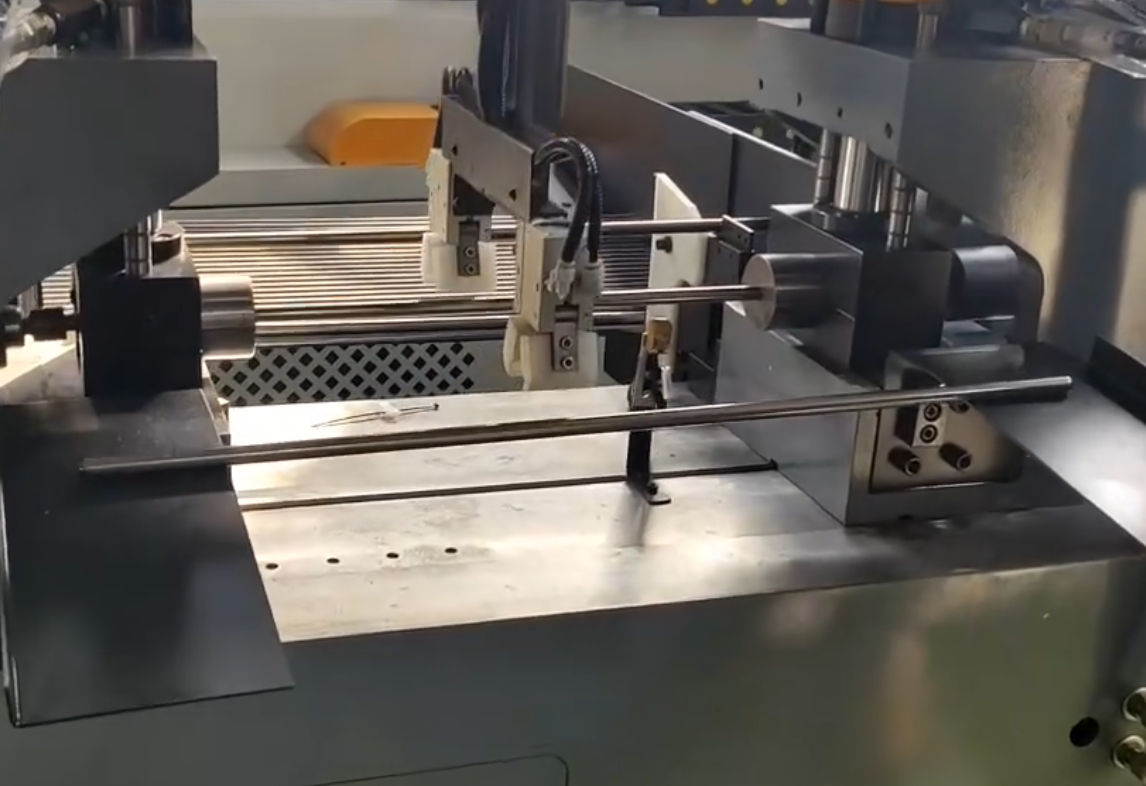
Aby překonal nepřesnosti a nedostatečnou účinnost při tváření konců dlouhých opěrek hlavy (až 1500 mm) pro vedoucího marockého dodavatele automobilových komponent prvního stupně, dodala společnost Baorui Machinery řešení s dvojhlavovým současným tvářením řízeným PLC; to zajistilo 100% geometrickou shodu při kulatém tváření a lemování na obou koncích. Toto řešení snížilo dobu cyklu na 5–15 sekund a zdvojnásobilo výrobní kapacitu, zároveň zaručilo plné splnění požadavků normy IATF 16949 a umožnilo klientovi udržet si postavení v globálním automobilovém dodavatelském řetězci s kvalitou bez jediného závadného výrobku.

 EN








