
Položka |
Jméno a příjmení |
Jednotka |
Data |
Poznámka |
|
1 |
Výkon válcování válce |
Tun |
20 |
Max. 26 tun |
|
2 |
Maximální průměr válcování |
mm |
∅133 × 2,0 |
Průměr *Tloušťka |
|
3 |
Minimální průměr válcování |
mm |
∅30 × 2,0 |
|
|
4 |
Minimální délka tvarování |
mm |
30 |
|
|
5 |
Maximální délka tvarování |
mm |
Bez omezení |
|
|
6 |
Výška stroje |
mm |
1150 |
|
|
7 |
Zpracování produktů čas |
s |
~18 |
Závisí na výkresy |
|
8 |
Čas výměny nástrojů |
mIN |
~10 |
|
|
9 |
Opakovaná pozice přesnost |
Vnější průměr kopečku |
mm |
±0.2 |
Tvarování kopečku obrobek tolerance |
|
Kopeček obrys |
mm |
0.2 |
|
||
|
kopeček ztenčení |
mm |
≤20% |
|
||
|
|
|
|
||
10 |
Proces ovládání typ |
Vnější průměr kopečku |
|
Válec + enkodér + nástroje |
|
|
Kopeček obrys |
|
Válec + enkodér + nástroje |
|
||
kopeček |
|
Výrobu nástrojů |
|
||
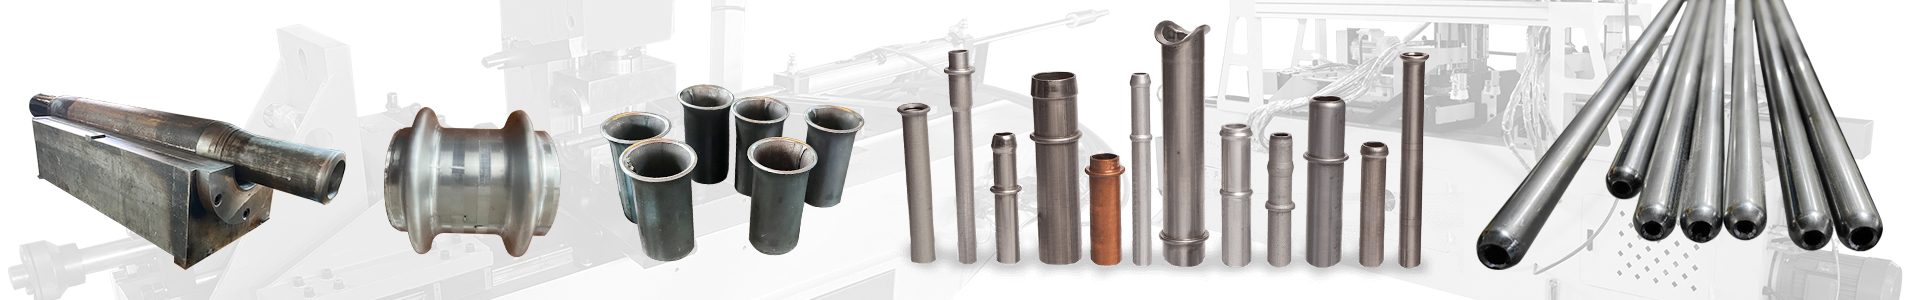
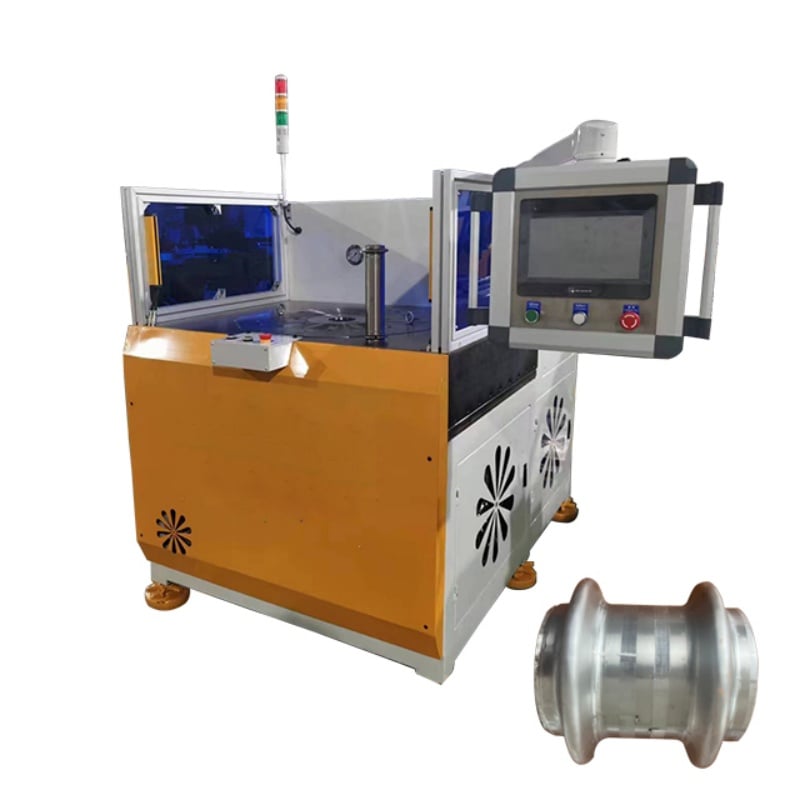
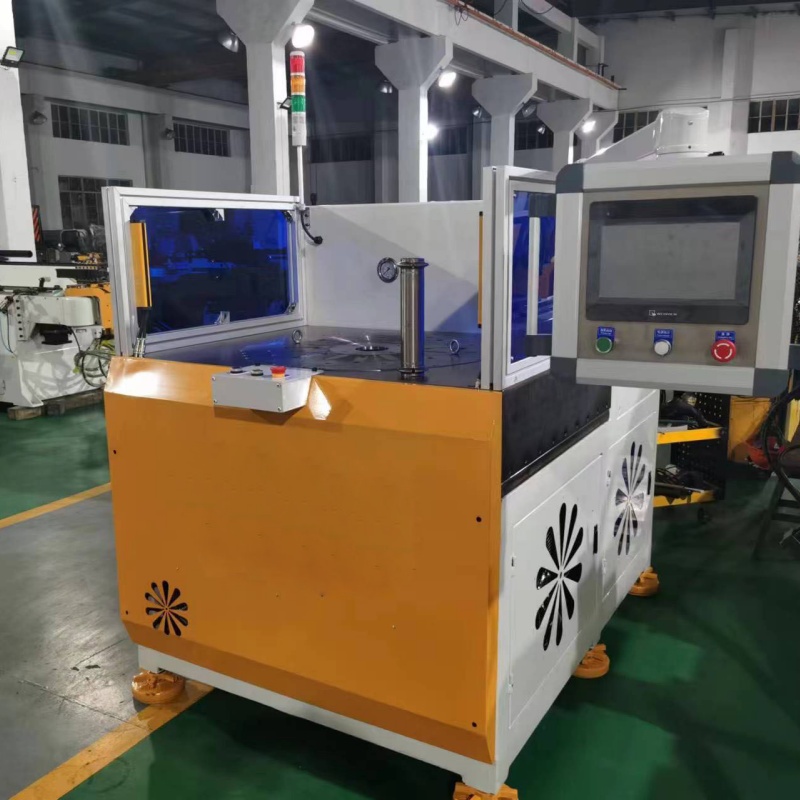
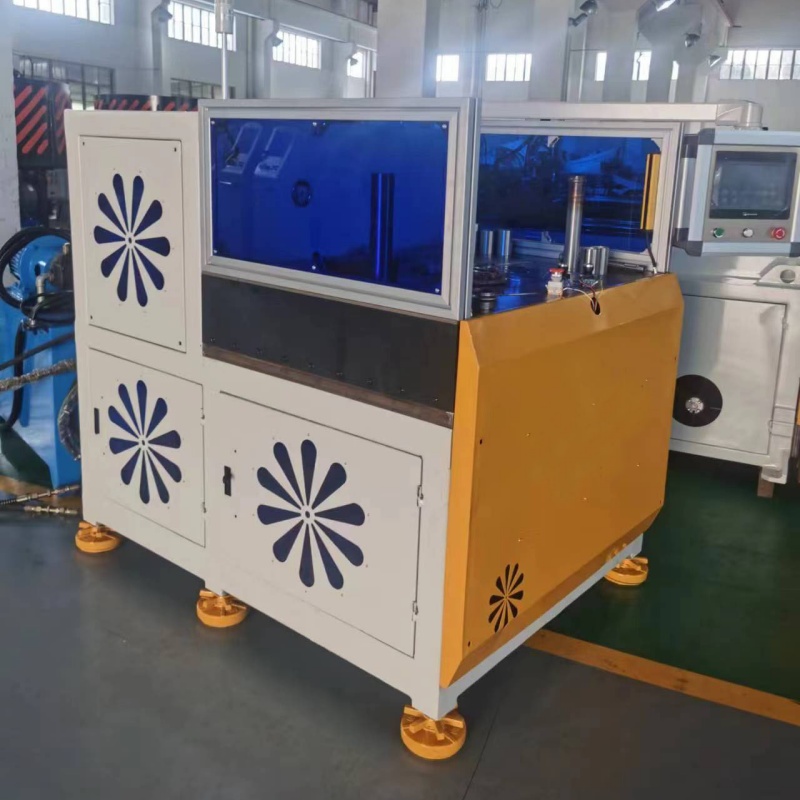
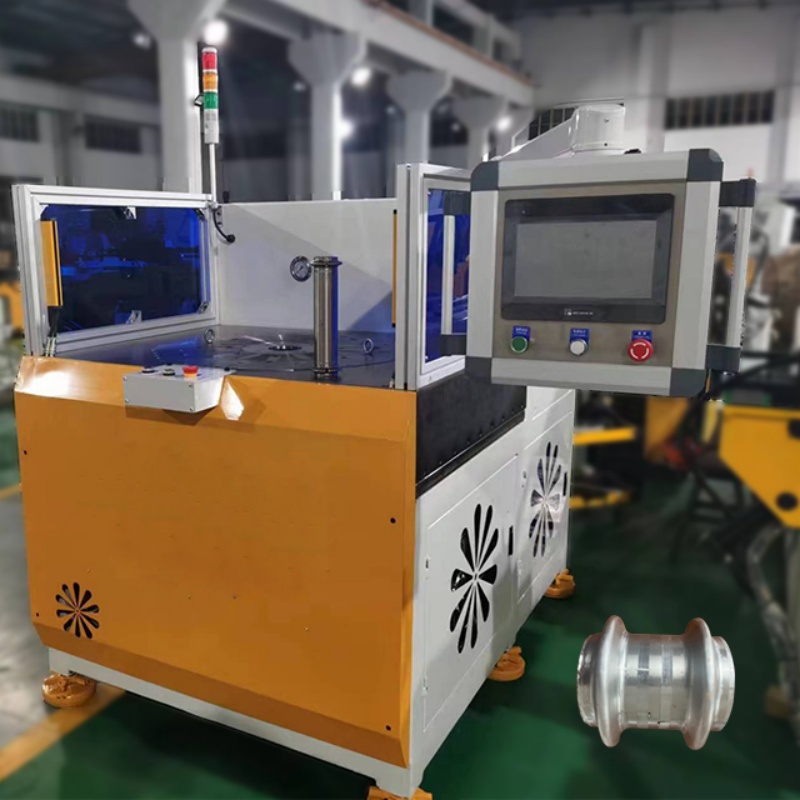
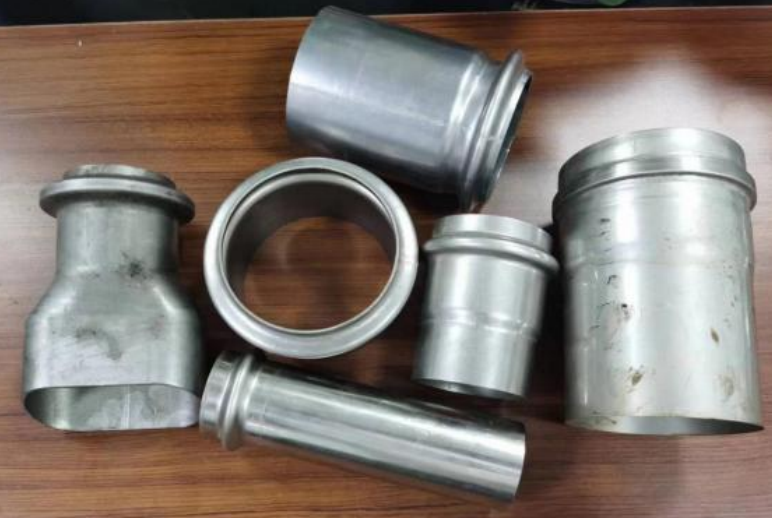
stroj je navržen pro tváření hrbů, vypouklých úseků a speciálních profilů na trubkách. Specializovaný nástroj lze nakonfigurovat podle výkresu výrobku tak, aby vyhovoval různým požadavkům na místní tváření.
Servomotor řídí hydraulický systém a umožňuje nastavení rychlosti tváření a profilů pohybu. To podporuje hladší provoz a pomáhá regulovat teplotu oleje a spotřebu energie při dlouhodobé výrobě.
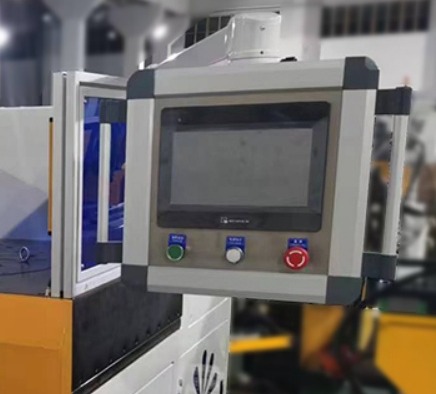
Stroj využívá řídicí systém PLC a 10-palcovou dotykovou obrazovku. Hlavní údaje pro tváření lze zadávat a upravovat prostřednictvím rozhraní HMI, čímž se zjednodušuje obsluha a usnadňuje výměna vyráběných výrobků.
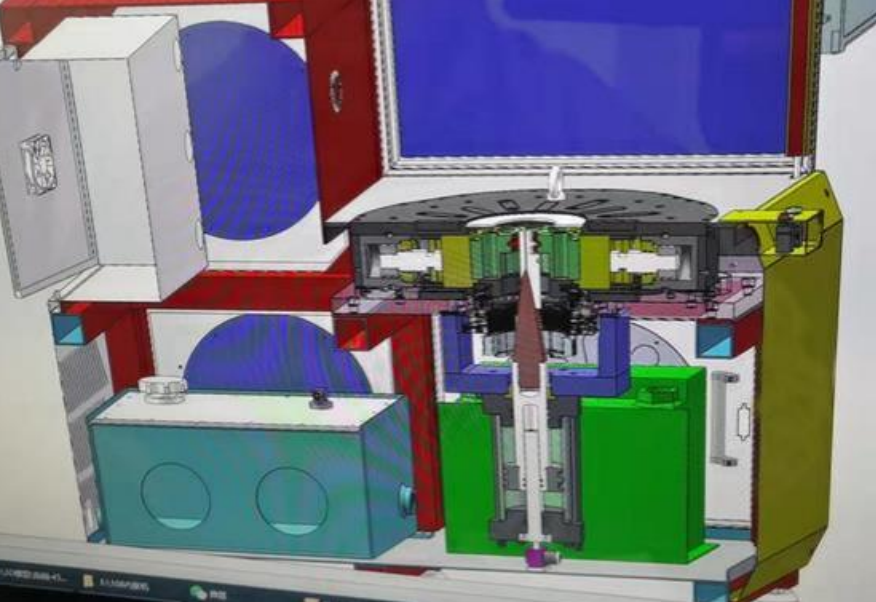
Průměr a profil hrbu se řídí koordinovaným provozem hydraulických válců, enkodérů a specializovaných nástrojů. To zlepšuje přesnost polohy a konzistenci profilu tvářeného výrobku a snižuje rozměrové odchylky.
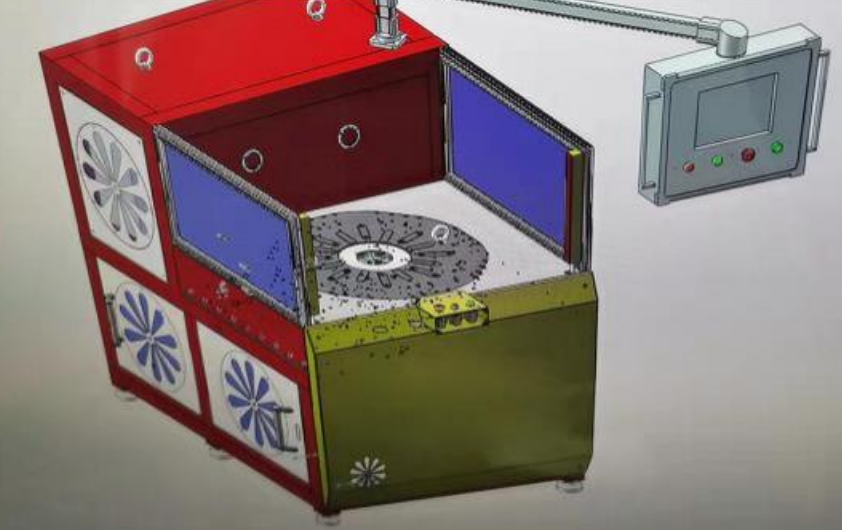
Hlavní upínací mechanismus využívá vícebodového, rovnoměrně rozloženého uspořádání k bezpečnému uchycení trubky během tváření. Sníží tak prokluz, posun a místní deformaci.
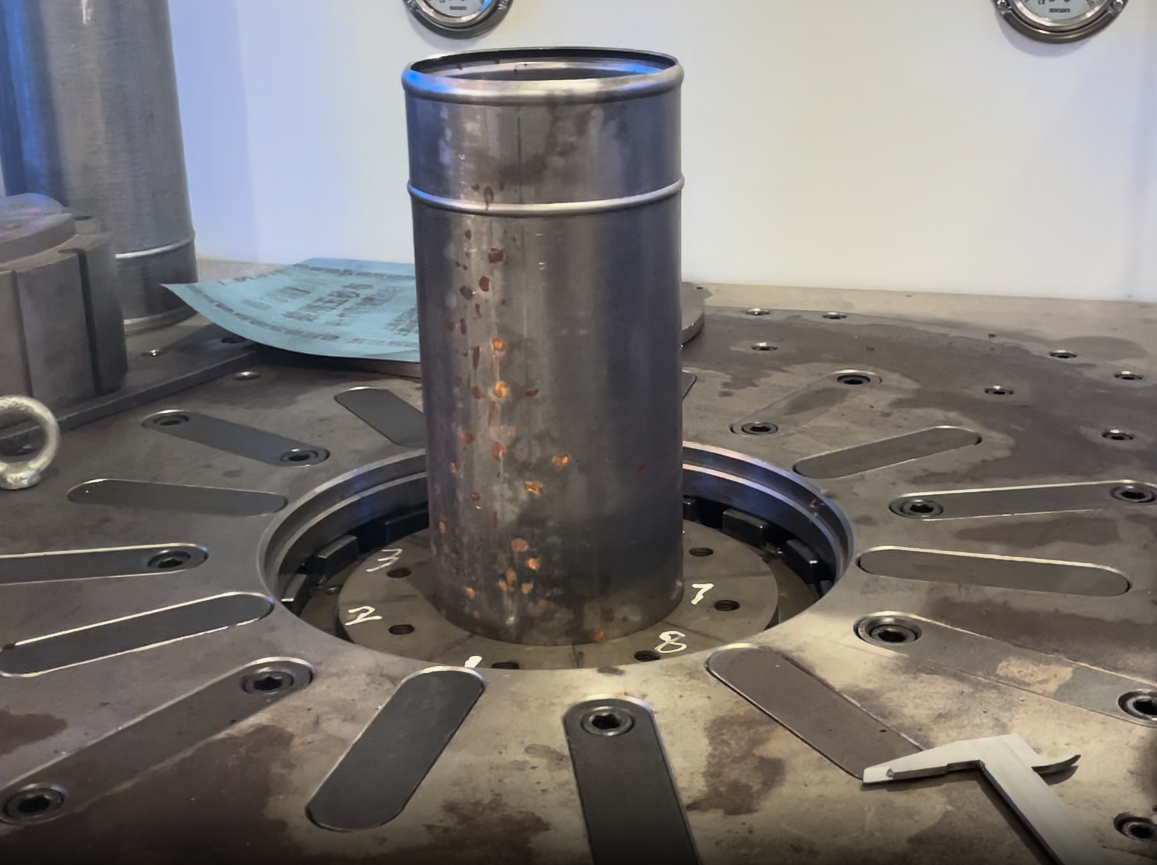
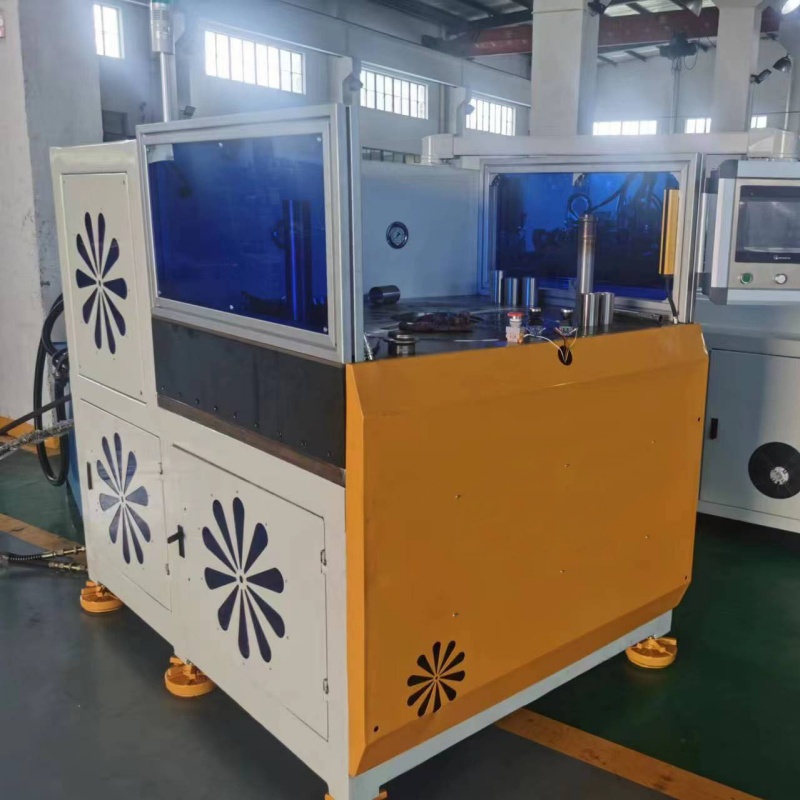
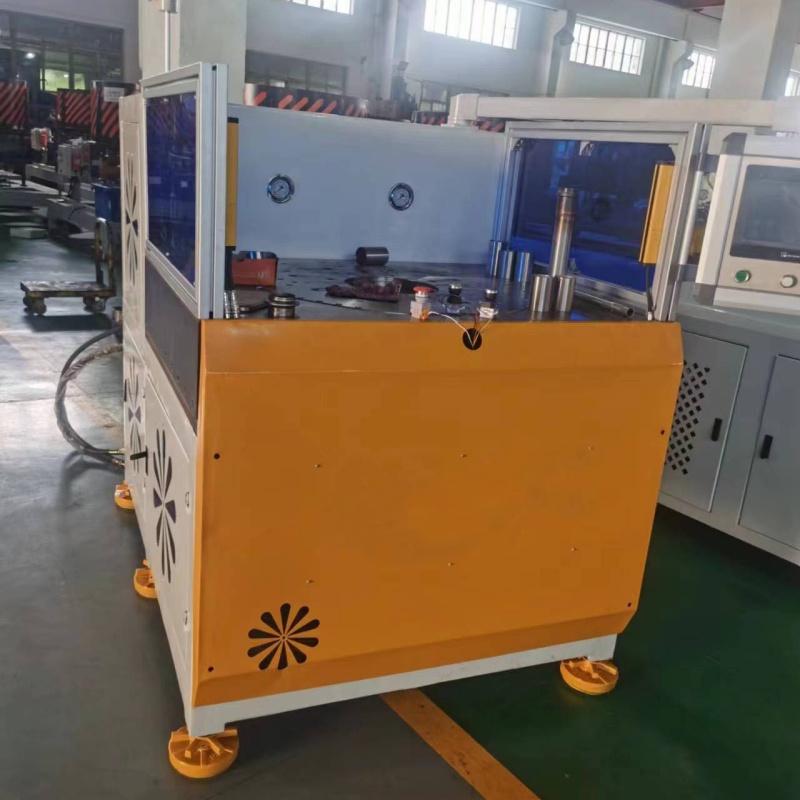
Stroj je vybaven automatickým mazáním, olejovým chladičem a chladicím systémem elektrické skříně. Tyto funkce pomáhají udržovat stabilní provoz hydraulického systému a klíčových pohyblivých součástí během nepřetržité výroby.
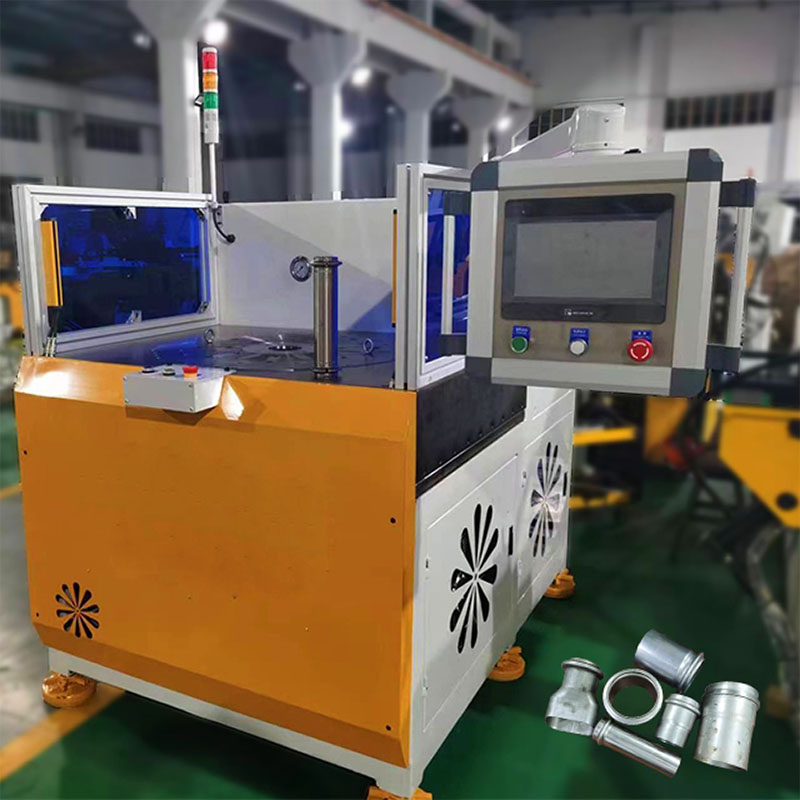
Aby vyřešily výzvy spojené s nekonzistentní tloušťkou stěny a potenciálními riziky úniku na připojeních hadic při sériové výrobě vysokovýkonnostních výstupních trubek pro významného německého dodavatele výfukových systémů pro automobilový průmysl – kde je pro bezpečné nasazení hadic rozhodující extrémní přesnost tváření – firma Baorui Machinery nasadila řešení pro přesné tváření konců trubek; systém vyniká vynikající hydraulickou stabilitou a individuálně navrženými tvárnými nástroji a umožňuje přesné vytlačovací tváření výstupních tvarů na koncích výfukových trubek z nerezové oceli i uhlíkové oceli. Toto řešení zajišťuje, že profily výstupních tvarů plně vyhovují přísným německým automobilovým standardům utěsnění, což výrazně zvyšuje podíl bezvadných výrobků na jednu výrobní linku a zároveň pomáhá klientovi udržet si postavení klíčového dodavatele v premium evropském dodavatelském řetězci pro vozidla prostřednictvím splnění požadavků na časté dodávky.

 EN








