
| Maddə | Ad | Vahid | Məlumat | Qeyd |
| 1 | Ən böyük boru diametri | mm | 18 | |
| 2 | Maksimum yükləmə uzunluğu | mm | Məhdudlaşdırılmayıb | |
| 3 | Maksimum notç dişlərin göstəriyi | mm | 3 | |
| 4 | Minimum yükləmə uzunluğu | mm | 50 | |
| 5 | Minimum şəkər uzunluğu | mm | 50 | |
| 6 | Şəkər səyahəti | mm | 60 | |
| 7 | Sürət | Saniyə | 6-12 | |
| 8 | Pump köçürməsi | L/min | 19 | |
| 9 | İdarəetmə Sistemi | PLC+ məsləhət ekran | ||
| 10 | ƏMƏLİYYAT PANELİ | Dərəcəli panel | ||
| 11 | Motor gücü | hp | 22.25 | |
| 12 | Silindir işləmə basıncı | Kg/cm | 80-120 | |
| 13 | Hidrolik işləmə basıncı | Kg/cm | 100 | |
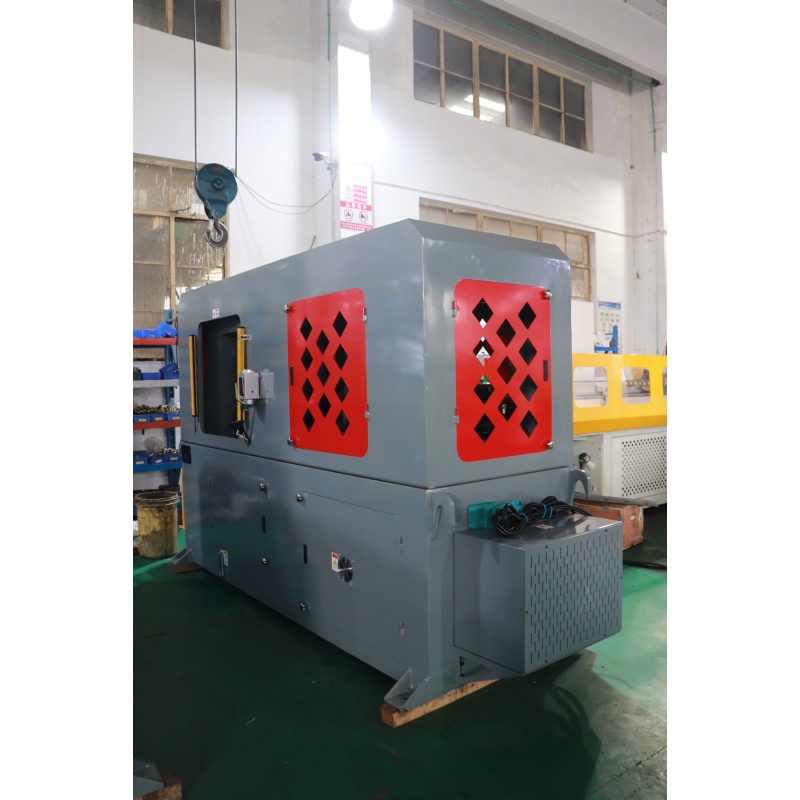
| 14 | Maşın ölçüsü | d | 3.4X1.1*1.8 | L*W*H |
| 15 | Maşın çəkisi | kq | Yaxşılaşır 3500 |
İstehsal bacarıqla məşğul olur və bu sahədə rəhbər istehsalçıdır. Tube əyilmə prosesləri Dedicated Bending, CNC Tube Bending, Notching via Broaching və ya Stamped/Rolled Notches, Pressed-In əməliyyatlərini daxil olmaqla.
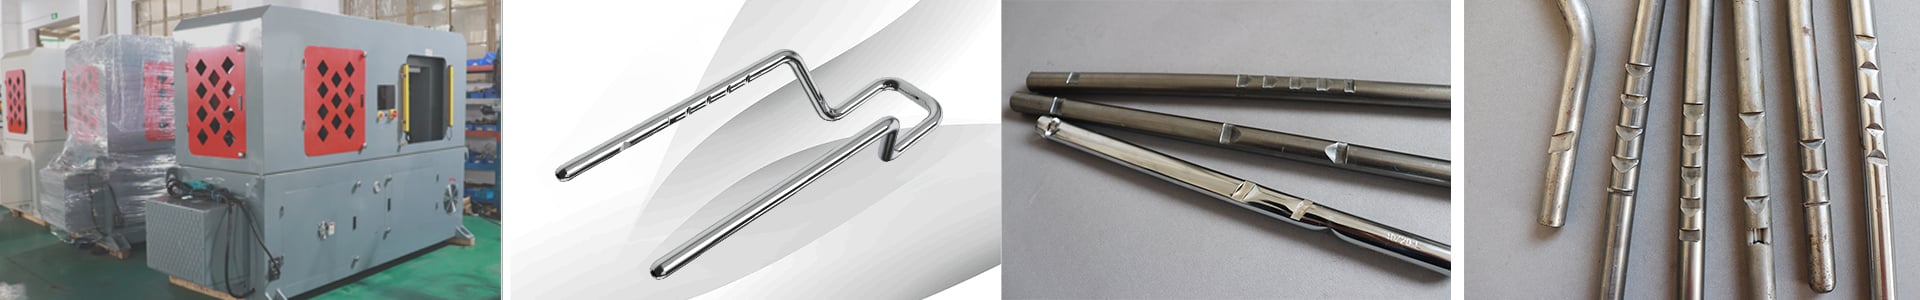
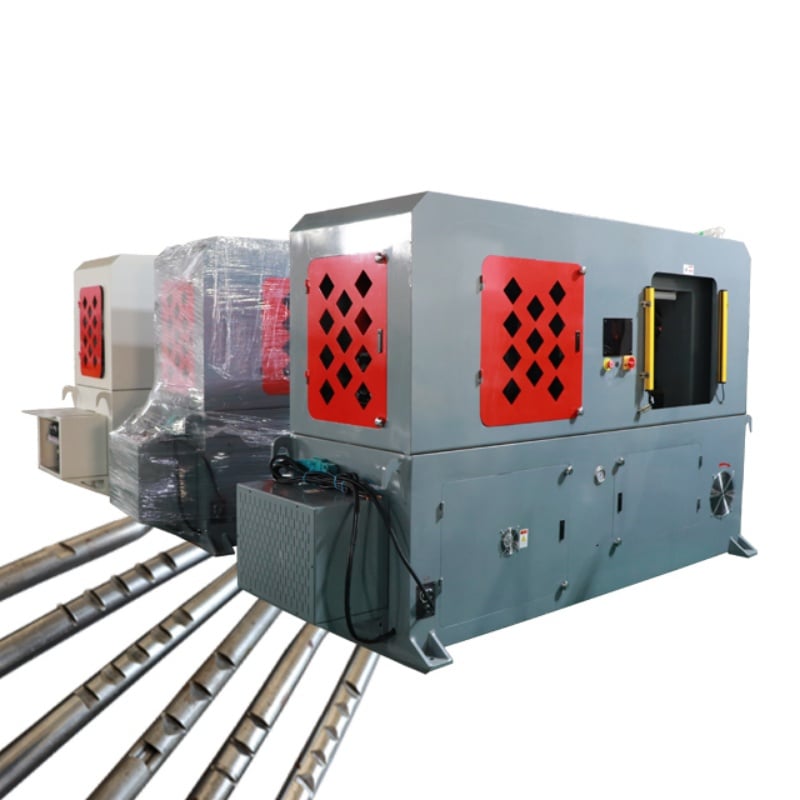
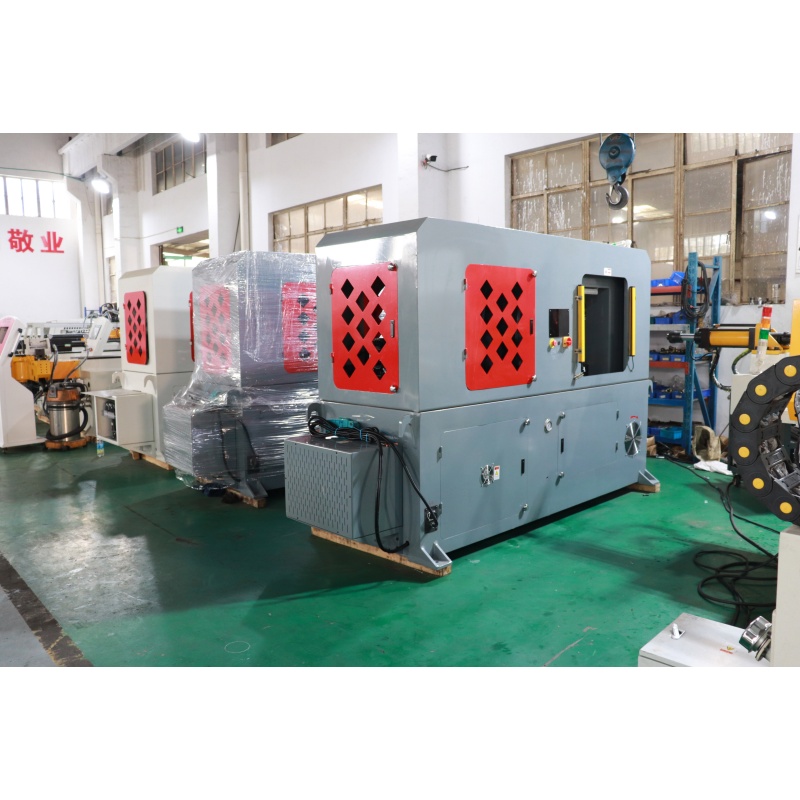
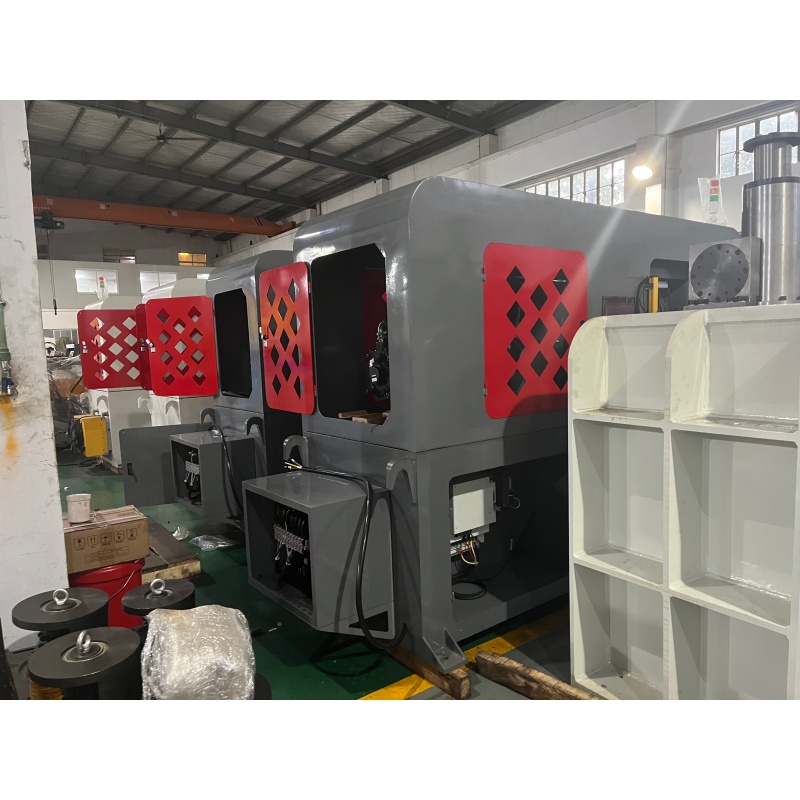
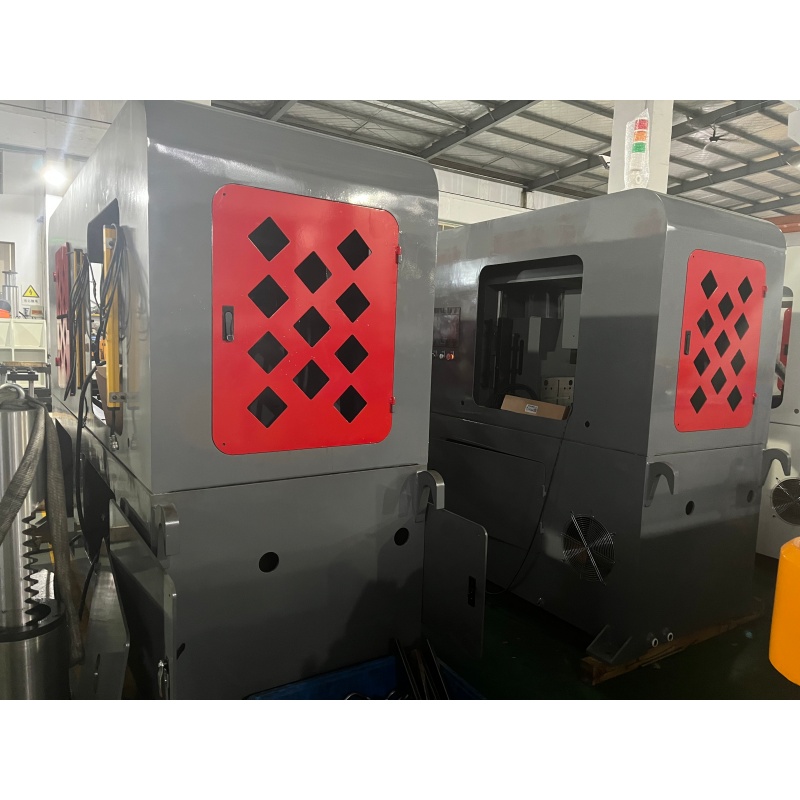
Bu servodan istifadə edilən baş dayağı çubuqlarının kəsilməsi maşını avtomobil baş dayağı çubuqlarının broşlanmasına, yuvarlaq kəsilməsinə və sıxma ilə formalaşdırılmasına xüsusi olaraq hazırlanmışdır. PLC və toxunma ekranı idarəetməsi, hidravlik sistem və xüsusi sıxma qurğuları ilə maşın sabit mövqe təmin edir, çubuqları sıxır və kəsir. Bu, kəsiklərin dərinliyinin, mövqeyinin və formalaşdırma keyfiyyətinin eyniliyini artırır və avtomobil oturacaqlarının baş dayağı çubuqlarının partiyalı istehsalı üçün uyğundur.
Avtomobil baş dayağı çubuqlarının strukturu və emal tələbləri nəzərə alınmaqla hazırlanmış maşın kəsilmə və lokal formalaşdırma tətbiqləri üçün uyğundur.
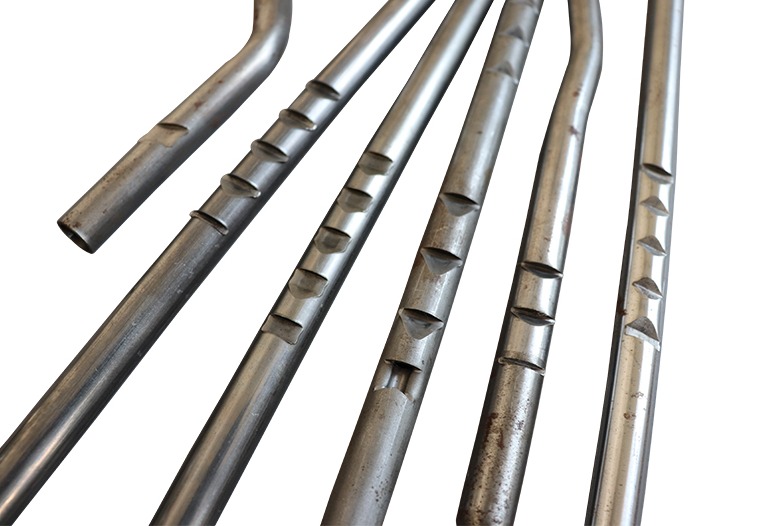
Servo sistemi emal mövqeyini və hərəkəti dəqiq idarə edir və beləliklə kəsiklərin mövqeyi və dərinliyinin eyniliyini təmin edir.
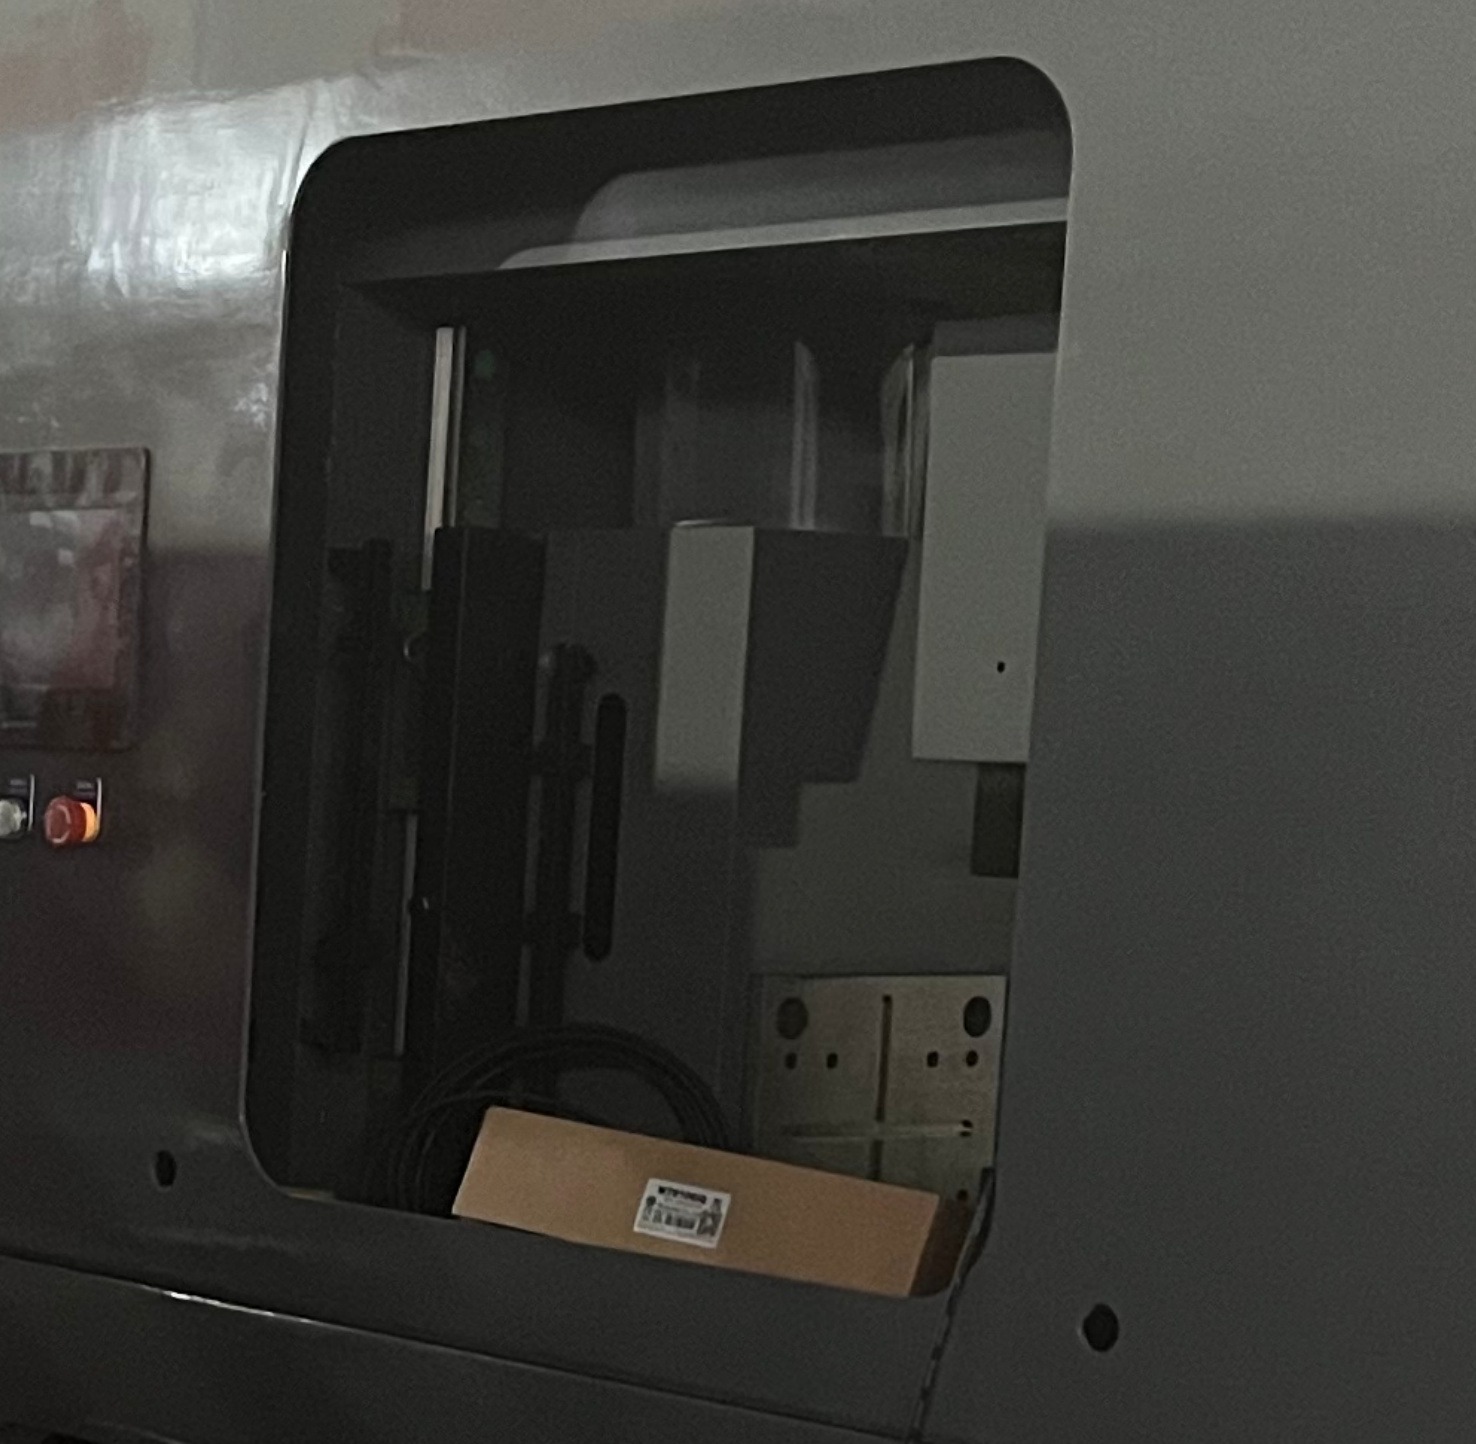
PLC sistemi və toxunma ekranı interfeysi emal parametrlərinin təyin edilməsini, iş rejimlərinin dəyişdirilməsini və istehsalatın idarə edilməsini asanlaşdırır.
Maşın avtomobil oturacaqlarının baş dayanacaq çubuqlarının davamlı emalı üçün uyğundur və əmək tutumunu azaldaraq məhsuldarlığı və məhsulun birləşdirilməsini yaxşılaşdırır.
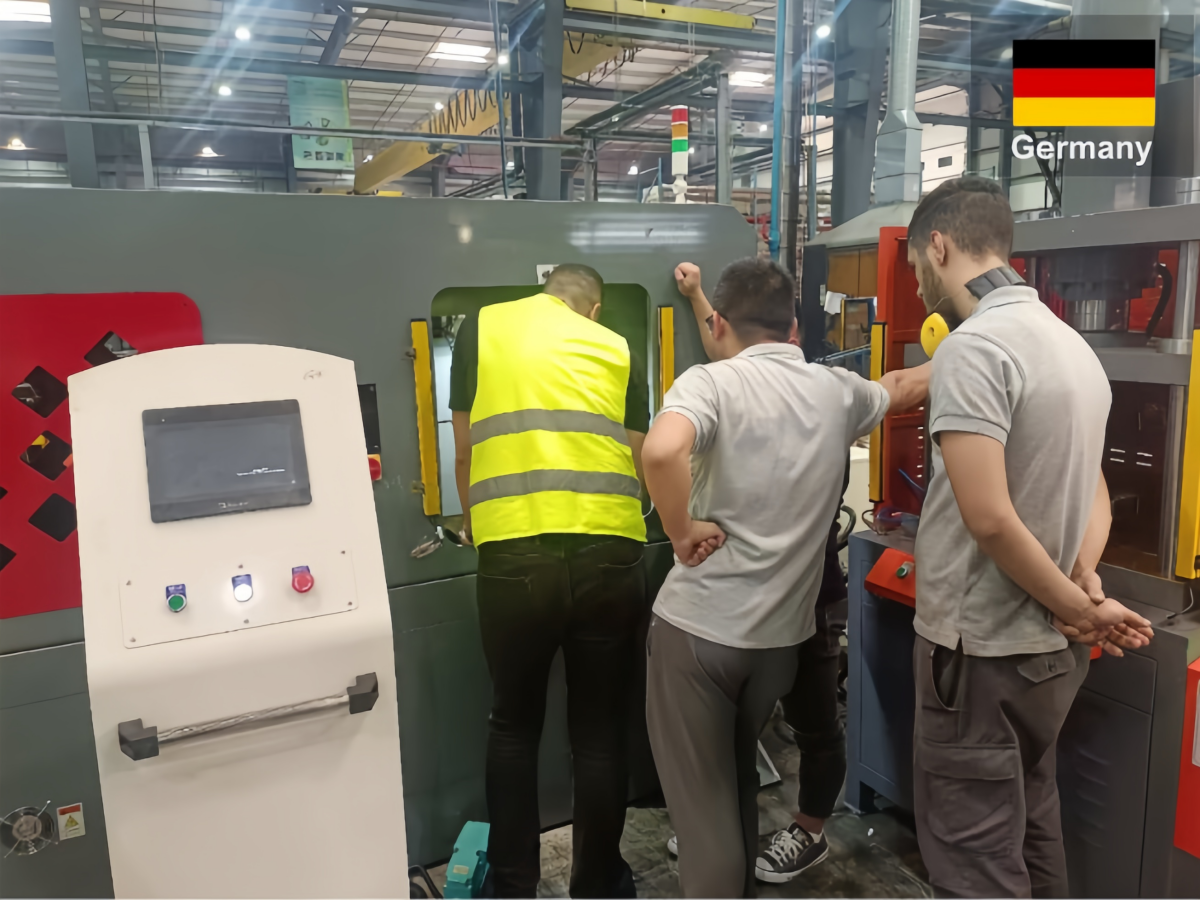
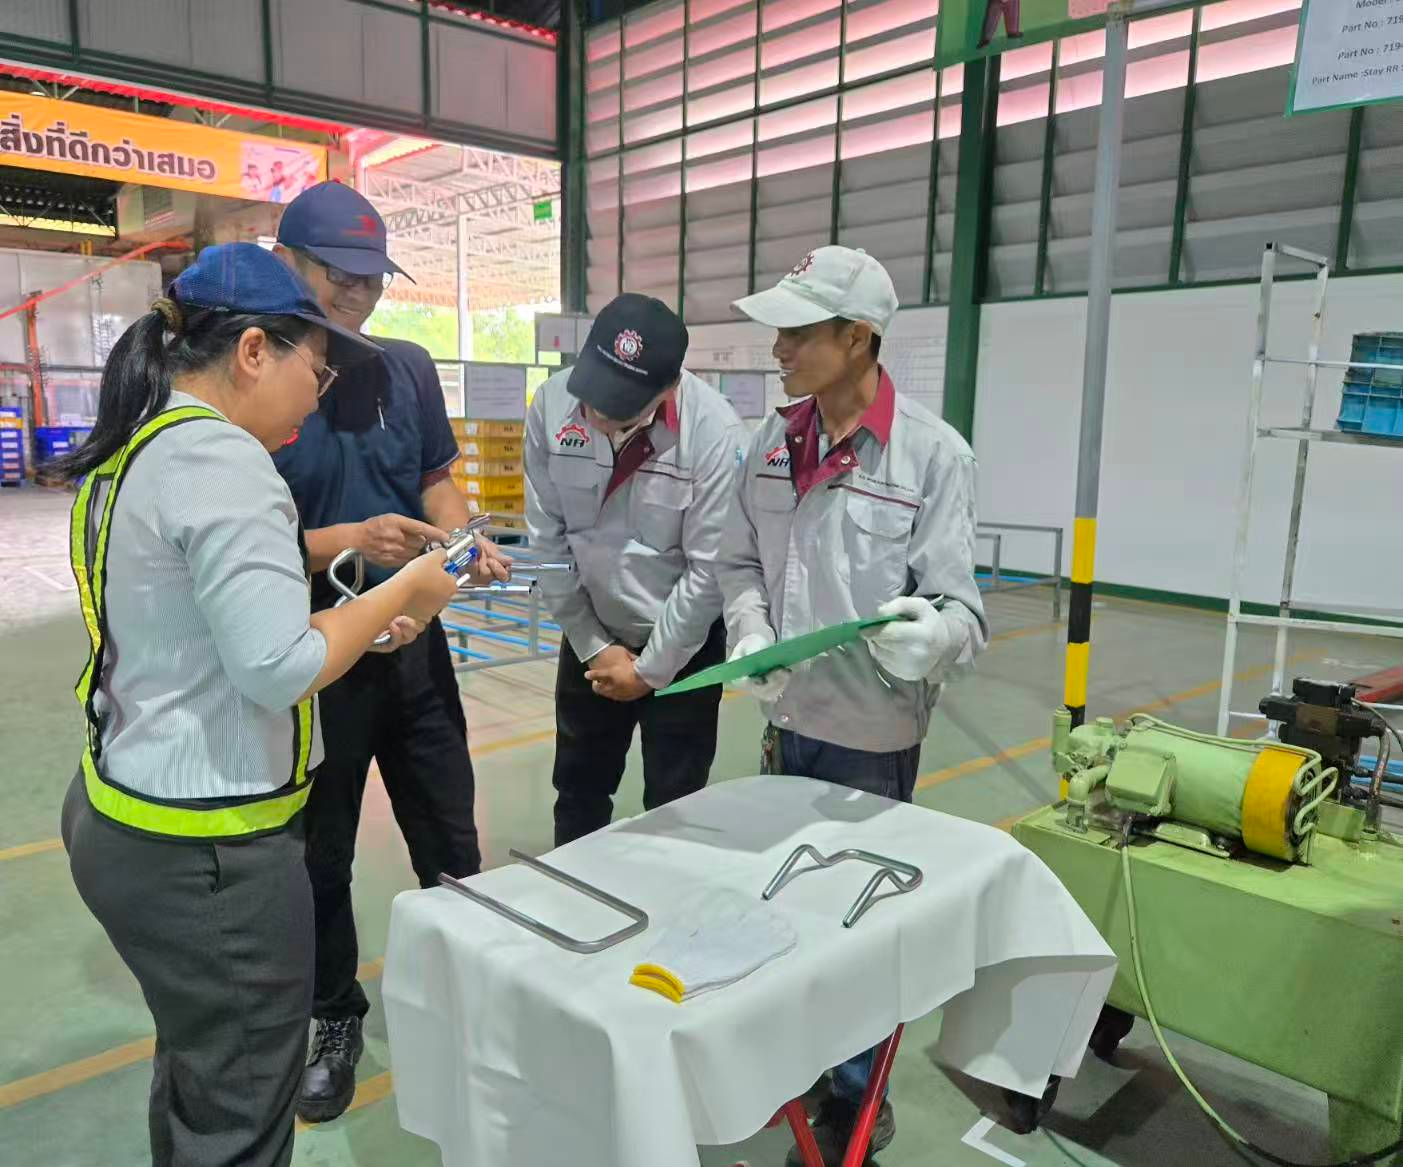
Yaponiyanın aparıcı Tier-1 təchizatçısı üçün Tailanda baş dayağı çubuqlarının istehsalında ənənəvi dövşəmə üsulunun yaratdığı uyğunsuz kəsik dərinliyi (±0,1 mm daxilində tələb olunur), artıq burunlar və yüksək əmək haqqı problemlərini həll etmək məqsədilə Baorui Machinery, dövşəmə, silindrləmə və sıxma proseslərini birləşdirən yüksək dəqiqlikli kəsik düzəldən həll təklif etdi; PLC idarə olunan toxunma paneli və güclü hidravlik sistem istifadə edərək maşın yalnız 6–12 saniyə ərzində yüksək keyfiyyətli formalaşdırma əldə etdi. Bu həll yalnız kəsiklərin üstün təmizliyini və uyğunluğunu təmin etmədi, həmçinin tam avtomatlaşdırılmış çevik istehsal imkanı yaratdı və beləliklə, OEM-in oturacaq tənzimləməsinin hamarlığı və təhlükəsizliyi üzrə keyfiyyət reytinqini əhəmiyyətli dərəcədə artırmağa kömək etdi.

 EN








