
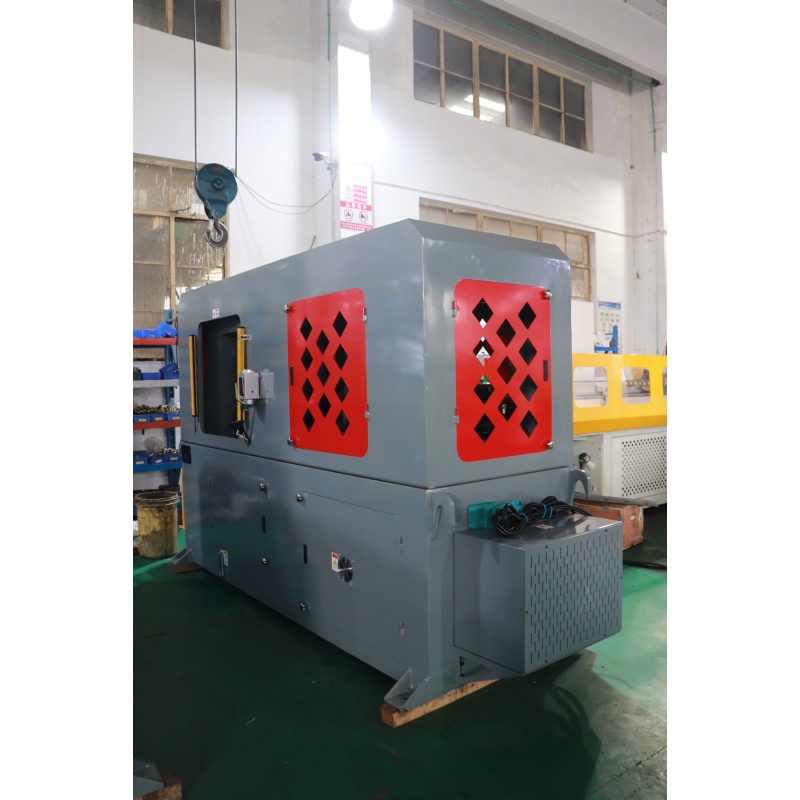
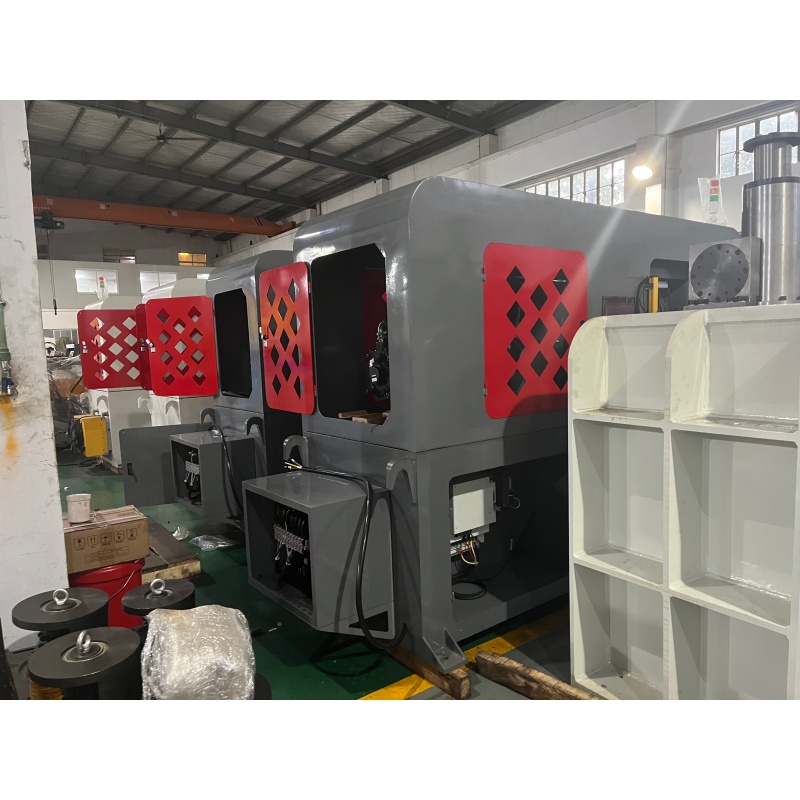
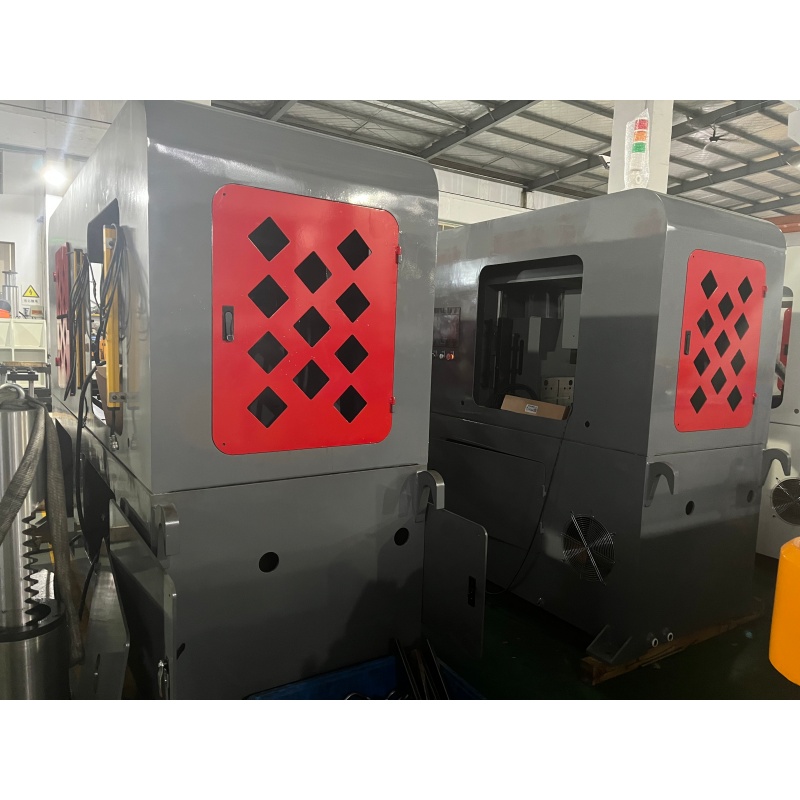
| Пункт | Ім’я | ОДИНИЦЯ | Дані | Примітка |
| 1 | Максимальний діаметр труби | мм | 18 | |
| 2 | Максимальна довжина завантаження | мм | Без обмежень | |
| 3 | Максимальна глибина зубців виріза | мм | 3 | |
| 4 | Мінімальна довжина завантаження | мм | 50 | |
| 5 | Мінімальна довжина зажиму | мм | 50 | |
| 6 | Ход зажиму | мм | 60 | |
| 7 | Швидкість | Секунда | 6-12 | |
| 8 | Перепуск насоса | L/min | 19 | |
| 9 | Системи керування | PLC+ сенсорний екран | ||
| 10 | ПАНЕЛЬ ОПЕРАЦІЙ | Панель дотику | ||
| 11 | Потужність двигуна | hP | 22.25 | |
| 12 | Робочий тиск циліндра | Кг/см | 80-120 | |
| 13 | Гіdraulicний робочий тиск | Кг/см | 100 | |
| 14 | Розмір машини | х | 3.4X1.1*1.8 | Д*Ш*В |
| 15 | Маса машини | кг | Про 3500 |
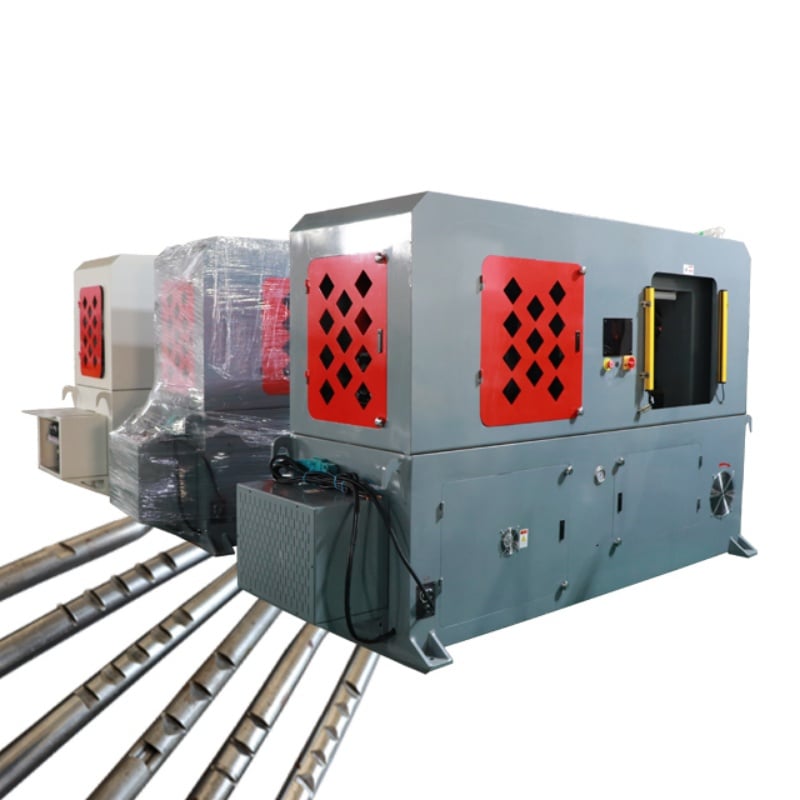
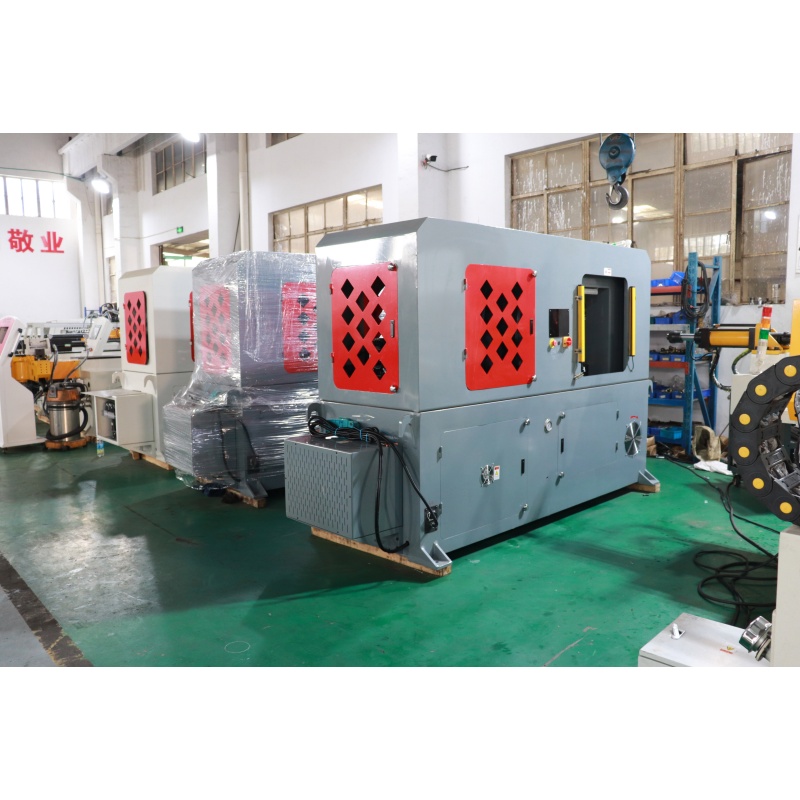
Виробництво спеціалізується і є лідером у галузі виготовлення опор головки. Процеси гнучення труб включають Спеціалізоване Гнучення, CNC Гнучення Труб, Формування методом протягування або Штампованих/Прокатних Розеток, Вдавлення.
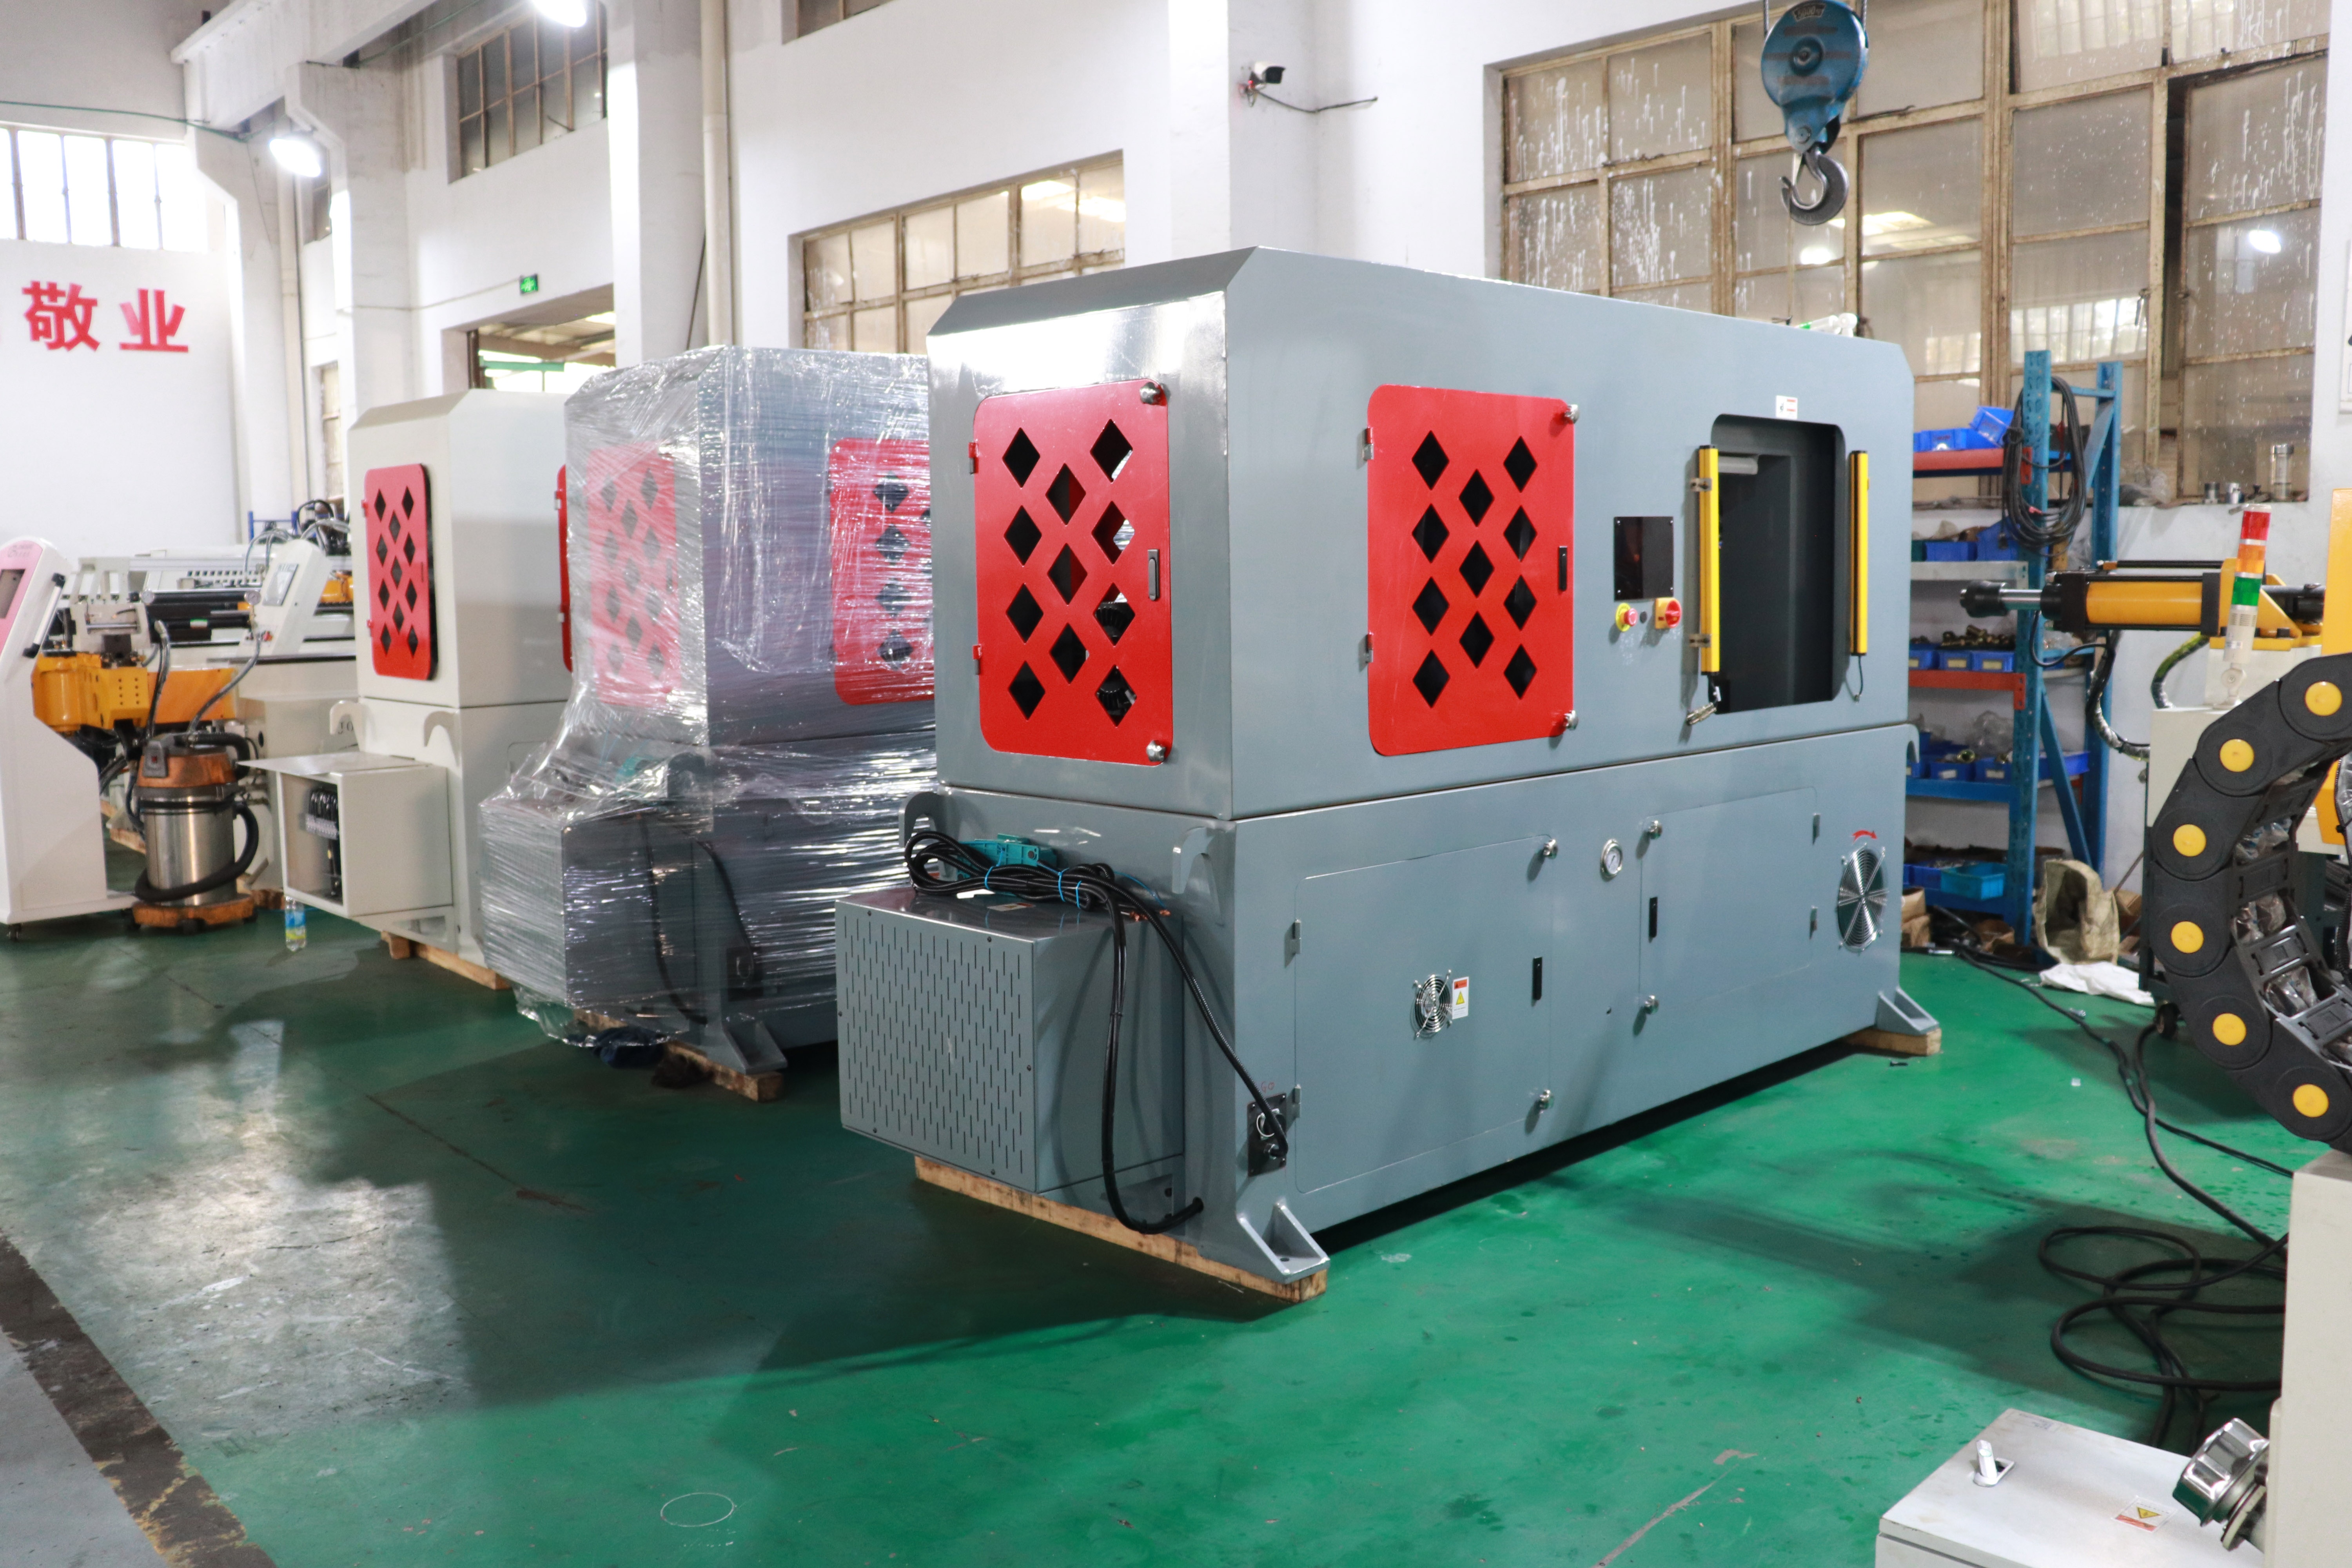
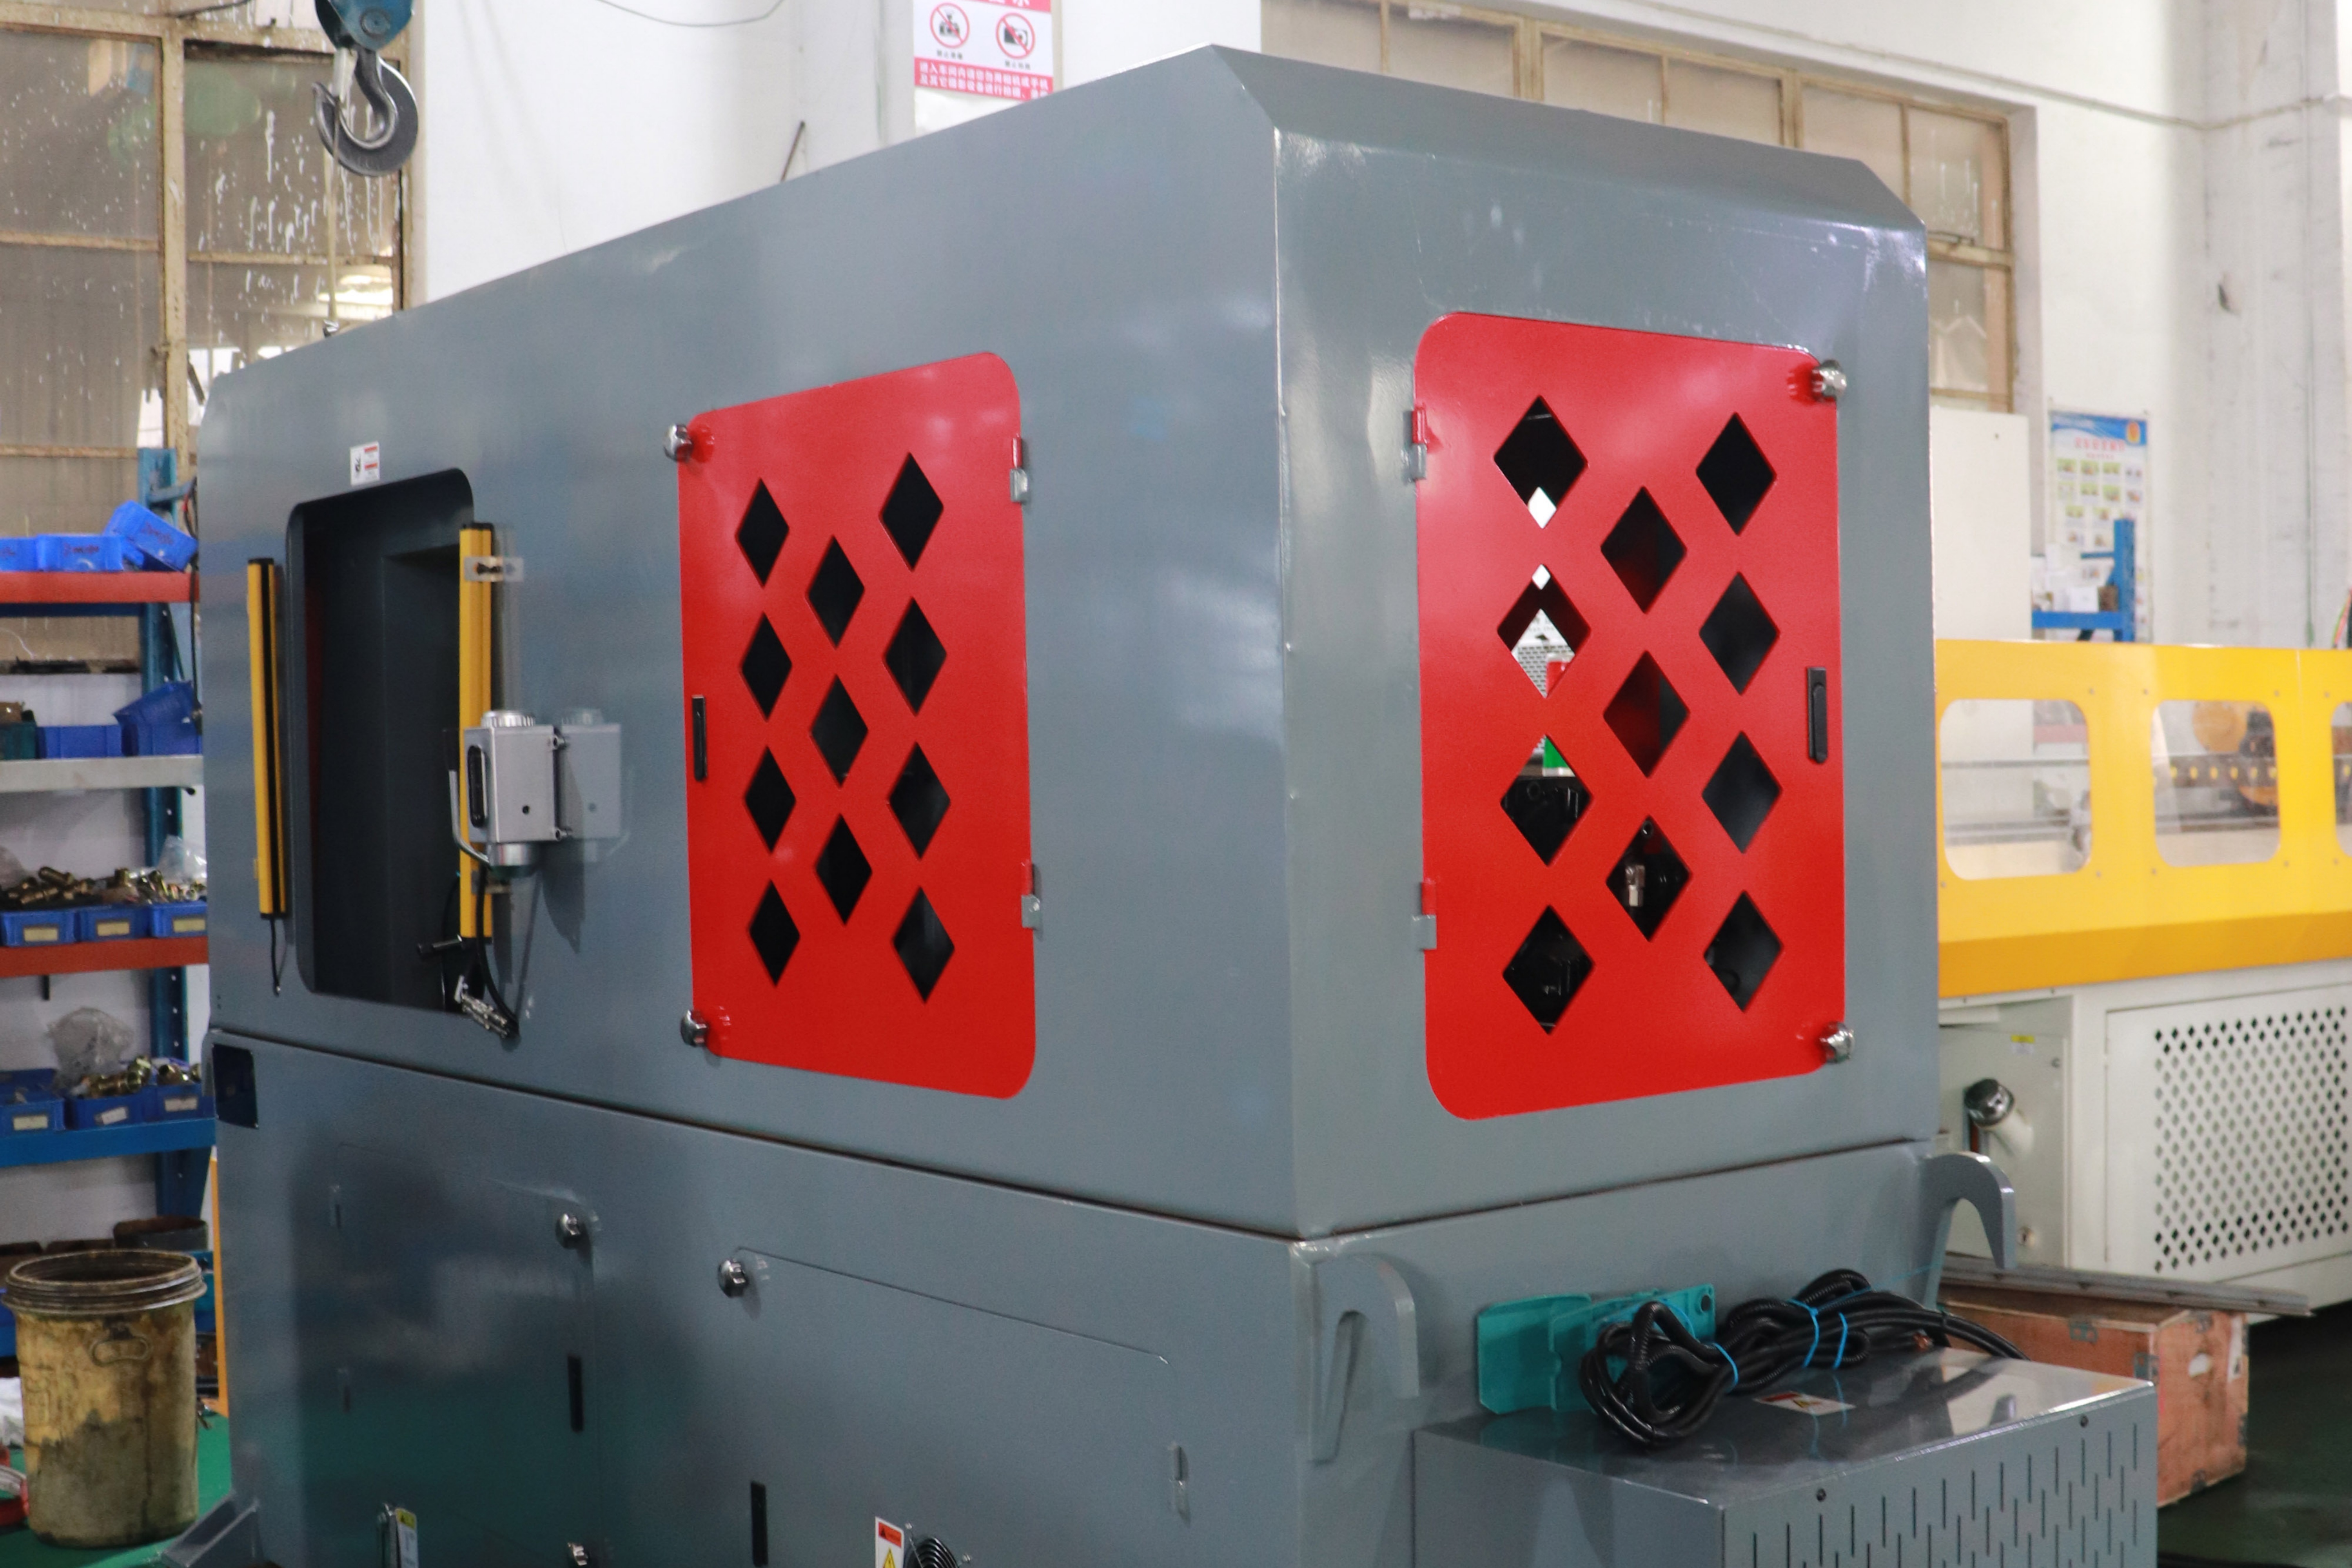
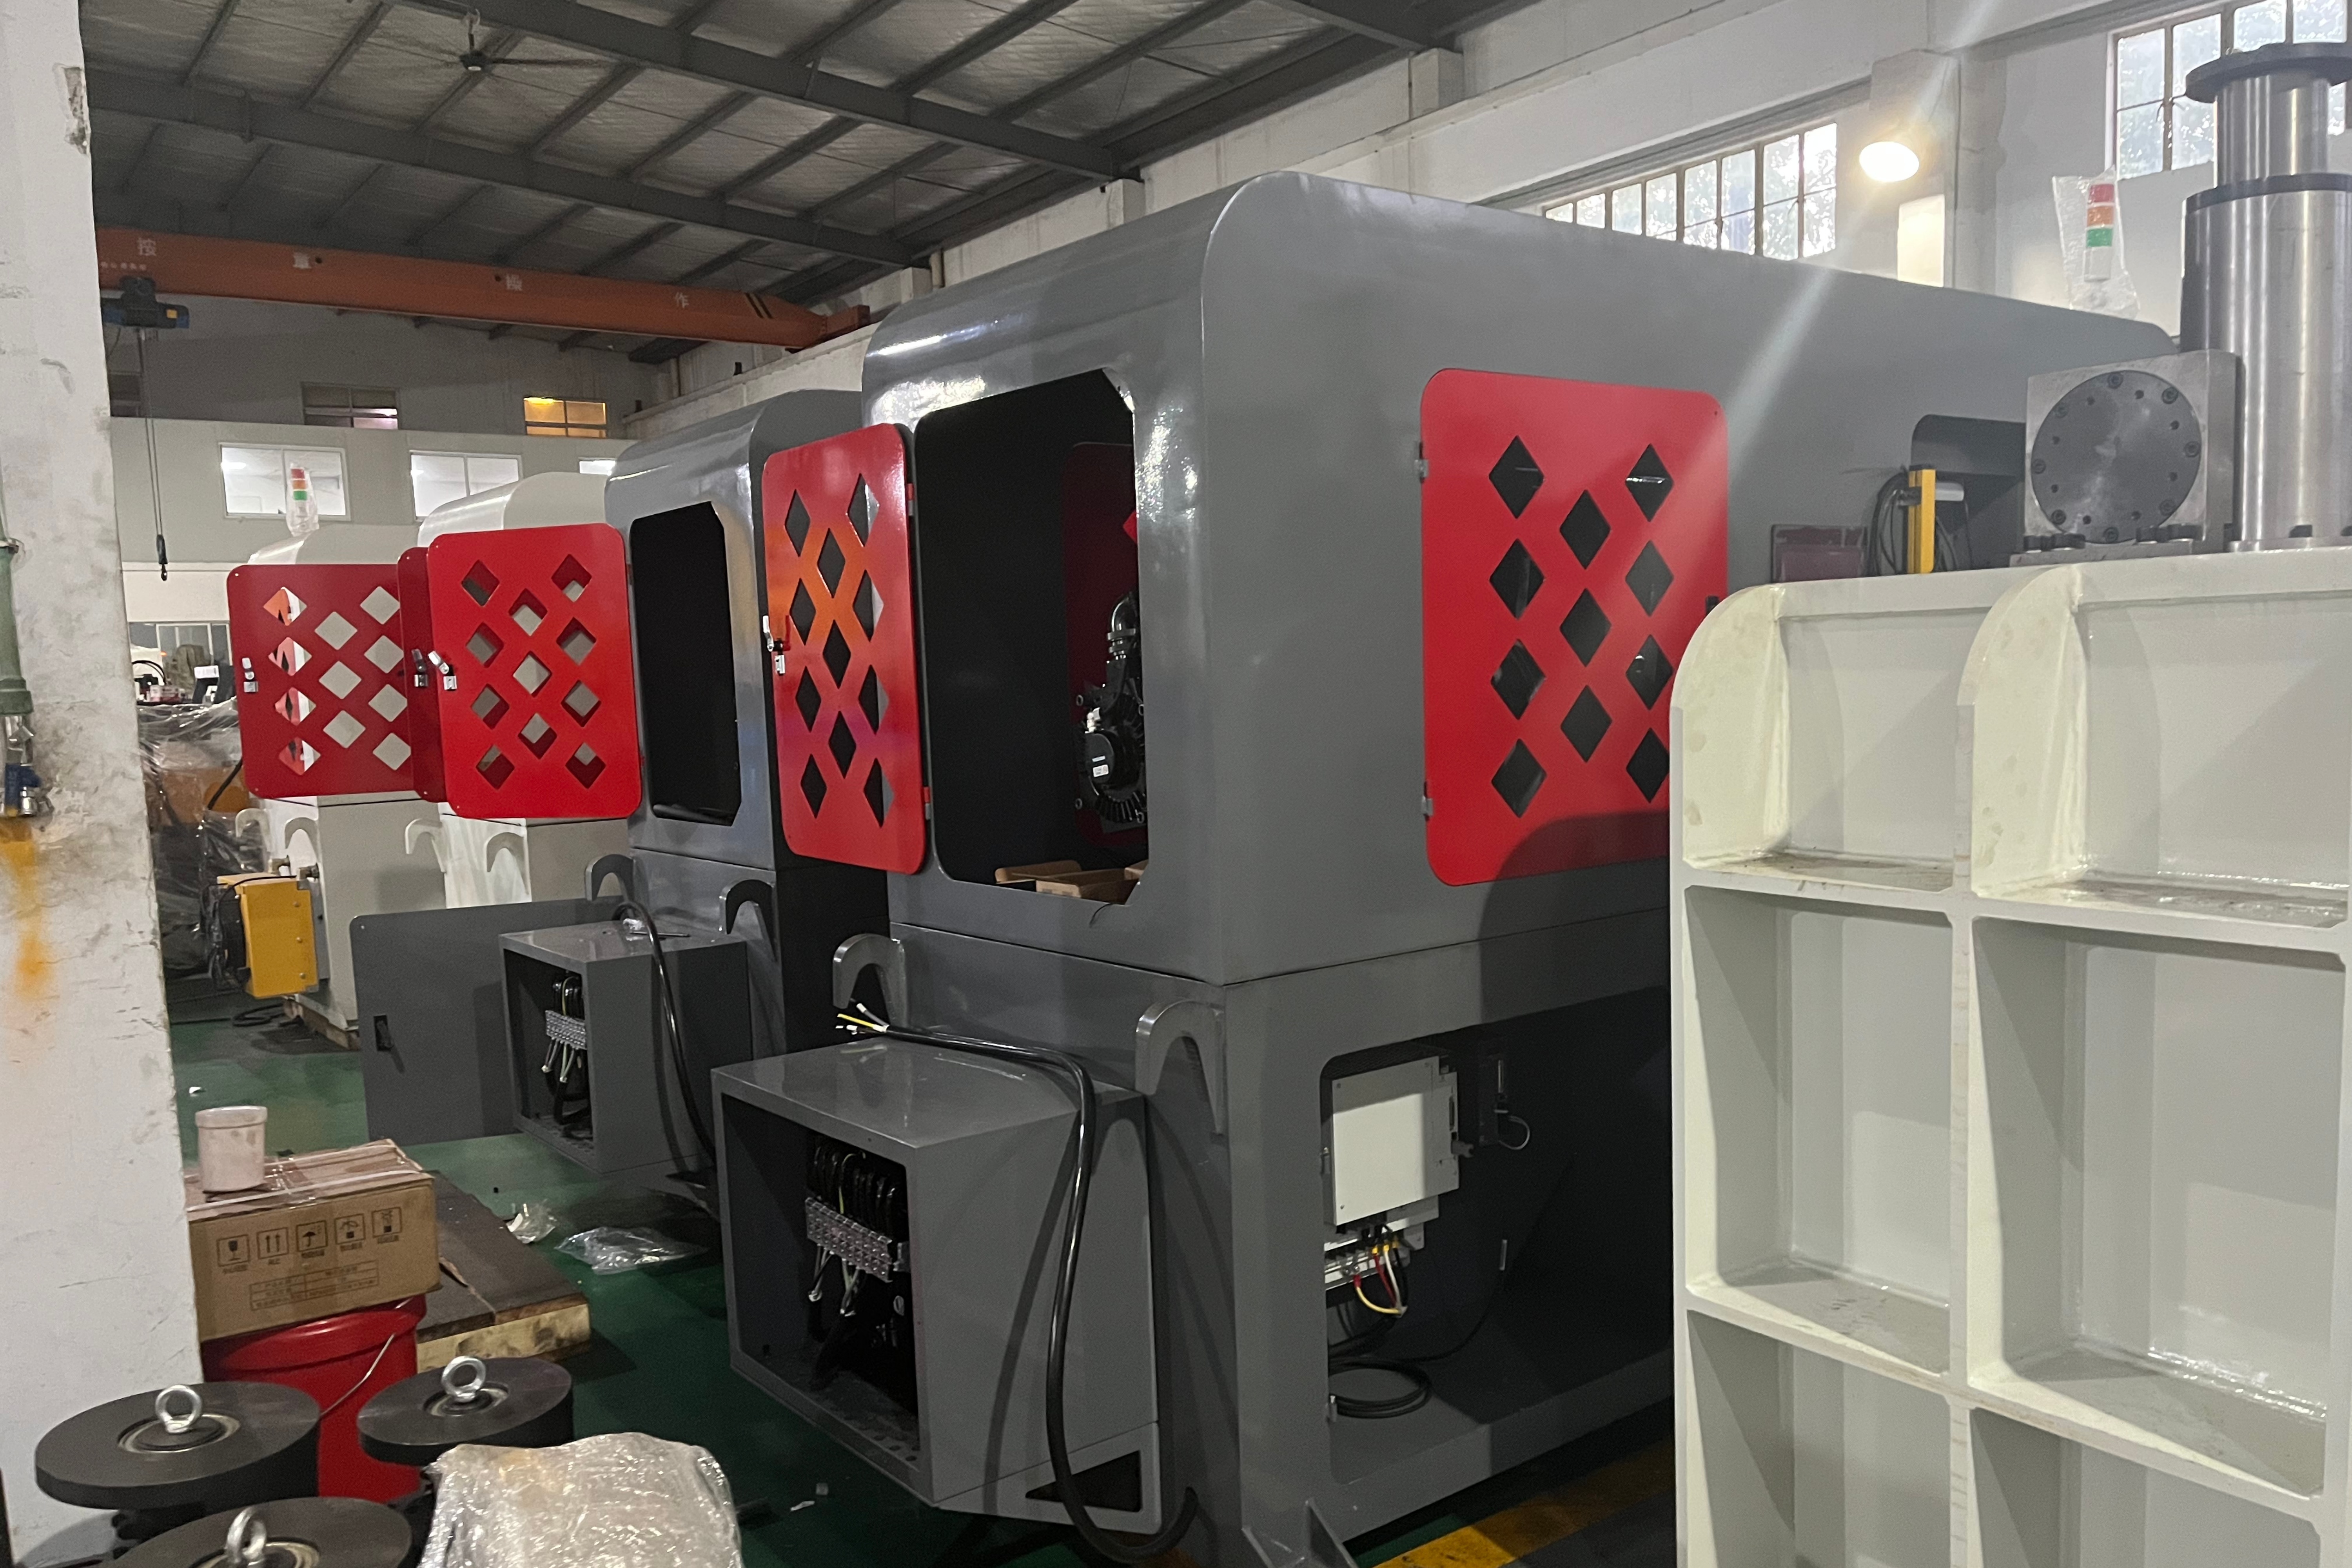
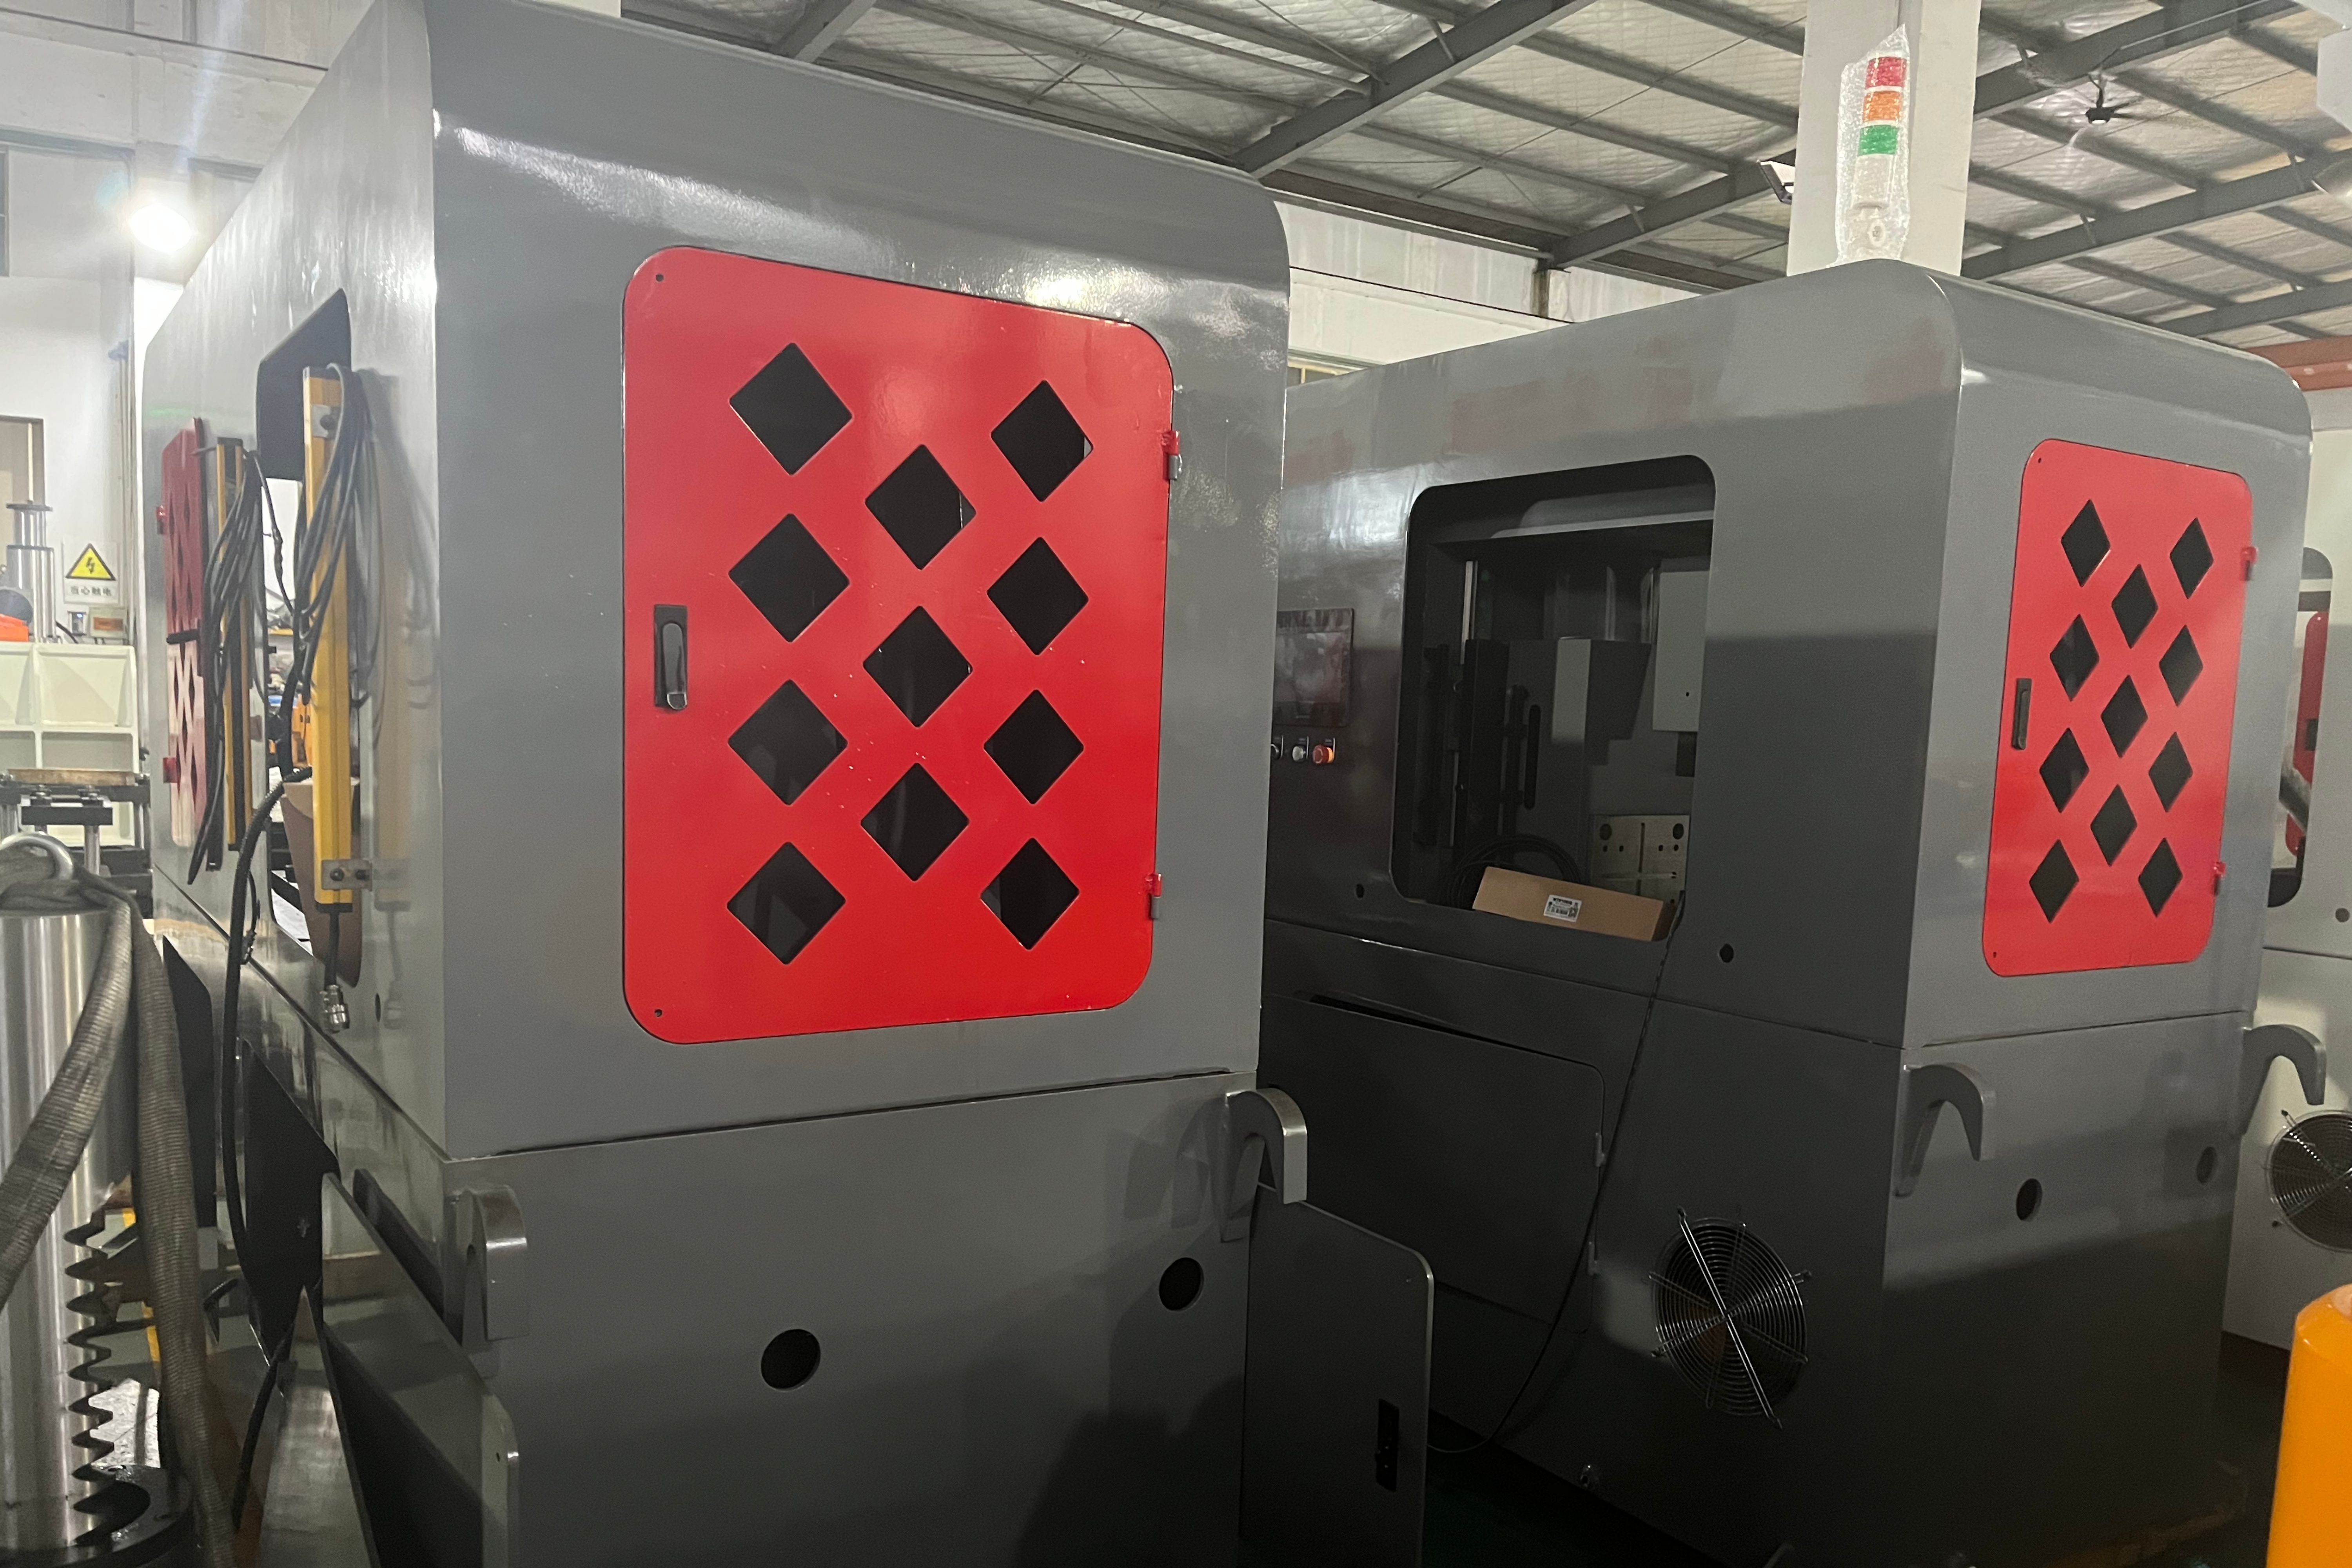
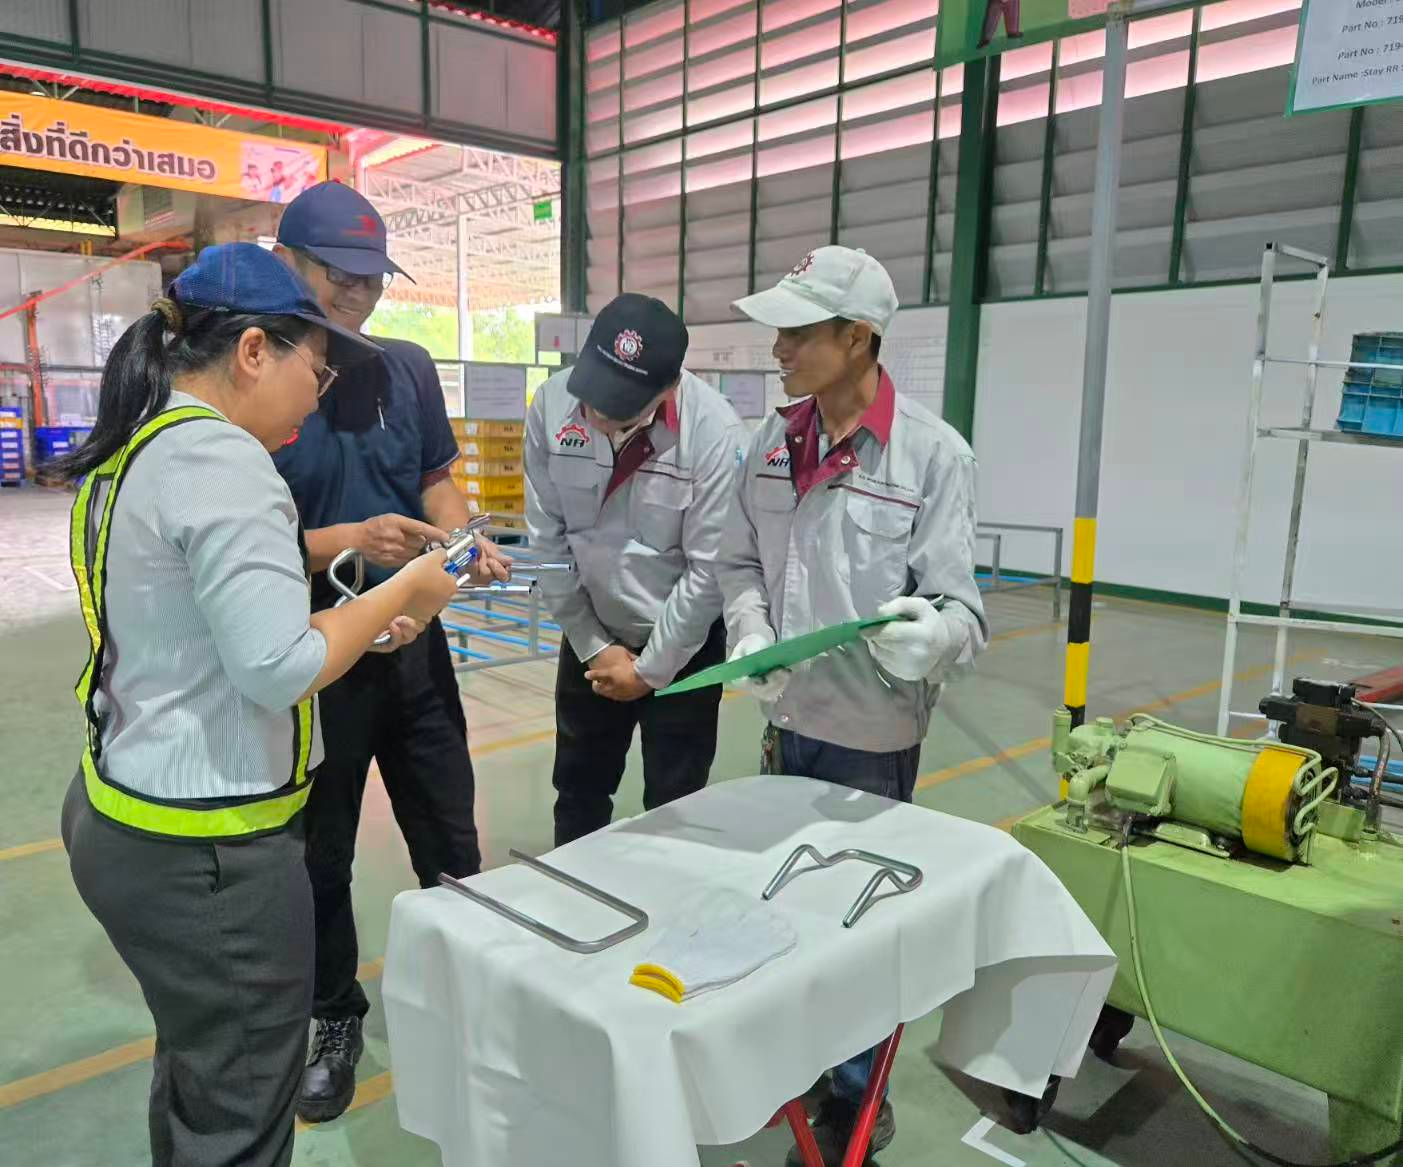
Щоб вирішити проблеми, пов’язані з непостійною глибиною пазів (необхідно дотримуватися допуску ±0,1 мм), надмірними заусенцями та високими трудовими витратами, спричиненими традиційним штампуванням у виробництві стрижнів для підголовників для провідного японського постачальника першого рівня в Таїланді, компанія Baorui Machinery запропонувала високоточне рішення для нарізання пазів, що поєднує протягування, прокатку та процес вдавлення; завдяки використанню панелі керування з сенсорним екраном на основі ПЛК та потужної гідравлічної системи машина забезпечує високоякісне формування лише за 6–12 секунд. Це рішення не лише гарантувало виняткову чистоту та узгодженість пазів, а й дозволило повністю автоматизувати гнучке виробництво, значно підвищивши оцінку якості від виробника обладнання щодо плавності та безпеки регулювання сидінь.
 EN