EN
Baorui Makineleri, Kuzey Afrika'da Bir Başlık Dayanağı Üretim Hattı İçin Sahada Devreye Alma Hizmeti Sağlar
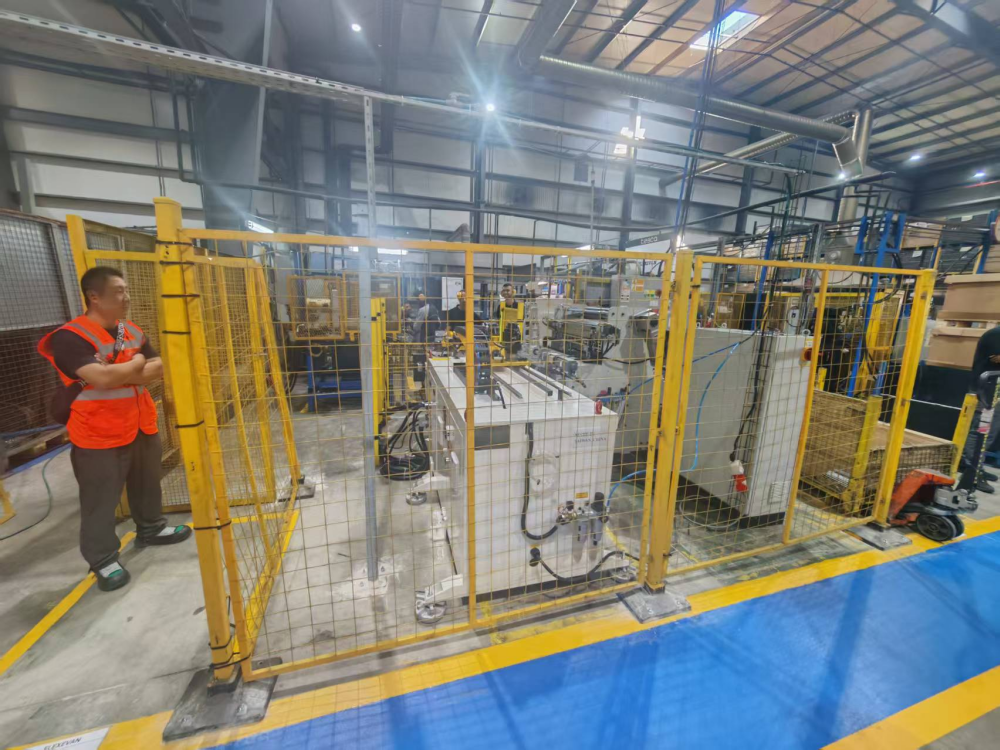
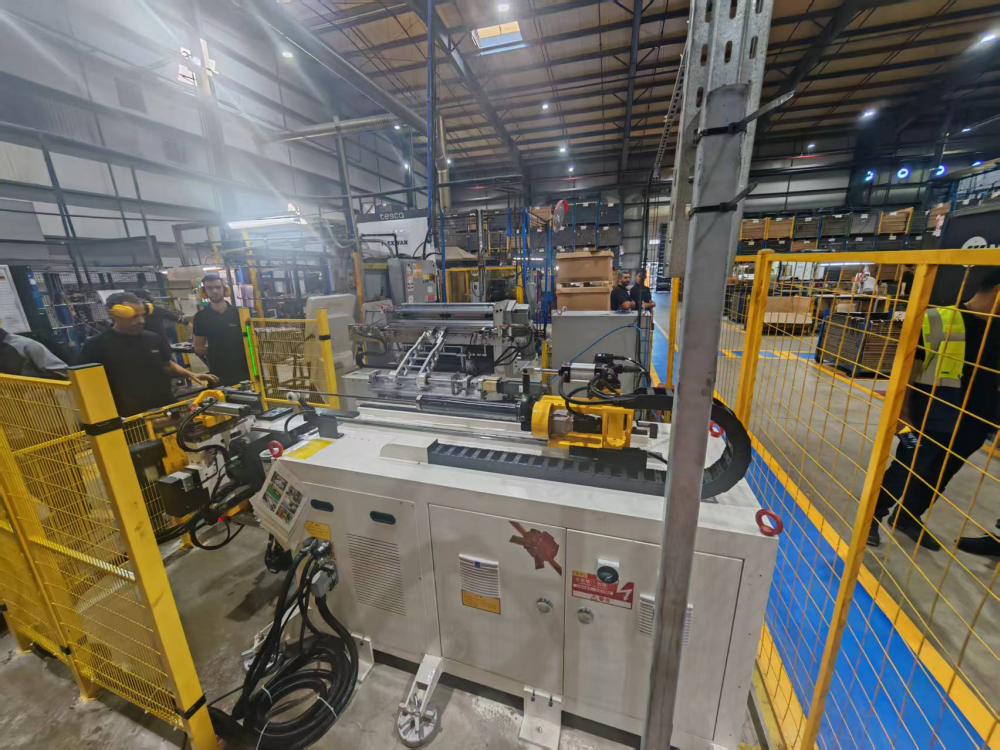
Baorui Machinery, Kuzey Afrika'da bir otomotiv bileşeni birinci kademe tedarikçisinin fabrikasına otomatik başlık desteği üretim hattının kurulumu ve devreye alınması için mühendislik ekibini gönderdi. Proje, otomotiv başlık desteği milleri için tam bir üretim sürecini kapsar; boru bükme makinesi, döndürme, kaynak çizgisi tespiti, kesme, presleme, işaretleme ve nihai muayene işlemlerine bağlanmıştır.
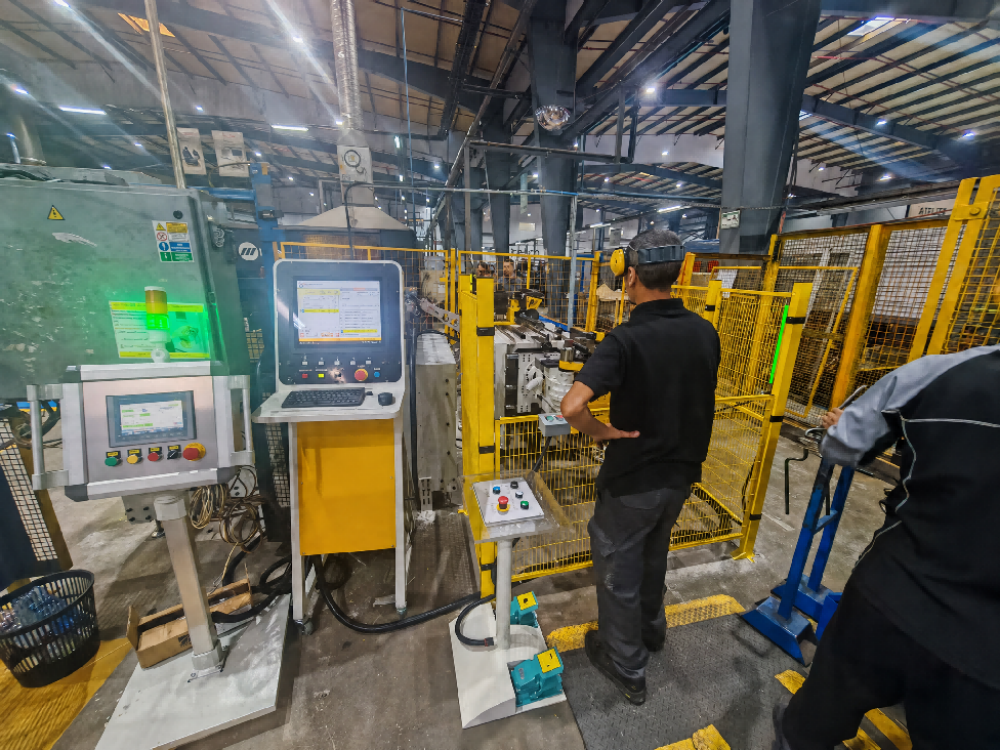
Sahada Kurulum ve Devreye Alma Desteği
Bu proje kapsamında Baorui Machinery'nin mühendislik ekibi, üretim hattının kurulumu ve devreye alınması desteklemek amacıyla müşteri fabrikasında çalışmıştır. Sahadaki çalışmalar, ekipmanların yerleştirilmesini, mekanik ve elektrik bağlantı kontrollerini, boru bükme ayarlarını, kalıp hizalamasını, robot taşıma koordinasyonunu ve deneme üretimini kapsamıştır. Ekip ayrıca bükme makinesi, kesme makinesi, pres makinesi, işaretleme makinesi ve muayene aparatı arasındaki sıralamanın doğrulanmasına da yardımcı olmuştur.
Sağda kurulum, sorunların ayrı makine testleri sırasında değil, gerçek üretim ortamında tespit edilmesini sağlar. Ayrıca müşteri operatörlerinin HMI’yi, yükleme sırasını, güvenlik prosedürlerini ve günlük işletme noktalarını anlamalarına yardımcı olur. Bu proje, Baorui Machinery’nin otomotiv bileşeni fabrikaları ve entegre boru işleme hatları için sahada teknik destek sağlayabilme yeteneğini yansıtır.
Tam Başlık Destek Çubuğu Üretim Süreci
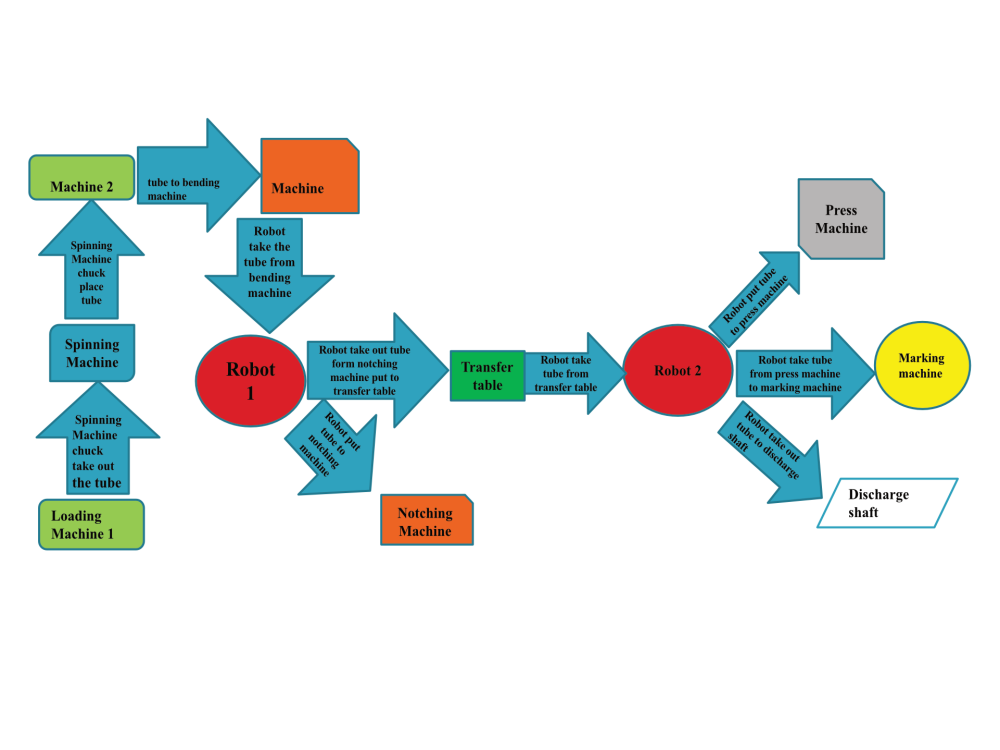
Üretim hattı net bir sırayla düzenlenmiştir. Borular önce hatta yüklenir ve döner makinede işlenir. Döndürme işleminden sonra boru ikinci yükleme istasyonuna aktarılır, kaynak çizgisi tespiti yapılır ve ardından boru bükme makinesine taşınır. Bükülen boru, kesme, taşıma, presleme, lazer işaretleme ve özel kontrol işlemlerinden geçerek nihai başlık destek çubuğuna dönüşür.
Bu süreç, otomotiv tedarikçileri için önemlidir çünkü boru, her aktarım sırasında doğru konumunu ve yönelimini korumalıdır. Bu nedenle boru bükme makinesi izole bir iş istasyonu değildir; bunun yerine, bağlantılı bir üretim sistemindeki temel şekillendirme istasyonlarından biridir.
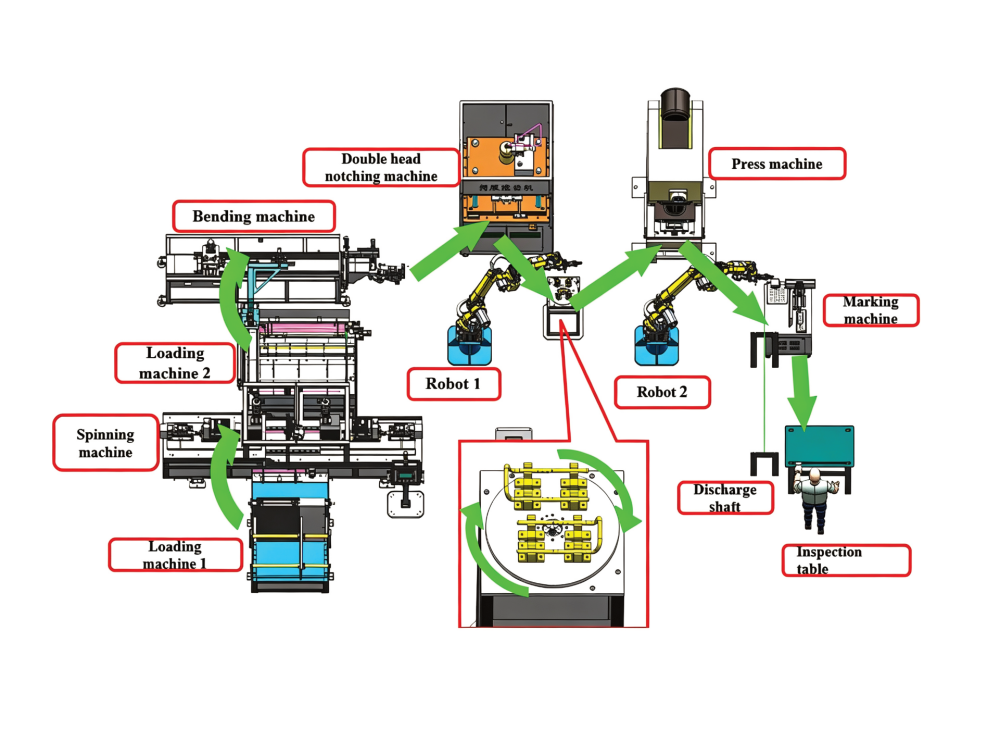
1. Üretim Hattı Düzeni ve İş Akışı
Üretim hattı, Yükleme Makinesi 1’i, bir döner makineyi, Yükleme Makinesi 2’yi, kaynak hattı tespiti, bir boru bükme makinesini, Robot 1’i, çift başlı kesme makinesini, bir aktarma masasını, Robot 2’yi, bir pres makinesini, bir işaretleme makinesini, bir boşaltma mili ve bir inceleme masasını içerir.
İş akışı iki aktarım aşamasına bölünmüştür. İlk aşama, boruyu döner makine ve tespit işleminden bükme işlemine, ardından kesme işlemine taşır. Kesme işleminden sonra aktarma masası iş parçasının konumunu değiştirir, böylece Robot 2 iş parçasını pres makinesine taşıyabilir. İkinci aşama, preslenen boruyu işaretleme makinesine, ardından boşaltma ve nihai inceleme işlemlerine yönlendirir.
2. Boru Yükleme ve Döndürme
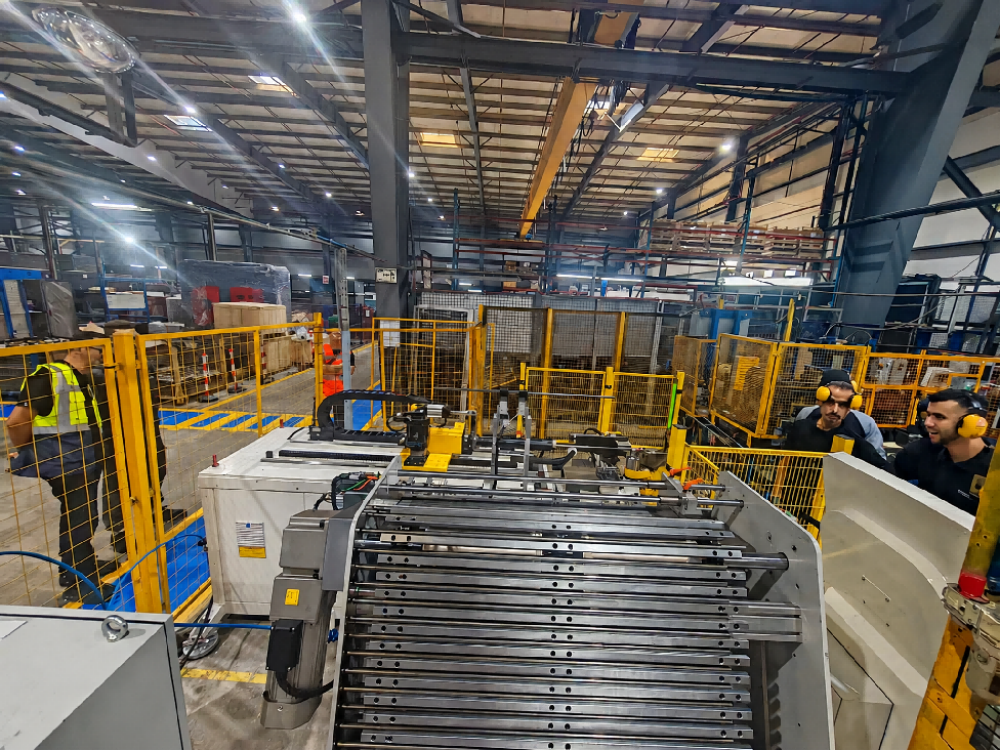
İşlem, Yükleme Makinesi 1’in stok rafında başlar. Bu raf, üretim öncesinde tüpleri depolar. Bir ayırma mekanizması tüpleri tek tek ayırır ve bir pnömatik chuck her bir tüpü kavrarak döner makineye yerleştirir.
Döndürme işlemi, bükme öncesinde tüpü hazırlar. Döndürme tamamlandıktan sonra chuck tüpü çıkarır ve Yükleme Makinesi 2’nin stok rafına aktarır. Bu tampon alanı, bir sonraki aşamayı destekler ve döndürme ile bükme arasında kontrollü bir devir alma sağlar.
3. Kaynak Hattı Tespiti ve Boru Bükme
Yükleme Makinesi 2, döndürülmüş tüpü stok raftan alır ve kaynak hattı tespitinden geçirir. Tespit işleminden sonra bir kafes tutucu tüpü boru bükme makinesine aktarır. Bu sıralama, otomotiv başlık dayanağı millerinin tutarlı şekilde şekillendirilmesi için bükmeden önce tüpün konumunu kontrol etmeyi amaçlar.
Boru bükme makinesi, gerekli başlık desteği sapı şeklini oluşturur. Bükme işleminden sonra Robot 1, şekillendirilmiş boruyu alır ve çift uçlu kesme makinesine aktarır. Bu hat üzerinde bükme işlemi, bir sonraki şekillendirme işlemine doğrudan bağlanır; bu da makineler arasında elle taşıma ihtiyacını azaltır.
4. Kesme ve Aktarma Masası
Robot 1, bükülmüş boruyu çift uçlu kesme makinesine yerleştirir. Kesme işlemi tamamlandıktan sonra Robot 1 boruyu çıkarır ve aktarma masasına koyar.
Aktarma masası iş parçasını hattın diğer tarafına döndürür. Bu konum değişimi, Robot 2’nin boruyu almasını ve pres makinesine iletilmesini sağlar. Dolayısıyla aktarma masası, Robot 1 ile Robot 2 arasındaki önemli bir bağlantı noktasıdır.
5. Presleme, İşaretleme ve Nihai Kontrol
Robot 2, dişli boruyu aktarım masasından alır ve pres makinesine yerleştirir. Presleme işleminden sonra Robot 2, parçayı işaretleme makinesine aktarır. İşaretleme işlemi, müşteri gereksinimlerine göre boruya tanımlama bilgisi sağlar.
İşaretlemeden sonra robot parçaı boşaltma miline taşır. Her bitmiş çubuk, özel bir kontrol aparatında kontrol edilir. Eğer çubuk aparat içinde doğru şekilde oturmazsa, hemen düzeltilebilir. Bu nihai kontrol, bitmiş başlık destek çubuğunun üretim hattından ayrılmadan önce gerekli şekle uygun olduğunu doğrular.
6. Bitmiş Başlık Destek Çubuğu Uygulaması
Proje malzemelerinde gösterilen tamamlanmış parçalar, çoklu bükümlere, dişlere ve preslenmiş bölümlere sahip şekillendirilmiş başlık destek çubuklarıdır. Tamamlanmış çubuklar, paketlenmeden veya bir sonraki üretim aşamasına geçmeden önce bileşen şeklinin ve özel aparatın kontrolüne tabi tutulur.
Bu proje, bir boru bükme makinesinin tam otomotiv boru şekillendirme hattına nasıl entegre edilebileceğini gösterir. Aynı zamanda başarılı teslimatın yalnızca tekil makinelerin teminiyle değil, ekipman entegrasyonu, sahada devreye alma ve üretim desteği gibi unsurlarla da ilişkili olduğunu ortaya koyar; çünkü bu hat, çalışan bir otomotiv bileşen fabrikasına kurulur.
Benzer uygulamalar için Baorui Machinery, boru çekme işlemi, malzeme, boyutlar, bükme sırası, kesme ve presleme gereksinimleri, işaretleme yöntemi ve nihai muayene yöntemi konularında değerlendirme yapabilir; ardından kurulum ve deneme üretimi sırasında koordine edilmiş teknik destek sağlayabilir.
Başlık Destek Çubuğu Bükme Projenizi Tartışın
Bükme makinesi mi yoksa tam başlık üretim hattı mı arıyorsunuz? Parça çiziminizi, boru özelliklerinizi ve üretim gereksinimlerinizi bize gönderin. Mühendislik ekibimiz bükme sürecini inceleyebilir, gerekli ekipmanı önerebilir ve fabrikanızda kurulumu, sahada devreye alma işlemini, deneme üretimini ve operatör eğitimi konularında destek sağlayabilir.