
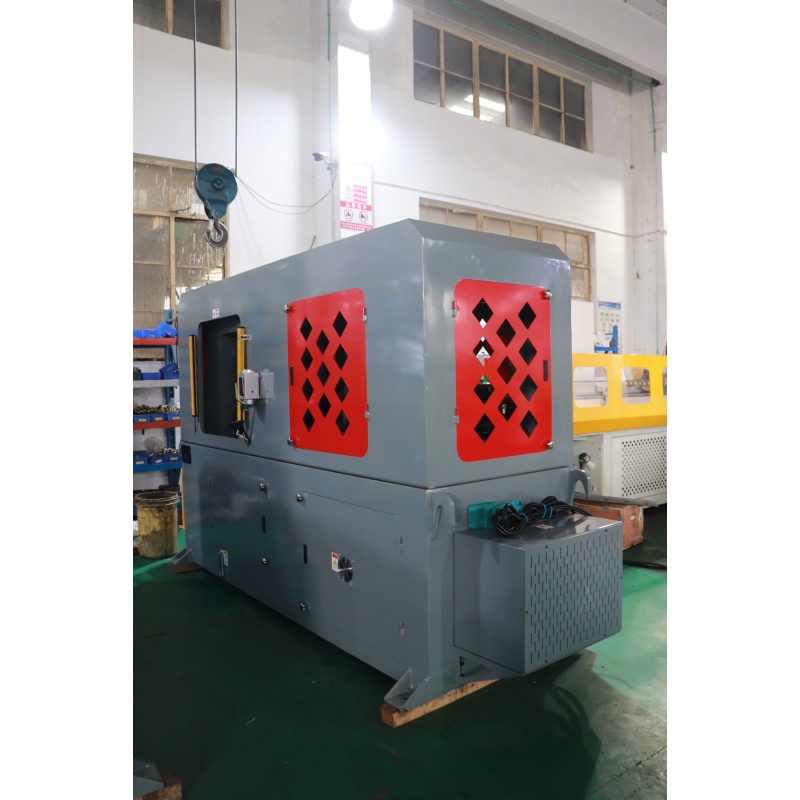
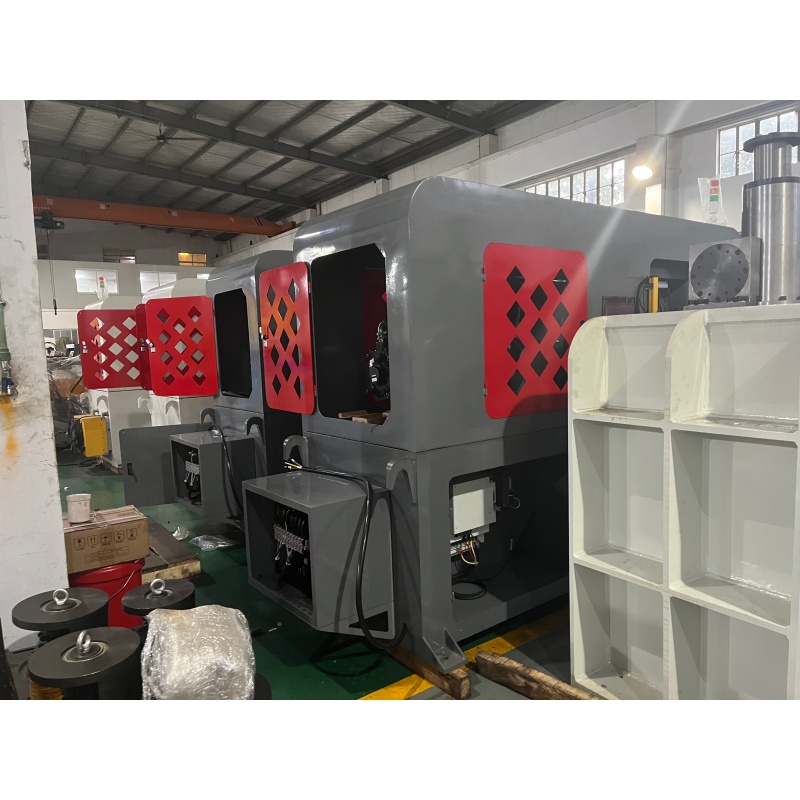
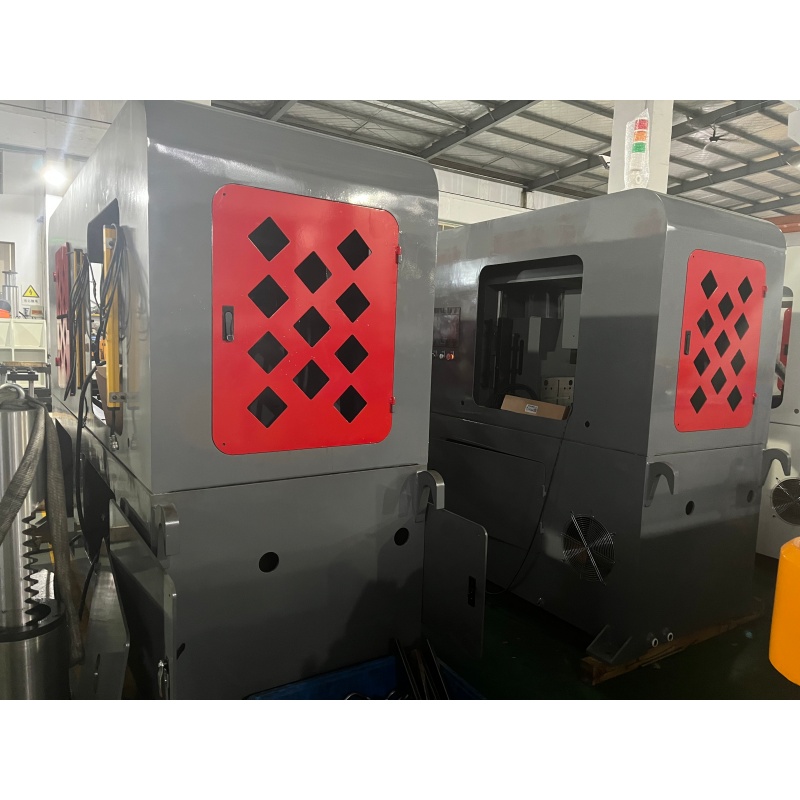
| Objekt | Namn | Enhet | Data | Kommentar |
| 1 | Max rördiameter | mm | 18 | |
| 2 | Max laddningslängd | mm | Obegränsad | |
| 3 | Max skär tanddjup | mm | 3 | |
| 4 | Min laddningslängd | mm | 50 | |
| 5 | Min klämmlängd | mm | 50 | |
| 6 | Klämmresande | mm | 60 | |
| 7 | Hastighet | Andra | 6-12 | |
| 8 | Pump överflöde | L/min | 19 | |
| 9 | Styrssystem | PLC+ touchscreen | ||
| 10 | Driftspanel | Touchpanel | ||
| 11 | Motoreffekt | hk | 22.25 | |
| 12 | Cylinder arbetstryck | Kg/cm | 80-120 | |
| 13 | Hydraulisk arbetstryck | Kg/cm | 100 | |
| 14 | Maskinstorlek | m | 3.4X1.1*1.8 | L*W*H |
| 15 | Maskinvikt | kg | Ungefär 3500 |
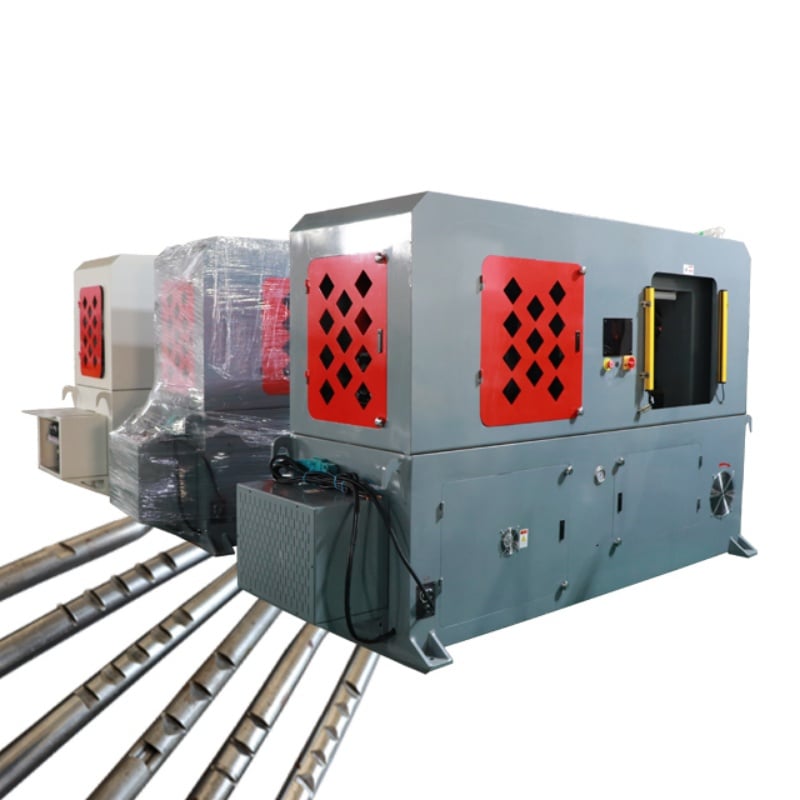
Tillverkning specialiserar sig och är en branschledande tillverkare av huvudstödarmaturer. Rörbuktningprocesserna inkluderar Specialiserad Buktning, CNC Rörbuktning, Skedjning via Broching eller Stämplad/Rullad Skedjning, Tryck-In.
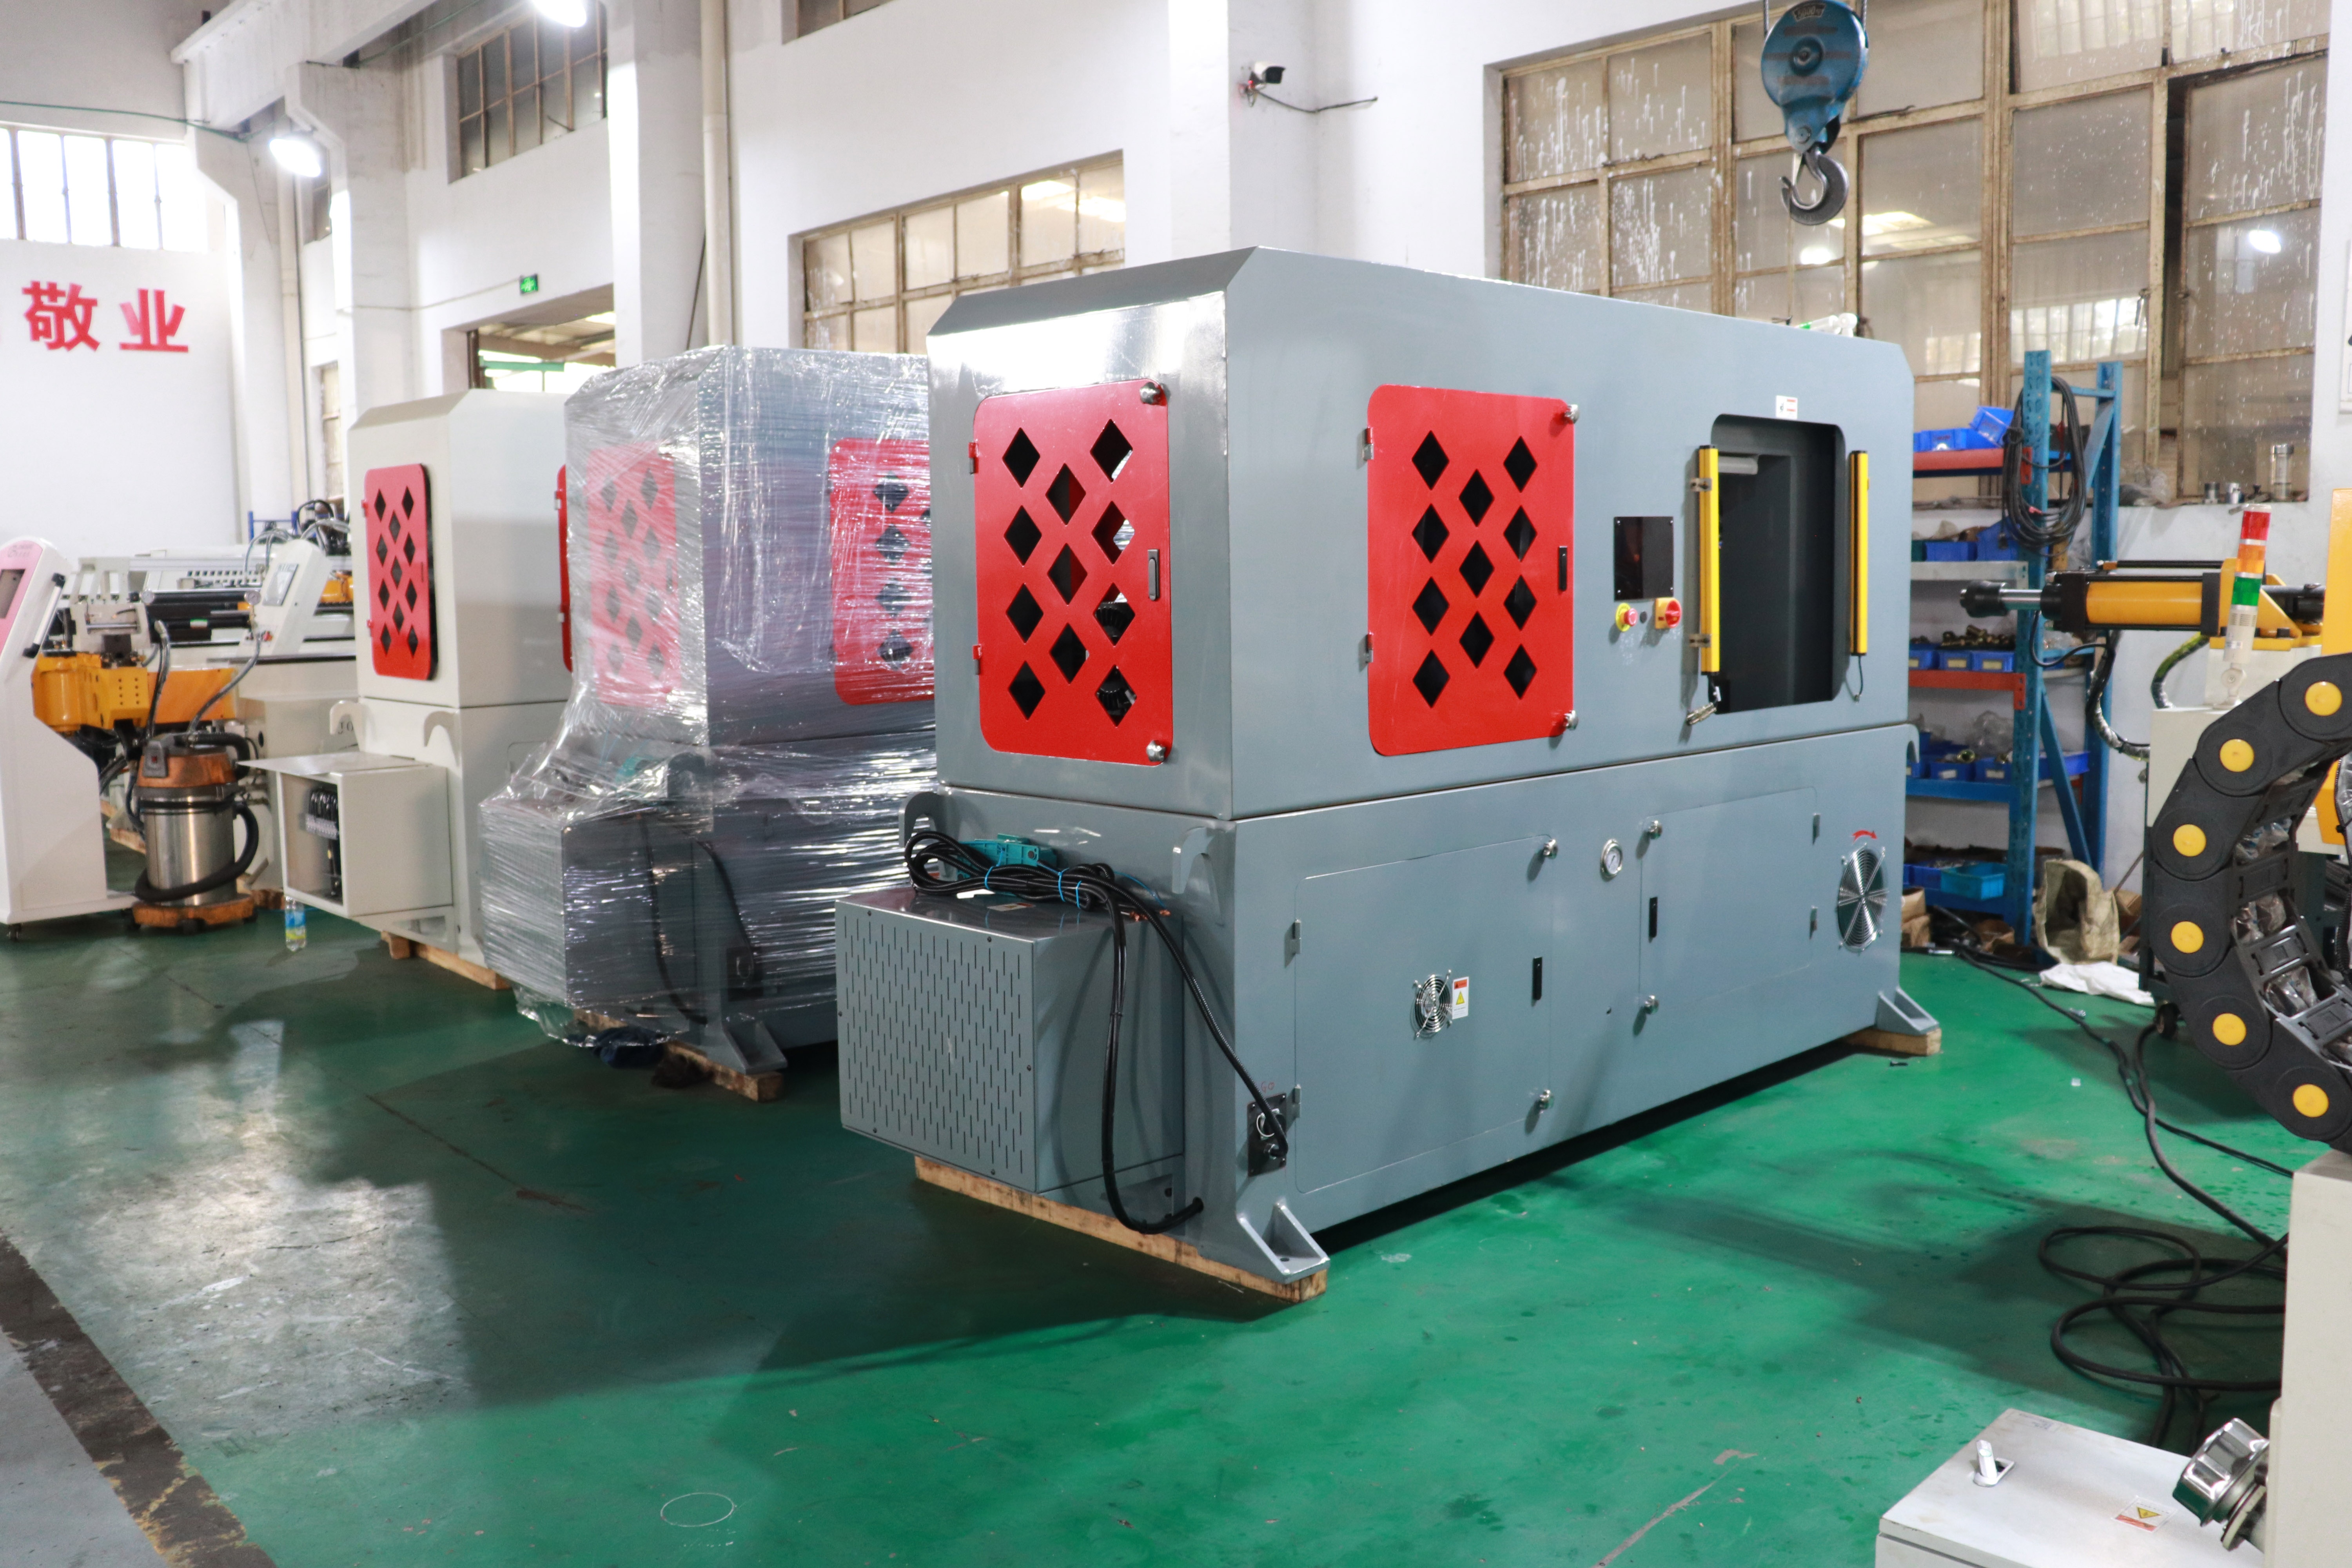
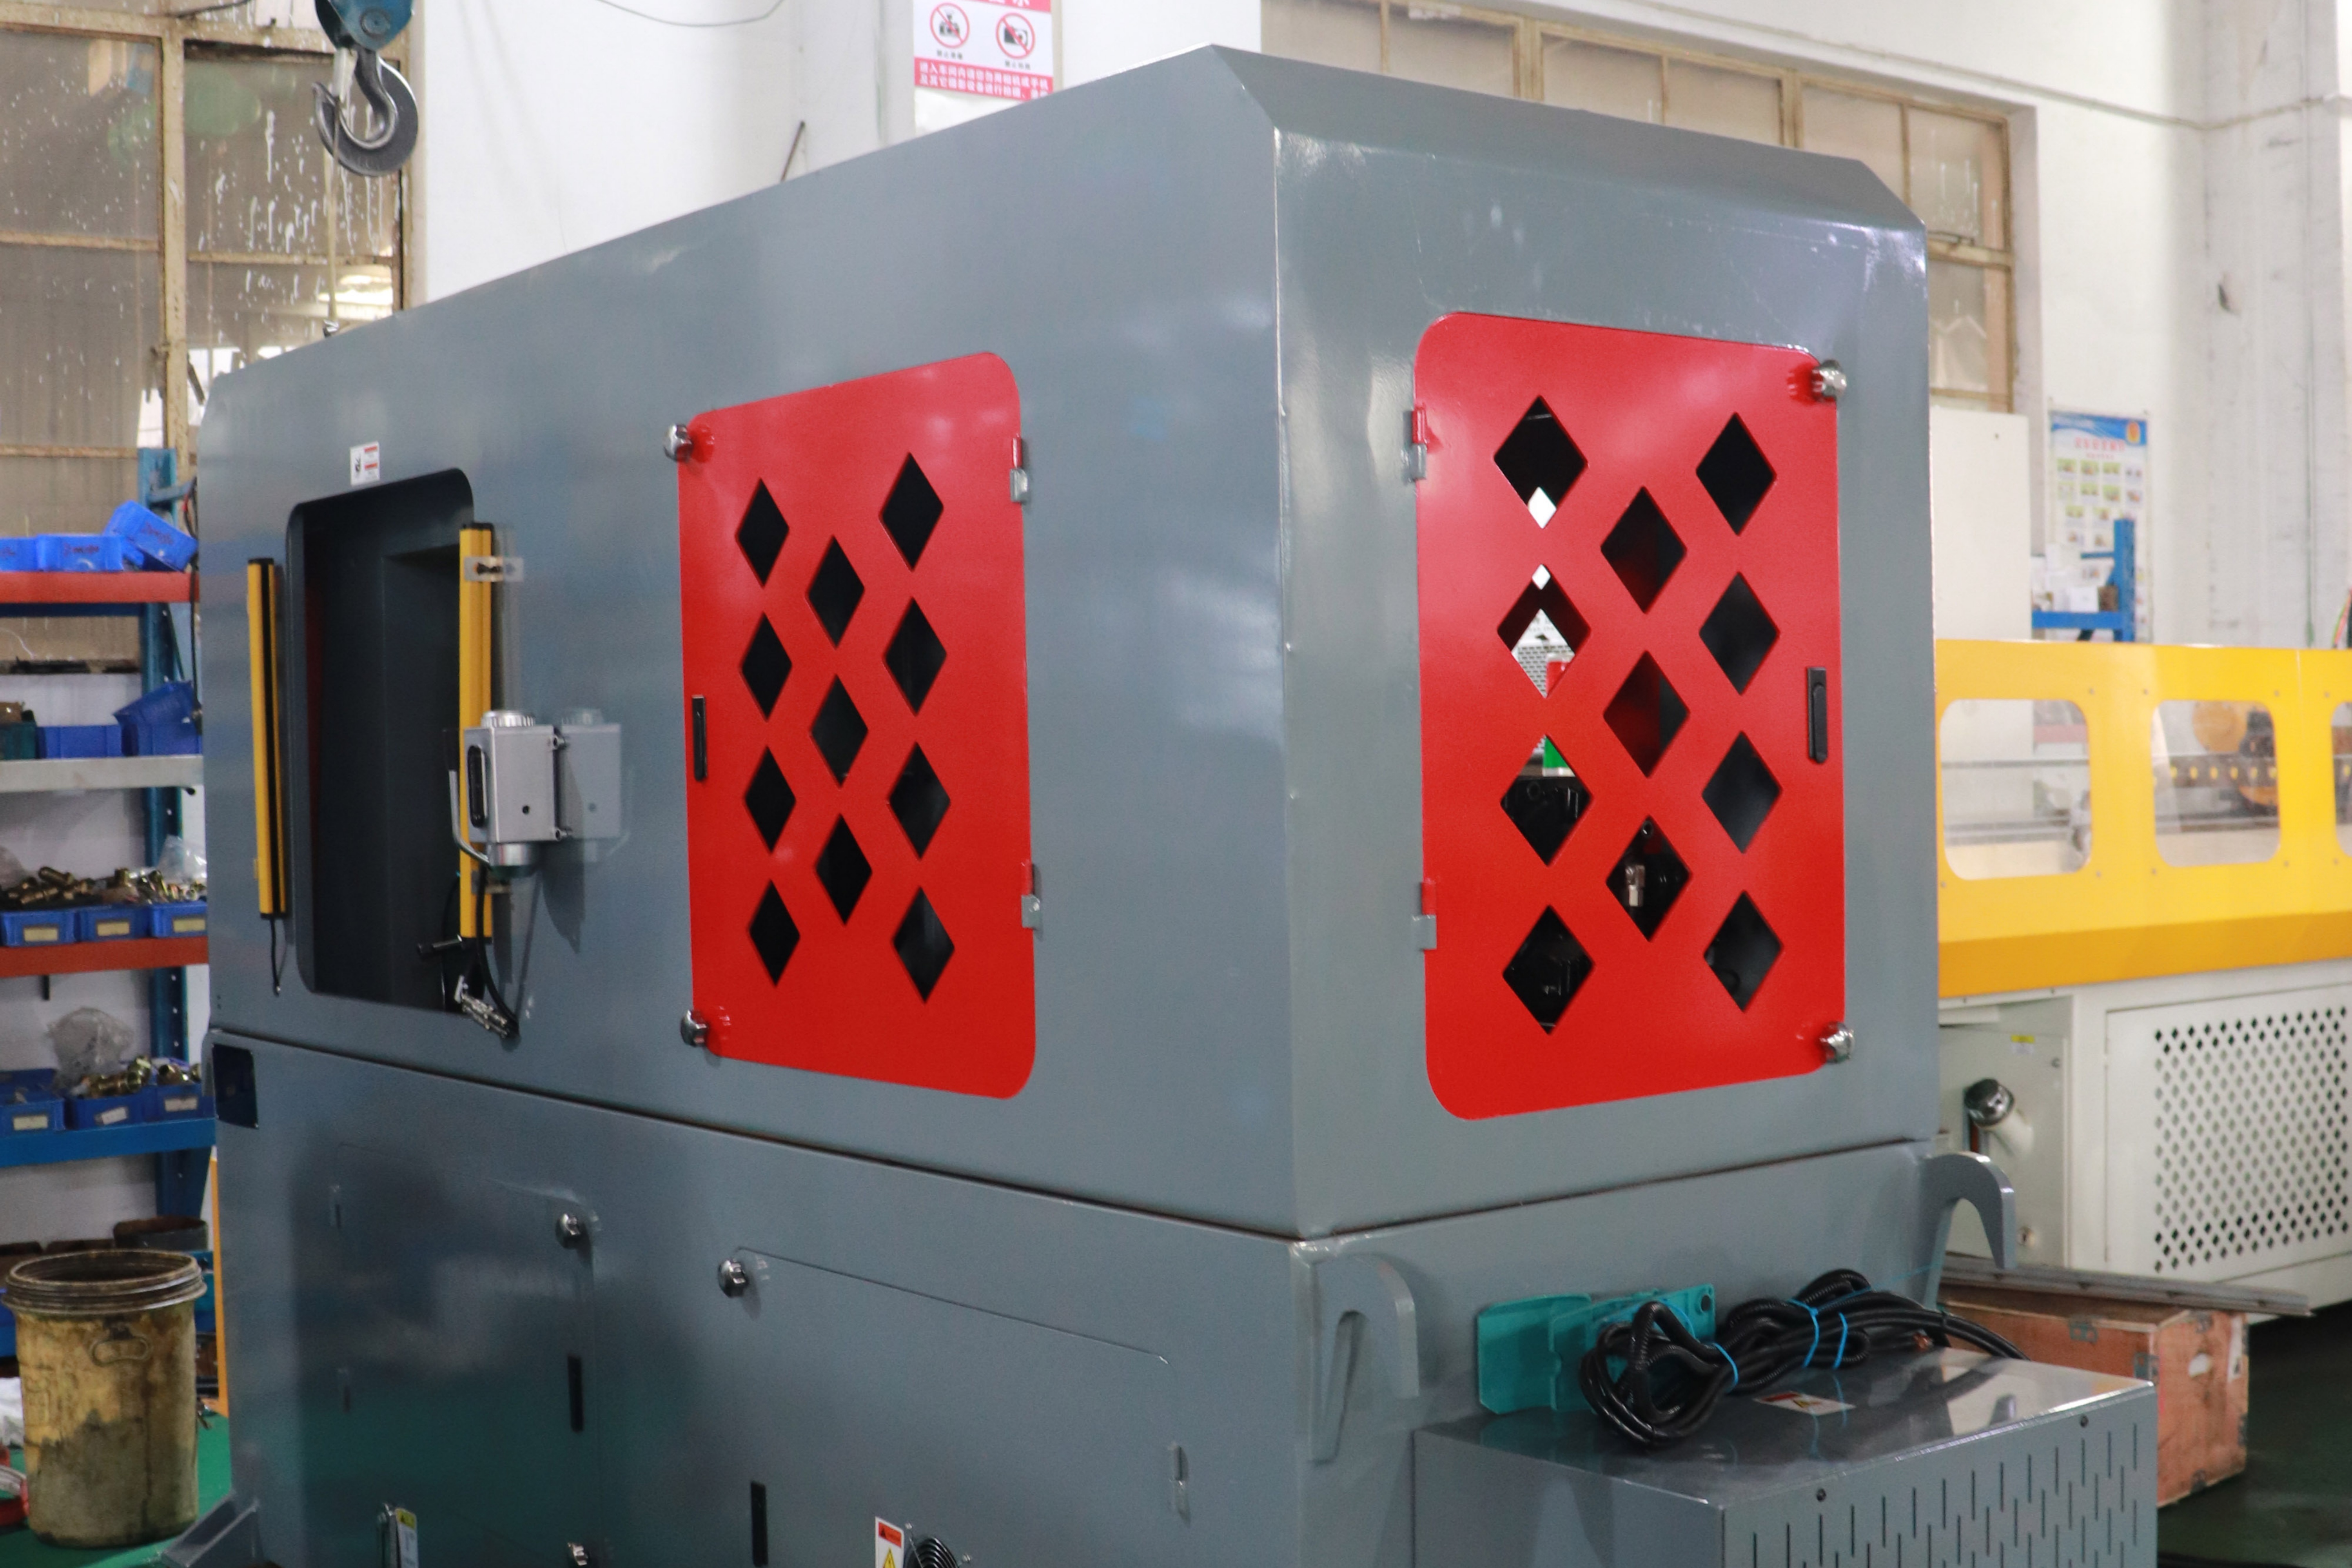
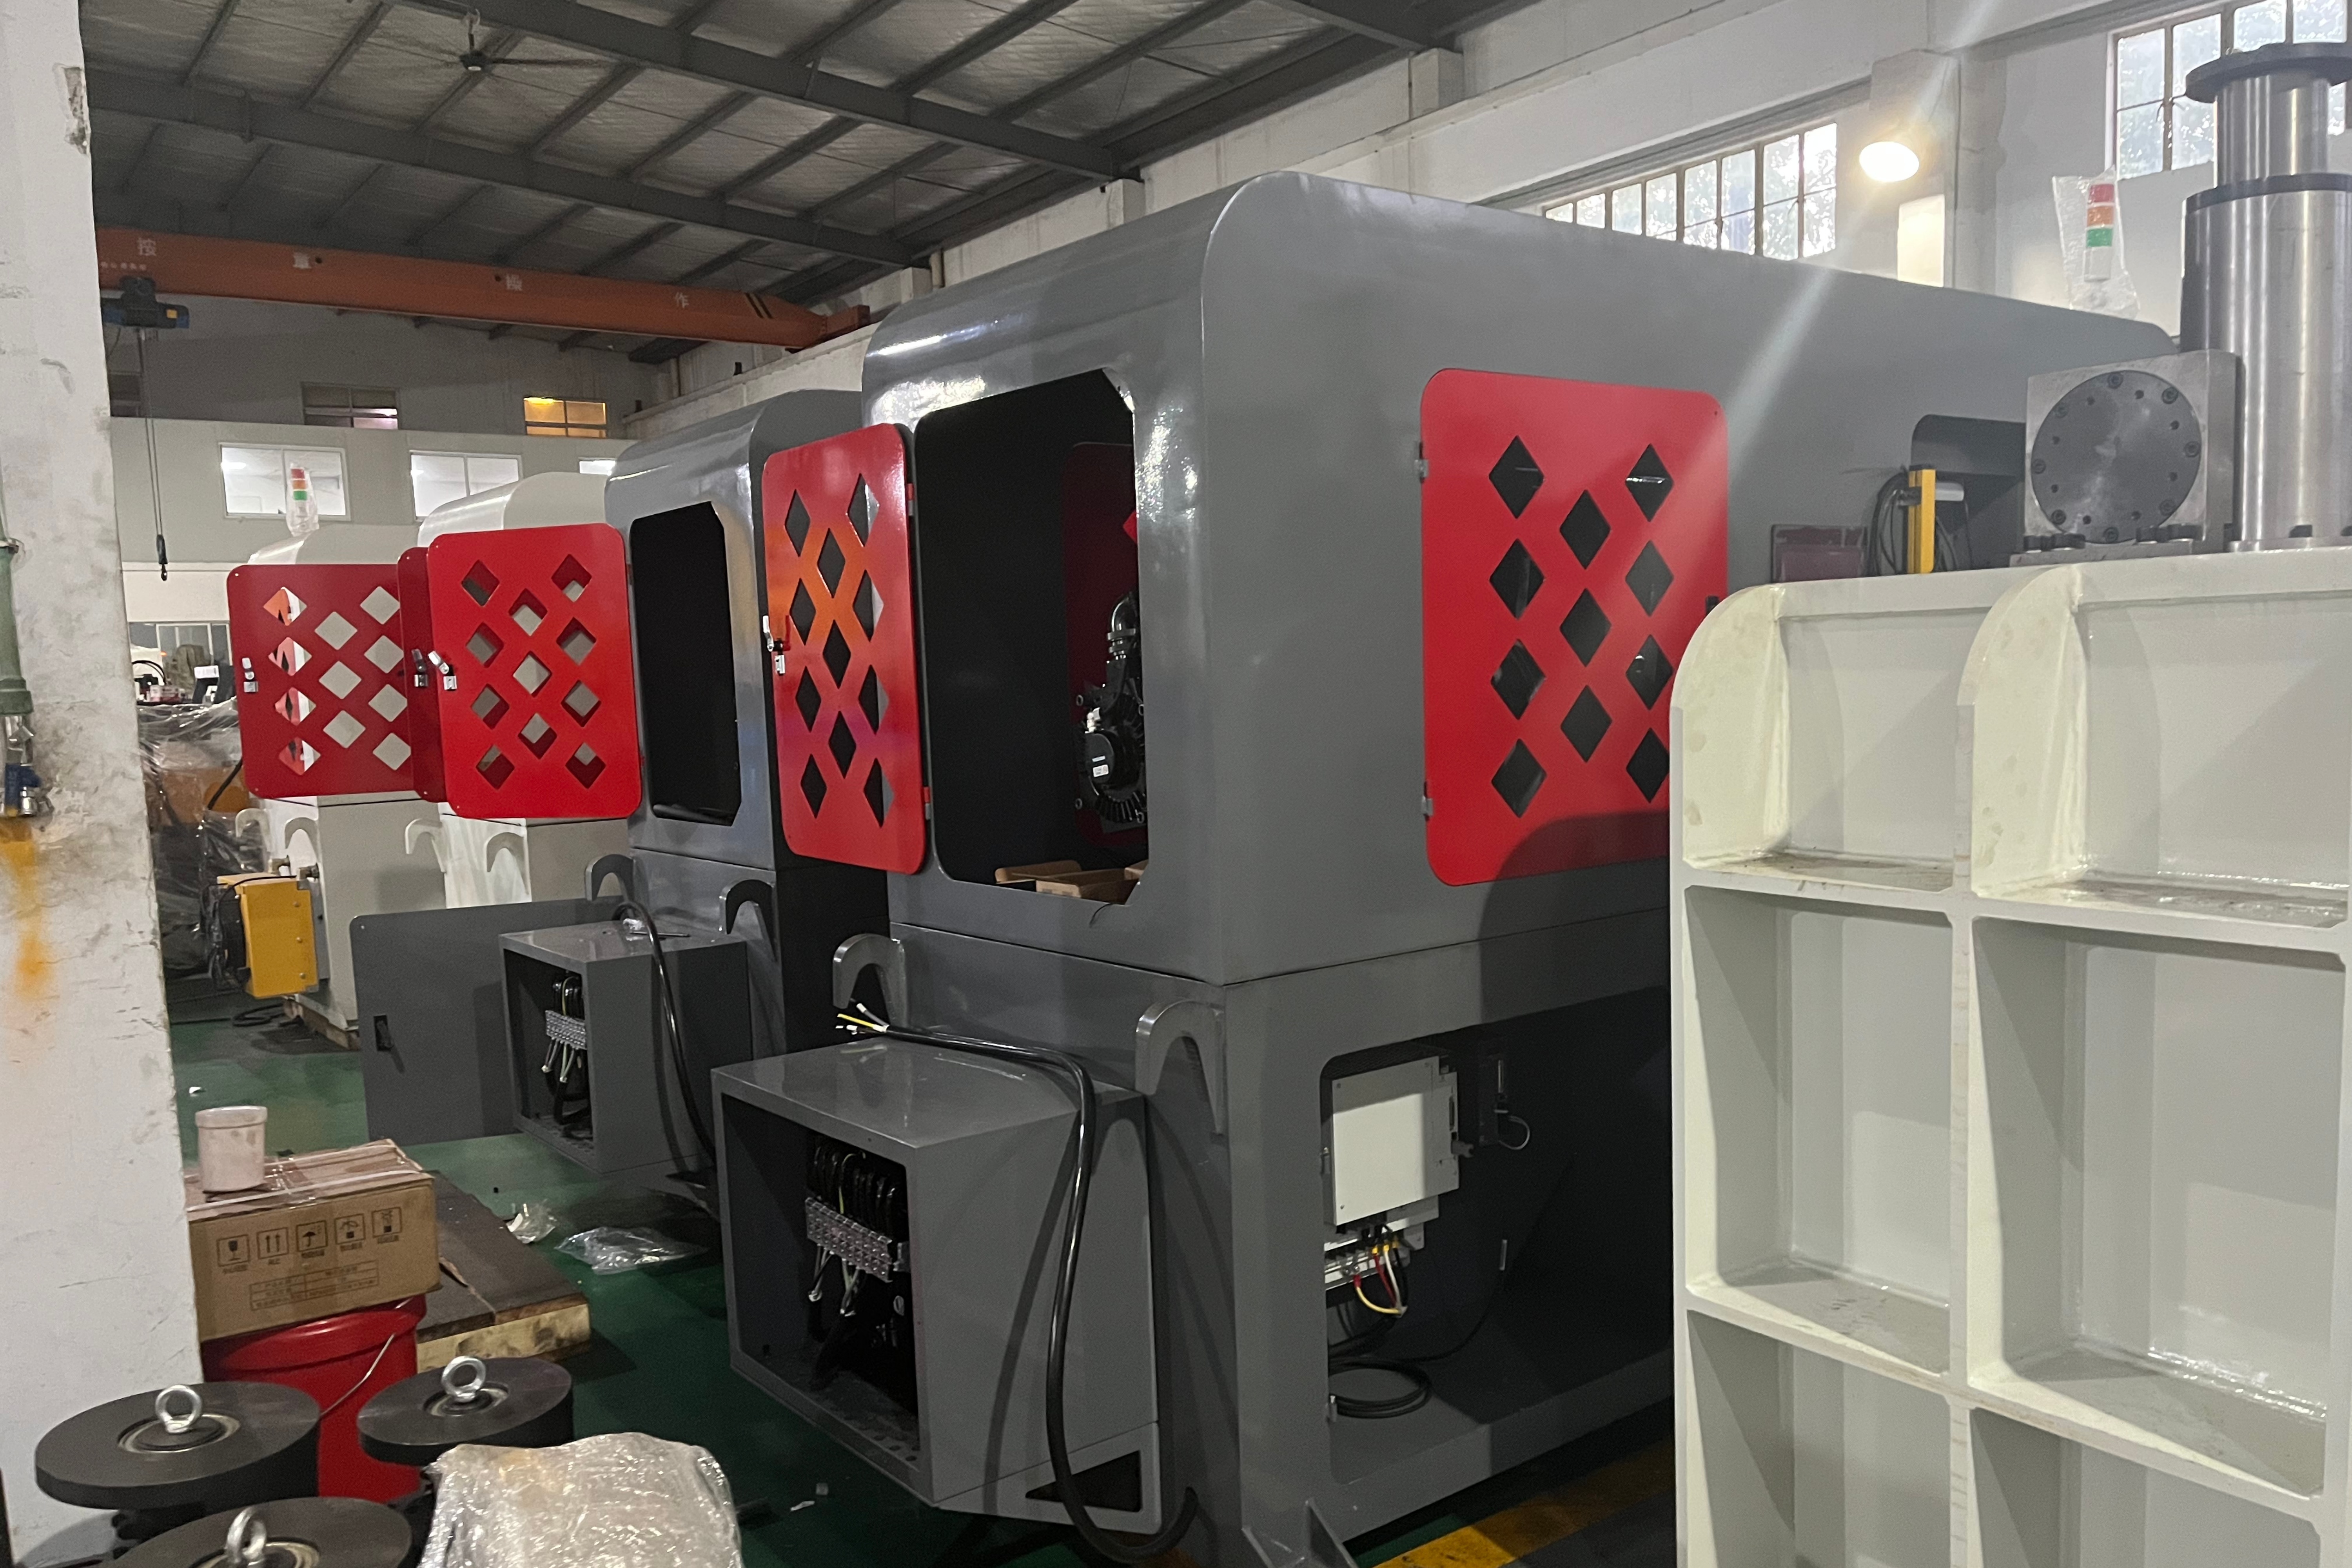
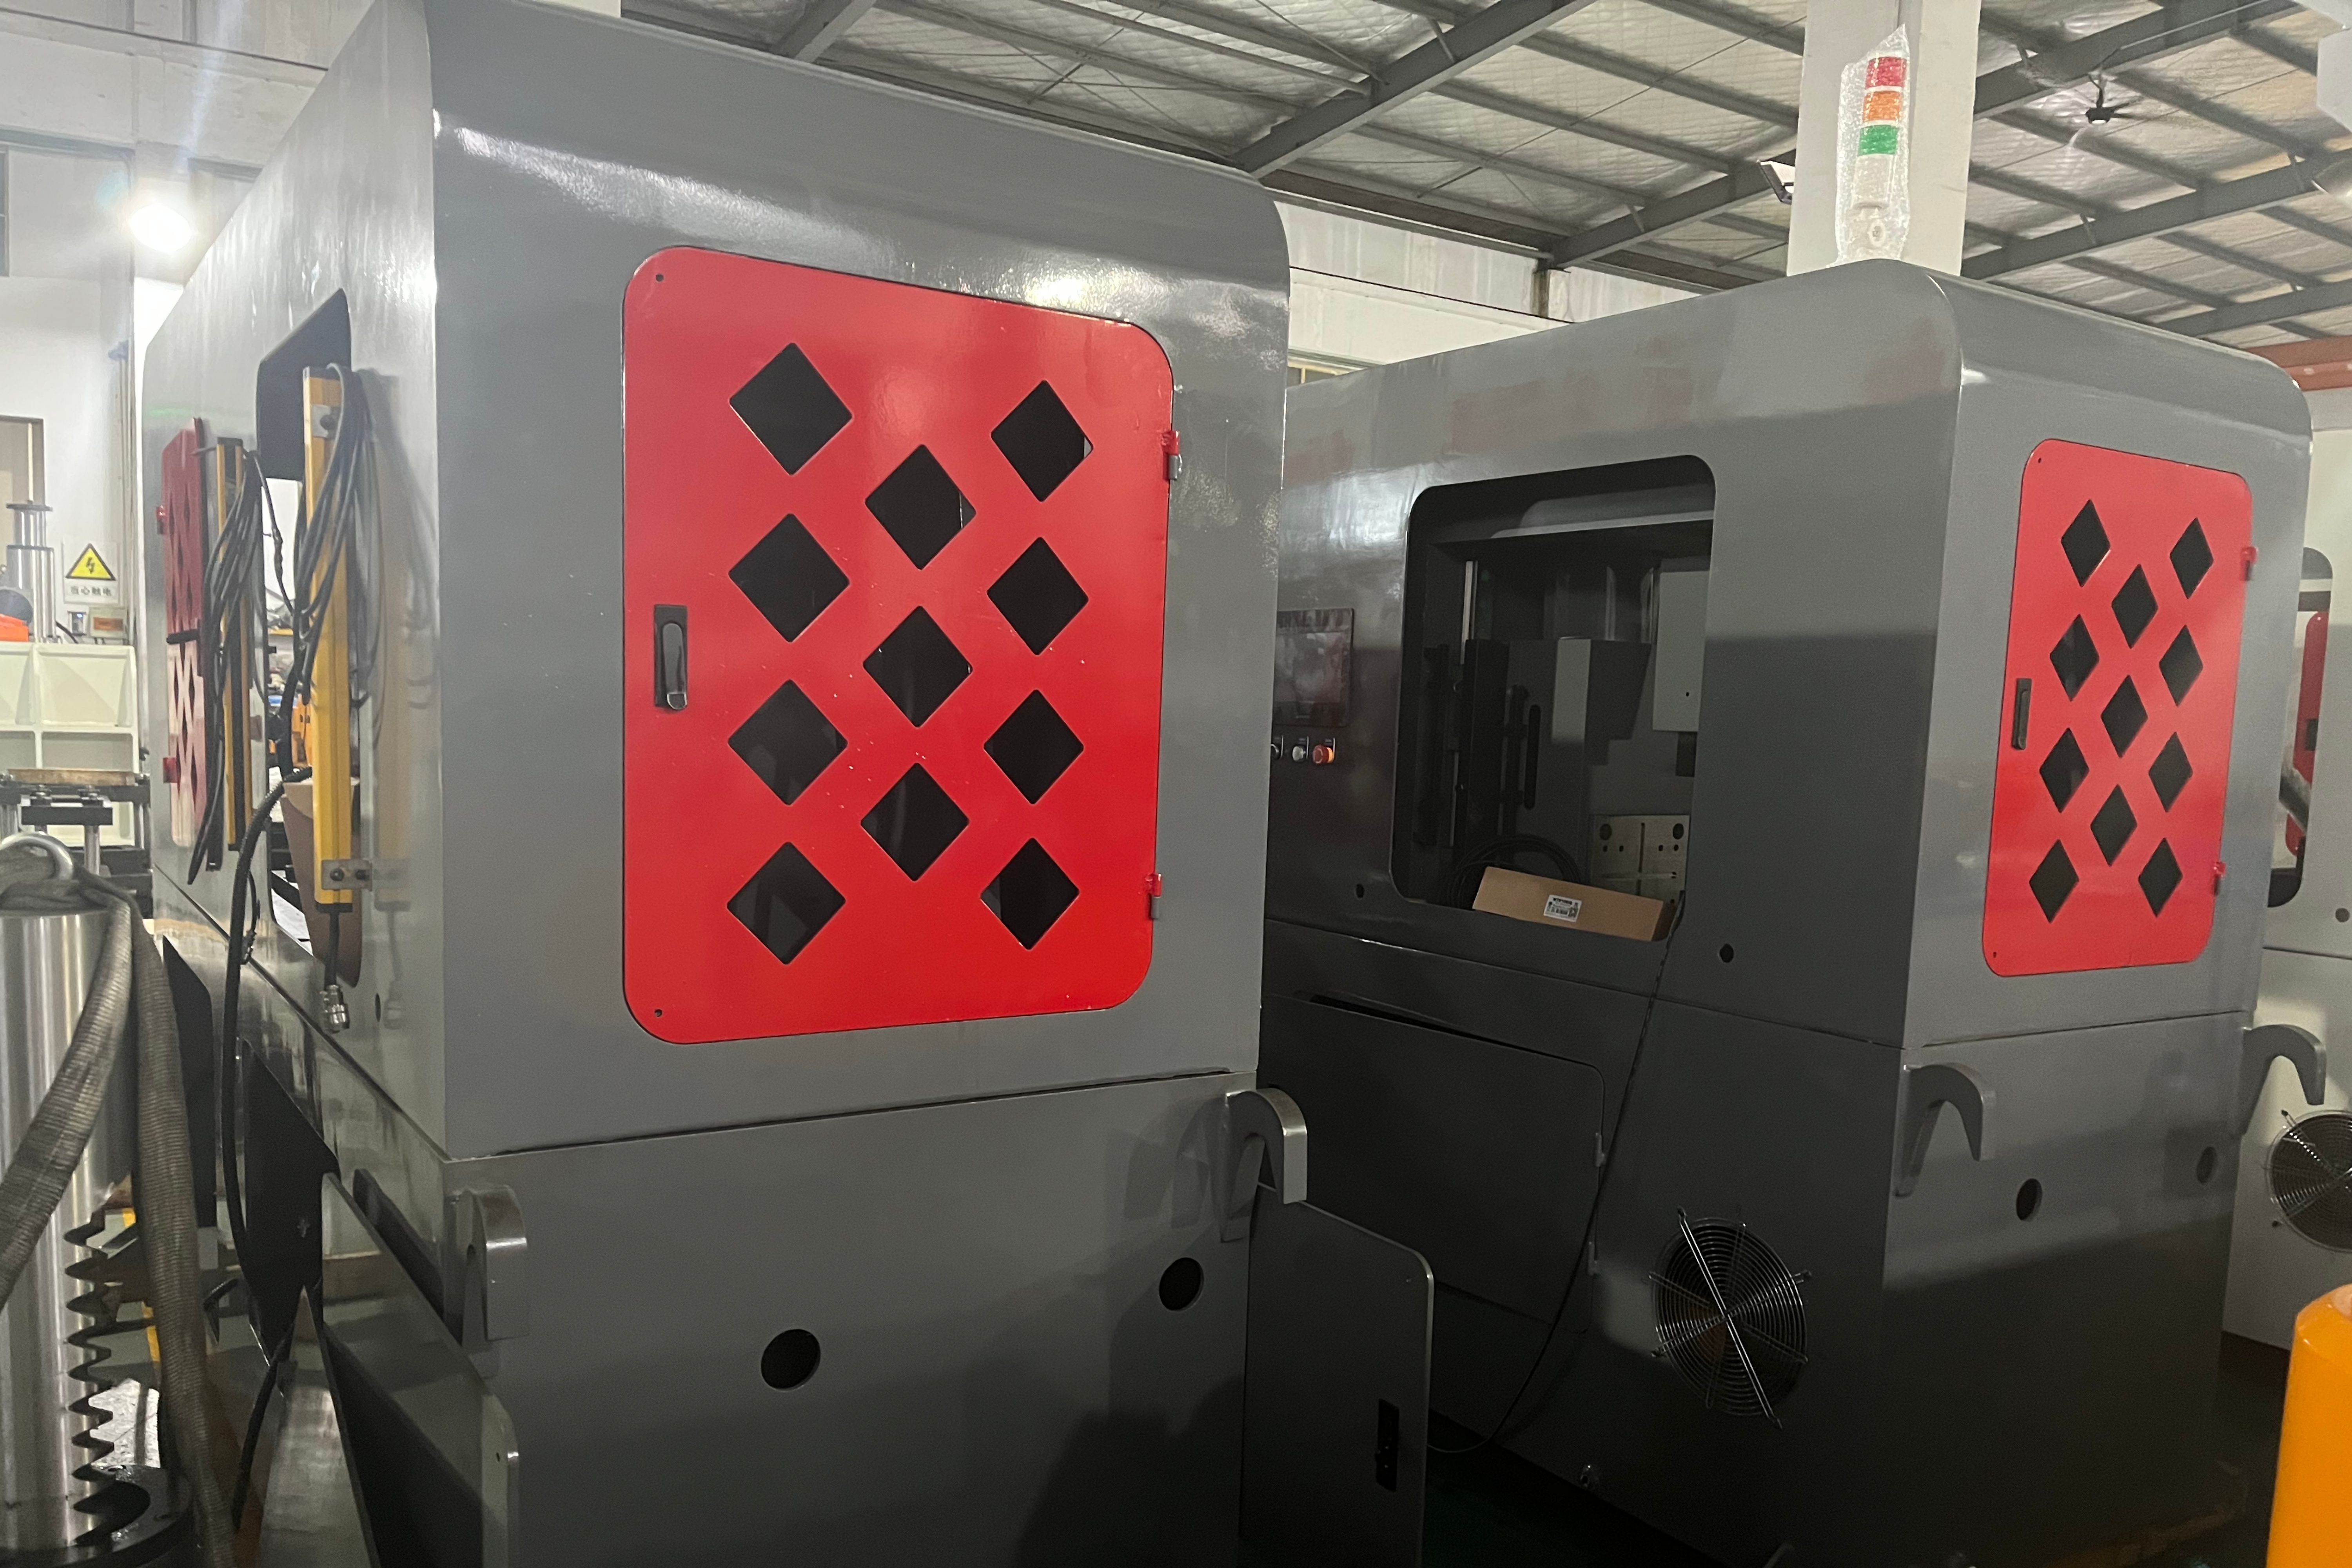
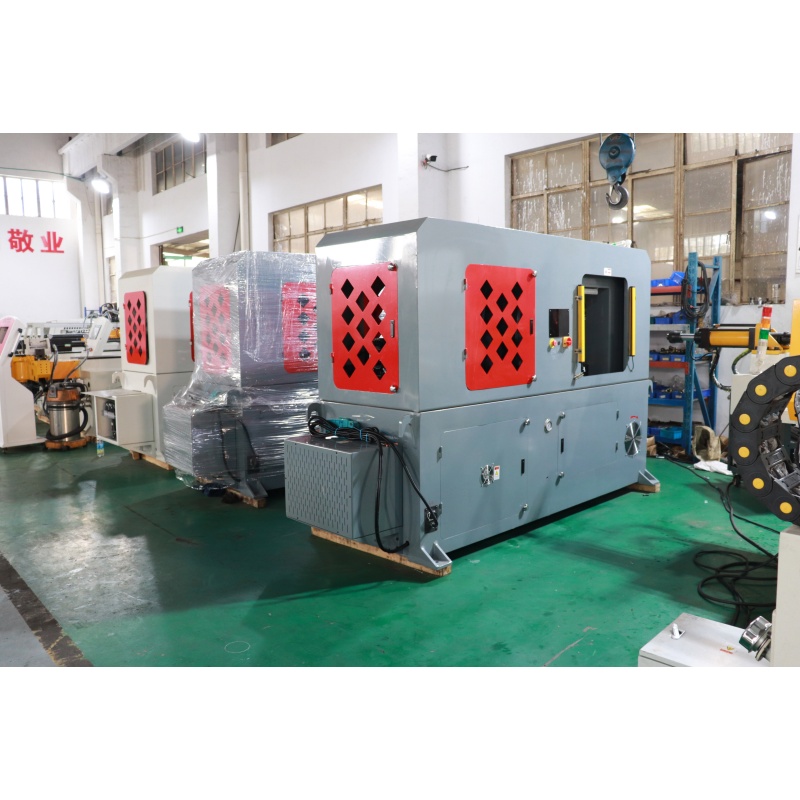
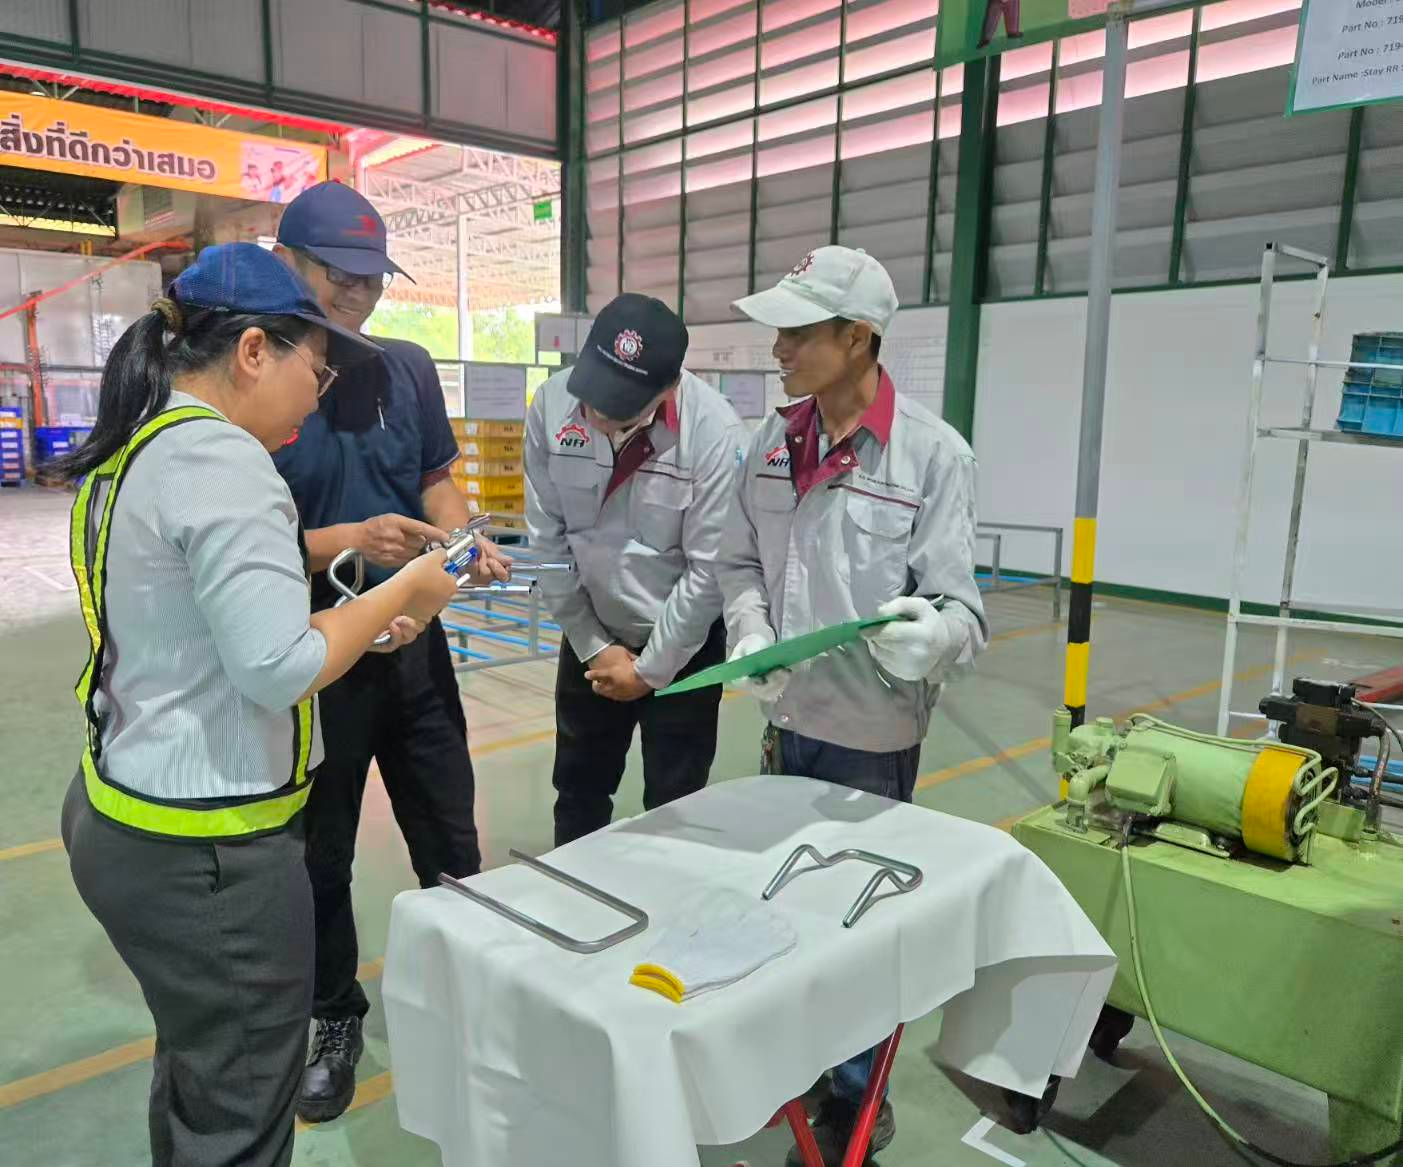
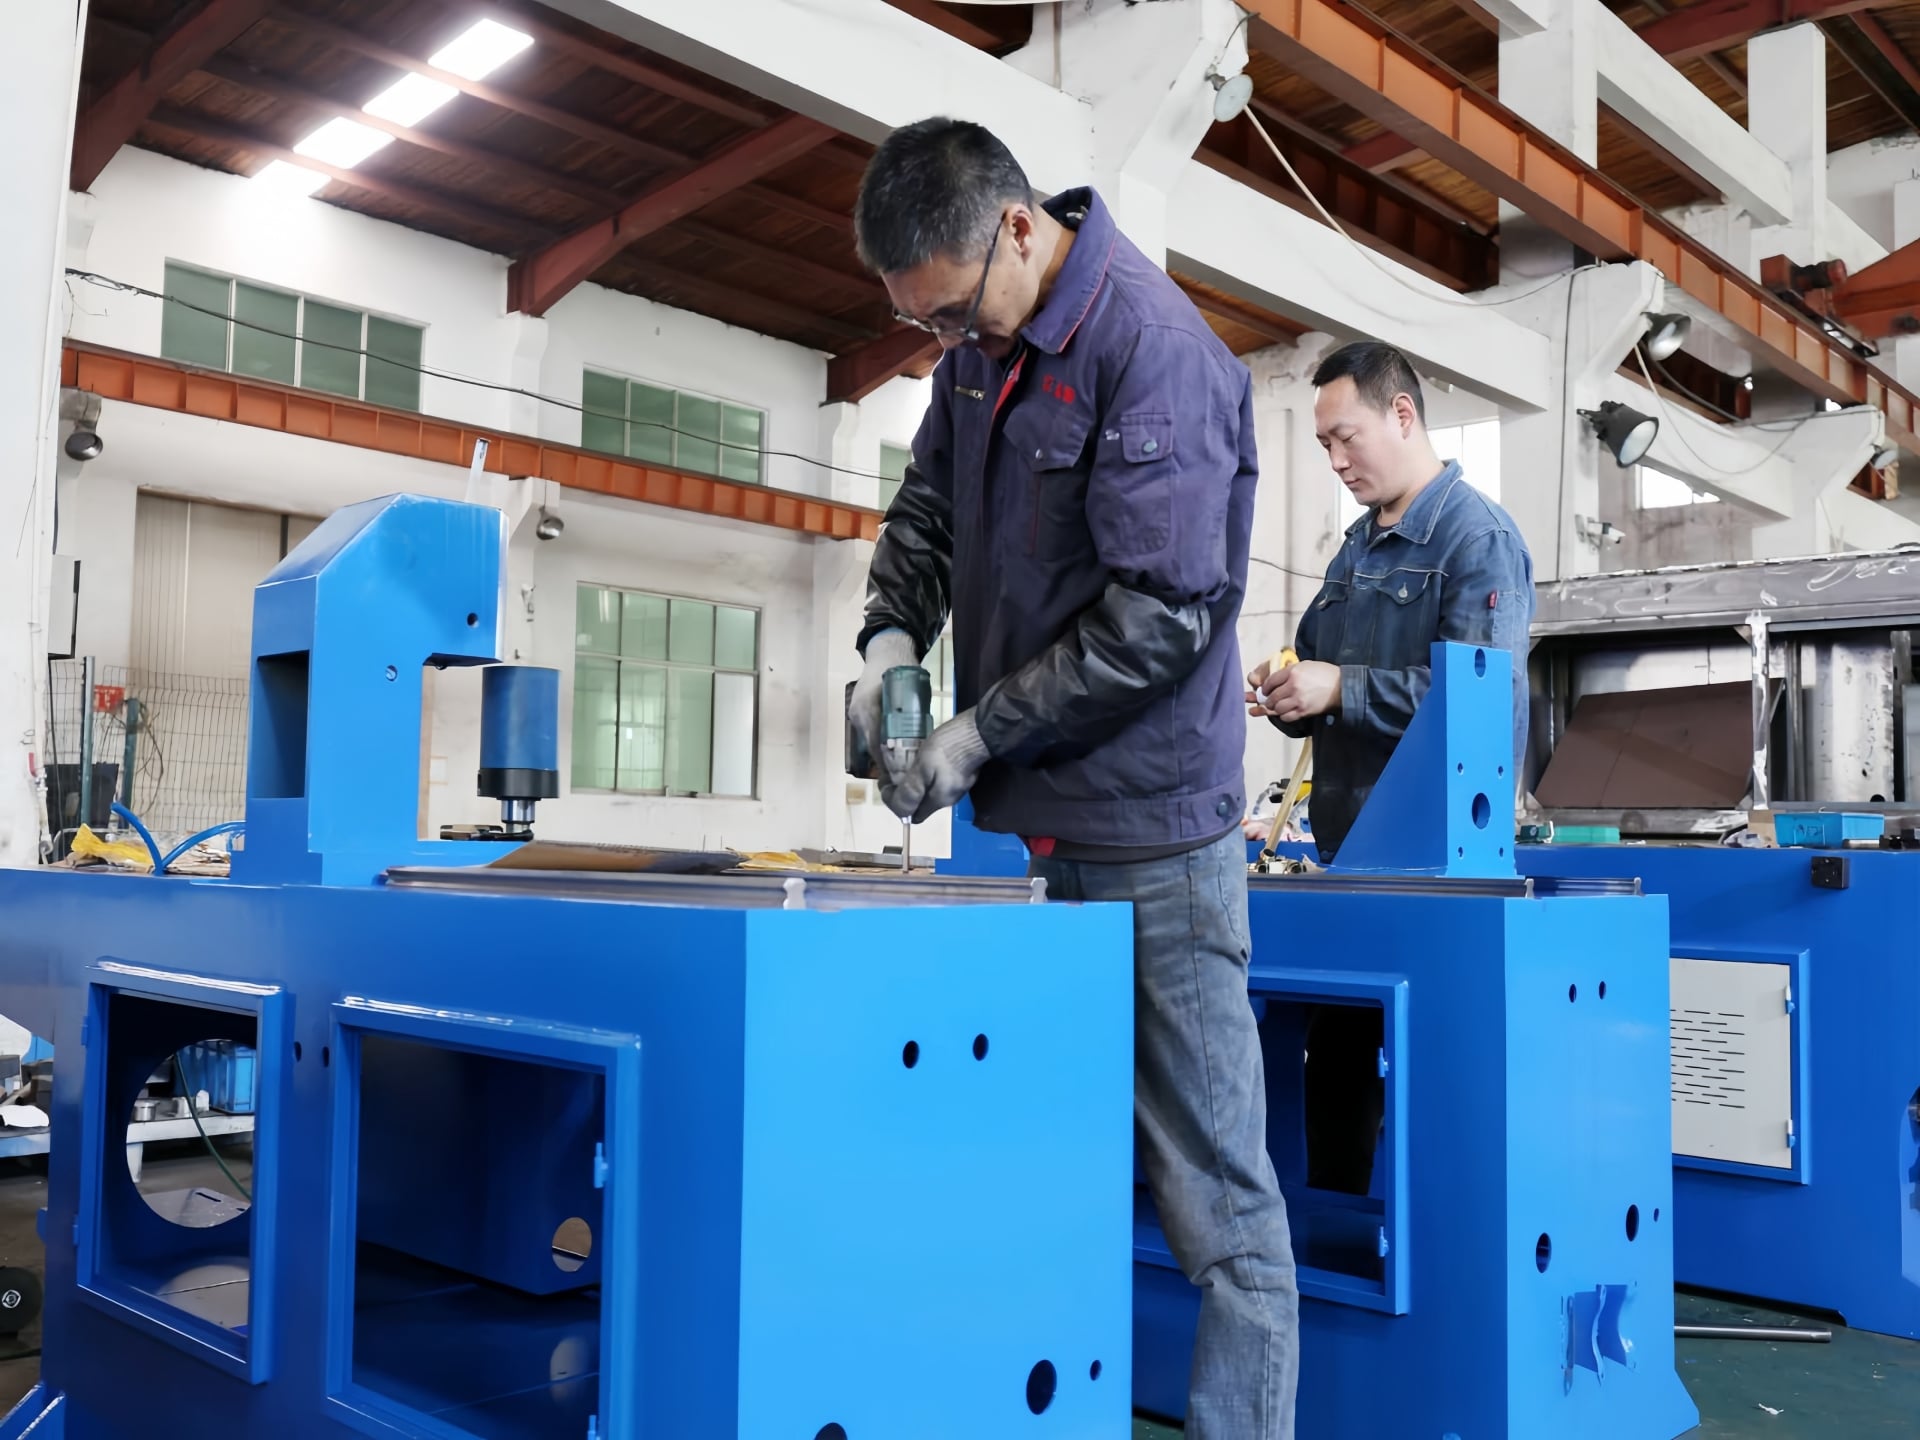
För att lösa utmaningarna med inkonsekvent skårgdjup (som krävs inom ±0,1 mm), överdrivna spån och höga arbetskostnader som orsakas av traditionell stansning vid tillverkning av huvudstödsstavar för en ledande japansk Tier-1-leverantör i Thailand, tillhandahöll Baorui Machinery en högprecisionsskårningslösning som integrerar broachning, valsning och pressning; genom att använda en PLC-styrd pekskärm och ett kraftfullt hydrauliskt system uppnådde maskinen högkvalitativ formning på endast 6–12 sekunder. Denna lösning säkerställde inte bara överlägsen renlighet och konsekvens hos skårrna, utan möjliggjorde också fullt automatiserad flexibel produktion, vilket avsevärt förbättrade OEM:s kvalitetsbetyg för sätesjusteringens smidighet och säkerhet.
 EN