
Položka |
Meno |
Jednotka |
Dáta |
Poznámka |
|
1 |
Výkon tvarenia valcov |
Bavlna |
20 |
Max. 26 ton |
|
2 |
Max. priemer tvarenia |
mm |
∅133 × 2,0 |
Priemer *Hrúbka |
|
3 |
Min. priemer tvarenia |
mm |
∅30 × 2,0 |
|
|
4 |
Minimálna dĺžka tvarovania |
mm |
30 |
|
|
5 |
Maximálna dĺžka tvarovania |
mm |
Bez obmedzenia |
|
|
6 |
Výška stroja |
mm |
1150 |
|
|
7 |
Spracovanie produktu čas |
s |
~18 |
Spoliehaš na výkresy |
|
8 |
Čas výmeny nástroja |
mIN |
~10 |
|
|
9 |
Opakujúca sa pozícia presnosť |
Vonkajší priemer výdutiny |
mm |
±0.2 |
Tvarovanie výdutiny výrobný kus tolerancia |
|
Výdutina kontur |
mm |
0.2 |
|
||
|
výdutina ztenšovanie |
mm |
≤20% |
|
||
|
|
|
|
||
10 |
Výrobný proces kontrola typ |
Vonkajší priemer výdutiny |
|
Valcový + enkodér + príslušenstvo |
|
|
Výdutina kontur |
|
Valcový + enkodér + príslušenstvo |
|
||
výdutina |
|
Nástroje |
|
||
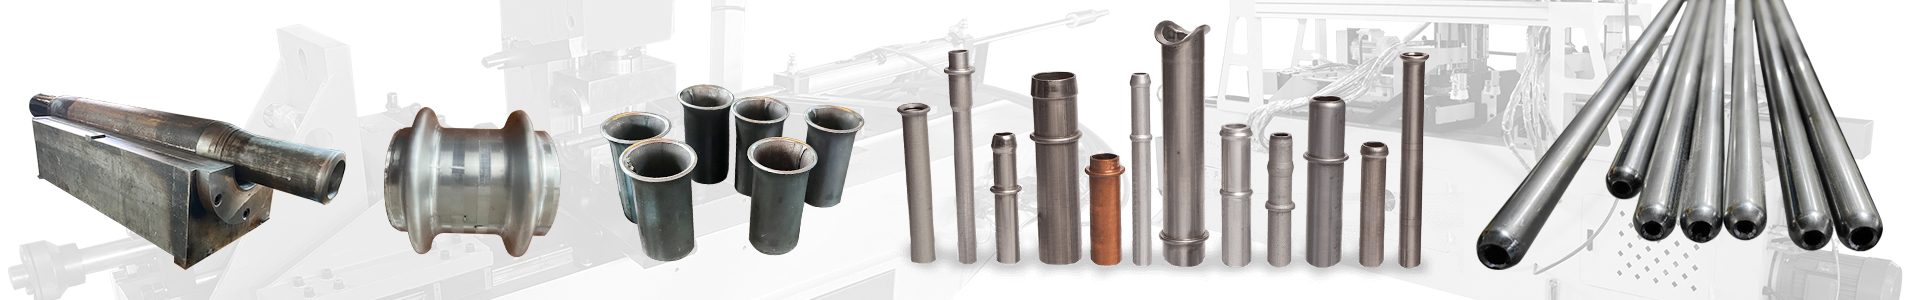
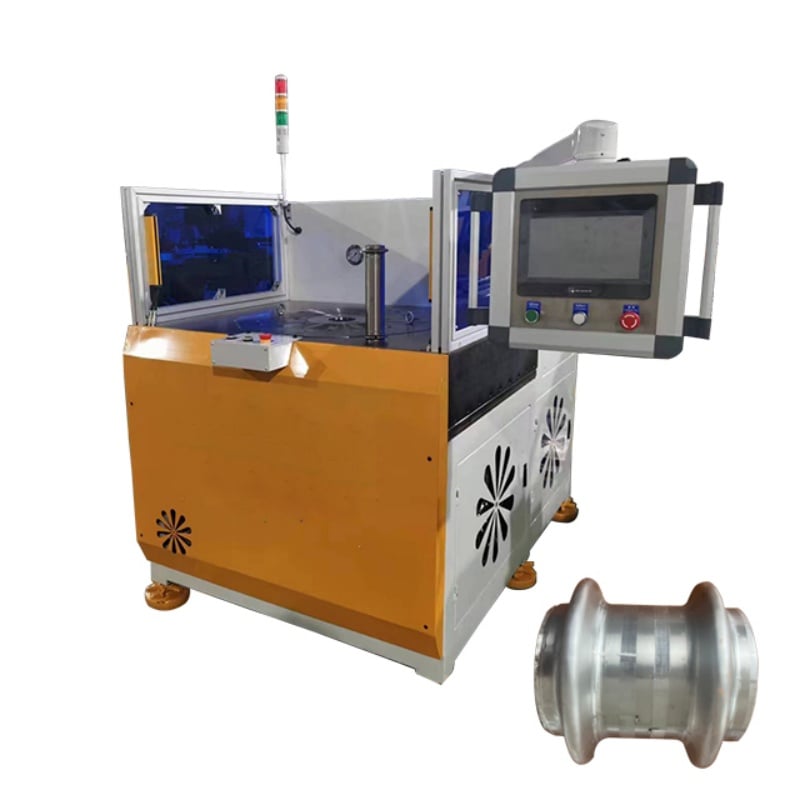
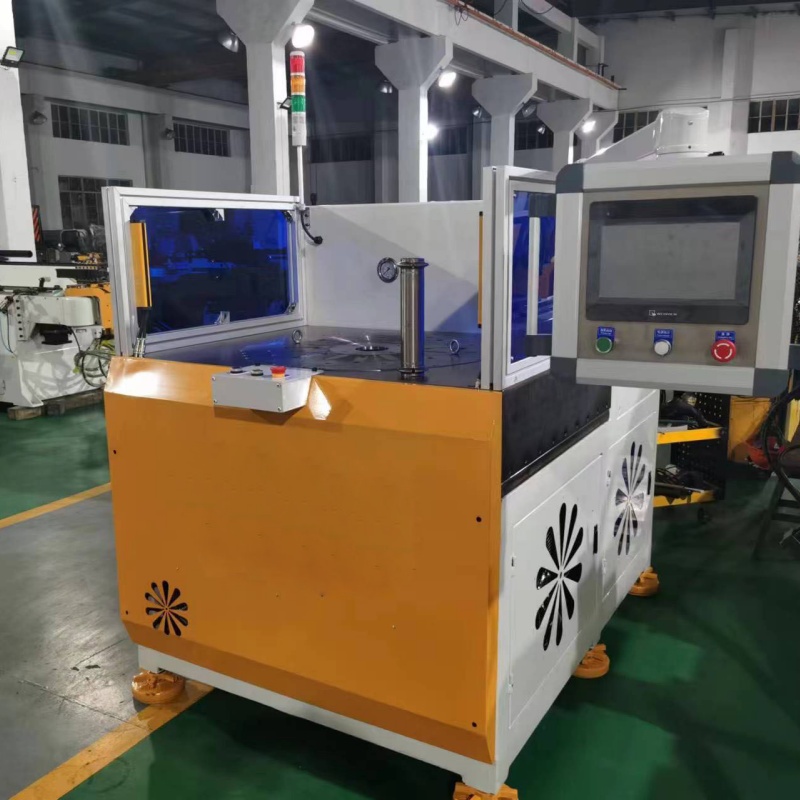
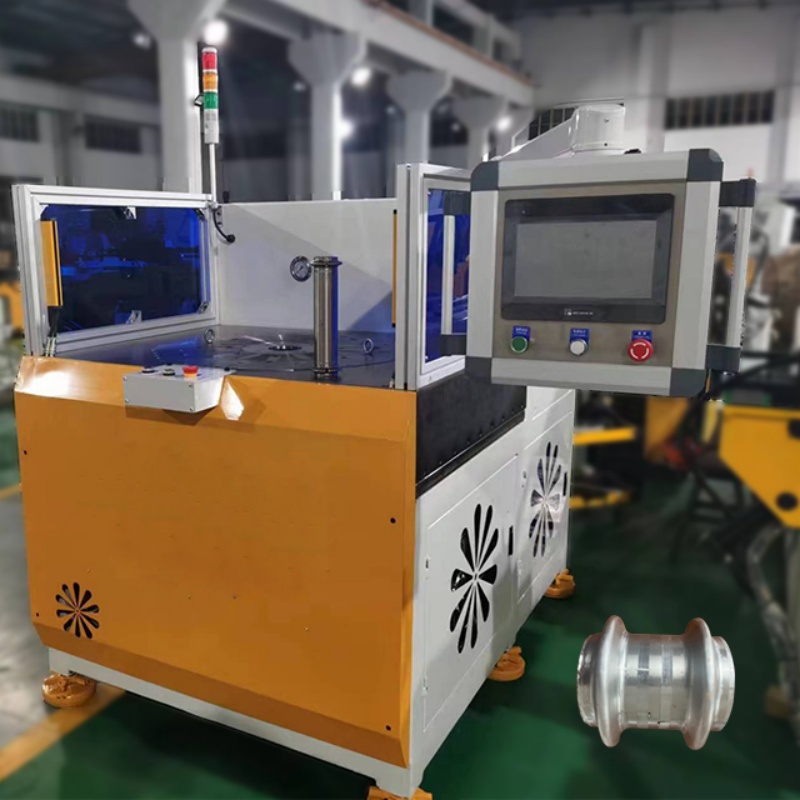
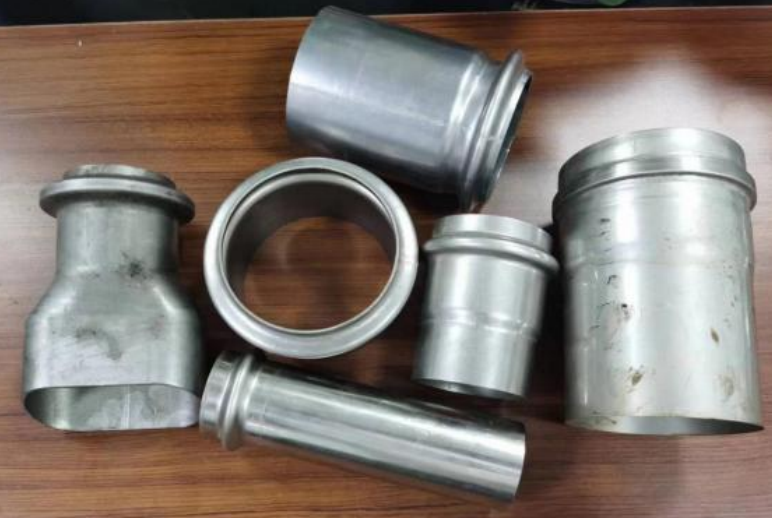
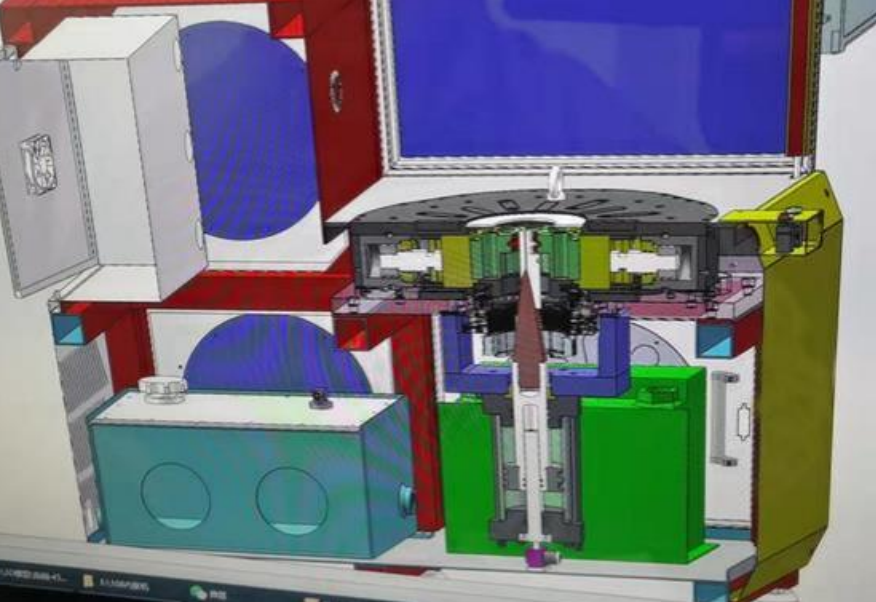
stroj je navrhnutý na tváranie hrbov, výdutí a špeciálnych profilov na rúrach. Špeciálne nástroje možno nakonfigurovať podľa výkresu výrobku pre rôzne požiadavky na lokálne tváranie.
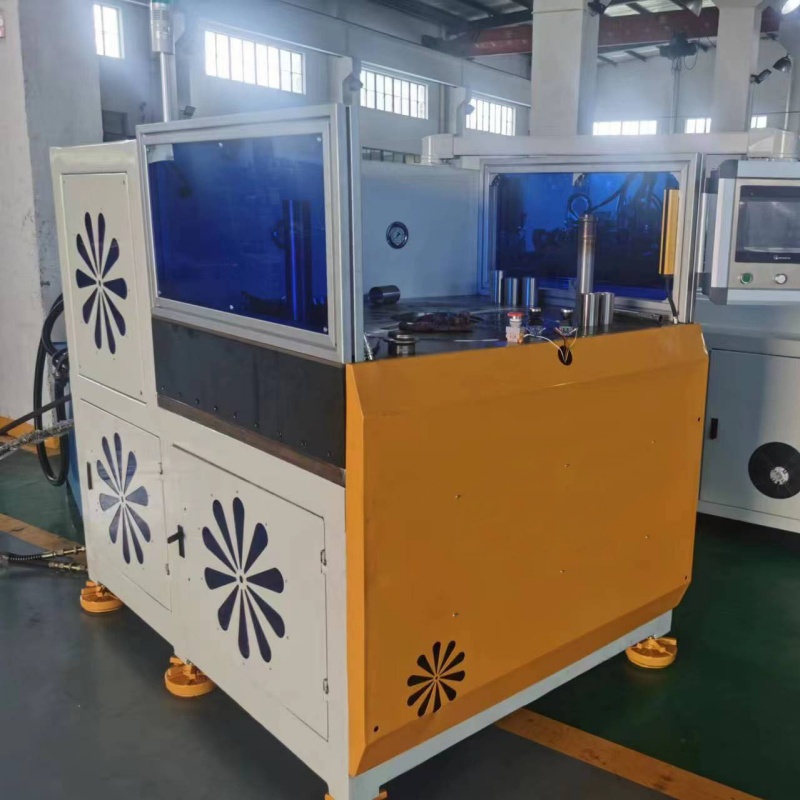
Servomotor poháňa hydraulický systém a umožňuje nastavenie rýchlosti tvárnenia a pohybových profilov. To podporuje hladší chod a pomáha regulovať teplotu oleja a spotrebu energie počas dlhodobej výroby.
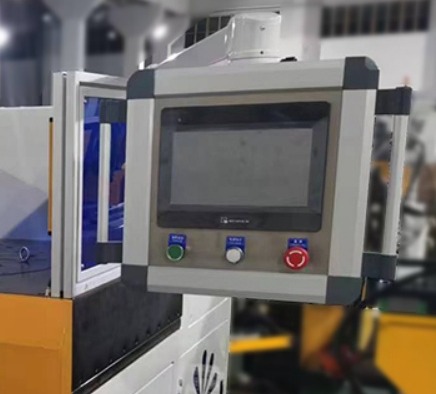
Stroj využíva riadiaci systém PLC a 10-palcovú dotykovú obrazovku. Hlavné údaje o tvárnení možno zadať a upraviť prostredníctvom ľudsko-strojového rozhrania (HMI), čo zabezpečuje intuitívne ovládanie a pohodlnú výmenu výrobkov.
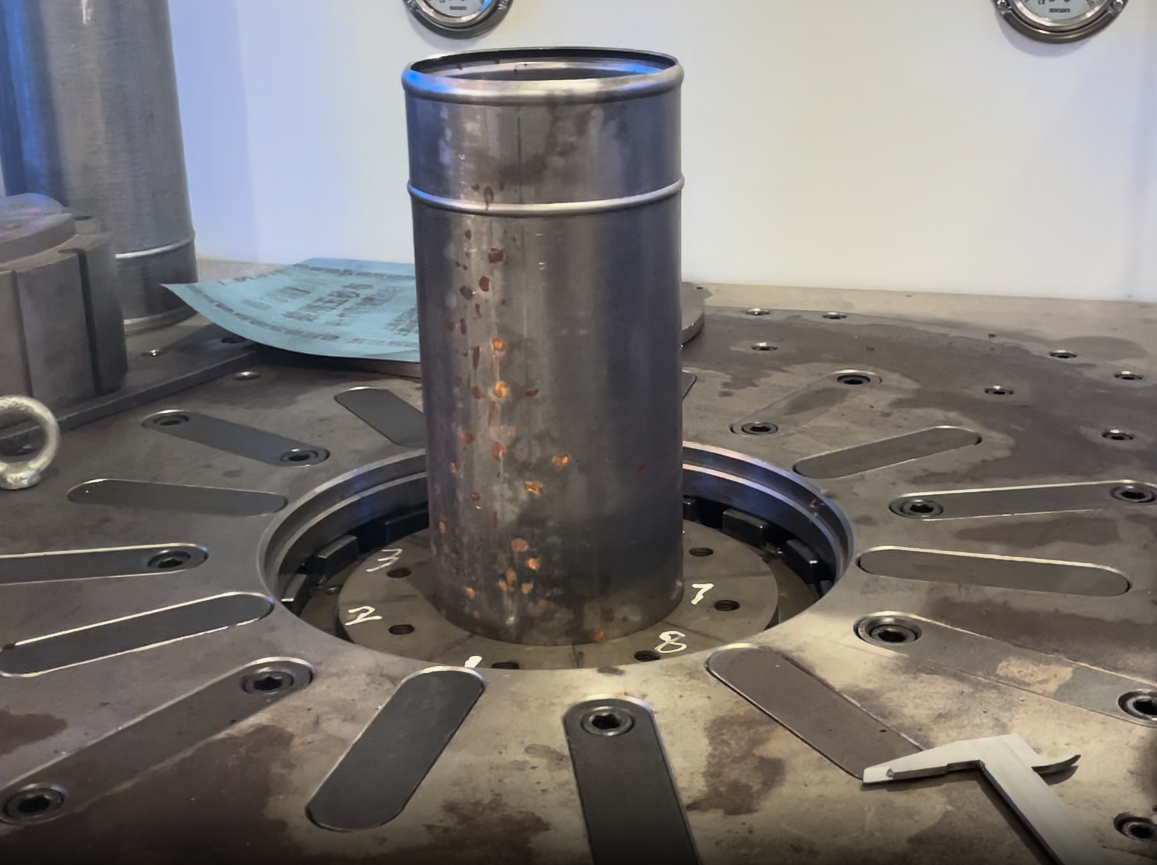
Priemer a profil hrba sa riadia prostredníctvom súradenej činnosti hydraulických valcov, enkóderov a špeciálnych nástrojov. To zvyšuje presnosť polohy a konzistenciu profilu pri tvárnení a znižuje rozptyl rozmerov.
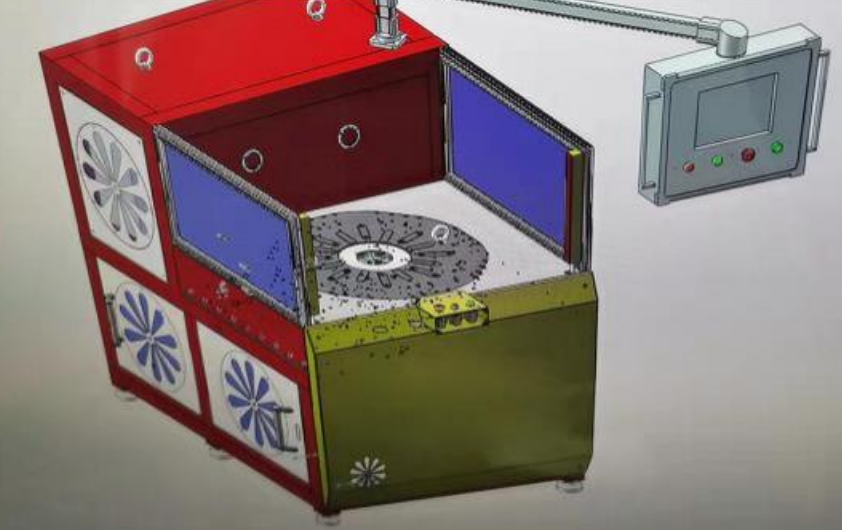
Hlavný mechanizmus upínania využíva viacbodové, rovnomerne rozmiestnené usporiadanie na pevné uchytenie rúrky počas tvárnenia. Znižuje to prešmyk, posun a lokálnu deformáciu.
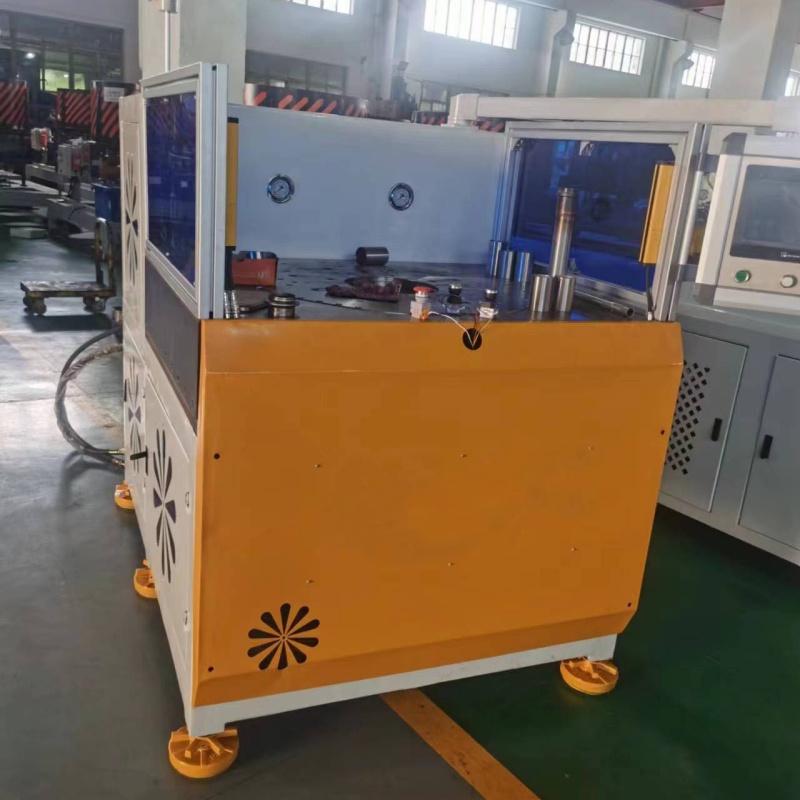
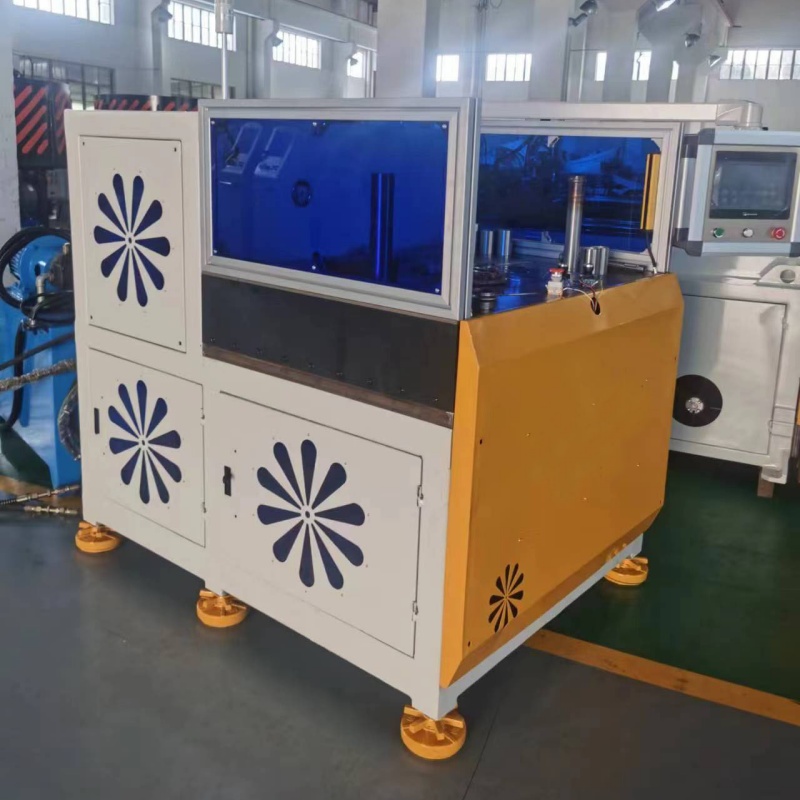
Stroj je vybavený automatickým mazaním, chladičom oleja a chladiacim systémom elektrickej skrinky. Tieto funkcie pomáhajú udržiavať stabilný chod hydraulického systému a kľúčových pohyblivých komponentov počas nepretržitej výroby.
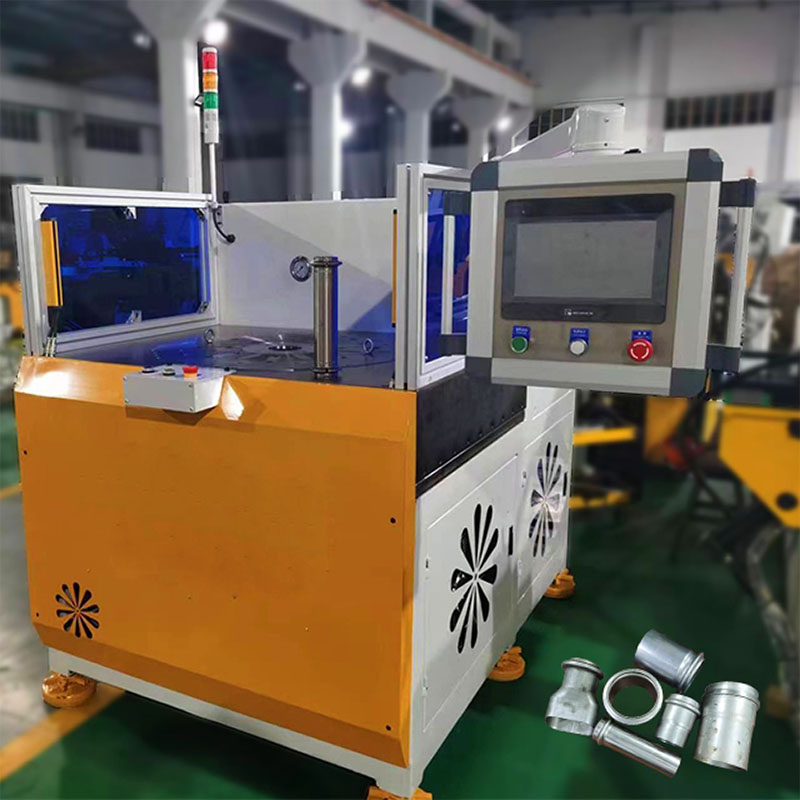
Aby sa vyriešili výzvy spojené s nejednotnou hrúbkou stien a potenciálnymi rizikami úniku na spojoch hadíc pri veľkosériovej výrobe vysokovýkonných výstupných rúr pre známu nemeckú značku dodávajúcu výfukové systémy pre automobilový priemysel – kde je pre bezpečné nasadenie hadíc kritická extrémna presnosť tvarovania – spoločnosť Baorui Machinery nasadila riešenie na vysokopresné tvarovanie koncov rúr; systém vyznačujúci sa vynikajúcou hydraulickou stabilitou a špeciálne navrhnutými formami umožňuje presné vytlačovacie tvarovanie výstupov na koncoch výfukových rúr z nehrdzavejúcej ocele a uhlíkovej ocele. Toto riešenie zabezpečuje, že profily výstupov presne spĺňajú prísne nemecké automobilové normy tesnenia, čím sa výrazne zvyšuje podiel výrobkov, ktoré prejdú kontrolou na každej výrobnej linke, a zároveň pomáha klientovi udržať si postavenie kľúčového dodávateľa v reťazci dodávok pre vysokohodnotné európske vozidlá prostredníctvom splnenia požiadaviek na dodávky vysokou frekvenciou.

 EN








