EN
Baorui Machinery предоставляет услуги по пусконаладке на месте для линии по производству подголовников в Северной Африке
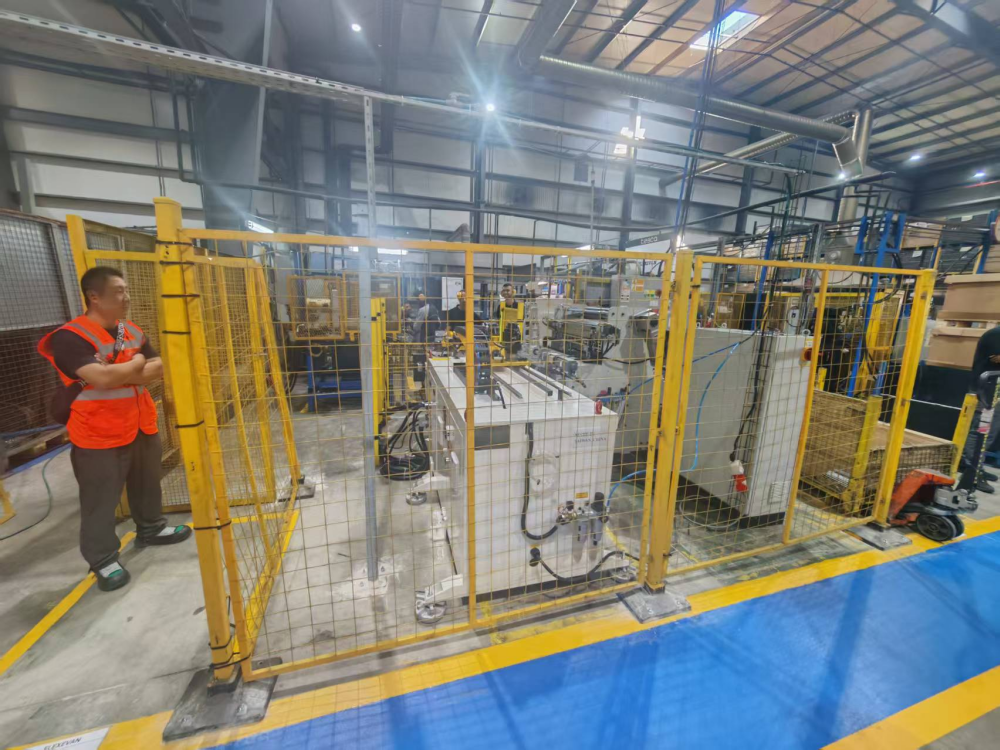
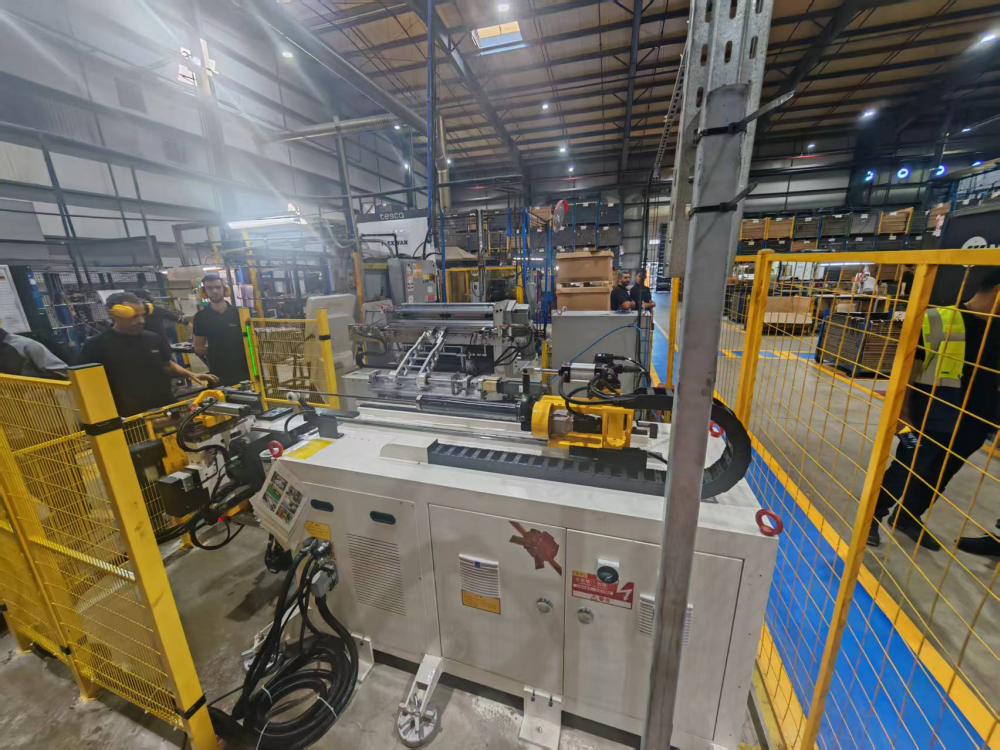
Baorui Machinery направила свою инженерную команду на завод поставщика автомобильных компонентов первого уровня в Северной Африке для установки и пусконаладки автоматизированной линии по производству подголовников. Проект охватывает полный производственный цикл для стержней автомобильных подголовников, включая трубогибочный станок, соединённый с процессами вытяжки, обнаружения сварного шва, вырезки пазов, прессования, маркировки и окончательного контроля.
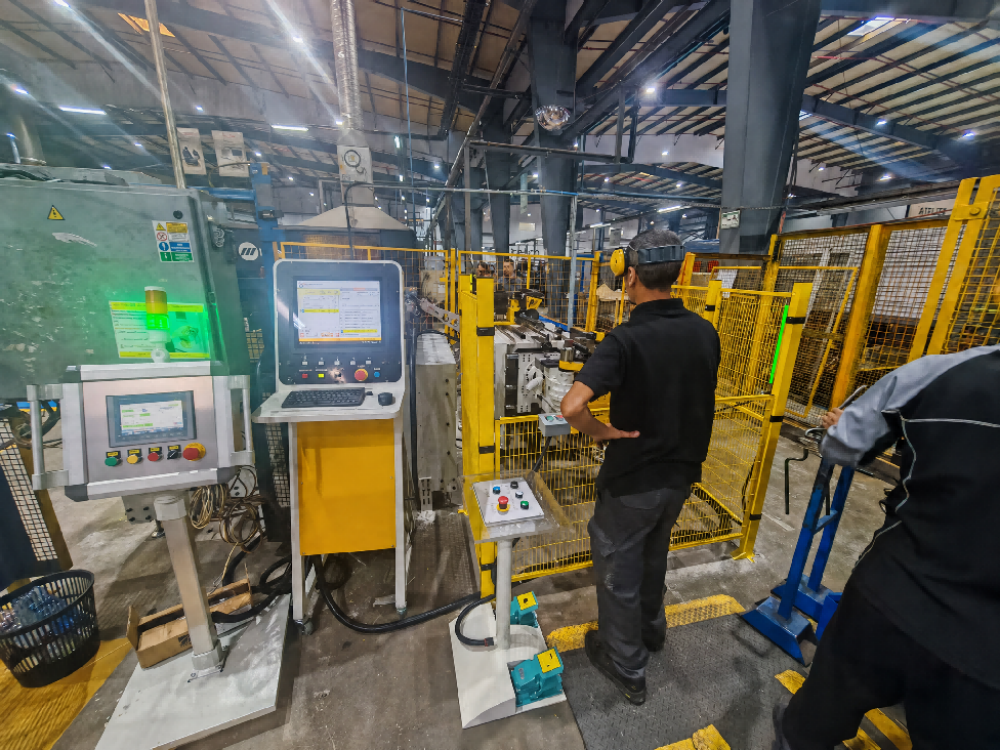
Поддержка при монтаже и пусконаладке на месте
Для этого проекта инженерная команда компании Baorui Machinery работала на заводе заказчика, обеспечивая монтаж и пусконаладку производственной линии. На месте были выполнены следующие работы: позиционирование оборудования, проверка механических и электрических соединений, настройка трубогиба, выравнивание оснастки, координация роботизированной транспортировки и пробное производство. Команда также помогла проверить последовательность работы трубогиба, вырубного станка, пресса, маркировочного станка и контрольного приспособления.
Пусконаладочные работы на месте позволяют выявлять проблемы в реальной производственной среде, а не только при отдельных испытаниях оборудования. Кроме того, это помогает операторам заказчика освоить интерфейс HMI, последовательность загрузки, процедуры безопасности и ежедневные эксплуатационные параметры. Данный проект демонстрирует способность Baorui Machinery оказывать техническую поддержку непосредственно на месте для заводов по производству автомобильных компонентов и комплексных линий обработки труб.
Полный процесс изготовления стержня подголовника
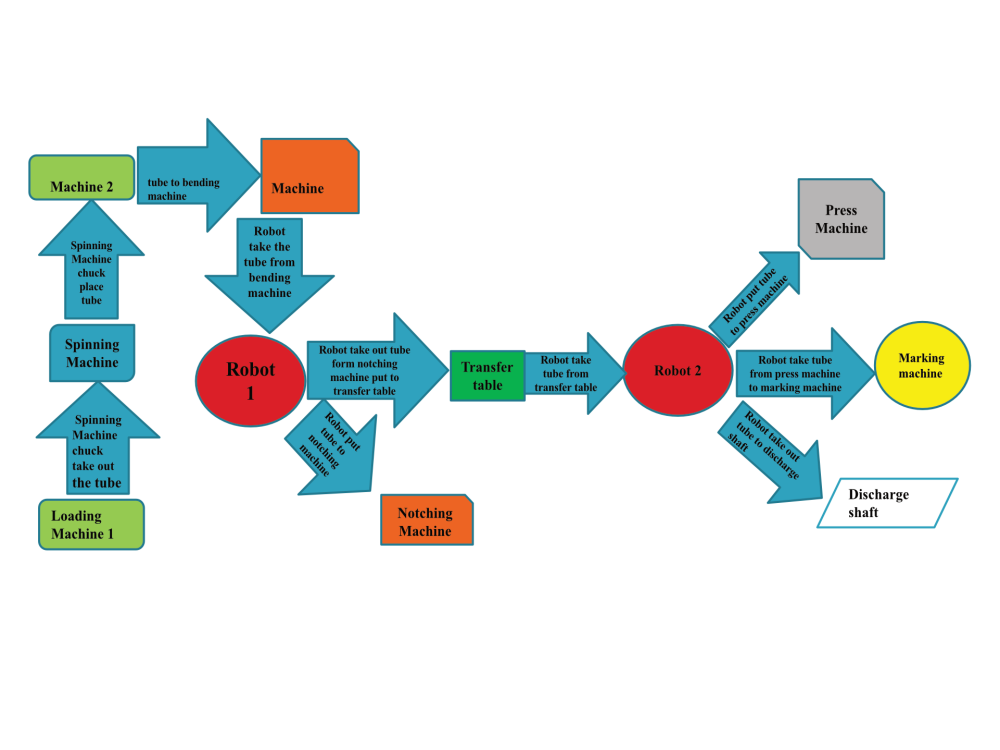
Производственная линия организована в чёткой последовательности. Трубы сначала загружаются в линию и обрабатываются на станке для вытяжки. После вытяжки труба передаётся на вторую станцию загрузки, проходит контроль сварного шва и затем поступает на станок для гибки труб. Изогнутая труба далее проходит операции вырезки пазов, транспортировки, прессования, лазерной маркировки и специализированного контроля перед тем, как стать готовым стержнем подголовника.
Этот процесс имеет важное значение для автопоставщиков, поскольку труба должна сохранять правильное положение и ориентацию при каждой передаче. Следовательно, станок для гибки труб не является изолированным рабочим местом: он представляет собой одну из ключевых станций формовки в связанной производственной системе.
1. Компоновка производственной линии и рабочий процесс
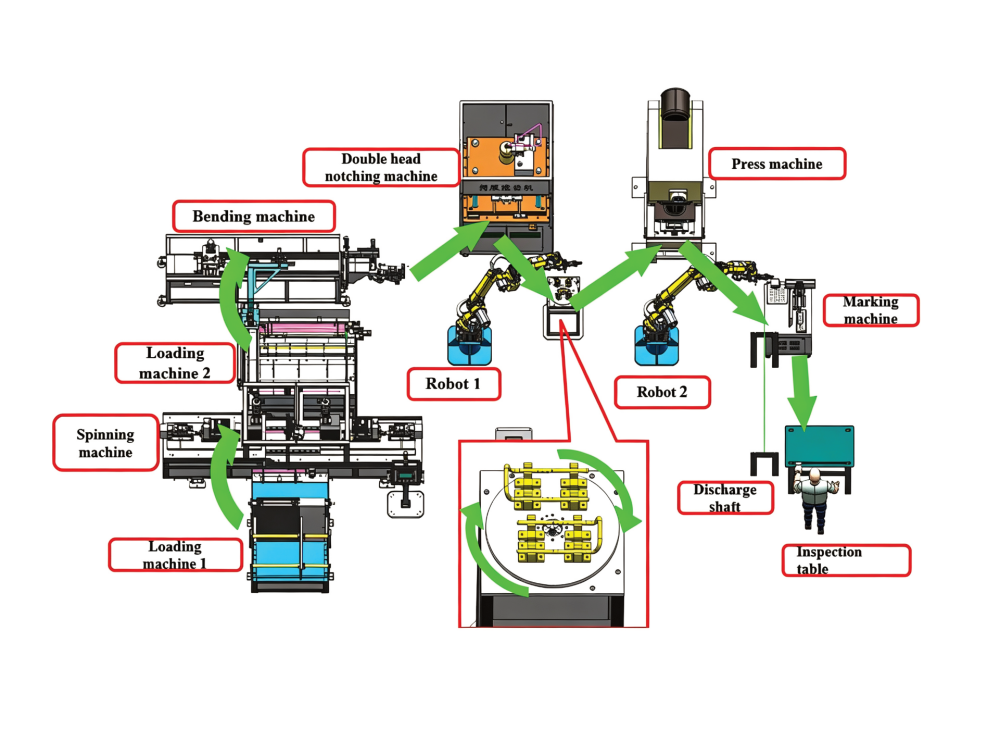
Производственная линия включает загрузочную машину 1, станок для вытяжки, загрузочную машину 2, контроль сварного шва, станок для гибки труб, робота 1, станок для вырезки пазов с двумя головками, транспортный стол, робота 2, пресс-машину, маркировочную машину, разгрузочный вал и контрольный стол.
Рабочий процесс разделён на два этапа транспортировки. На первом этапе труба перемещается от операций вытяжки и контроля к гибке, а затем — к вырезке пазов. После вырезки пазов транспортный стол изменяет положение заготовки, чтобы робот 2 мог переместить её на пресс-машину. На втором этапе спрессованная труба направляется на маркировочную машину, а затем — на разгрузку и окончательный контроль.
2. Загрузка труб и вытяжка
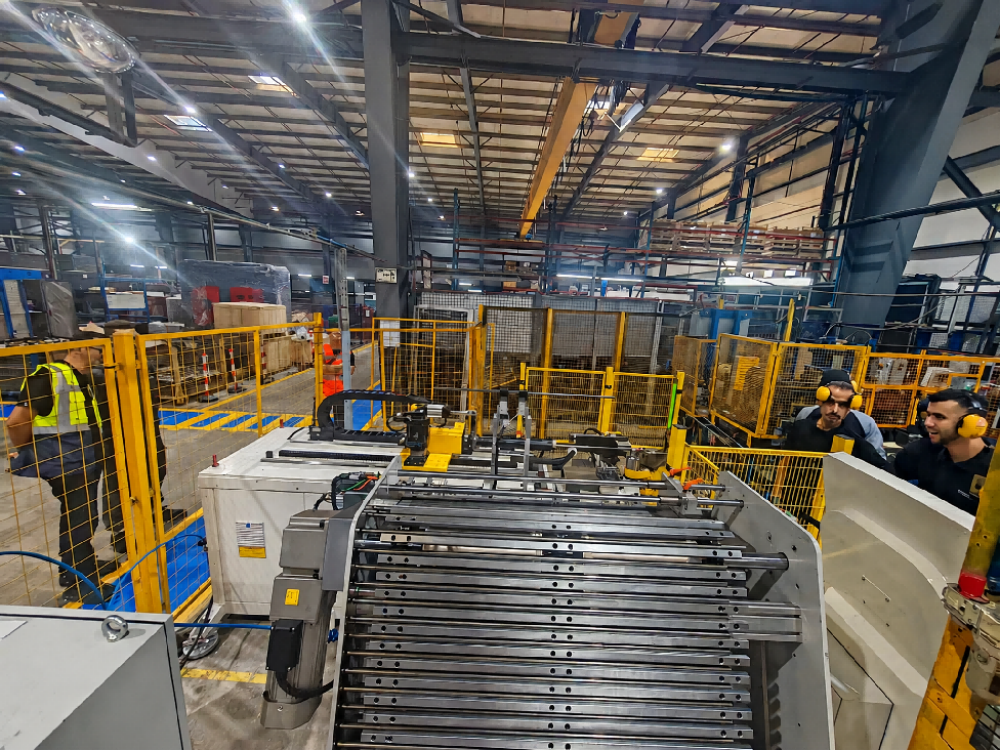
Процесс начинается с накопительной стойки загрузочной машины 1. На этой стойке хранятся трубы до начала производства. Механизм разделения подаёт трубы по одной, а пневматический патрон фиксирует каждую трубу и устанавливает её в станок для вытяжки.
Операция волочения готовит трубу к изгибу. После завершения волочения патрон снимает трубу и передаёт её на складскую стойку загрузочной машины 2. Этот буфер поддерживает следующую стадию и обеспечивает контролируемую передачу трубы от операции волочения к операции изгиба.
3. Обнаружение сварного шва и изгиб трубы
Загрузочная машина 2 берёт прокатанную трубу со складской стойки и направляет её на обнаружение сварного шва. После обнаружения ферменный захват передаёт трубу на станок для изгиба труб. Эта последовательность обеспечивает точное позиционирование трубы перед изгибом, что важно для стабильного формирования стержней автомобильных подголовников.
Станок для изгиба труб формирует требуемую геометрию стержня подголовника. После изгиба робот 1 забирает сформированную трубу и передаёт её на станок для вырезки пазов с двумя инструментальными головками. В этой линии операция изгиба напрямую связана со следующей операцией формовки, что снижает необходимость ручного перемещения деталей между станками.
4. Вырезка пазов и передаточный стол
Робот 1 помещает изогнутую трубу в станок для вырезки пазов с двумя головками. После завершения вырезки пазов робот 1 извлекает трубу и устанавливает её на поворотный стол.
Поворотный стол поворачивает заготовку на другую сторону линии. Такое изменение положения позволяет роботу 2 захватить трубу и подать её на пресс-машину. Таким образом, поворотный стол служит важной связующей точкой между роботом 1 и роботом 2.
5. Прессование, маркировка и окончательный контроль
Робот 2 берёт трубу с пазами со стола и помещает её в пресс-машину. После прессования робот 2 передаёт деталь на станок для маркировки. Операция маркировки наносит на трубу идентификационную информацию в соответствии с требованиями заказчика.
После маркировки робот перемещает деталь в разгрузочный лоток. Каждый готовый пруток затем проверяется на специальном контрольном приспособлении. Если пруток неправильно устанавливается в приспособление, его можно немедленно скорректировать. Эта окончательная проверка подтверждает соответствие готового прутка подголовника требуемой форме до выхода из линии.
6. Применение готовых прутков подголовника
Готовые детали, показанные в проектной документации, — это сформированные прутки подголовника с несколькими изгибами, вырезами и штампованными участками. Готовые прутки проверяются по контуру детали и на специальном контрольном приспособлении перед упаковкой или переходом на следующий этап производства.
Данный проект демонстрирует, как станок для гибки труб может быть интегрирован в полную линию формовки труб для автомобильной промышленности. Он также показывает, что успешная поставка зависит не только от поставки отдельных станков. Важное значение имеют интеграция оборудования, пусконаладочные работы на месте и техническая поддержка производства при установке линии на действующем заводе по выпуску автомобильных компонентов.
Для аналогичных применений компания Baorui Machinery может оценить процессы волочения труб, материал, габариты, последовательность гибки, требования к вырезке и штамповке, метод маркировки и метод окончательного контроля, а затем предоставить скоординированную техническую поддержку в ходе монтажа и пробного производства.
Обсудите свой проект гибки стержня подголовника
Ищете станок для гибки труб или полную производственную линию для подголовников? Направьте нам чертёж детали, технические характеристики трубы и требования к производству. Наша инженерная команда проанализирует процесс гибки, предложит необходимое оборудование и обеспечит поддержку при монтаже, пусконаладке на месте, пробном производстве и обучении операторов на вашем заводе.