
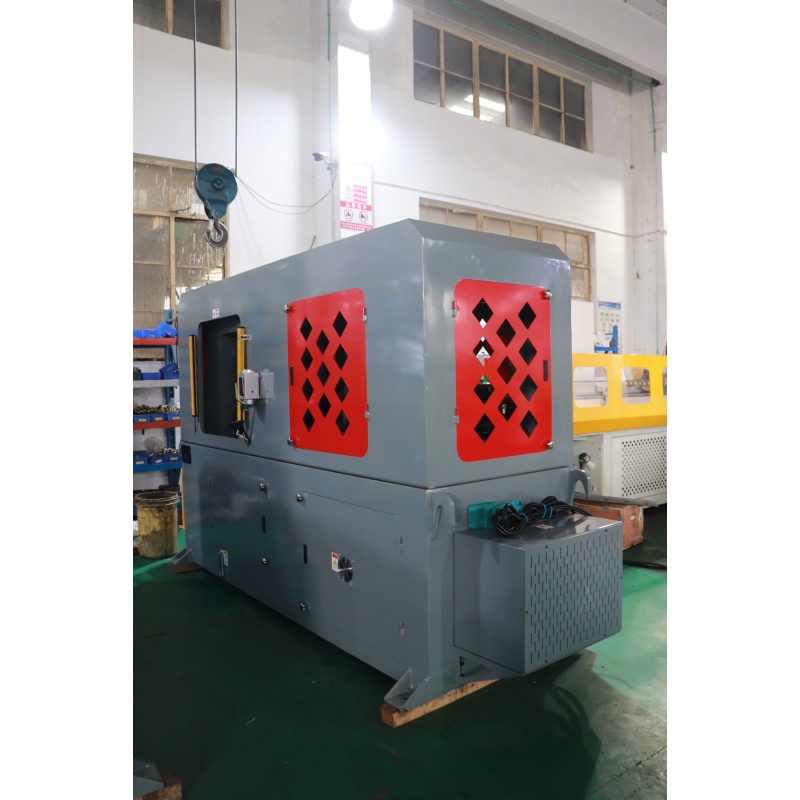
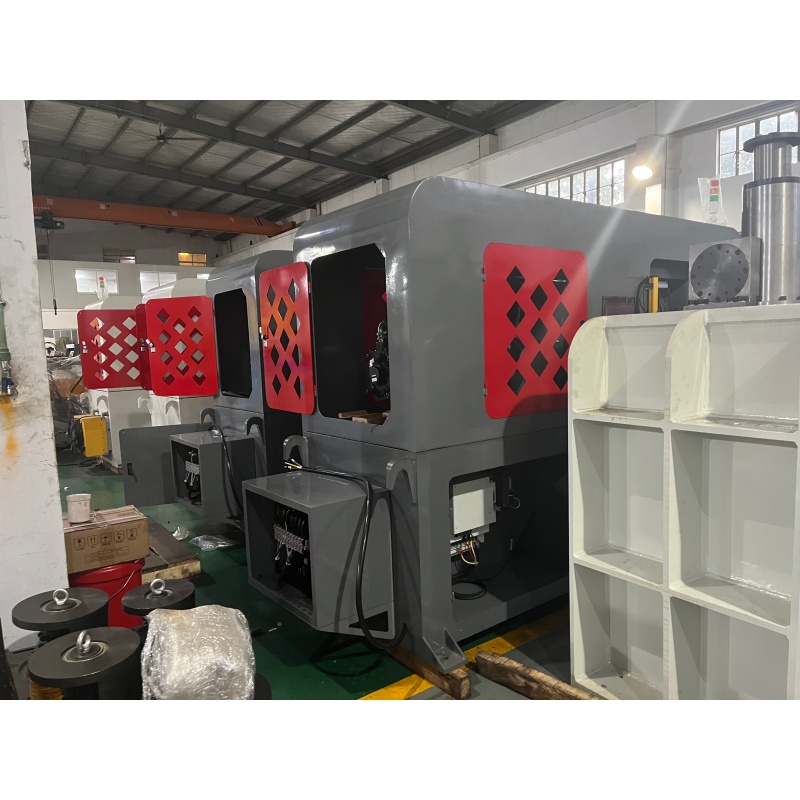
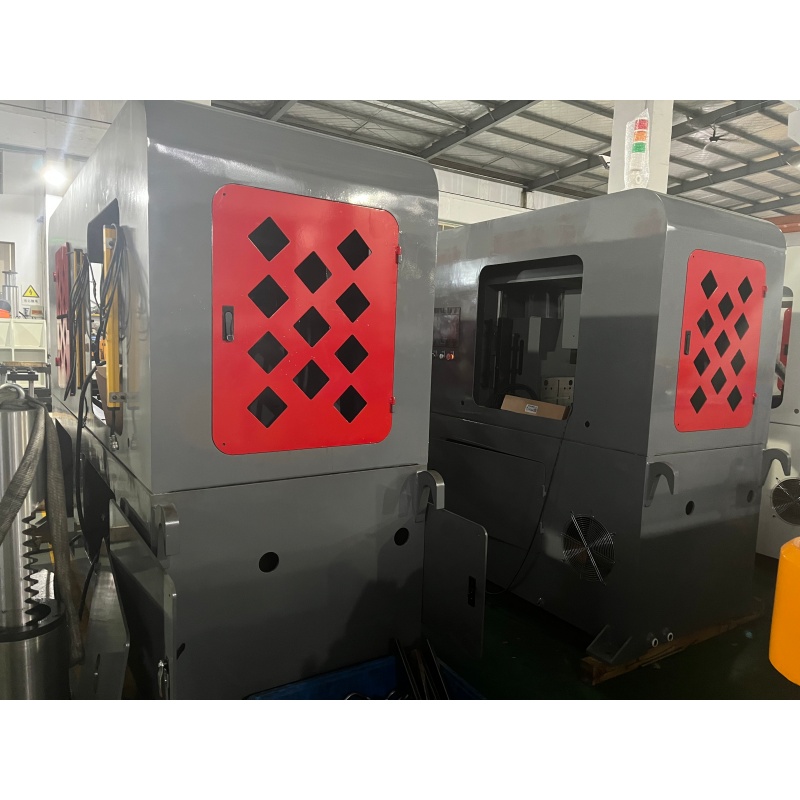
| Element | Imię i nazwisko | Jednostka | Dane | Uwagi |
| 1 | Maksymalny średnicę rury | mm | 18 | |
| 2 | Maksymalna długość ładowania | mm | Bez limitu | |
| 3 | Maksymalna głębokość zębatki | mm | 3 | |
| 4 | Minimalna długość ładowania | mm | 50 | |
| 5 | Minimalna długość imadła | mm | 50 | |
| 6 | Podróż imadła | mm | 60 | |
| 7 | Prędkość | Drugie | 6-12 | |
| 8 | Przepełnienie pompy | L/min | 19 | |
| 9 | System sterowania | PLC + ekran dotykowy | ||
| 10 | PANEL OPERACYJNY | Panel dotykowy | ||
| 11 | Moc silnika | hp | 22.25 | |
| 12 | Ciśnienie robocze cylindra | Kg/cm | 80-120 | |
| 13 | Hydrauliczne ciśnienie robocze | Kg/cm | 100 | |
| 14 | Rozmiar maszyny | m | 3.4X1.1*1.8 | Dł.*Szer.*Wys. |
| 15 | Waga maszyny | kg | Wartość około 3500 |
Produkcja specjalizuje się i jest przemysłowym liderem w produkcji Ramy Oparcia Główki. Procesy gięcia rur obejmują Specjalistyczne Gięcie, CNC Gięcie Rur, Wycinanie za pomocą Zęzlenia lub Oznaczonych/Rolkowanych Wcięć, Wciśniętych.
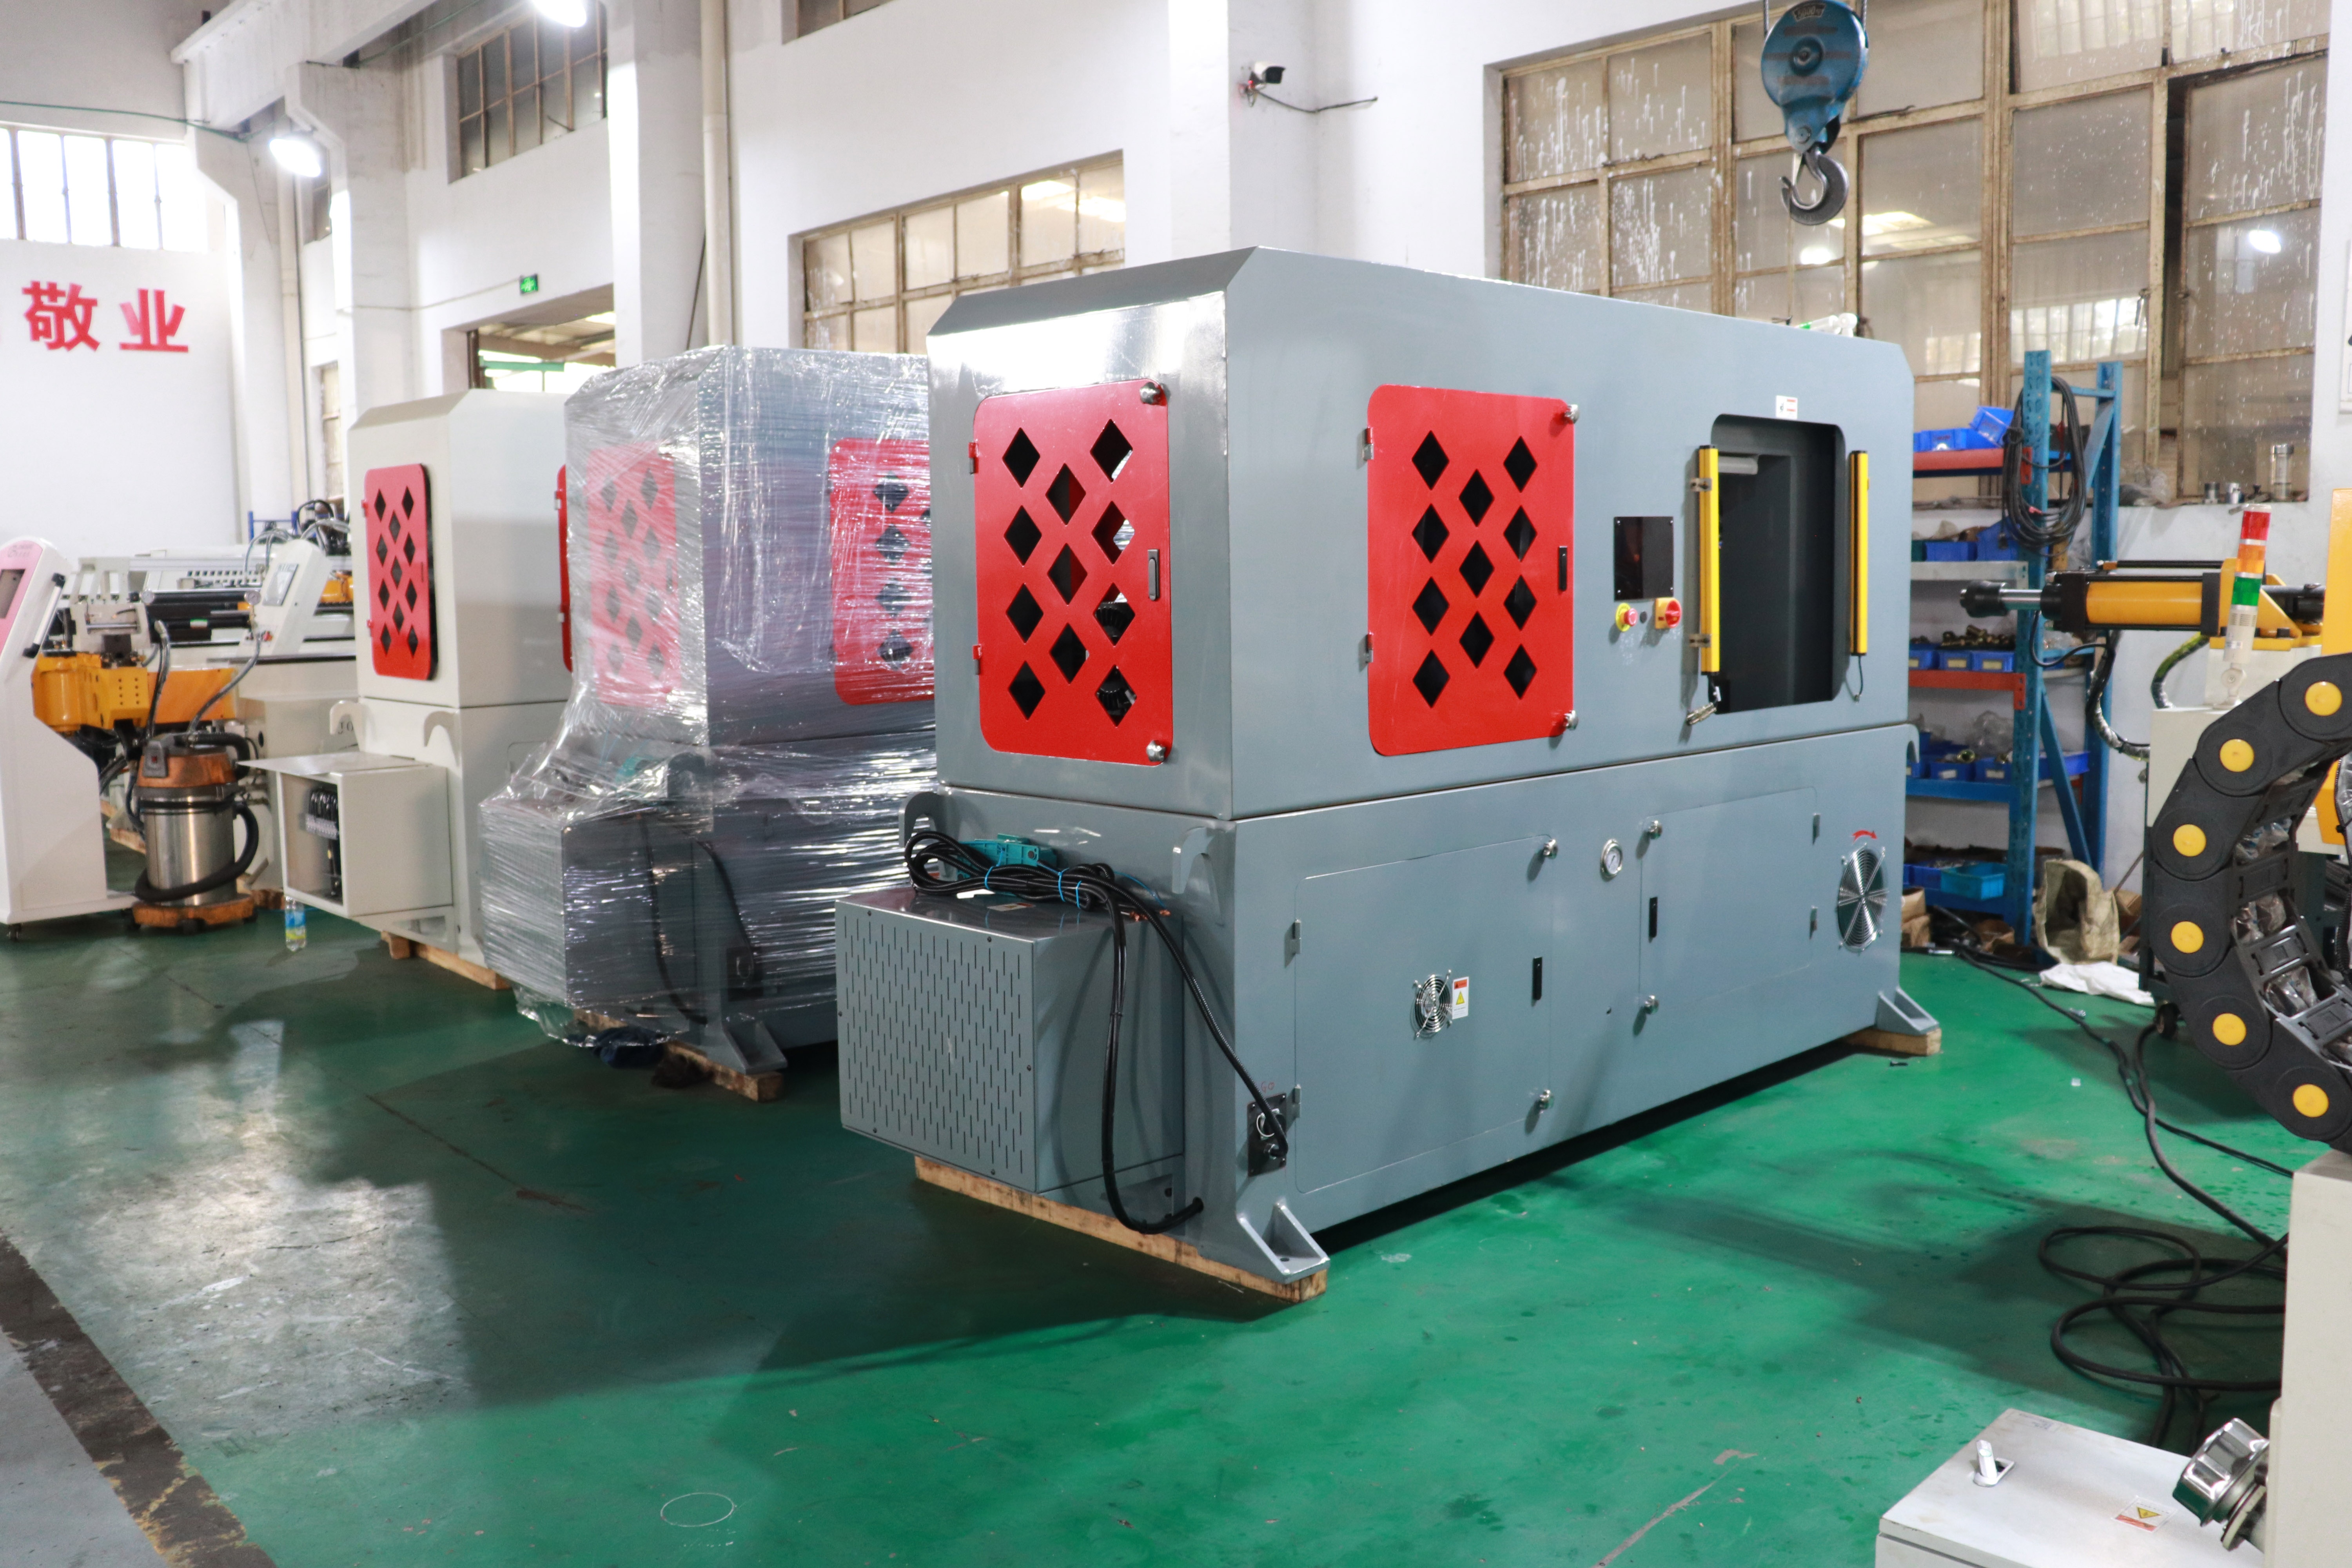
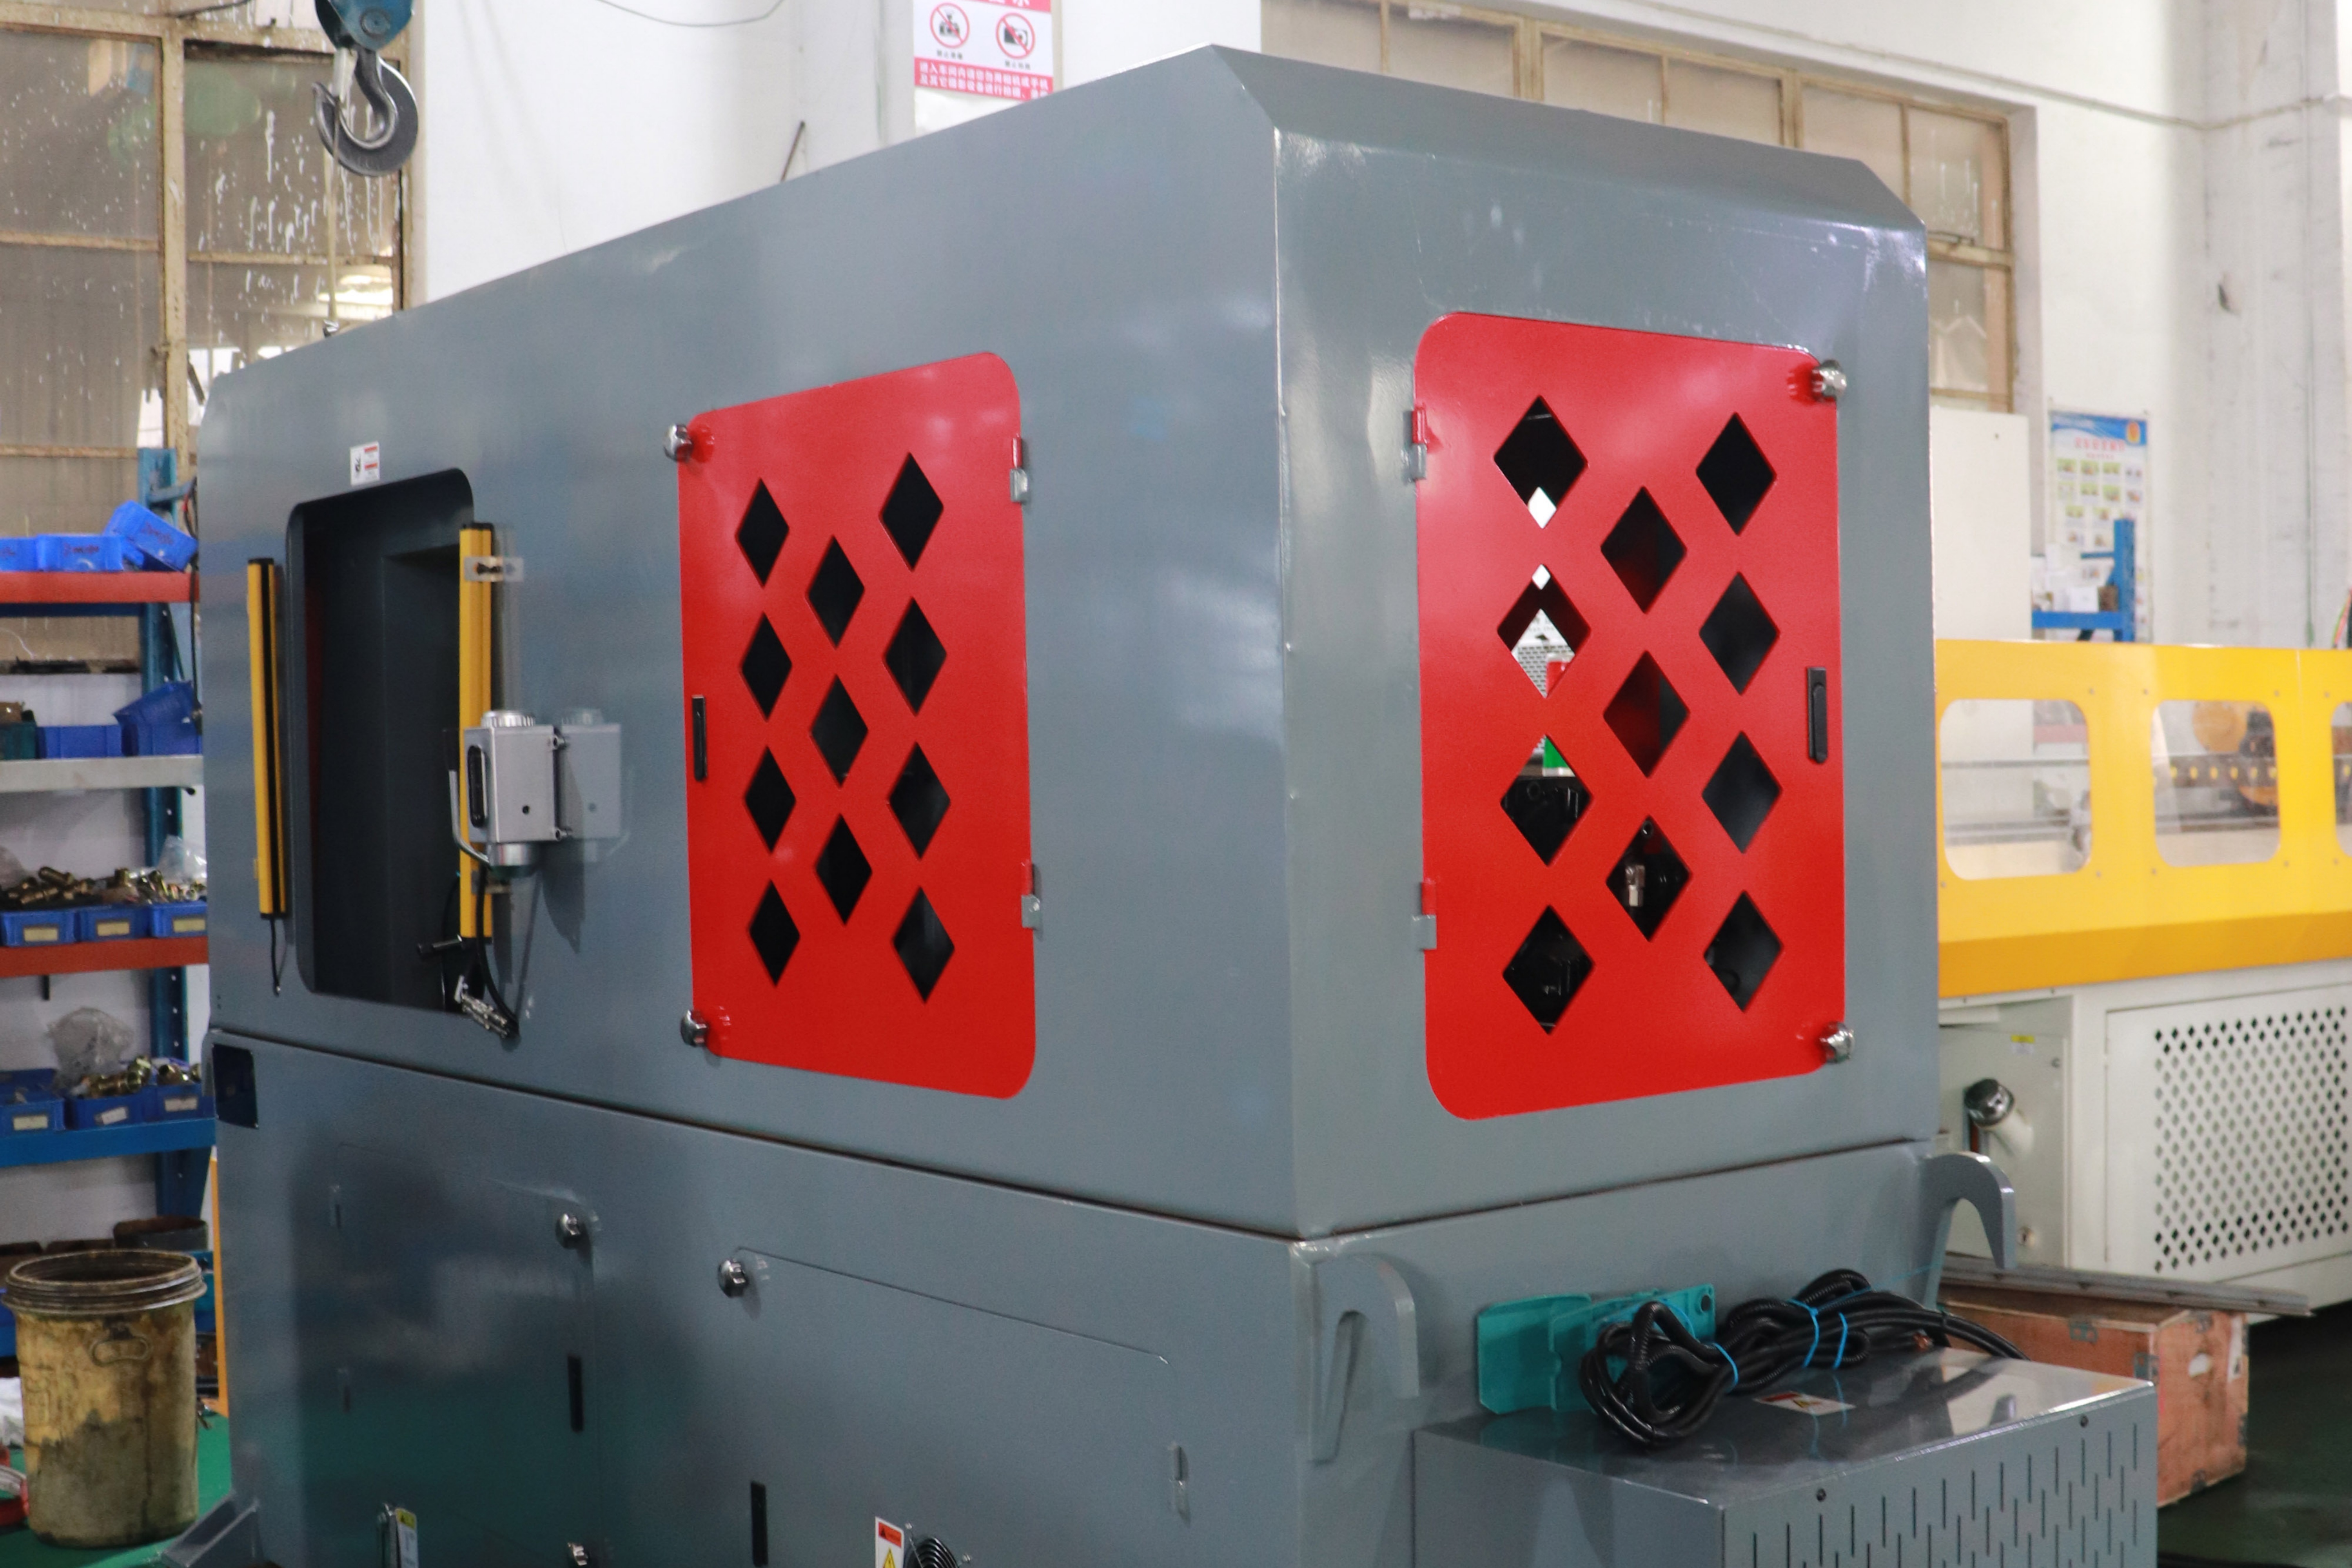
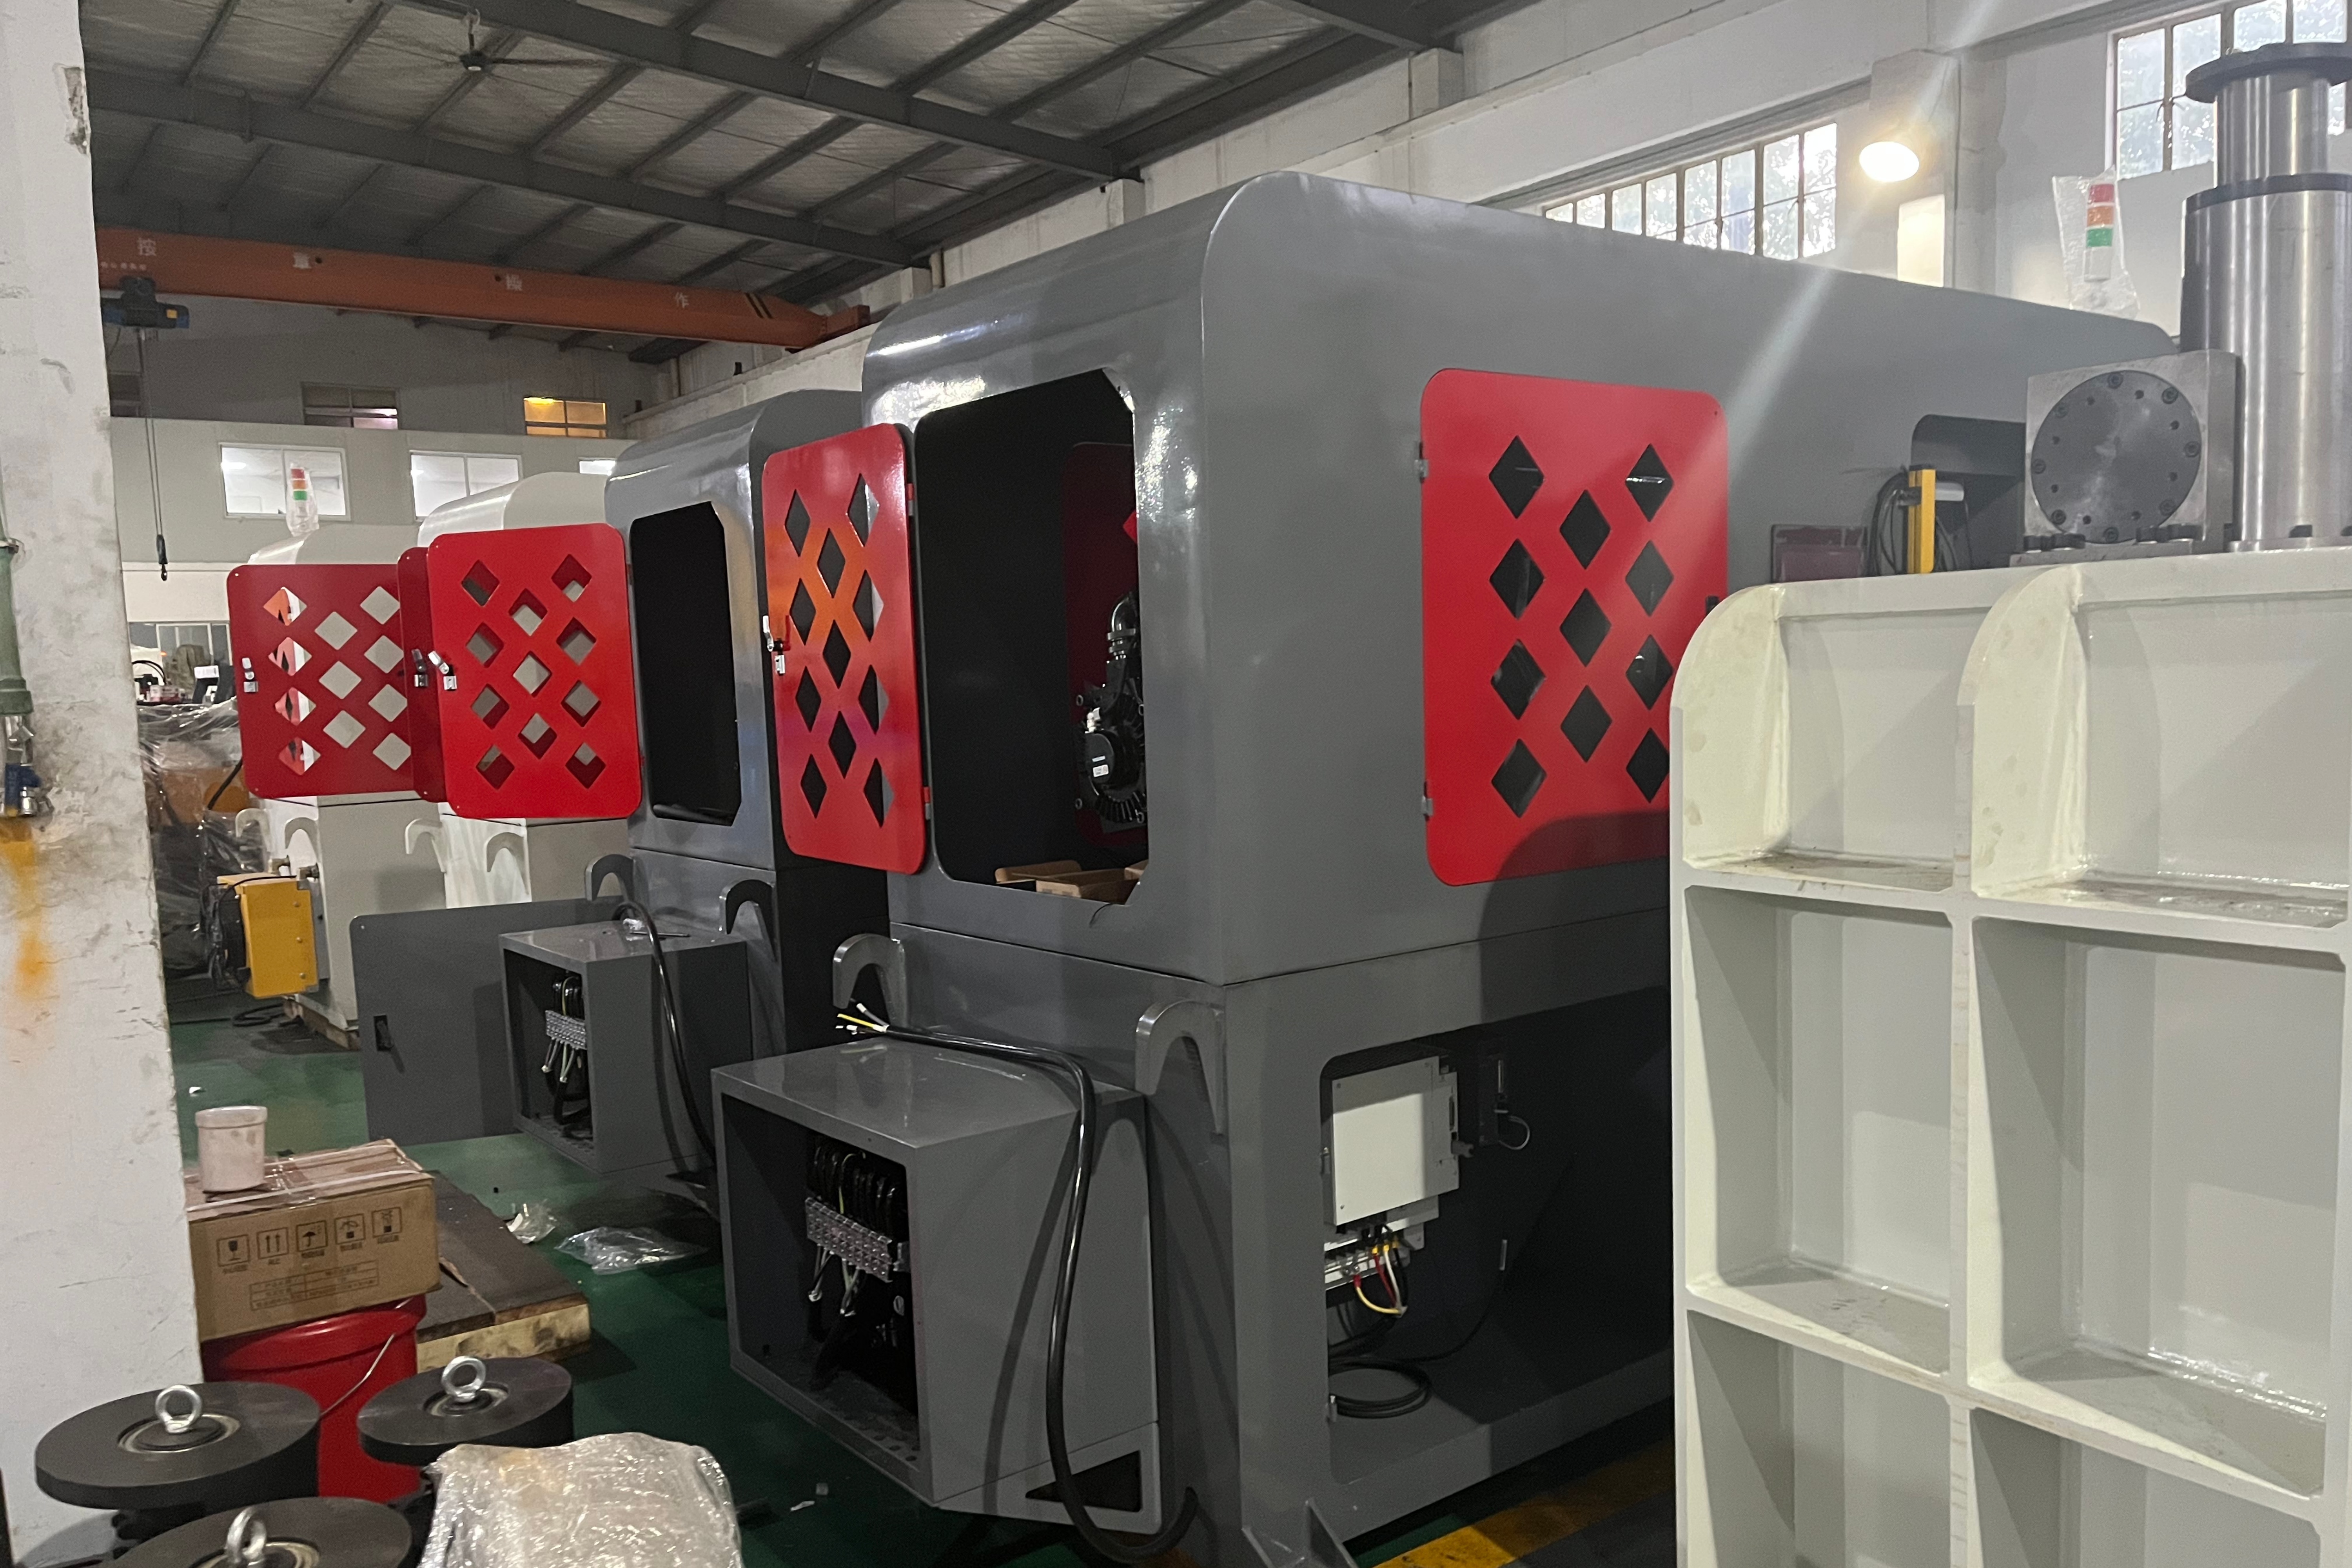
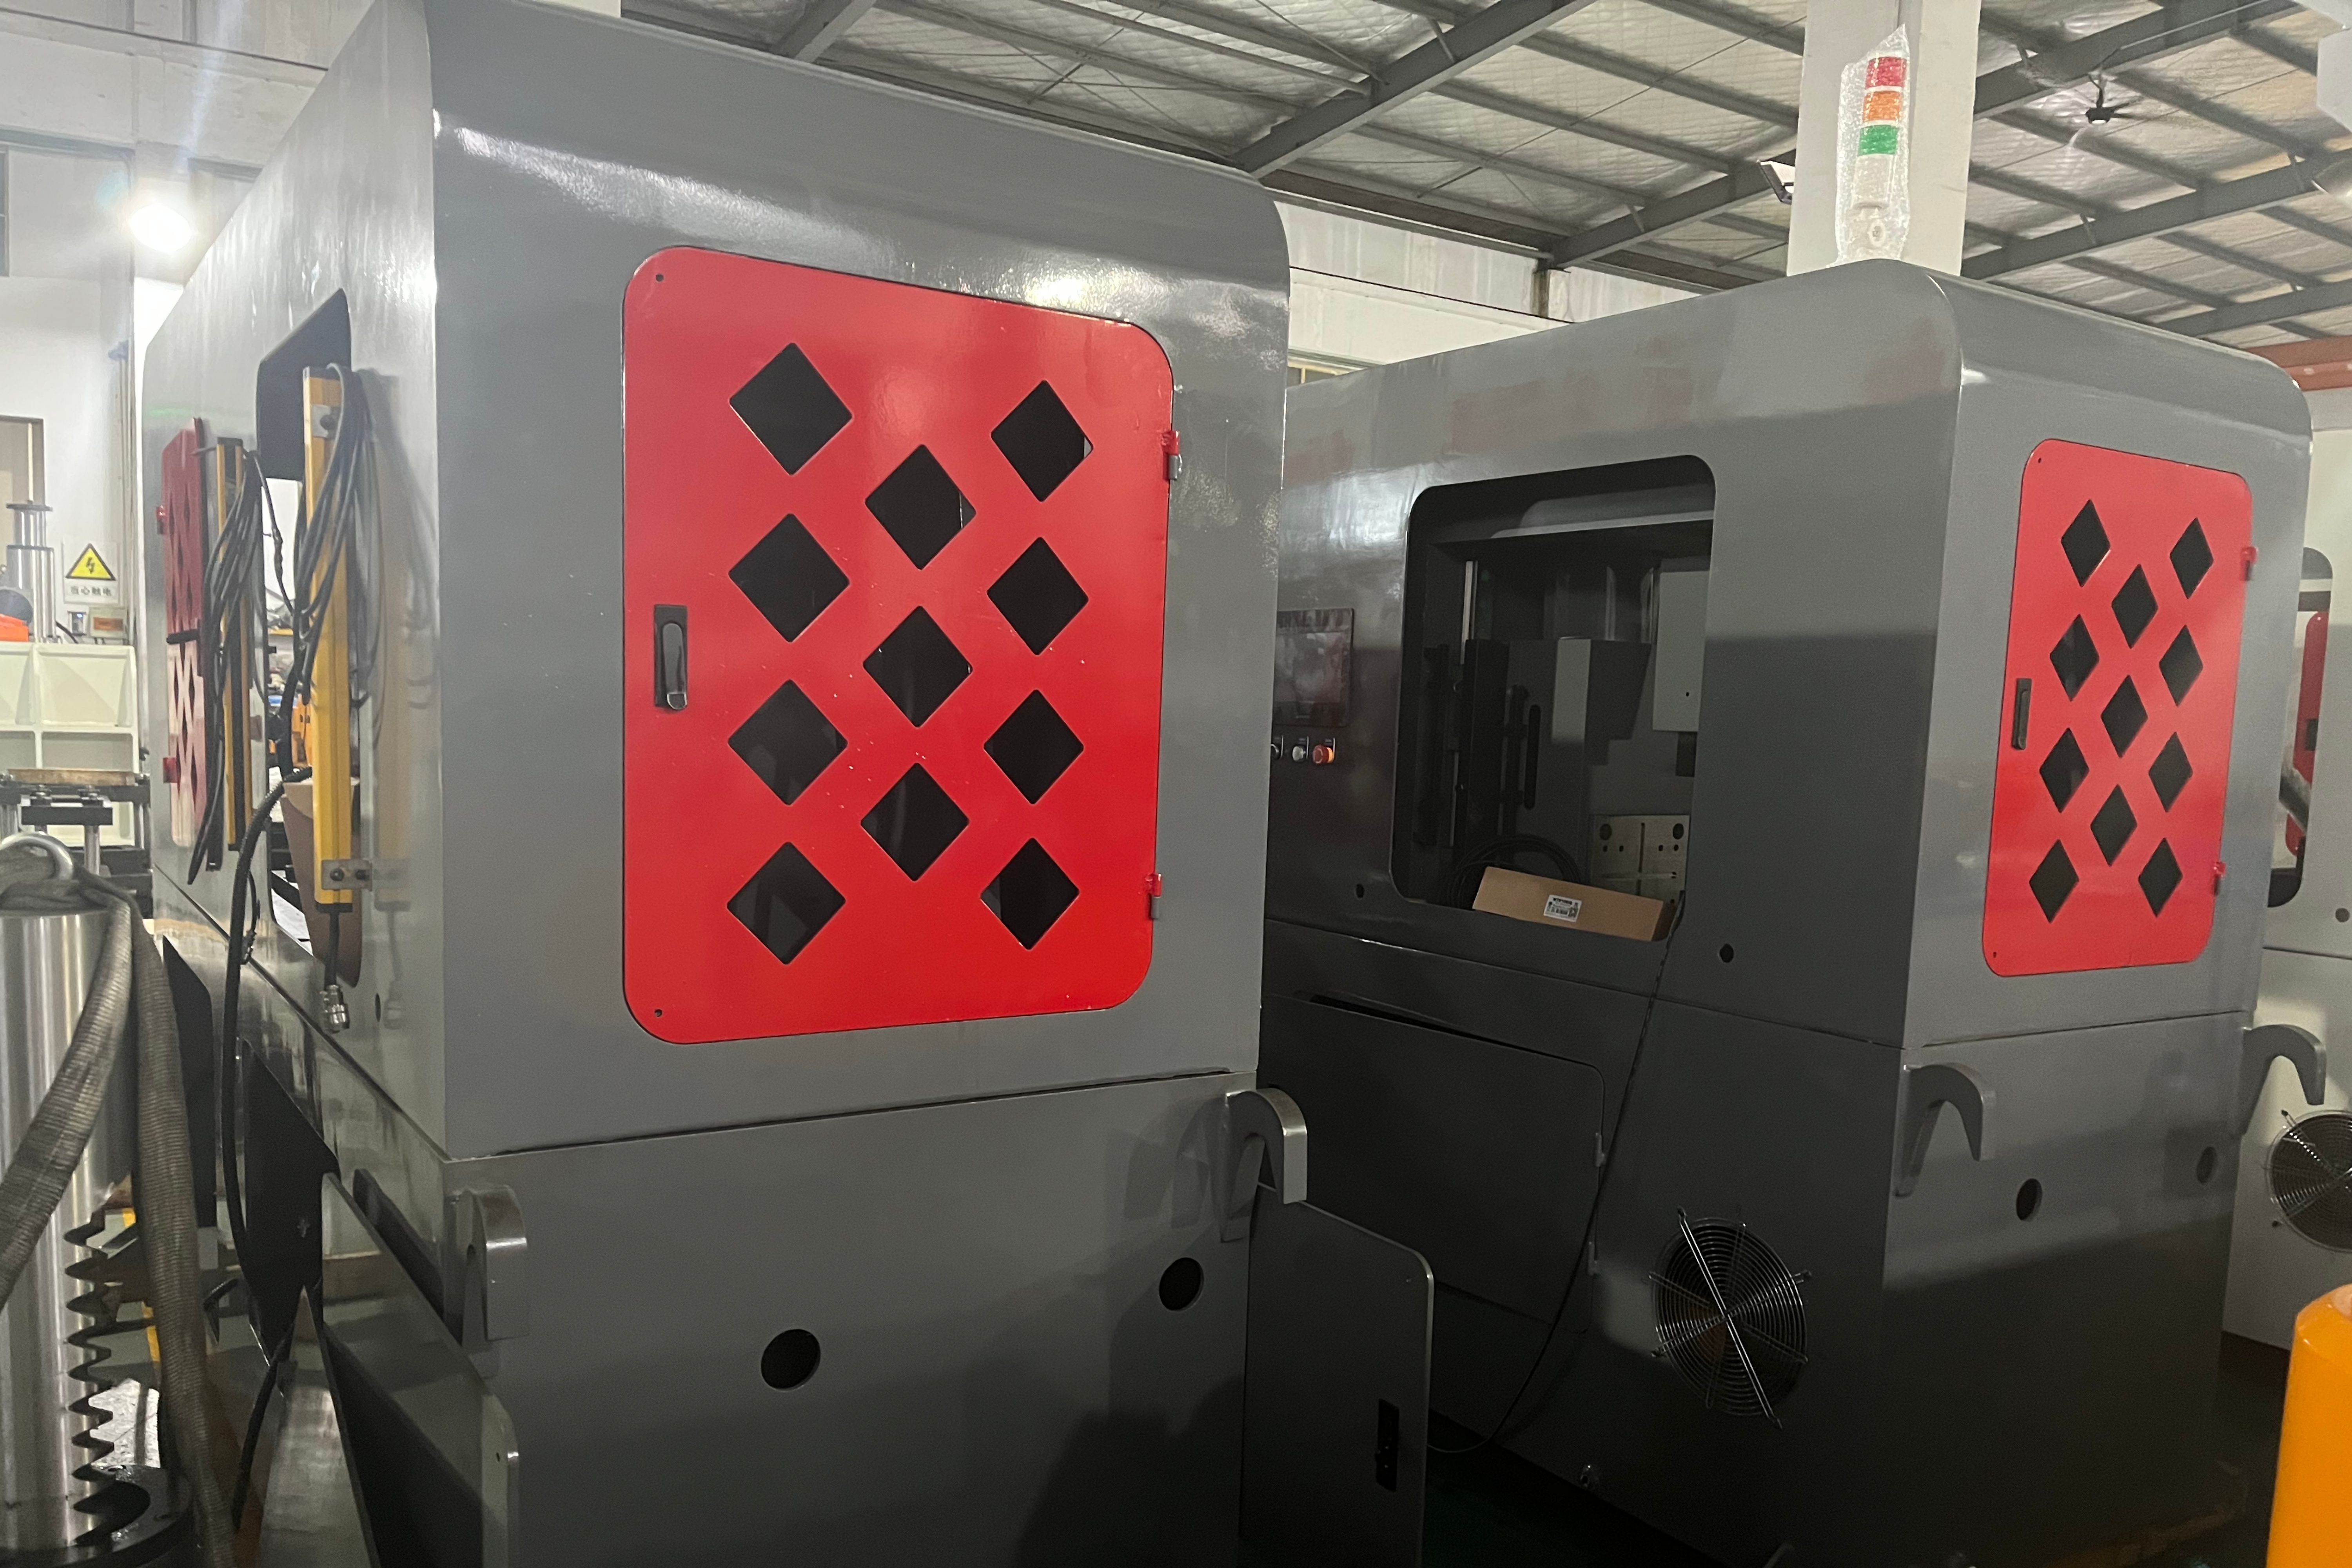
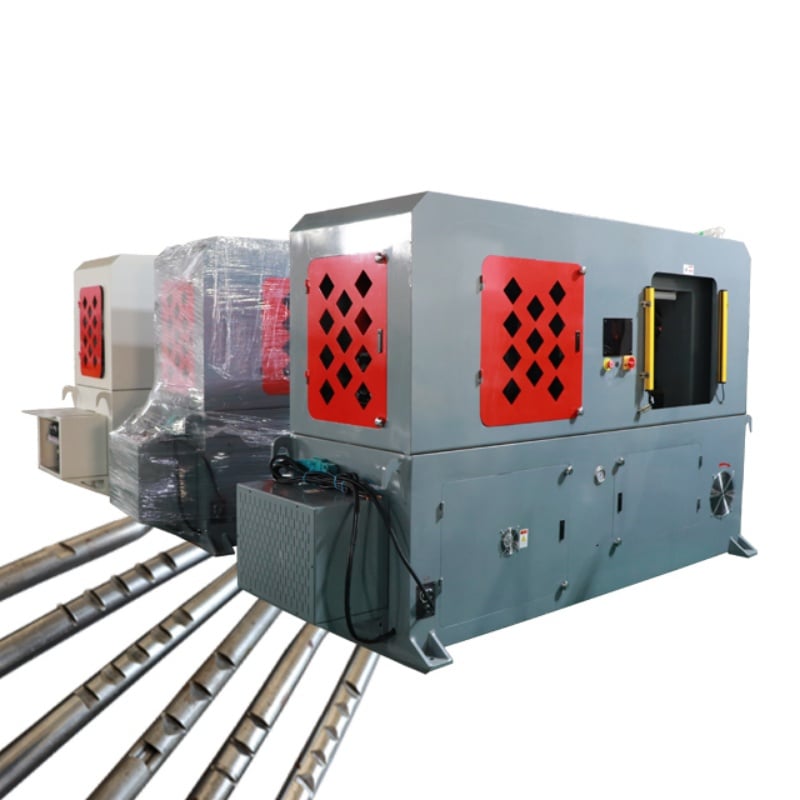
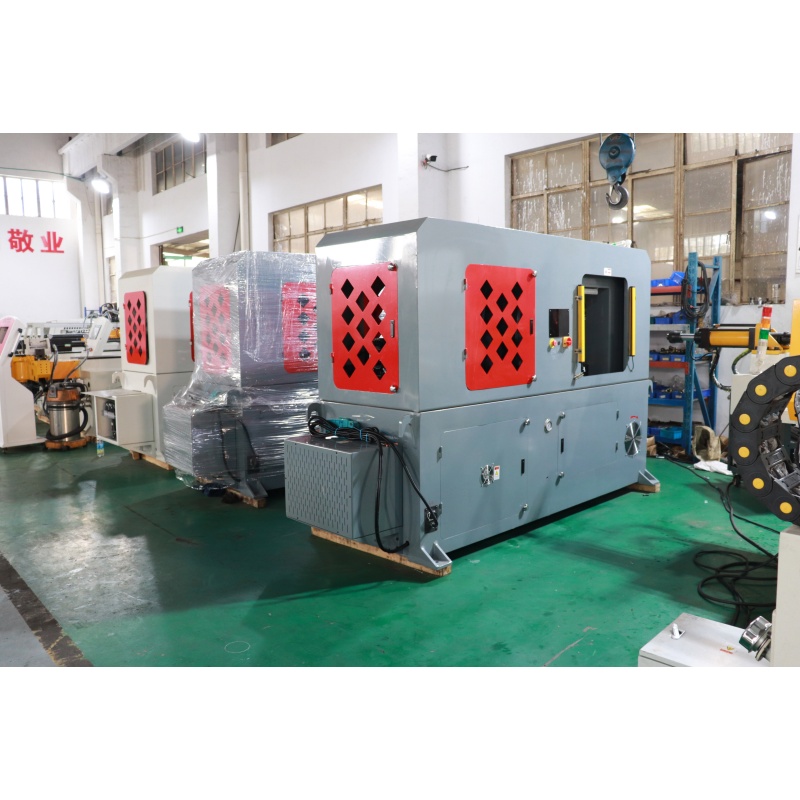
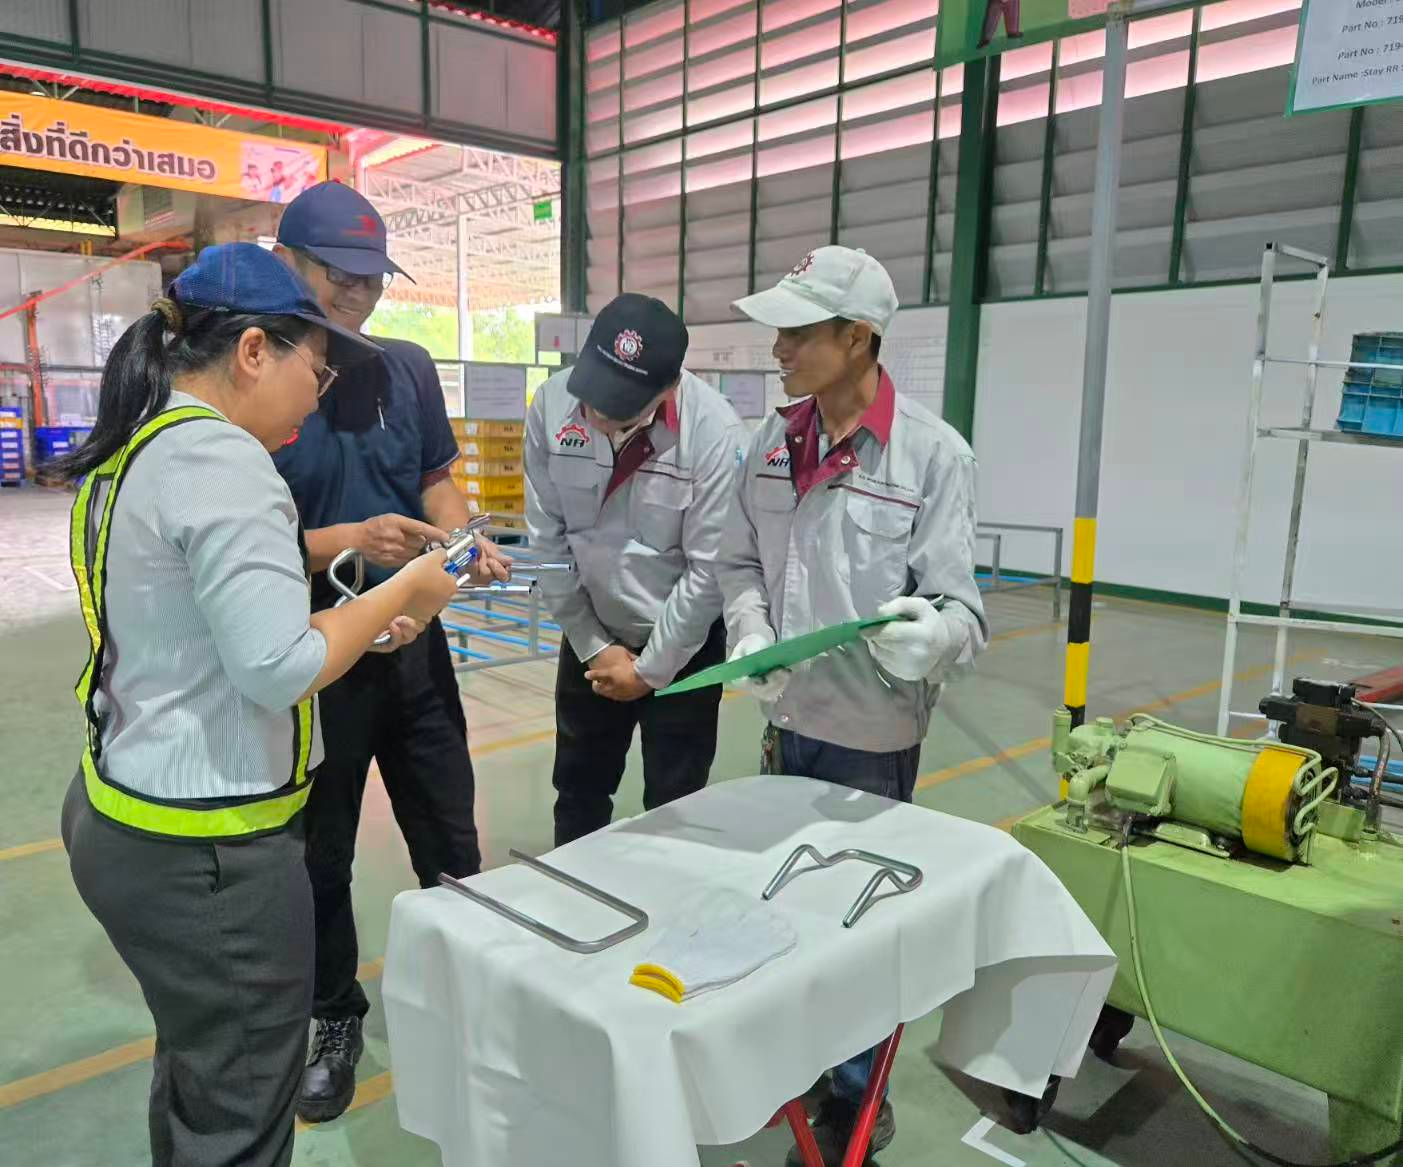
Aby rozwiązać problemy związane z niestabilną głębokością wycięcia (wymaganą z dokładnością ±0,1 mm), nadmiernymi wypraskami oraz wysokimi kosztami pracy spowodowanymi tradycyjnym tłoczeniem w produkcji drążków podgłówek dla wiodącego japońskiego dostawcy poziomu Tier-1 w Tajlandii, Baorui Machinery zaproponowała precyzyjną technologię wycinania łączącą procesy frezowania, walcowania i wciskania; dzięki zastosowaniu panelu dotykowego sterowanego PLC oraz wydajnego systemu hydraulicznego maszyna osiągała wysokiej jakości kształtowanie w ciągu zaledwie 6–12 sekund. To rozwiązanie nie tylko zapewniło doskonałą czystość i jednolitość wycięć, ale także umożliwiło w pełni zautomatyzowaną, elastyczną produkcję, znacznie poprawiając ocenę jakościową OEM-u pod względem płynności i bezpieczeństwa regulacji siedzeń.
 EN