EN
Baorui Machinery zapewnia uruchomienie linii produkcyjnej do produkcji oparcia głowy w miejscu w Afryce Północnej
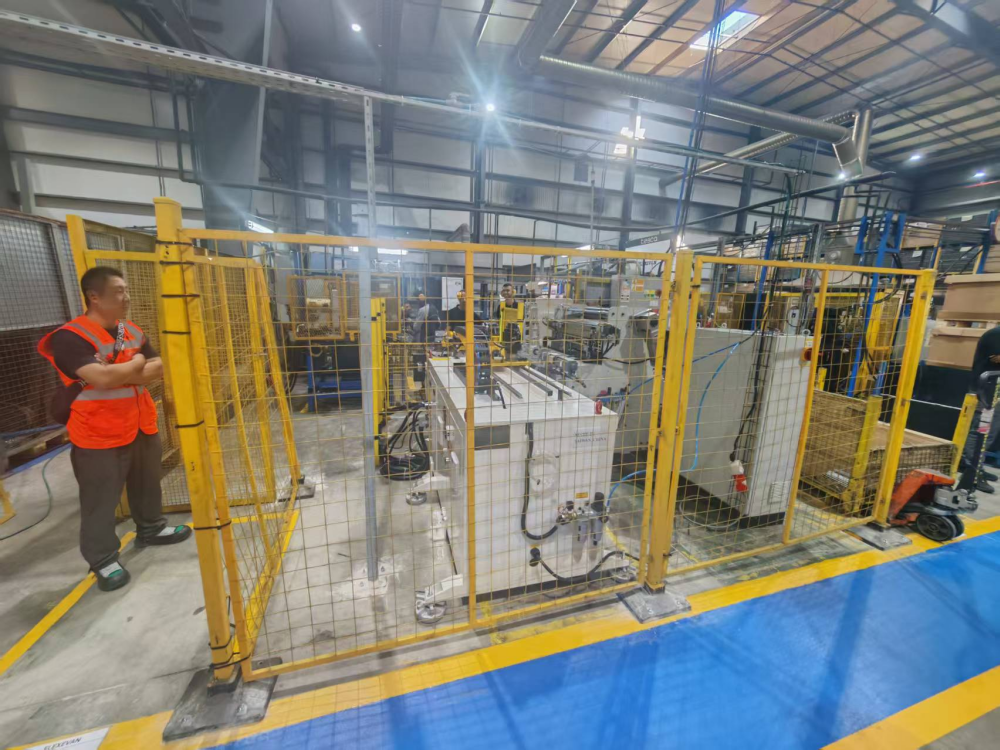
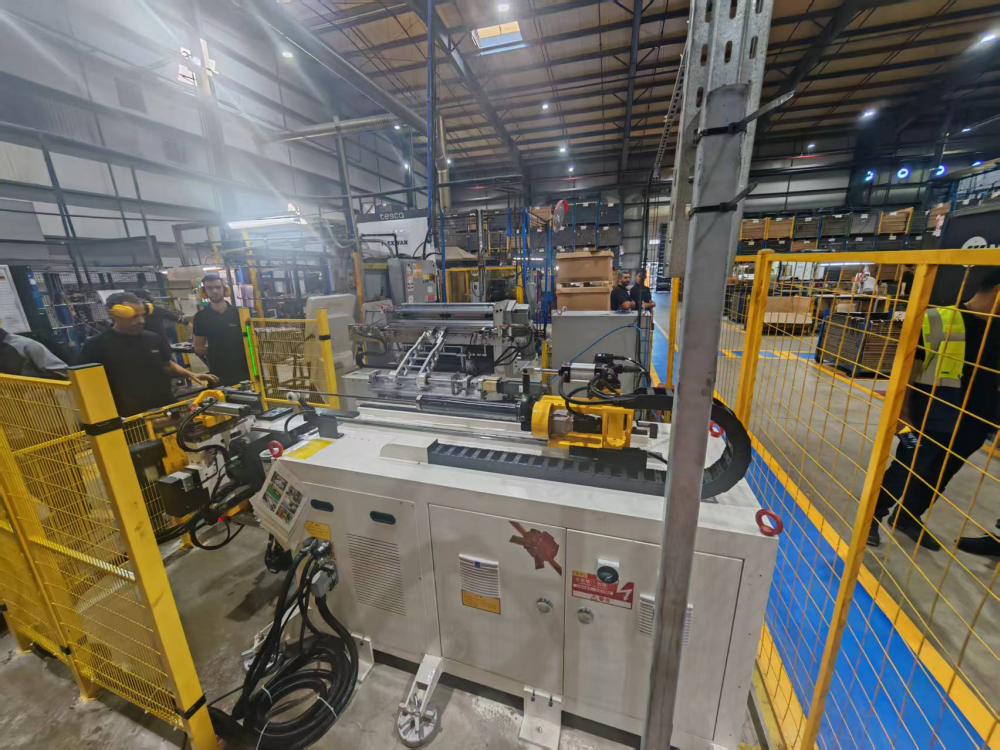
Baorui Machinery wysłała zespół inżynierów do zakładu dostawcy komponentów motocyklowych klasy Tier 1 w Afryce Północnej w celu instalacji i uruchomienia zautomatyzowanej linii produkcyjnej do produkcji oparcia głowy. Projekt obejmuje pełny proces produkcyjny wałków oparcia głowy do pojazdów, w tym maszynę do gięcia rur połączoną z procesami wirowania, wykrywania szwu spawanego, nacinania, tłoczenia, oznaczania i końcowej kontroli jakości.
Wsparcie w zakresie montażu i uruchomienia w miejscu
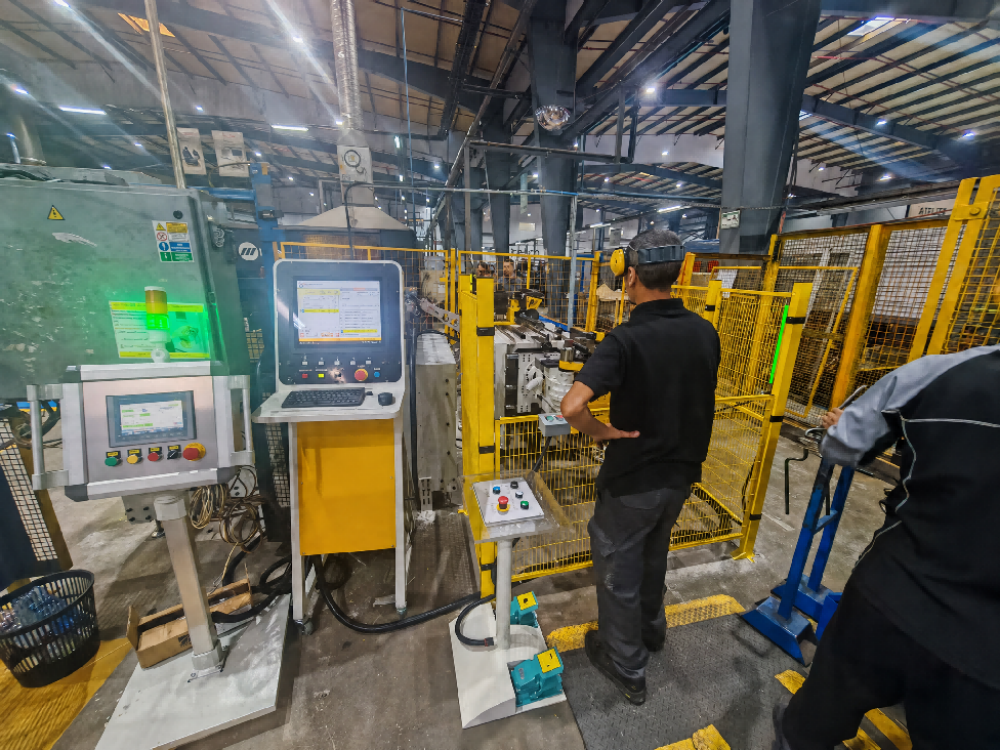
Dla tego projektu zespół inżynierów Baorui Machinery pracował w fabryce klienta, wspierając instalację i uruchomienie linii produkcyjnej. Prace na miejscu obejmowały pozycjonowanie urządzeń, sprawdzanie połączeń mechanicznych i elektrycznych, konfigurację gięcia rur, wyrównanie narzędzi, koordynację przesyłu robota oraz próbne produkcje. Zespół pomógł również zweryfikować kolejność działania maszyny do gięcia, maszyny do nacinania, prasy, maszyny do oznaczania oraz stanowiska kontroli.
Uruchomienie na miejscu pozwala na wykrycie problemów w rzeczywistym środowisku produkcyjnym, a nie tylko podczas oddzielnych testów poszczególnych maszyn. Umożliwia także operatorom klienta zapoznanie się z interfejsem HMI, kolejnością załadunku, procedurami bezpieczeństwa oraz codziennymi punktami eksploatacji. Ten projekt pokazuje zdolność Baorui Machinery do zapewniania wsparcia technicznego na miejscu w fabrykach komponentów samochodowych oraz w zintegrowanych liniach obróbki rur.
Kompletny proces produkcji trzonka zagłówka
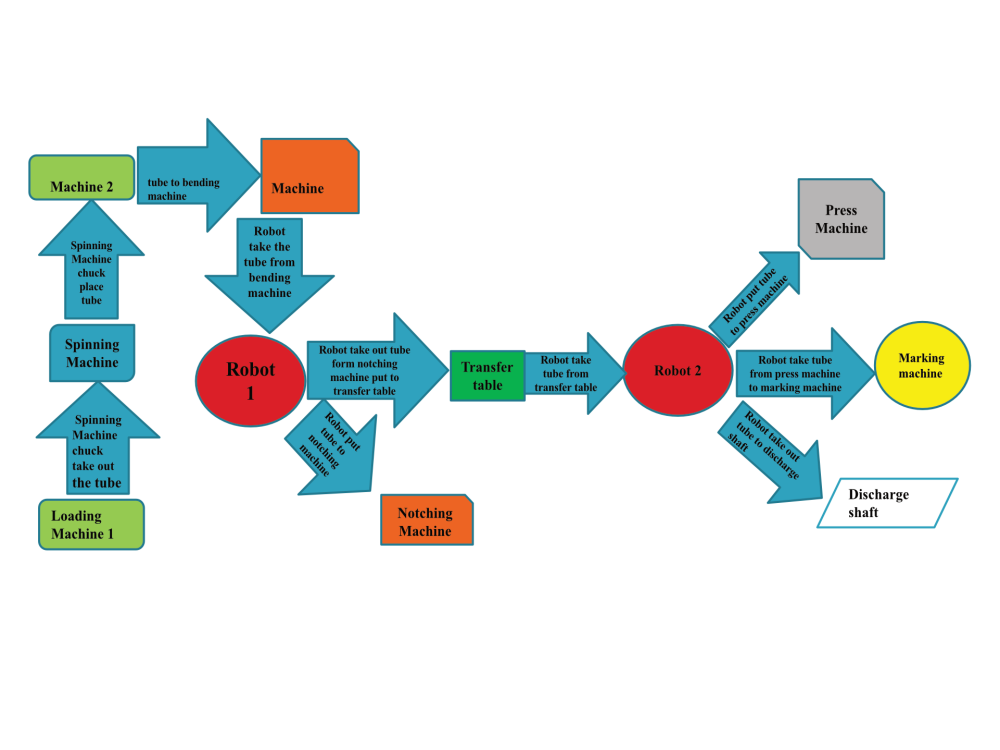
Linia produkcyjna jest ułożona w jasnej kolejności. Rury są najpierw załadowywane na linię i przetwarzane przez maszynę do wirowania. Po wirowaniu rura jest przenoszona na drugie stanowisko załadunkowe, przechodzi detekcję linii spawu, a następnie trafia do maszyny do gięcia rur. Zgięta rura przechodzi kolejno przez frezowanie nacięć, przenoszenie, dociskanie, znakowanie laserem oraz dedykowaną kontrolę, zanim staje się gotowym prętem oparcia głowy.
Ten proces ma kluczowe znaczenie dla dostawców samochodowych, ponieważ rura musi zachować prawidłową pozycję i orientację podczas każdego przenoszenia. Maszyna do gięcia rur nie jest więc izolowanym stanowiskiem roboczym – stanowi jedno z kluczowych stanowisk kształtujących w połączonej linii produkcyjnej.
1. Układ linii produkcyjnej i przepływ pracy
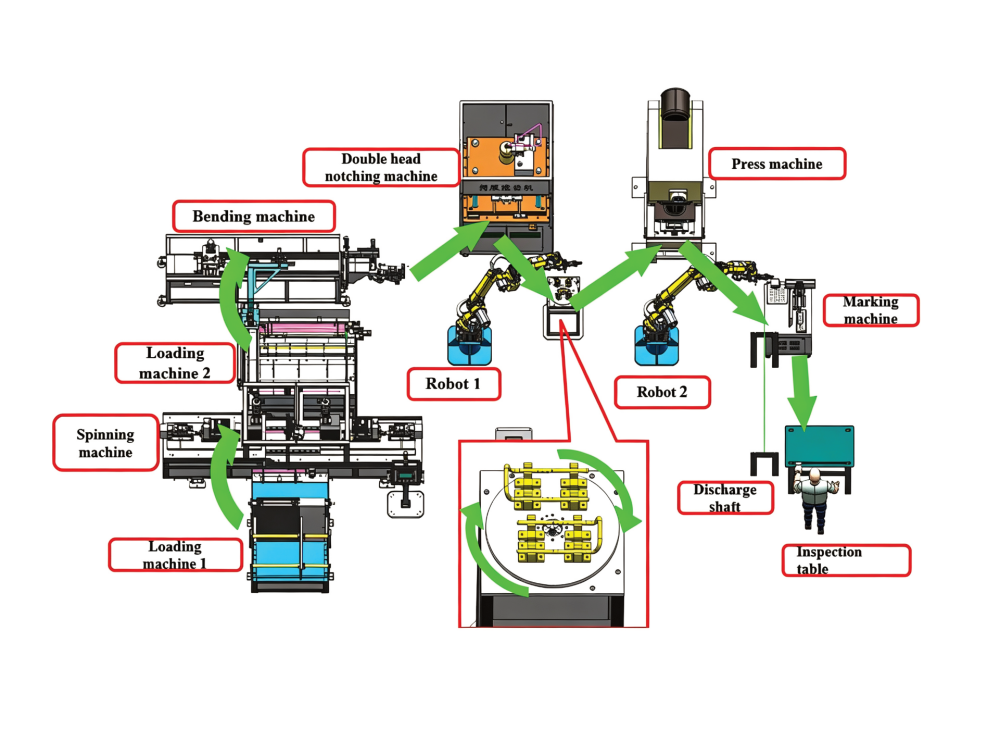
Linia produkcyjna obejmuje maszynę do załadunku 1, maszynę do wirowania, maszynę do załadunku 2, wykrywanie liniowe spawów, maszynę do gięcia rur, robota 1, maszynę do nacinania z dwoma głowicami, stół transferowy, robota 2, prasę, maszynę do znakowania, wałek do rozładunku oraz stół kontrolny.
Przepływ pracy podzielony jest na dwa etapy transferowe. Pierwszy etap przesuwa rurę od procesu wirowania i wykrywania do gięcia, a następnie do nacinania. Po nacinaniu stół transferowy zmienia położenie przedmiotu obrabianego, aby robot 2 mógł przenieść go do prasy. Drugi etap przesyła rurę po prasowaniu do maszyny do znakowania, a następnie do rozładunku i końcowej kontroli.
2. Załadunek rur i wirowanie
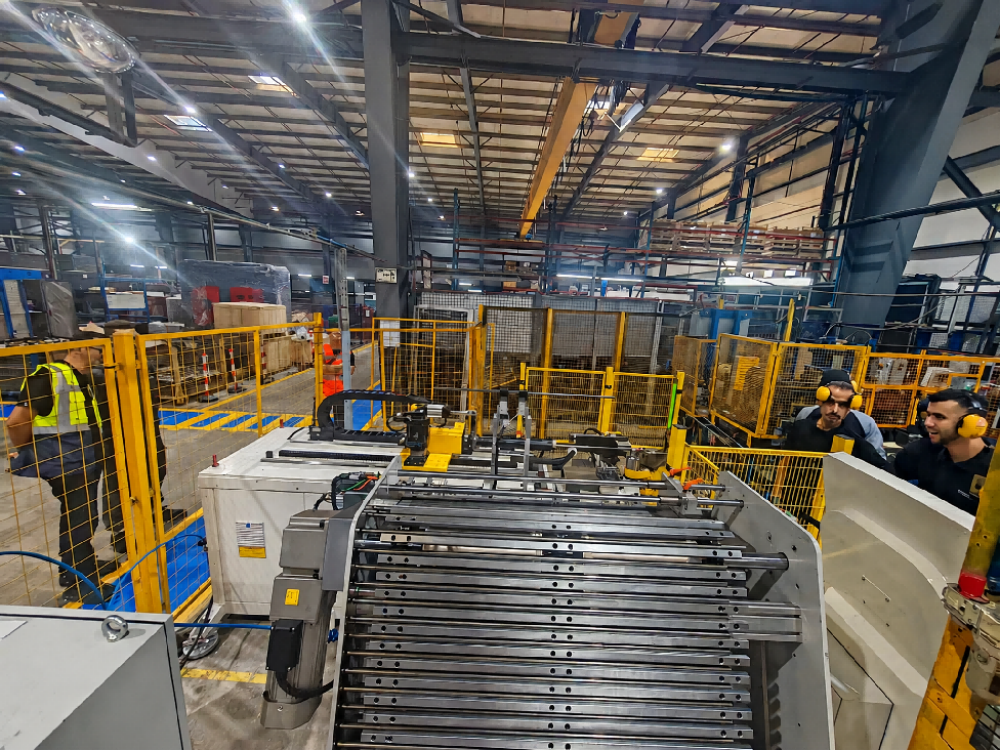
Proces rozpoczyna się od regału magazynowego maszyny do załadunku 1. Regał ten przechowuje rury przed rozpoczęciem produkcji. Mechanizm dzielący oddziela rury pojedynczo, a pneumatyczne imadło chwyta każdą rurę i umieszcza ją w maszynie do wirowania.
Operacja wirowania przygotowuje rurę przed gięciem. Po zakończeniu wirowania uchwyt usuwa rurę i przekazuje ją na stację magazynową maszyny załadowania 2. Ten bufor wspiera kolejny etap i zapewnia kontrolowany przekaz między operacjami wirowania i gięcia.
3. Wykrywanie linii spawu oraz gięcie rur
Maszyna załadowania 2 pobiera rurę po wirowaniu ze stacji magazynowej i przesuwa ją przez urządzenie wykrywające linię spawu. Po wykryciu linii spawu chwytak kratownicowy przenosi rurę do maszyny do gięcia rur. Ta sekwencja ma na celu kontrolę położenia rury przed gięciem, co jest istotne dla uzyskania powtarzalnego kształtowania trzpieni podgłówek samochodowych.
Maszyna do gięcia rur tworzy wymagany kształt trzpienia podgłówki. Po gięciu robot 1 chwyta ukształtowaną rurę i przekazuje ją do maszyny do wycinania otworów z dwoma głowicami. W tej linii gięcie jest bezpośrednio połączone z kolejną operacją kształtowania, co zmniejsza konieczność ręcznego przemieszczania pomiędzy maszynami.
4. Wycinanie otworów oraz stół przekazujący
Robot 1 umieszcza wygiętą rurę w maszynie do frezowania z dwoma głowicami. Po zakończeniu frezowania robot 1 usuwa rurę i kładzie ją na stole transportowym.
Stół transportowy obraca przedmiot roboczy na drugą stronę linii. Ta zmiana położenia umożliwia robotowi 2 podjęcie rury i dostarczenie jej do prasy. Stół transportowy stanowi zatem ważny punkt połączenia między robotem 1 a robotem 2.
5. Prasowanie, oznaczanie i końcowa kontrola jakości
Robot 2 pobiera rurę po frezowaniu ze stołu transportowego i umieszcza ją w prasie. Po prasowaniu robot 2 przekazuje detal do maszyny do oznaczania. Operacja oznaczania zapewnia naniesienie informacji identyfikacyjnych na rurę zgodnie z wymaganiami klienta.
Po oznaczeniu robot przesuwa detal do wału wyjściowego. Każdy ukończony pręt jest następnie sprawdzany w dedykowanym urządzeniu kontrolnym. Jeśli pręt nie osadza się poprawnie w urządzeniu, można go natychmiast skorygować. Ta końcowa kontrola potwierdza, że ukończony pręt zagłówka ma wymagany kształt przed opuszczeniem linii.
6. Zastosowanie ukończonych prętów zagłówka
Ukończone detale przedstawione w materiałach projektowych to ukształtowane pręty zagłówka z wieloma gięciami, nacięciami i sekcjami tłoczonymi. Gotowe pręty są sprawdzane pod kątem zgodności kształtu z komponentem oraz w dedykowanym urządzeniu kontrolnym przed zapakowaniem lub przeniesieniem do kolejnego etapu produkcji.
Ten projekt pokazuje, jak maszynę do gięcia rur można zintegrować z kompletną linią produkcyjną do kształtowania rur samochodowych. Pokazuje również, że sukces dostawy zależy od czegoś więcej niż tylko dostarczenia pojedynczych maszyn. Integracja sprzętu, uruchomienie na miejscu oraz wsparcie produkcyjne mają kluczowe znaczenie podczas instalacji linii w działającej fabryce komponentów samochodowych.
Dla podobnych zastosowań Baorui Machinery może ocenić proces wyciągania rur, materiał, wymiary, kolejność gięcia, wymagania dotyczące nacinania i tłoczenia, metodę oznaczania oraz metodę końcowej kontroli jakości, a następnie zapewnić zsynchronizowaną pomoc techniczną podczas montażu i próbnej produkcji.
Omów swój projekt gięcia trzpienia zagłówka
Szukasz maszyny do gięcia rur czy kompleksowej linii produkcyjnej zagłówków? Wyślij nam rysunek swojego elementu, specyfikację rury oraz wymagania produkcyjne. Nasz zespół inżynierów przeanalizuje proces gięcia, zaproponuje niezbędne wyposażenie oraz wsparcie w zakresie instalacji, uruchomienia na miejscu, próbnej produkcji i szkolenia operatorów w Twojej fabryce.