EN
Baorui Machinery fornisce la messa in servizio in loco per una linea di produzione di poggiatesta nell’Africa settentrionale
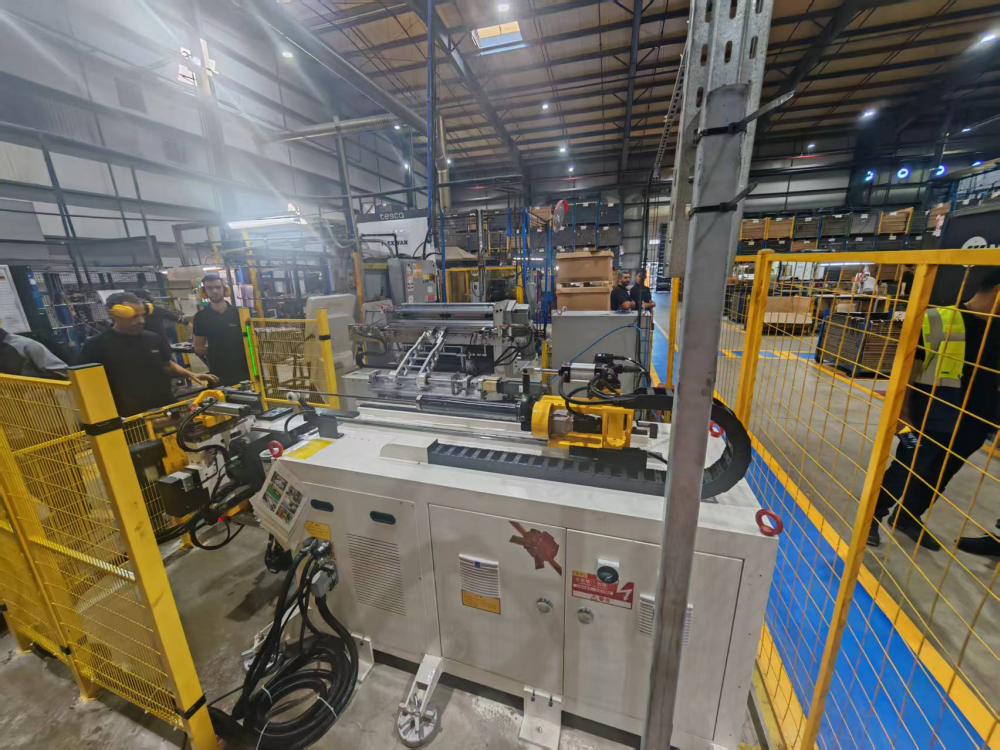
Baorui Machinery ha inviato il proprio team di ingegneria nella fabbrica di un fornitore di componenti automobilistici di primo livello nell’Africa settentrionale per installare e mettere in servizio una linea di produzione automatizzata di poggiatesta. Il progetto copre un intero percorso produttivo per gli steli dei poggiatesta automobilistici, con una macchina per la piegatura di tubi collegata a operazioni di spinning, rilevamento della saldatura, intaglio, pressatura, marcatura e ispezione finale.
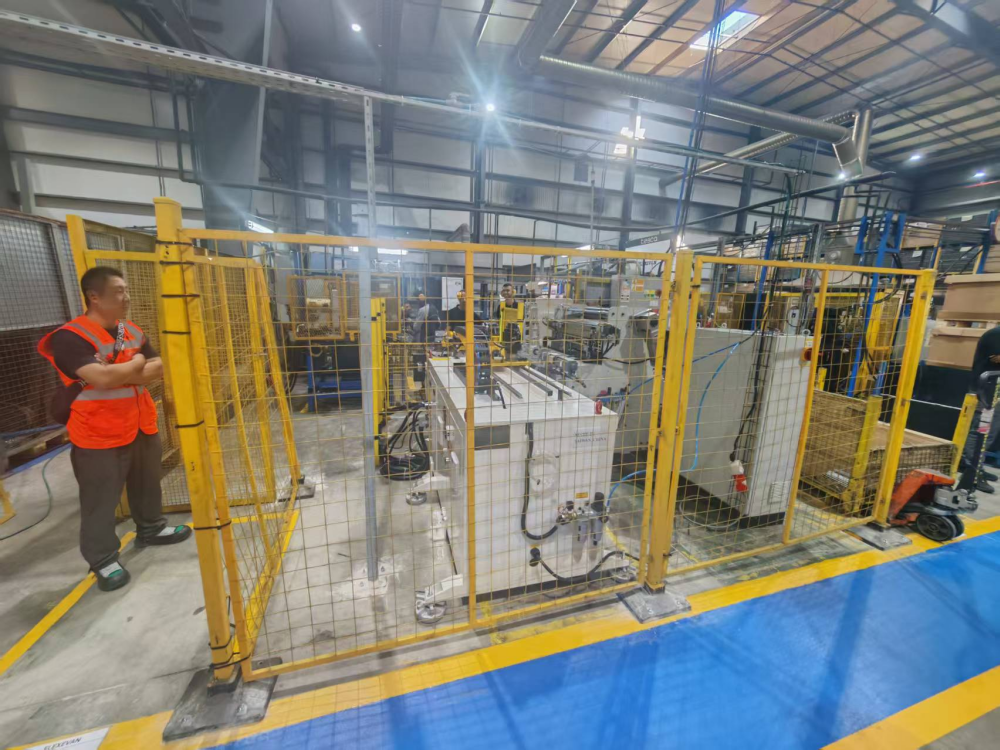
Supporto per l’installazione e la messa in servizio in loco
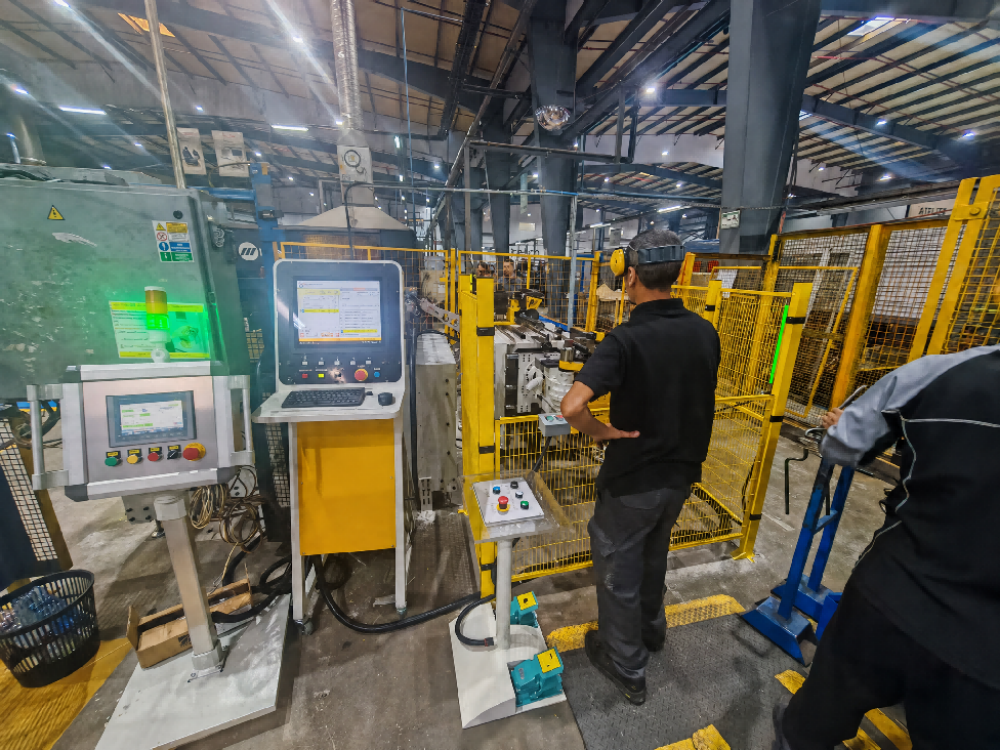
Per questo progetto, il team di ingegneria di Baorui Machinery ha lavorato presso lo stabilimento del cliente per supportare l’installazione e la messa in servizio della linea di produzione. Il lavoro in loco ha compreso il posizionamento delle attrezzature, i controlli delle connessioni meccaniche ed elettriche, la configurazione della piegatura dei tubi, l’allineamento degli utensili, il coordinamento del trasferimento robotizzato e la produzione di prova. Il team ha inoltre assistito nella verifica della sequenza operativa tra la macchina per la piegatura, la macchina per l’intaglio, la pressa, la macchina per la marcatura e il dispositivo di ispezione.
La messa in servizio in loco consente di identificare i problemi nell’effettivo ambiente produttivo, anziché soltanto durante i test separati delle singole macchine. Inoltre, aiuta gli operatori del cliente a comprendere l’interfaccia utente (HMI), la sequenza di caricamento, le procedure di sicurezza e i punti operativi quotidiani. Questo progetto dimostra la capacità di Baorui Machinery di fornire supporto tecnico in loco per fabbriche di componenti automobilistici e linee integrate per la lavorazione di tubi.
Un processo completo di produzione dello stelo per poggiatesta
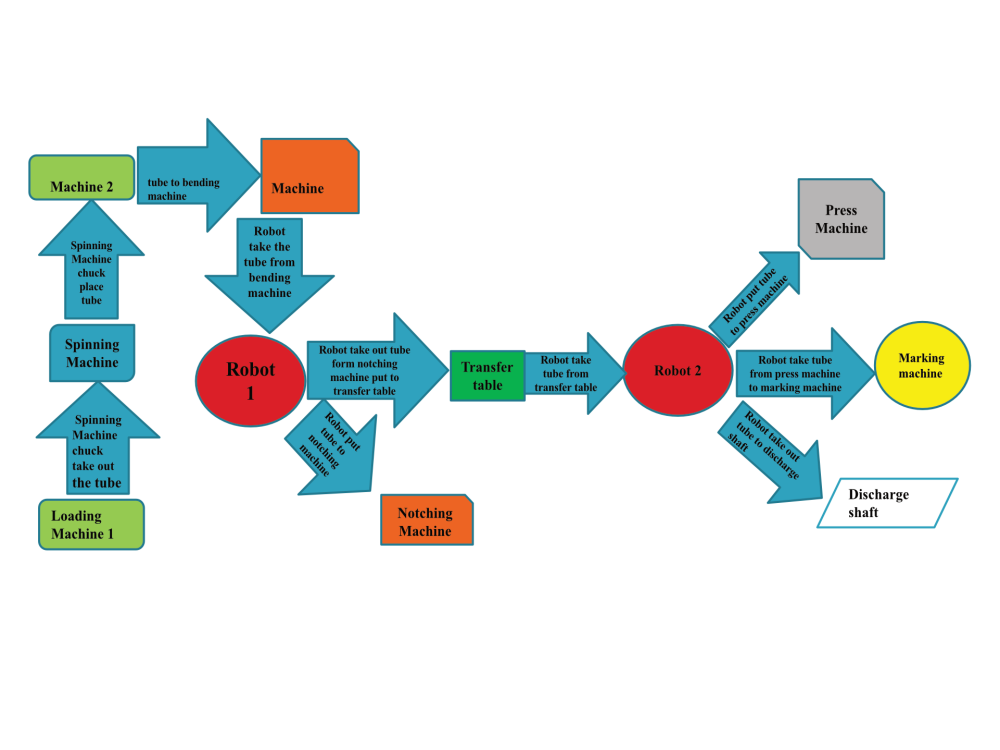
La linea di produzione è organizzata in una sequenza chiara. I tubi vengono innanzitutto caricati nella linea e lavorati da una macchina per la filatura. Dopo la filatura, il tubo viene trasferito a una seconda stazione di carico, passa attraverso il rilevamento della saldatura e quindi viene spostato sulla macchina per la piegatura dei tubi. Il tubo piegato prosegue con le fasi di intaglio, trasferimento, pressatura, marcatura laser e controllo dedicato prima di diventare un’asta finita per poggiatesta.
Questo processo è fondamentale per i fornitori automobilistici perché il tubo deve mantenere la posizione e l’orientamento corretti durante ogni trasferimento. La macchina per la piegatura dei tubi non è quindi una postazione isolata, bensì una delle principali stazioni di formatura all’interno di un sistema di produzione interconnesso.
1. Disposizione della linea di produzione e flusso di lavoro
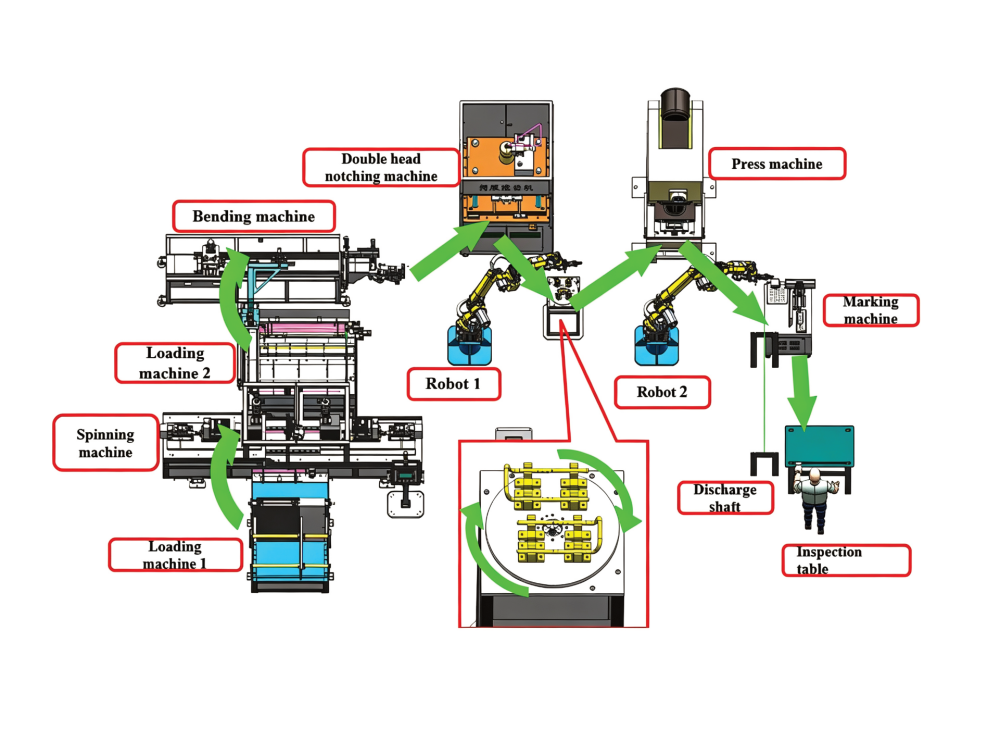
La linea di produzione comprende la Macchina di Caricamento 1, una macchina per la filatura, la Macchina di Caricamento 2, il rilevamento della saldatura, una macchina per la piegatura dei tubi, il Robot 1, una macchina per la fresatura a doppia testa, un tavolo di trasferimento, il Robot 2, una pressa, una macchina per la marcatura, un albero di scarico e un tavolo di ispezione.
Il flusso di lavoro è suddiviso in due fasi di trasferimento. La prima fase sposta il tubo dalla filatura e dal rilevamento alla piegatura e quindi alla fresatura. Dopo la fresatura, il tavolo di trasferimento modifica la posizione del pezzo affinché il Robot 2 possa spostarlo verso la pressa. La seconda fase invia il tubo pressato alla macchina per la marcatura e successivamente allo scarico e all’ispezione finale.
2. Caricamento e filatura del tubo
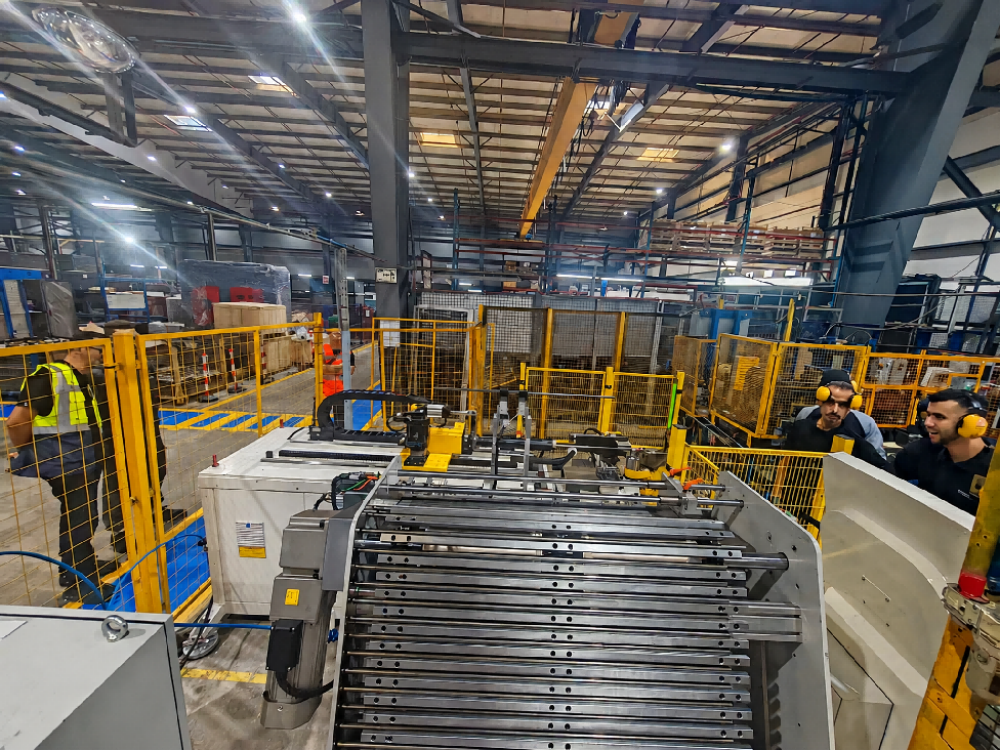
Il processo ha inizio nel ripiano di stoccaggio della Macchina di Caricamento 1. Tale ripiano conserva i tubi prima della produzione. Un meccanismo di separazione preleva i tubi uno alla volta, e una pinza pneumatica li afferra singolarmente e li inserisce nella macchina per la filatura.
L'operazione di spinatura prepara il tubo prima della piegatura. Al termine della spinatura, il mandrino rimuove il tubo e lo trasferisce al carrello di stoccaggio della Macchina di Caricamento 2. Questo buffer supporta la fase successiva e garantisce un passaggio controllato tra spinatura e piegatura.
3. Rilevamento della linea di saldatura e piegatura del tubo
La Macchina di Caricamento 2 preleva il tubo spinato dal carrello di stoccaggio e lo invia al sistema di rilevamento della linea di saldatura. Dopo il rilevamento, una pinza a traliccio trasferisce il tubo alla macchina per la piegatura del tubo. Questa sequenza è progettata per controllare la posizione del tubo prima della piegatura, fondamentale per ottenere una formatura costante degli steli per poggiatesta automobilistici.
La macchina per la piegatura del tubo realizza la forma richiesta dello stelo per poggiatesta. Al termine della piegatura, il Robot 1 preleva il tubo formatosi e lo trasferisce alla macchina per la fresatura a doppia testa. In questa linea, la piegatura è direttamente collegata all’operazione di formatura successiva, riducendo la necessità di movimenti manuali tra le macchine.
4. Fresatura e tavolo di trasferimento
Il robot 1 posiziona il tubo piegato nella macchina per intagli a doppia testa. Al termine dell’intaglio, il robot 1 rimuove il tubo e lo colloca sul tavolo di trasferimento.
Il tavolo di trasferimento ruota il pezzo sul lato opposto della linea. Questo cambio di posizione consente al robot 2 di prelevare il tubo e consegnarlo alla pressa. Il tavolo di trasferimento rappresenta quindi un punto di collegamento fondamentale tra il robot 1 e il robot 2.
5. Pressatura, marcatura e ispezione finale
Il robot 2 preleva il tubo intagliato dal tavolo di trasferimento e lo inserisce nella pressa. Dopo la pressatura, il robot 2 trasferisce il componente alla macchina per la marcatura. L’operazione di marcatura fornisce informazioni identificative sul tubo secondo le specifiche del cliente.
Dopo la marcatura, il robot sposta il pezzo verso l'asse di scarico. Ciascun asta finita viene quindi controllata in un'apposita postazione di verifica. Se l'asta non si inserisce correttamente nella postazione, è possibile correggerla immediatamente. Questo controllo finale contribuisce a confermare che l'asta del poggiatesta finita corrisponda alla forma richiesta prima di lasciare la linea.
6. Applicazione dell'asta finita del poggiatesta
I pezzi completati illustrati nei materiali del progetto sono aste formate per poggiatesta con più curvature, intagli e sezioni pressate. Le aste finite vengono verificate rispetto alla forma del componente e all'apposita postazione prima dell'imballaggio o del trasferimento alla successiva fase produttiva.
Questo progetto dimostra come una macchina per la piegatura di tubi possa essere integrata in una linea completa per la formatura di tubi automobilistici. Mostra inoltre che una consegna di successo dipende da più fattori rispetto alla semplice fornitura di singole macchine. L'integrazione degli impianti, la messa in servizio in loco e il supporto produttivo rivestono un'importanza fondamentale quando la linea viene installata in una fabbrica operativa di componenti automobilistici.
Per applicazioni simili, Baorui Machinery può valutare la trafilatura dei tubi, il materiale, le dimensioni, la sequenza di piegatura, i requisiti di intaglio e pressatura, il metodo di marcatura e il metodo di ispezione finale, fornendo quindi un supporto tecnico coordinato durante l’installazione e la produzione sperimentale.
Discuti il tuo progetto di piegatura dello stelo del poggiatesta
Stai cercando una macchina per la piegatura di tubi o una linea completa per la produzione di poggiatesta? Invia il disegno del tuo componente, le specifiche del tubo e i requisiti produttivi. Il nostro team di ingegneria analizzerà il processo di piegatura, proporrà le attrezzature necessarie e supporterà l’installazione, la messa in servizio in loco, la produzione sperimentale e la formazione degli operatori nella tua fabbrica.