
| Kohde | Nimi | Yksikkö | Tiedot | Huomautus | |
| 1 | Suurin kaarennuskyky | Hiiliteräs | φ18×1.6mm | ||
| N roski | φ12×1.5mm | ||||
| 2 | Suurin kaarikastraali | mm | 180 | ||
| 3 | Vähimmäispyörittämiskierto | mm | Riippuu putken halkaisimesta | ||
| 4 | Suurin syöttöpituus | mm | 1800 | ||
| 5 | Suurin kaarimiskulma | Tutkinto | 190 | ||
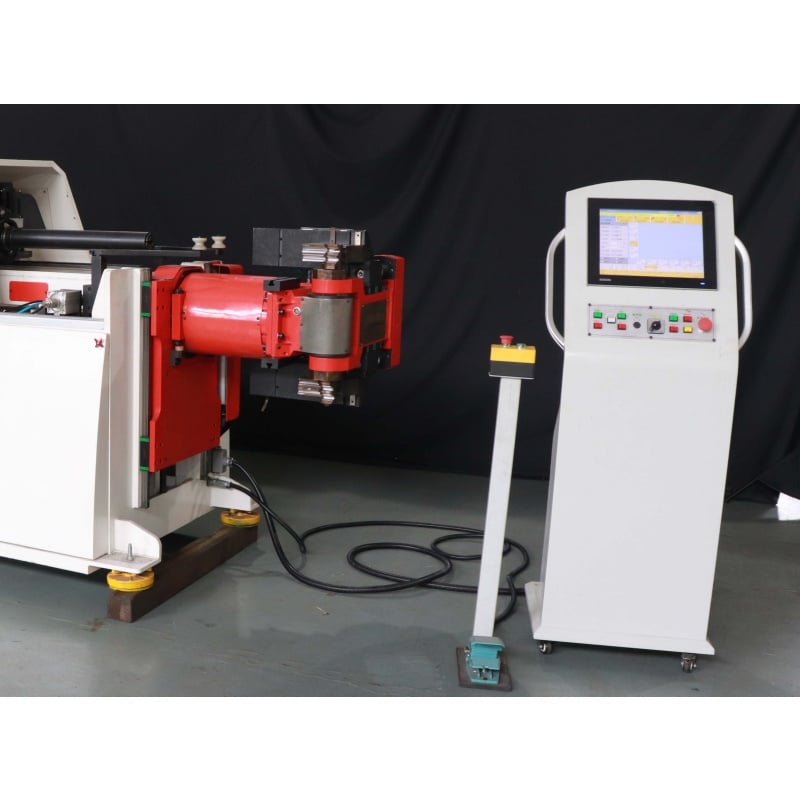
| 6 | Ohjauspaneeli | IPC + kosketusnäyttö | |||
| 7 | Pyörittelyyksikkö | kappale | 16 | ||
| 8 | Työnopeus | pyörittelynopeus | Deg/sec | 120 | |
| Kiertonopeus | Deg/sec | 250 | |||
| Syöttönopeus | mm/sec | 800 | |||
| 9 | Tarkkuus | ruokinta | mm | ±0.1 | |
| veto- ja kiertokulku | Tutkinto | ±0.1 | |||
| kääntyminen | Tutkinto | ±0.1 | |||
| 10 | Kiertoservomoottorin teho | L | 400 | Japan Mitsubishi | |
| 11 | Lisävarjo moottorin voima | KW | 1 | Japan Mitsubishi | |
| 12 | Kaari servo-moottorin voima | KW | 1.5 | ||
| 13 | Vasemmalle ja oikealle liikkuminen | L | 750 | ||
| 14 | Konepään kiertyminen | KW | 2 | ||
| 15 | Hymytyksen työkalun servo-moottori | L | 750 | ||
| 16 | Painopuu | L | 750 | ||
| 17 | Ylös ja alas liikkuminen | KW | 1.5 | ||
| 18 | Rullan tarkkuus | mm | 40 | ||
| 19 | Öljymoottorin voima | KW | 3 | ||
| 20 | Ohjelman syöttö | USB 3D-simulaatio | Muokattavissa | ||
| 22 | Öljytankki | L | 110 | ||
| 23 | Koneen paino | Kg | 1000 | ||
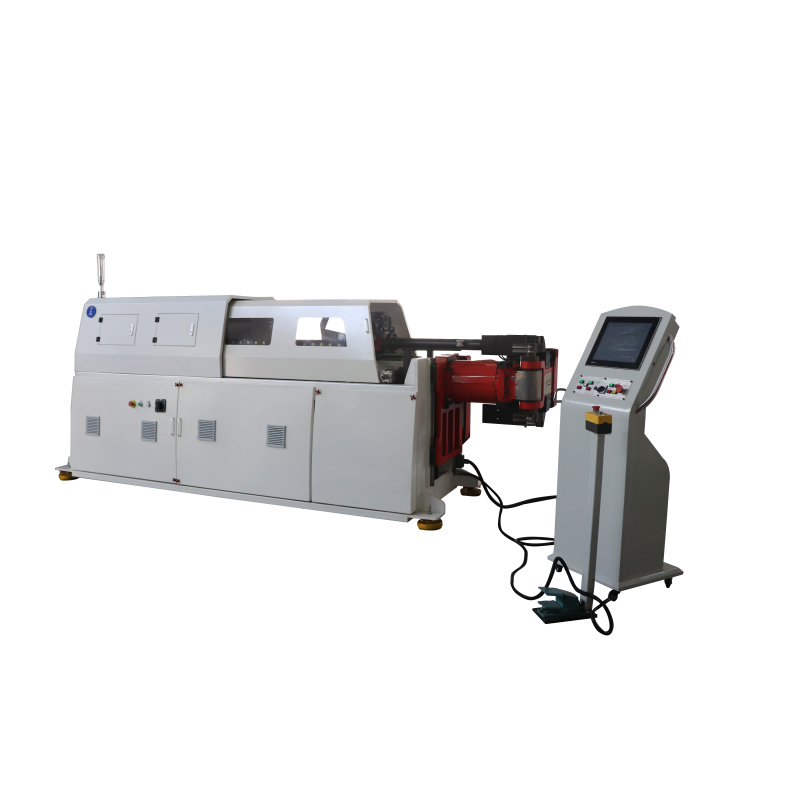
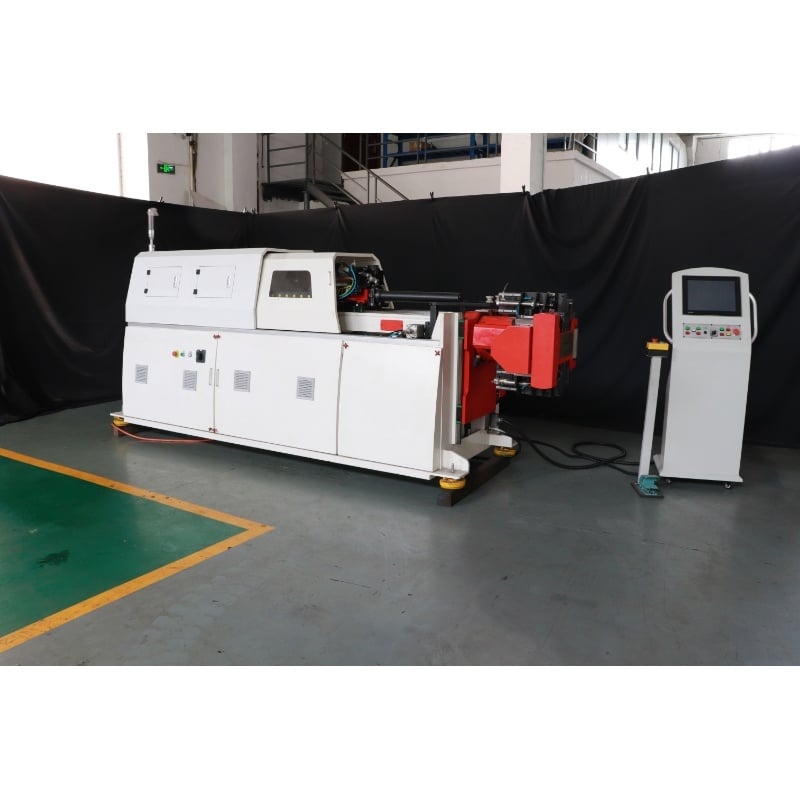
| 24 | Koneen koko | mm | 4060 ×780 × 1100 | ||
| 25 | Työskentelykorkeus | mm | 3000 | ||
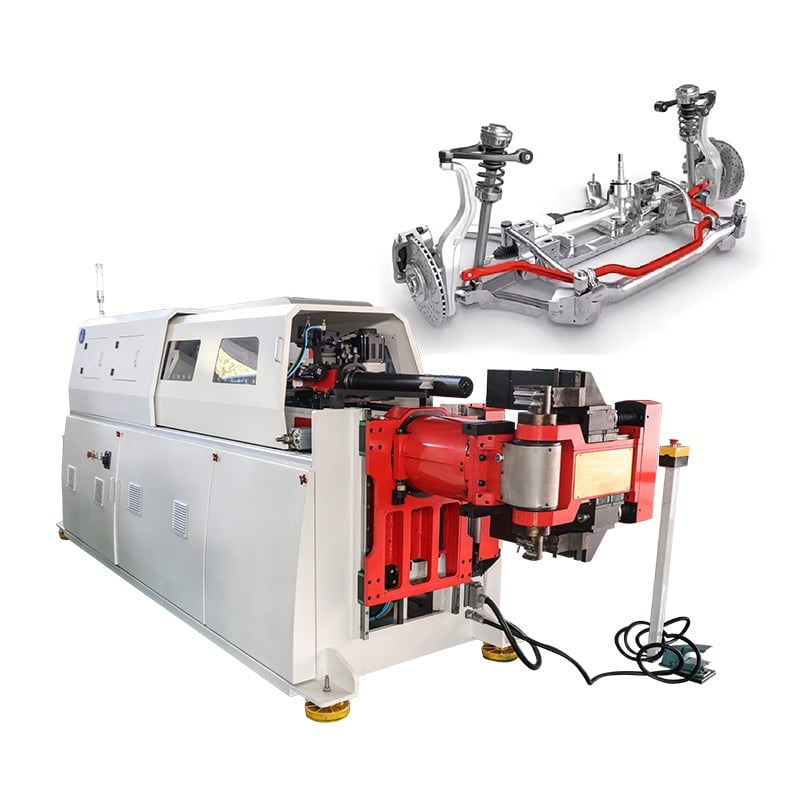
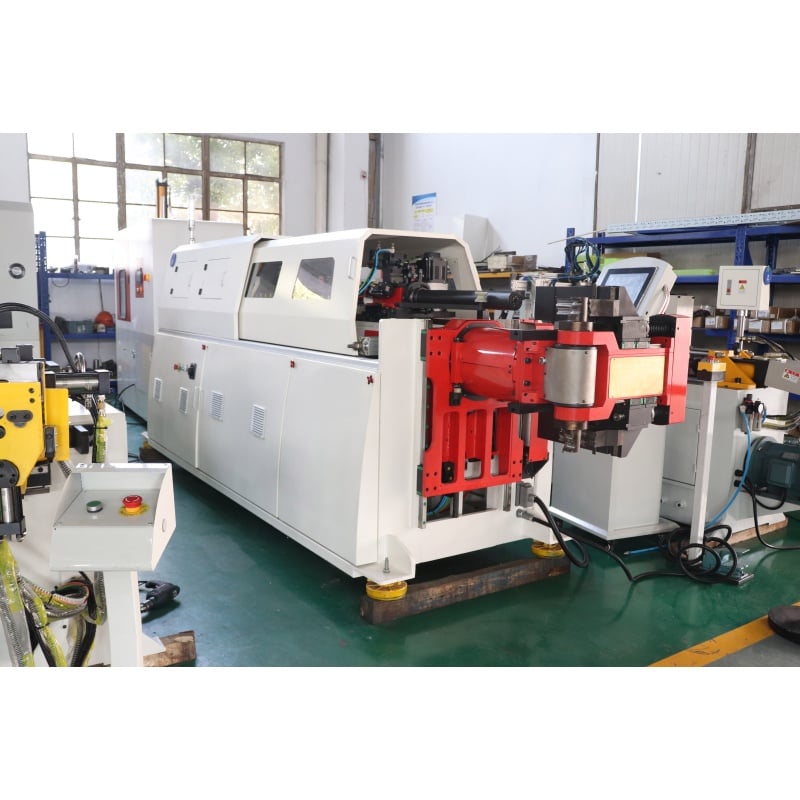
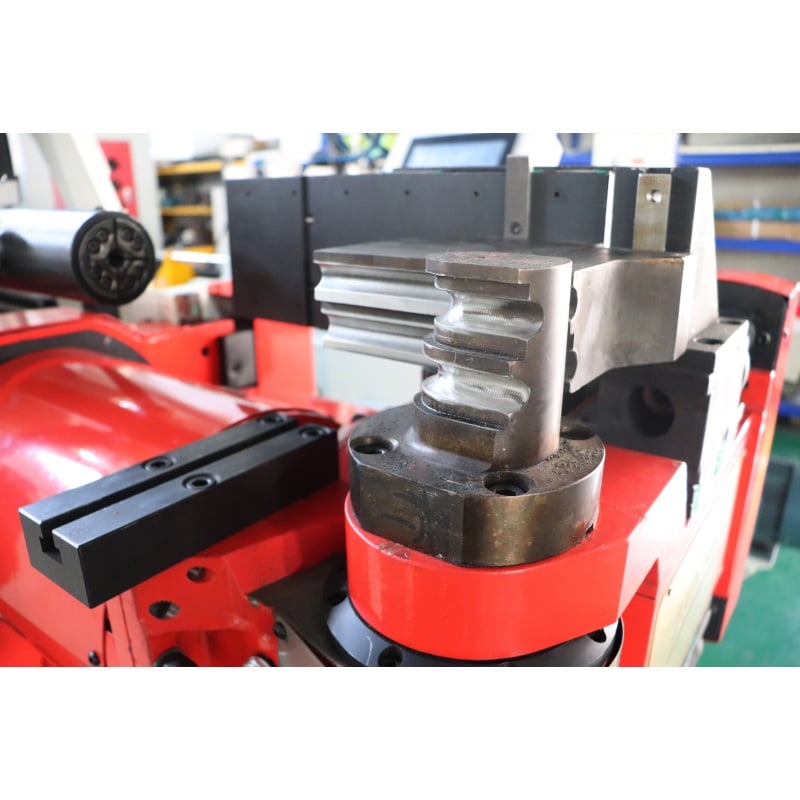
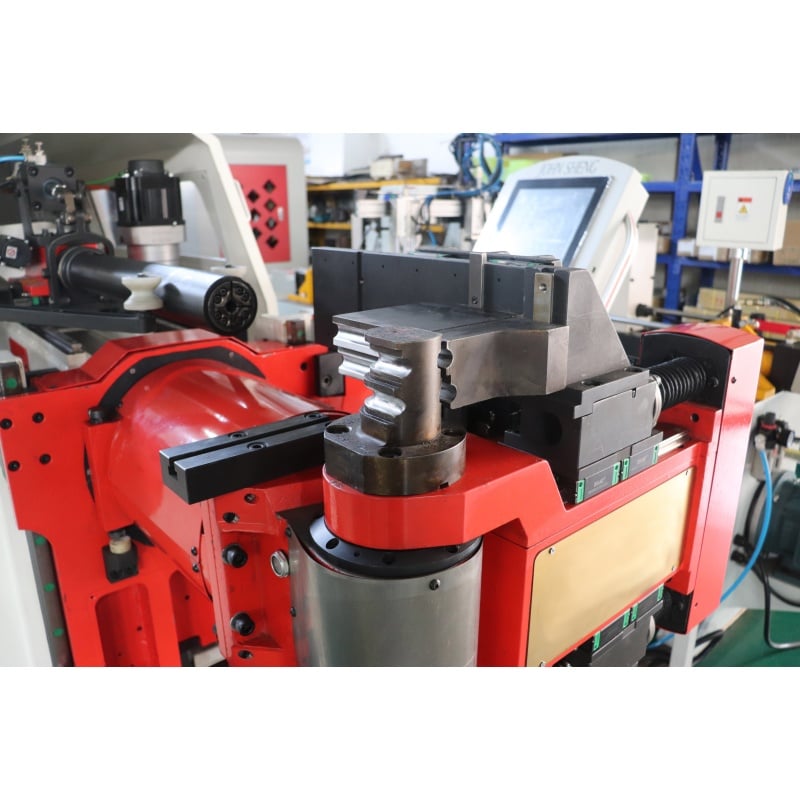
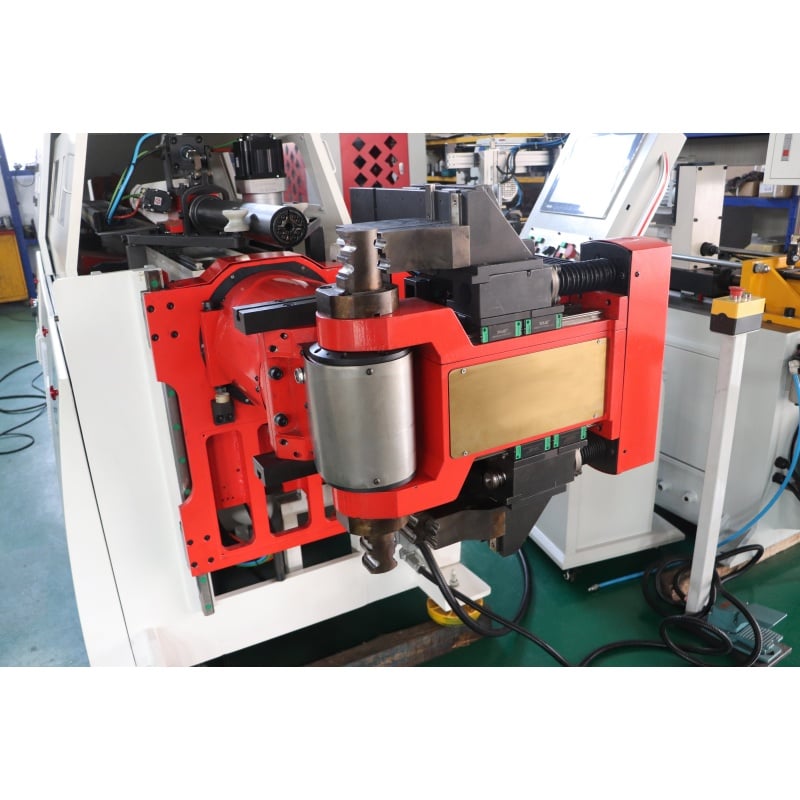
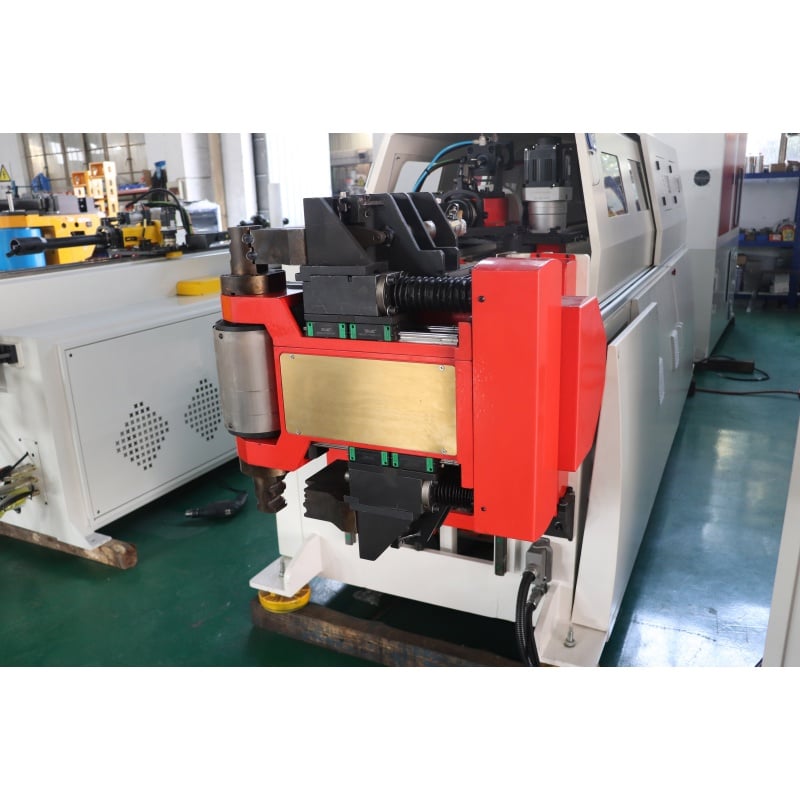
Konepää voi kiertää vapaasti 360°.
helpoin käyttää, ei edeltävää kokemusta vaadita.
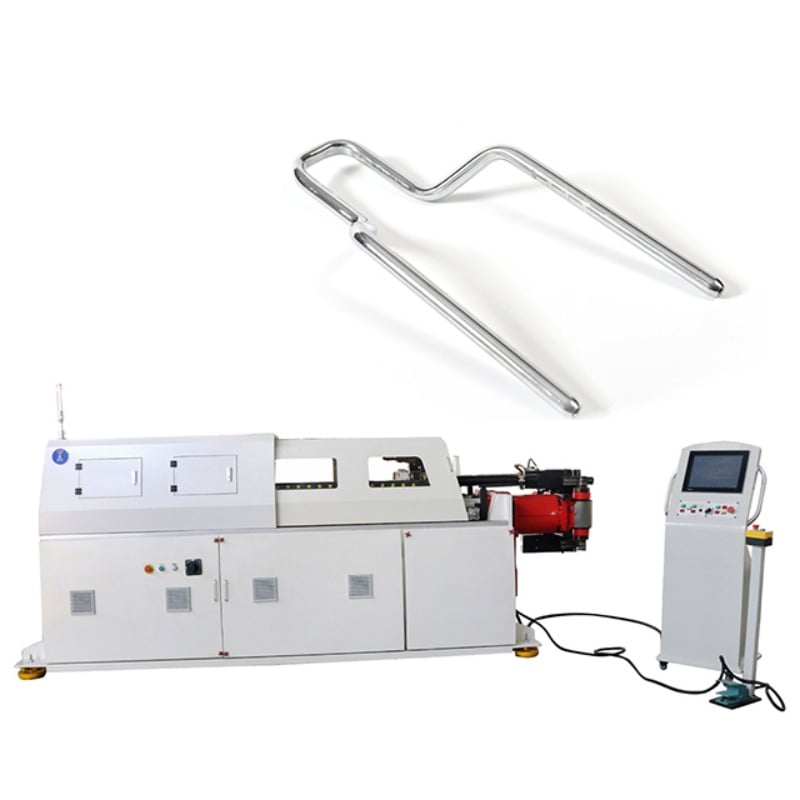
Voi kaareutua vasemmalle ja oikealle toteuttaakseen monimutkaisempia rakenneja.
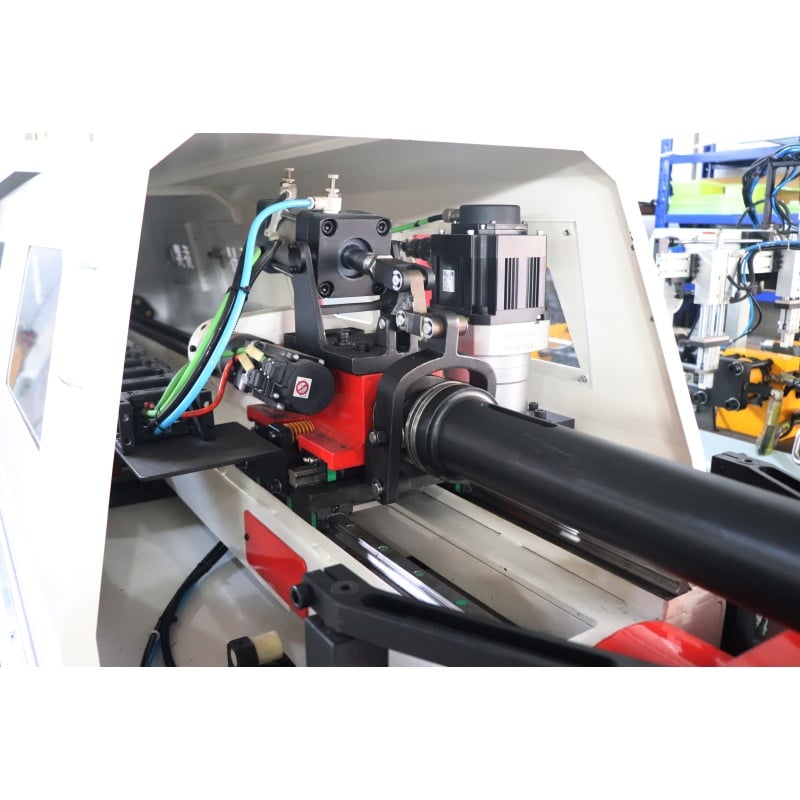
Kaikki ohjataan servomoottorilla, korkea tarkkuus.
On pyörivä kaareutumisfunktio, suuri kaareutusradius voidaan saavuttaa.
Monitasoinen pinonykymä, suurempi kaareutusradius voidaan saavuttaa.
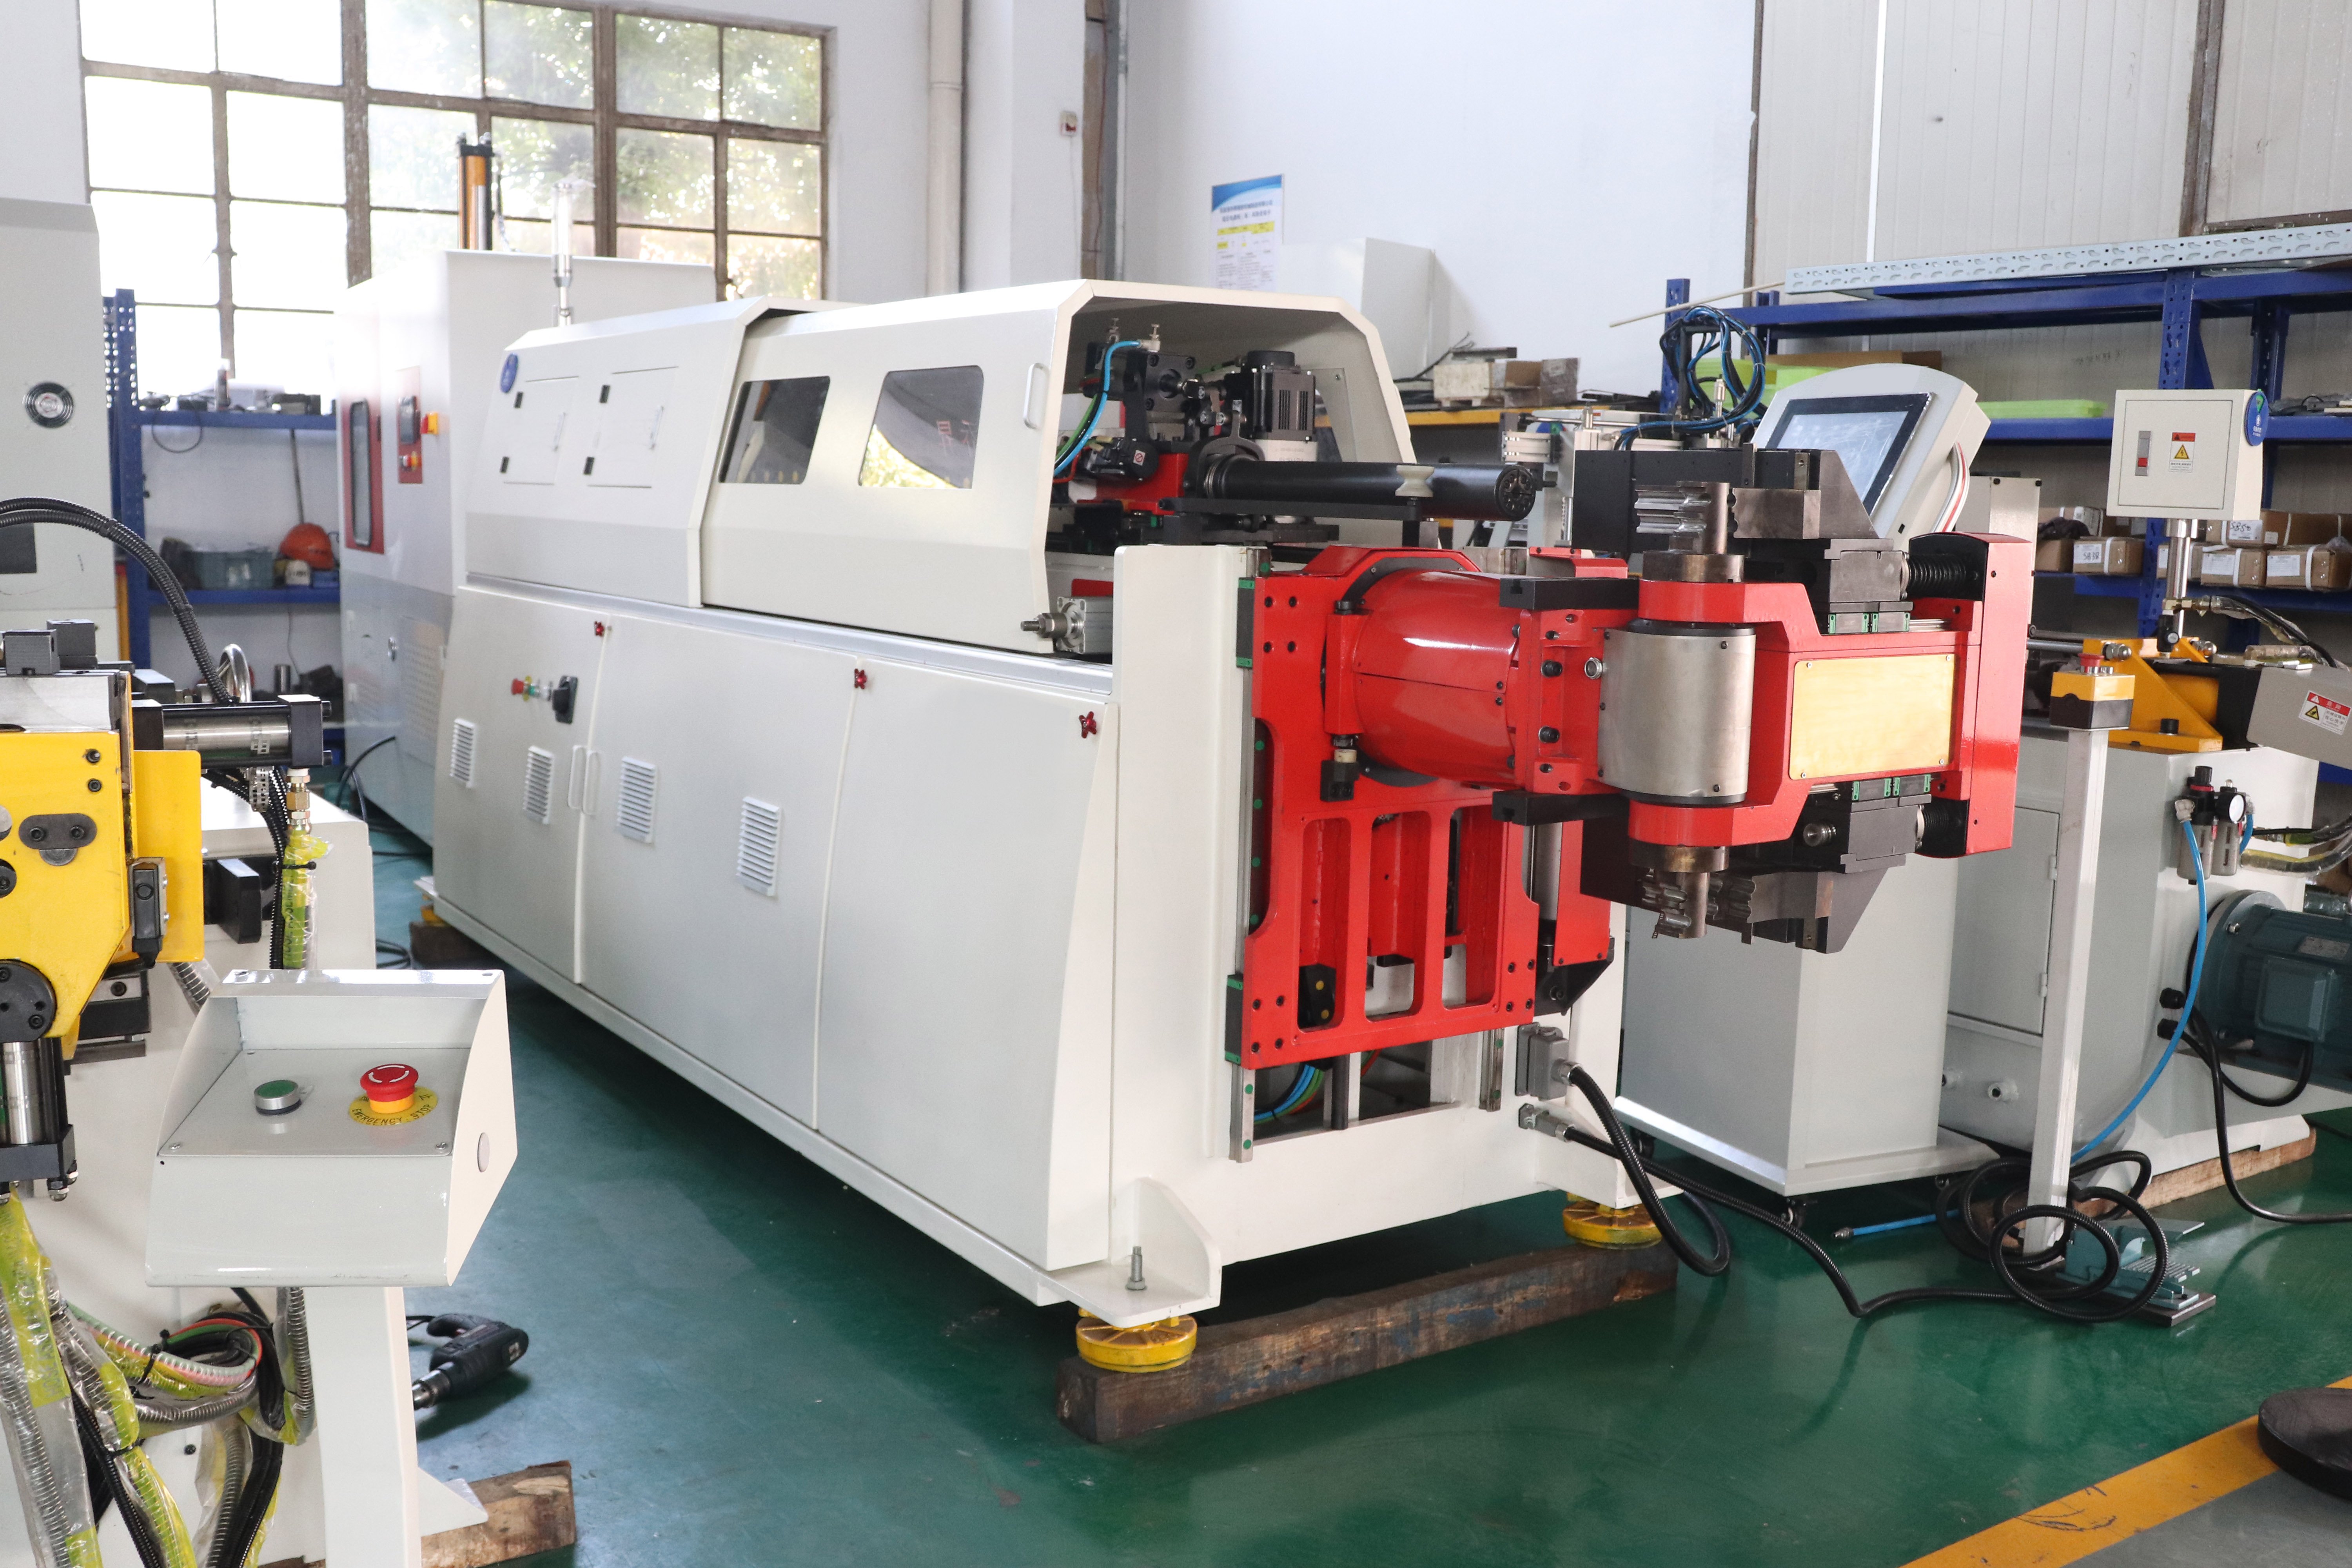
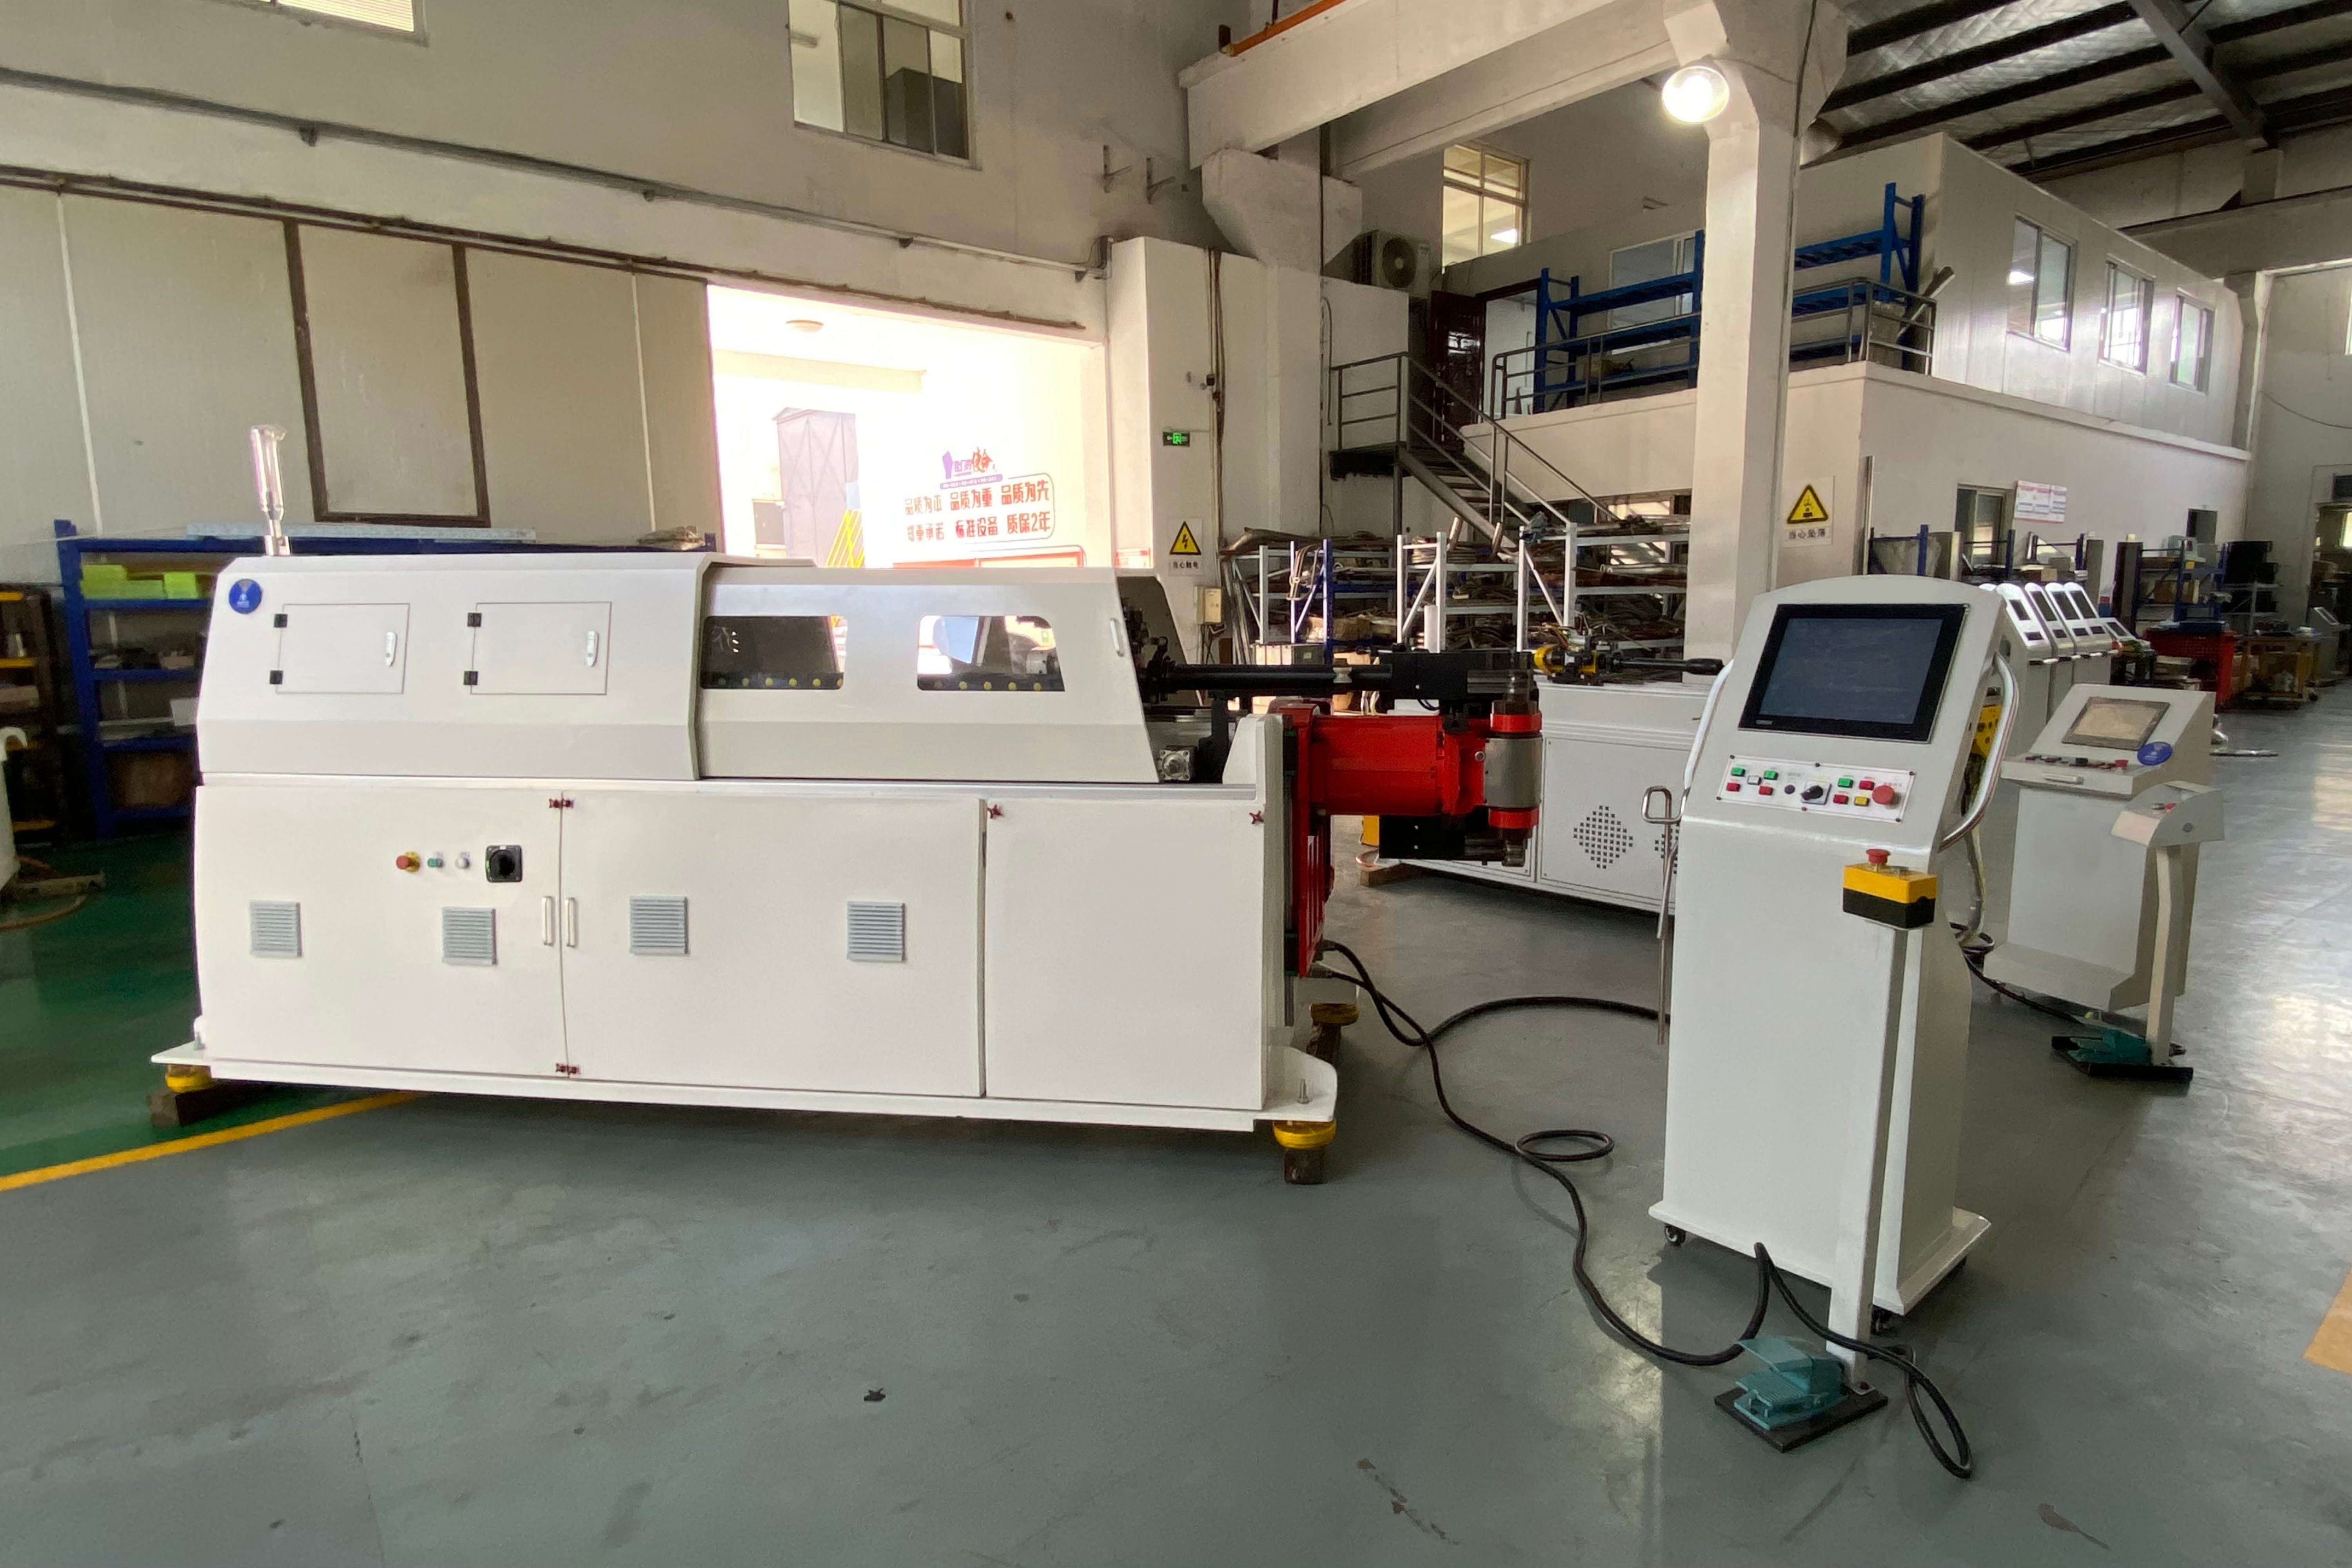
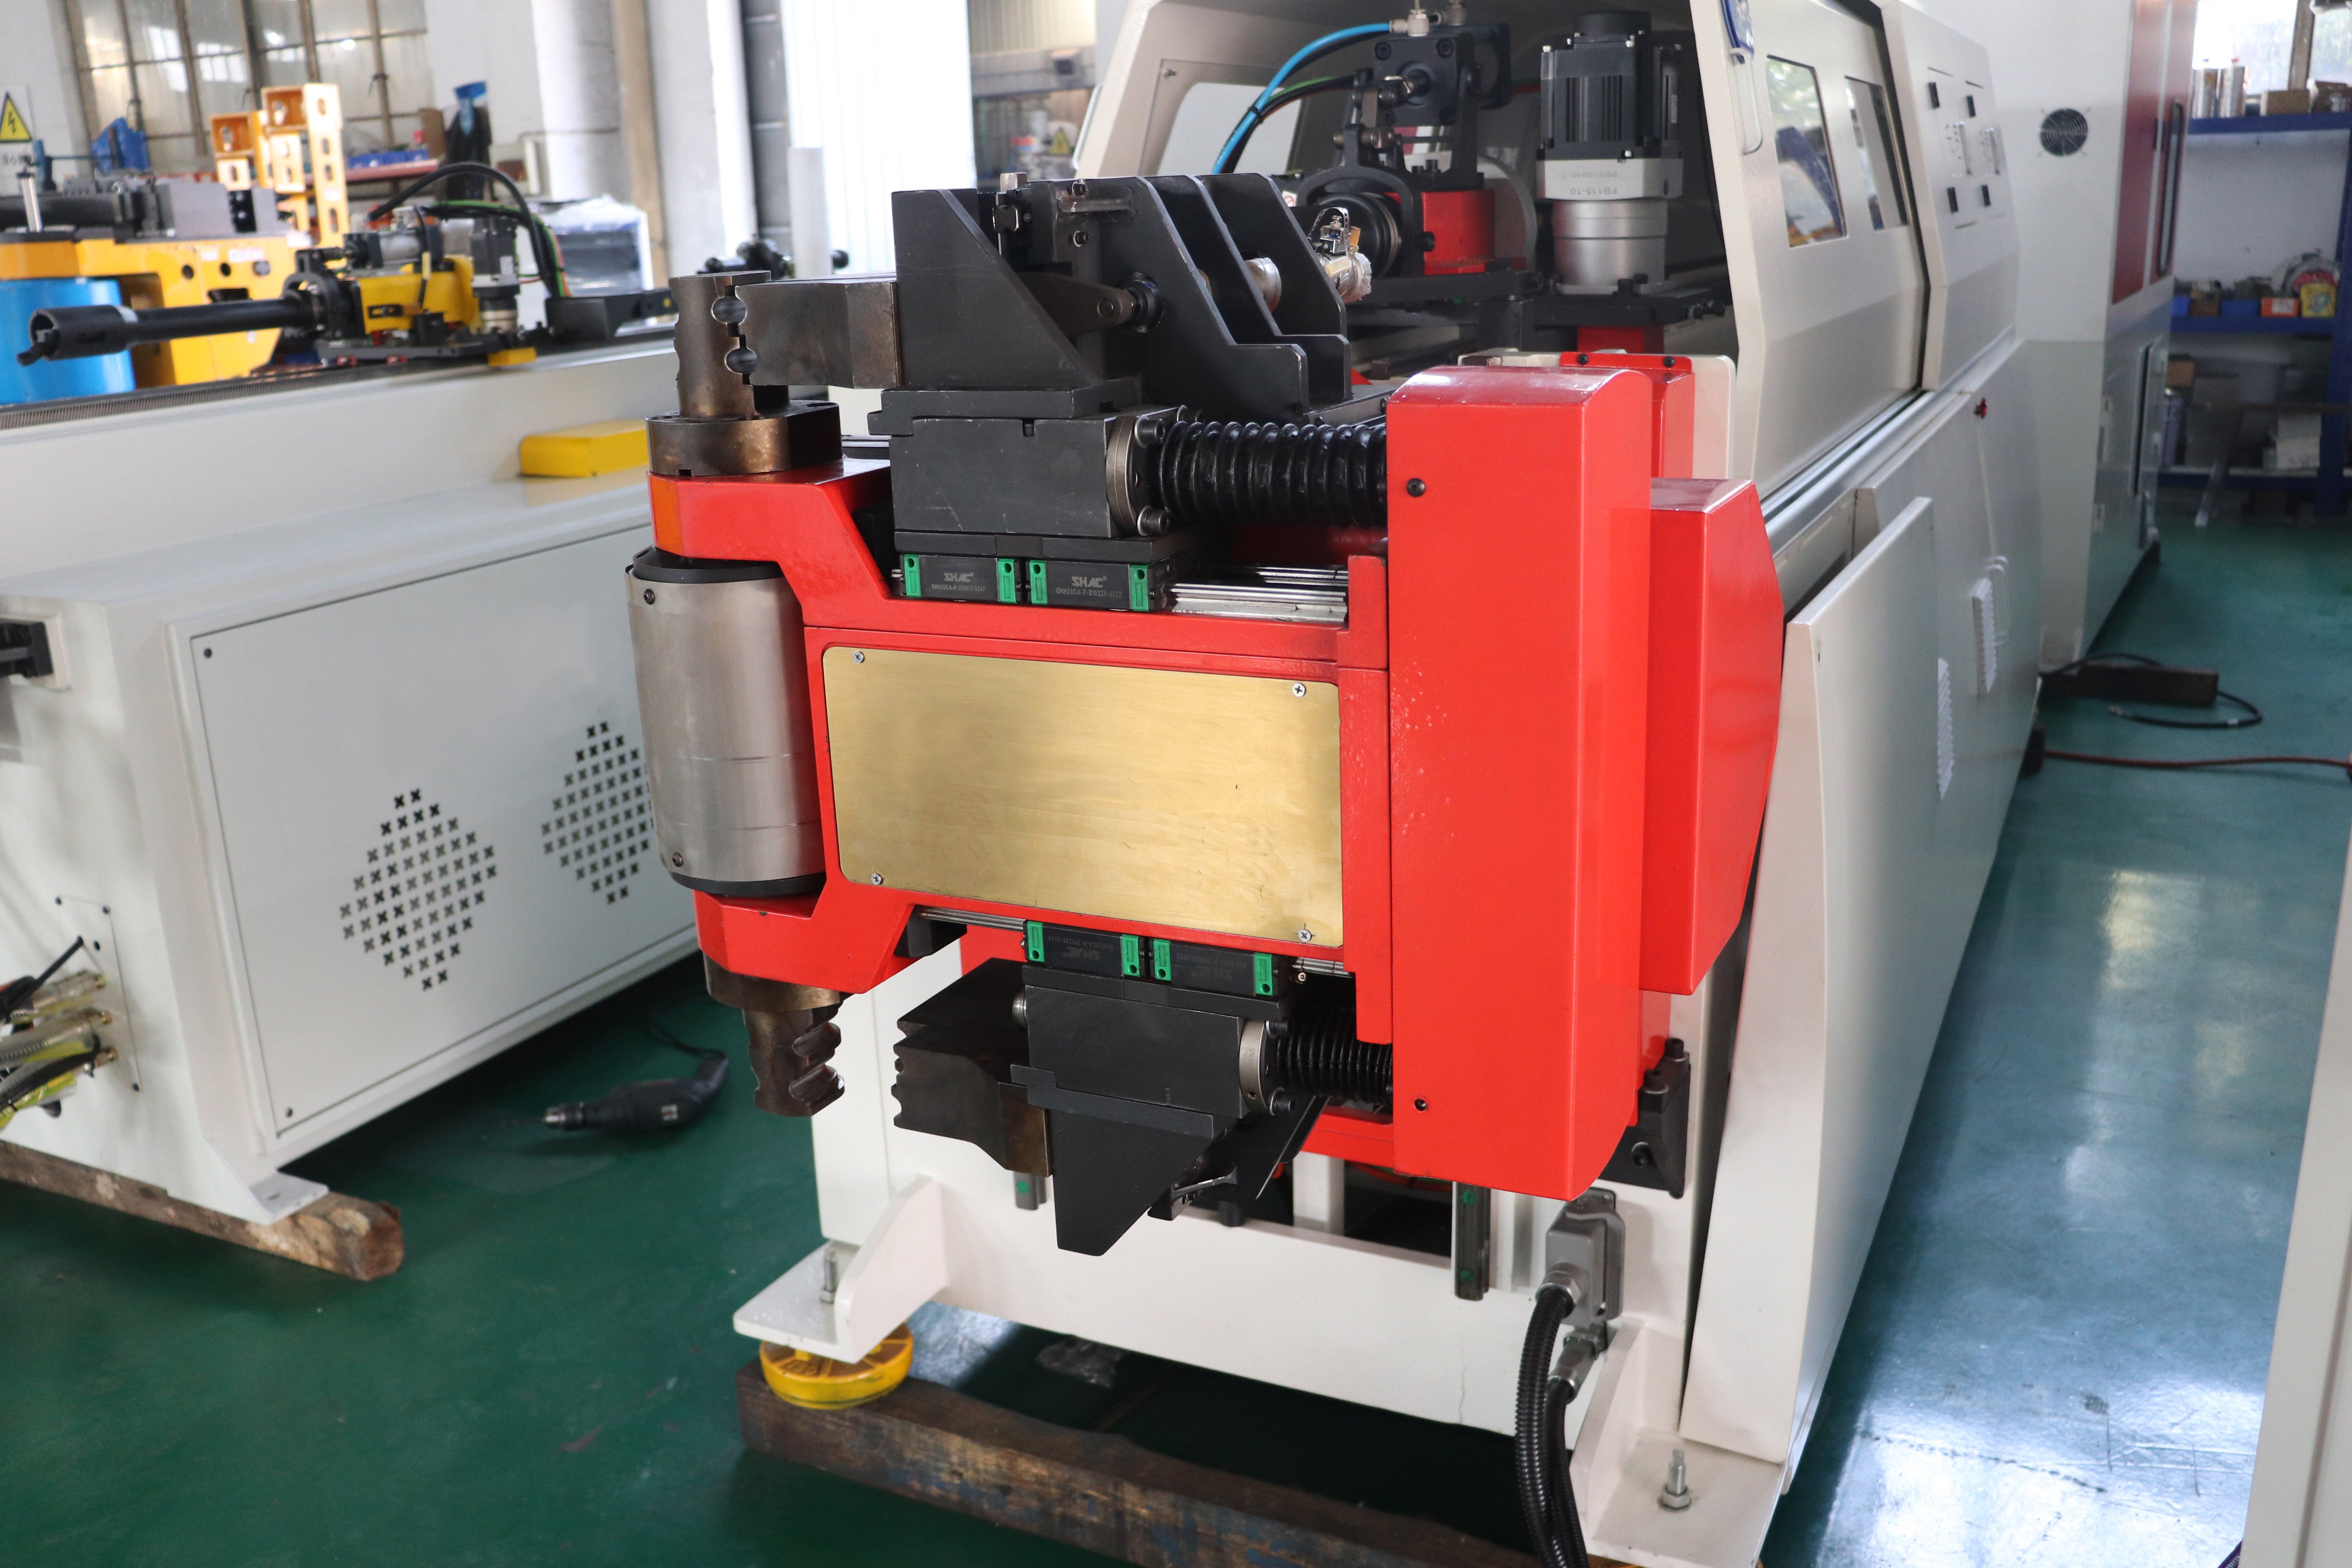
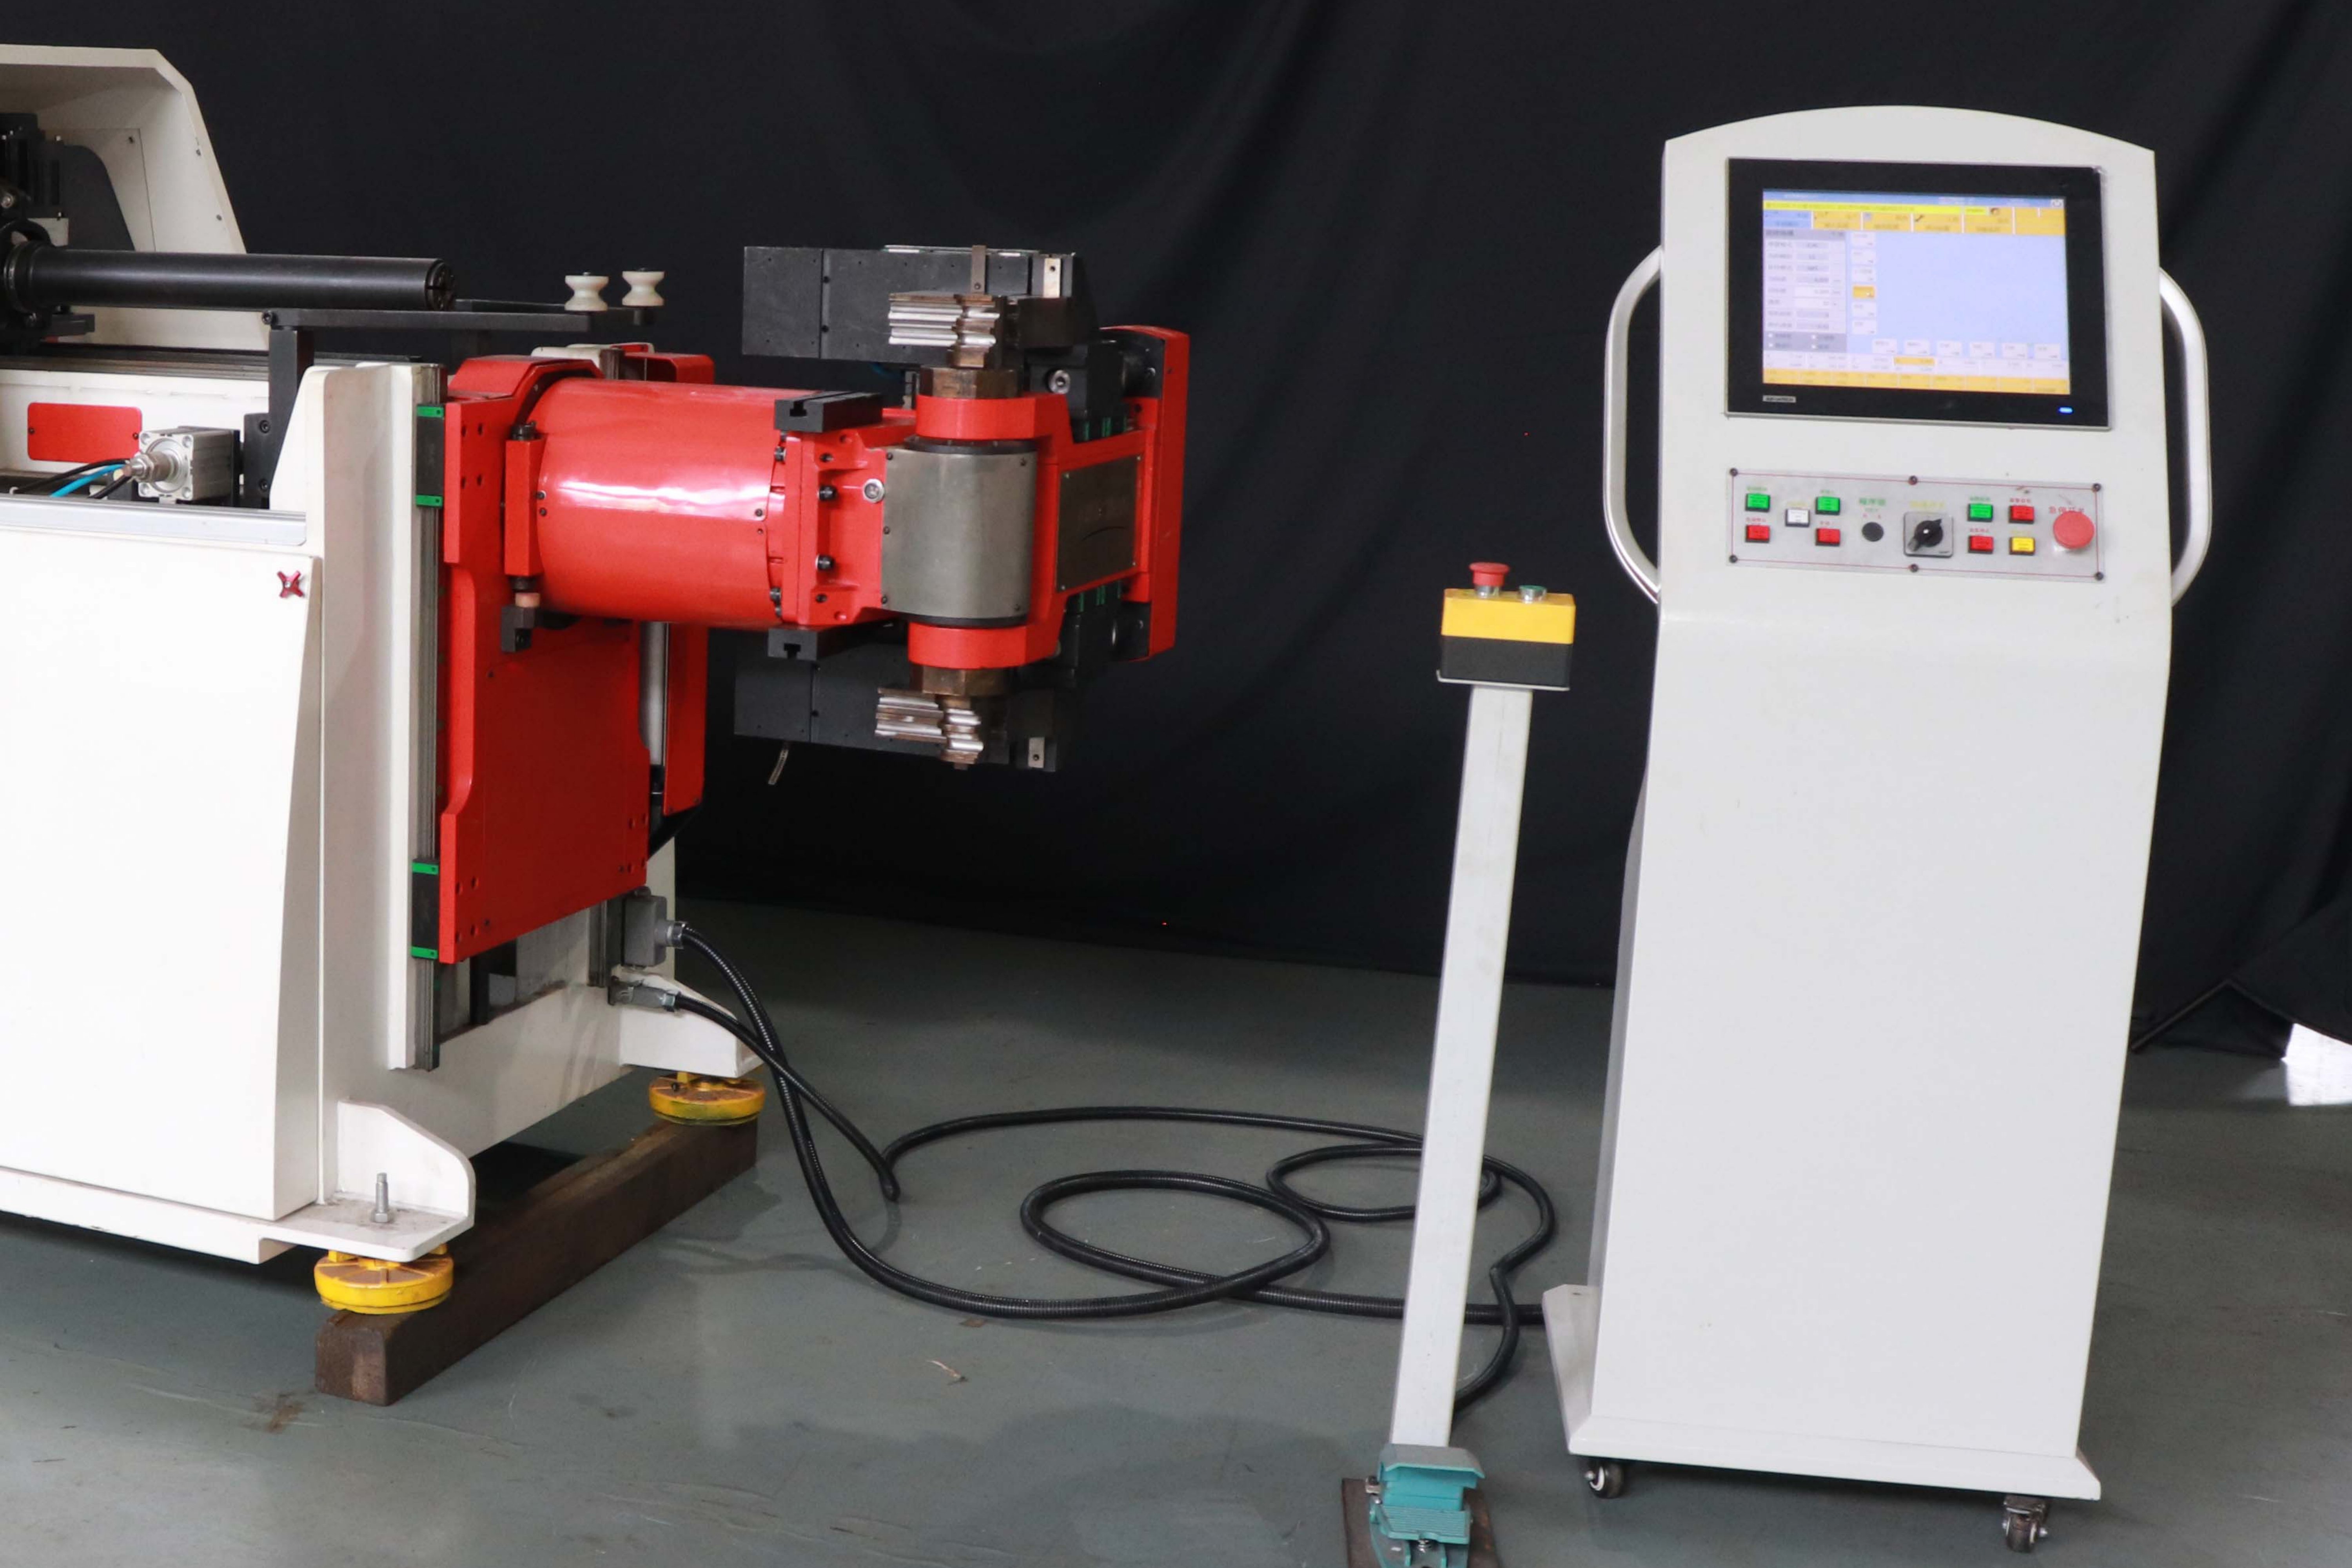
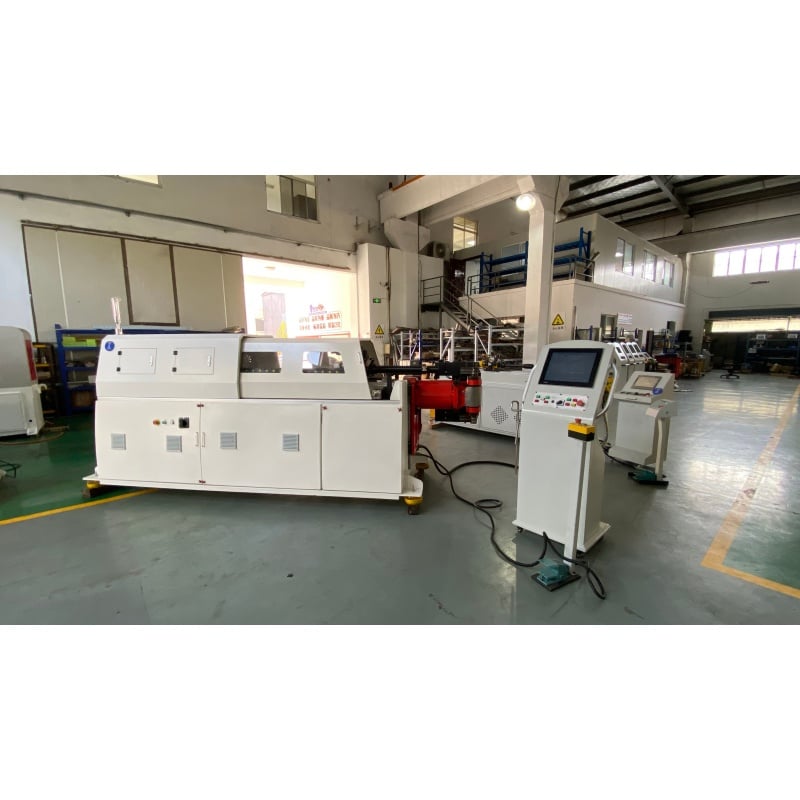
Johtavan marokkolaisen autoteollisuuden tier-1-toimittajan monimutkaisessa kolmiulotteisessa 3D-pääntuelineen sauvaan liittyvässä tuotannossa useat manuaaliset uudelleensijoittelut aiheuttavat tehokkuusongelmia ja tarkkuusvirheitä. Baorui Machinery otti käyttöön 360° pyörivän pääputken taivutusratkaisun; hyödyntämällä yksivaiheista spatiaalista muodostusteknologiaa saavutettiin prosessitekninen läpimurto, joka paransi tuotantotehokkuutta 40 %:lla, varmisti täyden IATF 16949 -vaatimustenmukaisuuden ja läpäisi tiukat OEM-tarkastukset samalla kun materiaalihävikki vähentyi merkittävästi.
 EN