
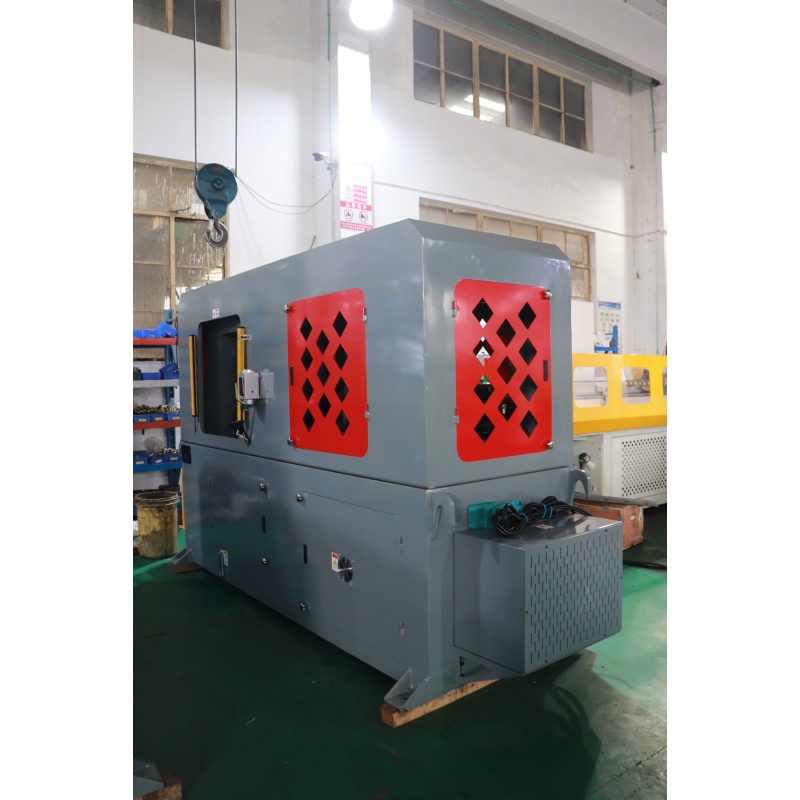
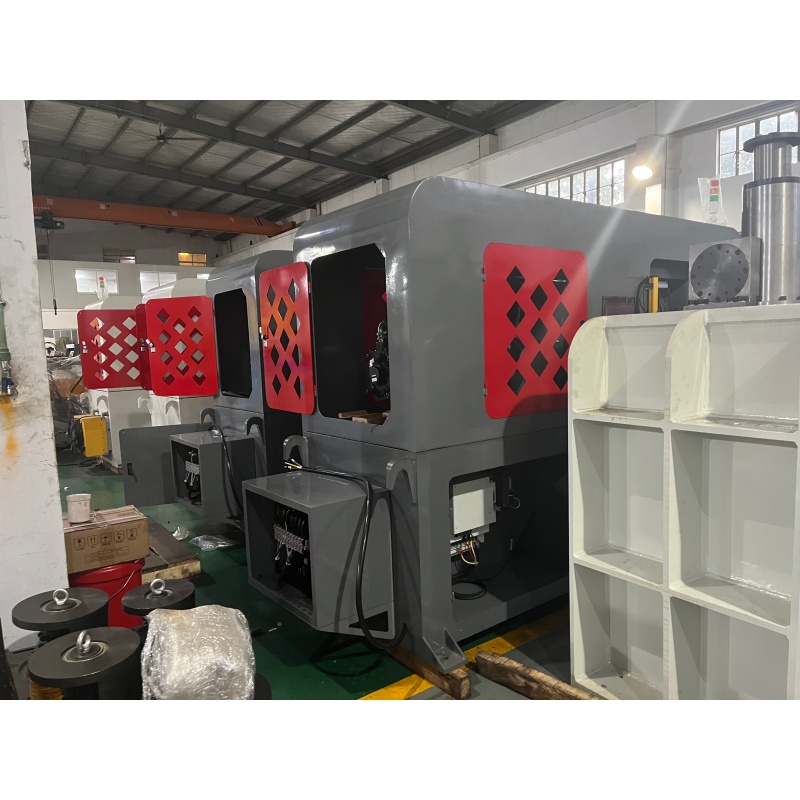
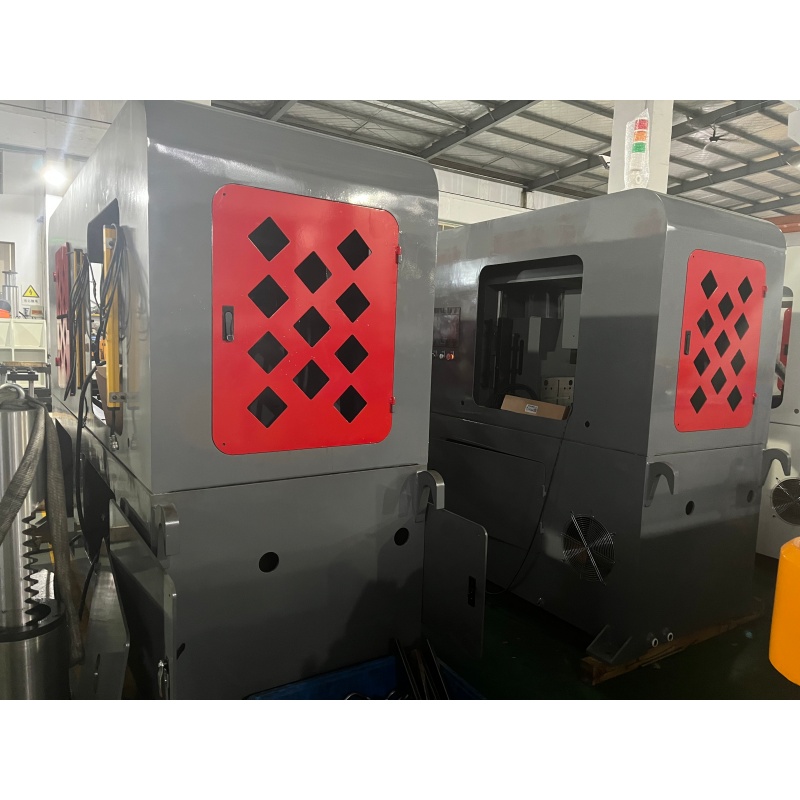
| آیتم | Name | واحد | دادهها | توضیحات |
| 1 | بیشترین قطر لوله | میلیمتر | 18 | |
| 2 | بیشترین طول بارگذاری | میلیمتر | محدود نیست | |
| 3 | بیشترین عمق دندان چکش | میلیمتر | 3 | |
| 4 | کمترین طول بارگذاری | میلیمتر | 50 | |
| 5 | کمترین طول فیکسیون | میلیمتر | 50 | |
| 6 | مسیر فیکسیون | میلیمتر | 60 | |
| 7 | سرعت | ثانیه | 6-12 | |
| 8 | پمپ جریان زائد | L/min | 19 | |
| 9 | سیستم کنترل | پلاسک + صفحه نمایش لمسی | ||
| 10 | پنل کاربری | پنل لمسی | ||
| 11 | قدرت موتور | اچ پی | 22.25 | |
| 12 | فشار کاری سیلندر | کیلوگرم بر سانتیمتر | 80-120 | |
| 13 | فشار هیدرولیک کاری | کیلوگرم بر سانتیمتر | 100 | |
| 14 | اندازه ماشین | دقیقه | 3.4X1.1*1.8 | طول*عرض*ارتفاع |
| 15 | وزن دستگاه | کیلوگرم | حدود 3500 |
تولید متخصص در ساخت و تولید است و یکی از رهبران صنعتی در تولید چارچوب های محدودکننده سر می باشد. فرآیندهای خم شدن لوله شامل خم شدن اختصاصی، خم شدن لوله CNC، شیار گرفتن از طریق چاپ یا شیارهای چاپی/گلوله ای، و فشار داده شده می باشد.
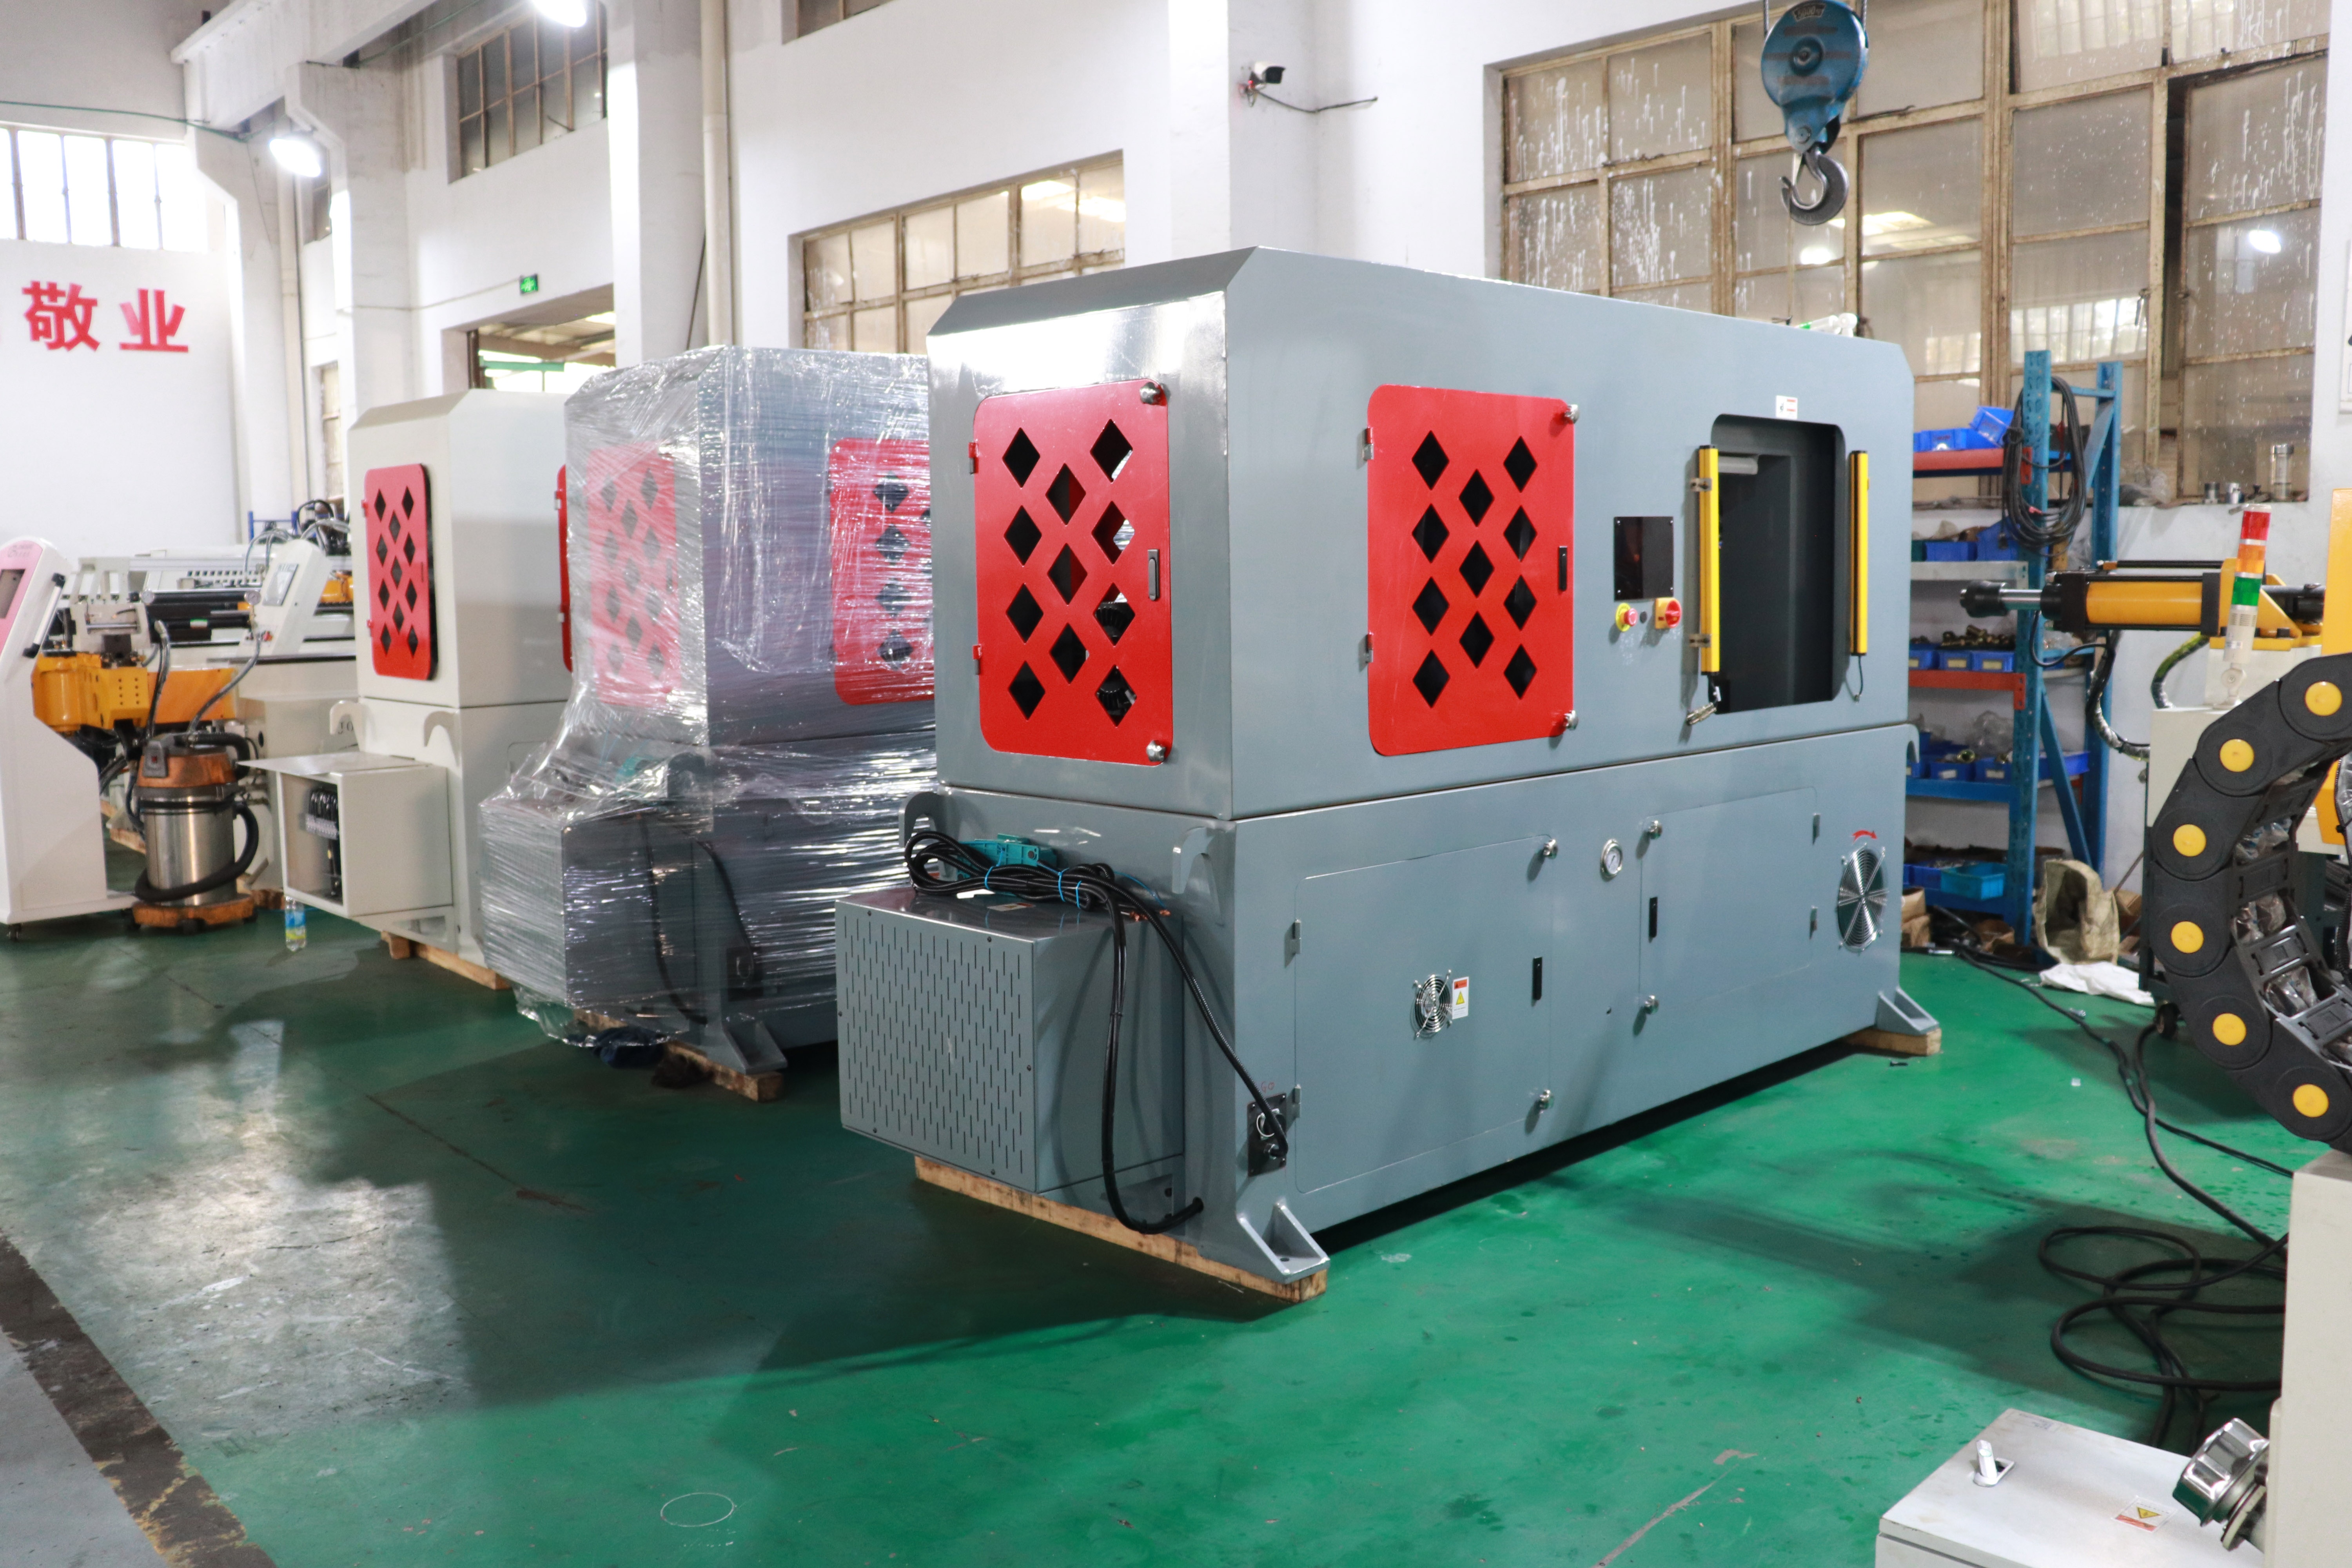
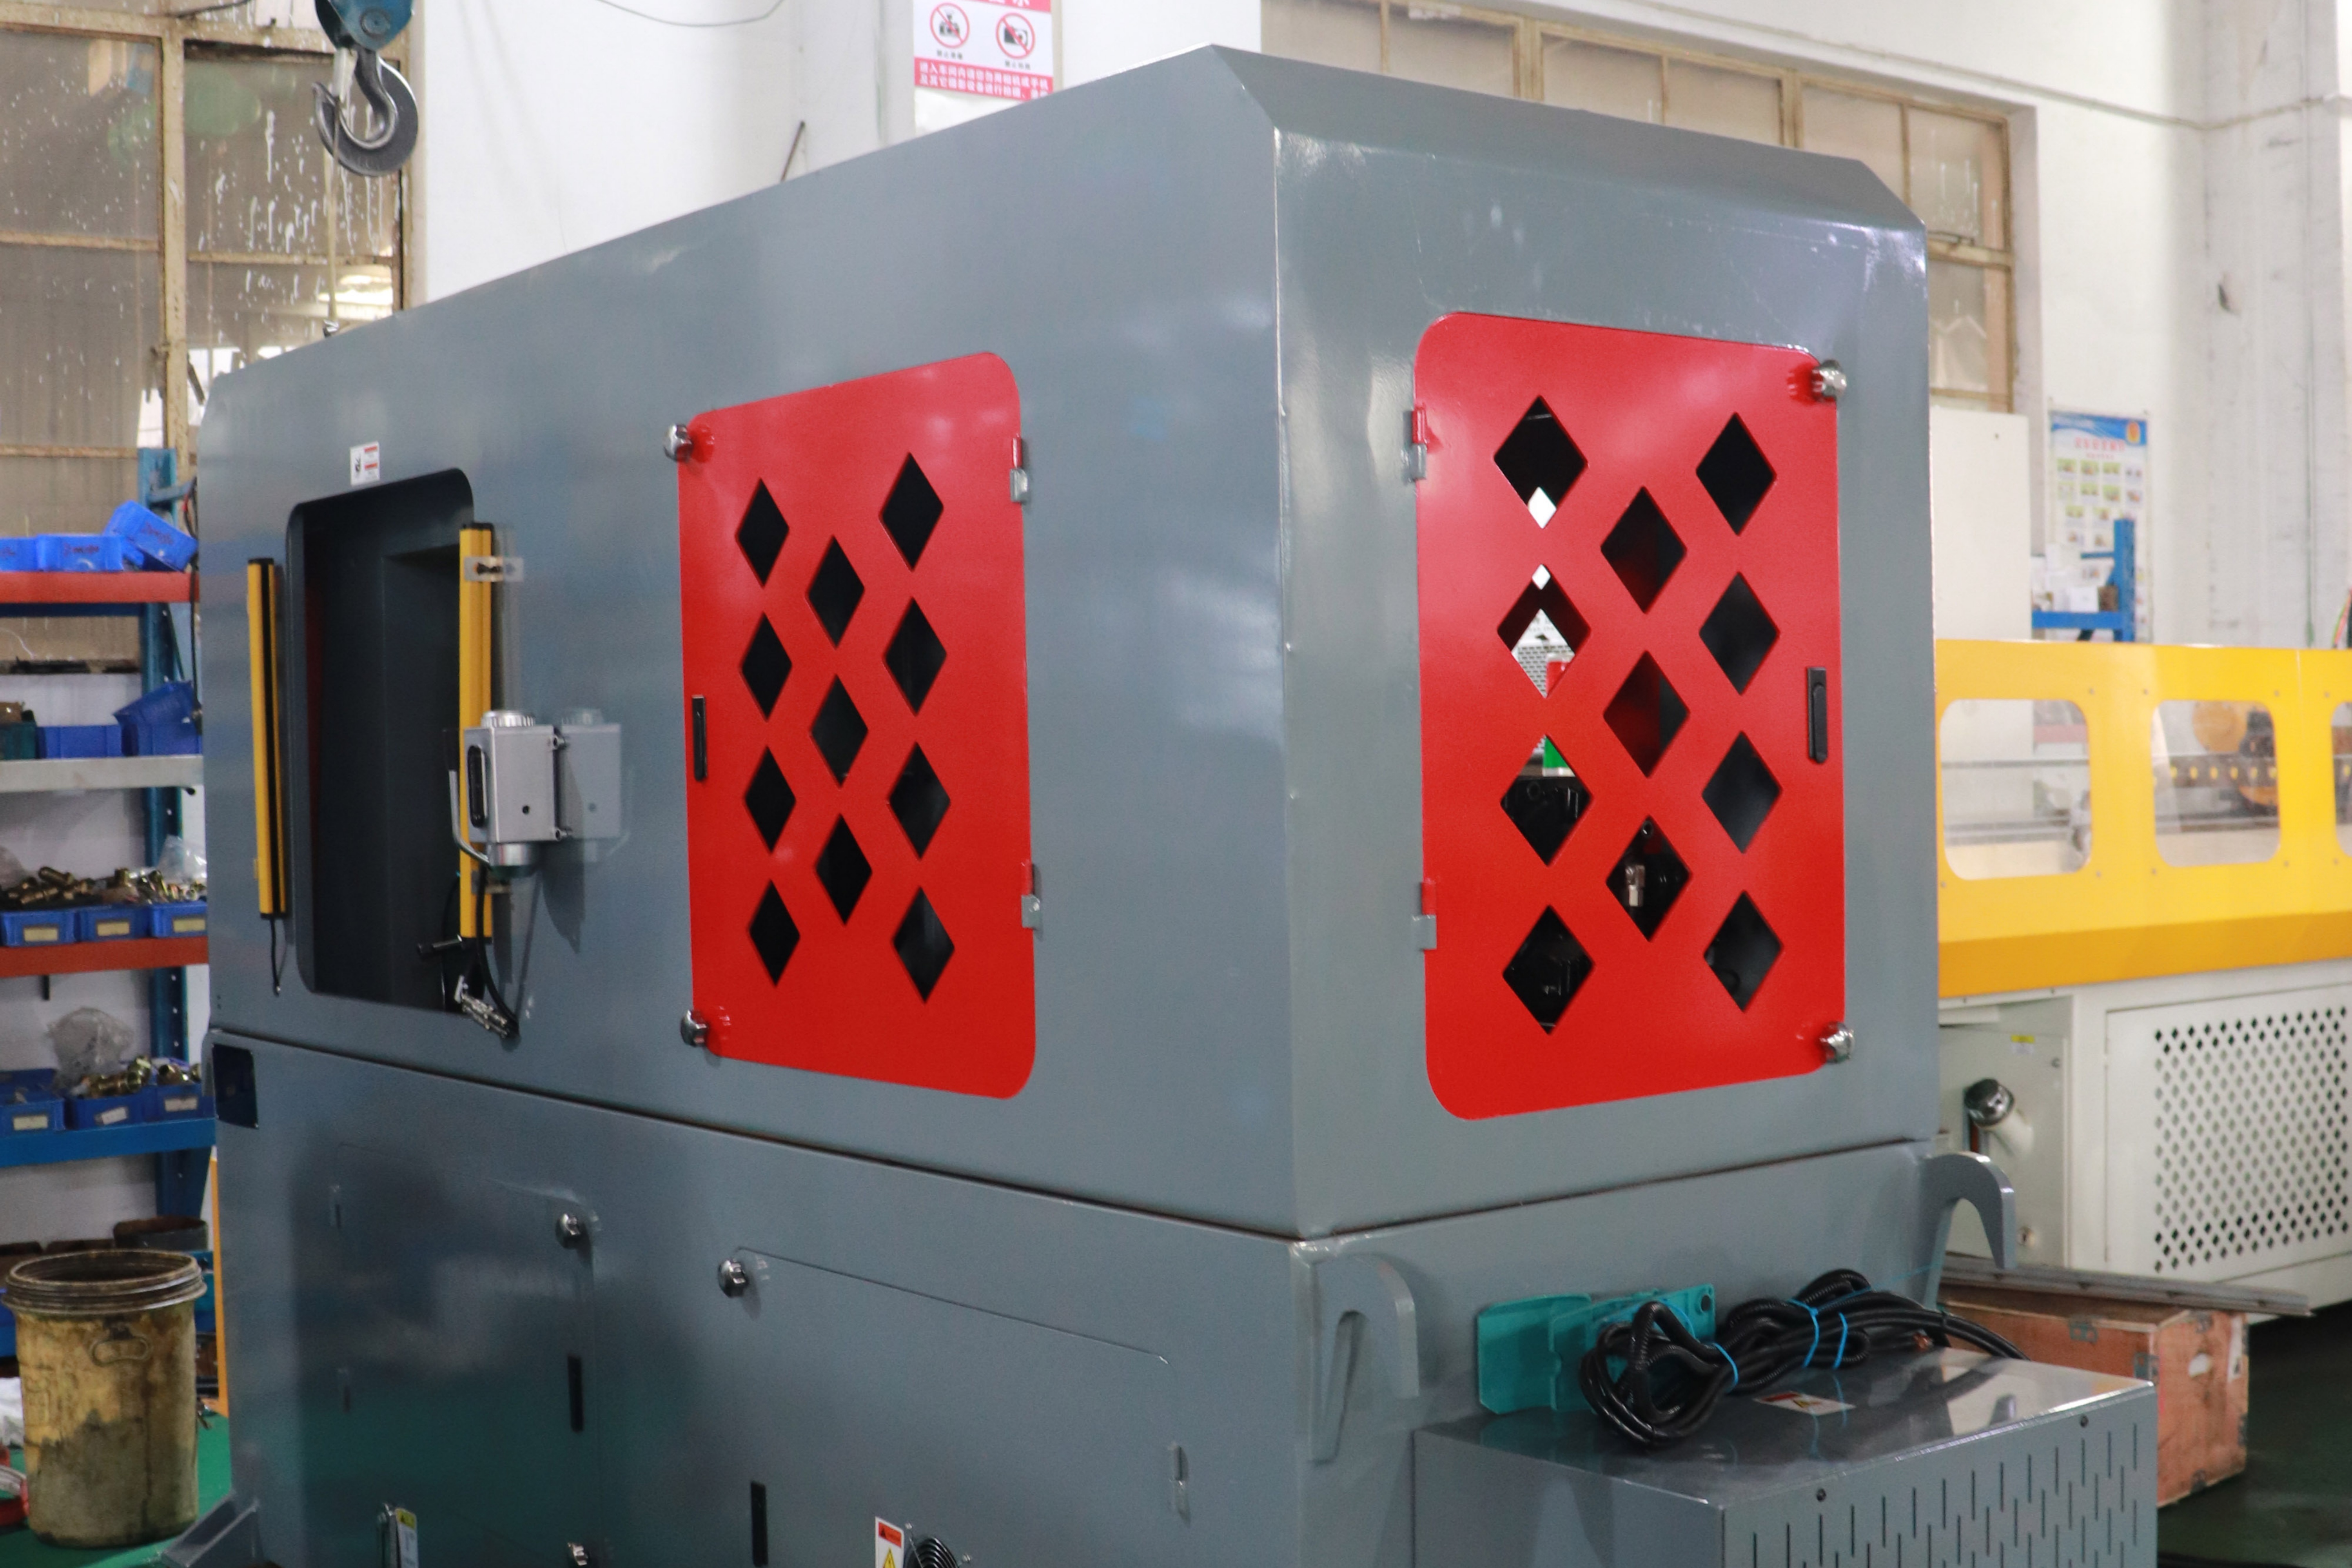
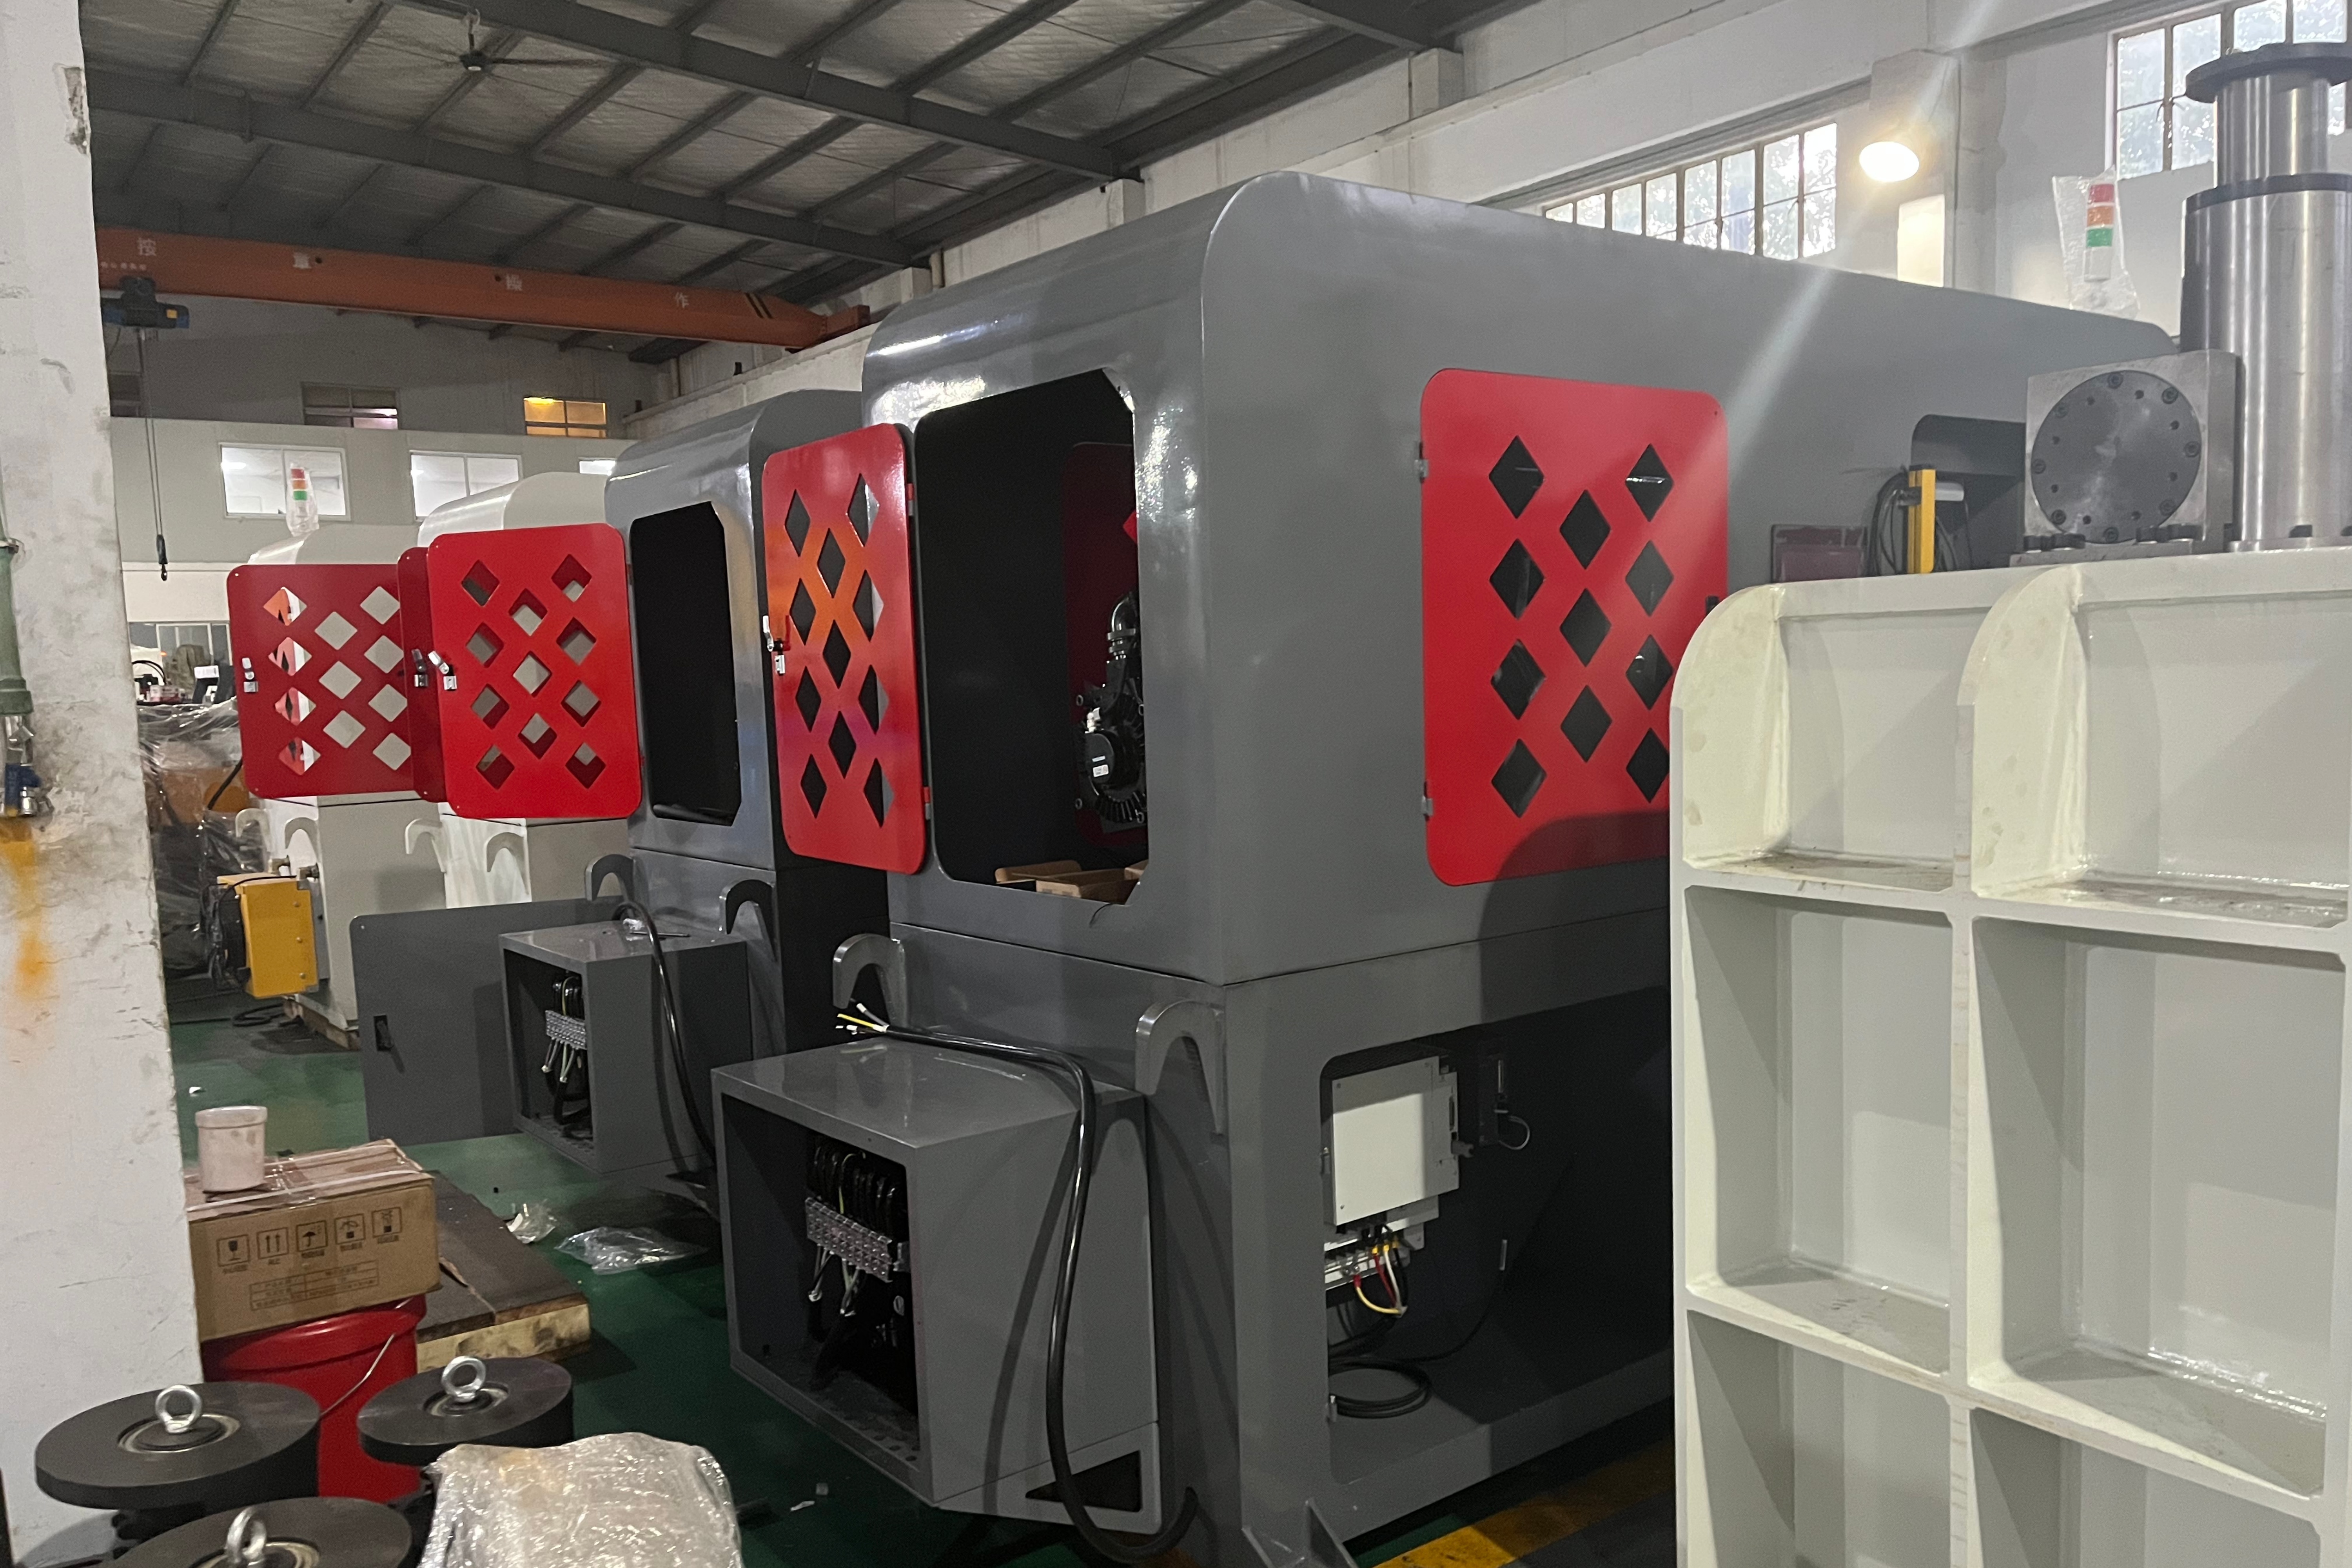
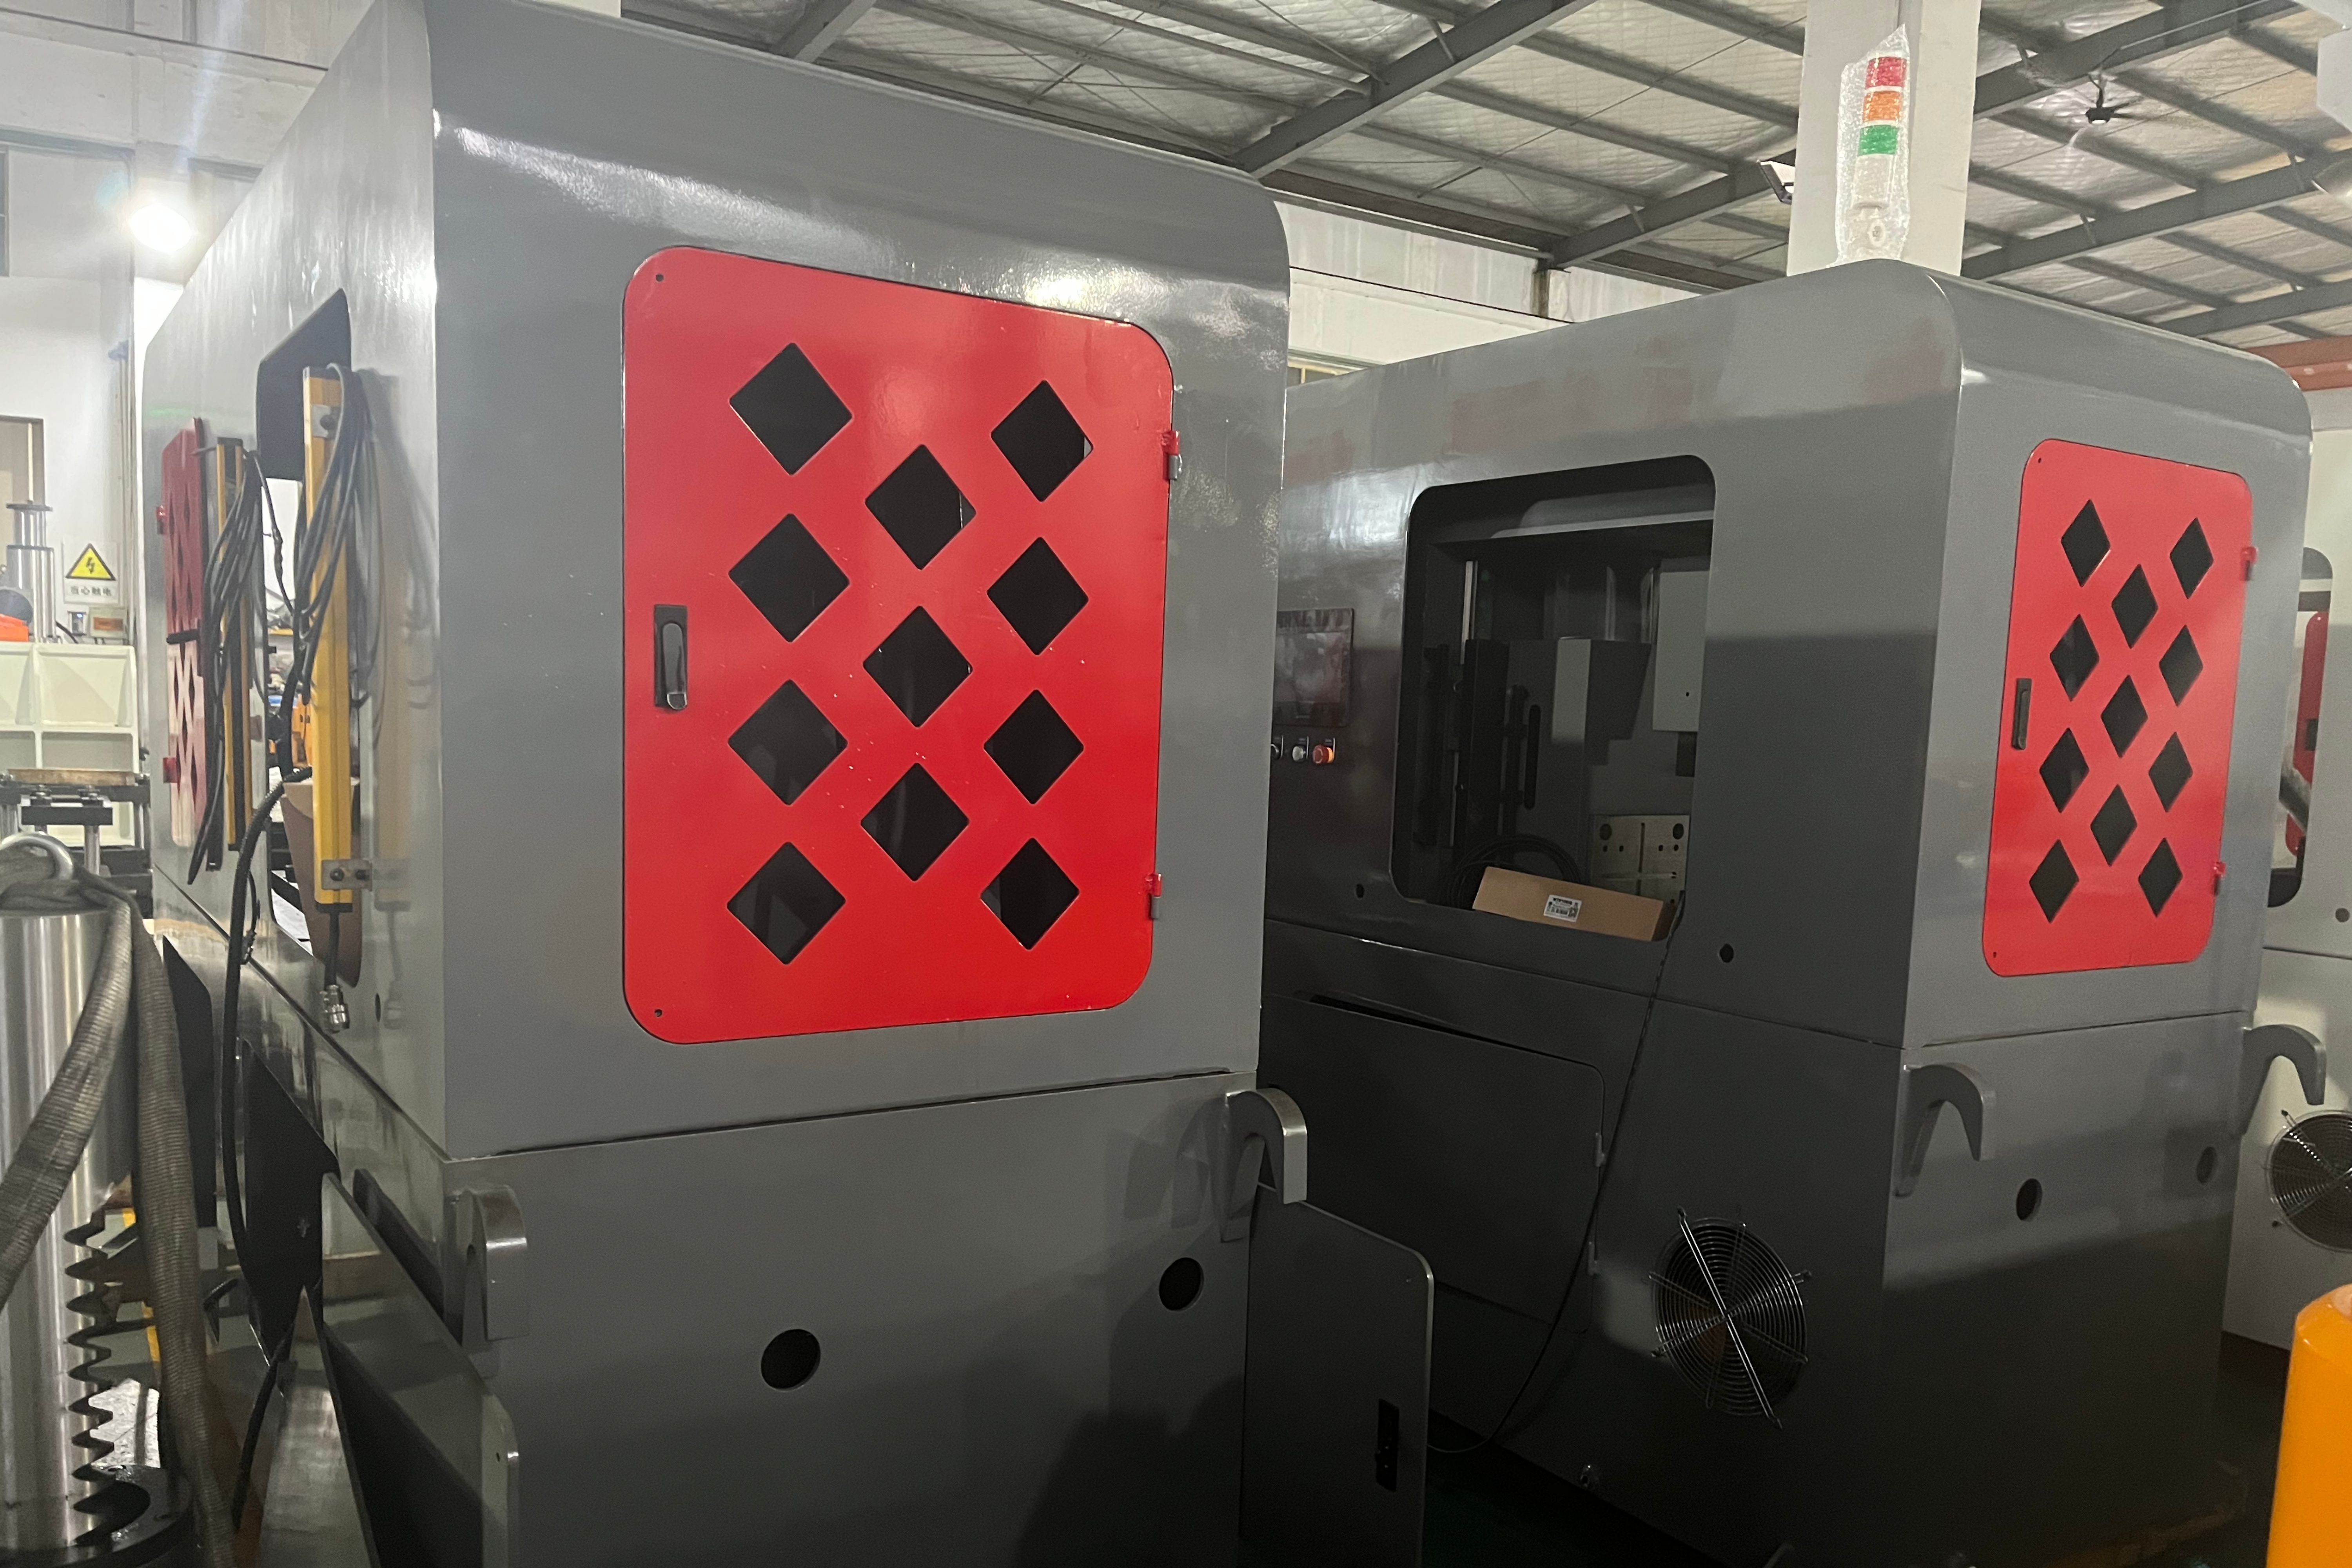
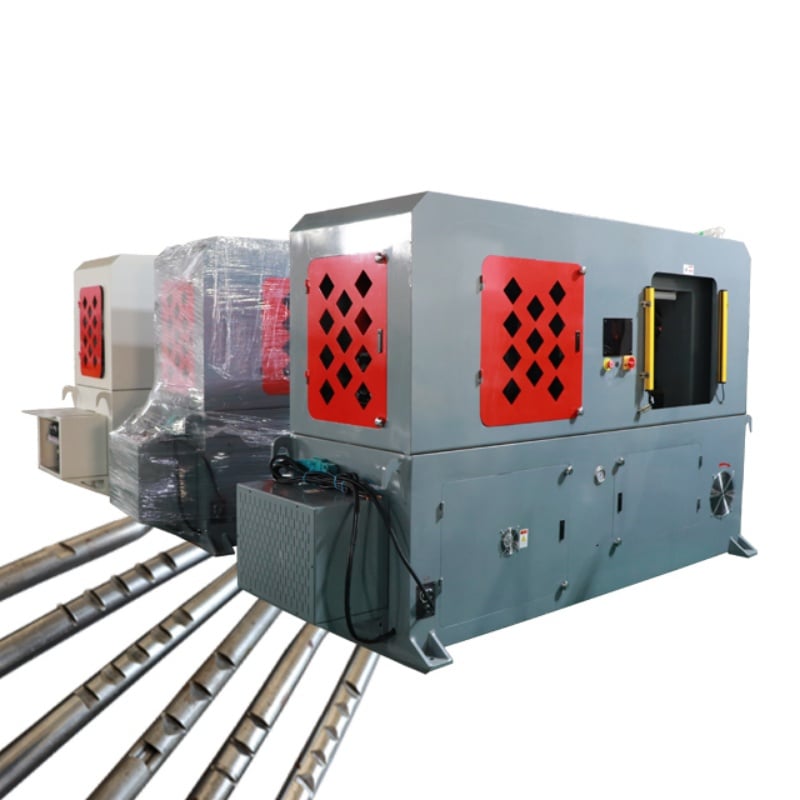
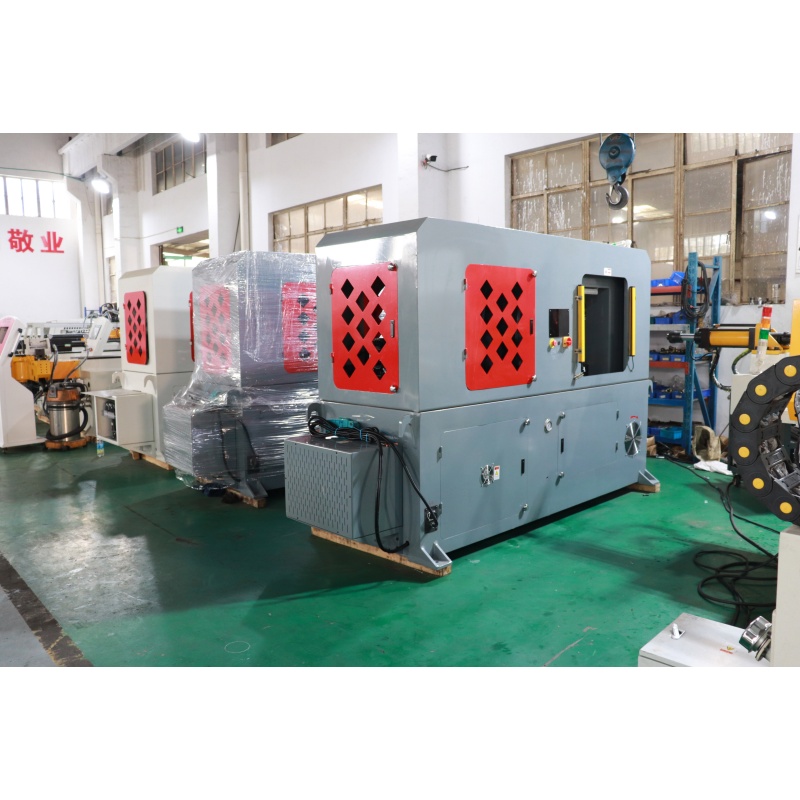
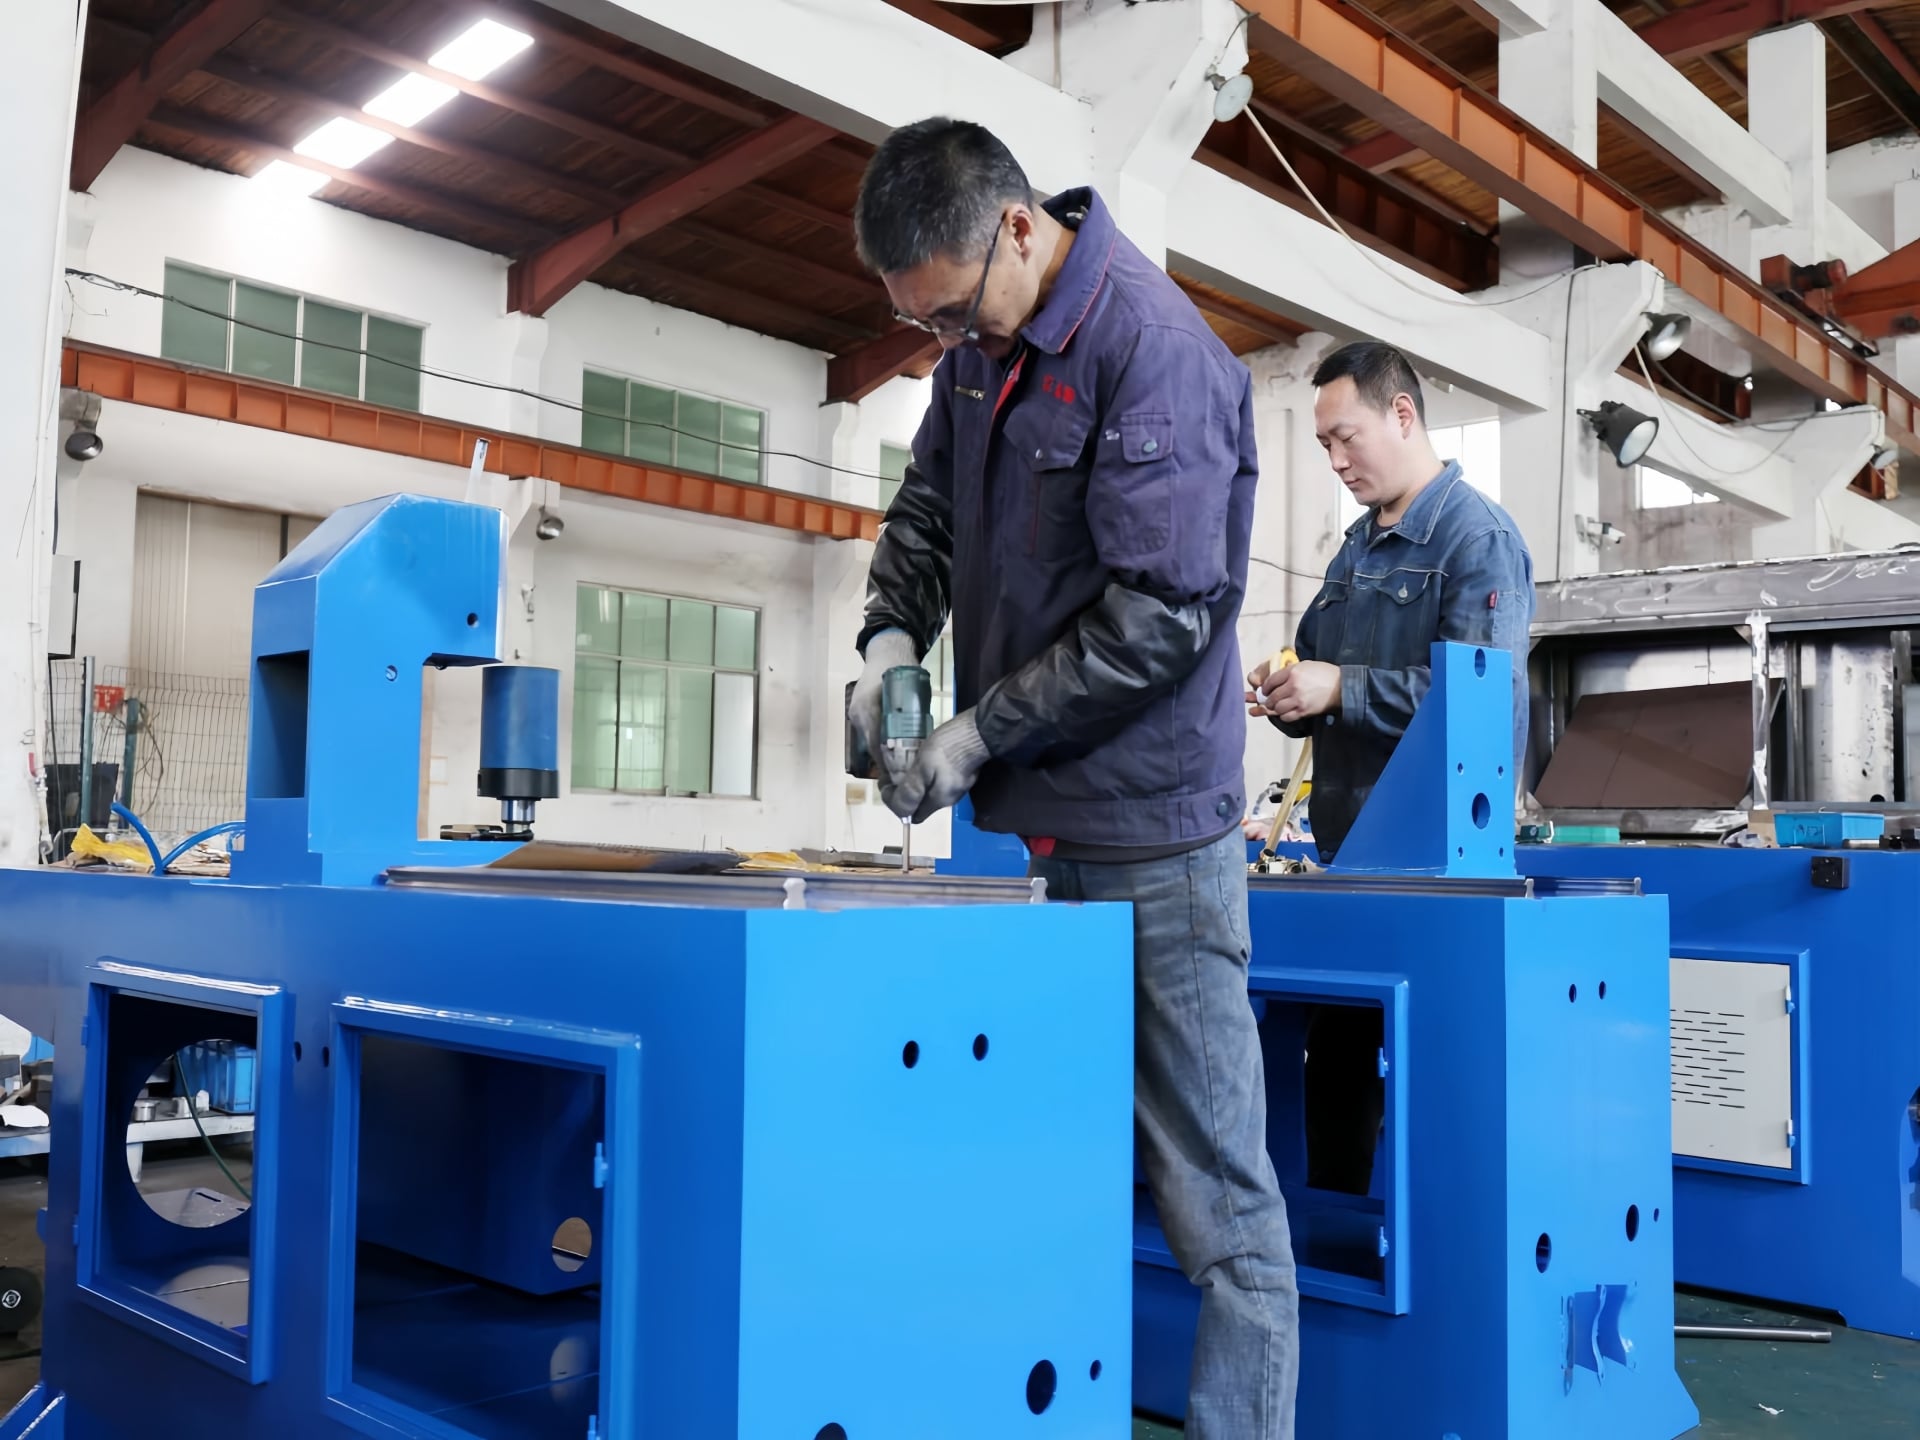
برای رفع چالشهای ناشی از عمق ناهمگون شیار (که باید در محدوده ±۰٫۱ میلیمتر باشد)، لبههای اضافی بیش از حد و هزینههای بالای نیروی کار در فرآیند قالبزنی سنتی برای تولید میلههای پشتی سری مورد استفاده در صندلیهای خودرو، شرکت بائوروی ماشینری راهحلی با دقت بالا برای ایجاد شیار ارائه داد که فرآیندهای برش با سوهان، غلتاندن و فشار دادن را در یک سیستم یکپارچه ترکیب میکند؛ این دستگاه با بهرهگیری از پنل لمسی کنترلشده توسط PLC و سیستم هیدرولیک قدرتمند، تنها در ۶ تا ۱۲ ثانیه قطعاتی با کیفیت بسیار بالا تولید میکند. این راهحل نهتنها تمیزی و یکنواختی عالی شیارها را تضمین میکند، بلکه امکان تولید کاملاً خودکار و انعطافپذیر را فراهم میسازد و بهطور چشمگیری رتبهبندی کیفیت تأمینکننده اصلی (OEM) را در زمینه روانی و ایمنی تنظیم ارتفاع صندلی ارتقا میدهد.
 EN