EN
ماشینآلات باوروی، راهاندازی در محل را برای خط تولید بالشتک سر در شمال آفریقا ارائه میدهد
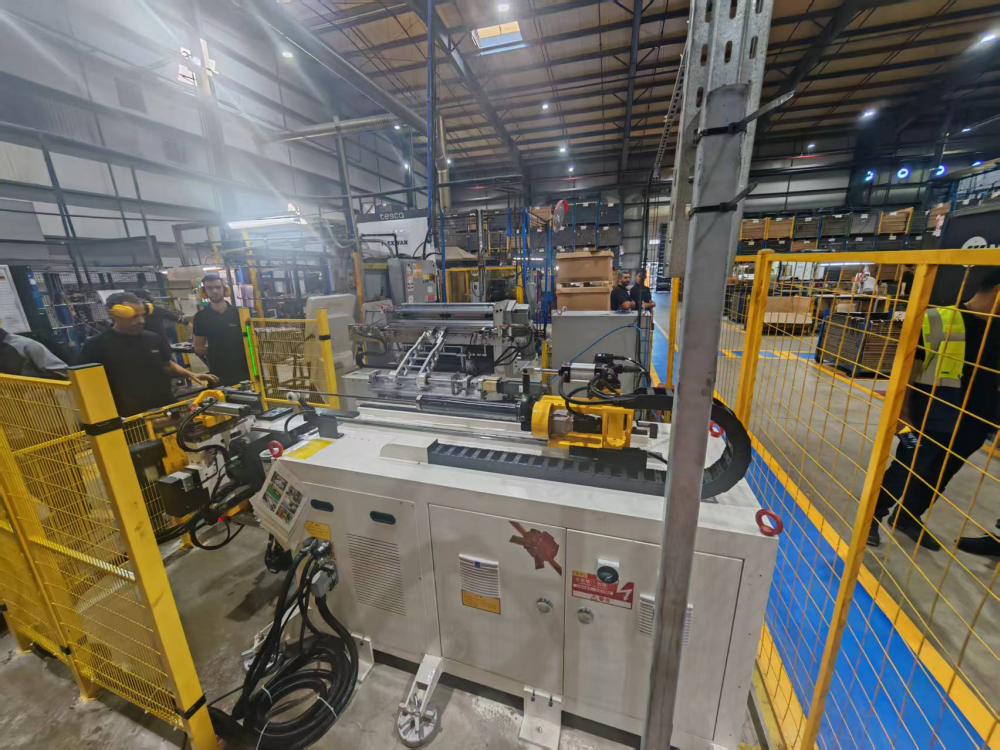
شرکت بائوروی ماشینری تیم مهندسی خود را به کارخانهٔ یک تأمینکنندهٔ قطعات خودروی سطح اول در شمال آفریقا فرستاد تا خط تولید خودکار بالشتکهای سر را نصب و راهاندازی کند. این پروژه شامل کل مسیر تولید شاخههای بالشتکهای خودرو است و دستگاه خمکردن لوله با فرآیندهای چرخش، تشخیص خط جوش، برش شیار، فشردن، علامتگذاری و بازرسی نهایی اتصال دارد.
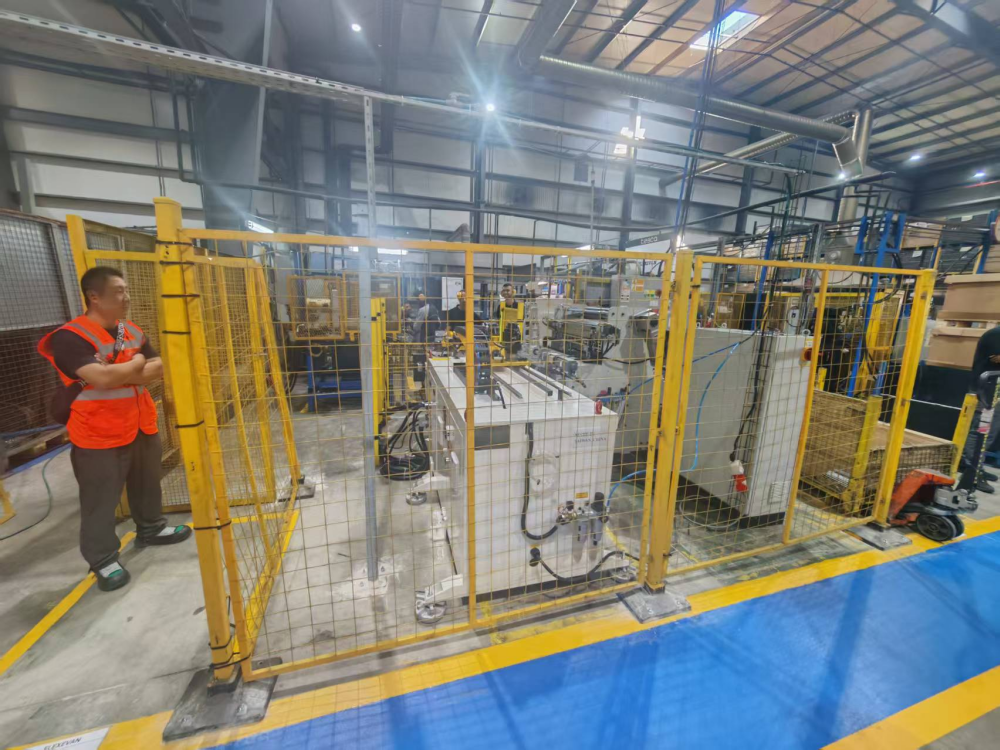
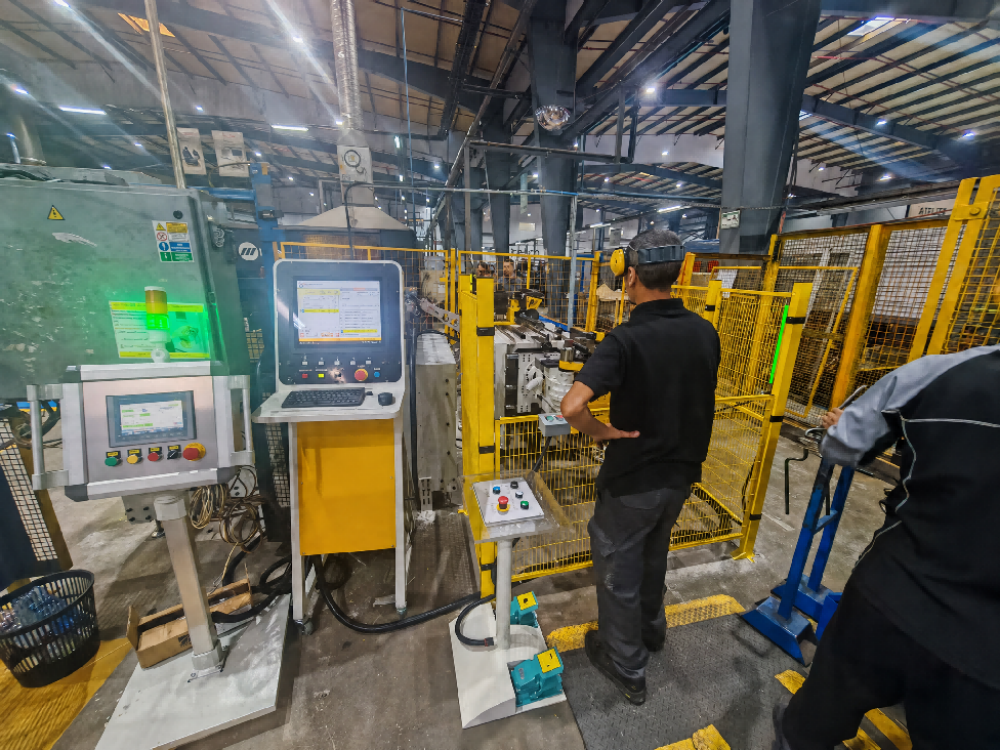
حمایت از نصب و راهاندازی در محل
در این پروژه، تیم مهندسی شرکت بائوروی ماشینری در کارخانهٔ مشتری حضور داشت تا نصب و راهاندازی خط تولید را پشتیبانی کند. کارهای انجامشده در محل شامل تعیین مکان تجهیزات، بررسی اتصالات مکانیکی و الکتریکی، تنظیمات دستگاه خمکردن لوله، همترازی ابزارها، هماهنگی رباتهای انتقال و تولید آزمایشی بود. این تیم همچنین در تأیید ترتیب عملیات بین دستگاه خمکردن لوله، دستگاه برش شیار، دستگاه فشردن، دستگاه علامتگذاری و ابزار بازرسی نیز کمک کرد.
راهاندازی در محل امکان شناسایی مشکلات را در محیط تولید واقعی فراهم میکند، نه صرفاً در حین آزمون جداگانهٔ ماشینآلات. همچنین به اپراتورهای مشتری کمک میکند تا با رابط انسان-ماشین (HMI)، ترتیب بارگذاری، رویههای ایمنی و نکات روزانهٔ بهرهبرداری آشنا شوند. این پروژه توانایی شرکت ماشینآلات باوروی در ارائهٔ پشتیبانی فنی در محل را برای کارخانههای سازندهٔ قطعات خودرو و خطوط یکپارچهٔ پردازش لوله نشان میدهد.
فرآیند تولید کامل ساقهٔ بالش سر
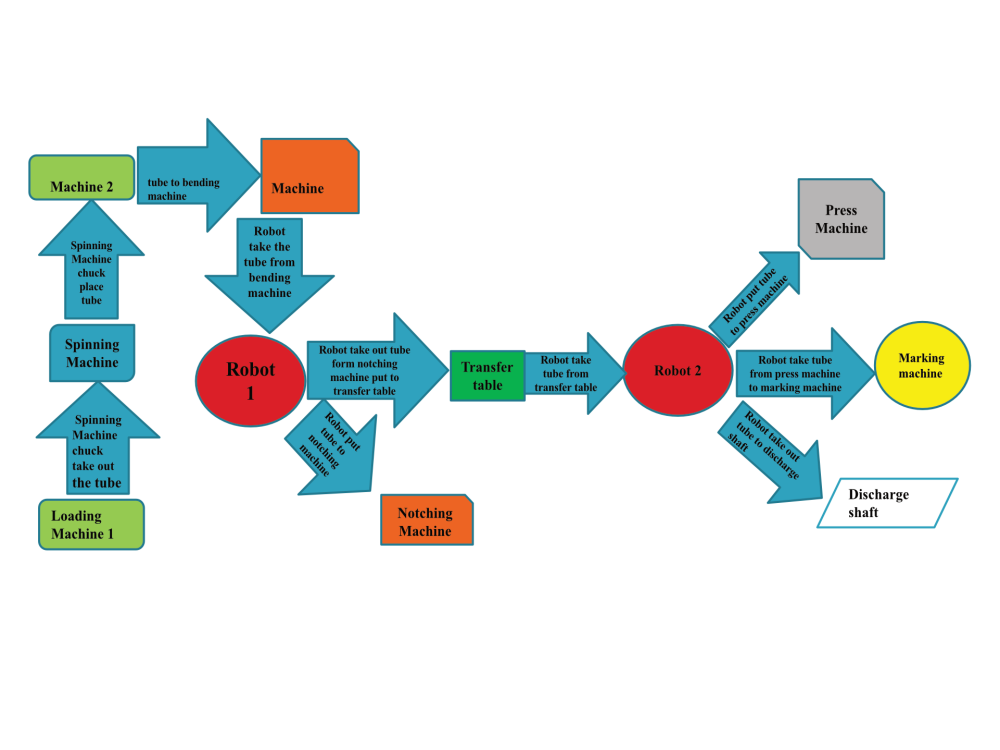
خط تولید بهصورتی منظم و پیوسته روند دارد. ابتدا لولهها در خط بارگذاری میشوند و توسط دستگاه چرخشدهنده پردازش میگردند. پس از چرخش، لوله به ایستگاه بارگذاری دوم منتقل شده، از آزمون تشخیص خط جوش عبور میکند و سپس به دستگاه خمکنندهٔ لوله ارسال میشود. لولهٔ خمشده سپس مراحل برش شیار، انتقال، فشردن، علامتگذاری با لیزر و بازرسی تخصصی را طی کرده و به ساقهٔ نهایی بالش سر تبدیل میشود.
این فرآیند برای تأمینکنندگان خودرو اهمیت دارد، زیرا لوله باید در طول هر انتقال، موقعیت و جهت صحیح خود را حفظ کند. بنابراین، دستگاه خمکردن لوله یک ایستگاه کار جداگانه نیست، بلکه یکی از اصلیترین ایستگاههای شکلدهی در یک سیستم تولید متصل است.
۱. چیدمان خط تولید و جریان کار
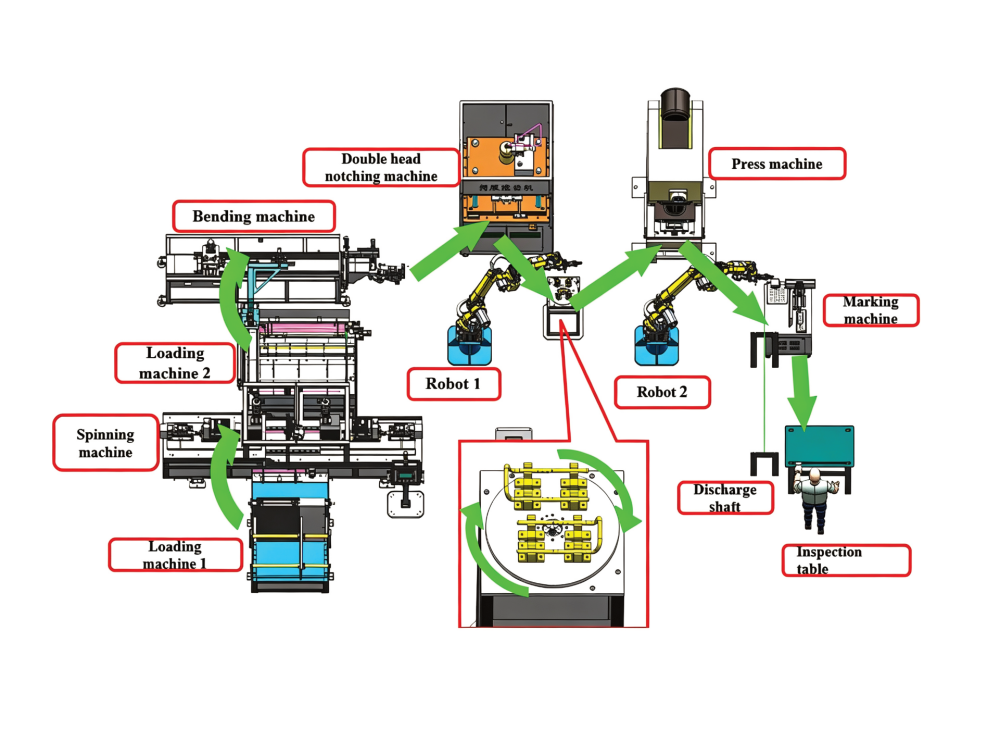
خط تولید شامل ماشین بارگیری ۱، ماشین چرخاندن، ماشین بارگیری ۲، تشخیص خط جوش، دستگاه خمکردن لوله، ربات ۱، ماشین برش دوسر، میز انتقال، ربات ۲، دستگاه پرس، دستگاه علامتگذاری، محور تخلیه و میز بازرسی است.
جریان کار به دو مرحله انتقال تقسیم میشود. مرحله اول لوله را از فرآیندهای چرخاندن و تشخیص به خمکردن و سپس به برش منتقل میکند. پس از برش، میز انتقال موقعیت قطعه کار را تغییر میدهد تا ربات ۲ بتواند آن را به دستگاه پرس منتقل کند. مرحله دوم لوله پرسشده را به دستگاه علامتگذاری و سپس به محور تخلیه و بازرسی نهایی میفرستد.
۲. بارگیری و چرخاندن لوله
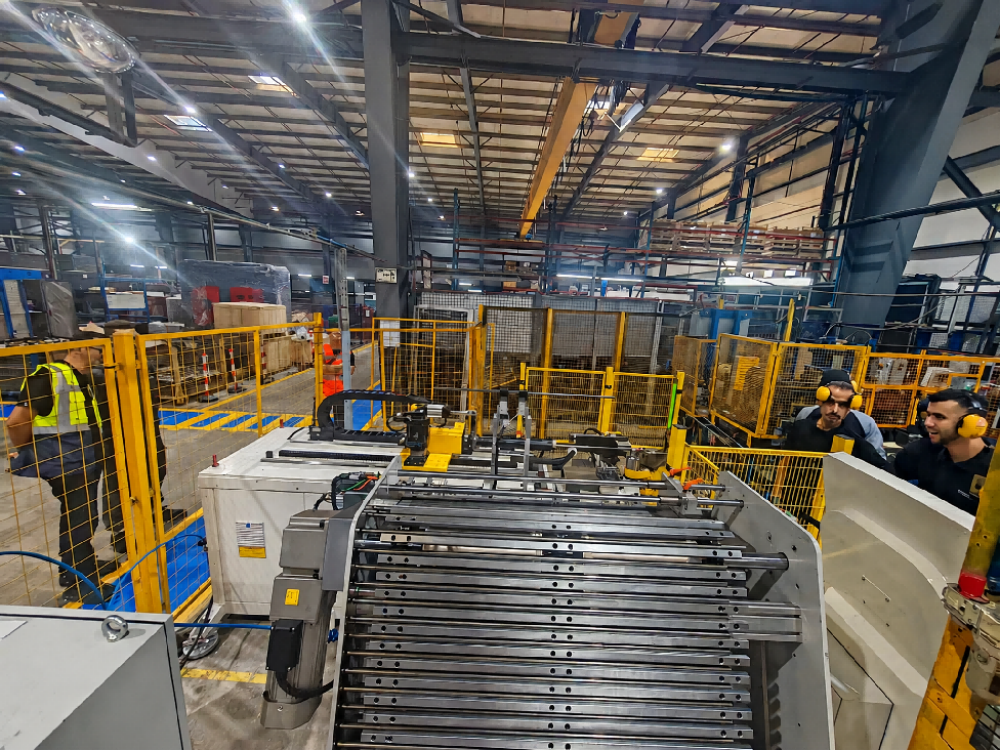
فرآیند از قفسهٔ انبار کنندهٔ دستگاه بارگیری ۱ آغاز میشود. این قفسه لولهها را پیش از تولید نگهداری میکند. یک مکانیزم تقسیمکننده لولهها را یکییکی از هم جدا میسازد و یک چنگک پنوماتیک هر لوله را گرفته و در دستگاه چرخاننده قرار میدهد.
عملیات چرخاندن لوله را برای مرحلهٔ خمکردن آماده میسازد. پس از اتمام چرخاندن، چنگک لوله را خارج کرده و به قفسهٔ انبار کنندهٔ دستگاه بارگیری ۲ منتقل میکند. این بافر مرحلهٔ بعدی را پشتیبانی میکند و انتقال کنترلشدهای بین مراحل چرخاندن و خمکردن فراهم میسازد.
۳. تشخیص خط جوش و خمکردن لوله
دستگاه بارگیری ۲ لولهٔ چرخاندهشده را از قفسهٔ انبار کننده دریافت کرده و از دستگاه تشخیص خط جوش عبور میدهد. پس از تشخیص، یک گیرهٔ خرپایی لوله را به دستگاه خمکنندهٔ لوله منتقل میکند. این ترتیب برای کنترل موقعیت لوله پیش از خمکردن طراحی شده است که برای شکلدهی یکنواخت ساقههای بالشتک سر در خودروها حیاتی است.
دستگاه خمکننده لوله شکل مورد نیاز ساقه تکیهگاه سر را ایجاد میکند. پس از خمشدن، ربات ۱ لولهی شکلگرفته را برداشته و به دستگاه برشدهندهی دوسر منتقل میکند. در این خط تولید، عملیات خمکردن مستقیماً به عملیات شکلدهی بعدی متصل است و نیاز به جابهجایی دستی بین دستگاهها را کاهش میدهد.
۴. برشدهی و میز انتقال
ربات ۱ لولهی خمشده را در دستگاه برشدهندهی دوسر قرار میدهد. پس از اتمام برشدهی، ربات ۱ لوله را خارج کرده و روی میز انتقال میگذارد.
میز انتقال قطعهی کار را به سوی دیگر خط تولید میچرخاند. این تغییر موقعیت امکان برداشتن لوله توسط ربات ۲ و ارسال آن به دستگاه پرس را فراهم میکند. بنابراین میز انتقال نقطهی اتصال مهمی بین ربات ۱ و ربات ۲ است.
۵. پرسکاری، علامتگذاری و بازرسی نهایی
ربات ۲ لولهٔ شیاردار را از میز انتقال برداشته و در دستگاه پرس قرار میدهد. پس از عملیات پرس، ربات ۲ قطعه را به دستگاه علامتگذاری منتقل میکند. عملیات علامتگذاری اطلاعات شناسایی را بر روی لوله طبق نیاز مشتری فراهم میکند.
پس از علامتگذاری، ربات قطعه را به محور تخلیه منتقل میکند. سپس هر میلهٔ تمامشده در یک فیکسچر بازرسی اختصاصی بررسی میشود. اگر میله بهدرستی در فیکسچر جای نگیرد، میتوان آن را بلافاصله اصلاح کرد. این بازرسی نهایی به تأیید این موضوع کمک میکند که میلهٔ تمامشدهٔ پشتسرنشین دقیقاً با شکل مورد نیاز قبل از خروج از خط تولید مطابقت دارد.
۶. کاربرد میلهٔ تمامشدهٔ پشتسرنشین
قطعات تمامشده نمایشدادهشده در مواد پروژه، میلههای پشتسرنشین شکلدادهشده با انحناهای متعدد، شیارها و بخشهای پرسشده هستند. میلههای تمامشده پیش از بستهبندی یا انتقال به مرحلهٔ بعدی تولید، در مقابل شکل قطعه و فیکسچر اختصاصی بازرسی میشوند.
این پروژه نشان میدهد که چگونه یک دستگاه خمکننده لوله میتواند در یک خط کامل تولید لولههای خودرویی ادغام شود. همچنین نشان میدهد که تحویل موفق، فراتر از تأمین ماشینهای جداگانه است. ادغام تجهیزات، راهاندازی در محل و پشتیبانی از تولید، هنگامی که خط در یک کارخانهٔ مؤثر تولید قطعات خودرو نصب میشود، اهمیت زیادی دارد.
برای کاربردهای مشابه، ماشینآلات باوروی میتواند کشش لوله، جنس مواد، ابعاد، ترتیب خمکردن، نیازهای برش و فشردن، روش علامتگذاری و روش نهایی بازرسی را ارزیابی کند و سپس در طول نصب و تولید آزمایشی، پشتیبانی فنی هماهنگ ارائه دهد.
پروژهٔ خمکردن ساقهٔ بالشسر خود را بررسی کنید
آیا به دنبال ماشین خمکردن لوله یا خط تولید کامل بالشتک سر هستید؟ طرح قطعه، مشخصات لوله و نیازهای تولیدی خود را برای ما ارسال کنید. تیم مهندسی ما فرآیند خمکردن را بررسی کرده، تجهیزات مورد نیاز را پیشنهاد میدهد و در نصب، راهاندازی در محل، تولید آزمایشی و راهنمایی اپراتورها در کارخانه شما حمایت میکند.