
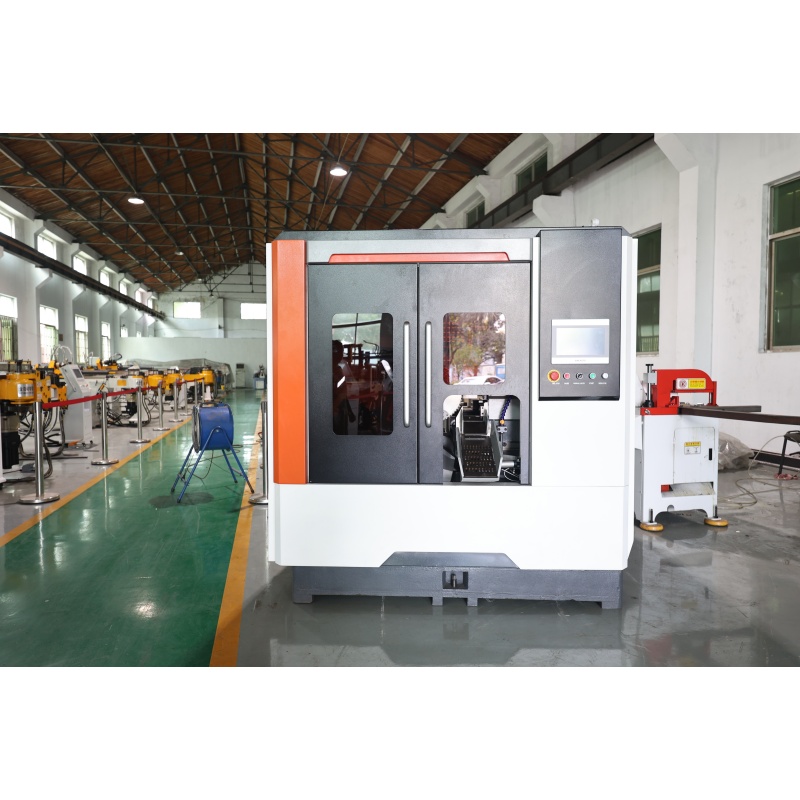
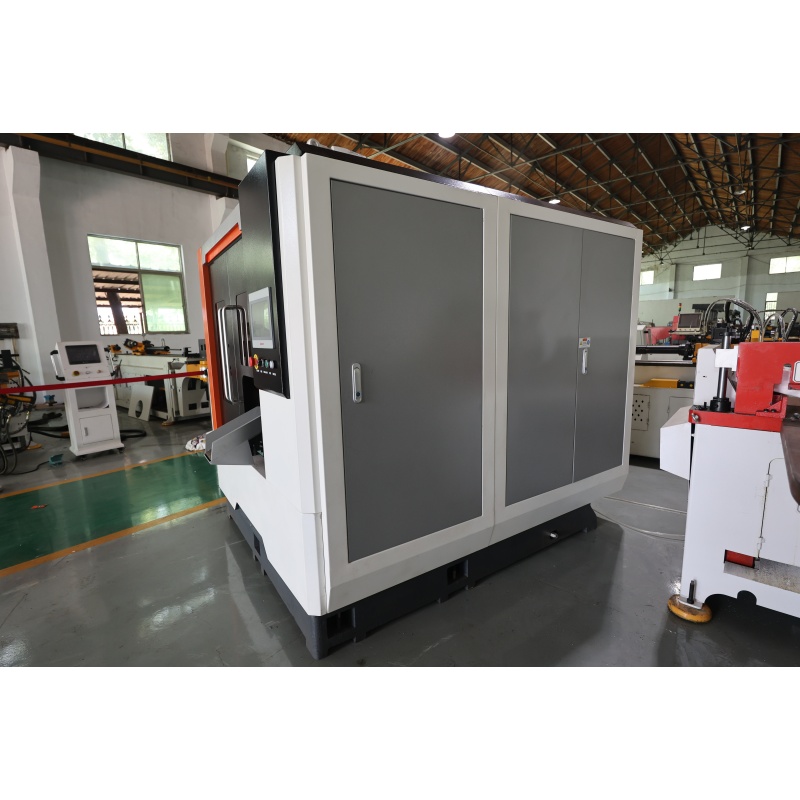
| آیتم | Name | دادهها |
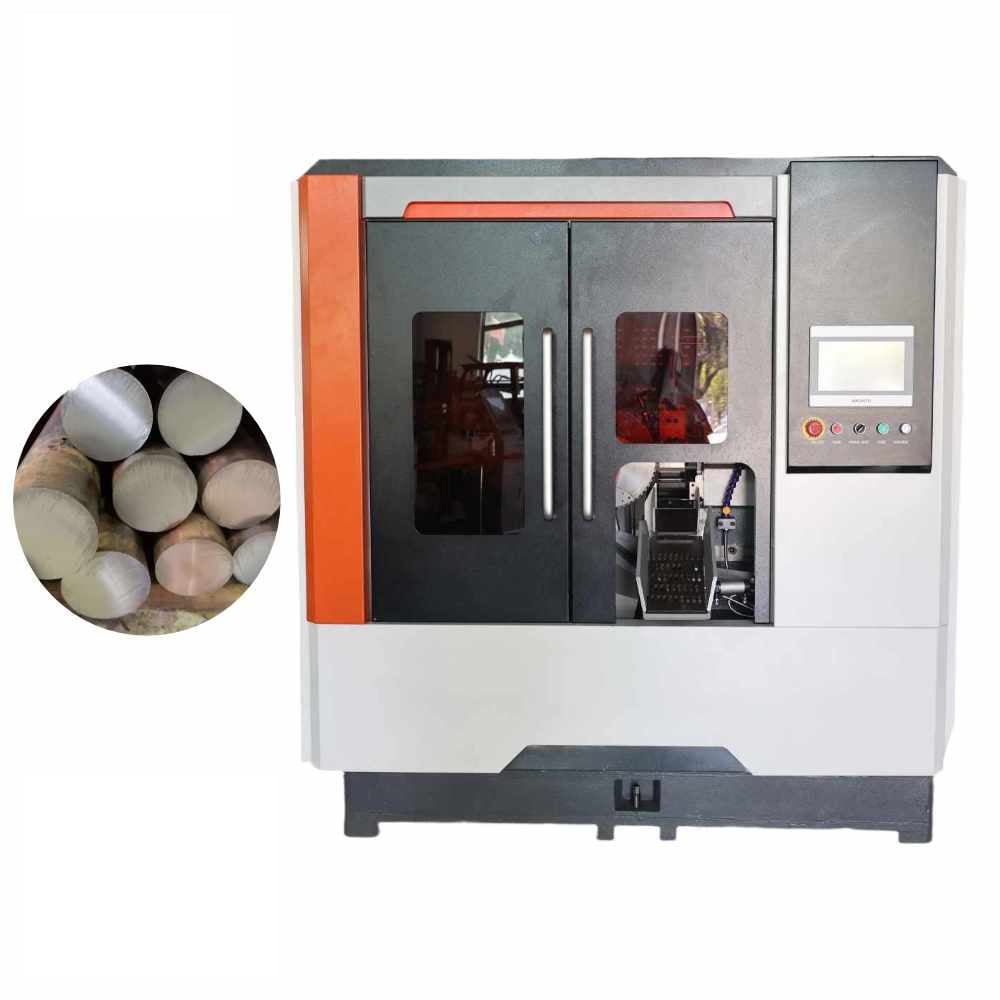
| 1 | قطر برش حداکثر | 70 میلی متر |
| 2 | کمترین ضخامت برش | 10 میلی متر |
| 3 | چاقوی برش TCT | 250mm×2.0;285mm×2.0; |
| 4 | موتور سر موتور | 7.5KW(4P) |
| 5 | سرعت چرخش محور | 30-150RPM |
| 6 | تغذیه چاقو | موتور سرو |
| 7 | سرعت تغذیه چاقو | 0-80میلیمتر/ثانیه |
| 8 | سرعت بازگشت چاقو | 100میلیمتر/ثانیه |
| 9 | سرعت تغذیه | 300-500میلیمتر/ثانیه |
| 10 | طول برش | 8-600میلیمتر |
| 11 | راک تغذیه | 3500~600میلیمتر |
| 12 | کنترل | PLC |
| 13 | وزن تحمل راک | 3500کیلوگرم |
| 14 | وزن دستگاه | 4500 کیلوگرم |
سیستم موقعیتیابی CNC امکان تنظیم طول برش و طول باقیمانده را برای اپراتور فراهم میکند و این امر منجر به کاهش انحراف در طول و حفظ نتایج یکنواخت در برشهای مکرر میشود.
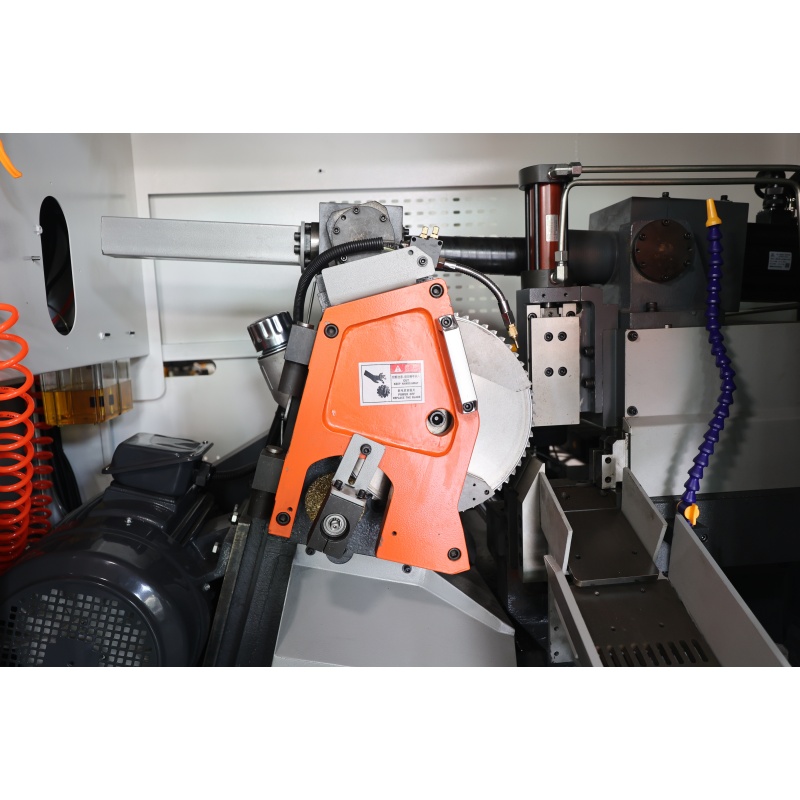
این دستگاه از تیغهٔ ارهٔ فلزی با نوک کاربید و اختصاصی برای برش با سرعت بالا استفاده میکند. این تیغه سطوح برش هموار و تمیزی تولید میکند و همچنین حاشیههای نامطلوب، تغییر شکل و سنبادهزنی ثانویه را کاهش میدهد.
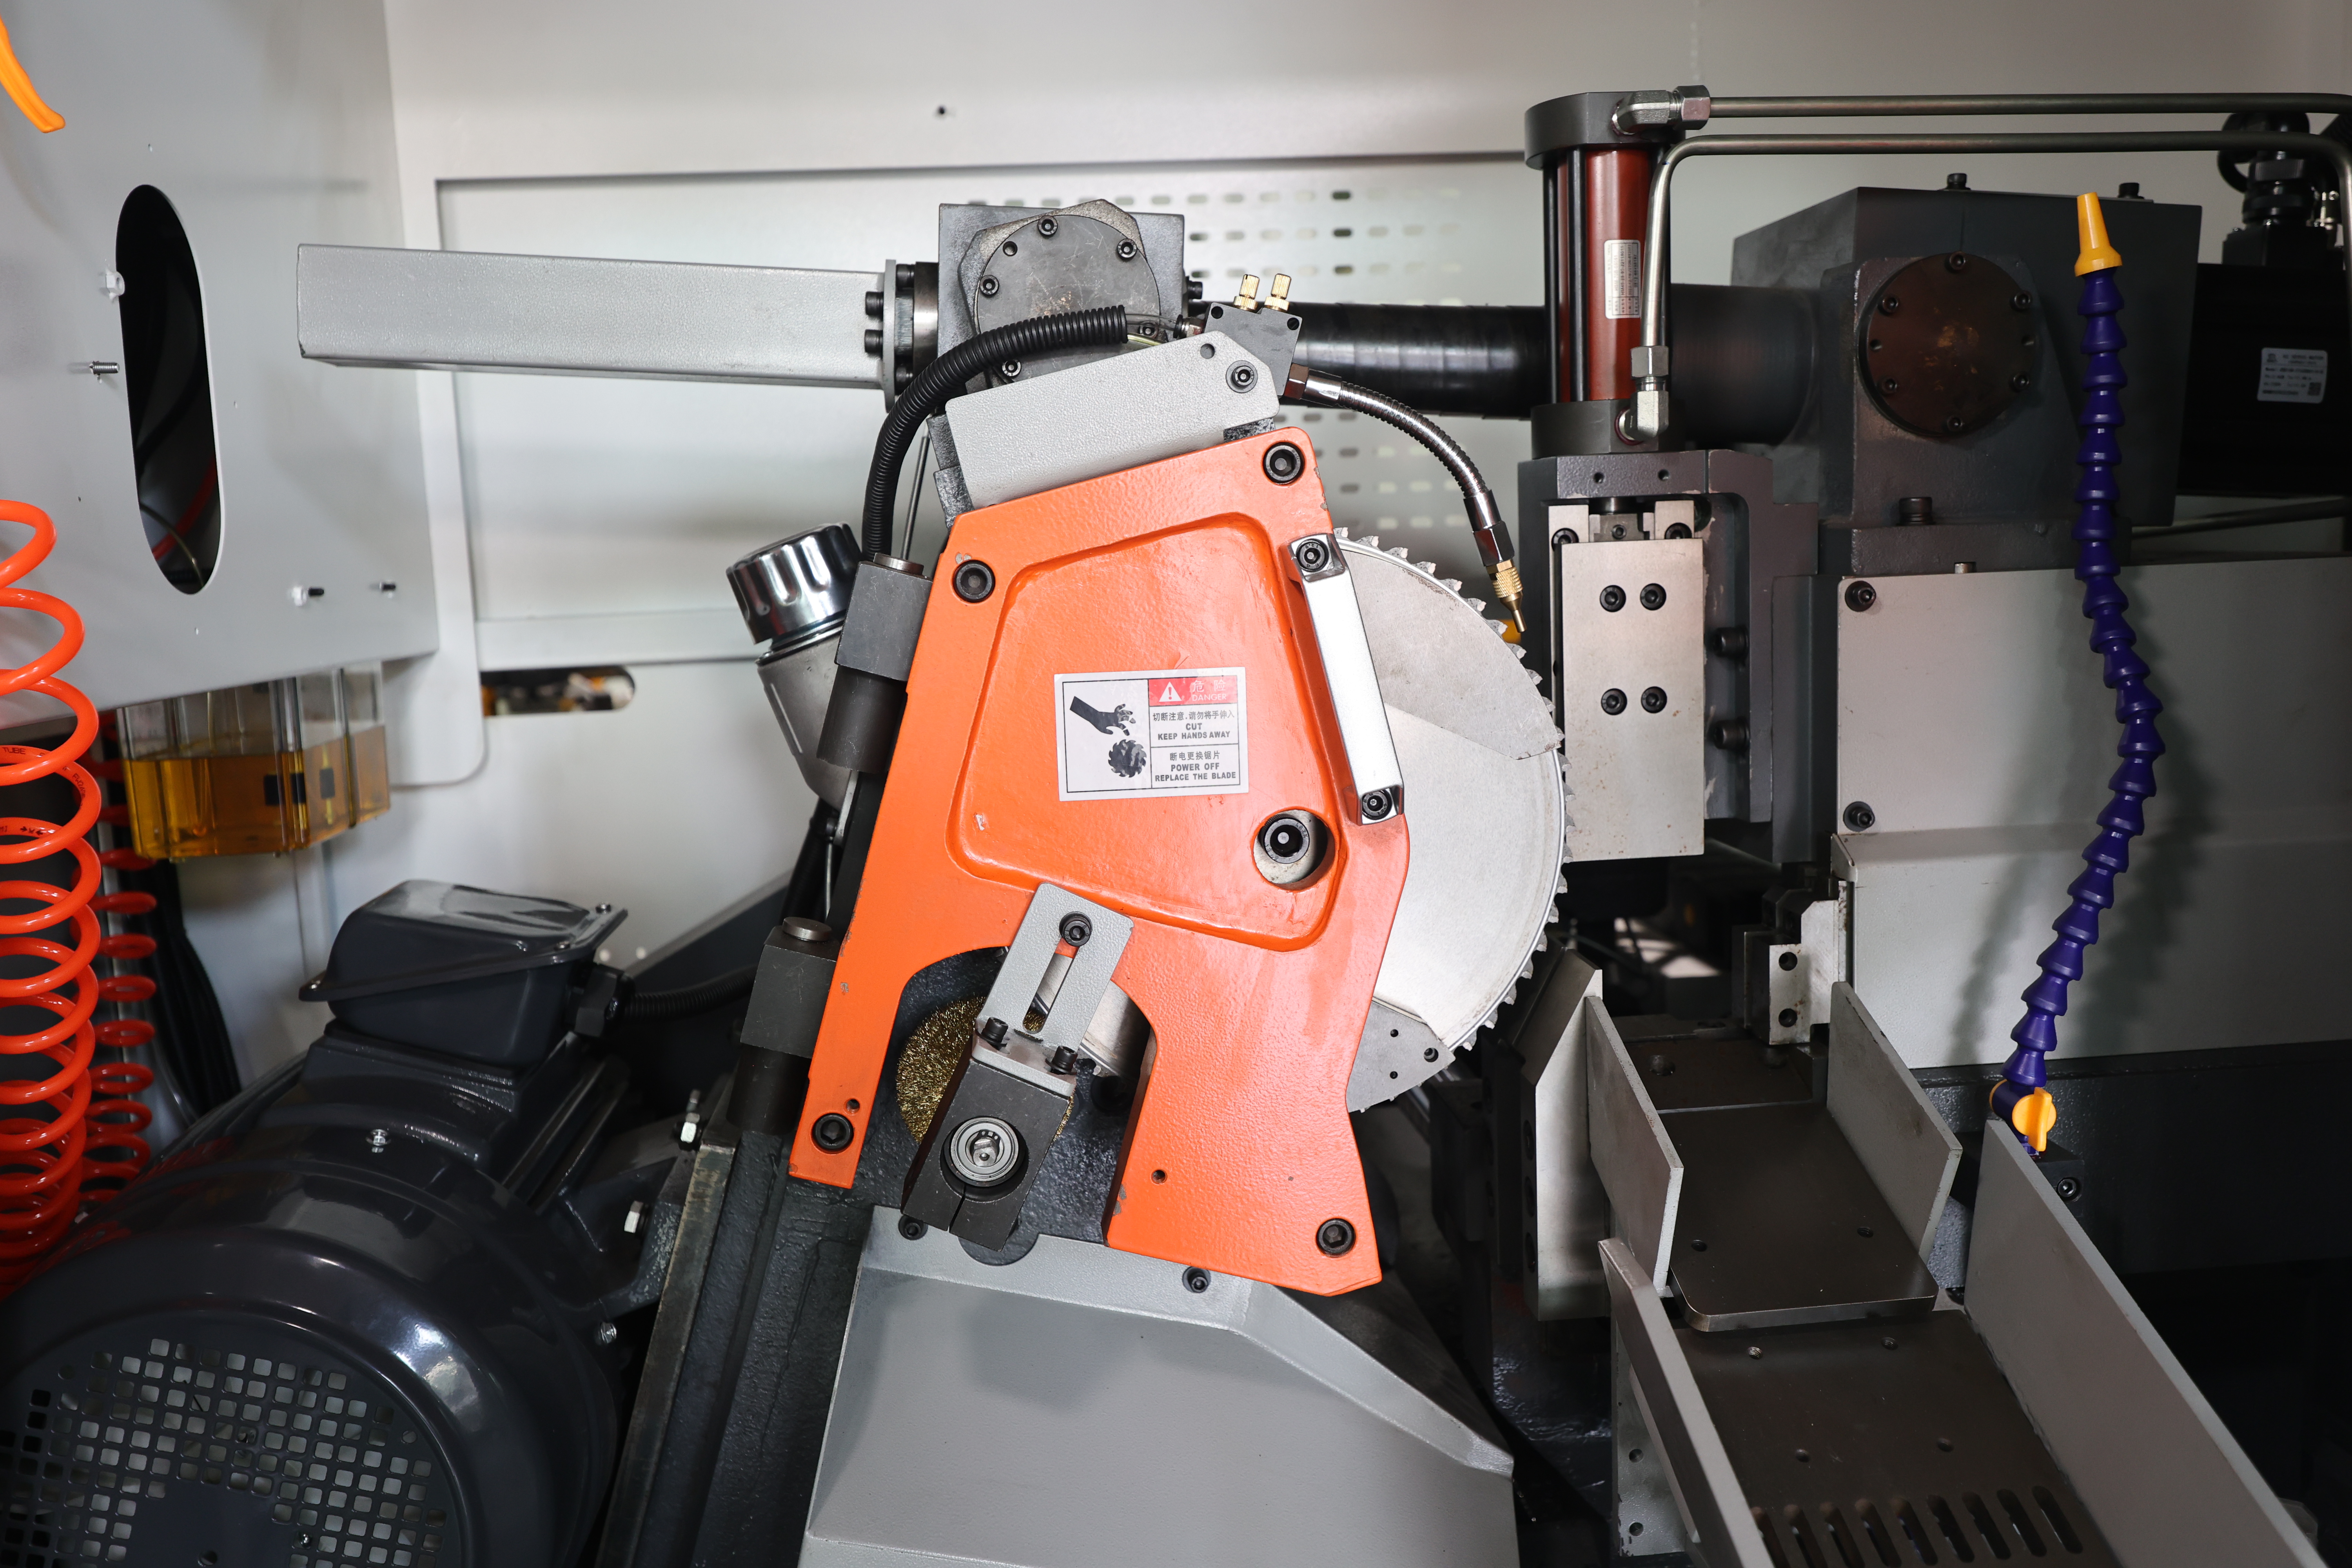
میلهٔ چرخان با سرعت بالا همراه با فرآیند تغذیهٔ مناسب، سرعت برش و بهرهوری را افزایش میدهد. در مقایسه با ارههای نواری سنتی و دستگاههای برش ساینده، این دستگاه برای کاربردهای برش انبوه با چرخههای تولید پرتنش مناسبتر است.
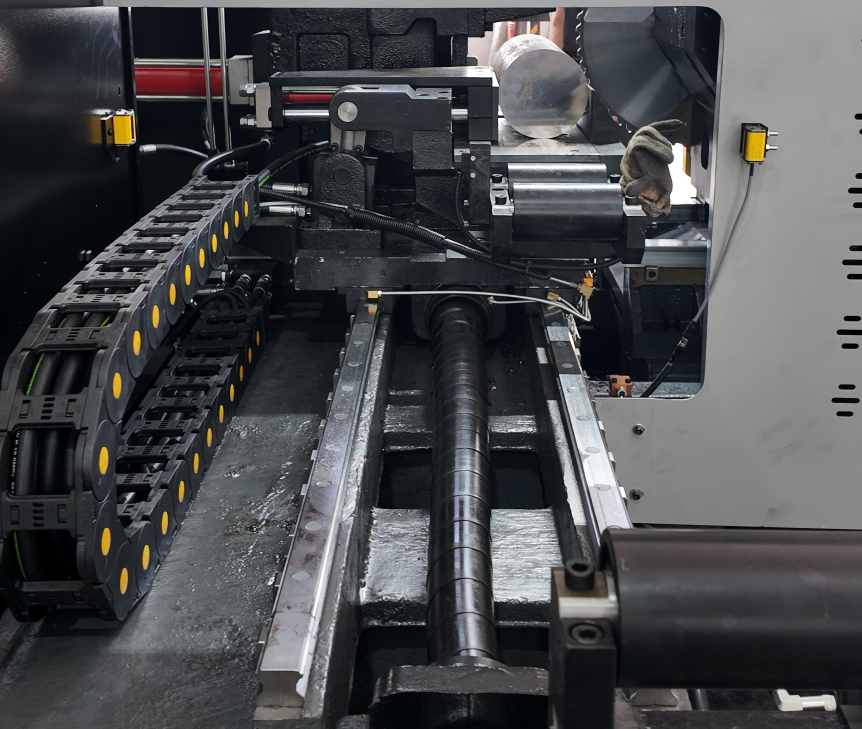
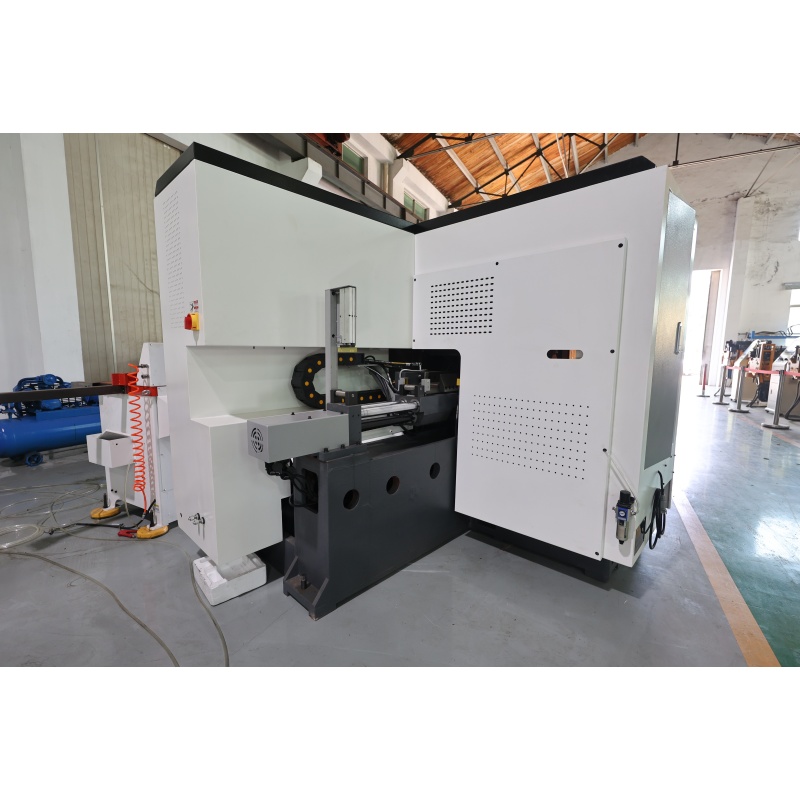
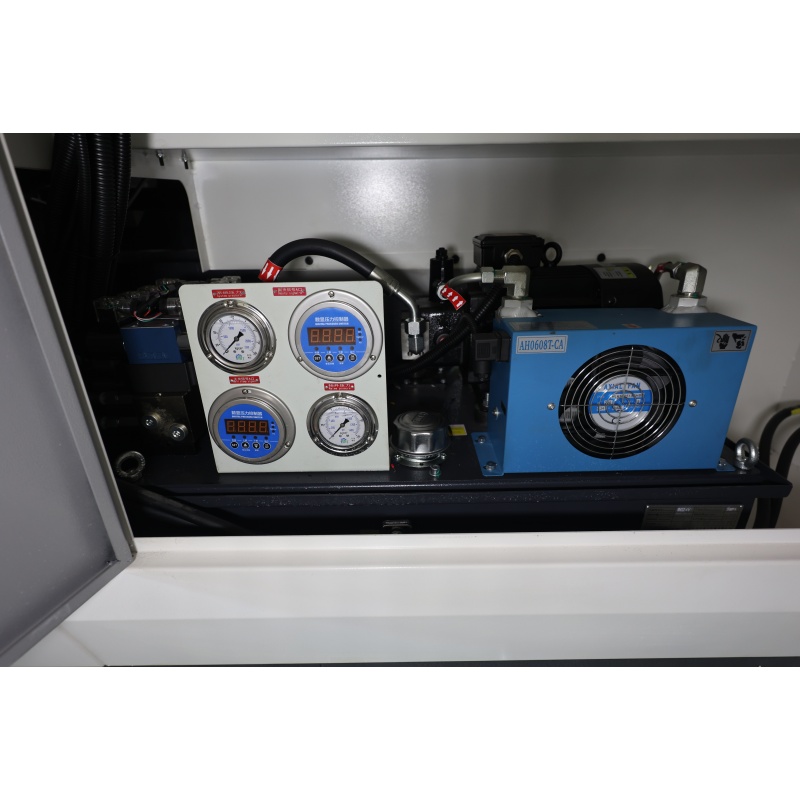
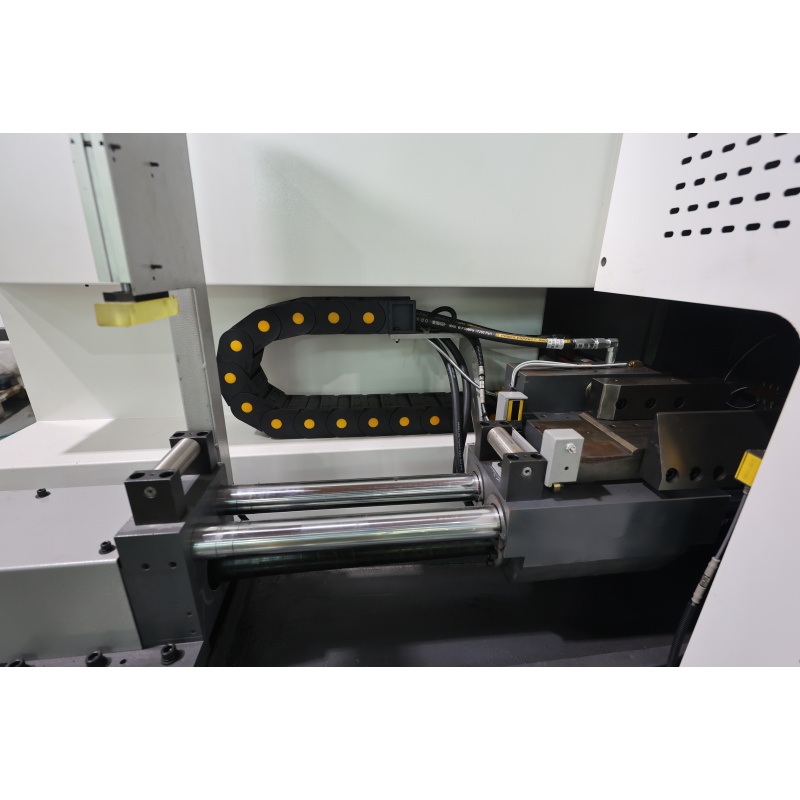
این دستگاه از موتور سروو، پیچ گلولهای با دقت بالا و سیستم تغذیهٔ راهنماییشده استفاده میکند تا انتقال مواد را نرم و بدون لرزش نگه دارد، انحراف در تغذیه را کاهش دهد و پایداری موقعیتیابی برش را بهبود بخشد.
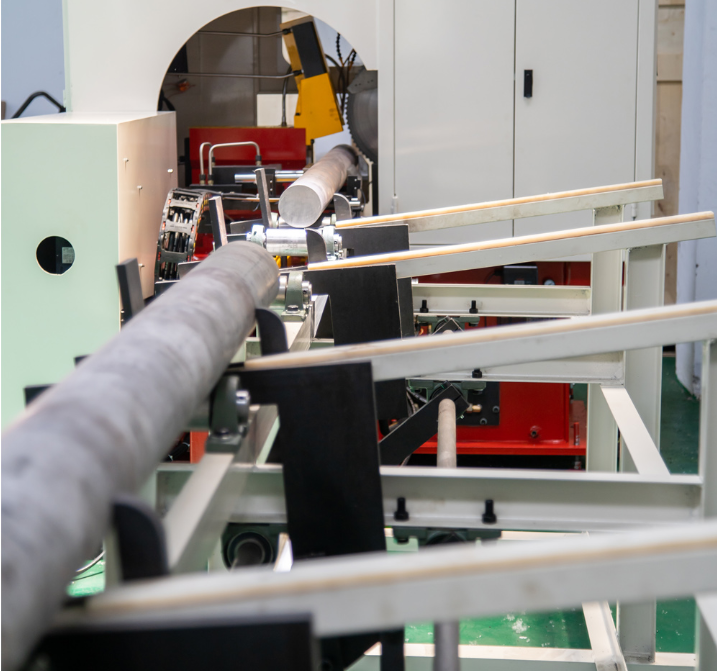
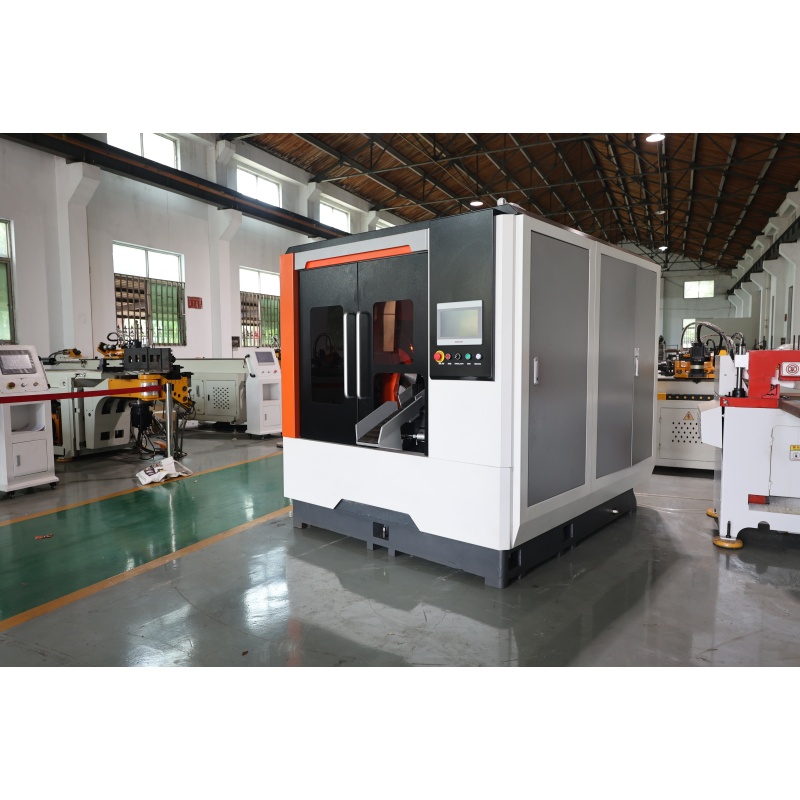
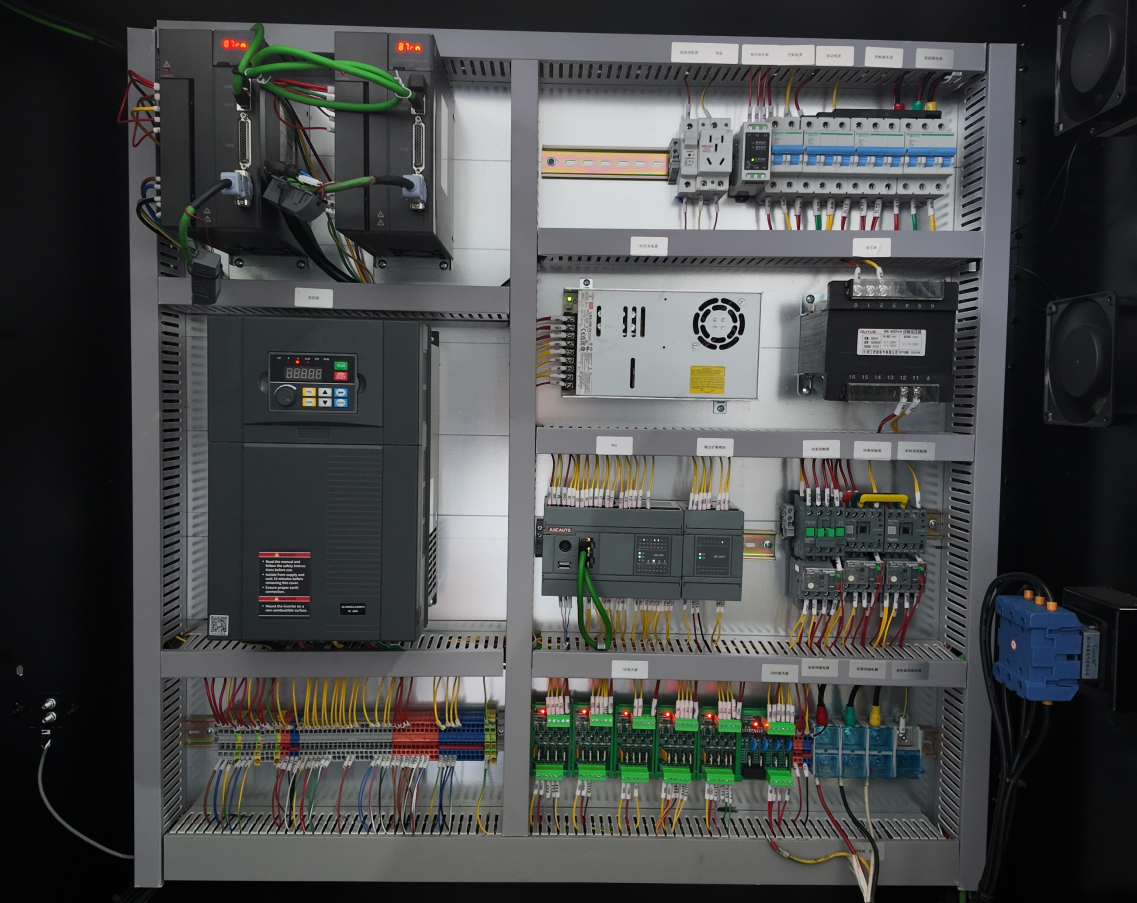
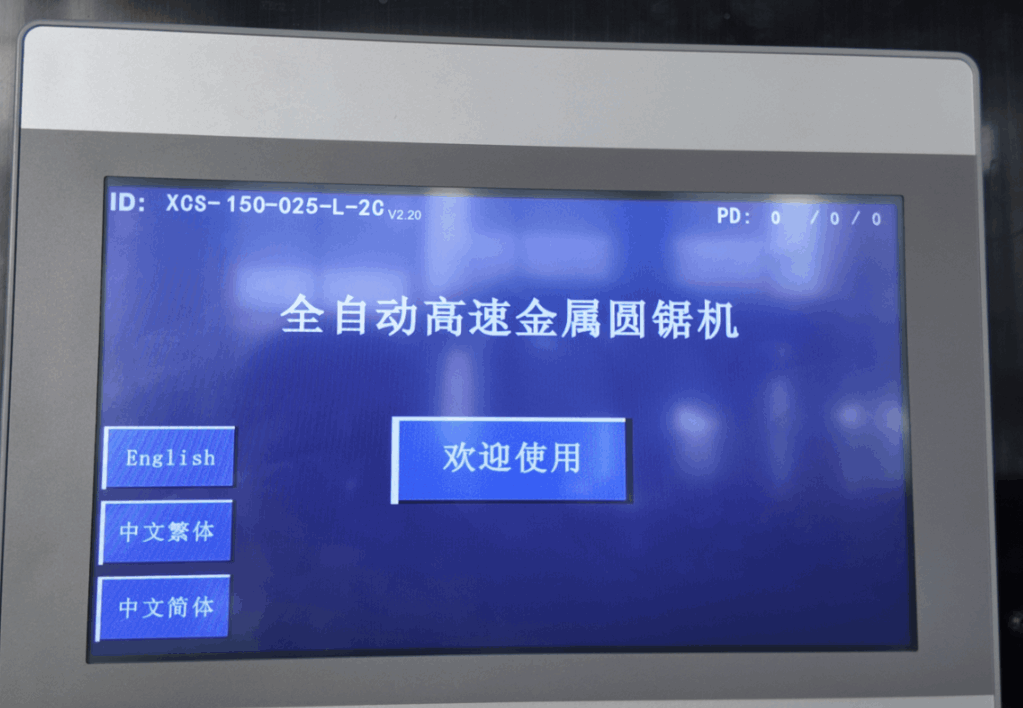
طول برش، طول باقیمانده و سایر پارامترهای فرآیندی را میتوان از طریق صفحهٔ لمسی وارد کرد. سیستم PLC بهصورت خودکار فرآیند برش را کنترل میکند تا کاربرد آن شهودی و تعویض محصولات آسان باشد.
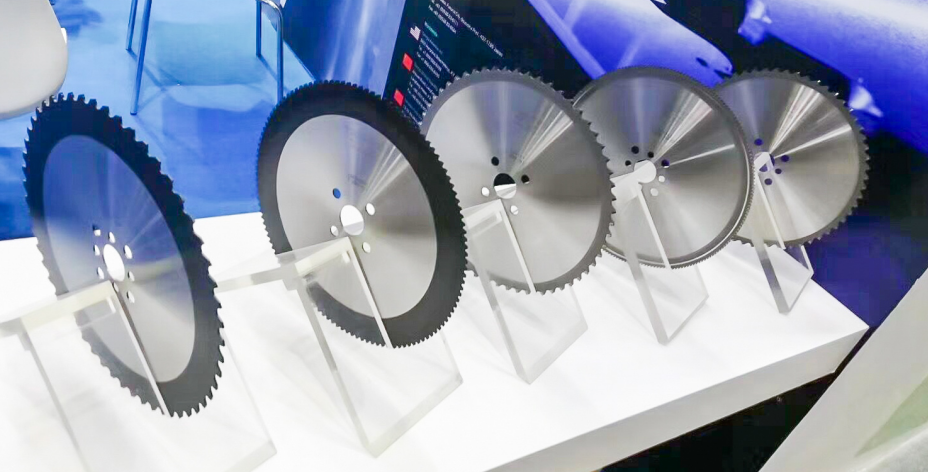
تیغهٔ اره از نوکهای اختصاصی برای برش فلز، همراه با فناوری سنگزنی دقیق و طراحی زاویهٔ دندانها بهگونهای بهینهشده استفاده میکند تا عملکرد برش پایدار و کیفیت سطح مناسب حفظ شود.
برای رفع چالشهای سرعت برش کند و عمودینبودن برش در پردازش قطعات اولیه شفت محرک فولاد آلیاژی با سختی بالا برای یک تأمینکنندهٔ پیشروی قطعات ماشینآلات سنگین و حفاری نفت در روسیه — که منجر به اضافهبرداشت زیاد در ماشینکاری و هزینههای بالا میشد — شرکت باوروی ماشینری راهحل اتوماتیک کامل برشگر دایرهای سیانسی با سرعت بالا را به کار گرفت؛ این سیستم دارای گیربکس نوآورانهٔ بدون شکاف و فناوری تیسیتی با لبهٔ کاربید است و امکان برش پایدار و سریع میلههای فلزی جامد را فراهم میکند. این راهحل دقت طول برش را در حدود ±۰٫۰۵ میلیمتر ثابت نگه میدارد و سطحی با صافی آینهمانند ایجاد میکند، که بهطور چشمگیری زمان ماشینکاری بعدی را کاهش داده و هزینهٔ نیروی کار هر واحد را حدود ۵۰ درصد کم میکند و در عین حال چرخهٔ تولید قطعات اصلی تجهیزات سنگین را در شرایط صنعتی سخت بهطور چشمگیری افزایش میدهد.

 EN








