EN
Baorui Machinery bietet vor-Ort-Inbetriebnahme für eine Kopfstützenfertigungslinie in Nordafrika
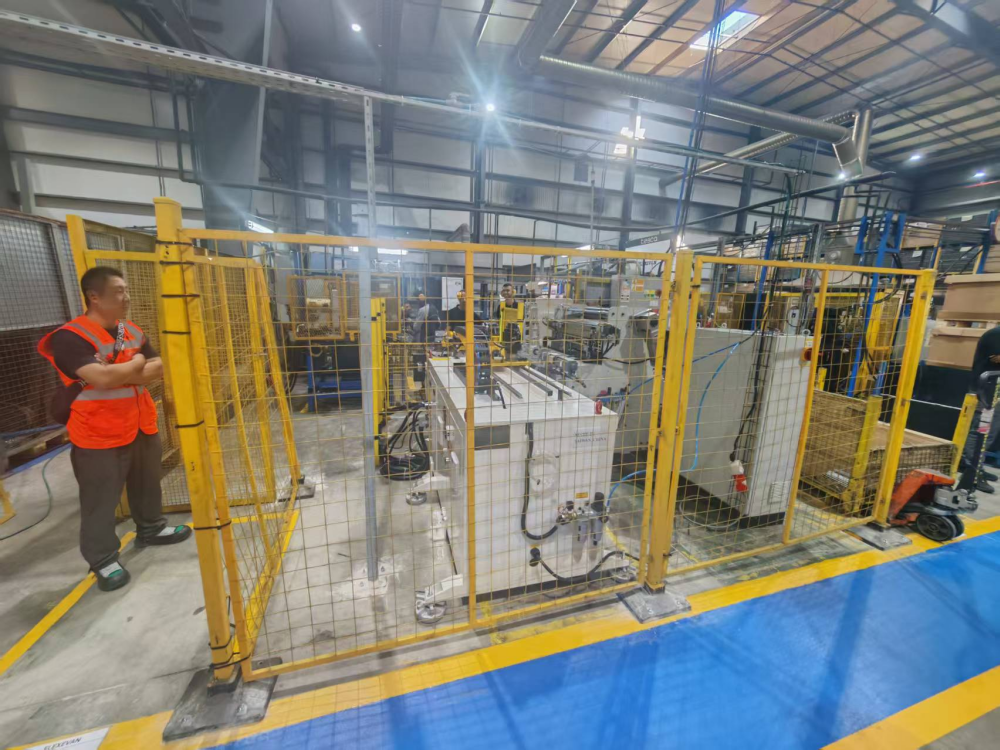
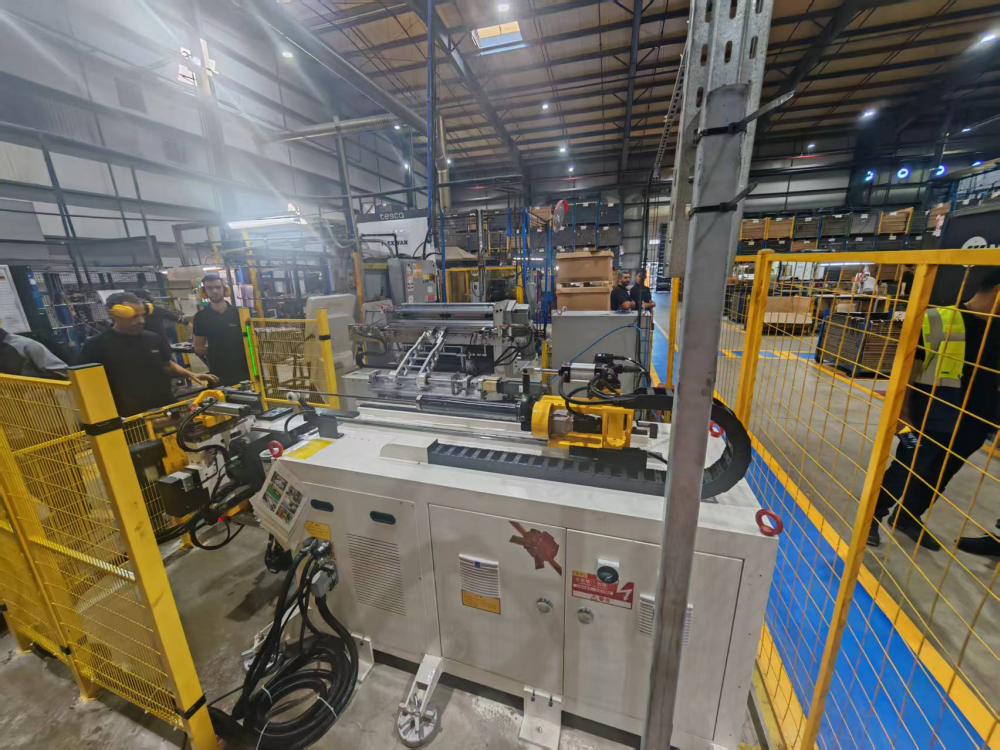
Baorui Machinery entsandte sein Ingenieurteam in die Fabrik eines Tier-1-Automobilzulieferers in Nordafrika, um eine automatisierte Kopfstützenfertigungslinie zu installieren und in Betrieb zu nehmen. Das Projekt umfasst eine komplette Fertigungsstrecke für Kopfstützenrohre im Automobilbereich mit einer Rohrbiegemaschine, die an Spinnmaschine, Schweißnahterkennung, Aussparung, Pressen, Kennzeichnung und Endkontrolle angeschlossen ist.
Vor-Ort-Installation und Inbetriebnahme-Unterstützung
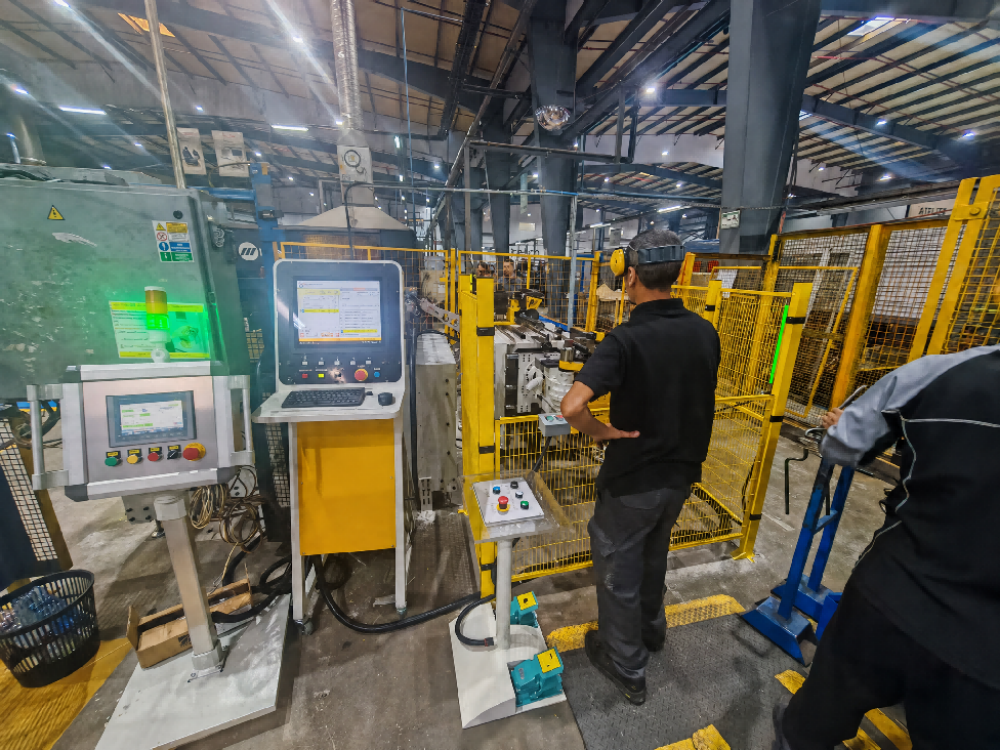
Für dieses Projekt arbeitete das Ingenieurteam von Baorui Machinery direkt im Werk des Kunden, um die Installation und Inbetriebnahme der Produktionslinie zu unterstützen. Die vor-Ort-Arbeiten umfassten die Positionierung der Maschinen, die Überprüfung mechanischer und elektrischer Verbindungen, die Einrichtung der Rohrbiegemaschine, die Ausrichtung der Werkzeuge, die Koordination des Robotertransfers sowie die Erstproduktion. Das Team unterstützte zudem die Validierung der Reihenfolge zwischen Biegemaschine, Aussparungsmaschine, Pressmaschine, Markiermaschine und Prüfvorrichtung.
Die vor-Ort-Inbetriebnahme ermöglicht es, Probleme in der tatsächlichen Produktionsumgebung zu identifizieren – und nicht nur während separater Maschinentests. Sie hilft den Bedienern des Kunden zudem, die HMI, die Ladeabfolge, Sicherheitsverfahren und tägliche Betriebspunkte zu verstehen. Dieses Projekt verdeutlicht die Fähigkeit von Baorui Machinery, technischen Support vor Ort für Automobilkomponentenwerke und integrierte Rohrverarbeitungslinien bereitzustellen.
Ein vollständiger Herstellungsprozess für Kopfstützstäbe
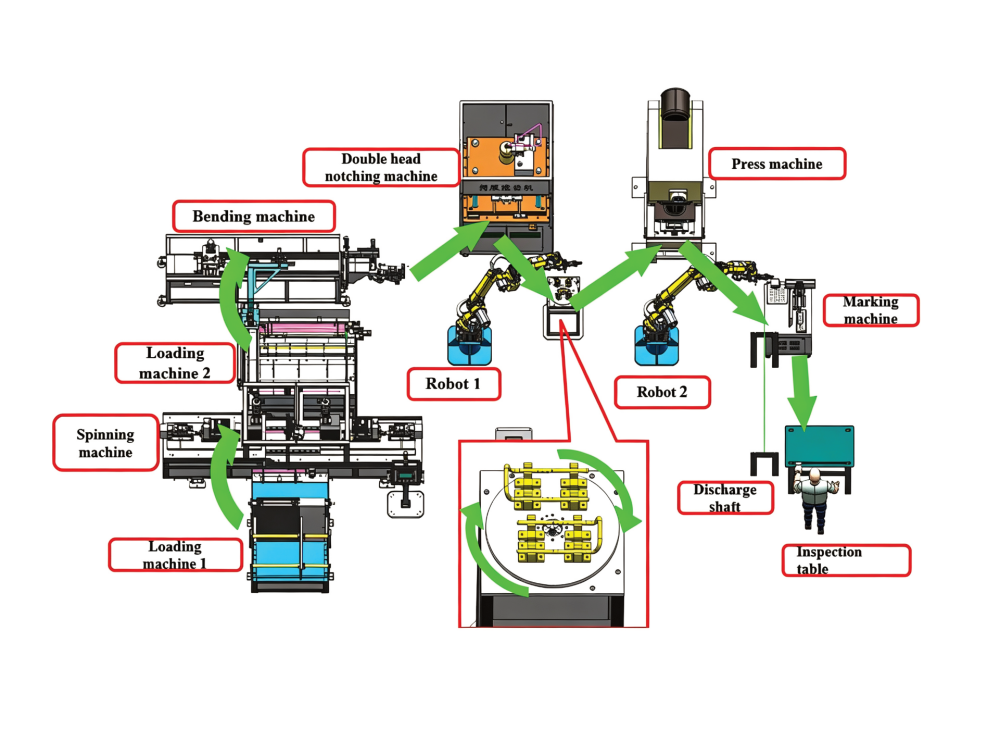
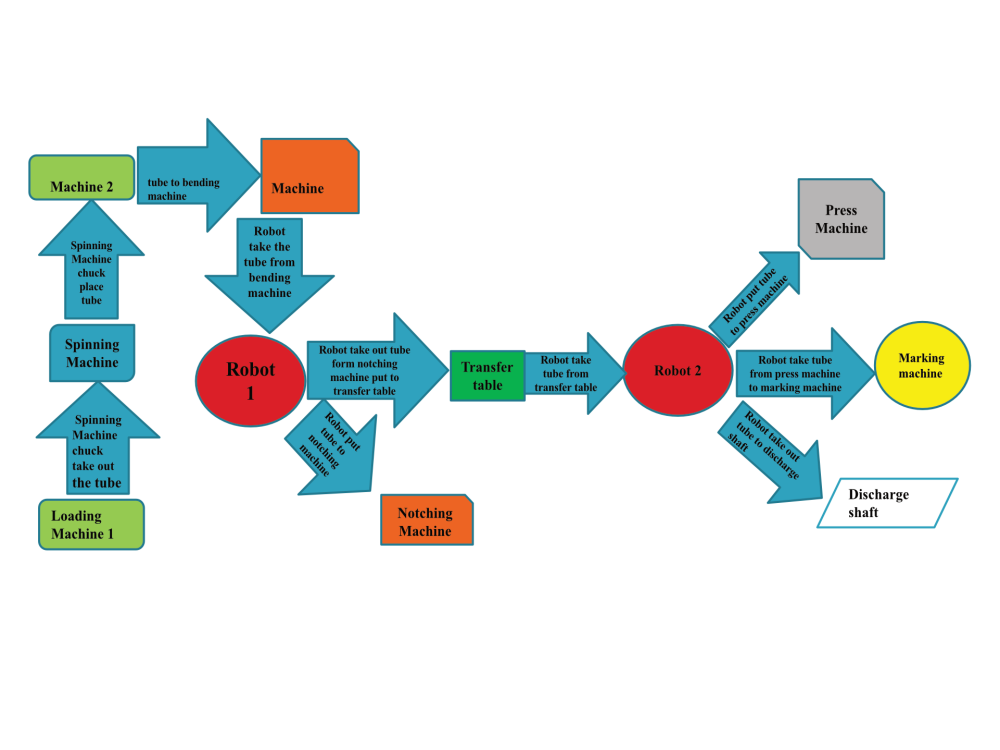
Die Fertigungsstraße ist in einer klaren Reihenfolge angeordnet. Rohre werden zunächst in die Anlage eingelegt und von einer Spinnmaschine bearbeitet. Nach dem Spinnen wird das Rohr an eine zweite Lade-Station übergeben, durchläuft die Schweißnaht-Erkennung und gelangt anschließend zur Rohrbiegemaschine. Das gebogene Rohr durchläuft weiterhin Aussparungen, Umlagerung, Pressen, Laserbeschriftung und eine spezielle Prüfung, bevor es zu einer fertigen Kopfstützenstange wird.
Dieser Prozess ist für Automobilzulieferer wichtig, weil das Rohr während jedes Transfers die korrekte Position und Ausrichtung beibehalten muss. Die Rohrbiegemaschine ist daher keine isolierte Arbeitsstation, sondern eine der zentralen Umformstationen innerhalb eines vernetzten Fertigungssystems.
1. Aufbau und Ablauf der Fertigungsstraße
Die Fertigungsstraße umfasst Ladeautomat 1, eine Spinnmaschine, Ladeautomat 2, Schweißnahtprüfung, eine Rohrbiegemaschine, Roboter 1, eine Doppelkopf-Aussparungsmaschine, einen Transfertisch, Roboter 2, eine Pressmaschine, eine Markiermaschine, eine Ablaufwelle und einen Prüftisch.
Der Arbeitsablauf ist in zwei Transfervorgänge unterteilt. Die erste Stufe bewegt das Rohr von der Spinn- und Prüfstation zur Biegestation und anschließend zur Aussparungsstation. Nach der Aussparung ändert der Transfertisch die Position des Werkstücks, sodass Roboter 2 es zur Pressmaschine transportieren kann. Die zweite Stufe führt das gepresste Rohr zur Markiermaschine und danach zur Ablauf- sowie zur Endprüfung.
2. Rohrladen und Spinnen
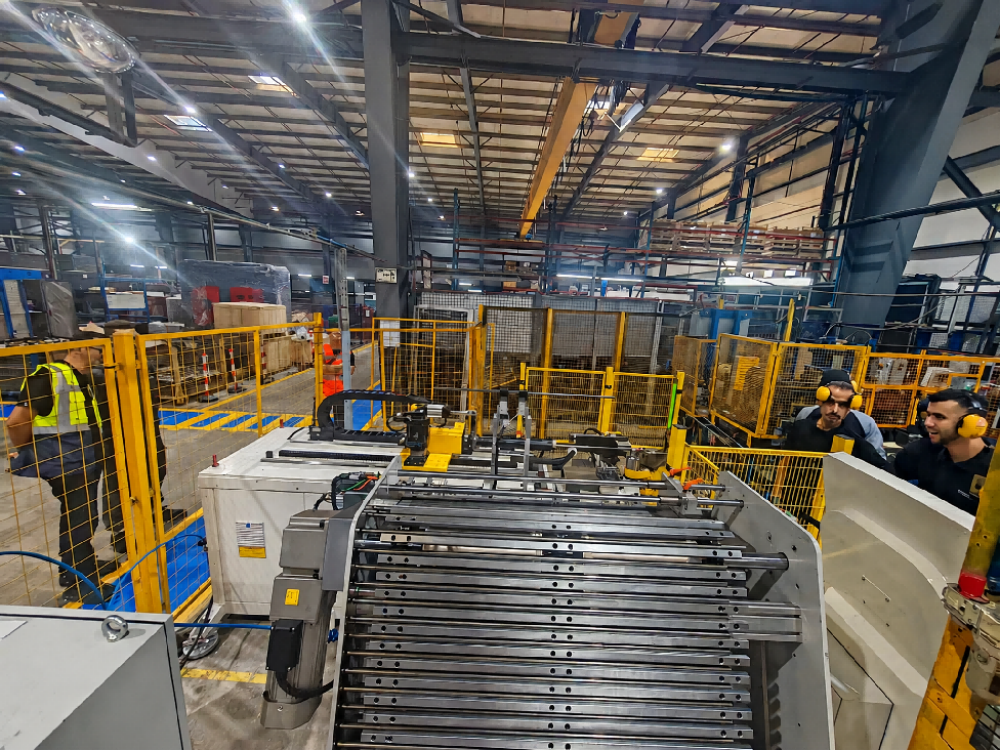
Der Prozess beginnt am Lagergestell von Ladeautomat 1. Das Gestell speichert die Rohre vor der Produktion. Ein Aufteilmechanismus trennt die Rohre einzeln voneinander ab, und eine pneumatische Spannfutter greift jedes Rohr an und positioniert es in der Spinnmaschine.
Der Drehteilvorgang bereitet das Rohr vor der Biegung vor. Nach Abschluss des Drehteilvorgangs entfernt der Spannfutter das Rohr und überträgt es in das Lagergestell der Ladeeinheit 2. Diese Pufferstelle unterstützt die nächste Bearbeitungsstufe und gewährleistet eine kontrollierte Übergabe zwischen Drehteil- und Biegeprozess.
3. Schweißnahterkennung und Rohrbiegung
Die Ladeeinheit 2 entnimmt das gedrehte Rohr aus dem Lagergestell und führt es durch die Schweißnahterkennung. Nach der Erkennung übernimmt ein Fachwerkgreifer das Rohr und überträgt es an die Rohrbiegemaschine. Diese Abfolge dient der genauen Positionierung des Rohrs vor der Biegung, was für eine gleichmäßige Formgebung von Kopfstützenstangen im Automobilbereich entscheidend ist.
Die Rohrbiegemaschine erzeugt die erforderliche Form der Kopfstützenstange. Nach der Biegung nimmt Roboter 1 das geformte Rohr auf und überträgt es an die Doppelkopf-Aussparungsmaschine. In dieser Fertigungslinie ist der Biegeprozess unmittelbar mit der nächsten Umformoperation verbunden, wodurch manuelle Zwischenbewegungen zwischen den Maschinen entfallen.
4. Aussparung und Transfertisch
Roboter 1 platziert das gebogene Rohr in die Doppelkopf-Aussparungsmaschine. Nach Abschluss der Aussparung entnimmt Roboter 1 das Rohr und legt es auf den Transfertisch.
Der Transfertisch dreht das Werkstück zur anderen Seite der Linie. Diese Positionsänderung ermöglicht es Roboter 2, das Rohr aufzunehmen und zur Pressmaschine zu transportieren. Der Transfertisch ist daher ein wichtiger Verbindungspunkt zwischen Roboter 1 und Roboter 2.
5. Pressen, Kennzeichnen und Endkontrolle
Roboter 2 entnimmt das ausgesparte Rohr vom Transfertisch und platziert es in die Pressmaschine. Nach dem Pressvorgang überführt Roboter 2 das Teil zur Kennzeichnungsmaschine. Die Kennzeichnung liefert Identifikationsinformationen am Rohr gemäß den Kundenanforderungen.
Nach der Markierung bewegt der Roboter das Teil zum Austragschacht. Jeder fertige Kopfstützenstab wird anschließend in einer speziellen Prüfvorrichtung kontrolliert. Falls der Stab nicht korrekt in der Vorrichtung sitzt, kann er sofort korrigiert werden. Diese abschließende Prüfung bestätigt, dass der fertige Kopfstützenstab die geforderte Form aufweist, bevor er die Fertigungslinie verlässt.
6. Anwendung des fertigen Kopfstützenstabs
Die im Projektmaterial gezeigten fertigen Teile sind geformte Kopfstützenstäbe mit mehreren Biegungen, Aussparungen und gepressten Abschnitten. Die fertigen Stäbe werden vor dem Verpacken oder dem Übergang zur nächsten Produktionsstufe anhand der Komponentenform und einer speziellen Prüfvorrichtung überprüft.
Dieses Projekt zeigt, wie eine Rohrbiegemaschine in eine komplette Automobil-Rohrformanlage integriert werden kann. Es verdeutlicht zudem, dass eine erfolgreiche Lieferung mehr umfasst als nur die Bereitstellung einzelner Maschinen. Die Integration der Anlagenteile, die Inbetriebnahme vor Ort sowie die Produktionsunterstützung sind entscheidend, wenn die Anlage in einer laufenden Automobilkomponentenfertigung installiert wird.
Für ähnliche Anwendungen kann Baorui Machinery das Rohrziehen, das Material, die Abmessungen, die Biegefolge, die Aussparungs- und Pressanforderungen, die Markierungsmethode sowie die endgültige Prüfmethode bewerten und anschließend während der Installation und der Erstproduktion koordinierte technische Unterstützung bereitstellen.
Besprechen Sie Ihr Projekt zum Biegen von Kopfstützenstangen
Suchen Sie eine Rohrbiegemaschine oder eine komplette Produktionslinie für Kopfstützen? Senden Sie uns Ihre Teilezeichnung, die Rohrspezifikationen und Ihre Produktionsanforderungen. Unser Ingenieurteam prüft den Biegeprozess, schlägt die erforderliche Ausrüstung vor und unterstützt Sie bei der Installation, der Inbetriebnahme vor Ort, der Erstproduktion sowie der Schulung Ihrer Mitarbeiter in Ihrem Werk.