EN
Baorui Machinery осигурява пускане в експлоатация на място за производствена линия за възглавници в Северна Африка
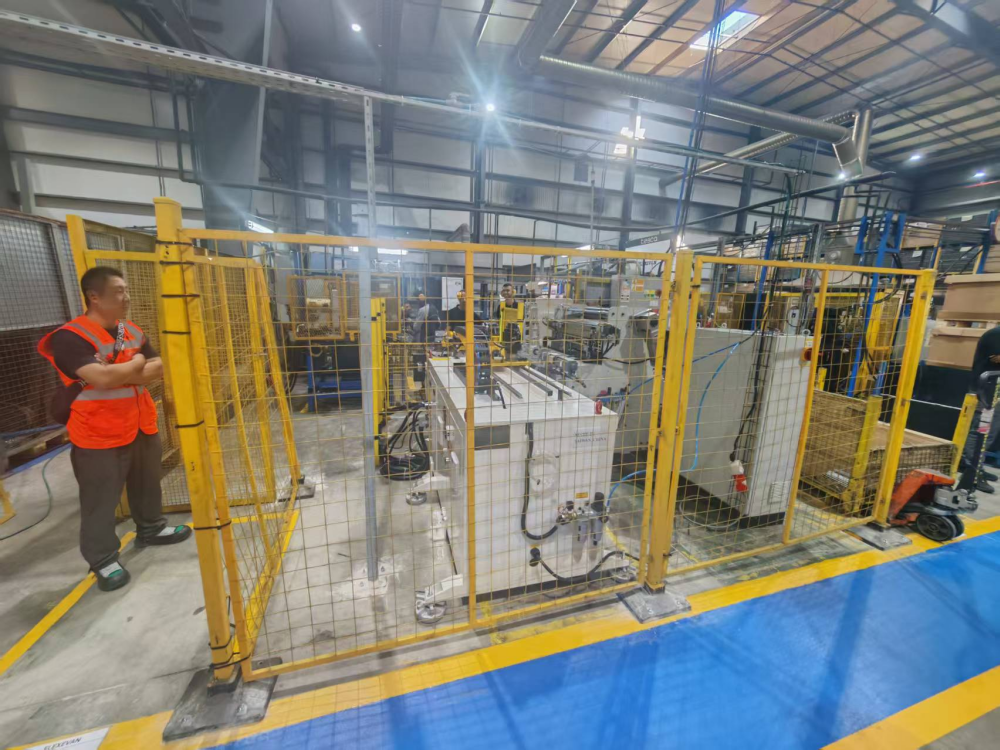
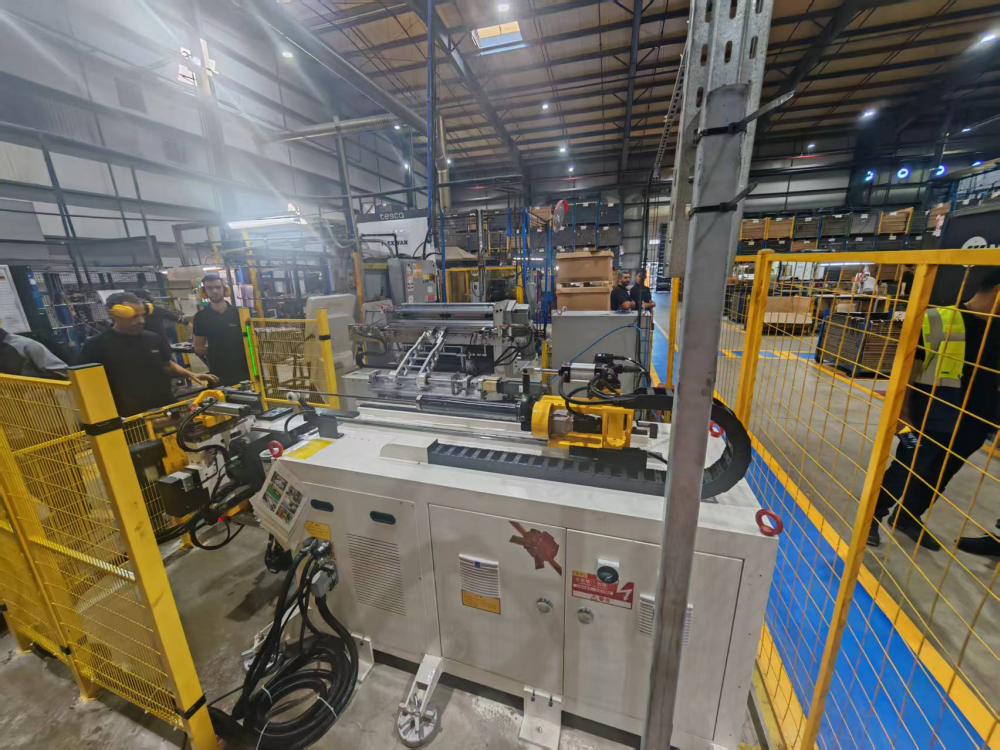
Baorui Machinery изпрати своя инженерен екип в завода на доставчик на автомобилни компоненти от първи ешелон в Северна Африка, за да инсталира и пусне в експлоатация автоматизирана производствена линия за възглавници. Проектът обхваща пълен производствен процес за стъбла на автомобилни възглавници, като тръбогъвачна машина е свързана с процеси на въртене, детекция на заваръчни шевове, изрязване на пази, пресоване, маркиране и окончателна инспекция.
Поддръжка при инсталация и пускане в експлоатация на място
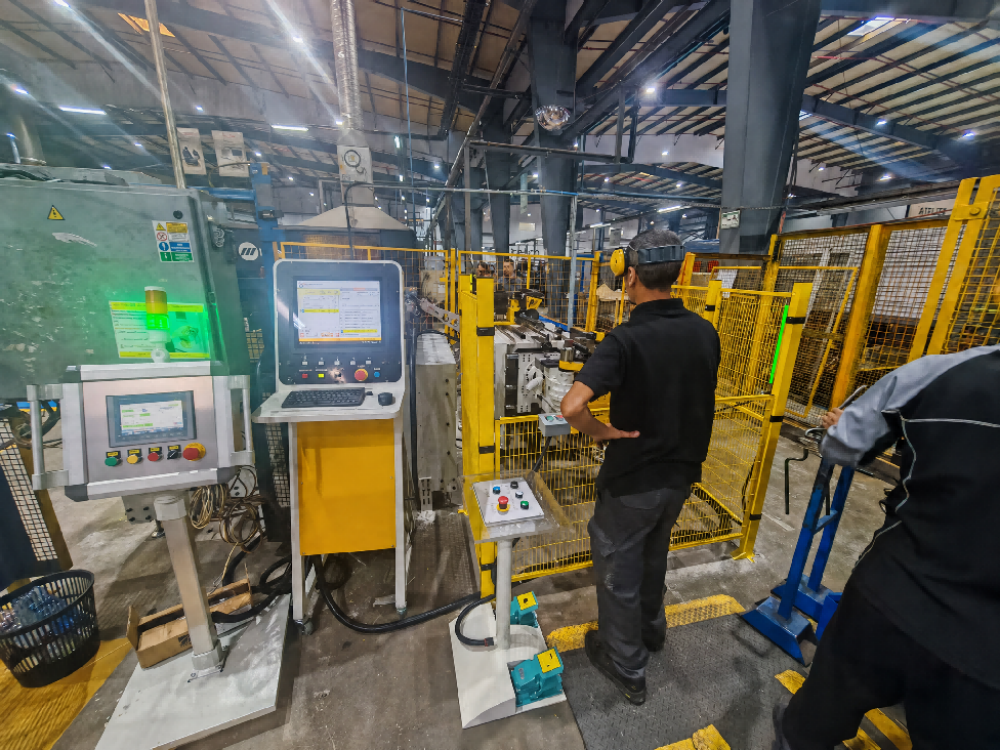
За този проект инженерният екип на Baorui Machinery работи във фабриката на клиента, за да подпомогне инсталирането и пускането в експлоатация на производствената линия. Местната работа включваше позициониране на оборудването, проверка на механичните и електрическите връзки, настройка на тръбогънния стан, подравняване на приспособленията, координация на роботизираната трансферна система и пробно производство. Екипът също помогна за верификация на последователността между тръбогънния стан, стана за изрязване на пази, пресата, маркиращия стан и контролния стенд.
Местното пускане в експлоатация позволява проблемите да бъдат идентифицирани в реалната производствена среда, а не само по време на отделно тестване на машините. То също помага на операторите на клиента да разберат HMI-интерфейса, последователността на зареждане, безопасностните процедури и ежедневните точки на експлоатация. Този проект отразява способността на Baorui Machinery да предоставя техническа поддръжка на място за фабрики на автомобилни компоненти и интегрирани линии за обработка на тръби.
Пълен процес за производство на стъбло за главоболни възглавници
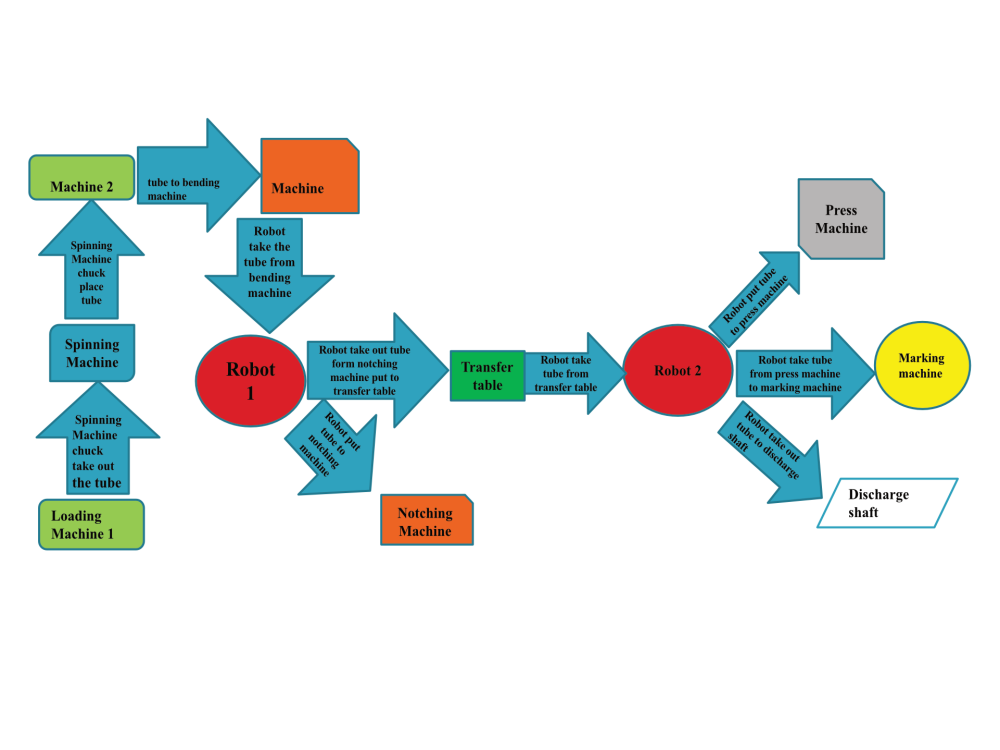
Производствената линия е подредена в ясна последователност. Тръбите първо се зареждат в линията и обработват от машина за въртене. След въртенето тръбата се прехвърля към втора станция за зареждане, минава през детекция на заваръчната линия и след това се премества към машината за гънене на тръби. Гънатата тръба продължава през процесите на изрязване на пази, прехвърляне, пресоване, лазерно маркиране и специализирана проверка, преди да се превърне в готова пръчка за главоболник.
Този процес е важен за доставчиците на автомобилни компоненти, тъй като тръбата трябва да запазва правилното си положение и ориентация по време на всяко прехвърляне. Затова машината за гънене на тръби не е изолирана работна станция, а е една от основните формообразуващи станции в свързана производствена система.
1. Подредба на производствената линия и работен поток
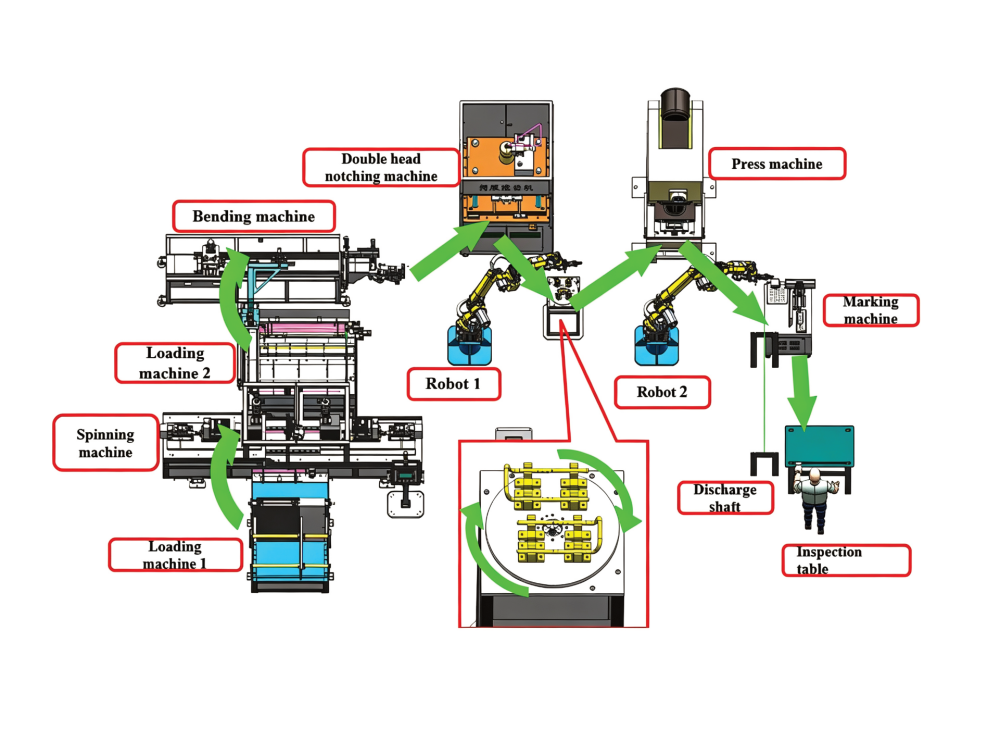
Производствената линия включва товарна машина 1, машина за въртене, товарна машина 2, детекция на заваръчната линия, машина за огъване на тръби, робот 1, машина за изрязване с два върха, прехвърляща маса, робот 2, преса, маркираща машина, изтегляща ос и инспекционна маса.
Работният процес е разделен на две фази на прехвърляне. Първата фаза премества тръбата от стадията на въртене и детекция към огъването и след това към изрязването. След изрязването прехвърлящата маса променя положението на заготовката, така че робот 2 да може да я премести към пресата. Втората фаза изпраща пресованата тръба към маркиращата машина, а след това към изтеглянето и окончателната инспекция.
2. Товарене на тръби и въртене
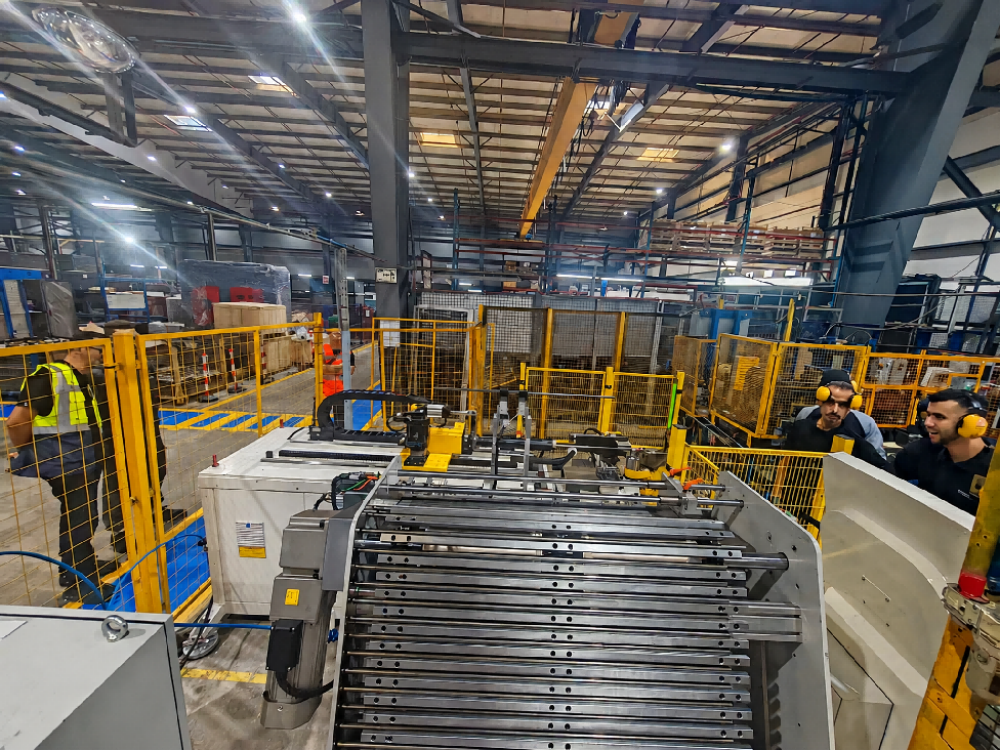
Процесът започва от складовата стойка на товарна машина 1. Стойката съхранява тръбите преди производството. Механизъм за разделяне отделя тръбите една по една, а пневматичен патрон зажима всяка тръба и я поставя в машината за въртене.
Операцията по въртене подготвя тръбата преди огъването. След завършване на въртенето патронът изважда тръбата и я прехвърля към стойката за съхранение на Машина за зареждане 2. Този буфер поддържа следващата стадия и осигурява контролирана предаване между операциите по въртене и огъване.
3. Засичане на заваръчната линия и огъване на тръби
Машина за зареждане 2 взема въртящата се тръба от стойката за съхранение и я пропуска през системата за засичане на заваръчната линия. След засичането триъгълна хватка прехвърля тръбата към машината за огъване на тръби. Тази последователност е проектирана така, че да контролира положението на тръбата преди огъването, което е важно за последователното формиране на стъбла за автомобилни облегалки за глава.
Машината за огъване на тръби създава необходимата форма на стъблото за облегалка за глава. След огъването Робот 1 поема оформената тръба и я прехвърля към машината за надлъжно фрезоване с две глави. В тази производствена линия огъването е директно свързано със следващата операция по формиране, което намалява необходимостта от ръчно преместване между машините.
4. Надлъжно фрезоване и трансферна маса
Робот 1 поставя извитата тръба в машината за фрезоване с два резеца. След завършване на фрезоването робот 1 изважда тръбата и я поставя върху прехвърлящата маса.
Прехвърлящата маса завърта заготовката към другата страна на производствената линия. Тази промяна в позицията позволява на робот 2 да вземе тръбата и да я подаде към пресата. Прехвърлящата маса е следователно важна точка за свързване между робот 1 и робот 2.
5. Пресоване, маркиране и окончателна инспекция
Робот 2 взема фрезованата тръба от прехвърлящата маса и я поставя в пресата. След пресоването робот 2 прехвърля детайла към машината за маркиране. Операцията по маркиране нанася идентификационна информация върху тръбата според изискванията на клиента.
След маркирането роботът премества детайла към изпускателния вал. Всеки завършен прът след това се проверява в специално проверочна приспособа. Ако прътът не се постави правилно в приспособата, той може да бъде коригиран незабавно. Тази окончателна проверка помага да се потвърди, че завършеният прът за главоболие съответства на изискваната форма преди напускане на производствената линия.
6. Приложение на завършения прът за главоболие
Завършените детайли, показани в проектните материали, са формирани пръти за главоболие с множество извивки, надрези и пресовани участъци. Завършените пръти се проверяват спрямо формата на компонента и специалната приспособа преди опаковане или преминаване към следващия етап от производството.
Този проект демонстрира как машина за гънене на тръби може да бъде интегрирана в пълна автомобилна линия за формиране на тръби. Той също показва, че успешното доставяне зависи от повече от предоставянето на отделни машини. Интеграцията на оборудването, пускането в експлоатация на място и поддръжката на производството са важни, когато линията се инсталира в работеща автомобилна фабрика за компоненти.
За подобни приложения Баоруй Машинъри може да оцени изтеглянето на тръби, материала, размерите, последователността на огъване, изискванията за фрезоване и пресоване, метода за маркиране и метода за окончателна инспекция, след което предоставя координирана техническа поддръжка по време на инсталиране и пробно производство.
Обсъдете своя проект за огъване на стеблото на възглавницата за глава
Търсите ли машина за огъване на тръби или пълна производствена линия за възглавници за глава? Изпратете ни чертежа на детайла, спецификациите на тръбата и изискванията за производство. Инженерният ни екип може да анализира процеса на огъване, да предложи необходимото оборудване и да подкрепи инсталирането, пускането в експлоатация на място, пробното производство и обучението на операторите във вашата фабрика.