
Maddə |
Ad |
Vahid |
Məlumat |
Qeyd |
|
1 |
Silindr formasının gücü |
Ton |
20 |
Maksimum 26 ton |
|
2 |
Maksimum formalaşdırma diametri |
mm |
∅133X2.0 |
Diametr * qalınlığı |
|
3 |
Minimum formalaşdırma diametri |
mm |
∅30X2.0 |
|
|
4 |
Minimum formala uzunluğu |
mm |
30 |
|
|
5 |
Maksimum formala uzunluğu |
mm |
Məhdudlaşdırılmayıb |
|
|
6 |
Dəzgah hündürlüyü |
mm |
1150 |
|
|
7 |
Məhsul Emalı vaxt |
s |
~18 |
Bağlıdır çərçivələr |
|
8 |
Alət dəyişmə müddəti |
dQ |
~10 |
|
|
9 |
Təkrarlanan mövqe dəqiqlik |
Xarici diametr qabarıqlığın |
mm |
±0.2 |
Qabarıqlıq formala əməliyyat materialı tolerans |
|
Qabarıqlıq kontur |
mm |
0.2 |
|
||
|
qabarıqlıq incələnmə |
mm |
≤20% |
|
||
|
|
|
|
||
10 |
Emal prosesi i̇darəetmə növ |
Xarici diametr qabarıqlığın |
|
Silindr + kodlayıcı + alətlər |
|
|
Qabarıqlıq kontur |
|
Silindr + kodlayıcı + alətlər |
|
||
qabarıqlıq |
|
Alətlər |
|
||
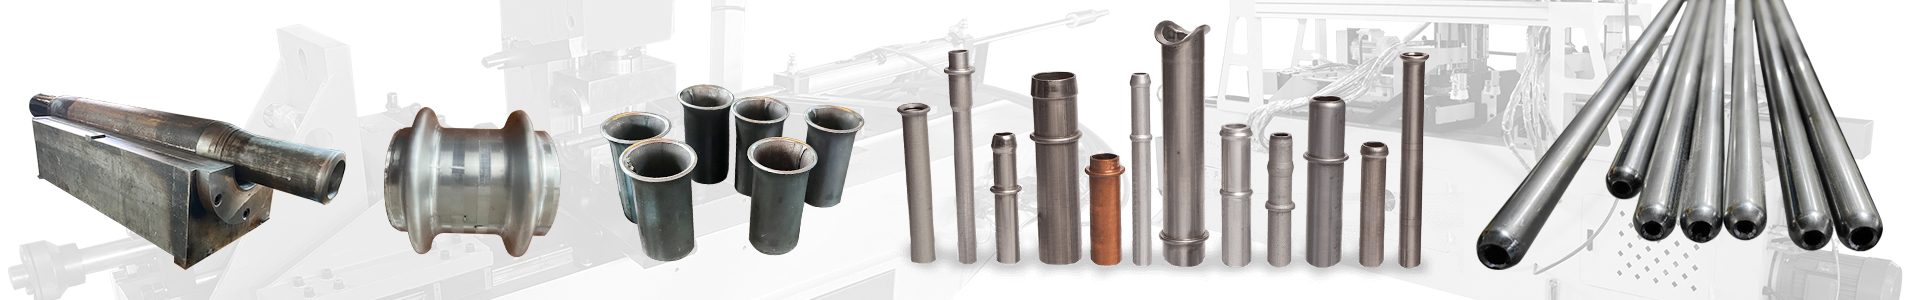
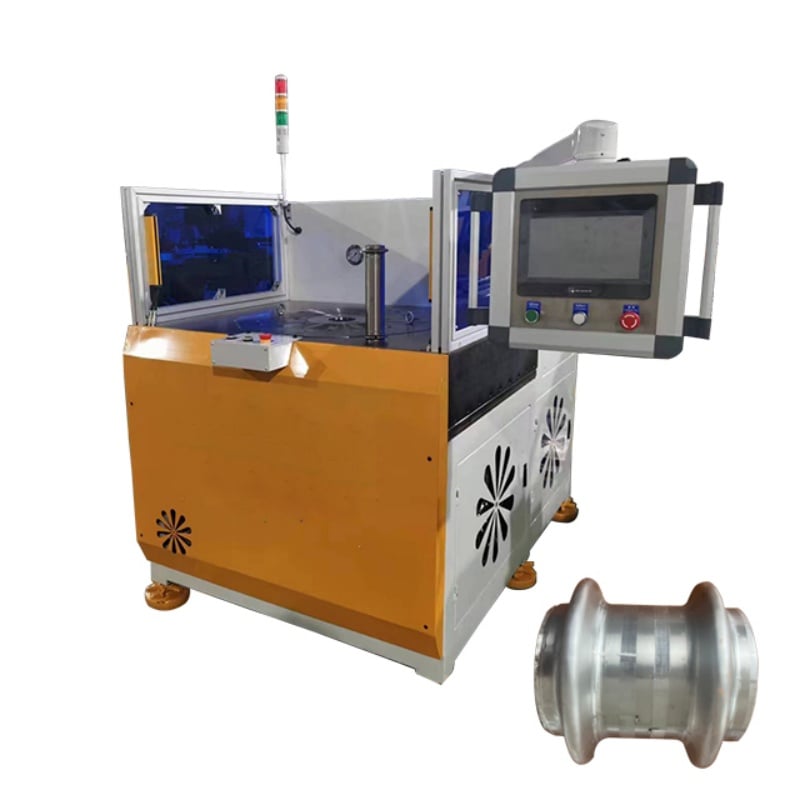
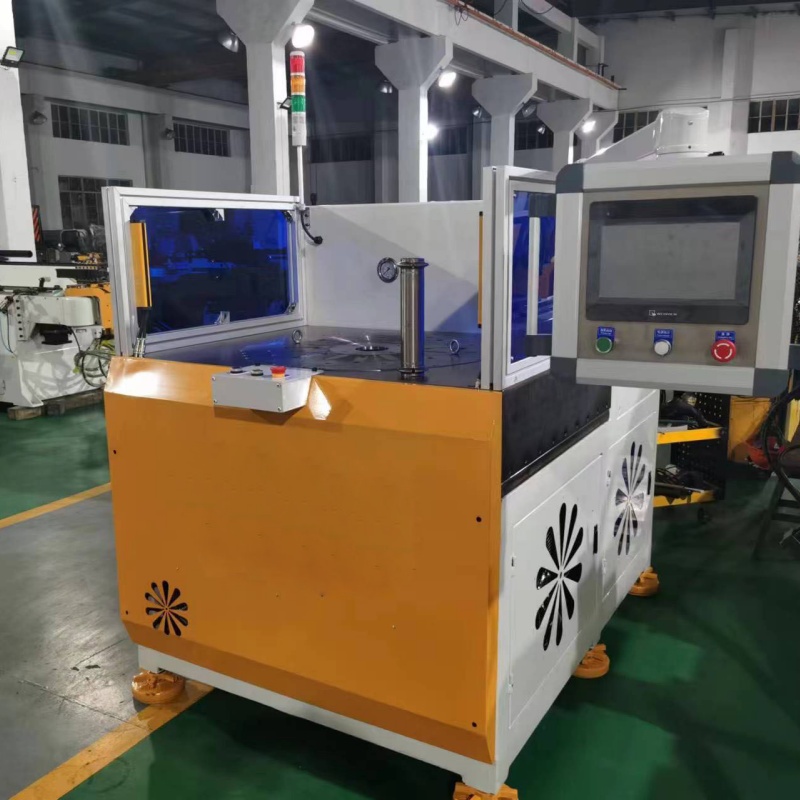
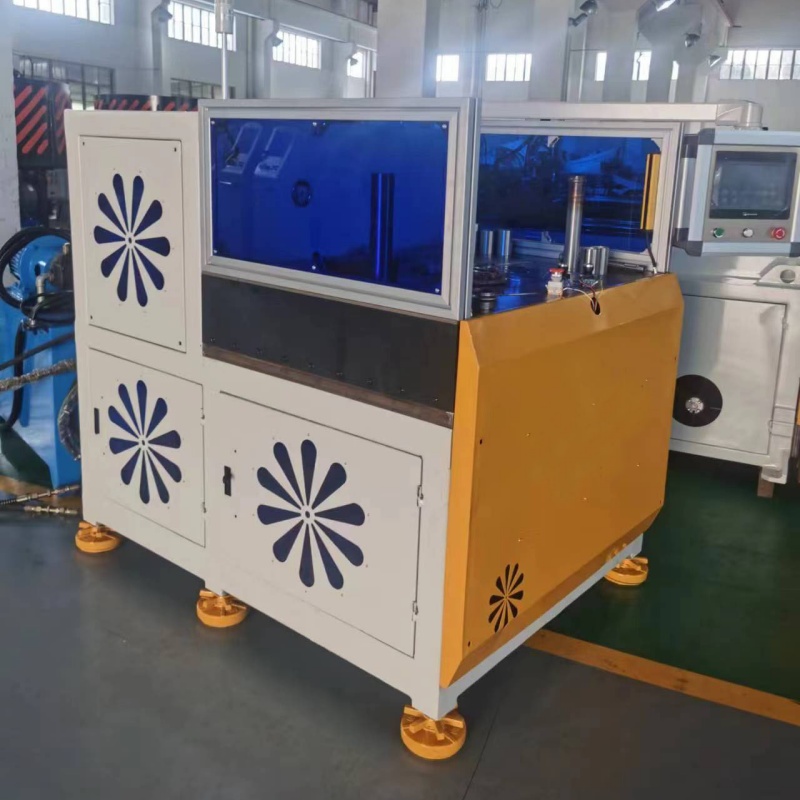
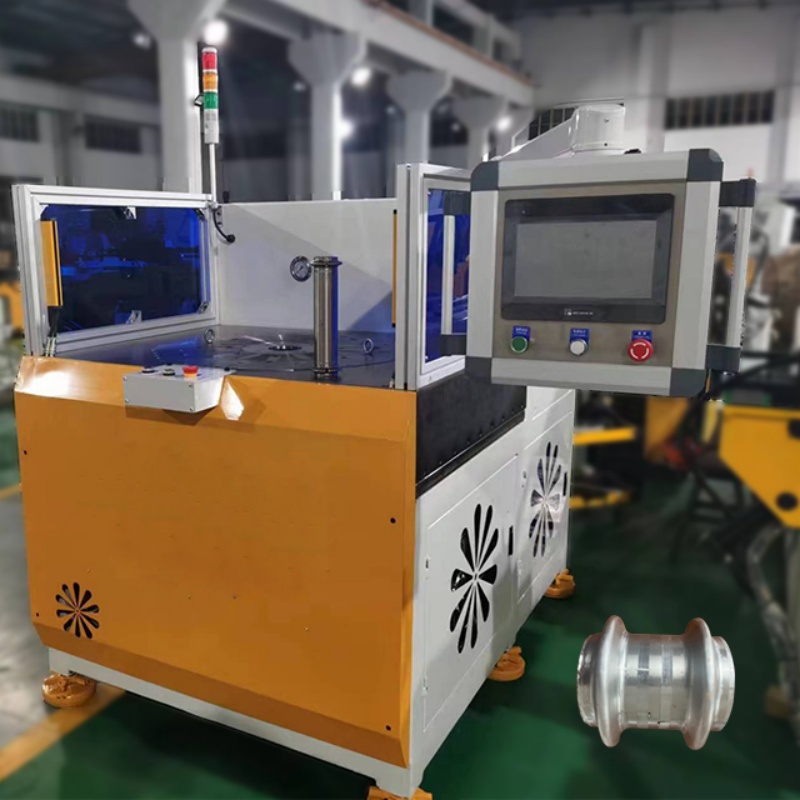
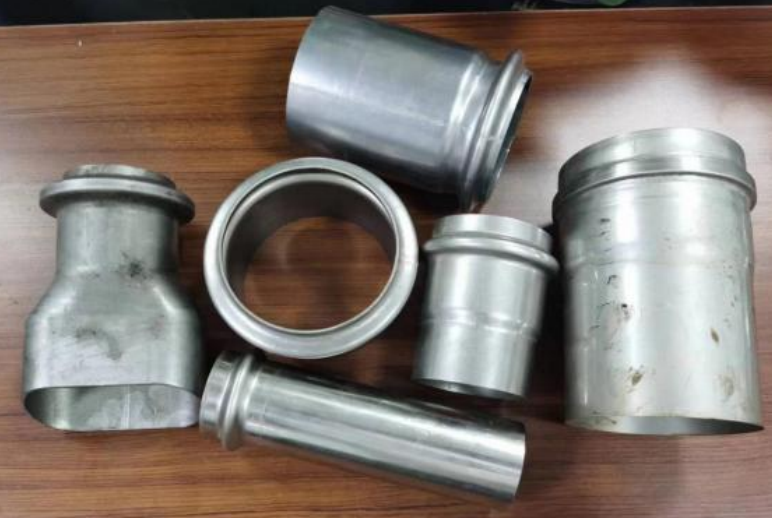
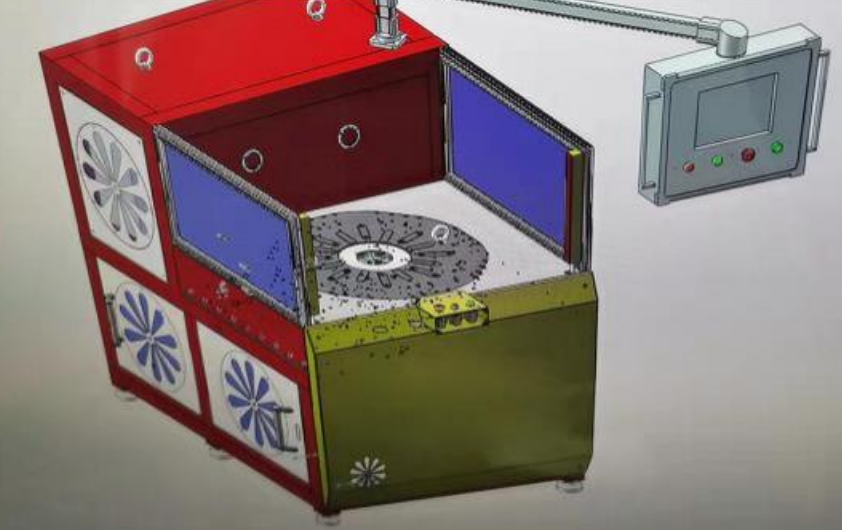
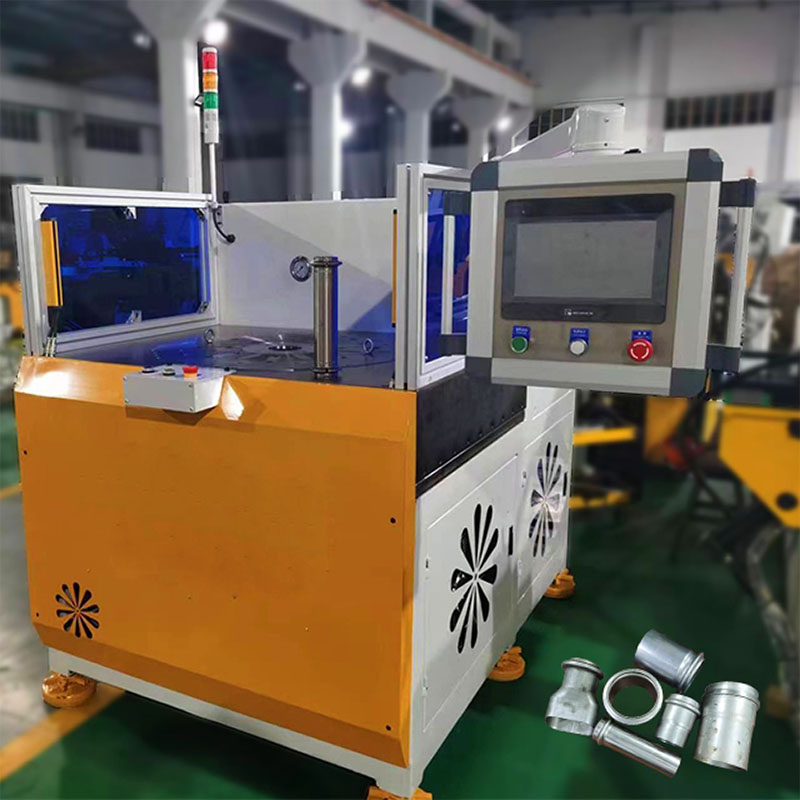
bu maşın borulara qabarıqlar, şişkənlər və xüsusi profillər forması vermək üçün nəzərdə tutulub. Fərqli lokal forması verilmə tələblərinə uyğun olaraq məhsulun çertyojuna əsasən xüsusi alətlər konfiqurasiya edilə bilər.
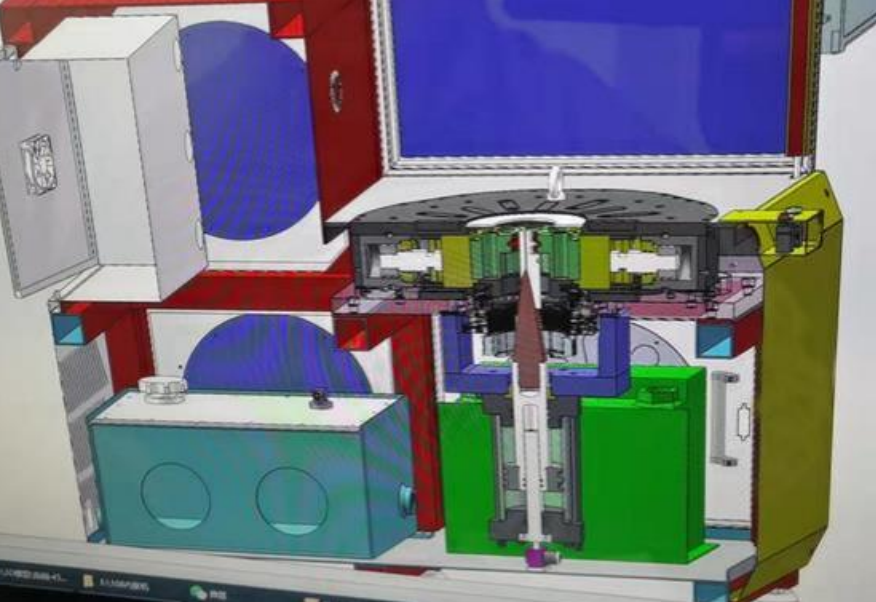
Servo motor hidravlik sistemi idarə edir və formalaşma sürətinin və hərəkət profilinin tənzimlənməsinə imkan verir. Bu, daha hamar işləməni dəstəkləyir və uzunmüddətli istehsal zamanı yağ temperaturunu və enerji istehlakını nəzarətdə saxlamağa kömək edir.
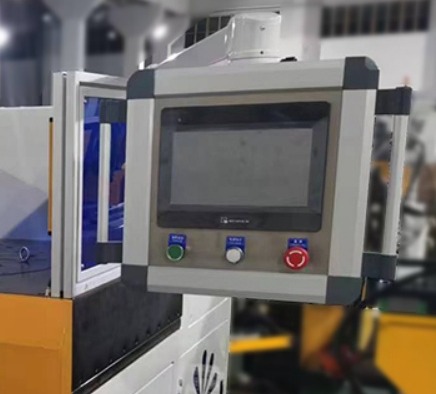
Maşın PLC idarəetmə sistemi və 10 düymlük toxunma ekranından istifadə edir. Əsas formalaşma məlumatları HMI vasitəsilə daxil edilə bilər və tənzimlənə bilər; bu da idarəetməni intuisiya ilə aparılmasına və məhsul dəyişikliyini rahatlaşdırır.
Təpə diametri və kontur hidravlik silindrlərin, enkoderlərin və xüsusi avadanlığın koordinasiyalı işi ilə idarə olunur. Bu, formalaşma mövqeyi və konturun sabitliyini yaxşılaşdırır və ölçülərdəki dəyişkənliyi azaldır.
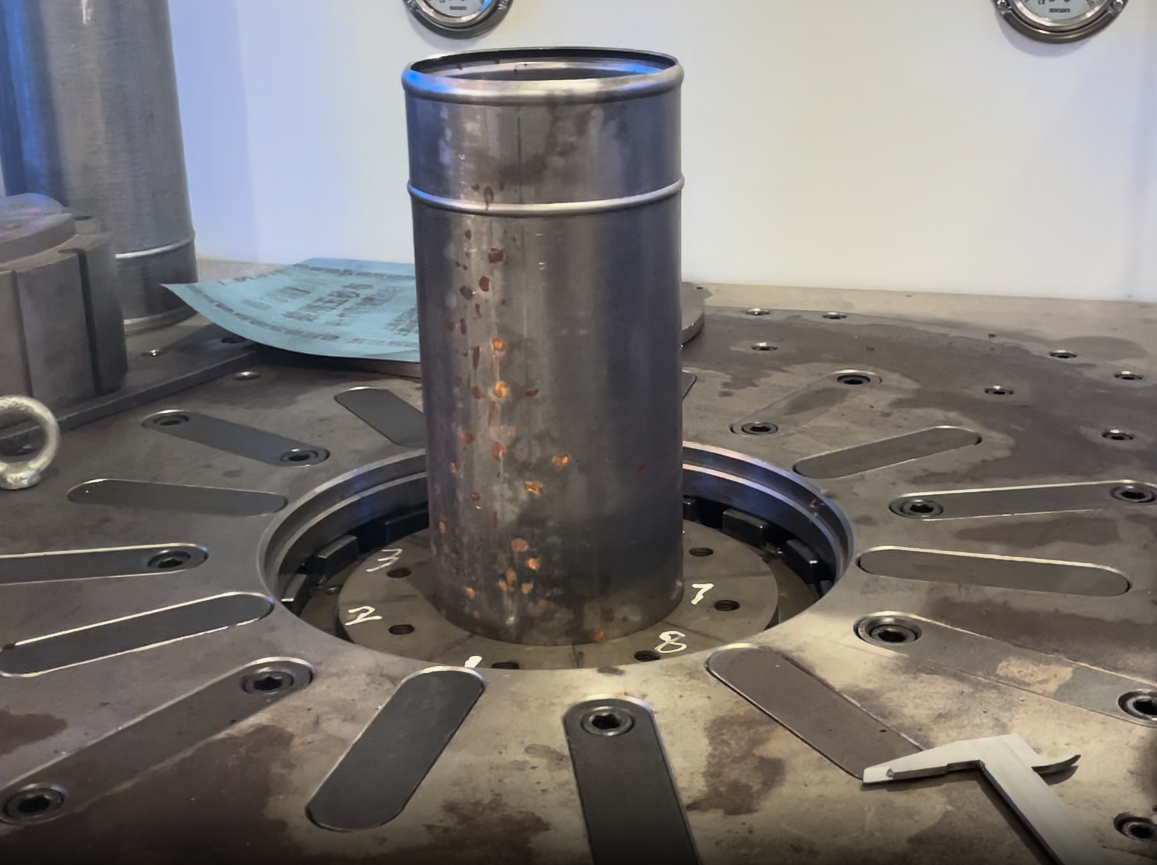
Əsas sıxma mexanizmi borunu formalaşma zamanı etibarlı şəkildə tutmaq üçün çoxnöqtəli, bərabər paylanmış düzülüşdən istifadə edir. Bu, sürüşməni, yerini dəyişməni və lokal deformasiyanı azaldır.
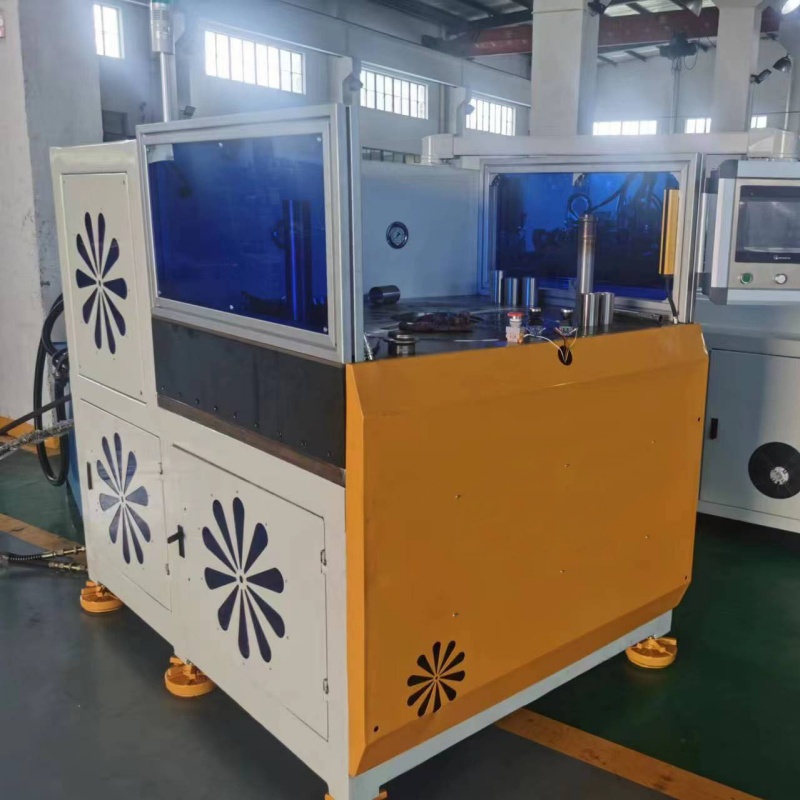
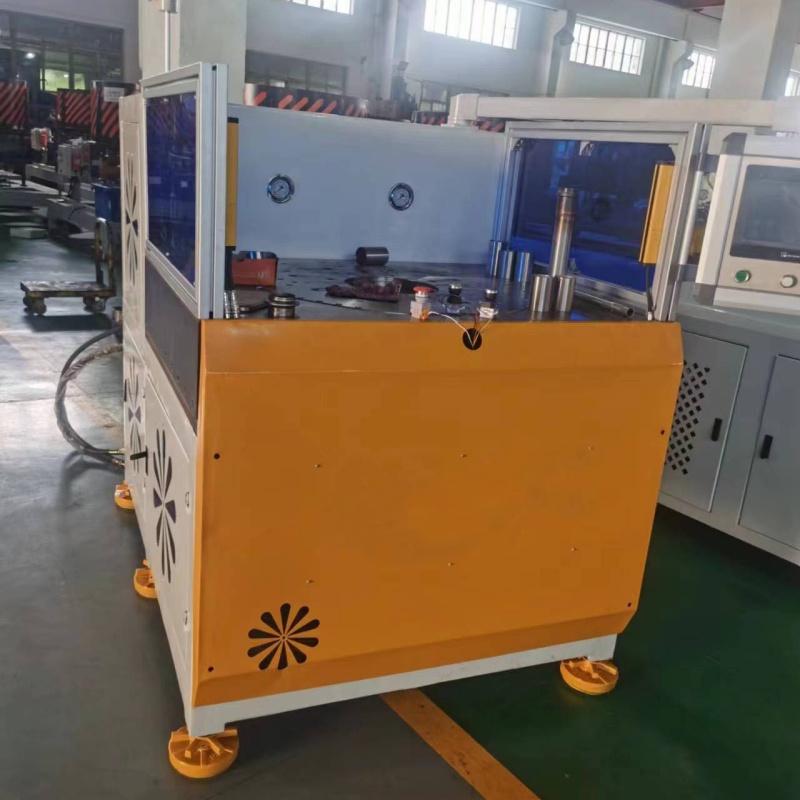
Maşın avtomatik yağlama, yağ soyuducu və elektrik şkafı soyutma sistemi ilə təchiz olunub. Bu xüsusiyyətlər hidravlik sistemin və əsas hərəkət edən komponentlərin davamlı istehsal zamanı sabit işləməsini təmin edir.
Almaniyada yüksək performanslı qabarıq boruların böyük həcmdə istehsalı zamanı, boru birləşmələrində divar qalınlığının bərabərsizliyi və potensial sızma riskləri kimi çətinliklərin həll edilməsi üçün — son dərəcə dəqiq forma verilməsi təhlükəsiz boru uyğunluğunu təmin etmək üçün kritik əhəmiyyət kəsb edən məşhur avtomobil egzos sistemi OEM təchizatçısı üçün — Baorui Machinery yüksək dəqiqlikli boru ucunun formasını verən həll yolu tətbiq etdi; üstün hidravlik sabitliyi və fərdiləşdirilmiş kalıp dizaynları ilə təchiz olunmuş bu sistem, paslanmayan və karbon poladı egzos borularının uclarında qabarıqların dəqiq ekstruziya ilə formalaşdırılmasına imkan verir. Bu həll yolu, qabarıq profillərin Almaniyanın sərt avtomobil möhürləmə standartlarını mükəmməl şəkildə ödəməsini təmin edir, beləliklə, hər xətt üzrə keçmə faizi əhəmiyyətli dərəcədə artır və müştəriyə yüksək tezlikli çatdırılma tələblərini ödəməklə premium Avropa avtomobil təchizat zəncirində əsas təchizatçı statusunu qorumaqda kömək edir.

 EN








