EN
Baorui Machinery teikia vietos techninės įdiegimo paslaugas galvos atramos gamybos linijai Šiaurės Afrikoje
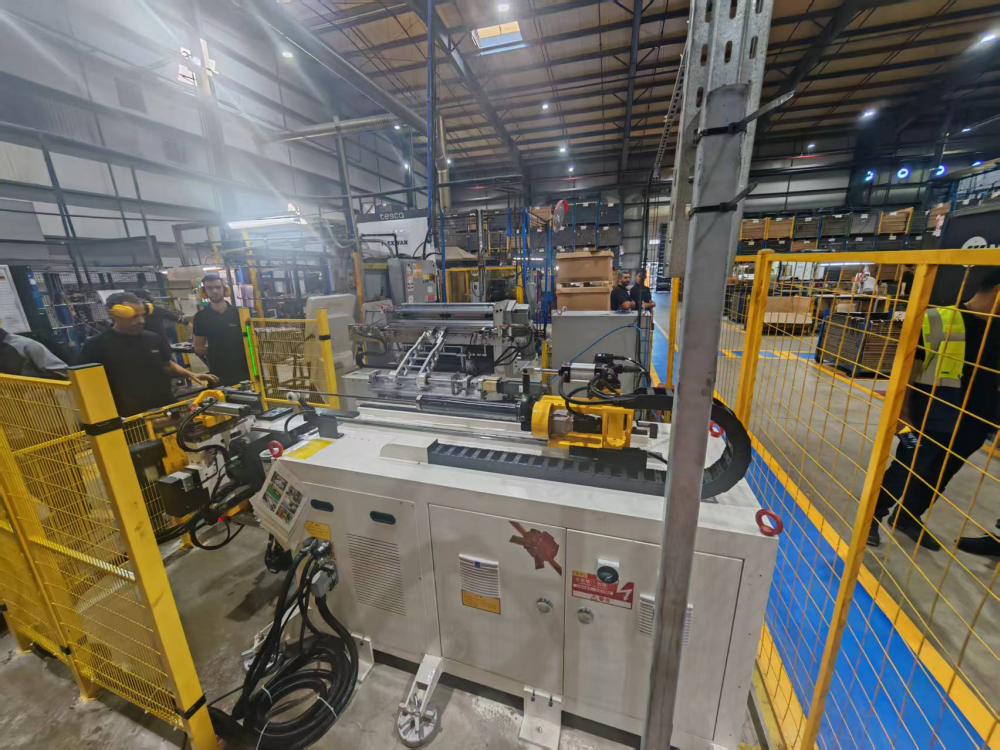
Baorui Machinery siuntė savo inžinerijos komandą į Šiaurės Afrikos pirmosios pakopos automobilių komponentų tiekėjo gamyklos objektą, kad įdiegtų ir paleistų automatizuotą galvos atramos gamybos liniją. Šis projektas apima visą automobilių galvos atramų laikiklių gamybos procesą, pradedant vamzdžių lenkimu ir baigiant suktuku, suvirinimo siūlės aptikimu, pjovimu, spaudimu, žymėjimu bei galutine patikra.
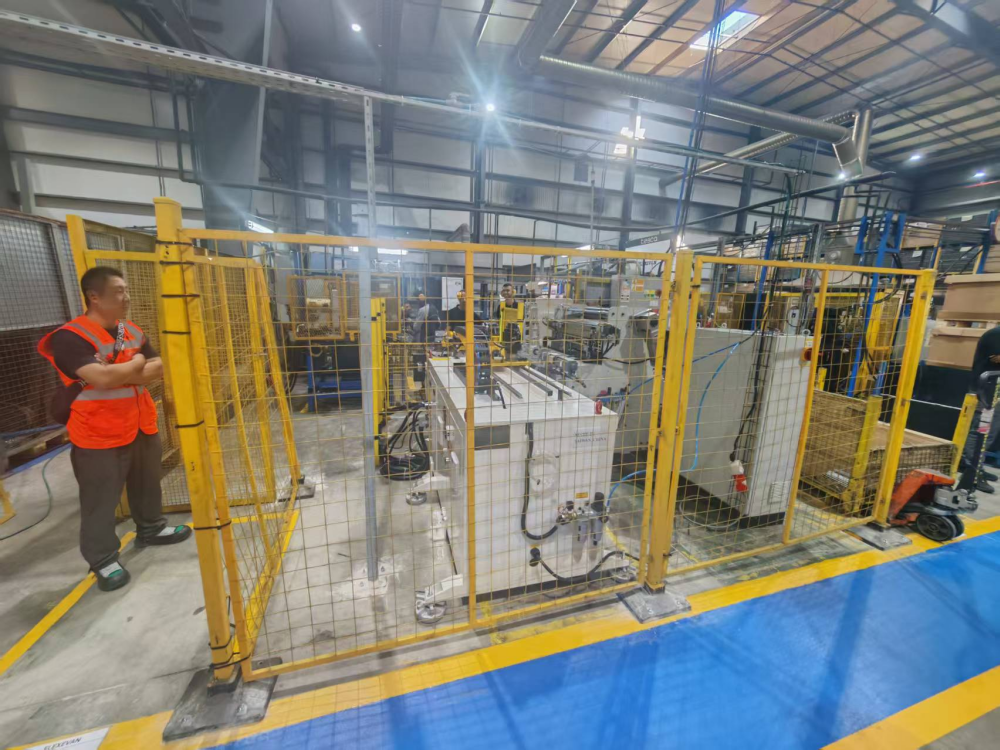
Vietos įdiegimo ir paleidimo palaikymas
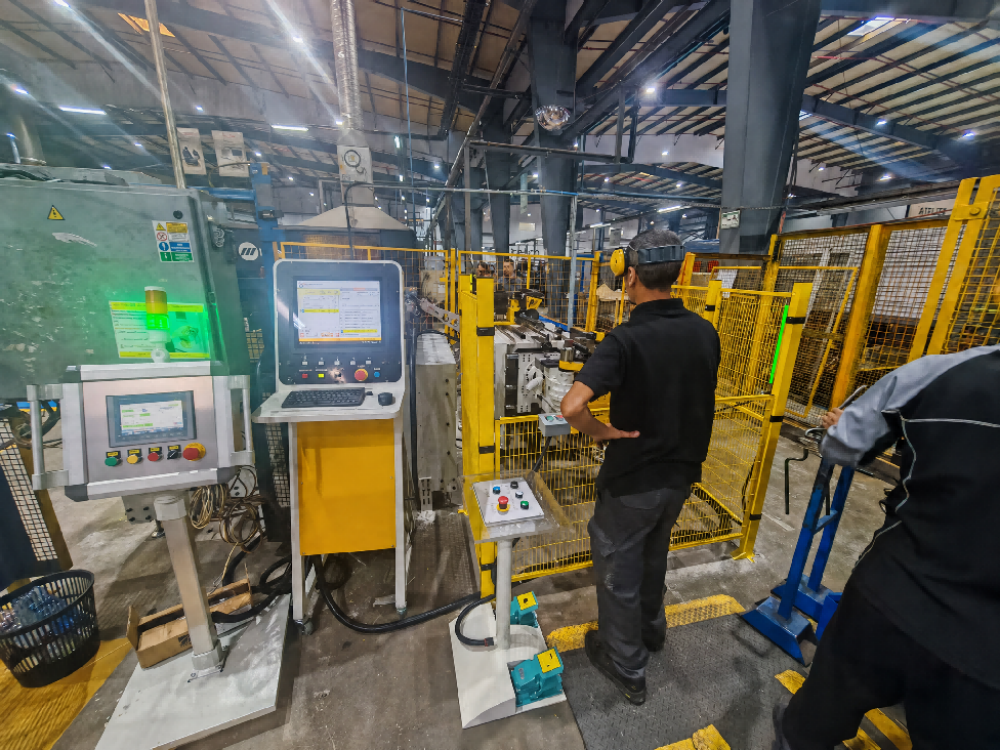
Šiam projektui Baorui Machinery inžinerijos komanda dirbo užsakovo gamykloje, padėdama įrengti ir paleisti gamybos liniją. Vietoje atlikti darbai apėmė įrangos pozicionavimą, mechaninių ir elektros jungčių tikrinimą, vamzdžių lenkimo įrenginio paruošimą, įrankių išlyginimą, robotų perkėlimo koordinavimą ir bandymo gamybą. Komanda taip pat padėjo patikrinti darbo eiliškumą tarp lenkimo mašinos, pjovimo mašinos, preso, žymėjimo įrenginio ir kontrolės įtaiso.
Vietoje vykstantis paleidimas leidžia nustatyti problemas tikroje gamybos aplinkoje, o ne tik atskirai testuojant kiekvieną įrenginį. Tai taip pat padeda užsakovo operatoriams suprasti žmogaus ir mašinos sąsajos (HMI) principus, įkrovimo seką, saugos procedūras ir kasdienius valdymo punktus. Šis projektas atskleidžia Baorui Machinery gebėjimą teikti techninę priežiūrą automobilių komponentų gamybos įmonėms ir integruotoms vamzdžių apdirbimo linijoms.
Visiškai baigtas galvos atramos laikiklio gamybos procesas
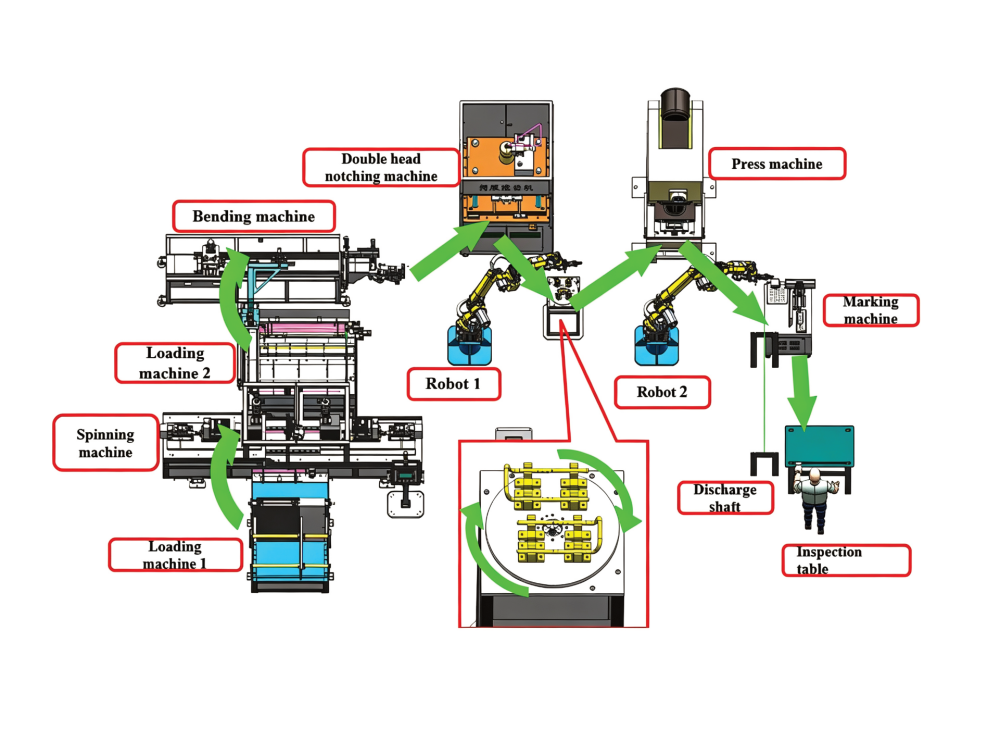
Gaminto linija išdėstyta aiškia seka. Vamzdžiai pirmiausia įkeliami į liniją ir apdorojami sukimosi mašinoje. Po sukimosi vamzdis perduodamas į antrąją įkrovimo stotį, praeina švaraus suvirinimo linijos aptikimą ir tada perkeliama į vamzdžių lenkimo mašiną. Išlenktas vamzdis toliau eina per pjovimo, perdavimo, spaudimo, lazerinio žymėjimo ir specialios patikros etapus, kol tampa baigtu galvos atramos strypu.
Šis procesas yra svarbus automobilių tiekėjams, nes kiekvieno perduodamo vamzdžio padėtis ir orientacija turi būti tiksliai išlaikytos. Todėl vamzdžių lenkimo mašina nėra izoliuota darbo vieta. Ji yra viena iš pagrindinių formavimo stočių susietoje gamybos sistemoje.
1. Gaminto linijos išdėstymas ir darbo eigą
Gaminto linija apima įkėlimo įrenginį 1, sukimo įrenginį, įkėlimo įrenginį 2, suvirinimo linijos aptikimą, vamzdžių lenkimo įrenginį, robotą 1, dvigubo galo pjovimo įrenginį, perduodamąjį stalą, robotą 2, presavimo įrenginį, žymėjimo įrenginį, išleidimo veleną ir patikros stalą.
Darbo eiga padalinta į dvi perduodamąsias fazes. Pirmoji fazė perkelia vamzdį iš sukimo ir aptikimo į lenkimo, o po to į pjovimo procesus. Po pjovimo perduodamasis stalas pakeičia detalės padėtį, kad robotas 2 galėtų perkelti ją į presavimo įrenginį. Antroji fazė nukreipia presuotą vamzdį į žymėjimo įrenginį, o vėliau – į išleidimą ir galutinę patikrą.
2. Vamzdžių įkėlimas ir sukimas
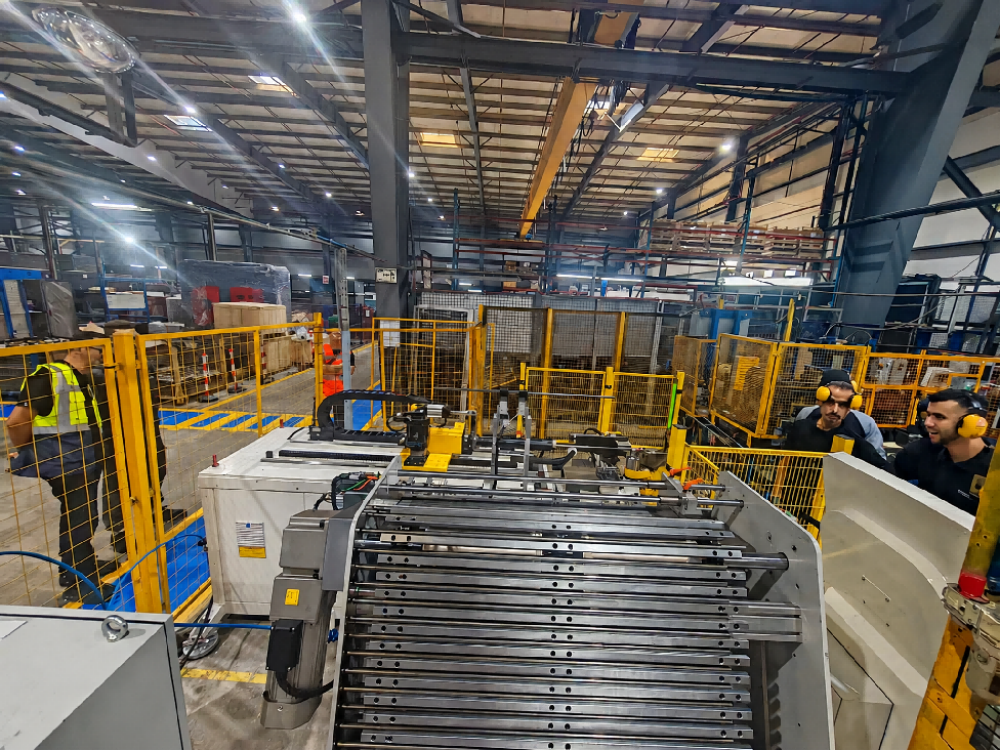
Procesas prasideda nuo įkėlimo įrenginio 1 sandėliavimo lentynos. Lentyna saugo vamzdžius prieš gamybą. Skirstymo mechanizmas atskiria vamzdžius vieną po kito, o pneumatinis spaustuvas suima kiekvieną vamzdį ir įdeda jį į sukimo įrenginį.
Sukimo veiksmas paruošia vamzdį lenkimui. Po sukimo pabaigos spaustuvas pašalina vamzdį ir perduoda jį į įkrovimo mašinos 2 sandėliavimo lentyną. Šis buferis palaiko kitą etapą ir užtikrina kontroliuojamą perduodamąją operaciją tarp sukimo ir lenkimo.
3. Viršutinės linijos aptikimas ir vamzdžių lenkimas
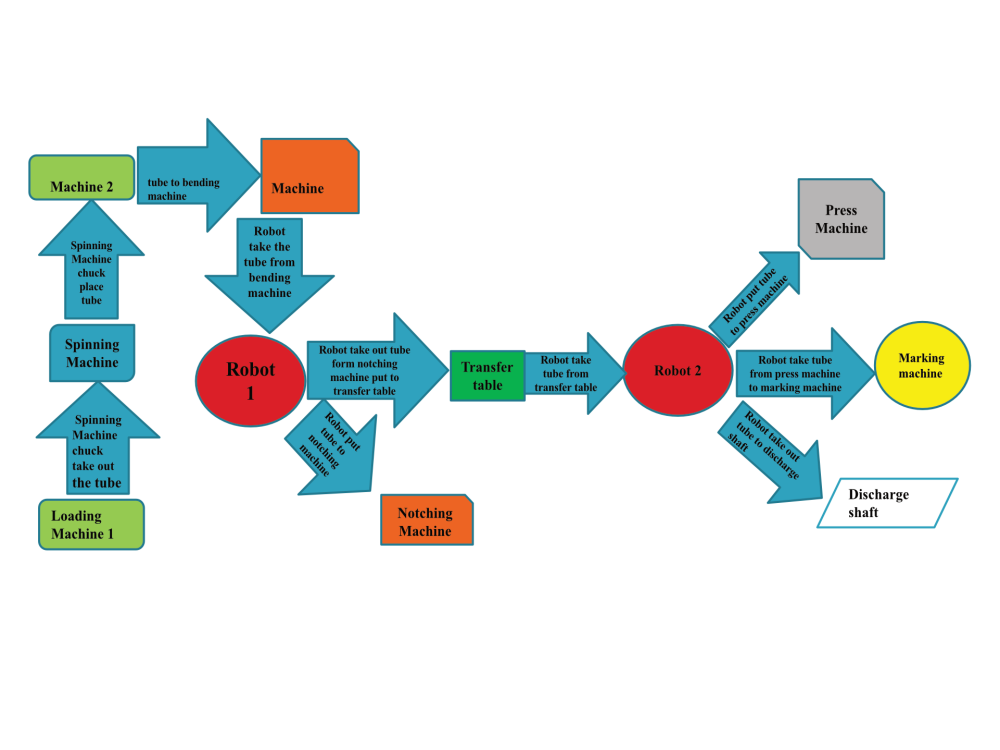
Įkrovimo mašina 2 paima suktą vamzdį iš sandėliavimo lentynos ir praleidžia jį per viršutinės linijos aptikimo įrenginį. Po aptikimo sijos griebtuvas perduoda vamzdį į vamzdžių lenkimo mašiną. Ši seka skirta kontroliuoti vamzdžio padėtį prieš lenkimą, kas yra svarbu nuosekliai formuojant automobilių galvos atramų laikiklius.
Vamzdžių lenkimo mašina sukuria reikiamą galvos atramos laikiklio formą. Po lenkimo robotas 1 pakelia suformuotą vamzdį ir perduoda jį į dvigubo galinio pjovimo mašiną. Šioje linijoje lenkimas tiesiogiai susijęs su kitu formavimo veiksmu, todėl sumažėja reikalingumas rankiniu būdu perkelti vamzdžius tarp įrenginių.
4. Pjovimas ir perduodamojo stalo veiksmas
Robotas 1 deda lenktą vamzdį į dvigalvį pjovimo įrenginį. Po pjovimo pabaigos robotas 1 pašalina vamzdį ir padeda jį ant perduodamosios lentos.
Perduodamoji lentą pasuka darbo detalę į kitą linijos pusę. Ši padėties pakeitimas leidžia robotui 2 paimti vamzdį ir pristatyti jį į presą. Todėl perduodamoji lentą yra svarbus ryšys tarp robotų 1 ir 2.
5. Spaudimas, žymėjimas ir galutinė patikra
Robotas 2 ima supjaustytą vamzdį iš perduodamosios lentos ir deda jį į presą. Po spaudimo robotas 2 perduoda detalę žymėjimo įrenginiui. Žymėjimo operacija užtikrina vamzdžio identifikavimo informaciją pagal kliento reikalavimus.
Po žymėjimo robotas perkelią detalę į išleidimo vamzdį. Kiekvienas baigtas strypas tada tikrinamas specialioje tikrinimo įrenginyje. Jei strypas neteisingai įsitaiso į įrenginį, jis gali būti nedelsiant pataisytas. Šis galutinis tikrinimas padeda įsitikinti, kad baigtas galvos atramos strypas atitinka reikalaujamą formą prieš paliekant gamybos liniją.
6. Baigto galvos atramos strypo taikymas
Projekto medžiagose pateikti baigti gaminiai yra suformuoti galvos atramos strypai su keliais lenkimais, įpjovomis ir spaustomis dalimis. Baigti strypai prieš supakuojant ar perduodant į kitą gamybos etapą tikrinami pagal komponento formą ir specialų tikrinimo įrenginį.
Šiame projekte parodyta, kaip vamzdynų lenkimo įrenginys gali būti integruotas į visą automobilių vamzdynų formavimo liniją. Taip pat parodyta, kad sėkmingas pristatymas priklauso ne tik nuo atskirų įrenginių tiekimo. Svarbu įrangos integracija, vietos paleidimas ir gamybos palaikymas, kai linija diegiama veikiančioje automobilių komponentų gamykloje.
Panašioms programoms Baorui Machinery gali įvertinti vamzdžių traukimo, medžiagos, matmenų, lenkimo sekos, pjovimo ir spaudimo reikalavimus, žymėjimo būdą bei galutinės patikros metodą, o tada teikti suderintą techninę pagalbą montavimo ir bandymo gamybos metu.
Aptarkite savo pagalvės atramos kotuko lenkimo projektą
Ar ieškote vamzdžių lenkimo mašinos arba visos pagalvės atramos gamybos linijos? Išsiųskite mums savo detalės brėžinį, vamzdžių specifikacijas ir gamybos reikalavimus. Mūsų inžinerijos komanda gali peržvelgti lenkimo procesą, pasiūlyti reikiamą įrangą ir palaikyti įdiegimą, vietos paleidimą, bandymo gamybą bei operatorių instruktažą jūsų gamykloje.