
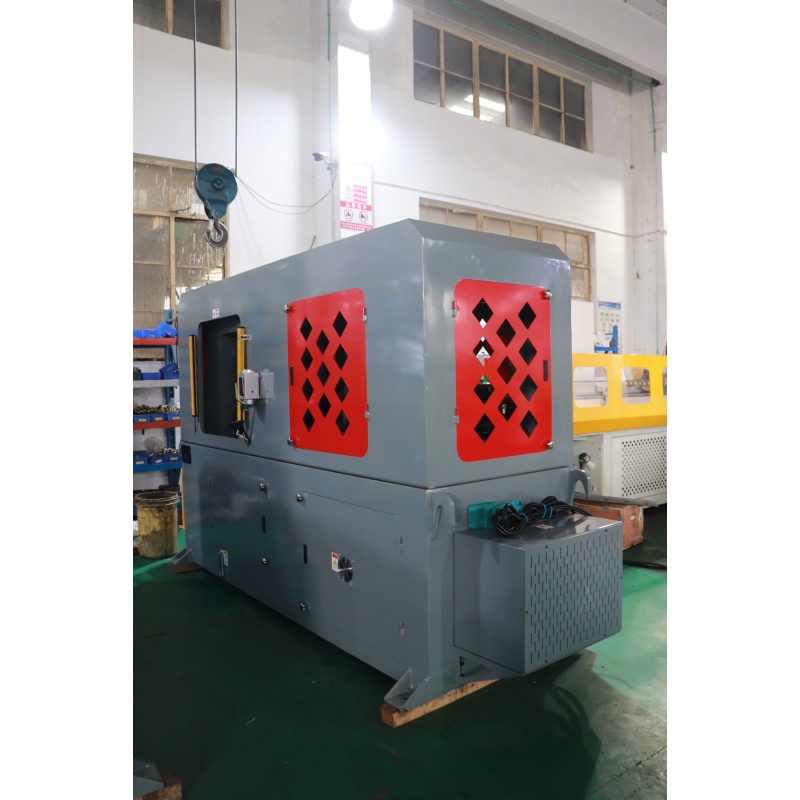
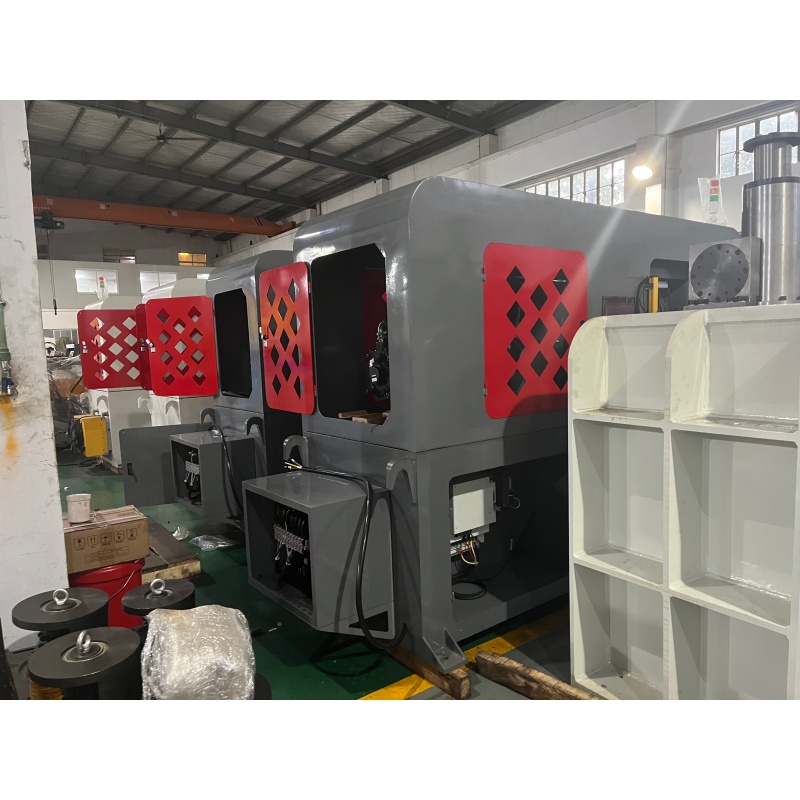
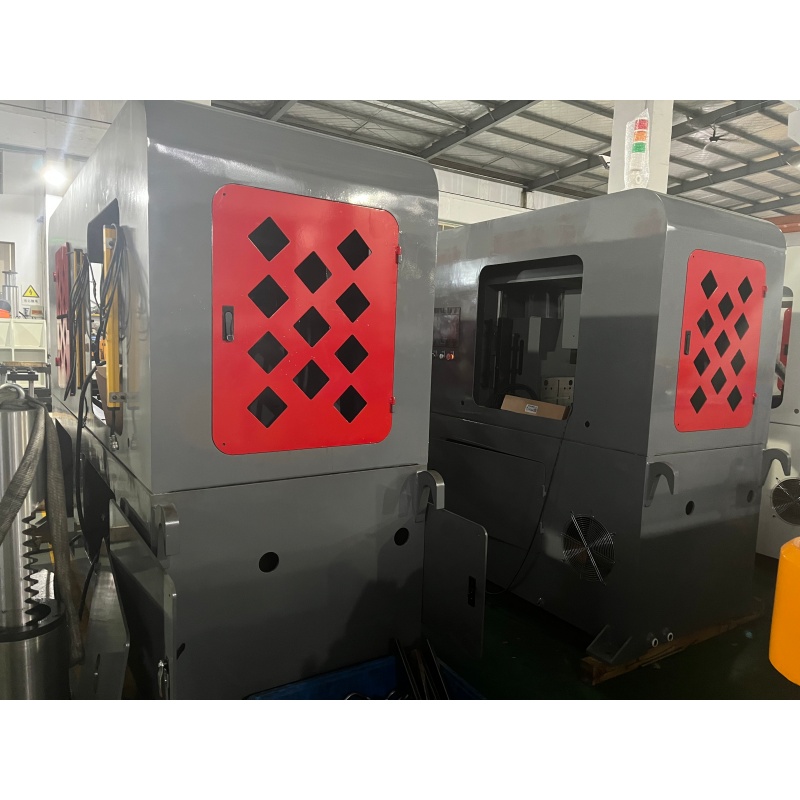
| Зат | Аты-жөнү | Бирдик | Маалымат | Эскертүү |
| 1 | Максималдуу борбу көлөмү | mm | 18 | |
| 2 | Максималдуу жүктөө узундугу | mm | Шекте эмес | |
| 3 | Максималдуу салынчылык дыбыс көлөмү | mm | 3 | |
| 4 | Минималдуу жүктөө узундугу | mm | 50 | |
| 5 | Минималдуу көчөрүүчү узундугу | mm | 50 | |
| 6 | Көчөрүүчү жолу | mm | 60 | |
| 7 | Шылтоо | Экинчи | 6-12 | |
| 8 | Пампанын артык элеу | Л/Мин | 19 | |
| 9 | БАШКАРУУ ЖҮЙӨСҮ | PLC+ тач экран | ||
| 10 | ИШ ПАНЕЛИ | Кол тийгизүү панели | ||
| 11 | Мотордун кубаттуулугу | hp | 22.25 | |
| 12 | Цилиндрдик жарыктын басындыгы | Kg⁄cm | 80-120 | |
| 13 | Гидравликалык жарыктын басындыгы | Kg⁄cm | 100 | |
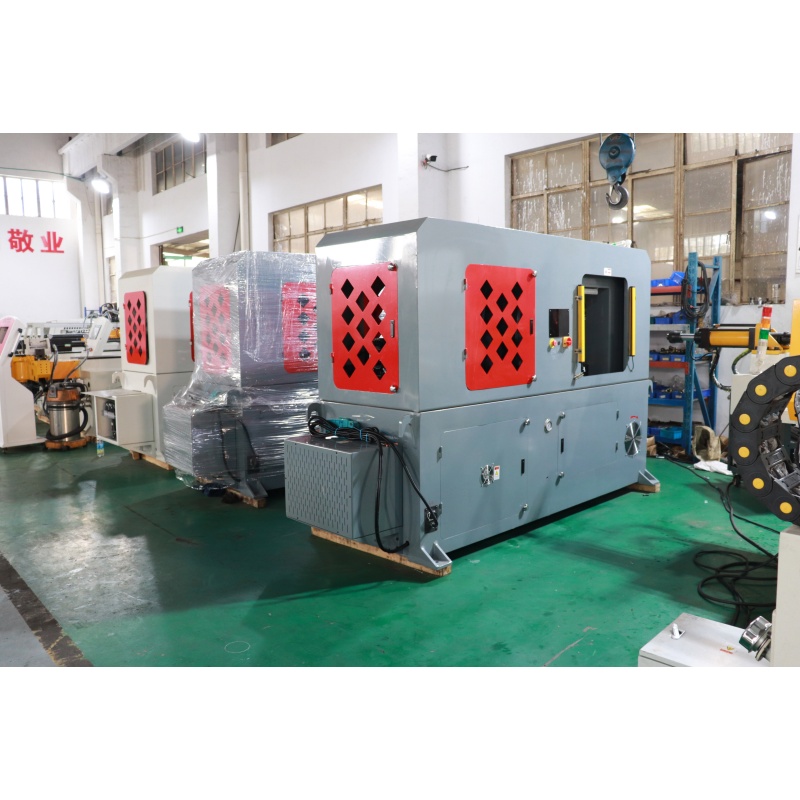
| 14 | Машина өлчөмү | д | 3.4X1.1*1.8 | Ж*К*К*К |
| 15 | Машина салмагы | кг | Жакшысы 3500 |
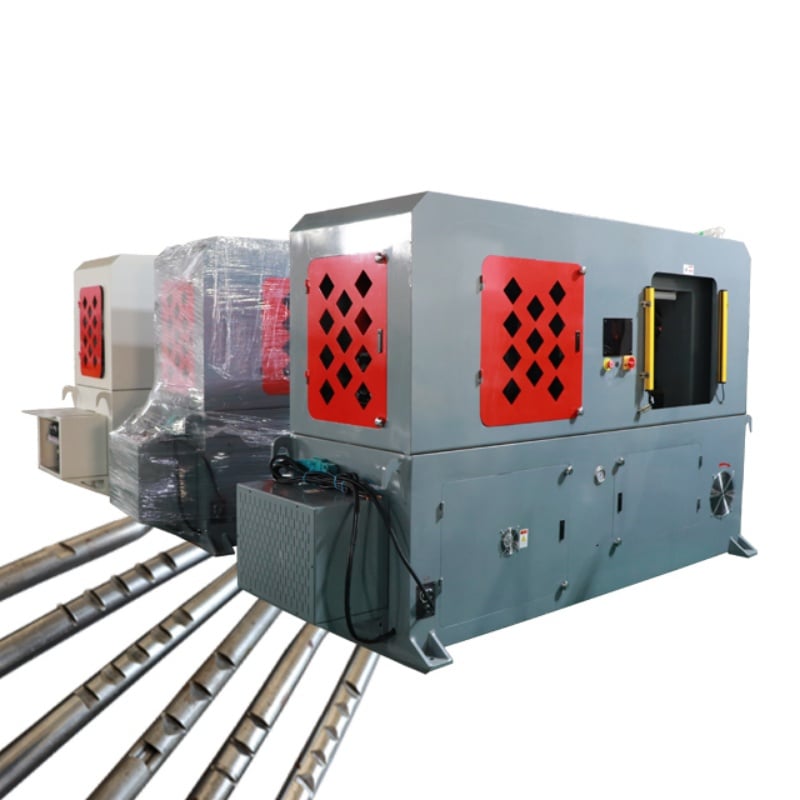
Үймөйөк жасоо чекитүүсү жана бул саладагы ээлөө өнүктөрүчү. Тортуң көчүрүү процесстерине Аралаштык Көчүрүү, CNC Тортун Көчүрүү, Таскарылган немесе Басылган Көчүрүүлер (Notching via Broaching or Stamped/Rolled Notches), Басылган.
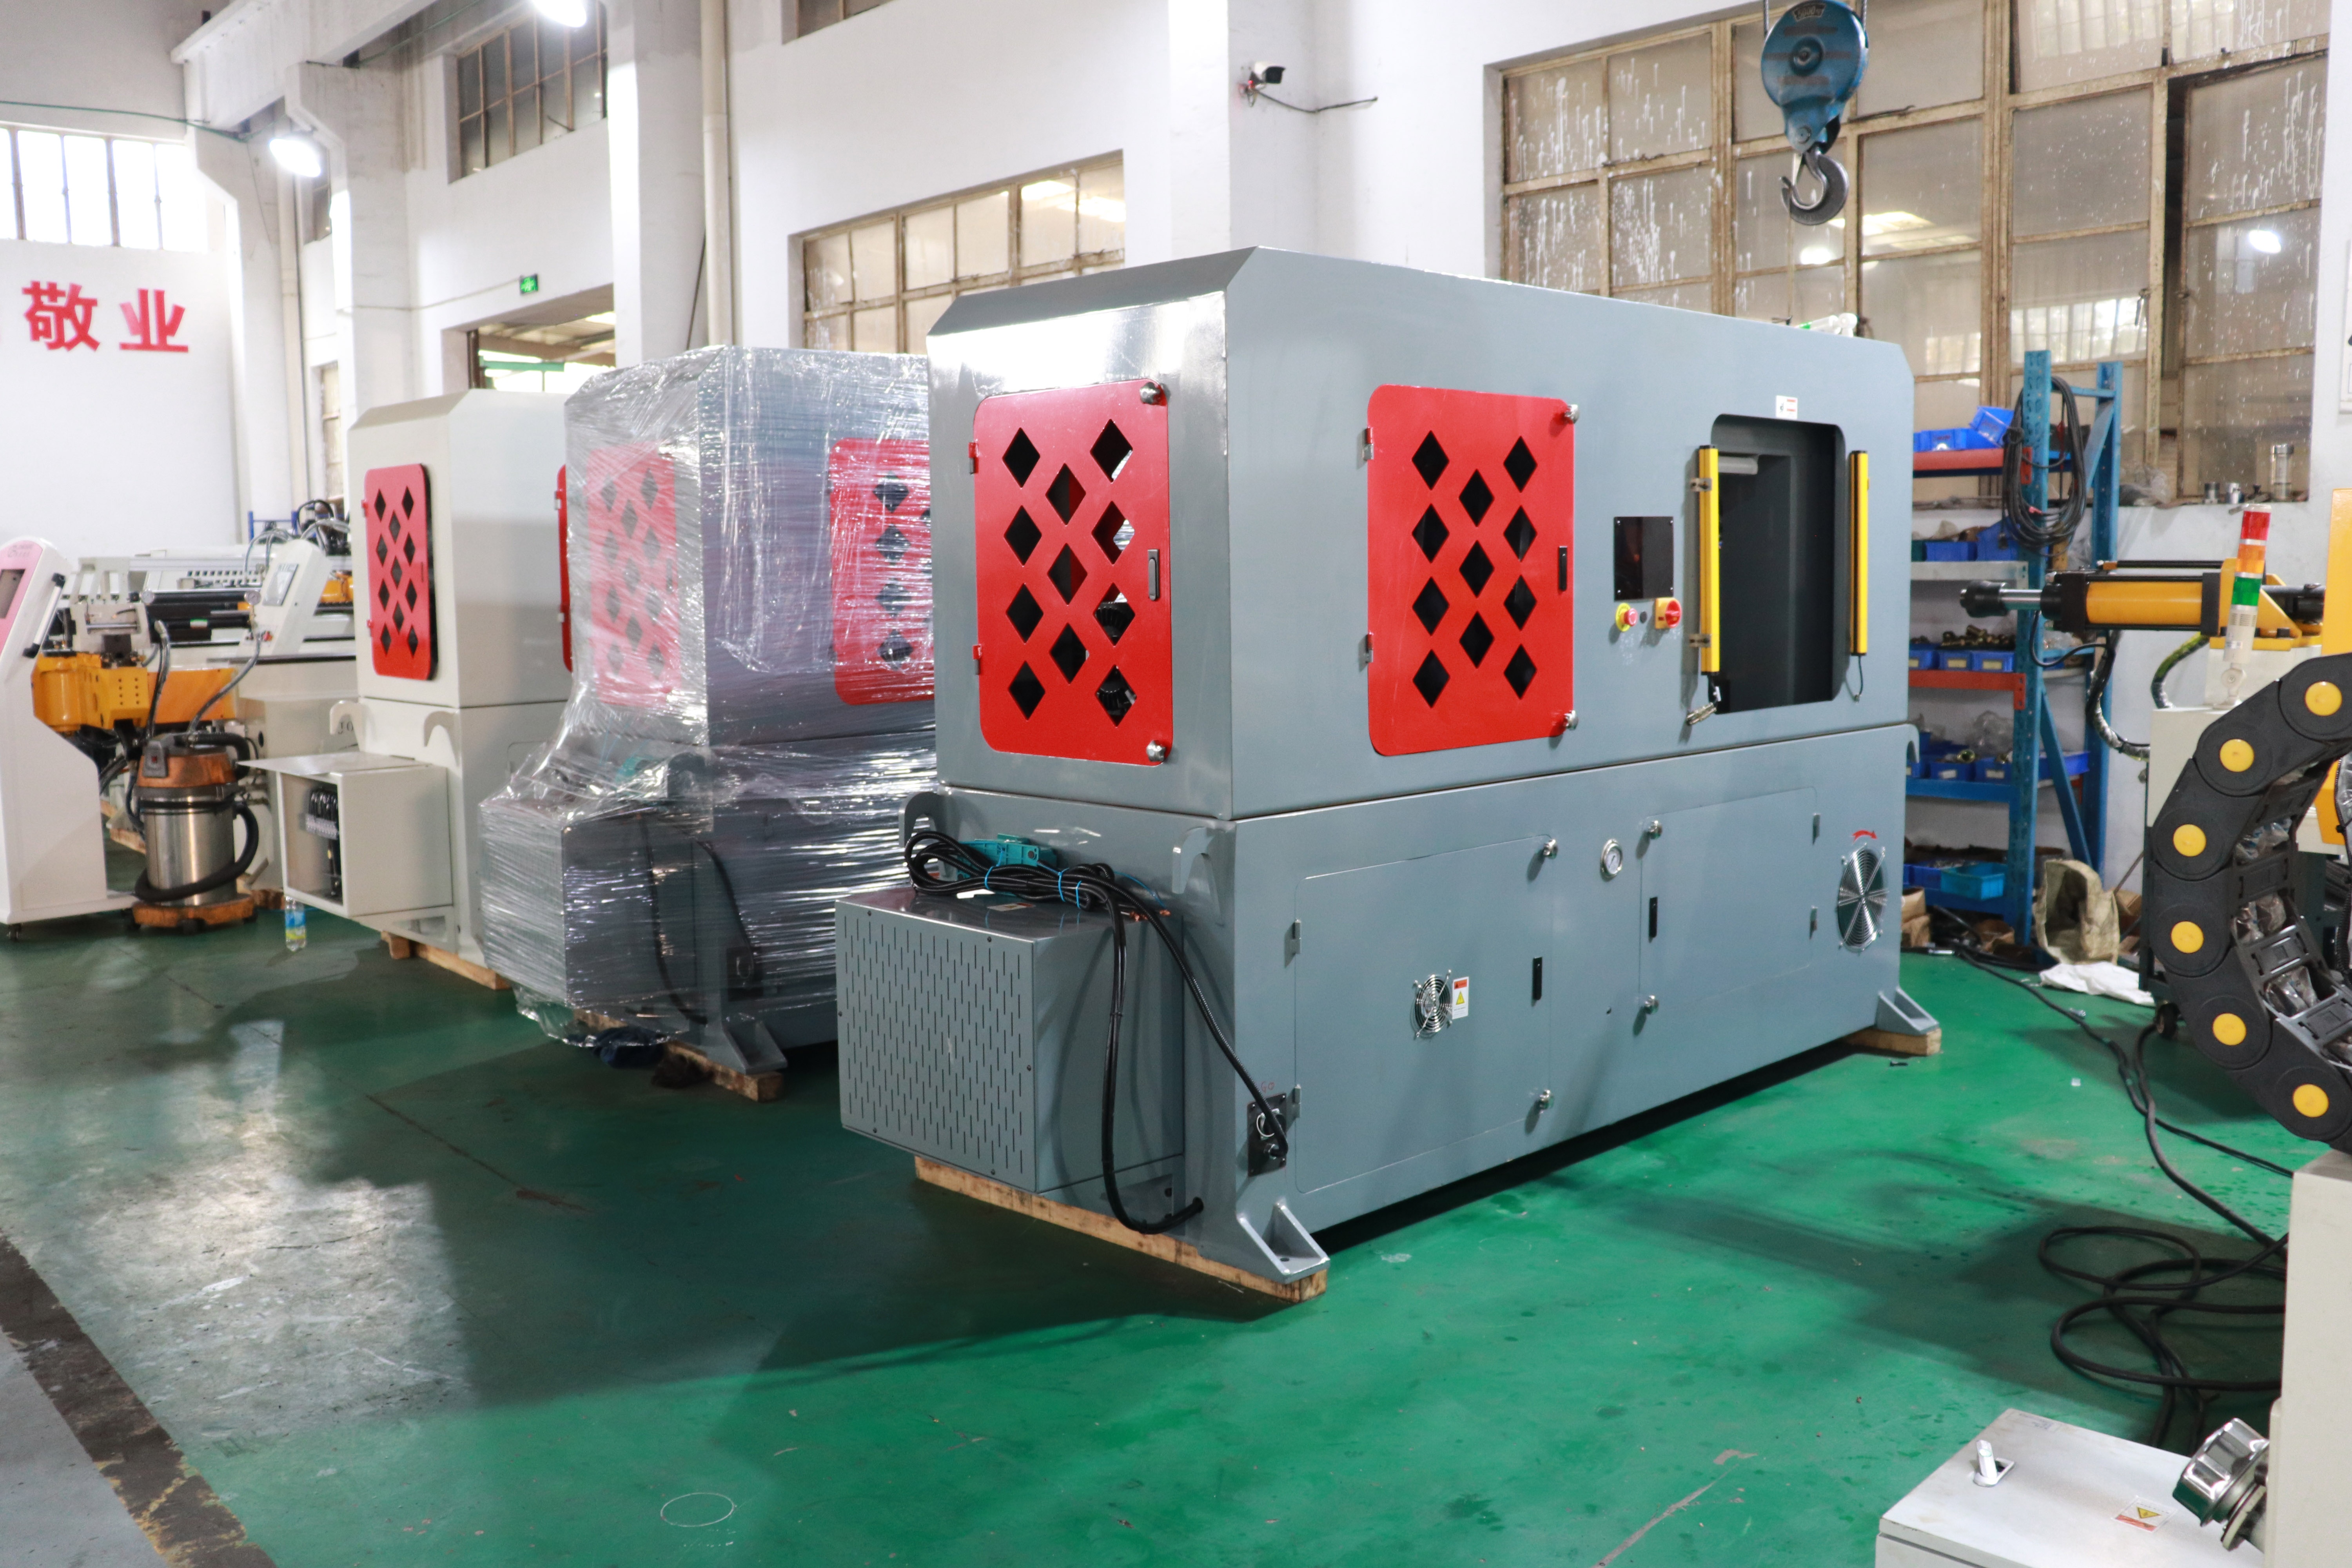
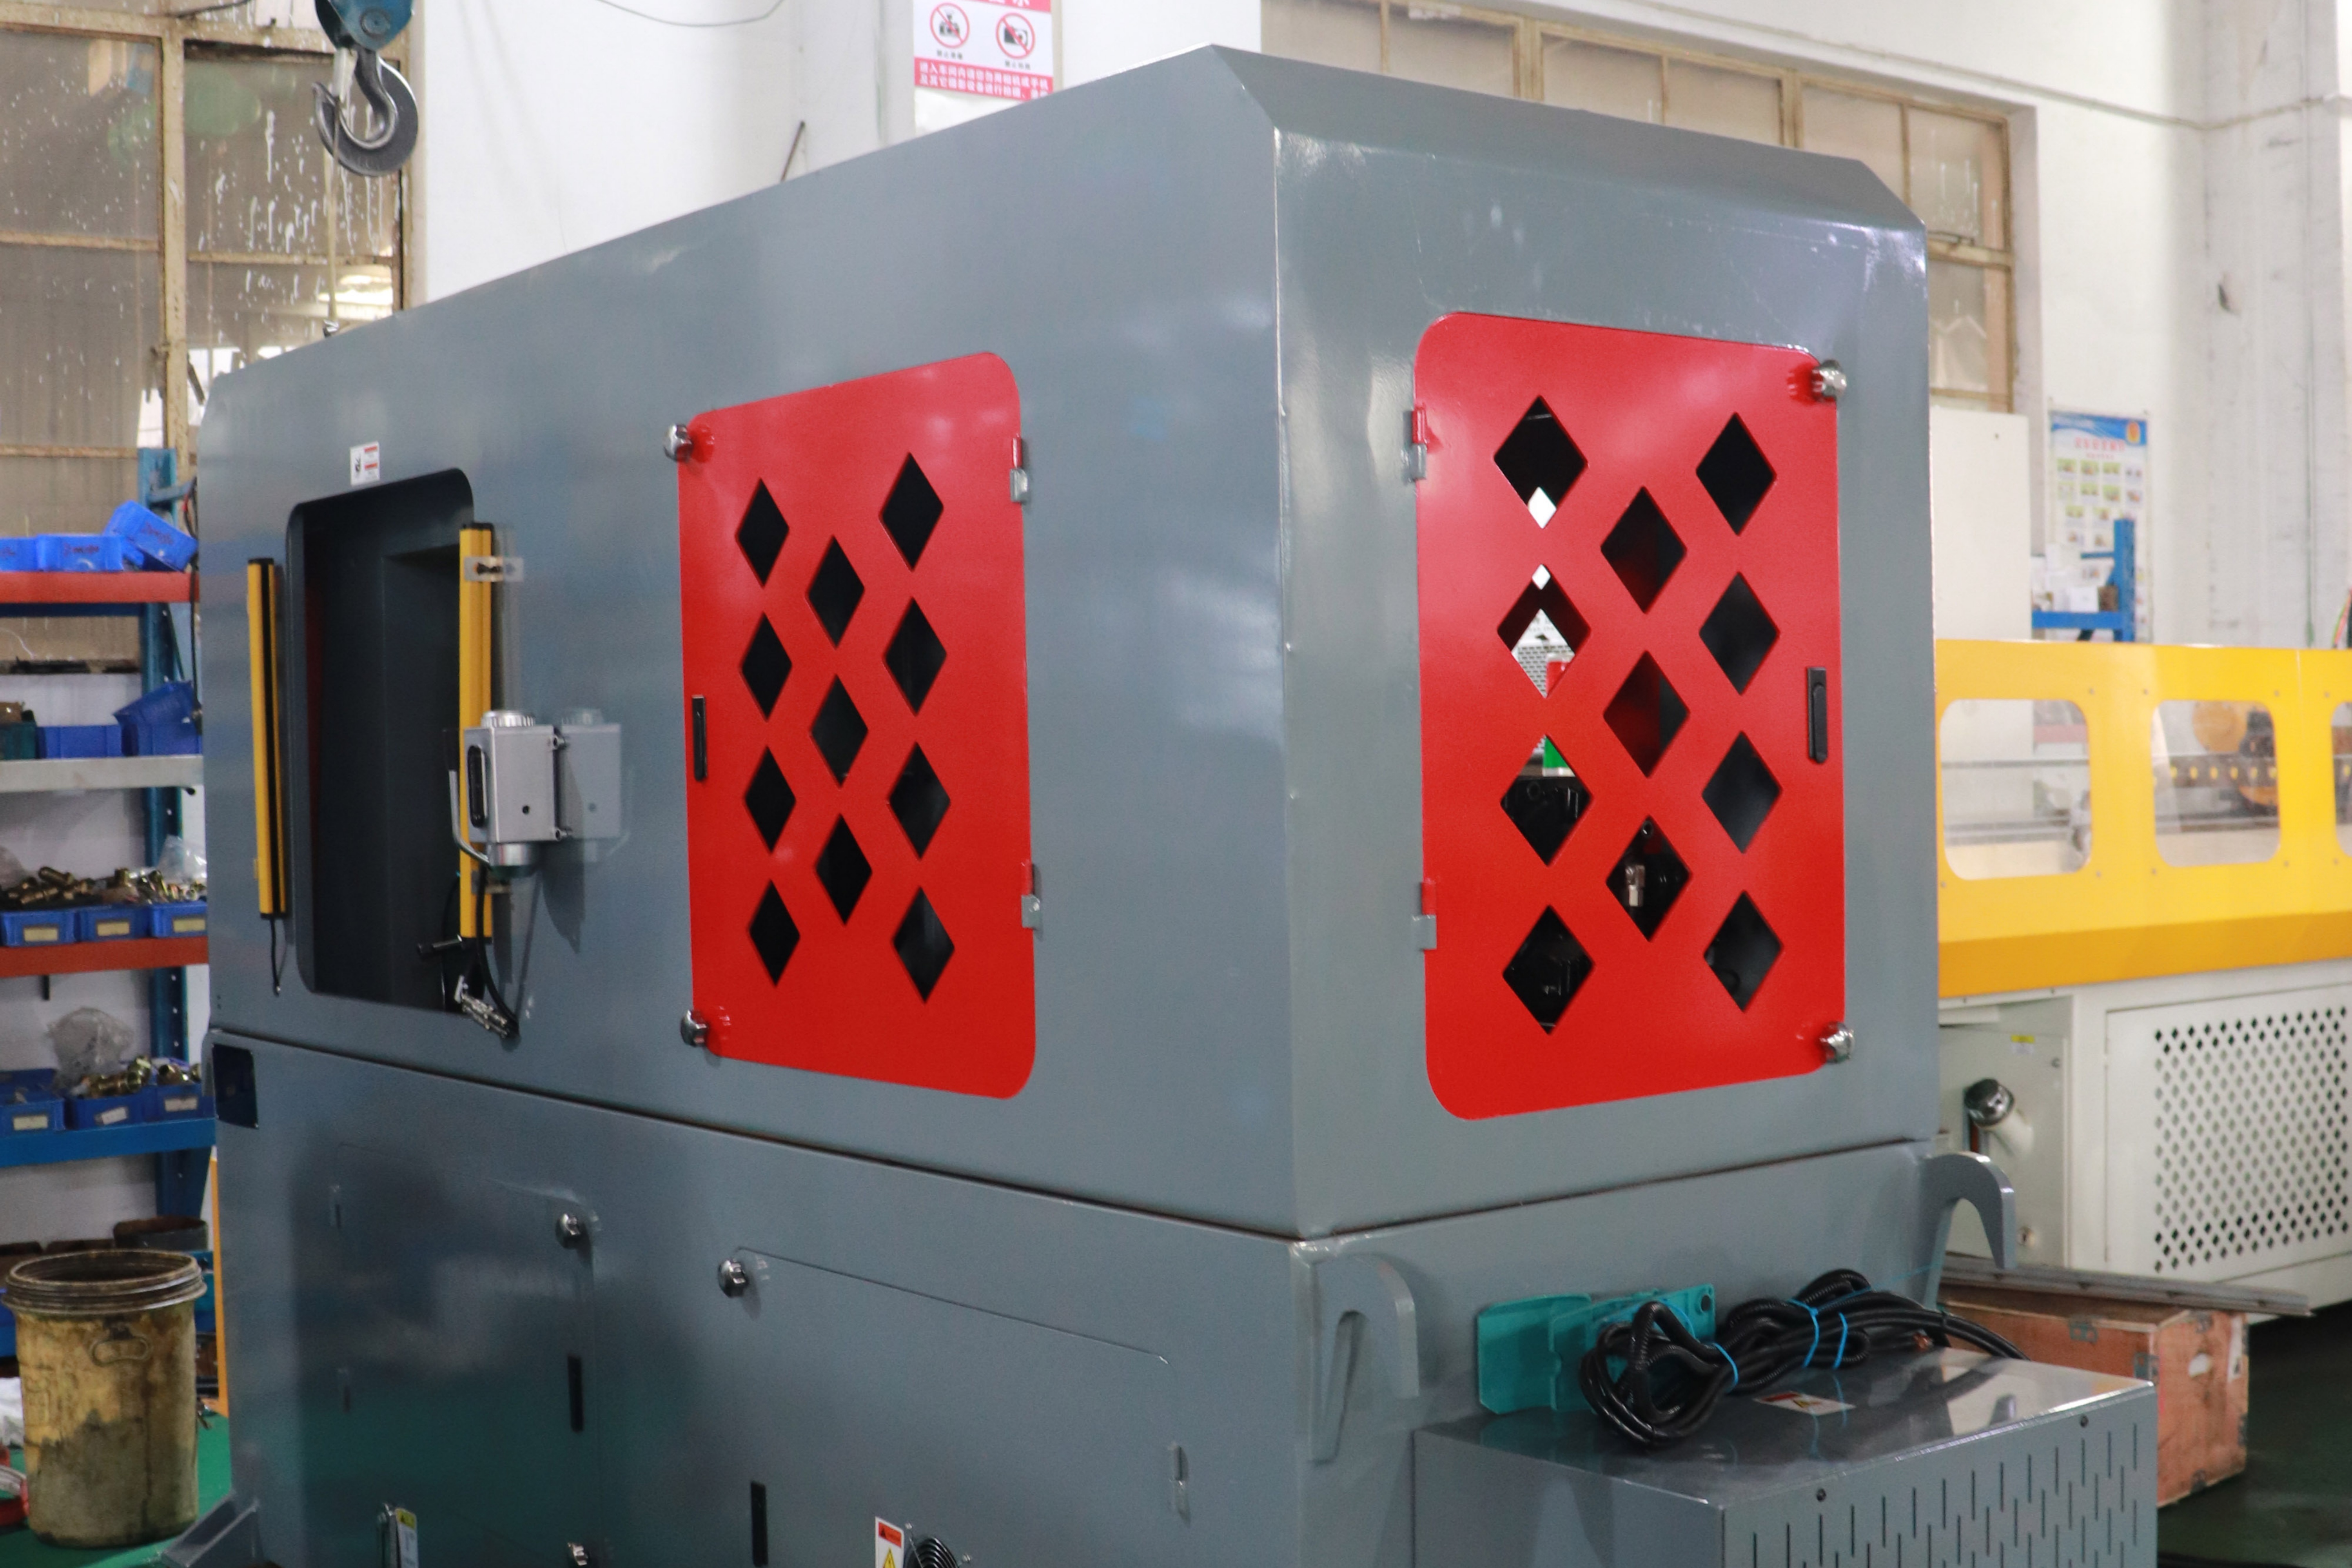
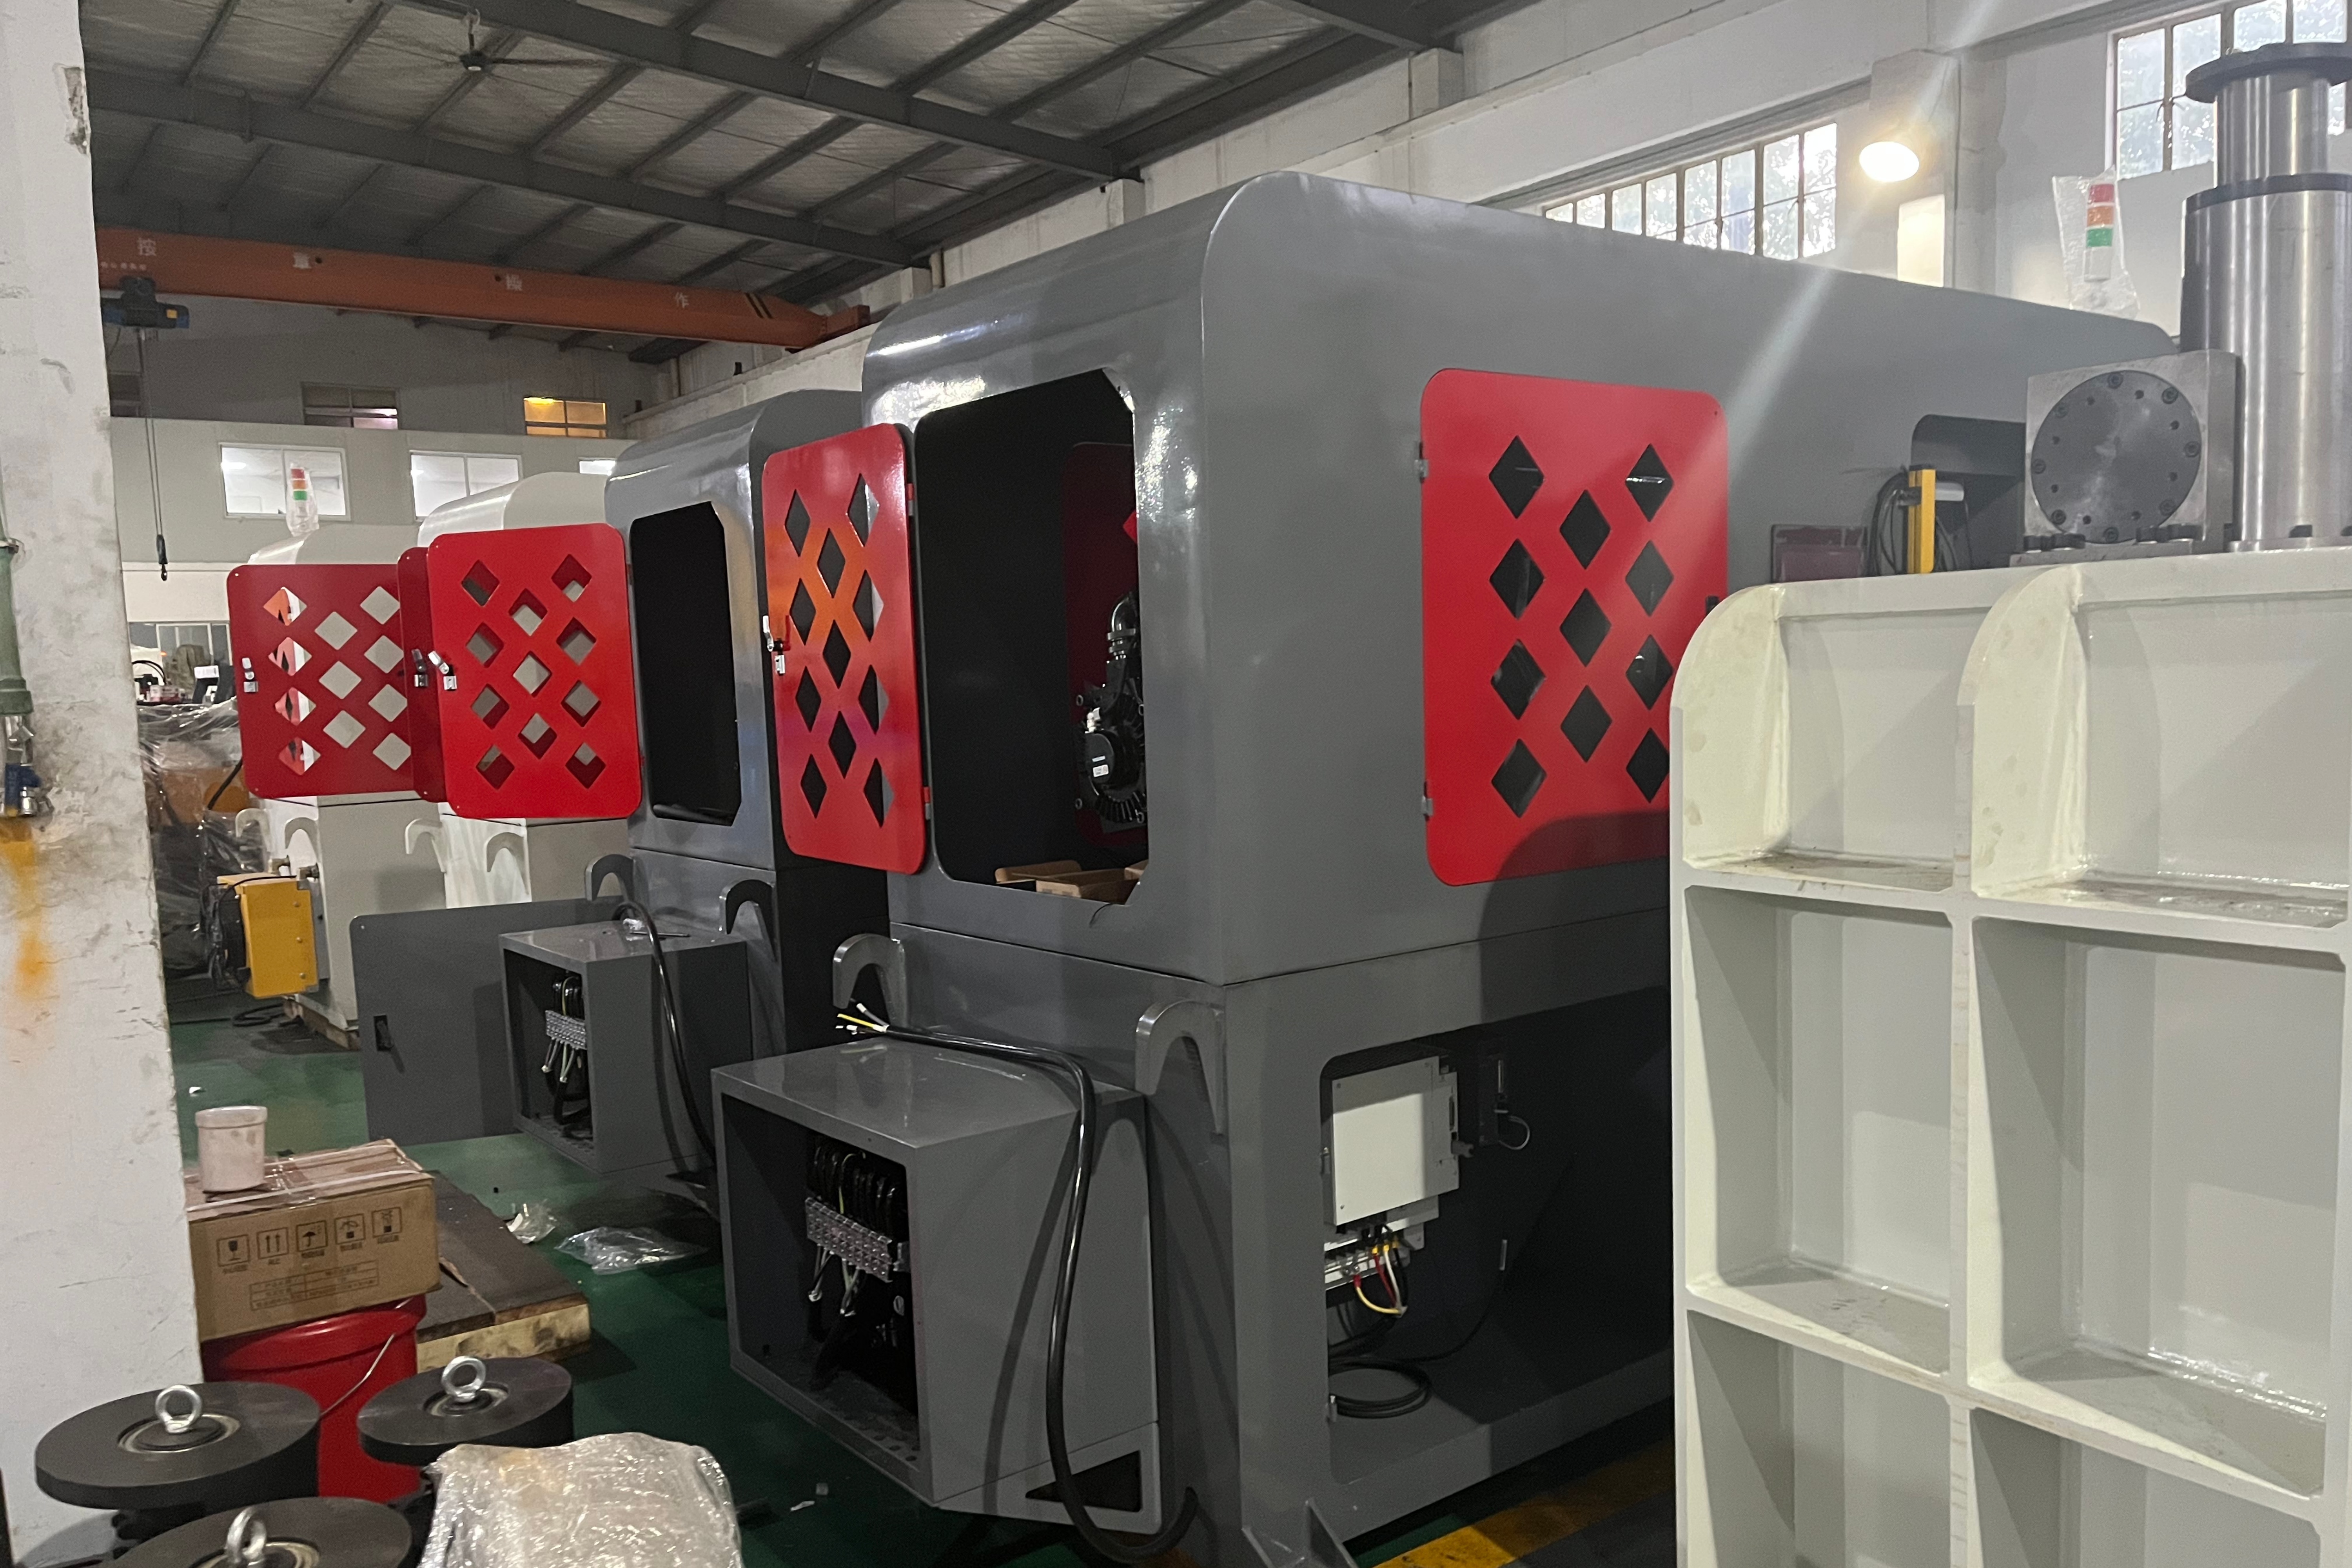
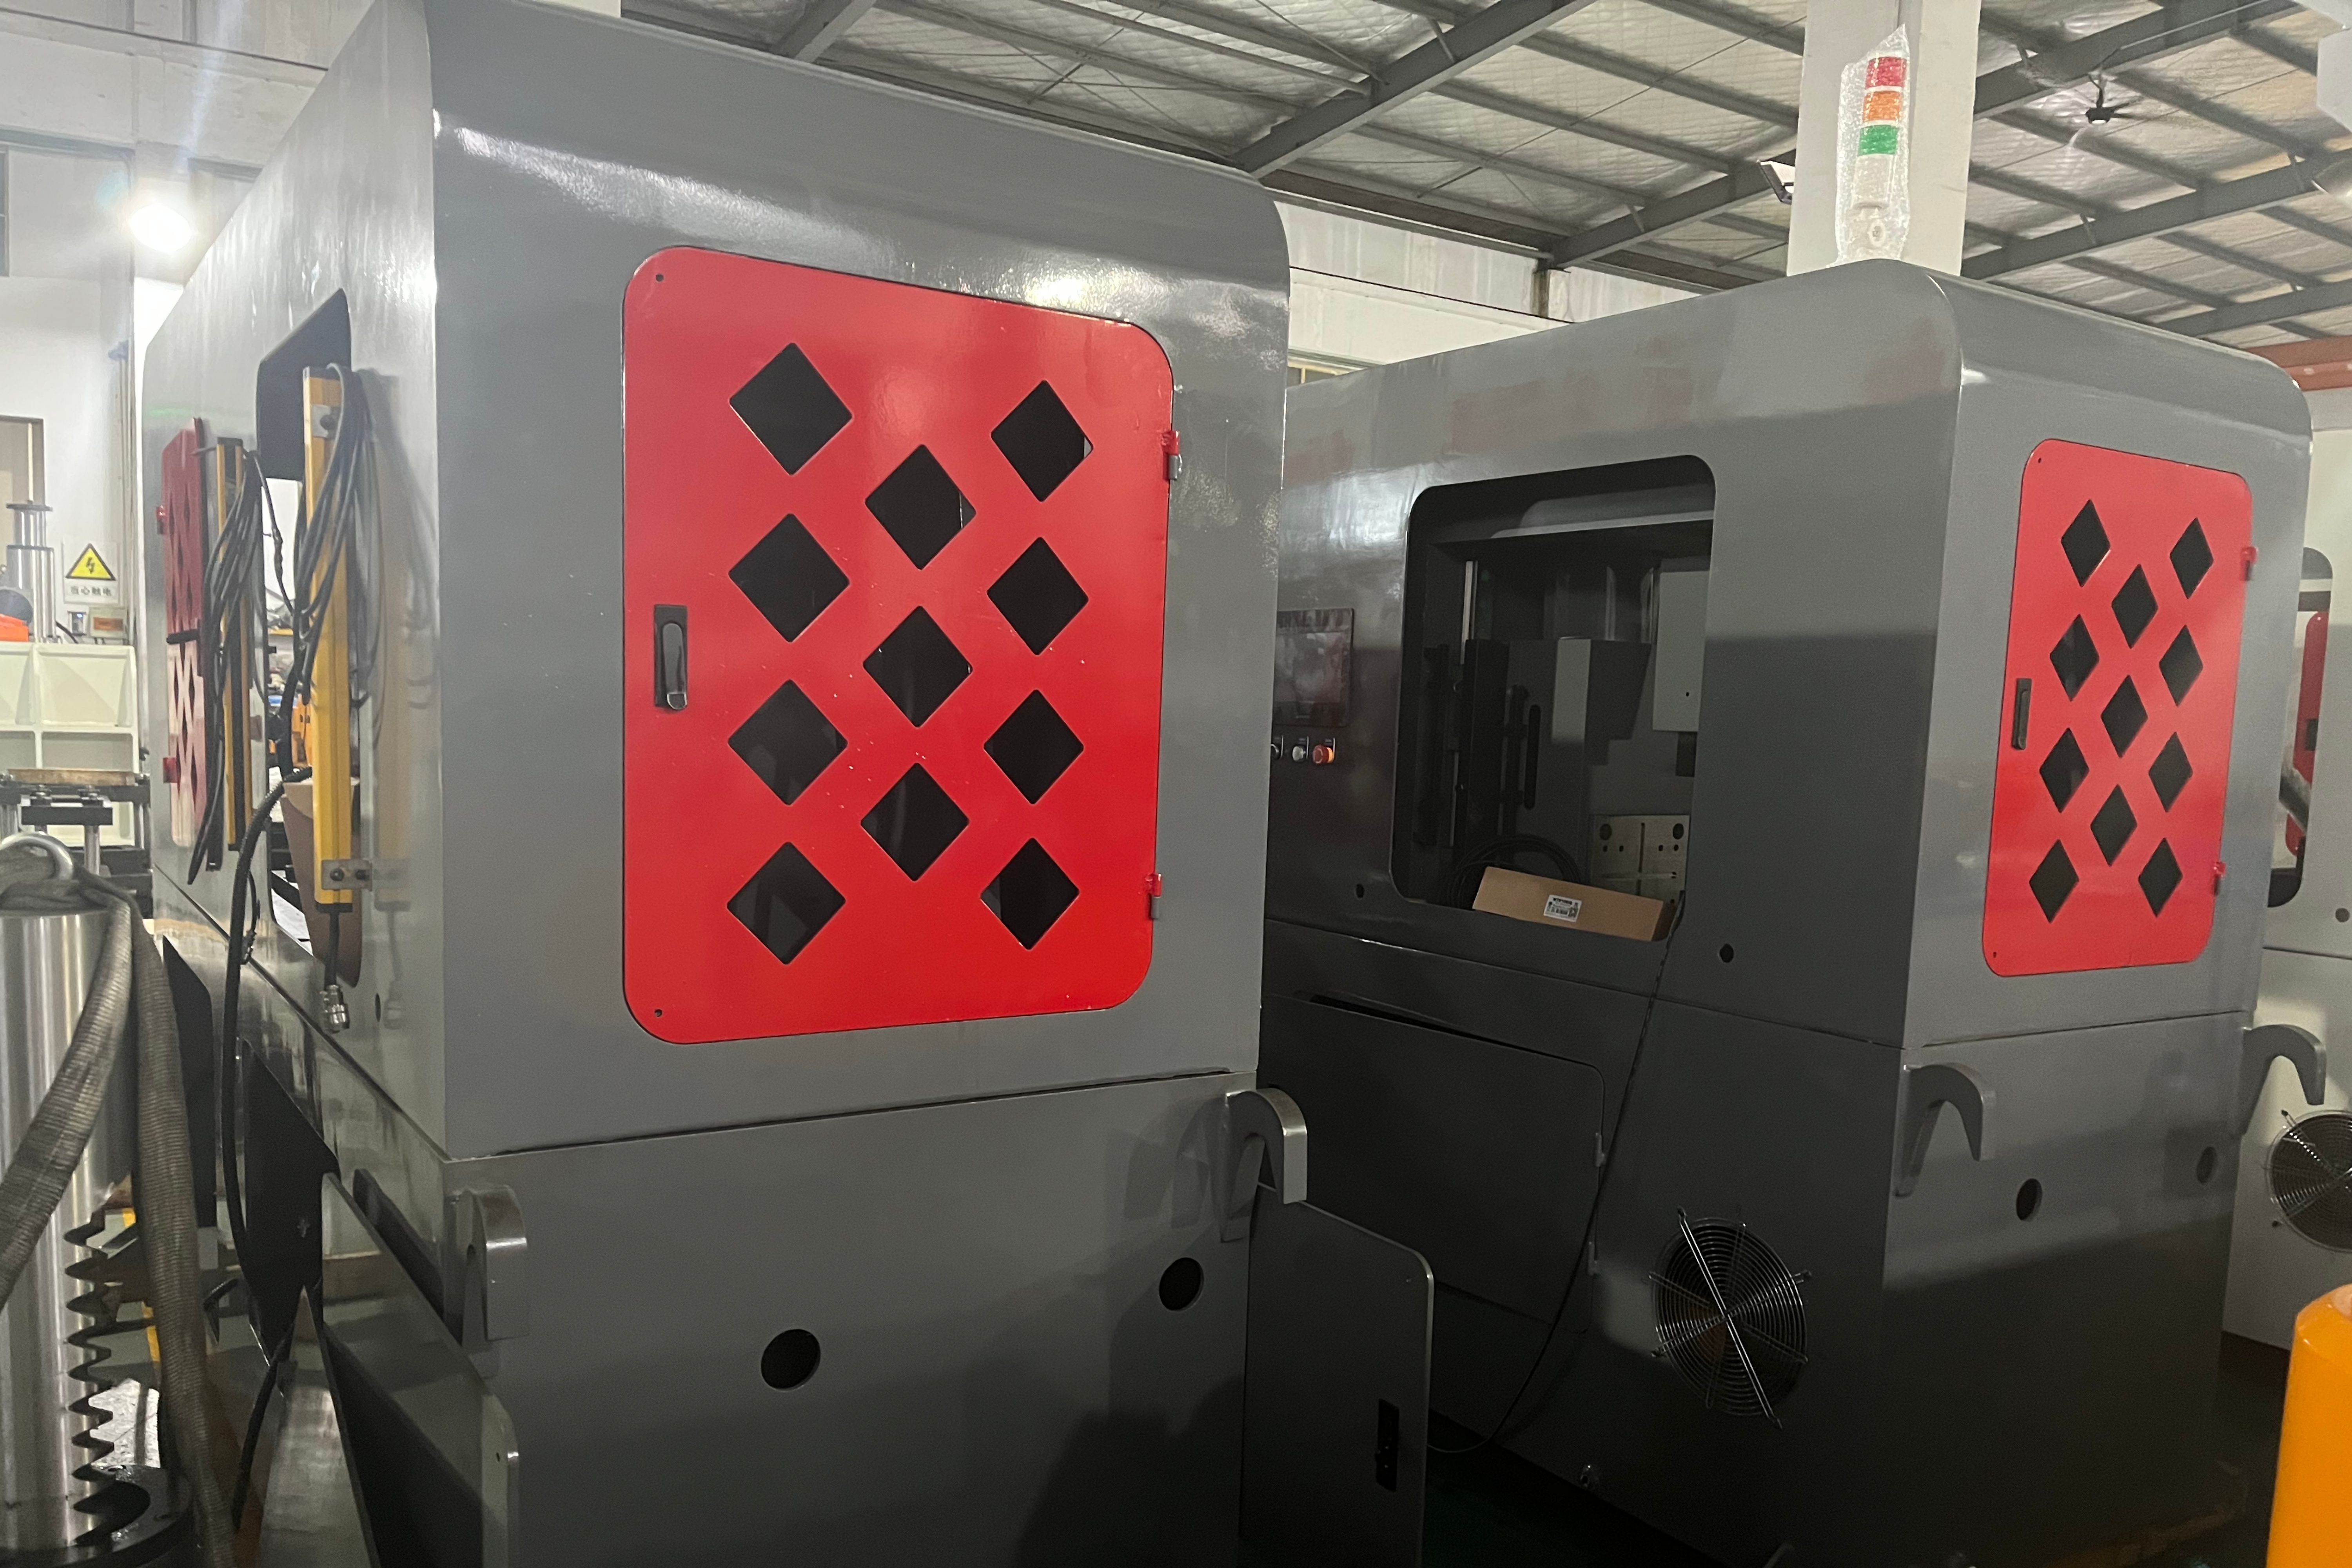
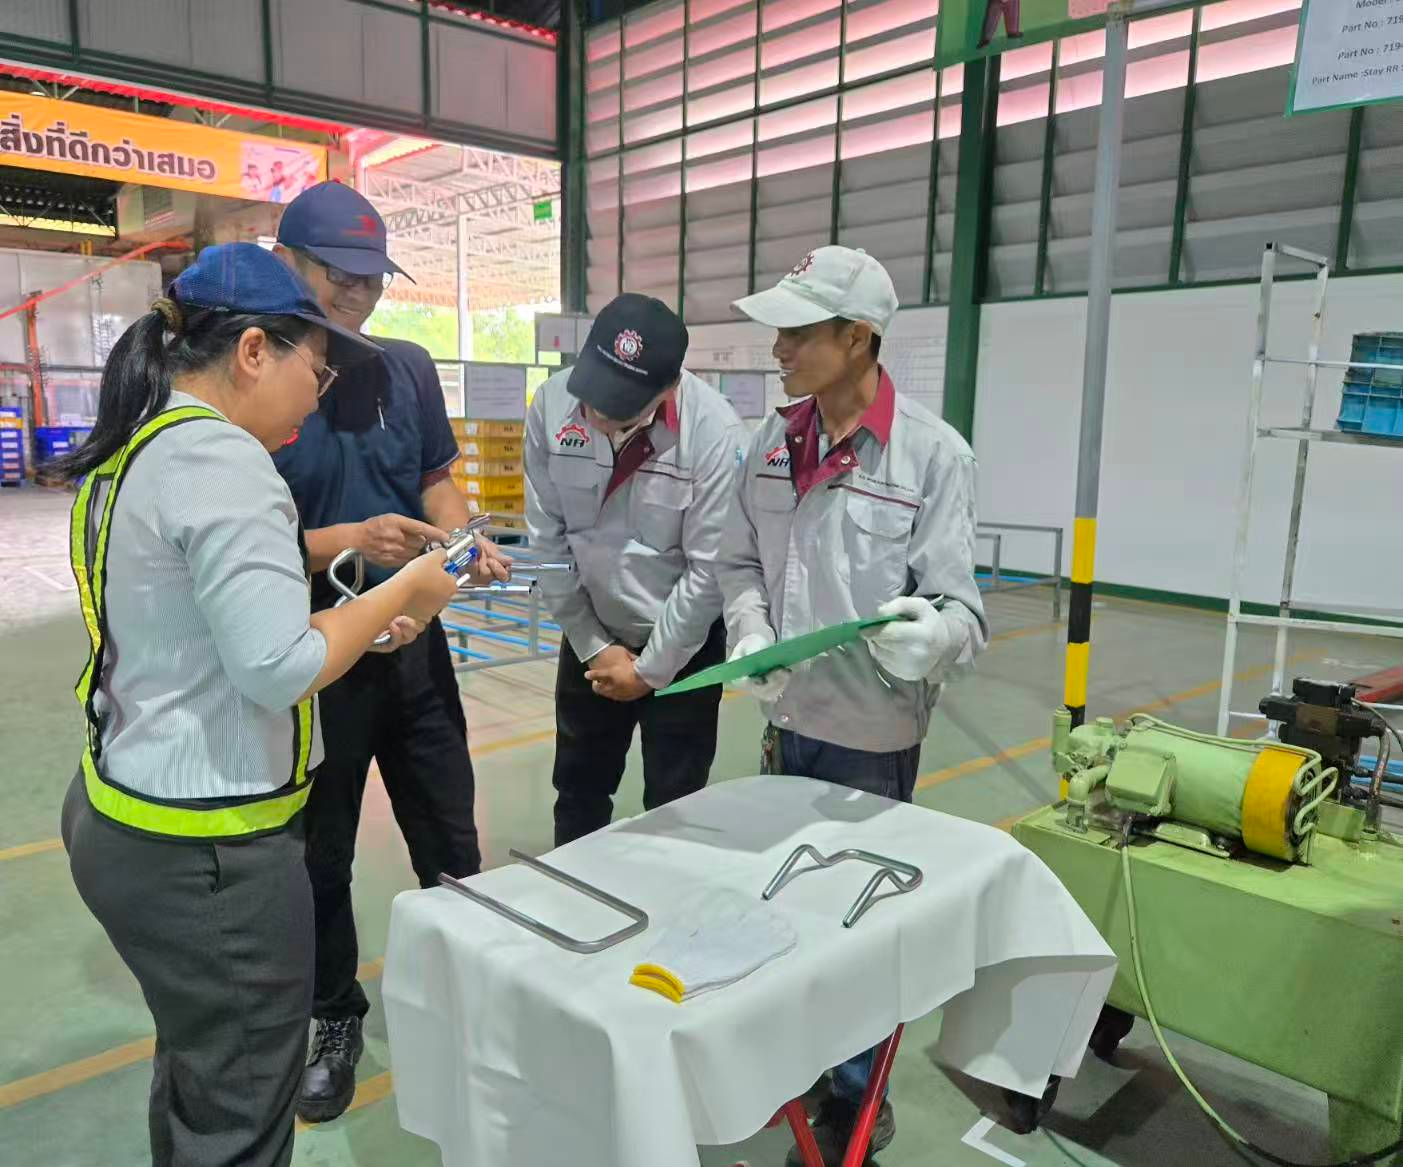
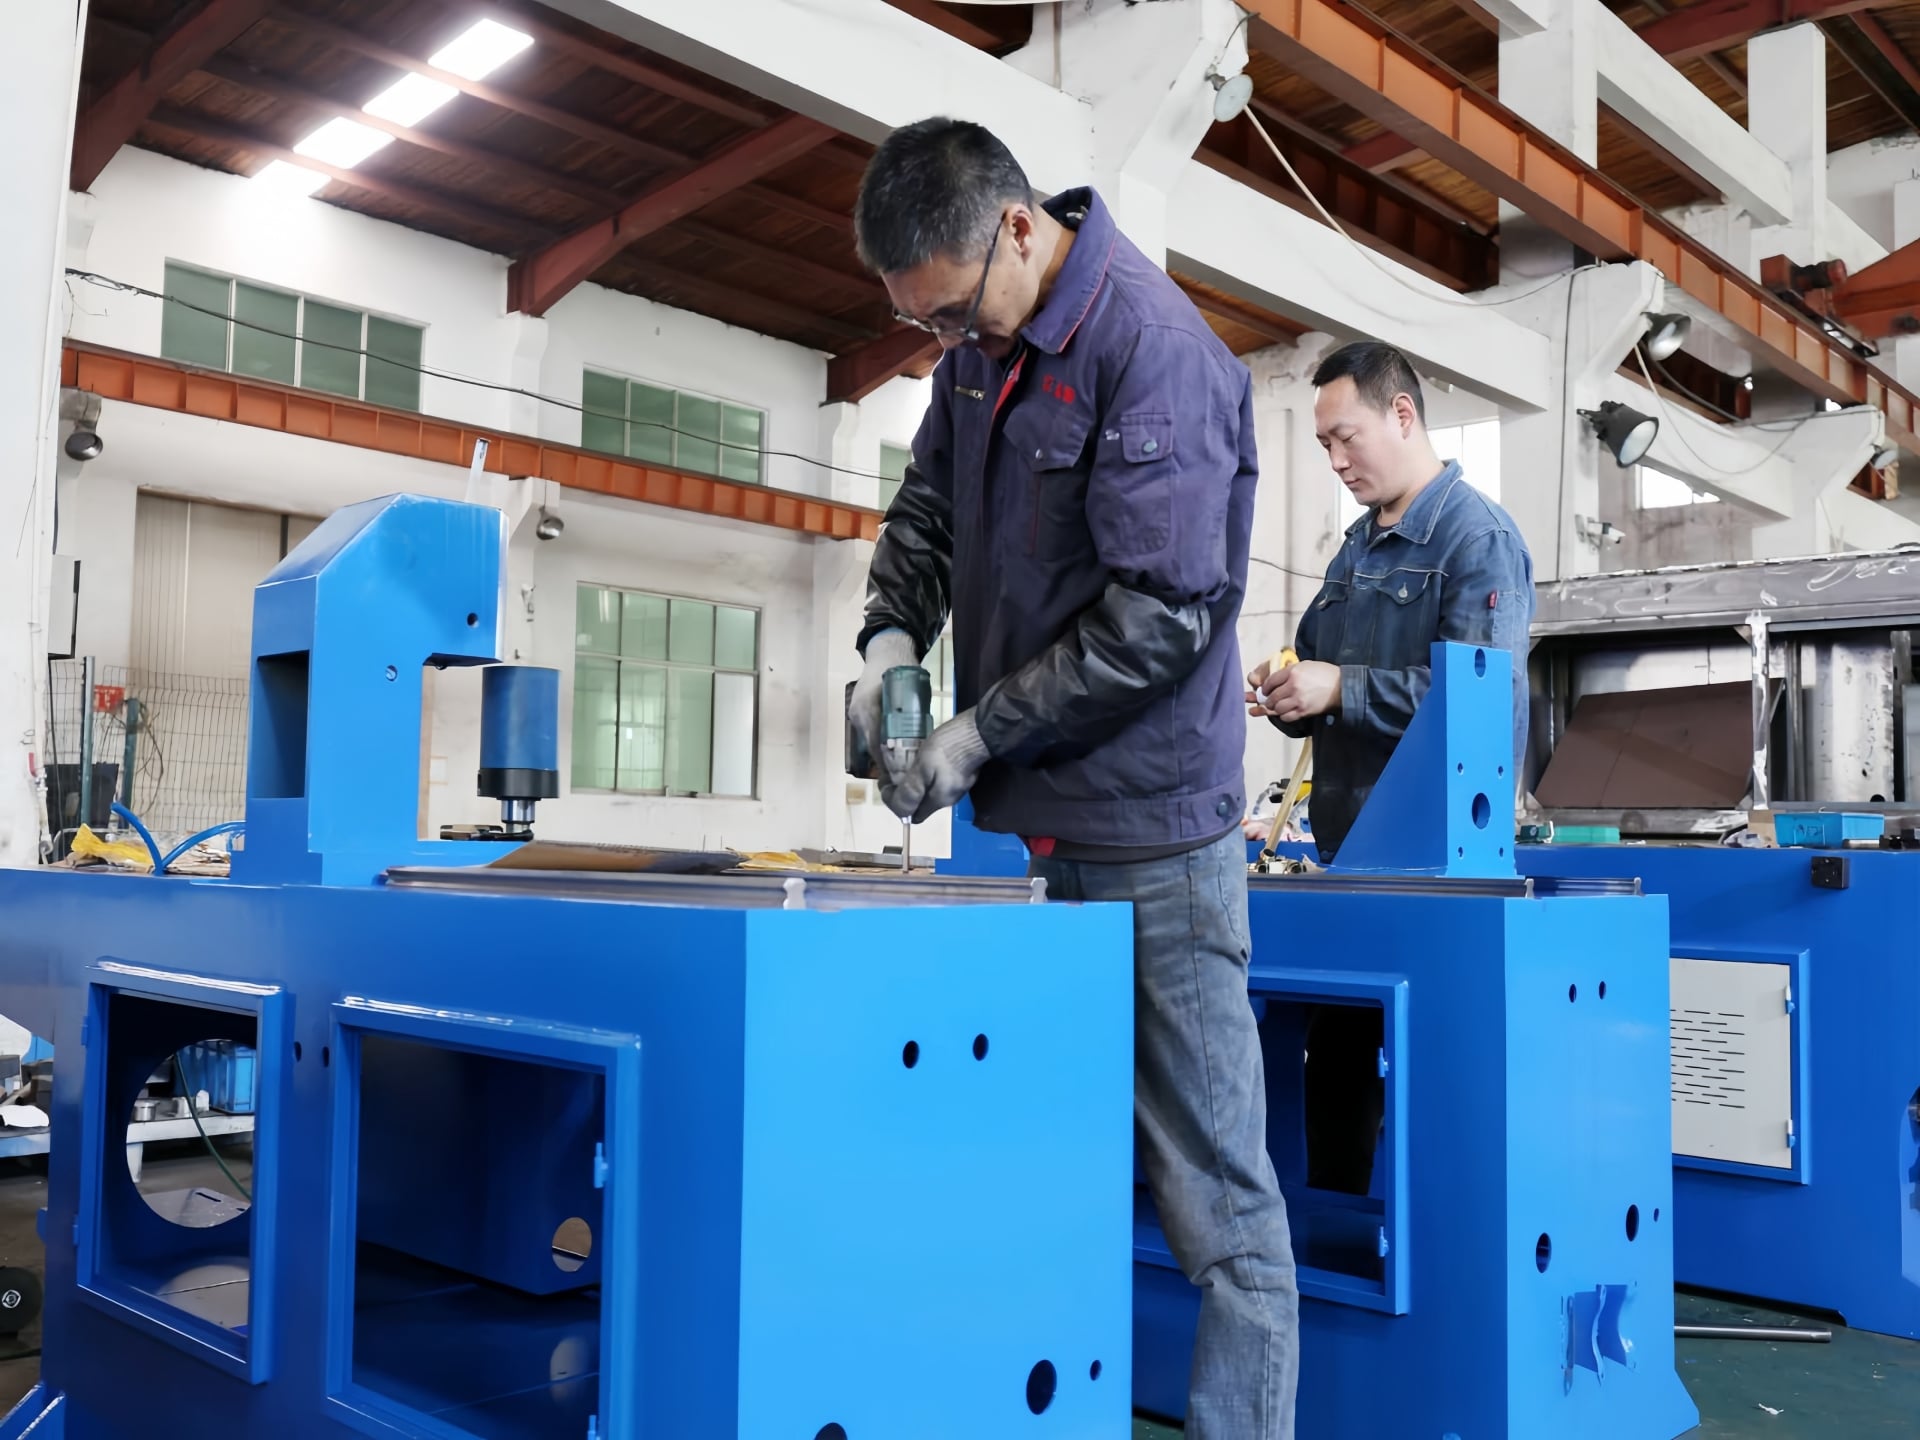
Япониянын Тайланддагы лидеры-1-деңгээлдеги поставщик үчүн баштын таянычынын стерженьдерин өндүрүшүндө традициондуу штамптоо аркылуу пайда болгон чыңгыс тереңдигинин (±0,1 мм ичинде талап кылынат) туруксуздугу, ашыкча чыбыртмалар жана жогорку эмгек чыгымдары сыяктуу кыйынчылыктарды чечүү үчүн Баоруй Машинариясы брошташ, тегершектеш жана пресске киргизүү процесстерин бириктирген жогорку тактыктуу чыңгыс таасир этүү чечими сунуштаган; ПЛК контролдогон тач-панельди жана күчтүү гидравликалык системаны колдонуу аркылуу машина 6–12 секунд ичинде жогорку сапаттуу формалоону камсыз кылган. Бул чечим чыңгыстардын жогорку тазалыгын жана туруксуздугун камсыз кылган гана эмес, бүтүндөй автоматташтырылган, ийгилетүүчү өндүрүштү да мүмкүн кылган, ошондой эле OEMдин отургучтардын жылжытма салыштыруусунун жладыгы жана коопсуздугунун сапат баасын белгилүү түрдө жогорулаткан.
 EN