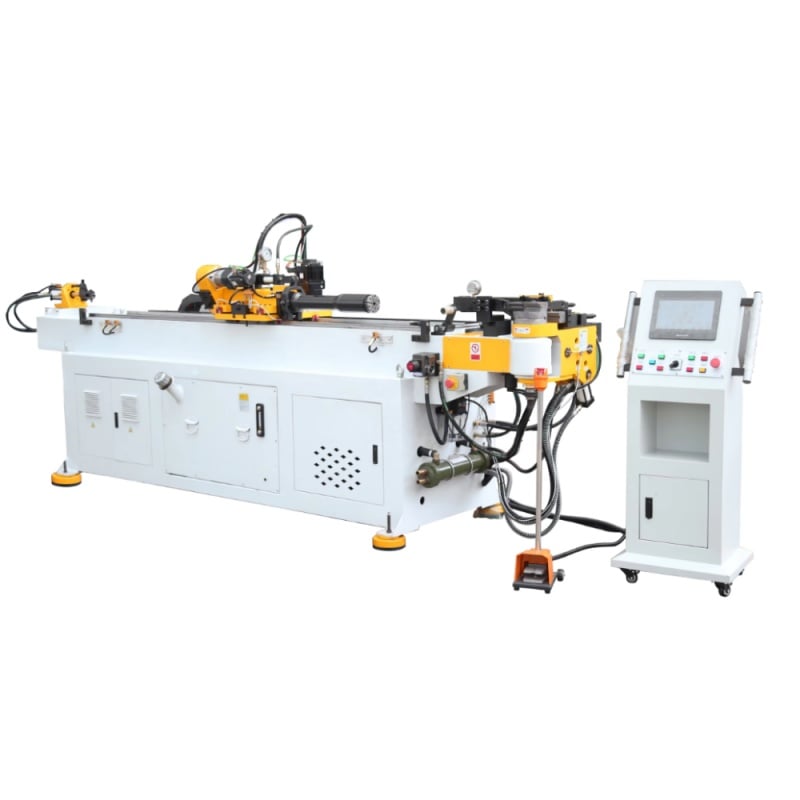

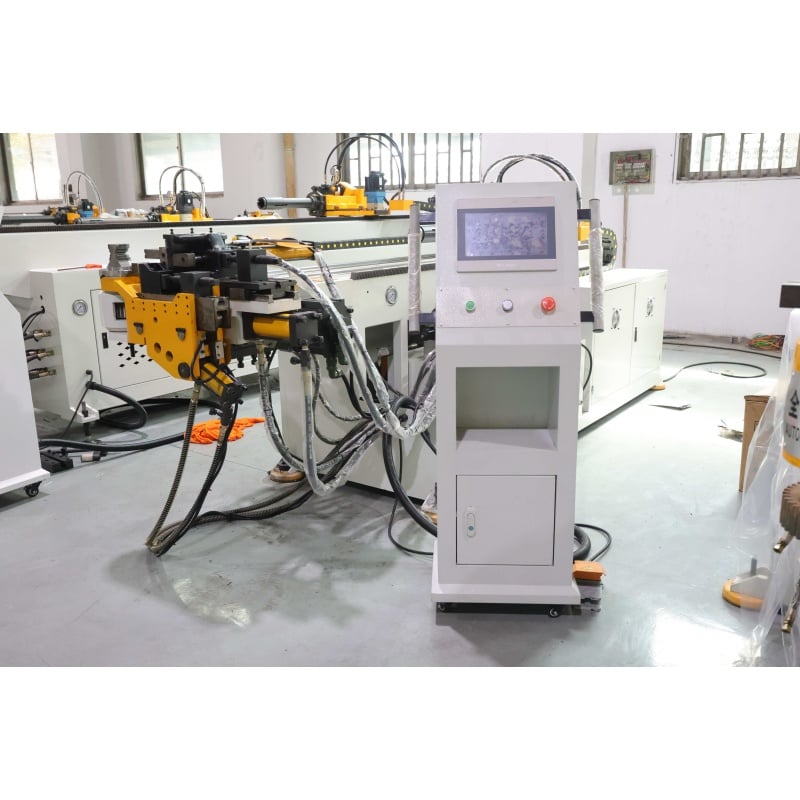
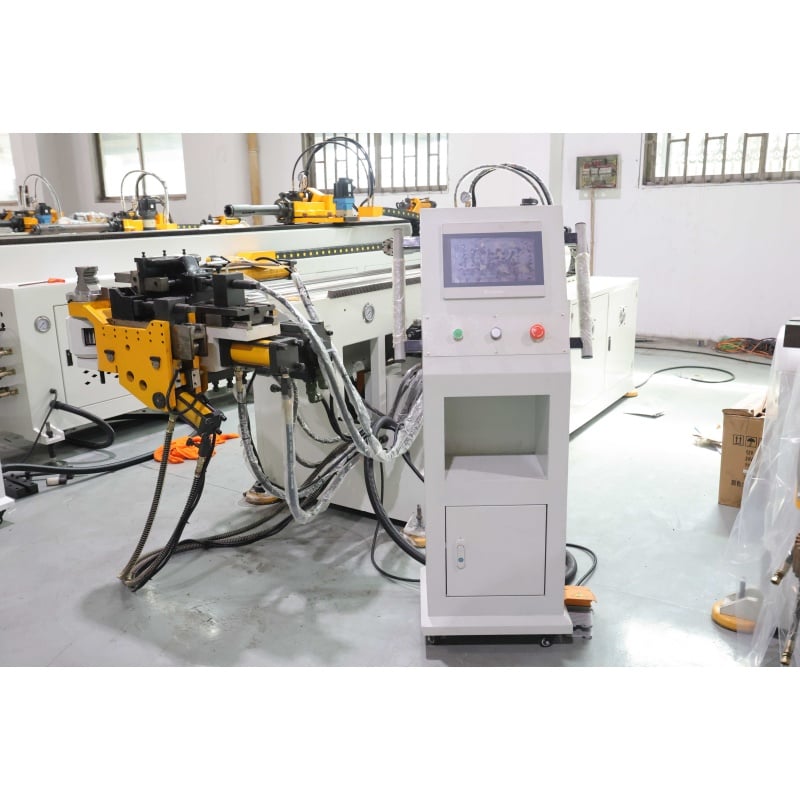
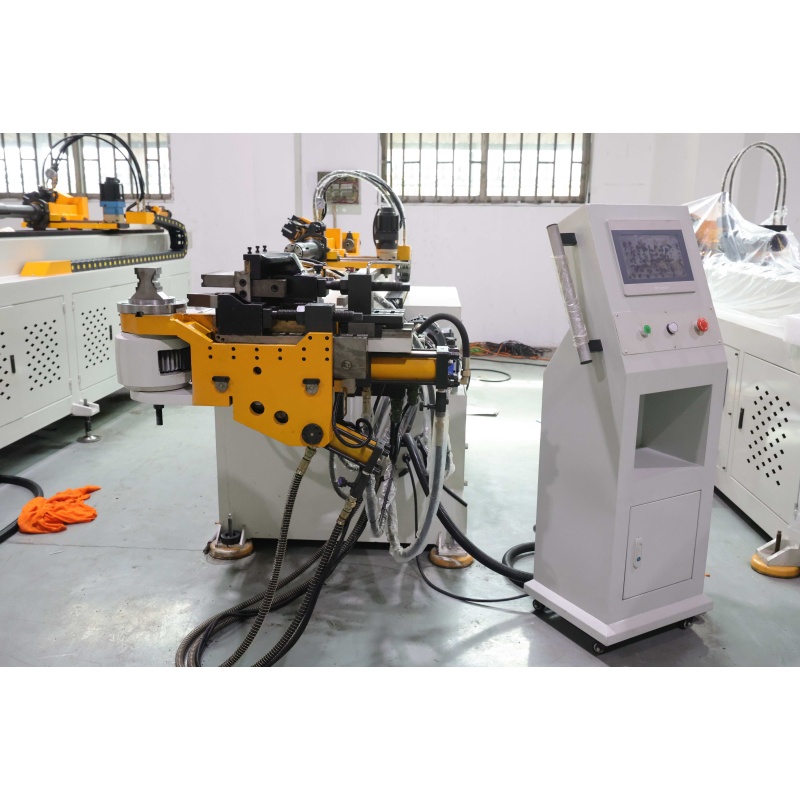
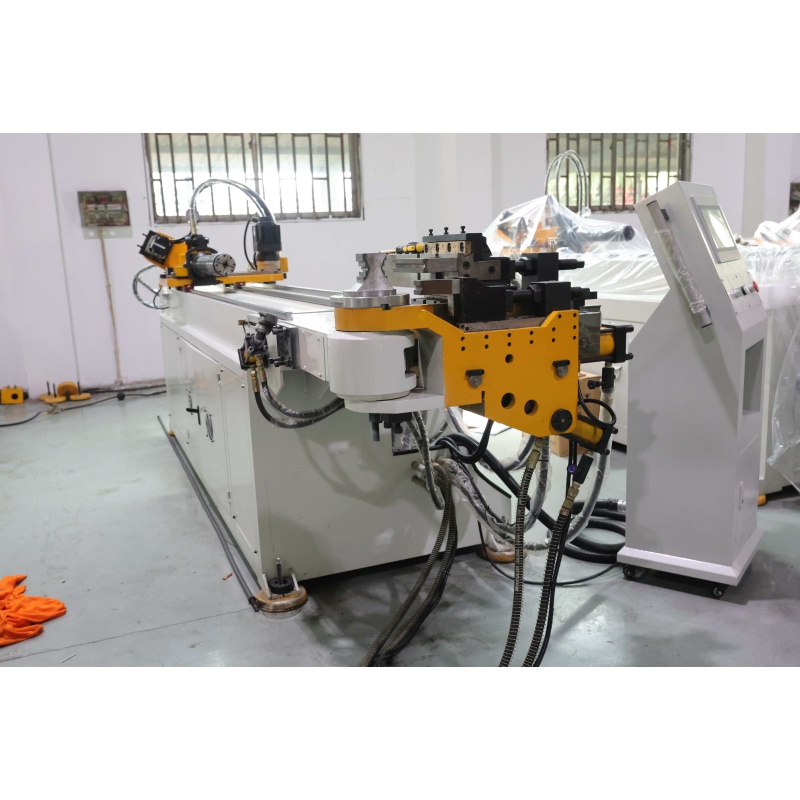
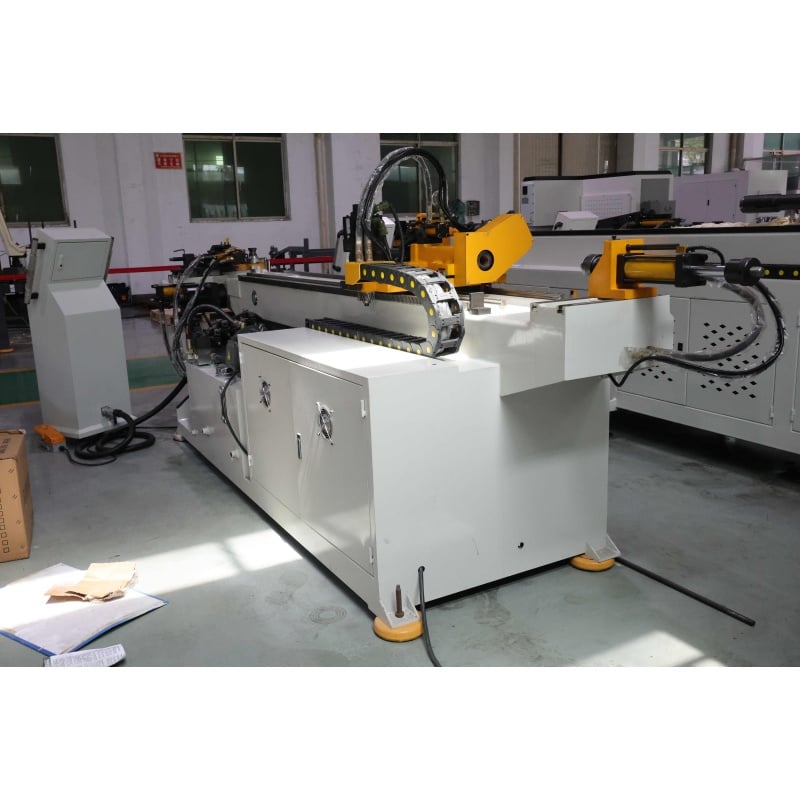
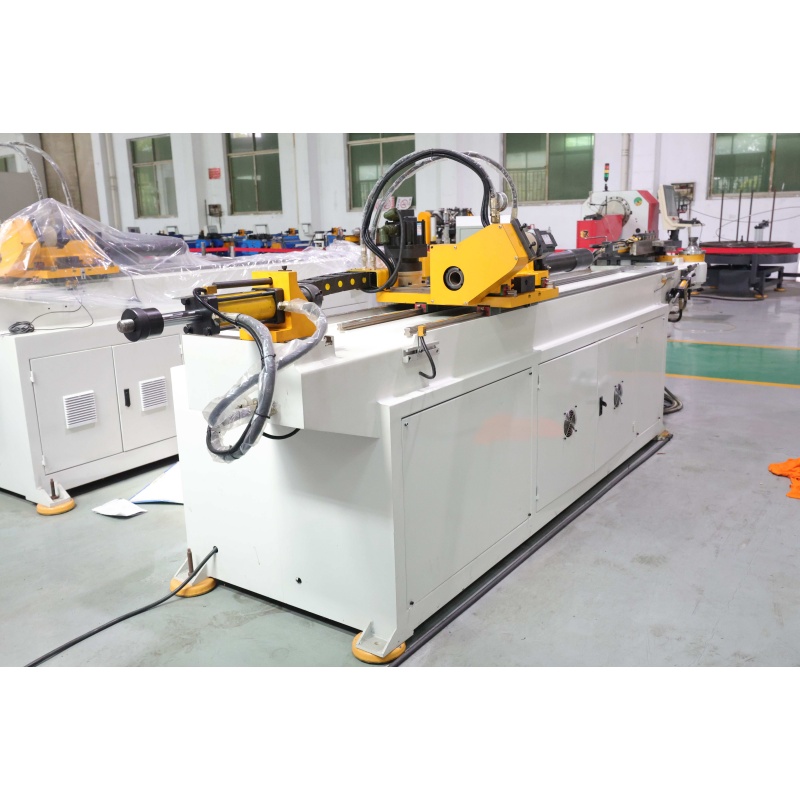
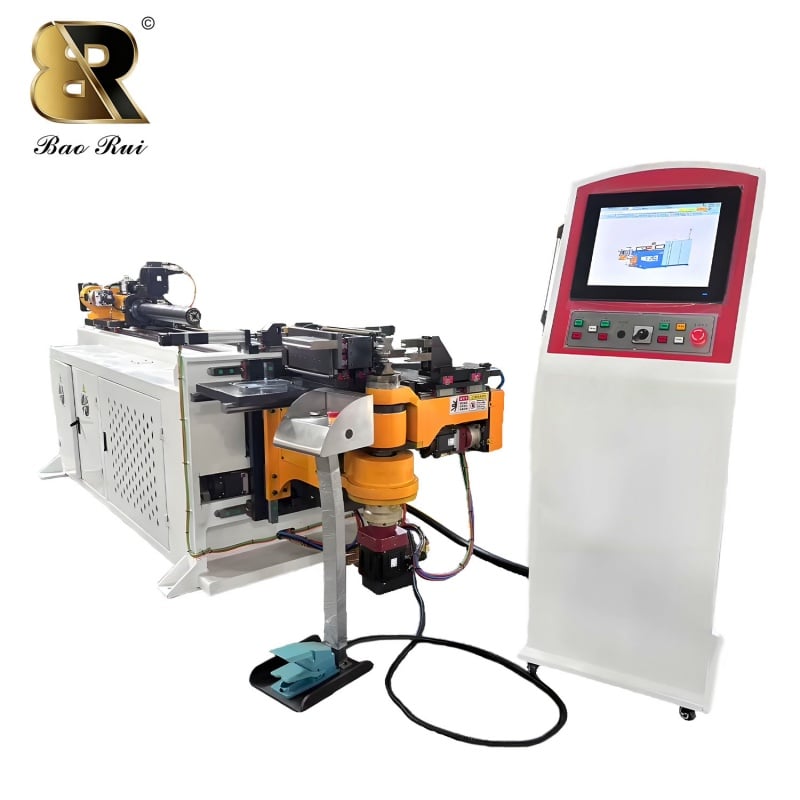
| Зат | Аты-жөнү | Бирдик | Маалымат | Эскертүү | |
| 1 | Максималды согуу кабилиги | mm | φ50×3t | ||
| 2 | Максималды бурулгучу радиус | mm | 250 | Клиенттин талмашына сөйөнчө болушу мүмкүн | |
| 3 | Эң чоң куруу радиусу | mm | Диаметрдик байланышта | ||
| 4 | Максималды киргизүү узундугу | mm | 3000 | Клиенттин талмашына сөйөнчө болушу мүмкүн | |
| 5 | Максималды бурулгучу дегене | Дарыгы | 190 | ||
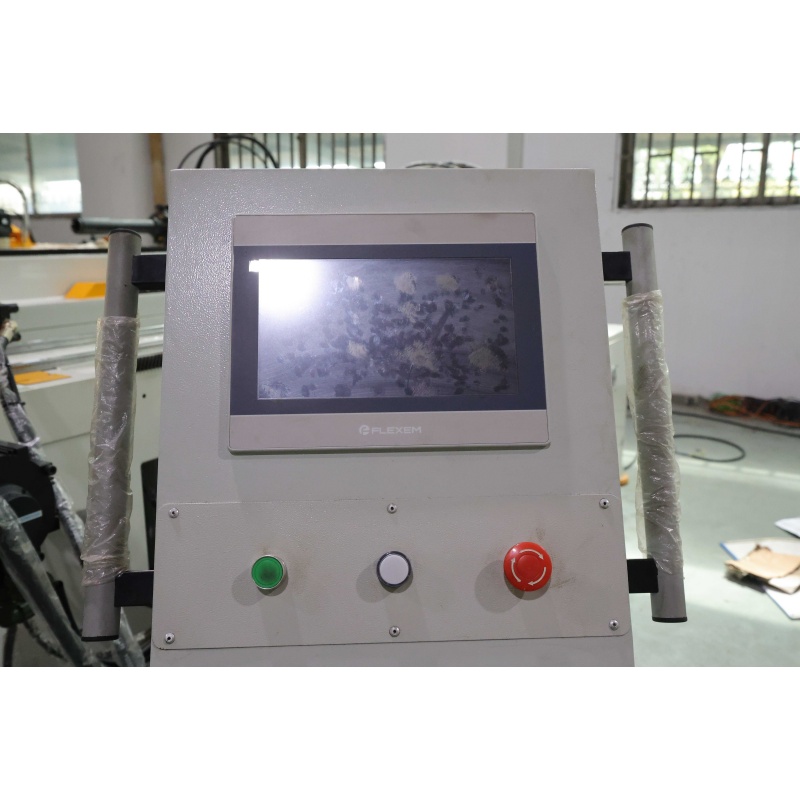
| 6 | БАШКАРУУ ПАНЕЛИ | PLC+басмак экраны | |||
| 7 | Куруу модулү | бирлик | 16 | ||
| 8 | Көйгү чыgaryspeed | куруу жылдызгы | Дег/сек | 85 | |
| Айрымдуу жылдыз | Дег/сек | 200 | |||
| Киргизүү жылдыз | мм/сек | 1000 | |||
| 9 | Тактык | берүү | mm | ±0.1 | |
| айланган | Дарыгы | ±0.1 | |||
| жоготуу | Дарыгы | ±0.1 | |||
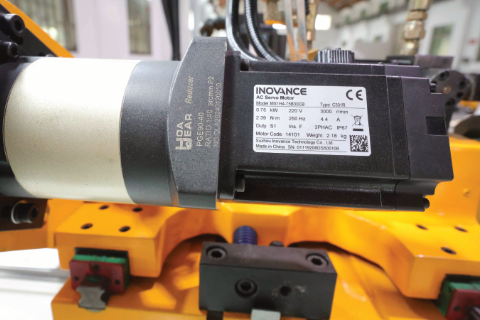
| 10 | Айрымча серво мотордуун күчү | W | 750 | Жапония Mitsubishi | |
| 11 | Борбордоо серво мотордун күчү | КВт | 1 | Жапония Mitsubishi | |
| 13 | Тамырдын даярлыгы | mm | Эң чоң 70 | Клиенттин талмашына сөйөнчө болушу мүмкүн | |
| 14 | Таңк мотордун күчү | КВт | 5.5 | ||
| 15 | Эң чоң сактоо бөлмөлөрү | топ | 1000 | Керекчилүүге жөнөктөө болот | |
| 16 | Эң чоң басынч | Mpa | 12 | Регуляцияланган | |
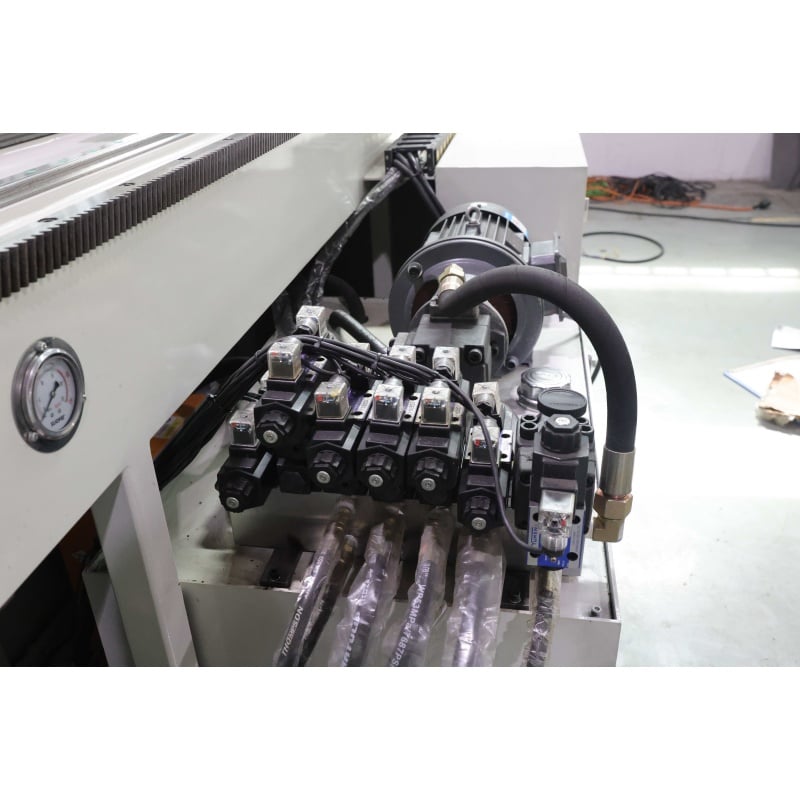
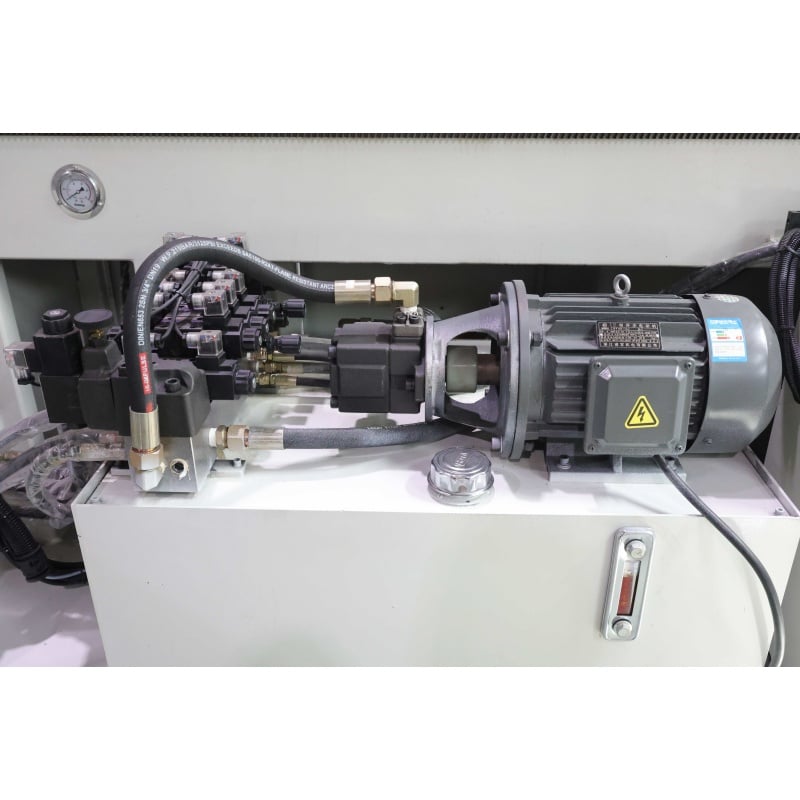
| 17 | Гидравликалык башталтуу жүрүшү | Магниттык алмастыруу вентиль | Япония Юкен | ||
| 18 | Топтуу танк | L | 190 | ||
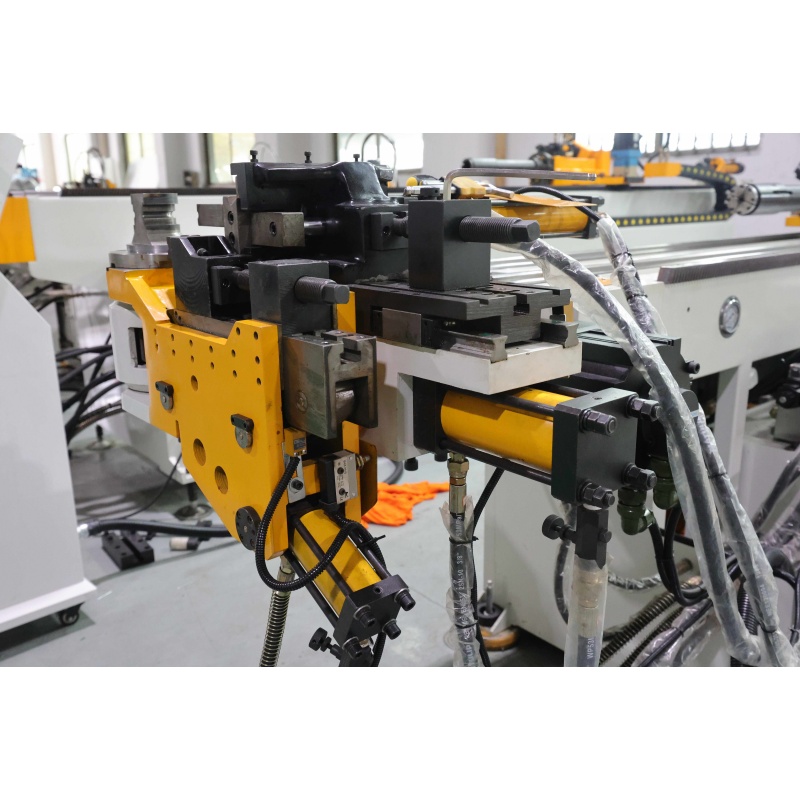
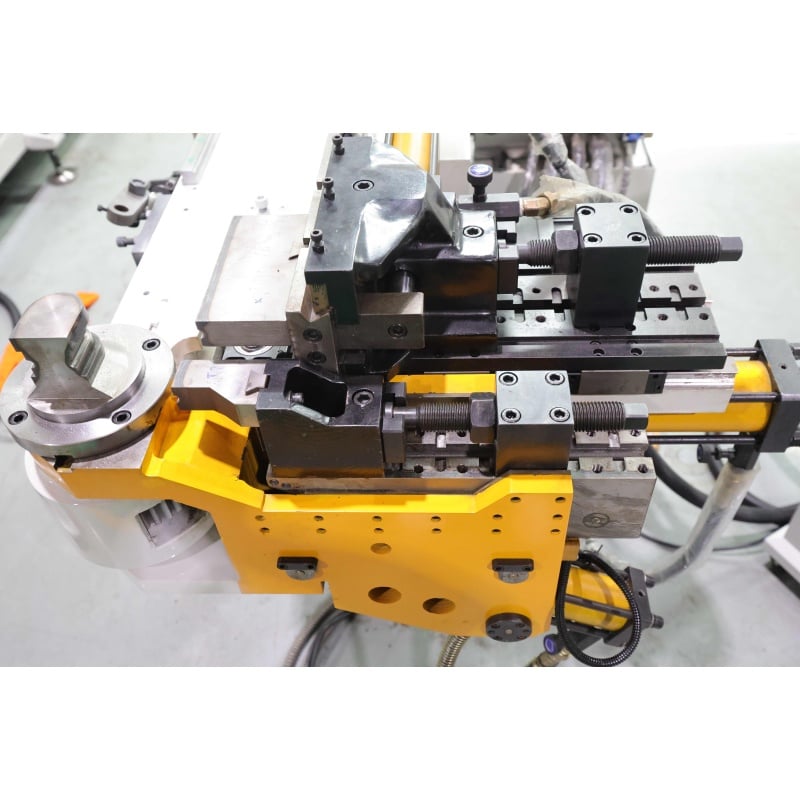
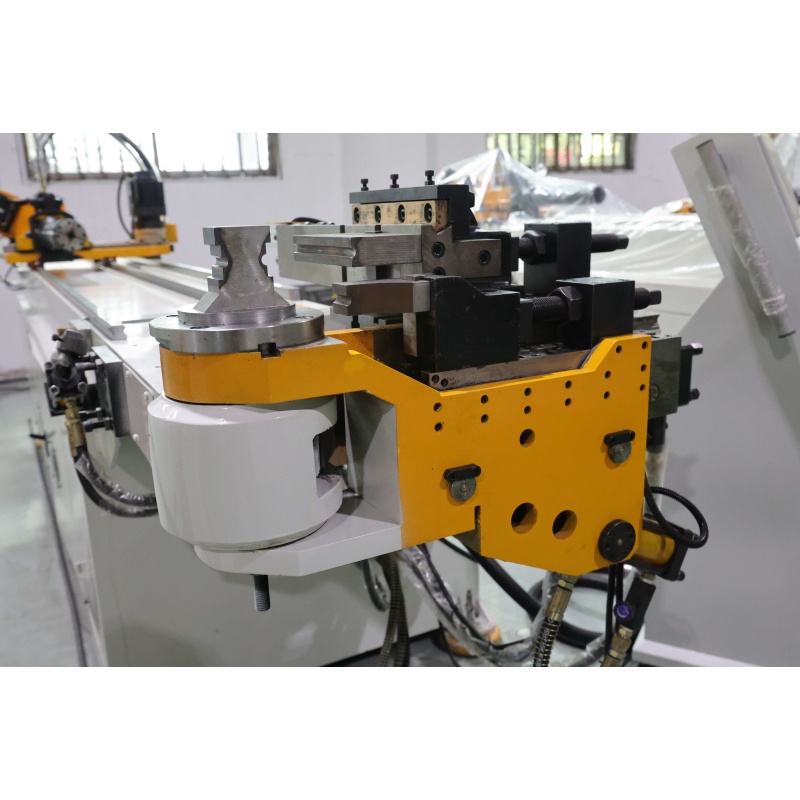
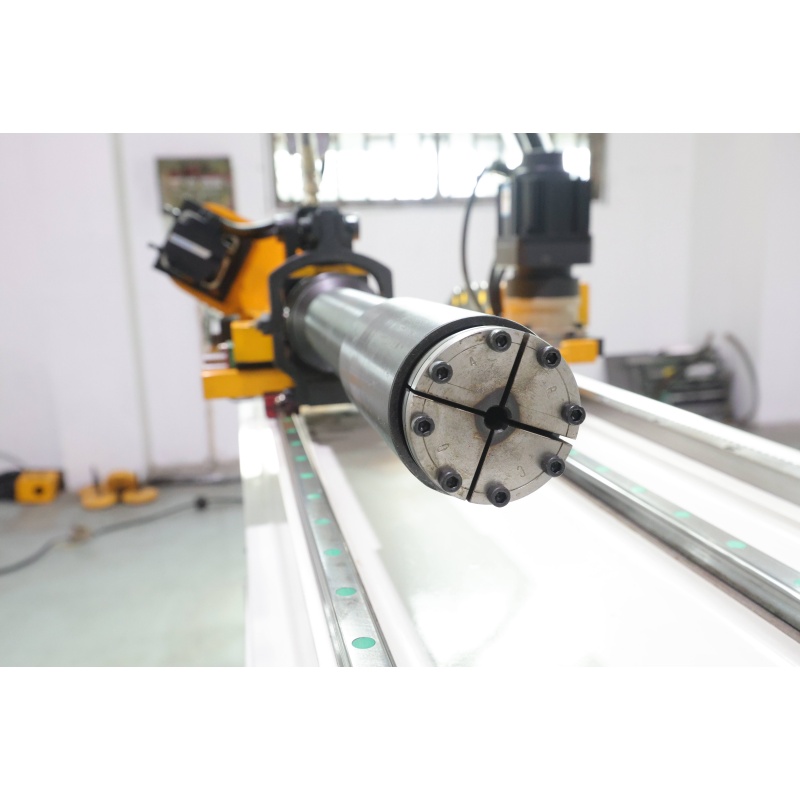
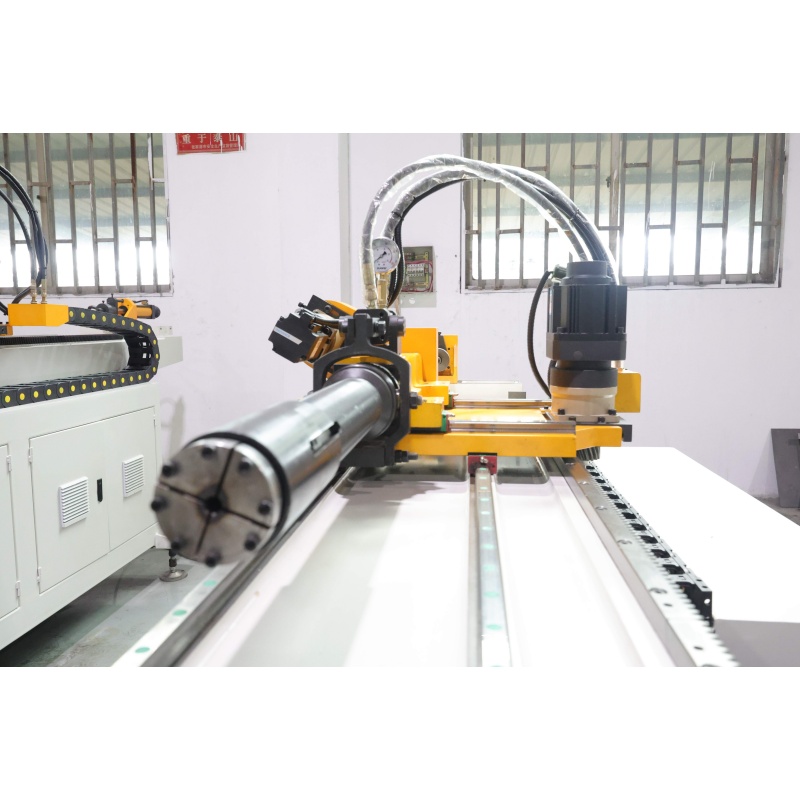
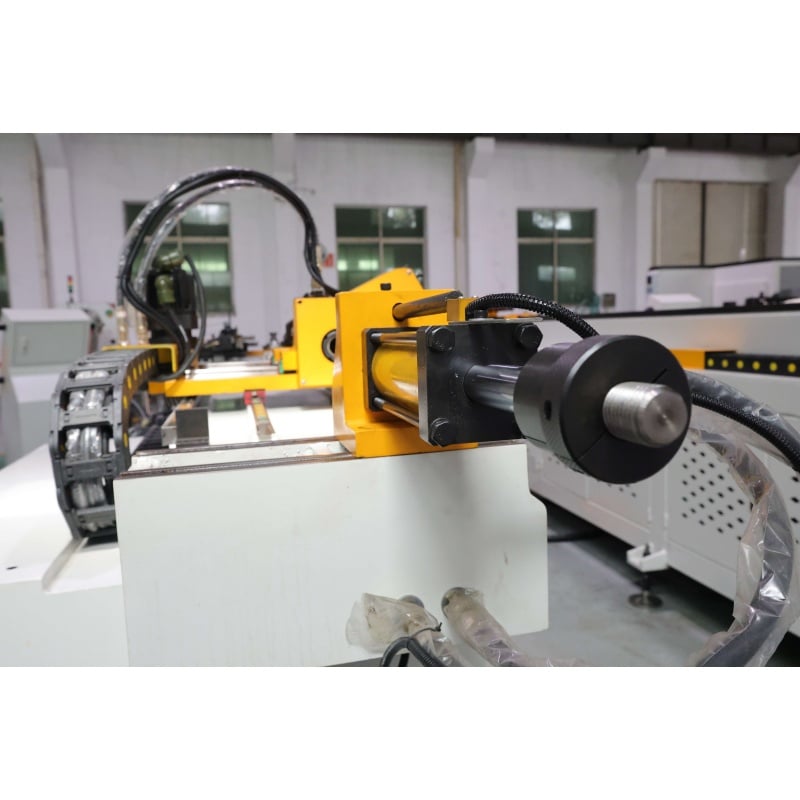
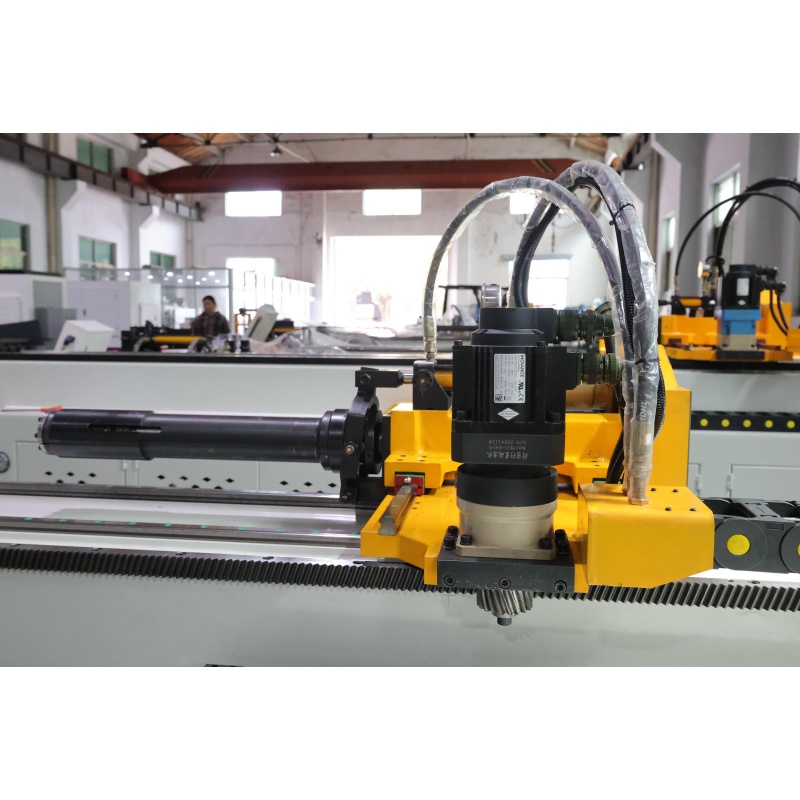
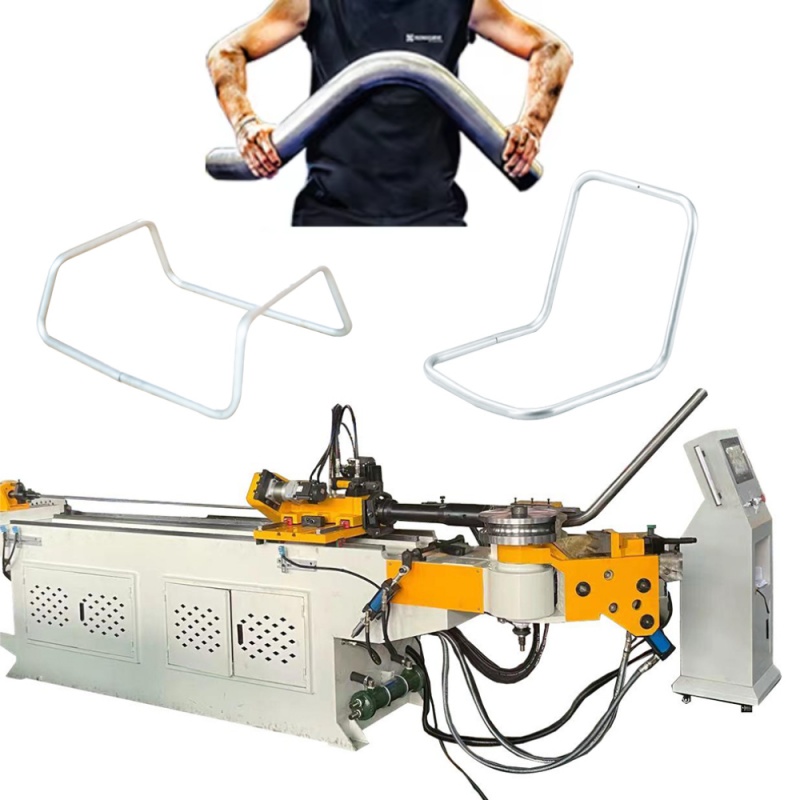
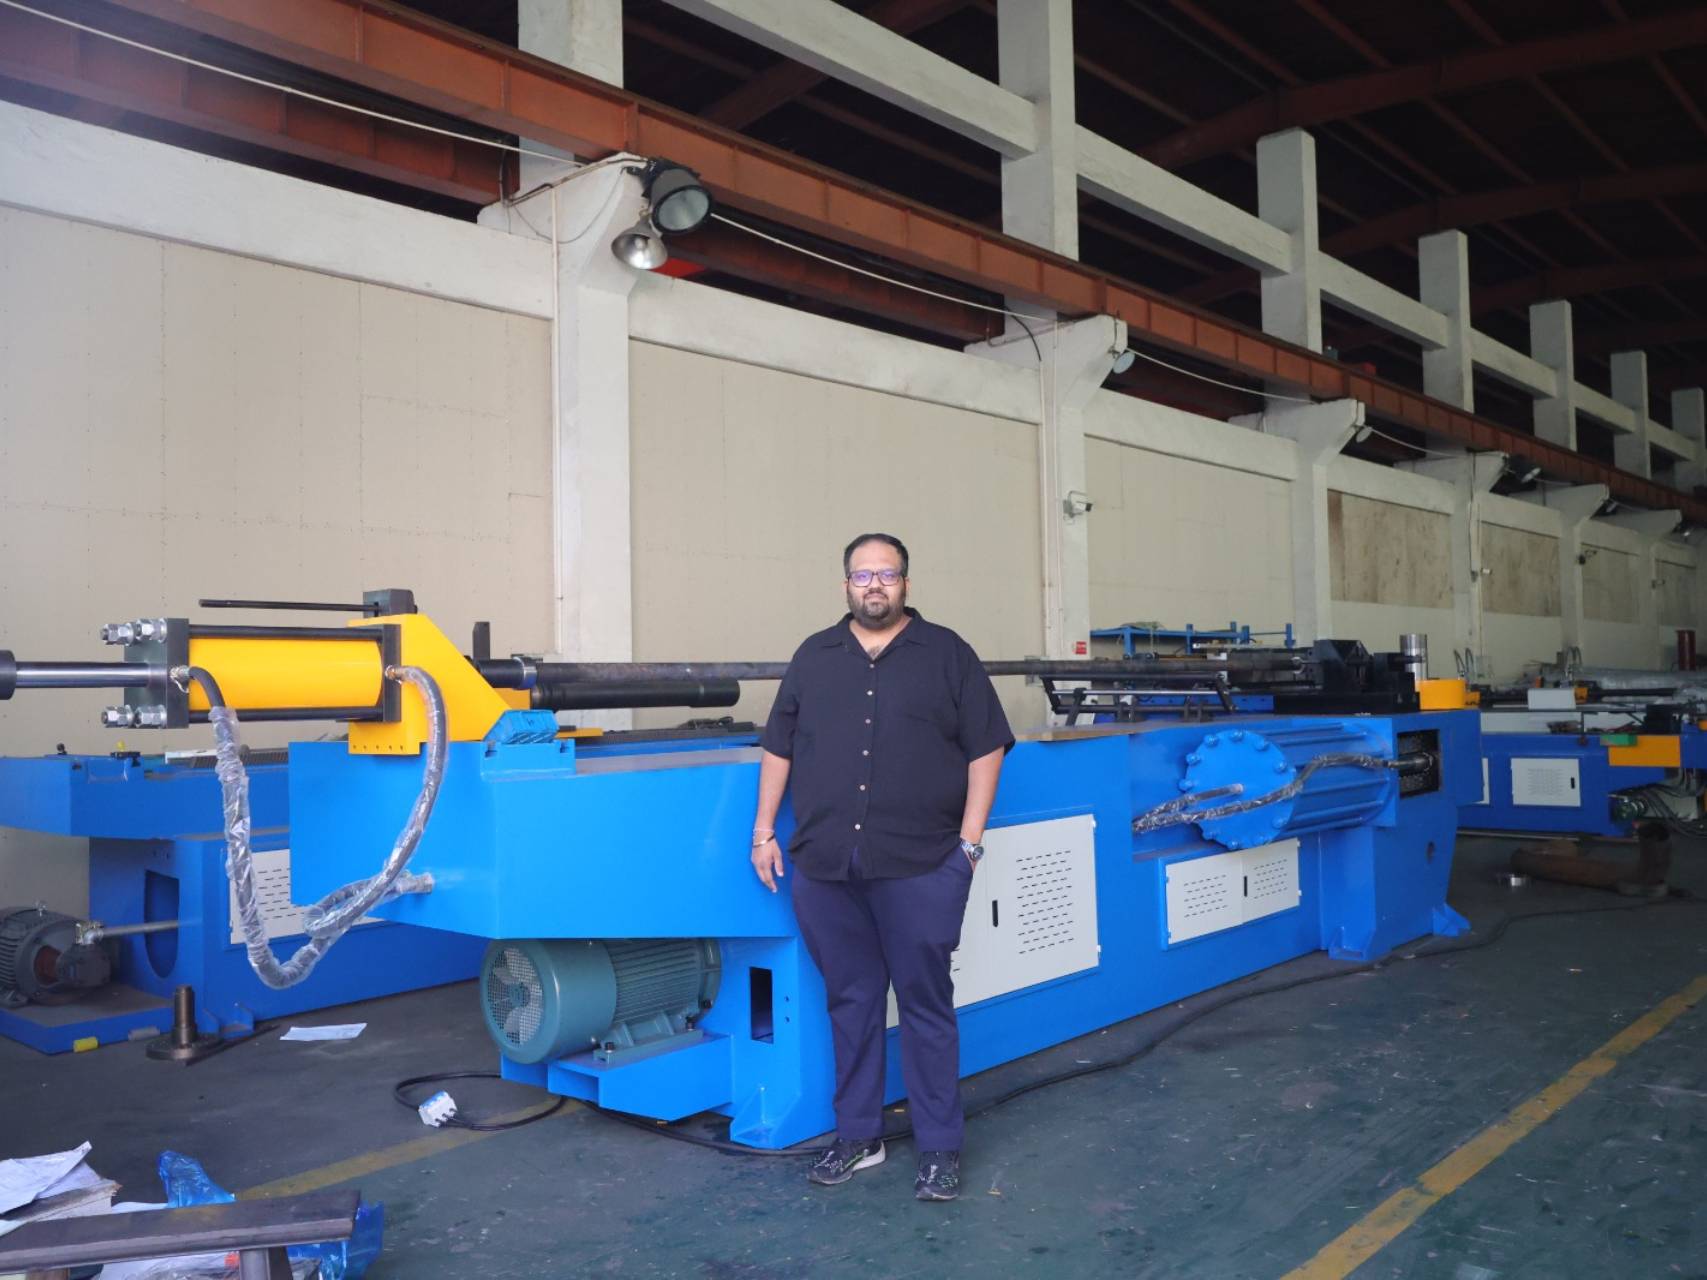
Baorui чөйрөлөрүн ийретүү машиналары чөйрөнүн материалдык түрүнө, диаметрине, кабык топурактыгына, ийретүү бурчуна, орто сызык радиусуна жана продукт сызмаларына ылайык конфигурацияланат. Алар түрлүү колдонулуштарда дөңгөлөк, квадрат жана тик бурчтук чөйрөлөр үчүн жарамдуу.

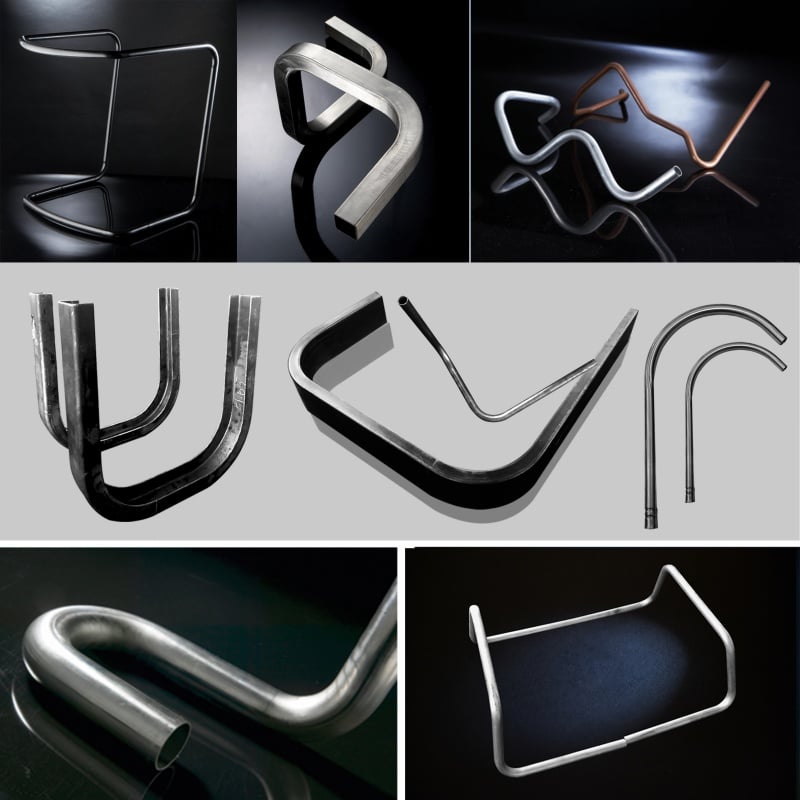
Ийретүү программалары жана процесс параметрлери сакталып, кайрадан чакырылып, резервделе алат, бул ар түрлүү өндүрүш топторунда туруктуу өлчөмдөр жана ийретүү бурчтарын сактоого жардам берет.
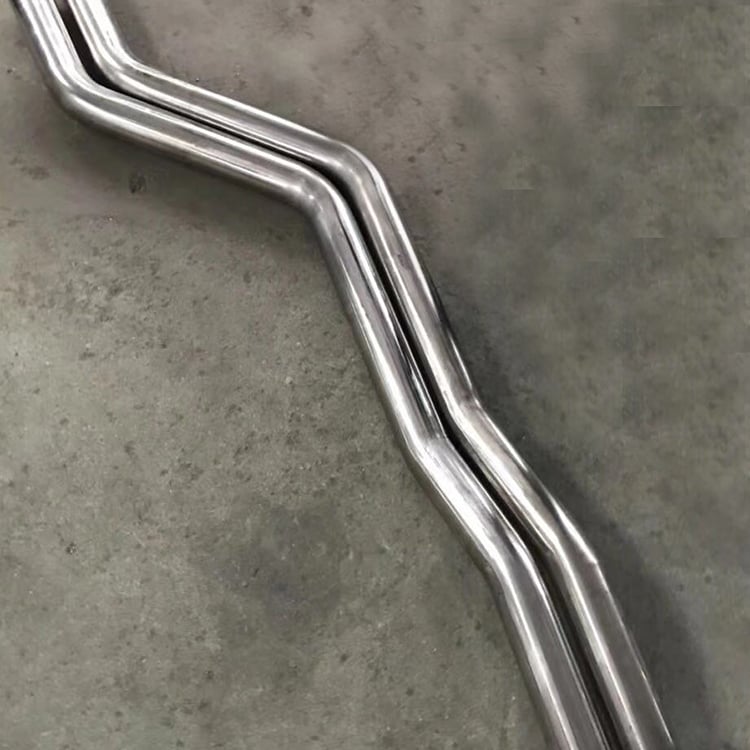
Түтүк тагынын калыңдыгына, материалга жана бүгүлүш радиусуна ылайык бүгүлүш өлчөмдөрү, басуу өлчөмдөрү, басуу өлчөмдөрү, жетектегич өлчөмдөрү, мандрилдар жана вайпер өлчөмдөрүн орнотууга болот, бул айрыкча жылтыр тагы жана кичине радиустуу бүгүлүштөрдүн сапатын жакшыртат.
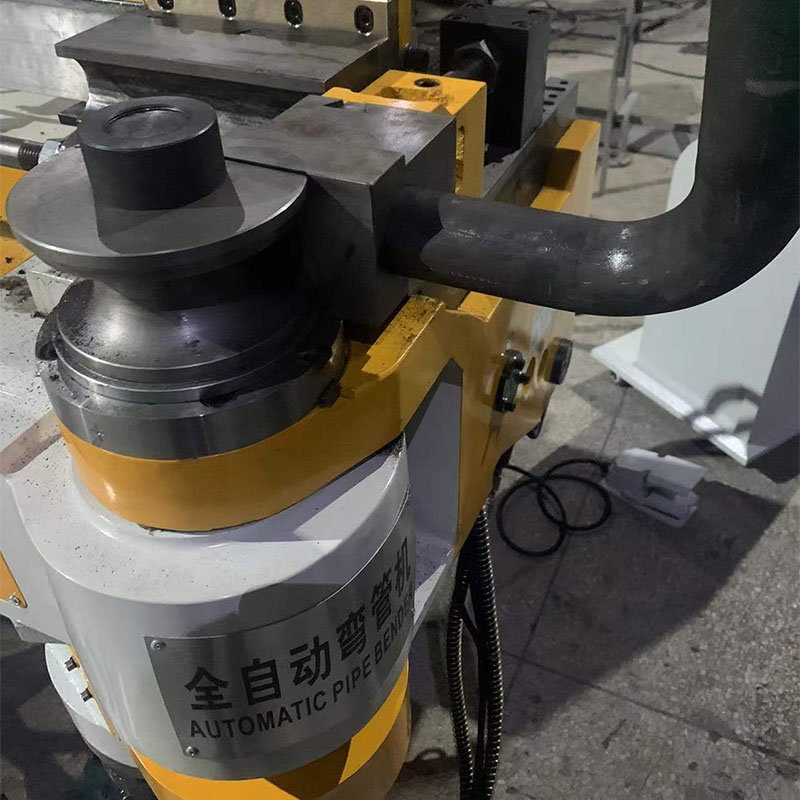
Тандалган моделдерге кошумча иттүрүү менен бүгүлүш, күчтүү көтөрүү жана мандрилдын жаваптуу чыгарылышы функцияларын кошууга болот, бул бүгүлүш процесстин узундугунда чириктерди, деформацияларды жана беттеги кемчиликтерди азайтат.
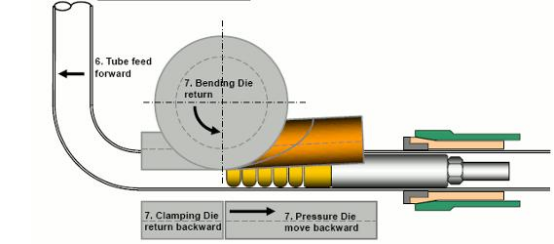
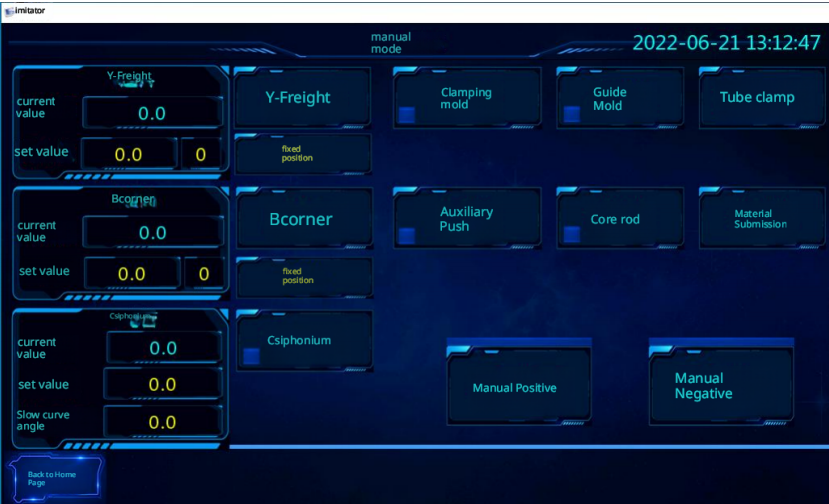
Бир кадамдуу текшерүү, кайра түзүлүш компенсациясы, программа моделирлөө жана кырсык хабарлары операторлорго формалоо маселелерин аныктоого, технологиялык параметрлерди оптималдаштырга жана жаңы түтүк бөлүктөрү үчүн орнотуу убактысын кыскартат.
Standart NC жана CNC труба согуучулардын тышында, Baorui автомобиль компоненттери, олтургучтун конструкциялары, суутуруу түтүктөрү жана башка татаал труба бөлүктөрү үчүн көп олжо, көп стек, түтүктү итеп согуу, тегершетүү, солго жана оңго согуу жана роботтук өндүрүш сызыгы чечимдери сунуштайт.
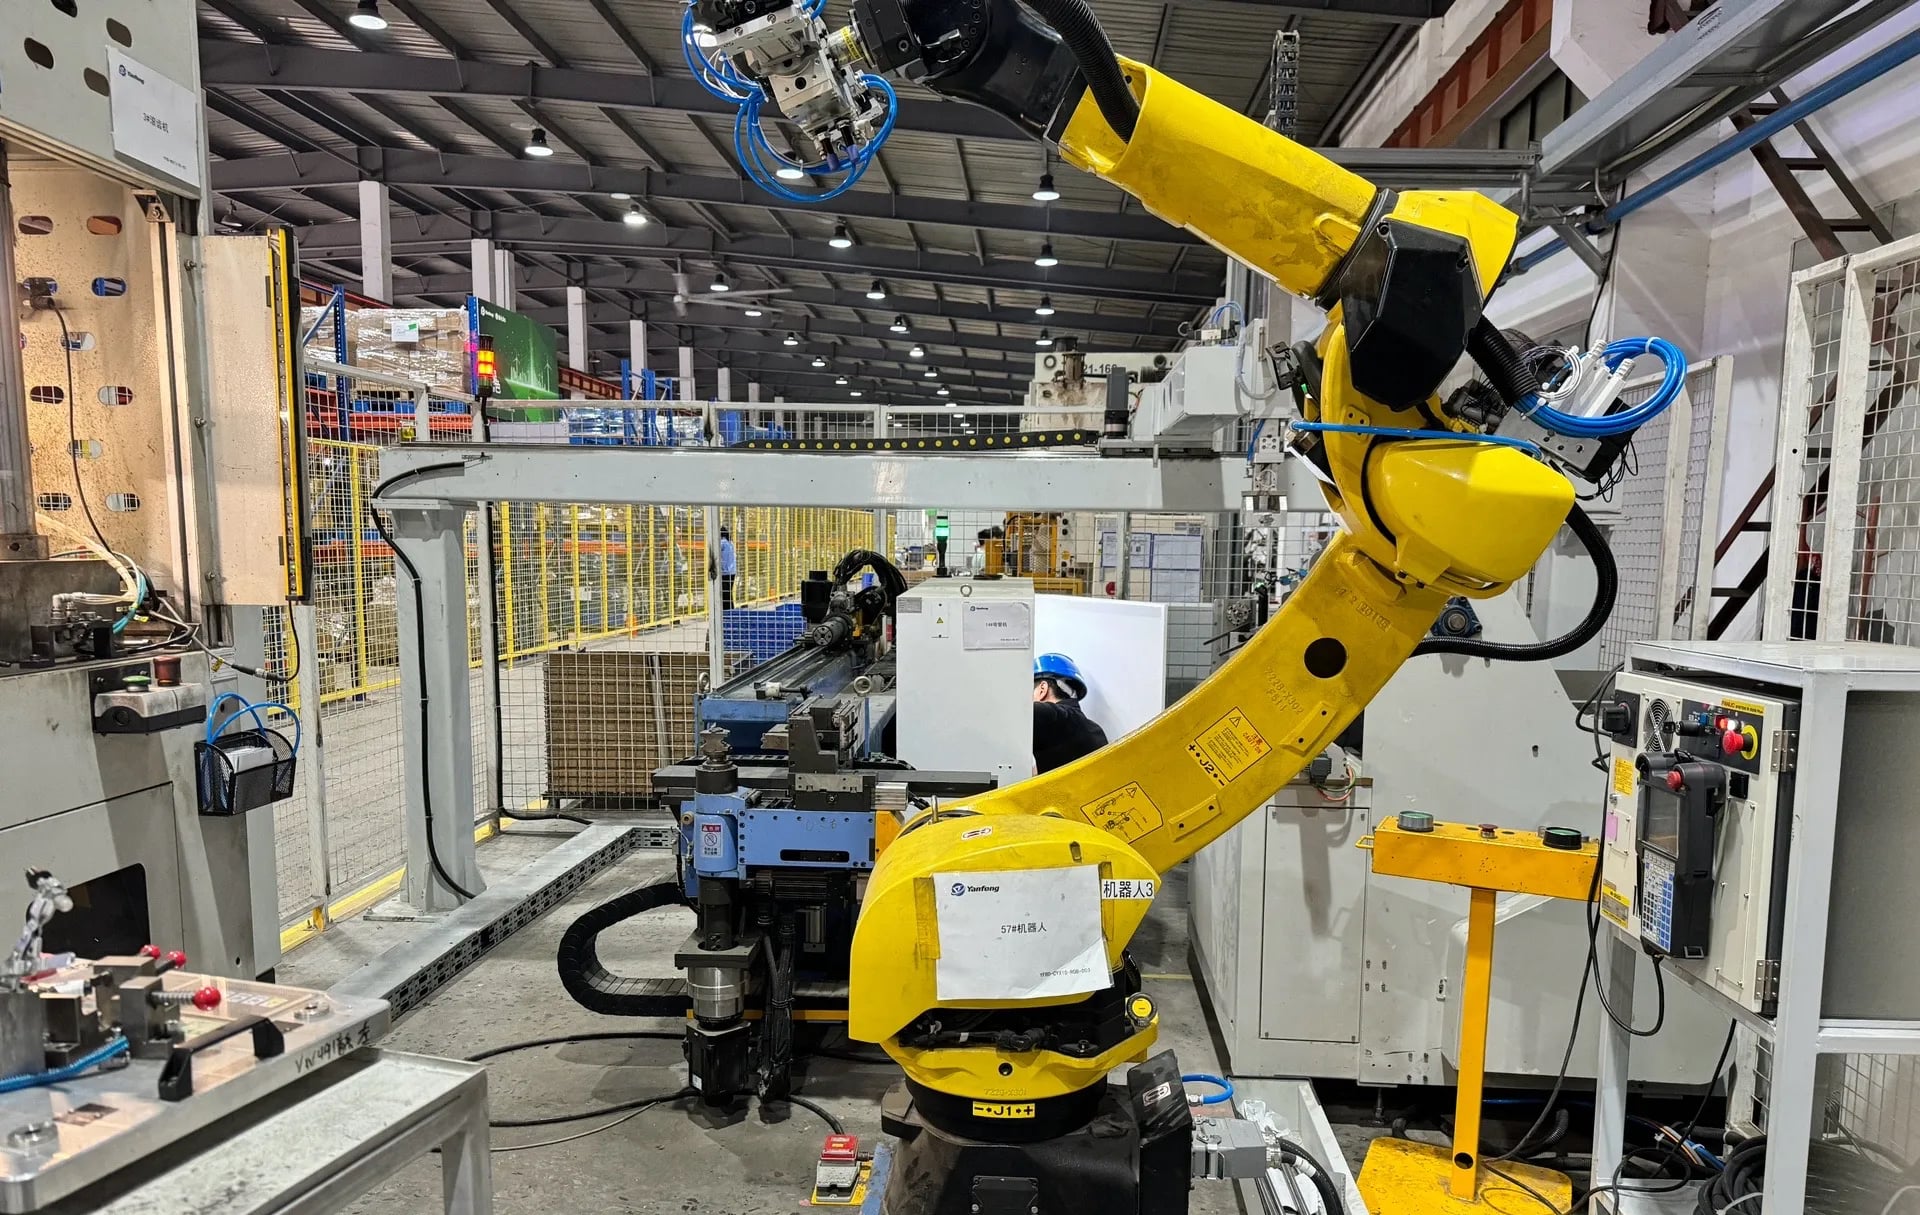
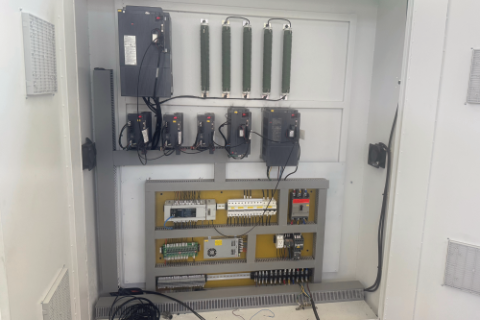
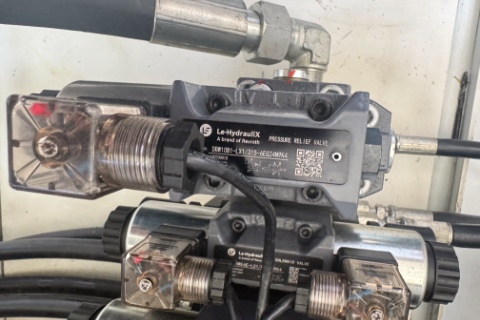
Сызма текшерүүсүнөн баштап, машина тандалышы, курал-жабдыктын долбоорлоосу, сынама согуу, ишке киргизүү, оператордун даярдыгы жана аралыкта техникалык колдоо чейин Baorui долбоордун бардык этаптарында толук труба согуу чечимдери сунуштайт.
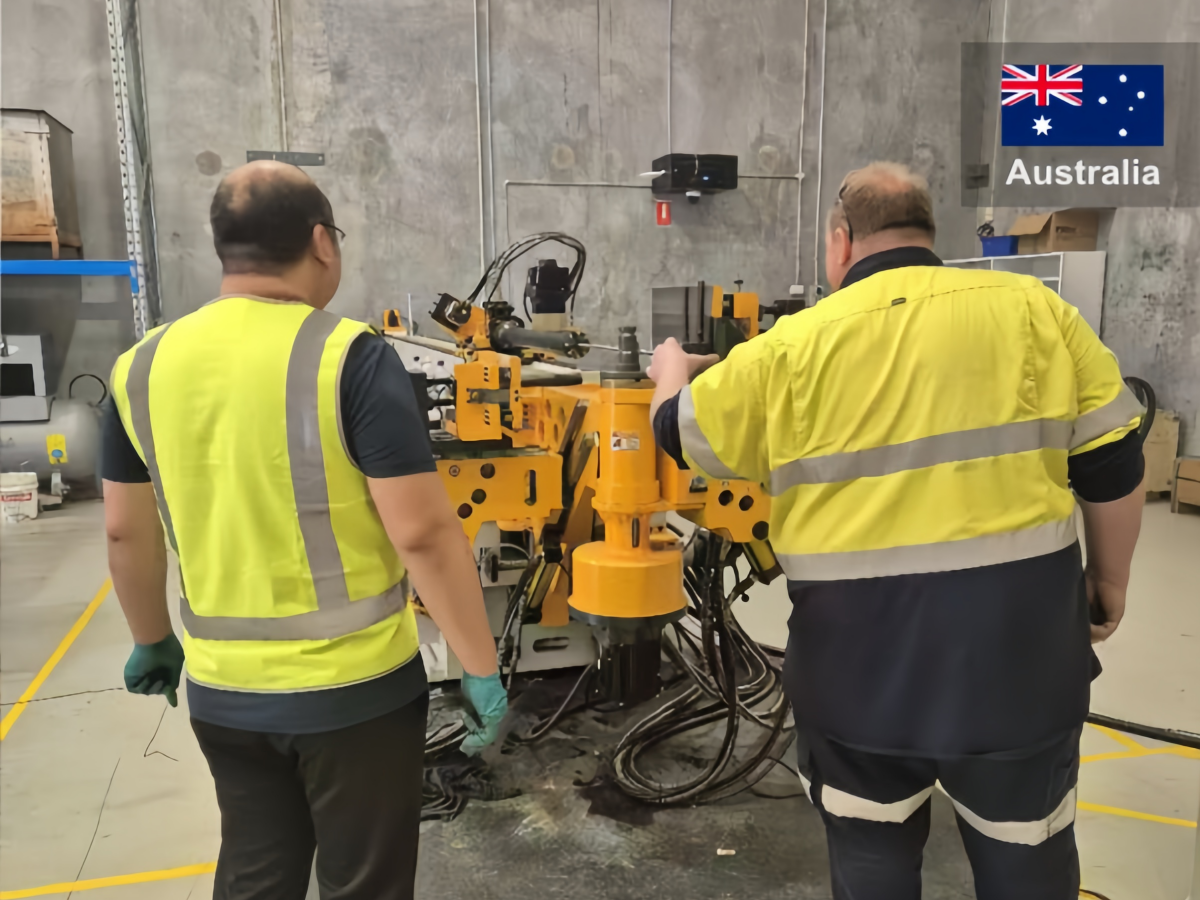
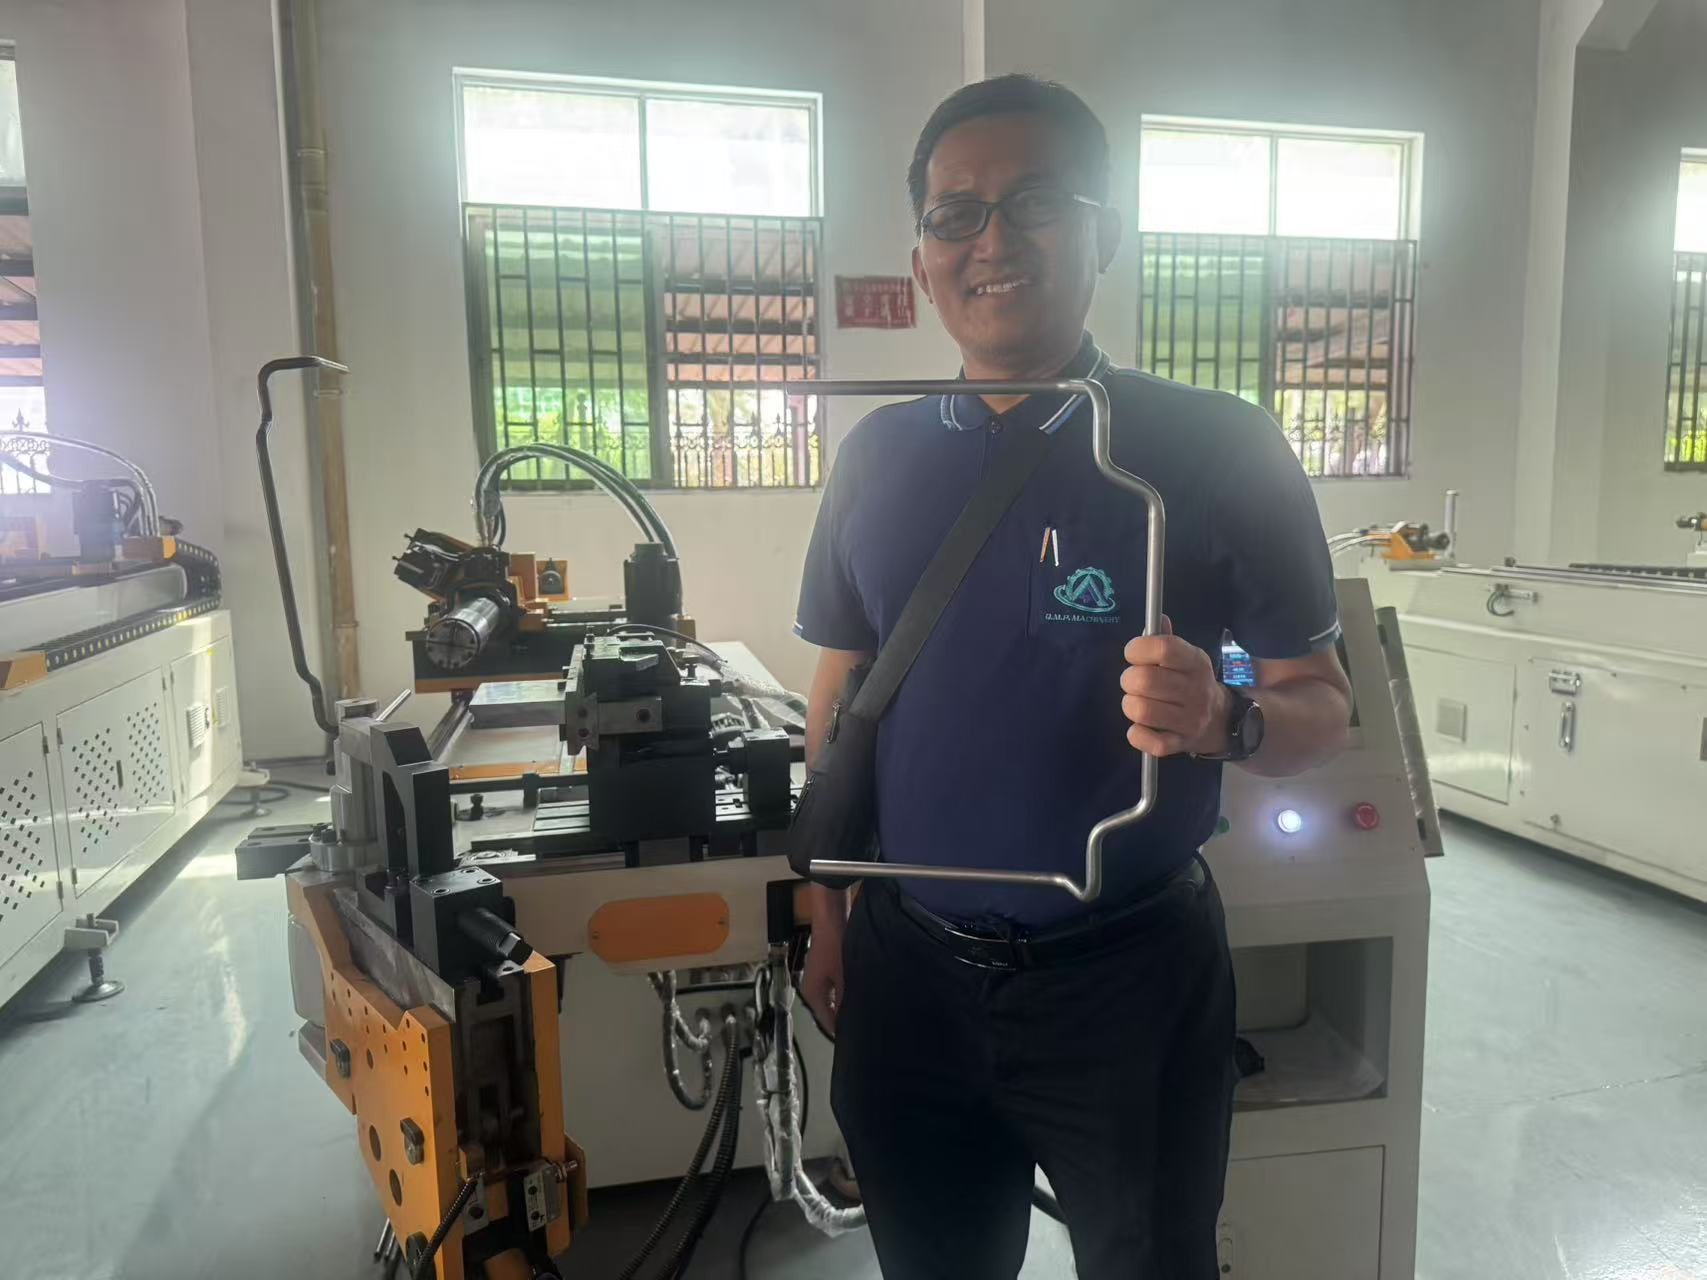
Биздин толугу менен автоматташтырылган труба бүгүү сериясы өзүнүн негизги өндүрүш мүмкүнчүлүктөрүн айрым секторлордо иштегенде өтө ийлүү өңдөө жана так 3D формалоо технологиясы аркылуу көрсөтөт: Үндүстаннын кеме куруу индустриясында ал чектелген мейкиндикте татаал түтүктөрдү тез пайдалануу маселесин чечти, орнотуу эффективдүүлүгүн көп түрдүү жогорулатты; Тайланддагы так компоненттер секторунда анын өтө так сервосистемасы жарык түтүктөрдү зыян келтирбей өңдөөгө жана жогорку кайталануучулукка мүмкүндүк берди. Азыр бул чечим автомобиль, авиа-космос, медицина жана химиялык өнөрөлөрдө кеңири колдонулат жана глобалдык клиенттерге өнөрөлүк деңгээлдеги, жогорку эффективдүүлүктөгү түтүк өңдөө күчүн улантып берет.

 EN








