

| Ელემენტი | Სახელი | Ერთეული | Მონაცემი | Შენიშვნა | |
| 1 | Მაქსიმალური გახრის საშუალება | მმ | φ18 | ||
| 2 | Მაქსიმალური გარდაქმნის რადიუსი | მმ | 80 | Შესაძლოა იყოს სტანდარტული მიხედვით გამოყენებლის მოთხოვნას | |
| 3 | Მინიმალური გამრუდების რადიუსი | მმ | PEND on the pipe diameter | ||
| 4 | Მაქსიმალური შემოსავალი სიგრძე | მმ | 2200 | Შესაძლოა იყოს სტანდარტული მიხედვით გამოყენებლის მოთხოვნას | |
| 5 | Მაქსიმალური გარდაქმნის გრადუსი | Ხარისხი | 190 | ||
| 6 | Კონტროლური პანელი | PLC + ეკრანი შეხებით | |||
| 7 | Გამრუდების ერთეული | ცალი | 16 | ||
| 8 | Მუშაობის სიჩქარე | გამრუდების სიჩქარე | Deg/sec | 200 | |
| Მომწიდვანი სიჩქარე | mm/sec | 1000 | |||
| 9 | Სიზუსტე | ლარჯვება | მმ | ±0.1 | |
| როტაციული | Ხარისხი | ±0.1 | |||
| გარდაქმნა | Ხარისხი | ±0.1 | |||
| 10 | Მომსახურების სერვო მოტორის ძალა | W | 750 | Იაპონელი Mitsubishi | |
| 11 | Გარდაქმნის სერვომოტორის ძალა | კვ | 1 | ||
| 12 | Ოილის მოტორის ძალა | Კვ | 3 | ||
| 13 | Მაქსიმალური შენახვის ერთეულები | ჯგუფი | 1000 | Შეიძლება გაიზარდოს მოთხოვნის მიხედვით | |
| 14 | Მაქსიმალური წნევა | MPa | 10 | Რეგულირებადი | |
| 15 | Ჰიდროავტომატური კონტროლის სისტემა | Მაგნიტული გაცვლის ვალვი | Japan Yuken | ||
| 16 | Საო佞ნის ტანკი | L | 250 | ||
| 17 | Ზეთის ქულერი | L⁄min | 100 | ||
| 18 | Მანქანის წონა | Კგ | 2000 | ||
| 19 | Მანქანის ზომა | მმ | 2760×1200×1500 | Ზომები არის მხოლოდ რეფერენციად | |
| 20 | Გარანტიის დრო | თვე | 12 | ||
1. სრულად ავტომატური მარცხნივ-მარჯვნივ მანქანის ღირებულების გადაჭრის მაშინე, IPC კონტროლით. ტაქსი ეკრანის პანელი ინგლისურად, განსხვავებული გადაჭრის გრადუსების წინასწარ გამოყენება, დიალოგური მოქმედება, შეგიძლიათ აირჩიოთ ხელით, ნახევარავტომატური და სრულად ავტომატური მოქმედება, პორტატიური ფუტერის გადართვა და განაპირობების გაჩერება.
2. ჰიდროულიკური სისტემის, კონტროლის სისტემის, დრაივერის სისტემისა და ეკრანის სისტემის ყველა ნაწილი შეიტანენ ცნობილი ბრენდიდან, მაღალი ზუსტებით, მაღალი ეფექტიურობით, განსაკუთრებით მასიური წარმოებისთვის.
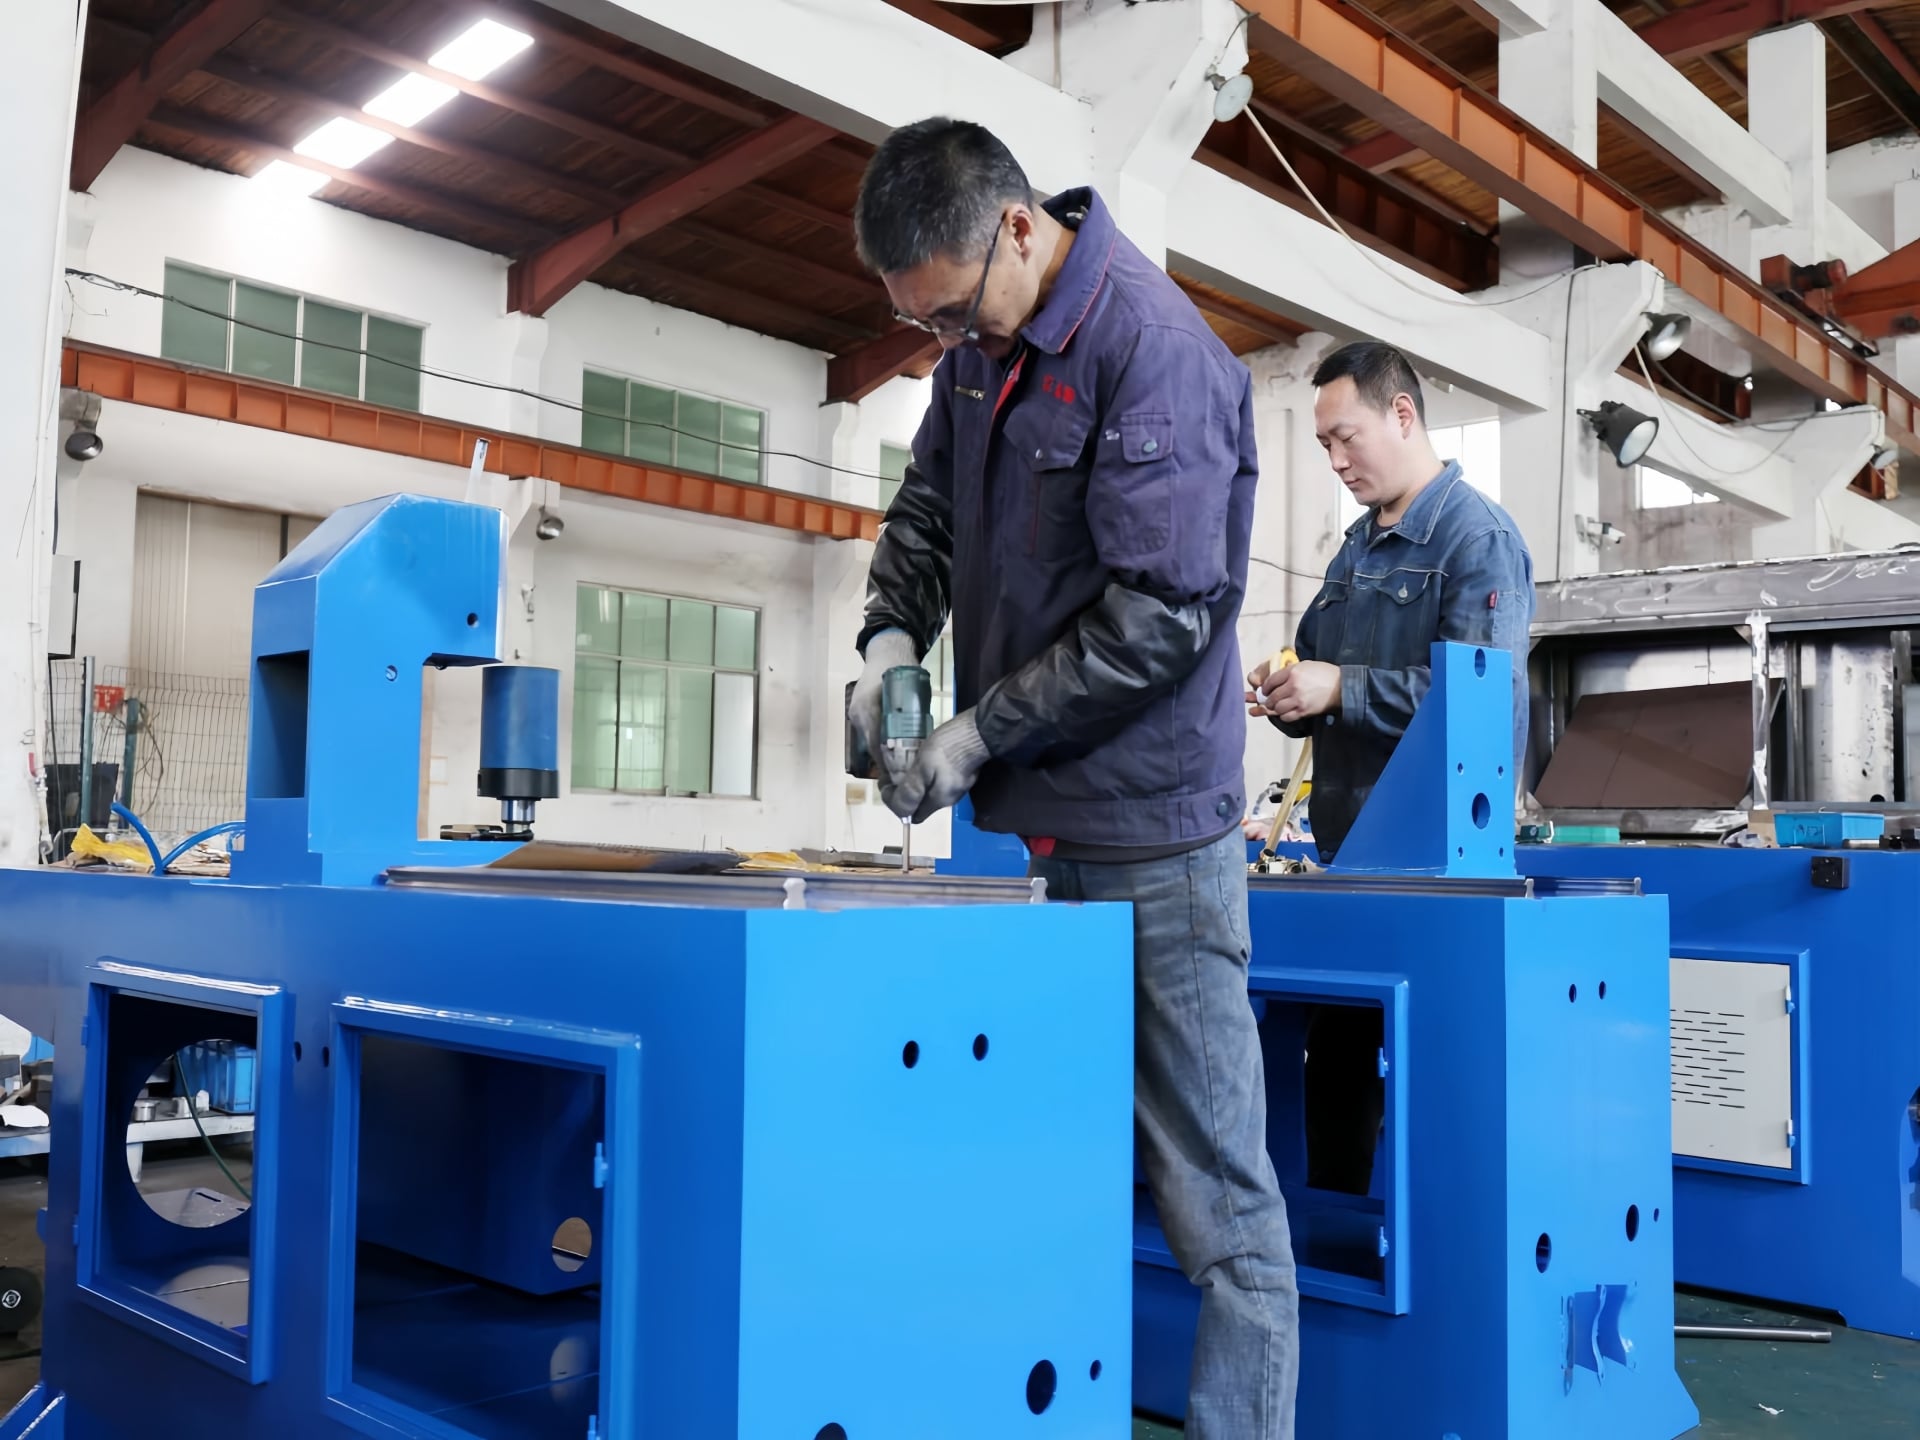
CNC სრულად ავტომატურია, გაქვს კუბური სფეროს გახრის მანქანა, მთლიანი გახრის პროცესი არის ავტომატური. მანქანა არის შესაძლებელი მű Velvet, მั่ნიჭებული მუშაობა და მაღალი აمانის კოეფიციენტი. მანქანა არის იდეალური არჩევანი მართვის გადამუშავებისთვის.
რათა გადაელახა სირთულის მაღალი სივრცითი მარშრუტიზაციისა და სიზუსტის მაღალი მოთხოვნილების მქონე საწვავის მილების წარმოების დროს შესაძლო შეფერხებების გამოწვევა, რაც ხშირად იწვევდა მილების დეფორმაციას (რომელიც მოითხოვებდა ±0,1 მმ-ის სიზუსტეს) ტრადიციულ ერთმიმართულებიან მანქანებზე რამდენიმე დაყენების დროს, ბაორუი მაშინერიმ გამოიყენა 18CNC ამოხსნა, რომელიც მოიცავს იაპონურ მიცუბიშის სერვოსისტემას და სრულად ავტომატიზებულ მარცხნიდან და მარჯვნიდან გამოკეცვის ტექნოლოგიას; 3D-შეფერხების გარეშე ფორმირების პროცესების გამოყენებით ჩვენ მივაღწიეთ სირთულის მაღალი საყრდენი სითხის მილების ერთჯერად დასრულებას. ეს ამოხსნა არ მხოლოდ აღმოაფხაკა სიზუსტის დაკარგვა და ზედაპირის ხაზები, რომლებიც გამოიწვევდა მეორადი მიმაგრება, რაც შეესაბამება OEM-ის საწვავის სისტემის ჰერმეტიკულობისა და წნევის წინააღმდეგ მძიმე სტანდარტებს, არამედ 40%-ით გააუმჯობესა სრული ხაზის ეფექტურობა ციკლის ხანგრძლივობის შეკლების წყალობით, რამაც კლიენტს უზრუნველყო მაღალი სიზუსტის ავტომობილის მილების ბაზარზე ლიდერობის პოზიციაში.
 EN