
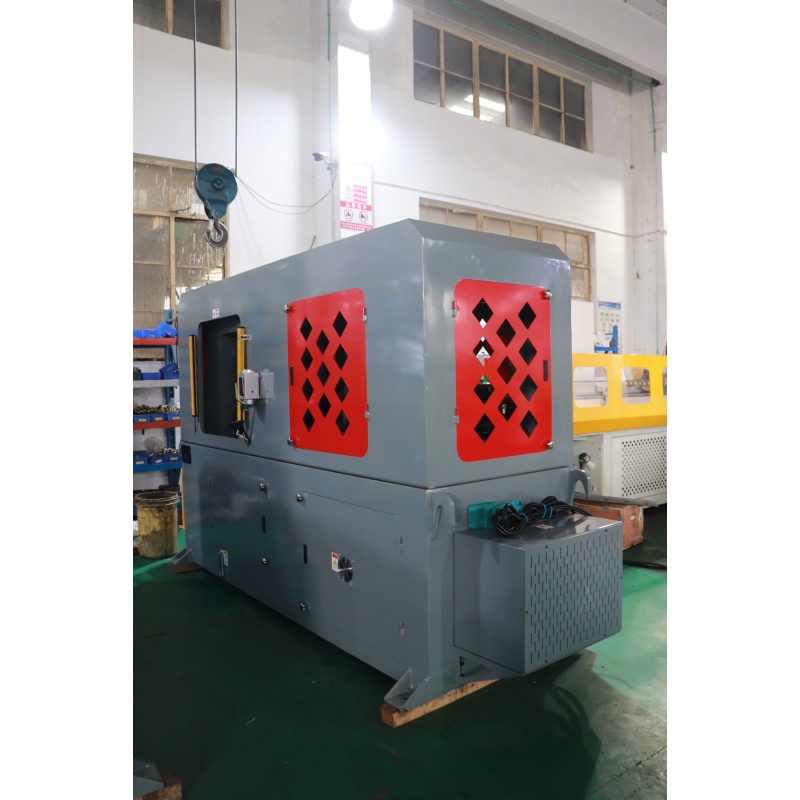
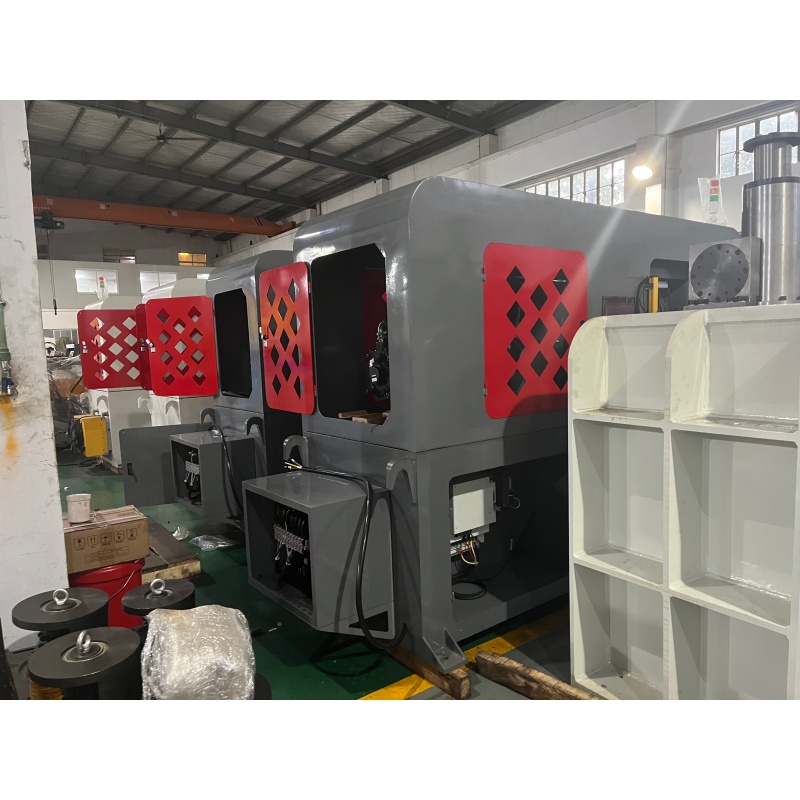
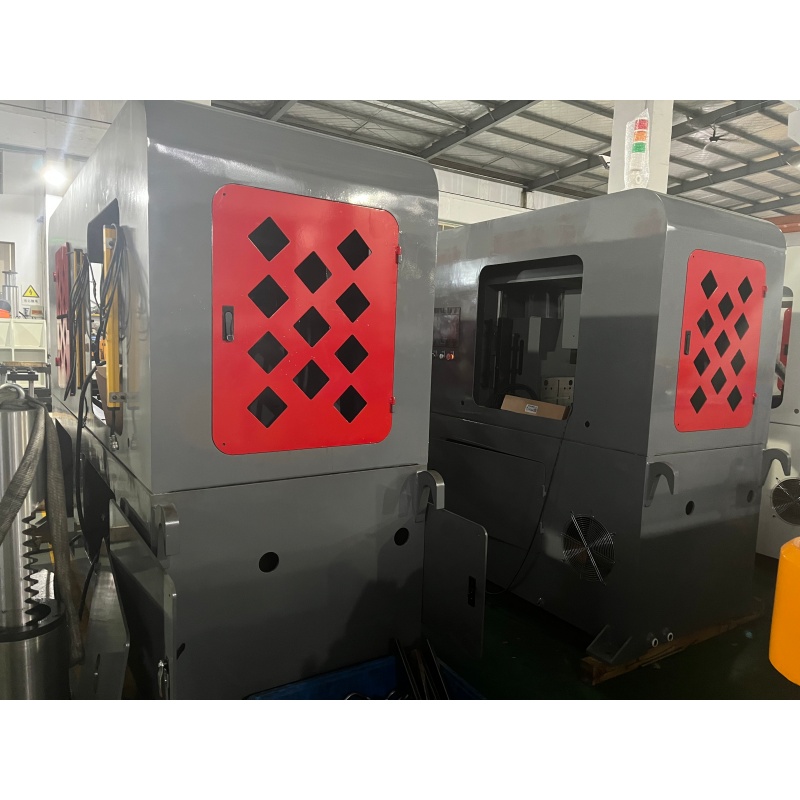
| Ელემენტი | Სახელი | Ერთეული | Მონაცემი | Შენიშვნა |
| 1 | Მაქსიმალური 菅სიგანე | მმ | 18 | |
| 2 | Მაქსიმალური ჩატვირთვის სიგრძე | მმ | Შეზღუდვა არ არის | |
| 3 | Მაქსიმალური ჭრილი სანაკის სიღრმე | მმ | 3 | |
| 4 | Მინიმალური ჩატვირთვის სიგრძე | მმ | 50 | |
| 5 | Მინიმალური შეკუმშვის სიგრძე | მმ | 50 | |
| 6 | Შეკუმშვის გადასვლა | მმ | 60 | |
| 7 | Სიჩქარე | Მეორე | 6-12 | |
| 8 | Პუმპის გამოტანა | L⁄min | 19 | |
| 9 | Კონტროლის სისტემა | PLC+ ტაქტის ეკრანი | ||
| 10 | Ოპერაციული პანელი | Ტაჩ პენელი | ||
| 11 | Ძრავის სიმძლავრე | hp | 22.25 | |
| 12 | Ცილინდრის მუშაობის წნევა | Kg/сm | 80-120 | |
| 13 | Ჰიდროლიკური მუშაობის წნევა | Kg/сm | 100 | |
| 14 | Მანქანის ზომა | მ | 3.4X1.1*1.8 | L*W*H |
| 15 | Მანქანის წონა | კგ | Გარშემო 3500 |
Შექმნა განსაკუთრებით განსაკუთრებულია და არის ინდუსტრიის მიერ მითითებული მწარმოებელი Headrest Armatures Restraints-ის. ტუბის გამრუდების პროცესები 娷ებს Dedicated Bending, CNC Tube Bending, Notching via Broaching or Stamped/Rolled Notches, Pressed-In.
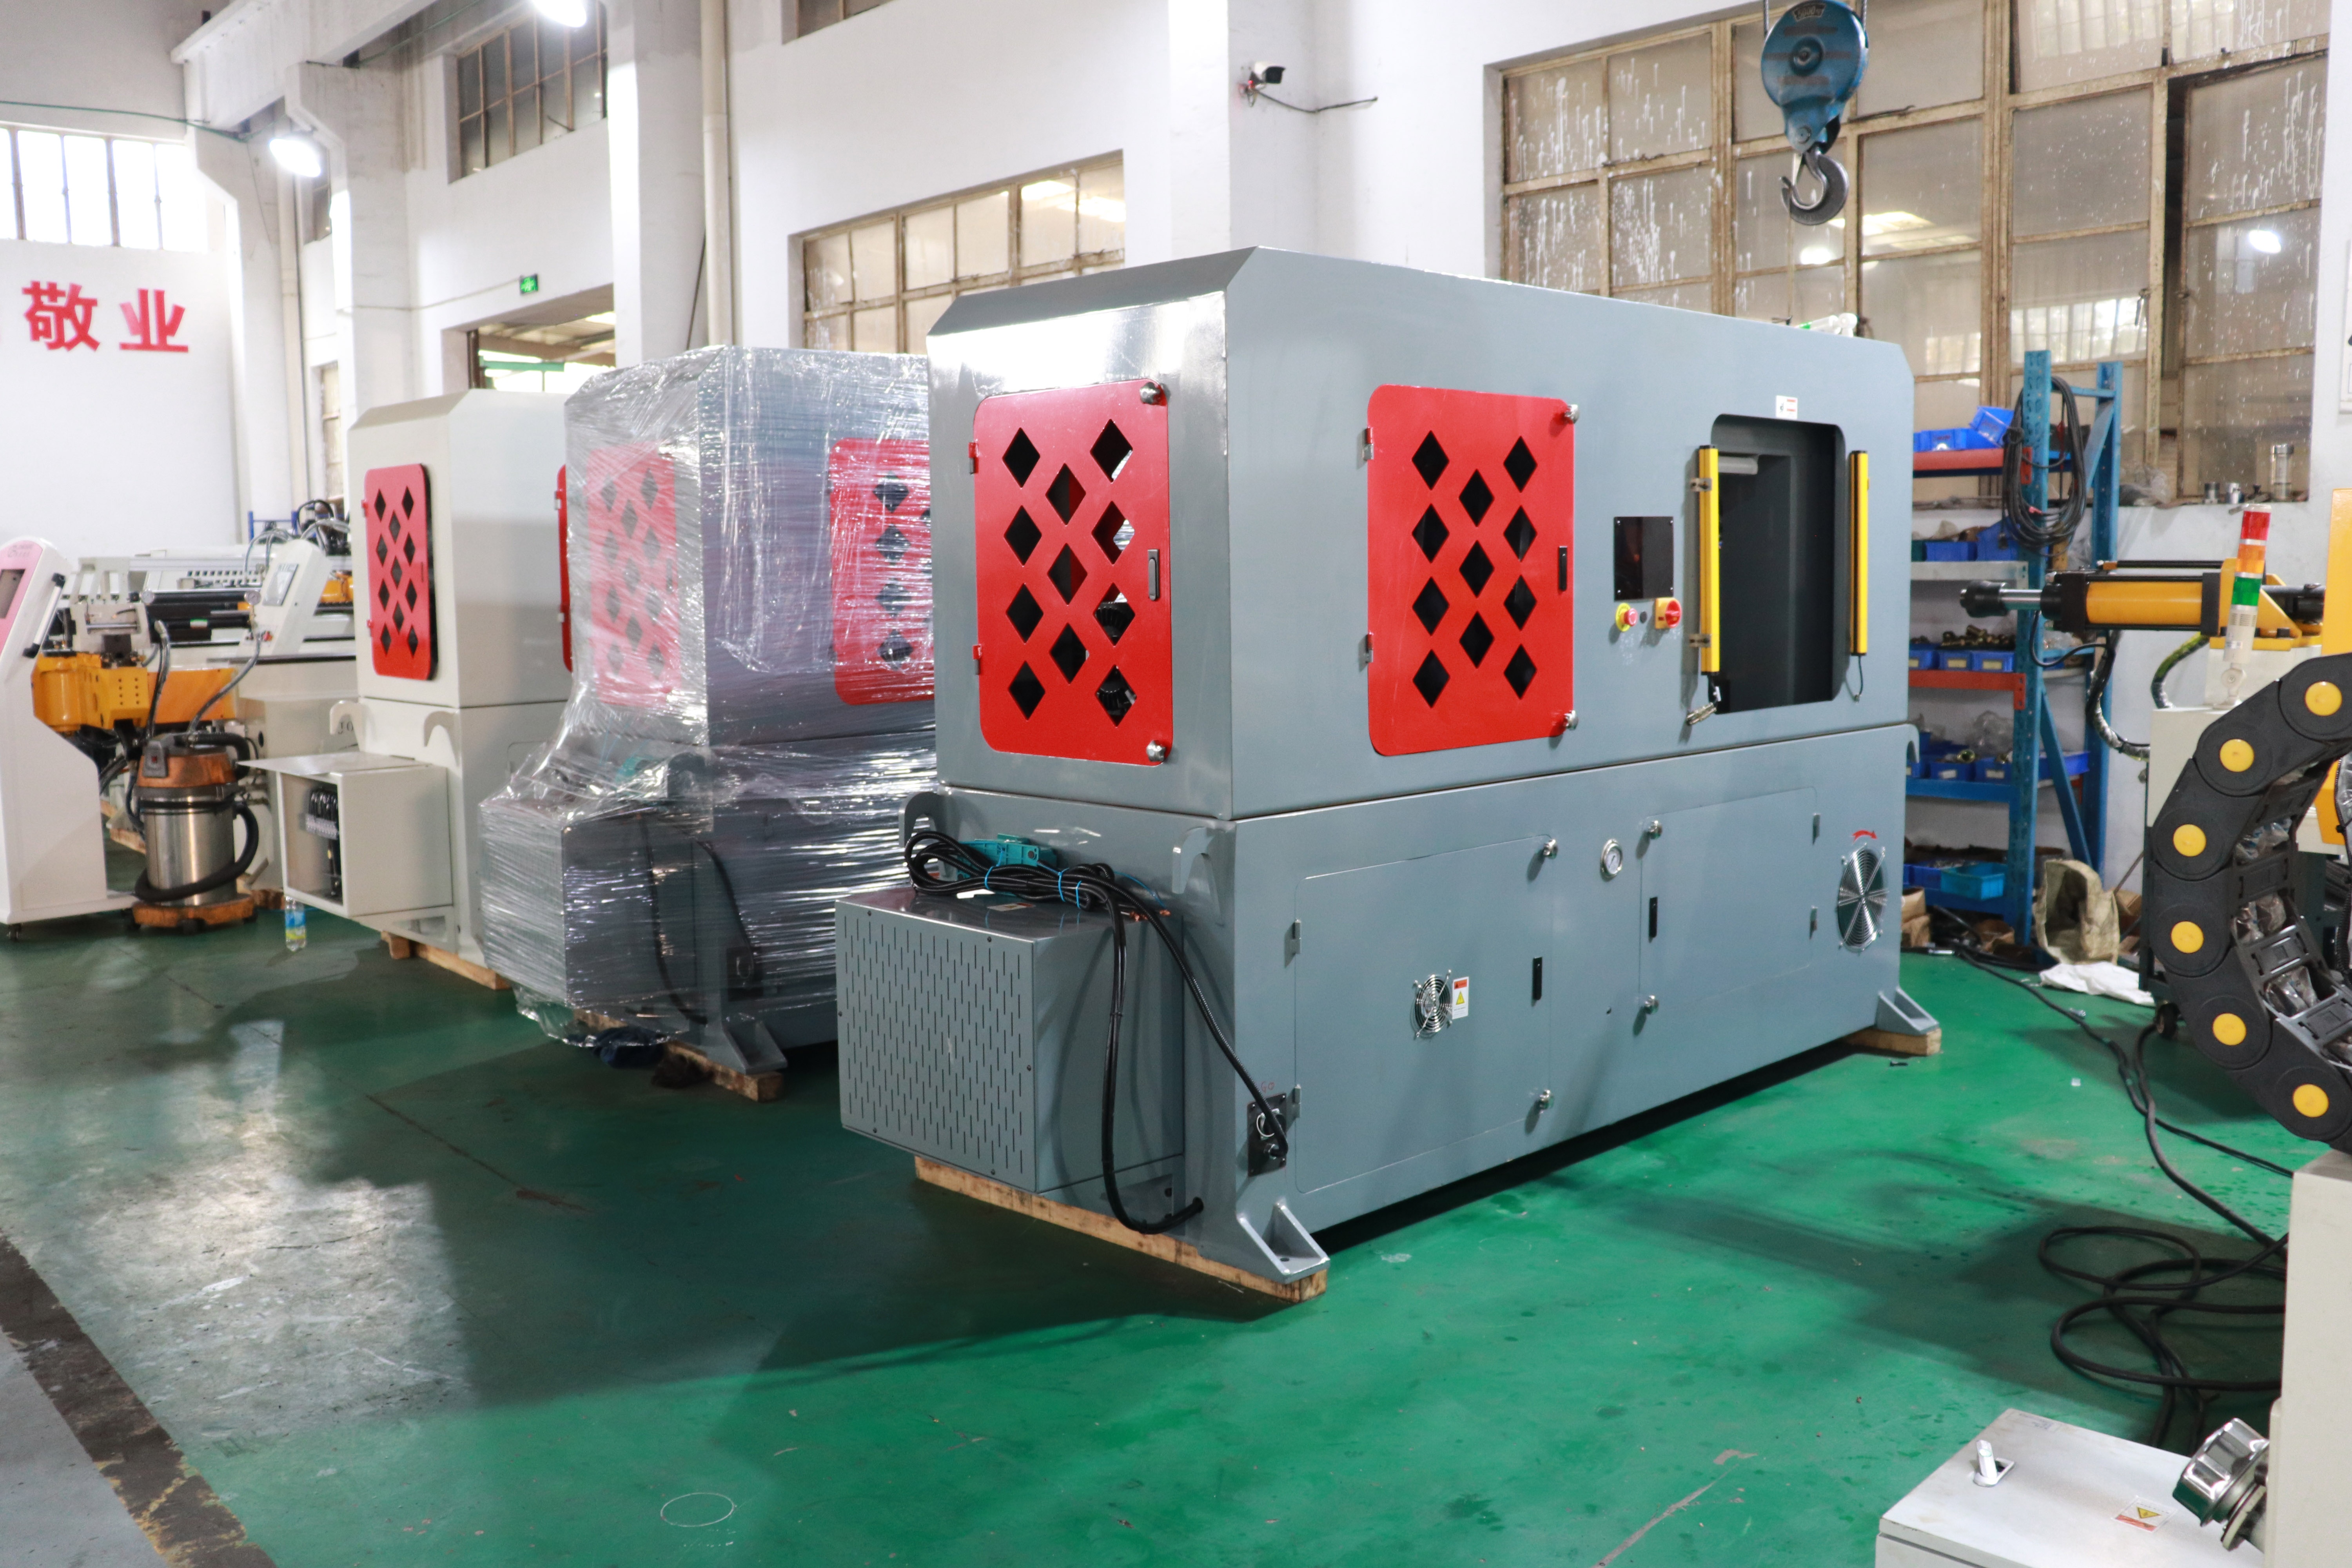
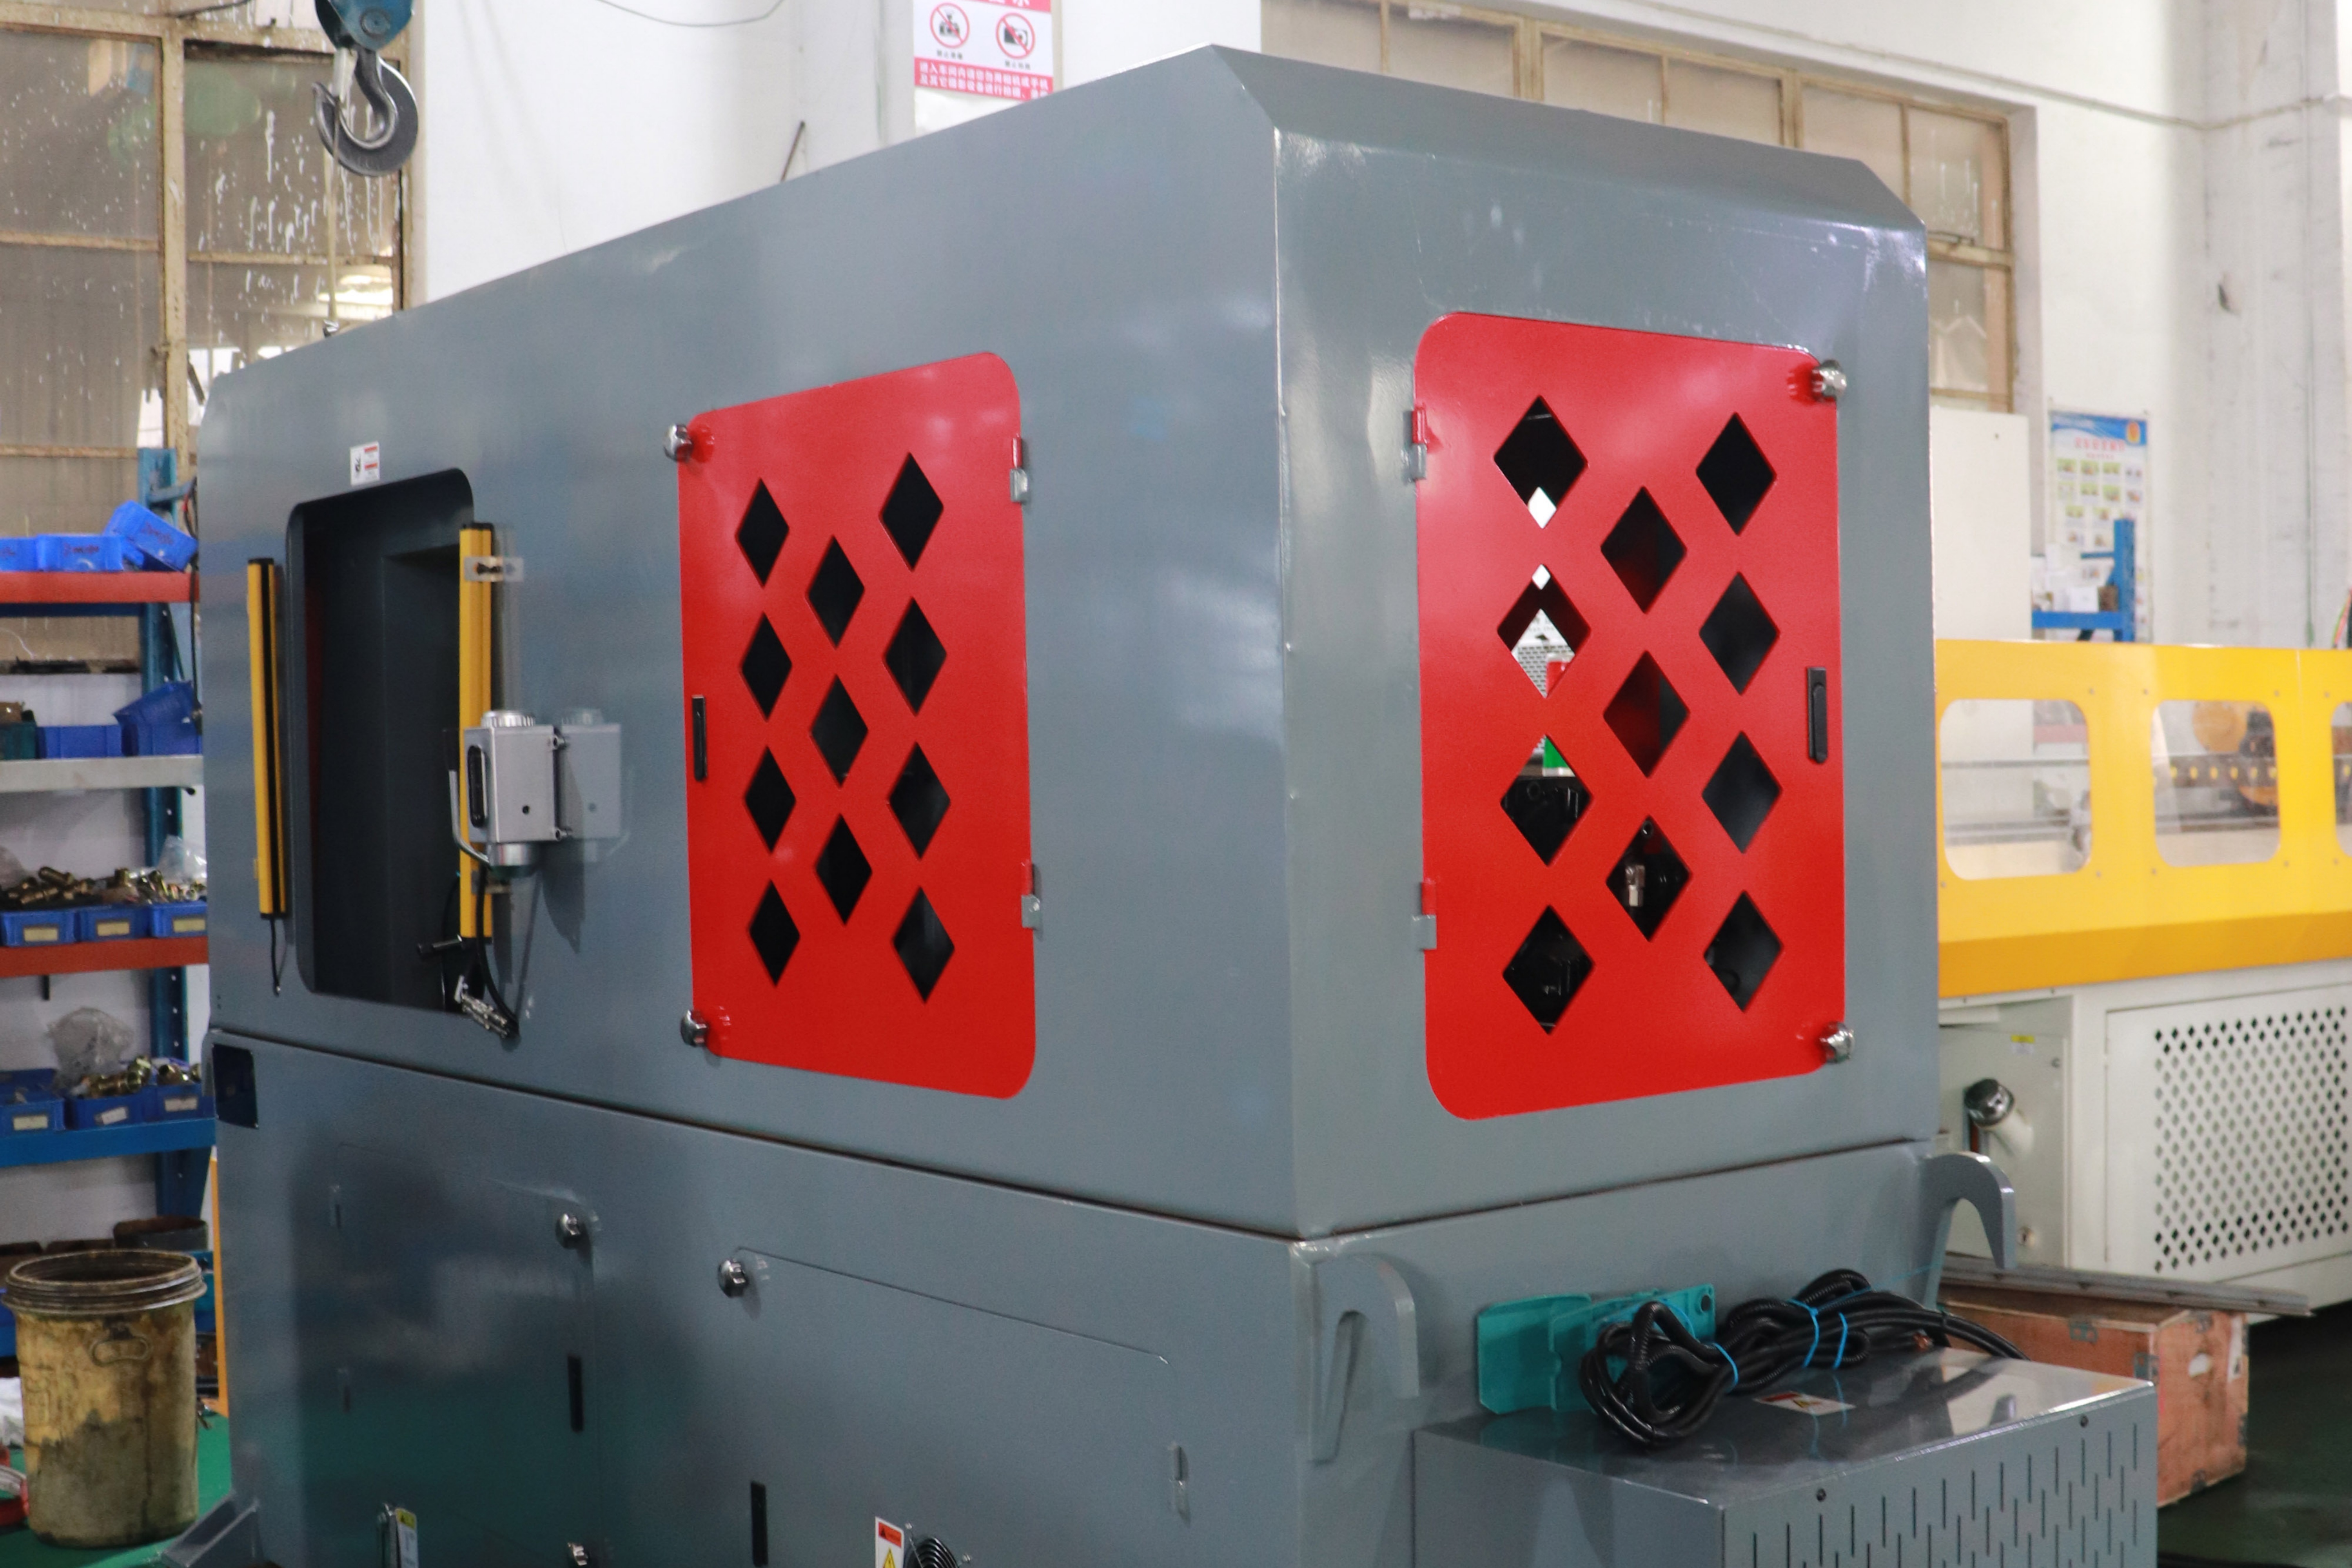
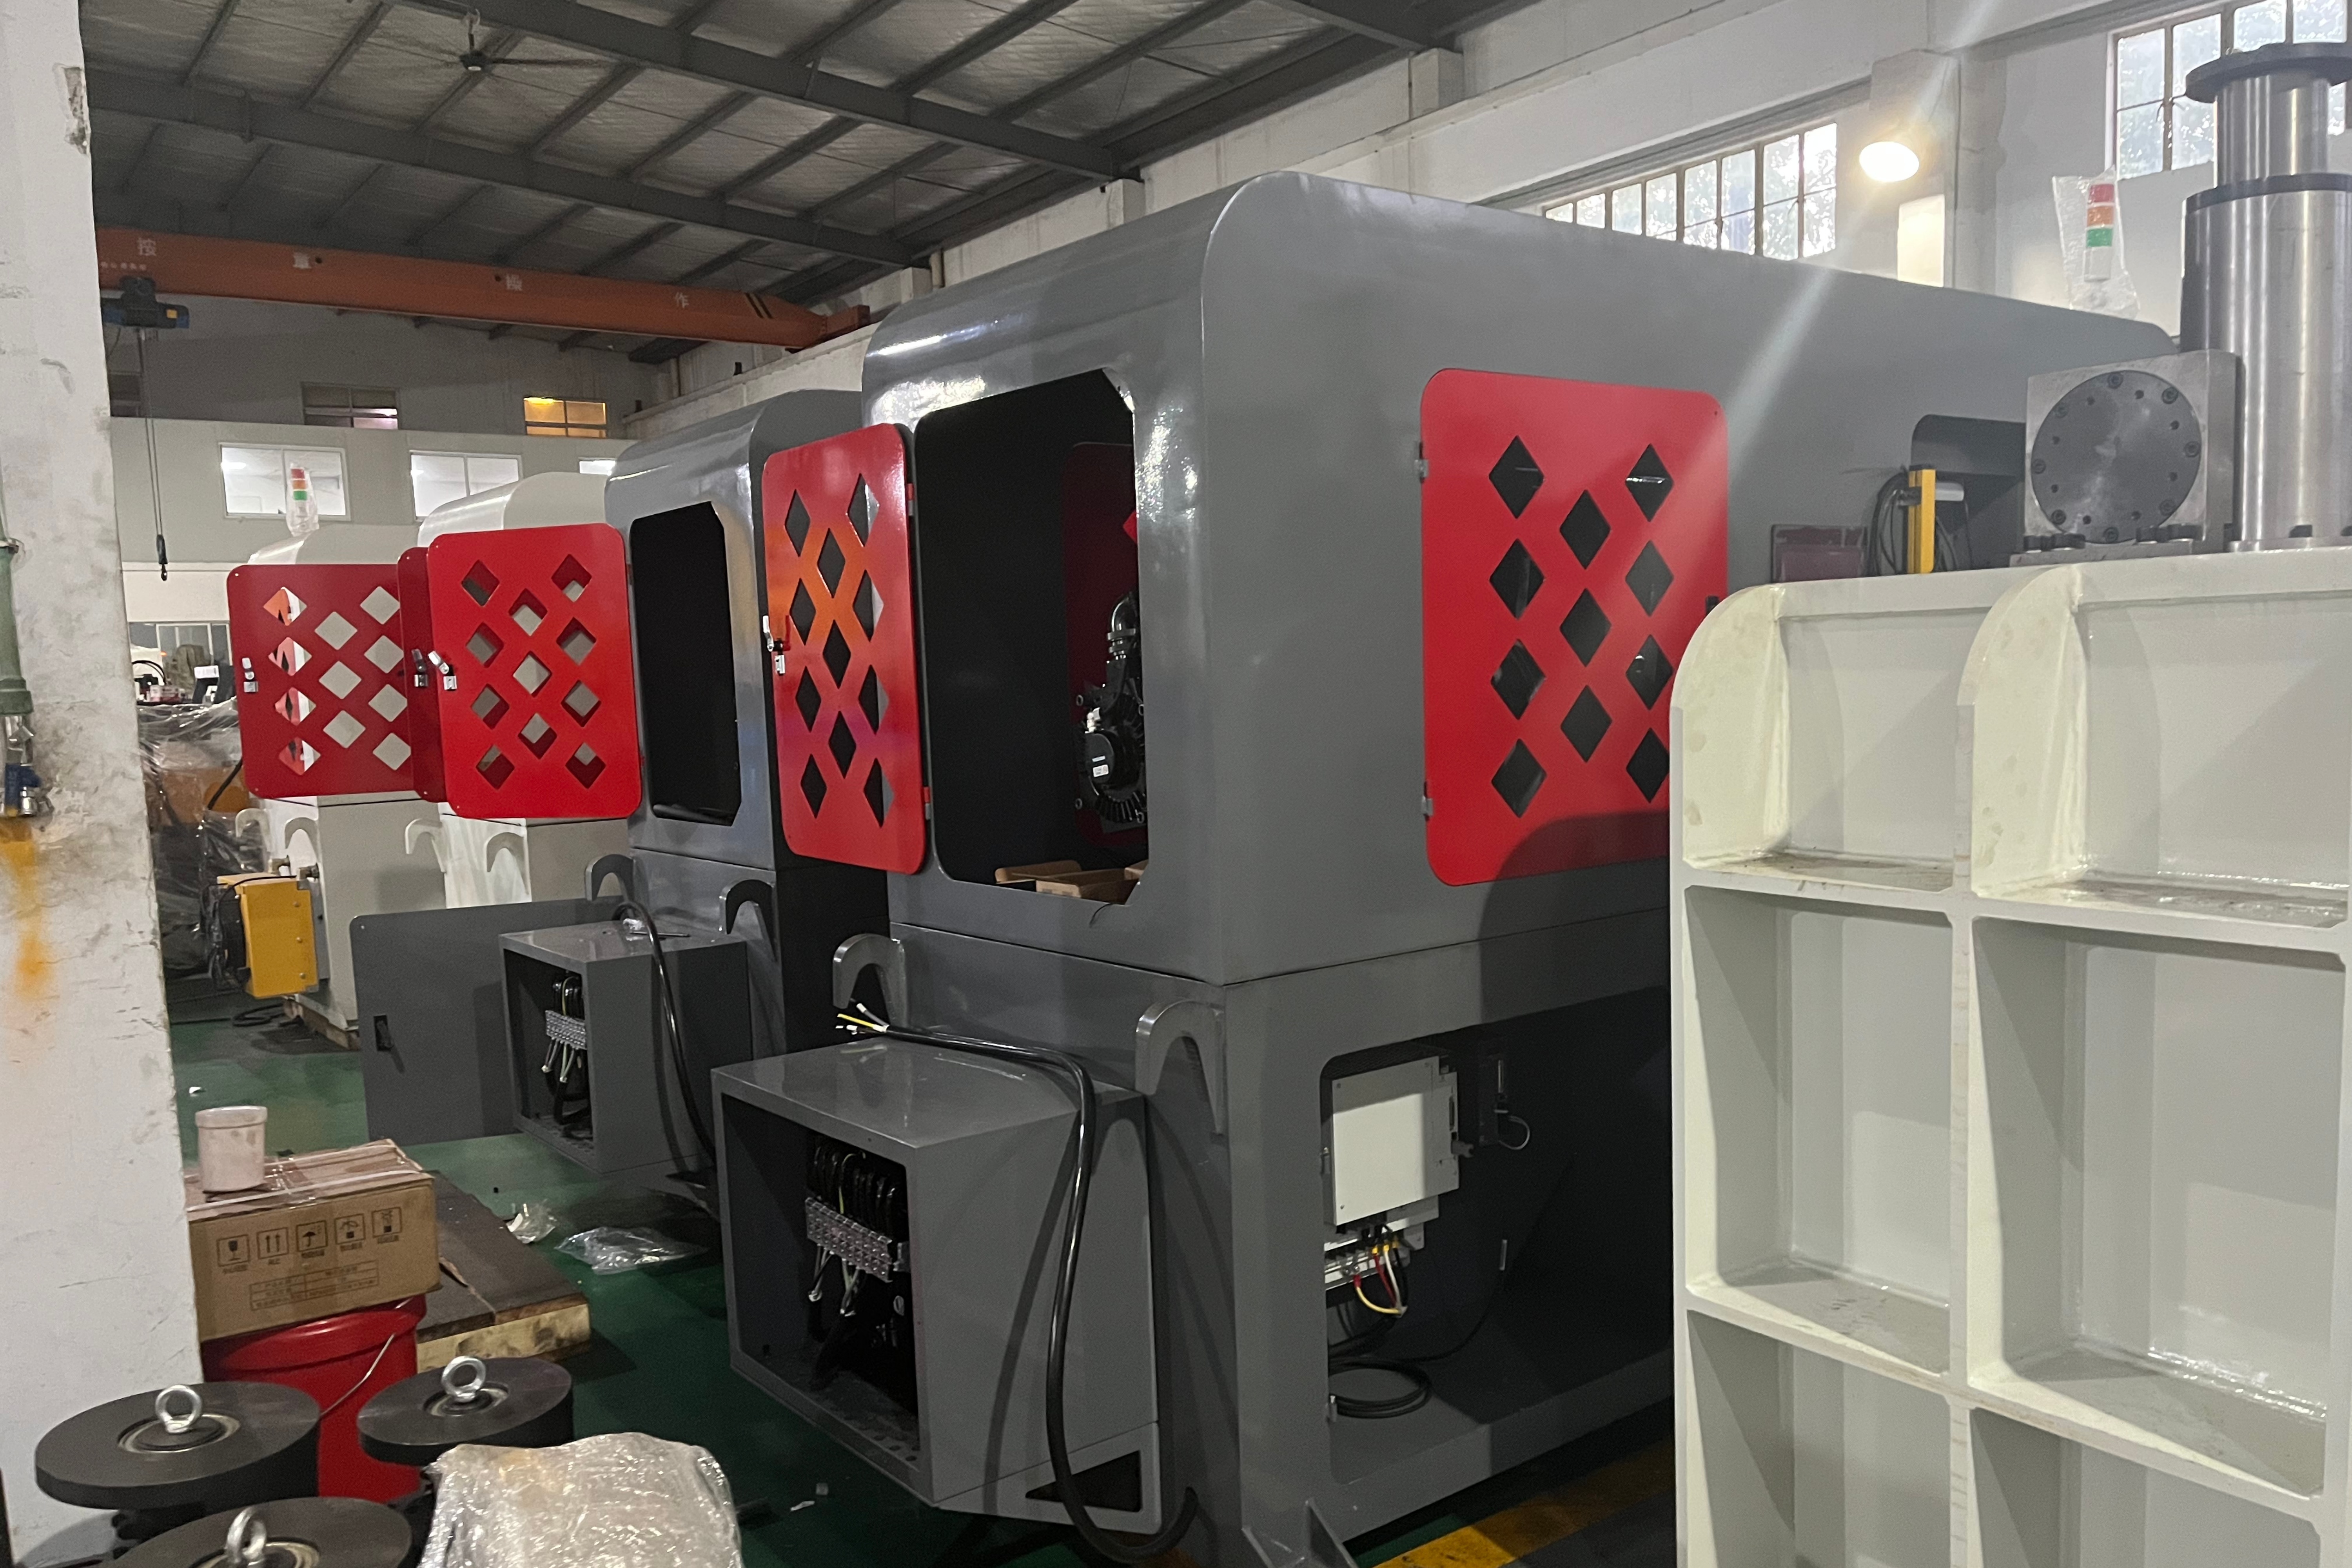
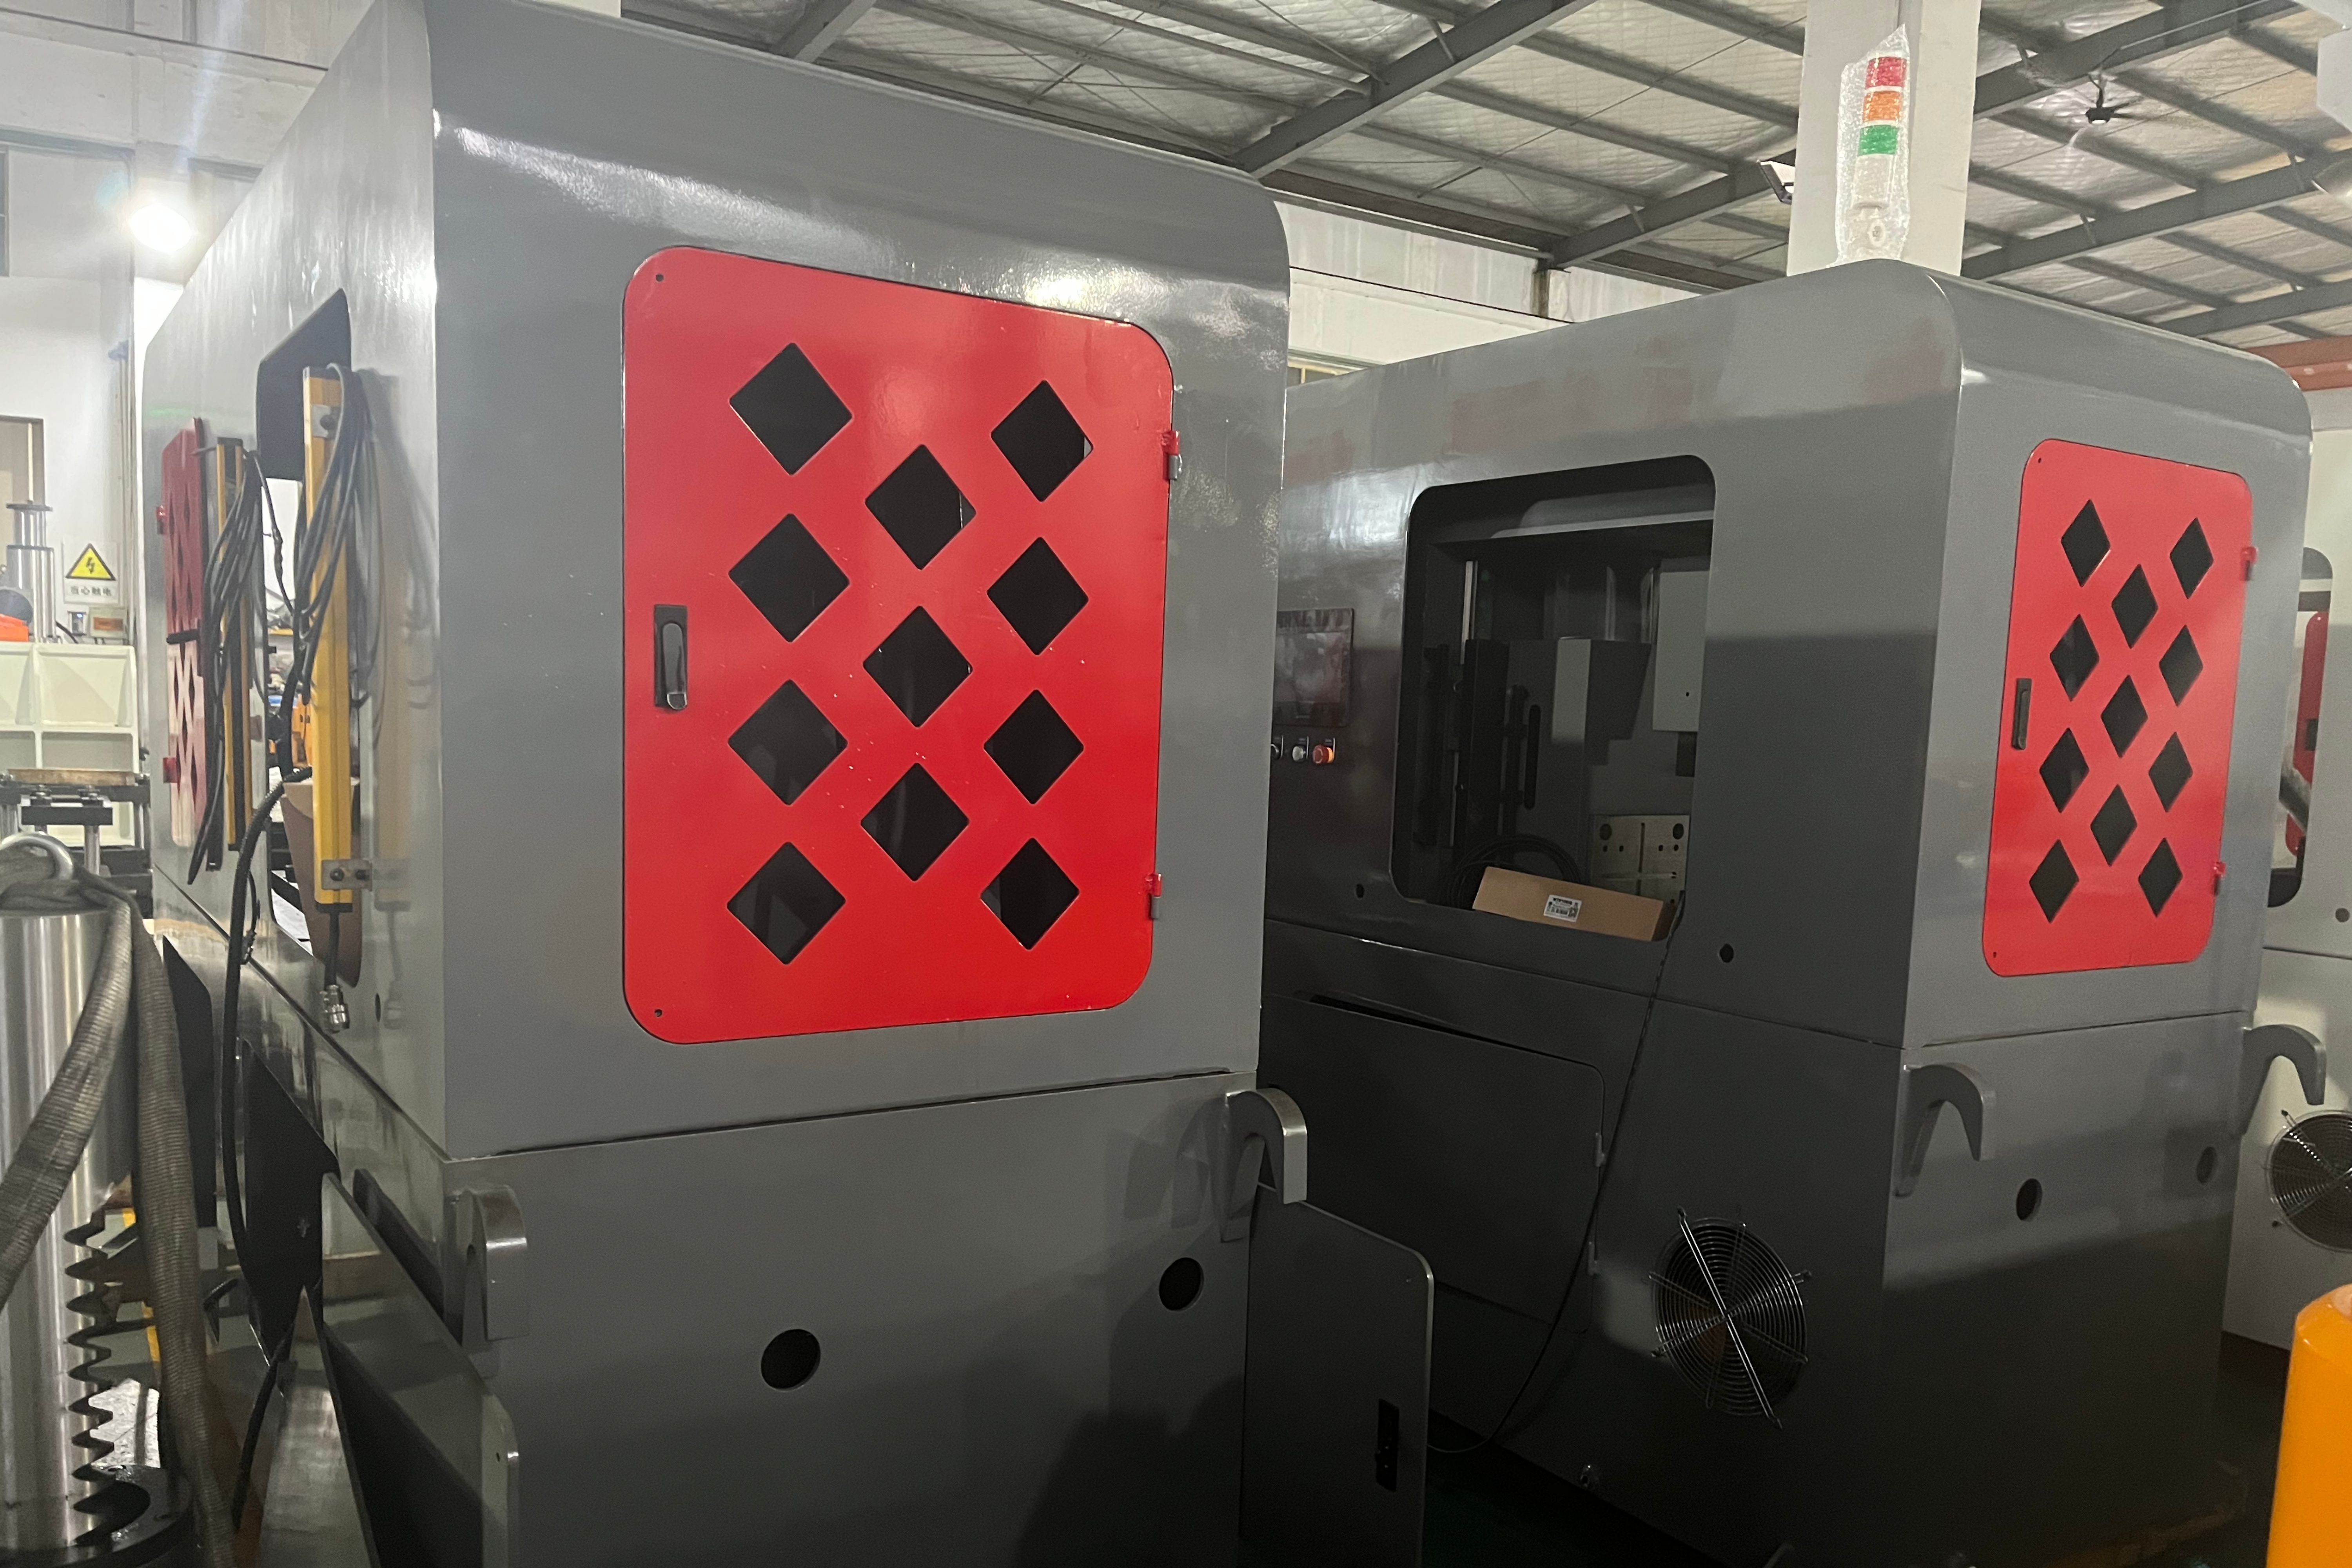
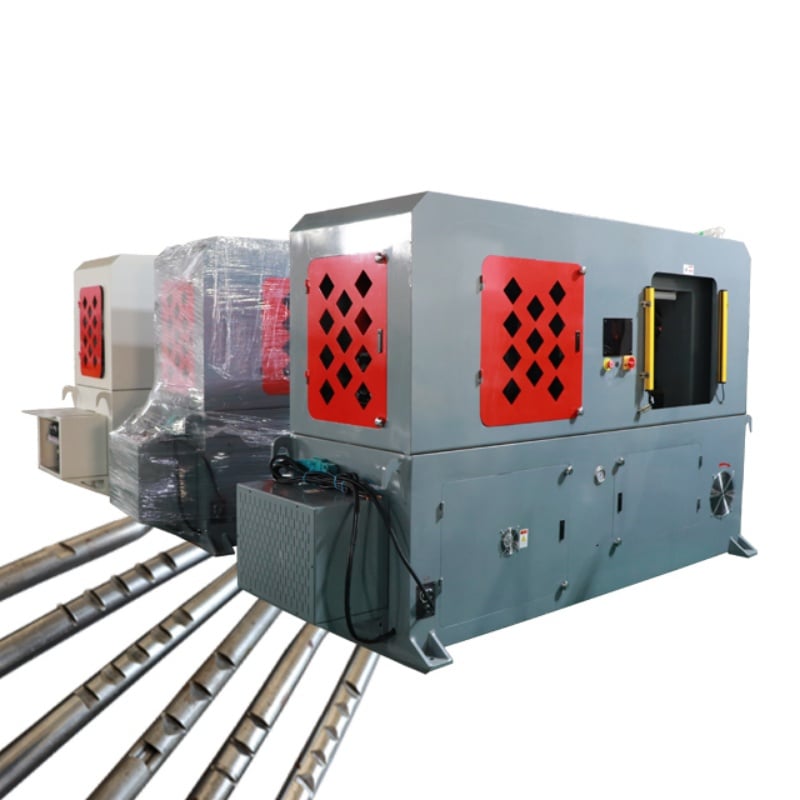
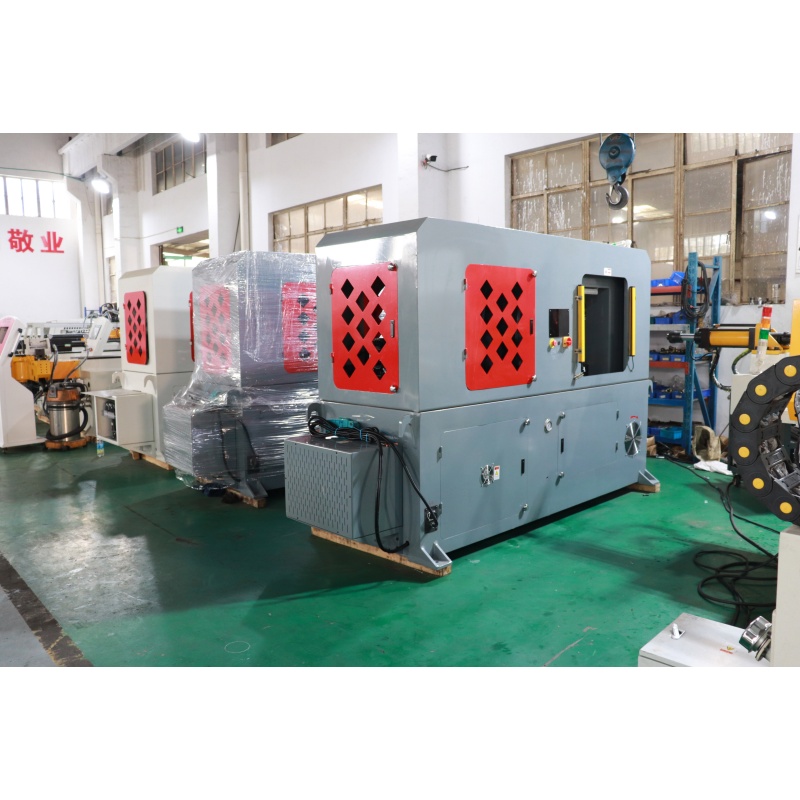
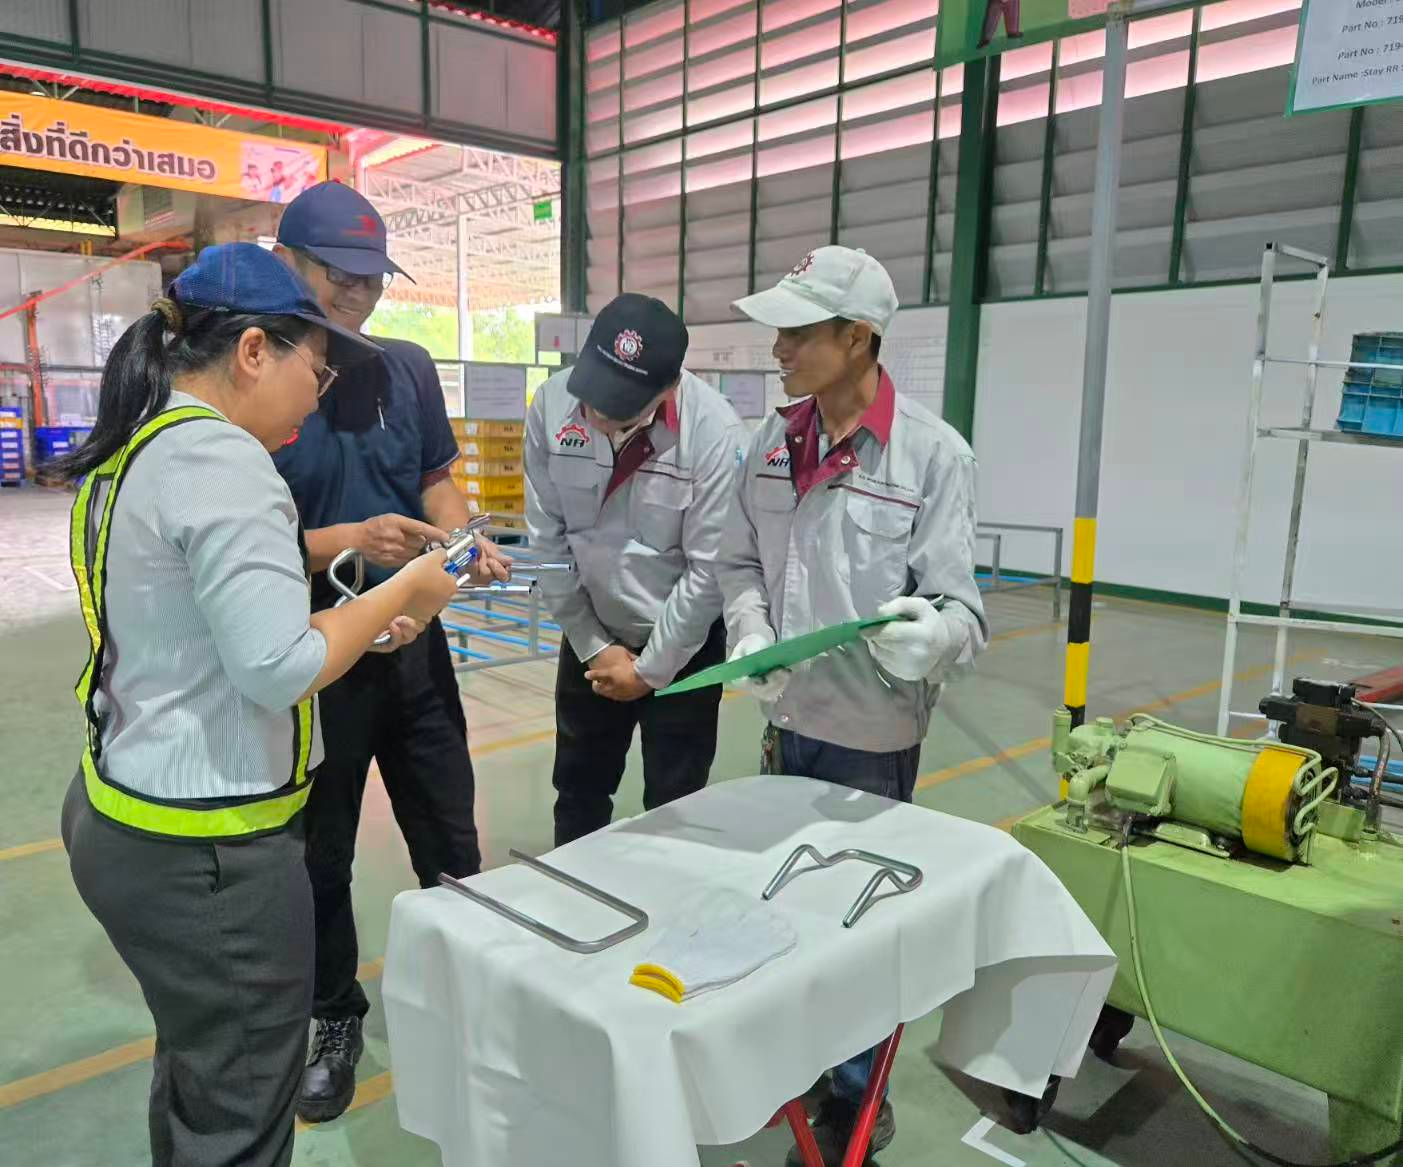
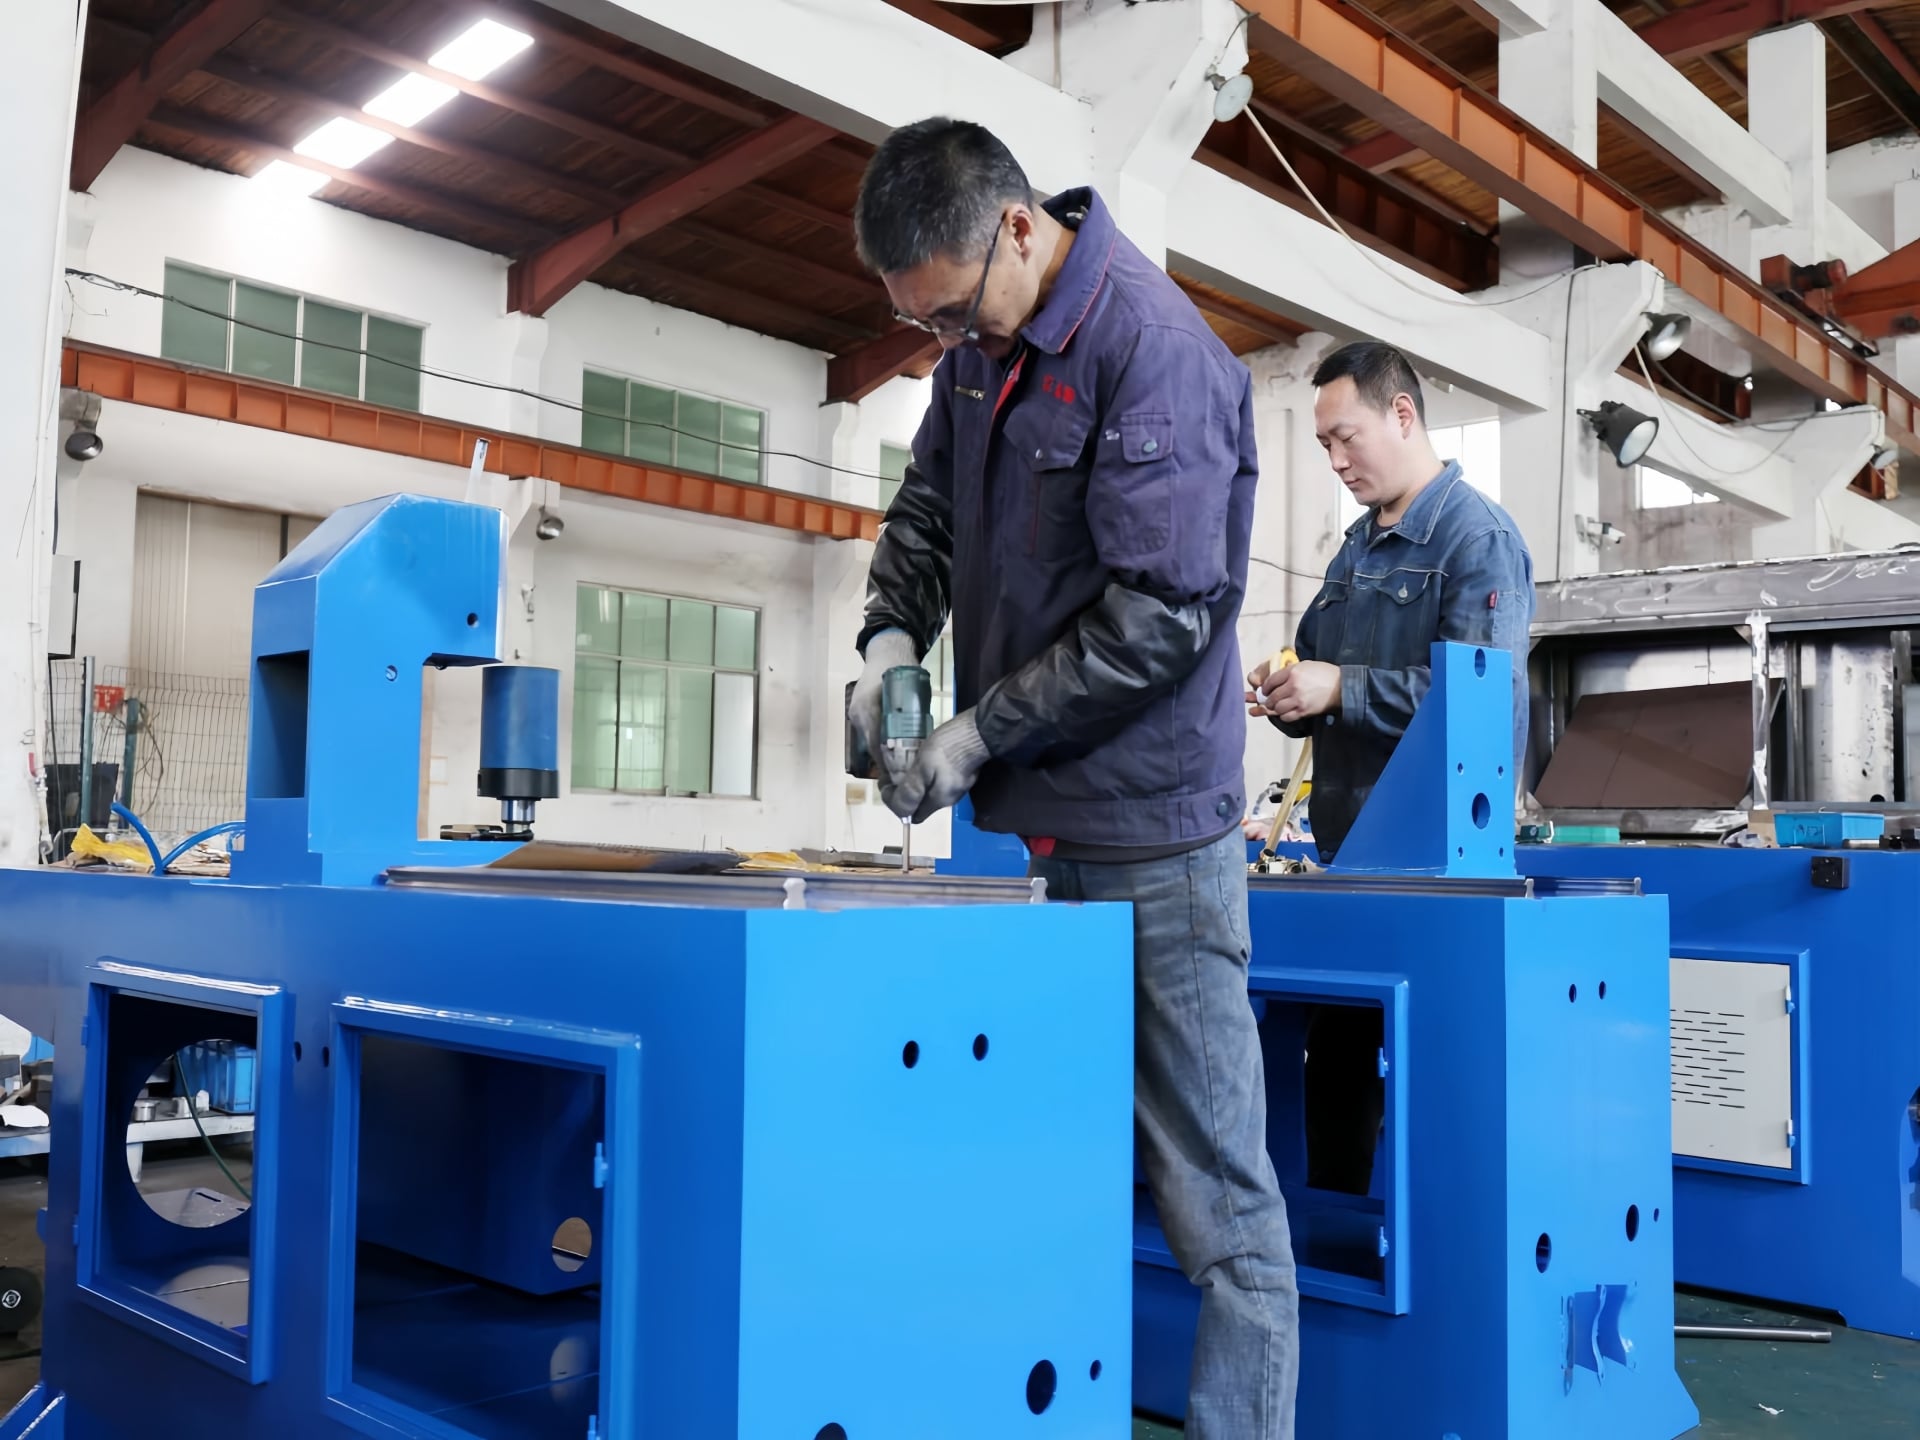
Რათა მოეგვარა თავის დამჭირდებული საყრდენის ძელაკების წარმოების პროცესში არსებული პრობლემები — არასტაბილური ჩაჭრის სიღრმე (რომელიც უნდა იყოს ±0,1 მმ-ის ფარგლებში), ზედმეტი ბურები და ტრადიციული შტამპოვკის გამო მაღალი შრომის ხარჯები, რაც მოხდა ტაილანდში მდებარე წამყვანი იაპონური Tier-1 მომწოდებლის შემთხვევაში, Baorui Machinery შემოგართო მაღალი სიზუსტის ჩაჭრის ამოხსნა, რომელიც აერთიანებს ბროშირებას, როლინგსა და პრესში ჩასმის პროცესებს; პროგრამულად მარეგულირებელი ლოგიკის (PLC) მართვის შეხების პანელისა და ძლიერი ჰიდრავლიკური სისტემის გამოყენებით მან მიაღწია მაღალი ხარისხის ფორმირებას მხოლოდ 6–12 წამში. ეს ამოხსნა არ მხოლოდ უზრუნველყო ჩაჭრის უკეთეს სისუფთავესა და სტაბილურობას, არამედ სრულად ავტომატიზებული და მოქნილი წარმოების შესაძლებლობას უზრუნველყო, რაც მნიშვნელოვნად გააუმჯობესა OEM-ის საველების გასწორების სიმუშავის და უსაფრთხოების ხარისხის შეფასება.
 EN