
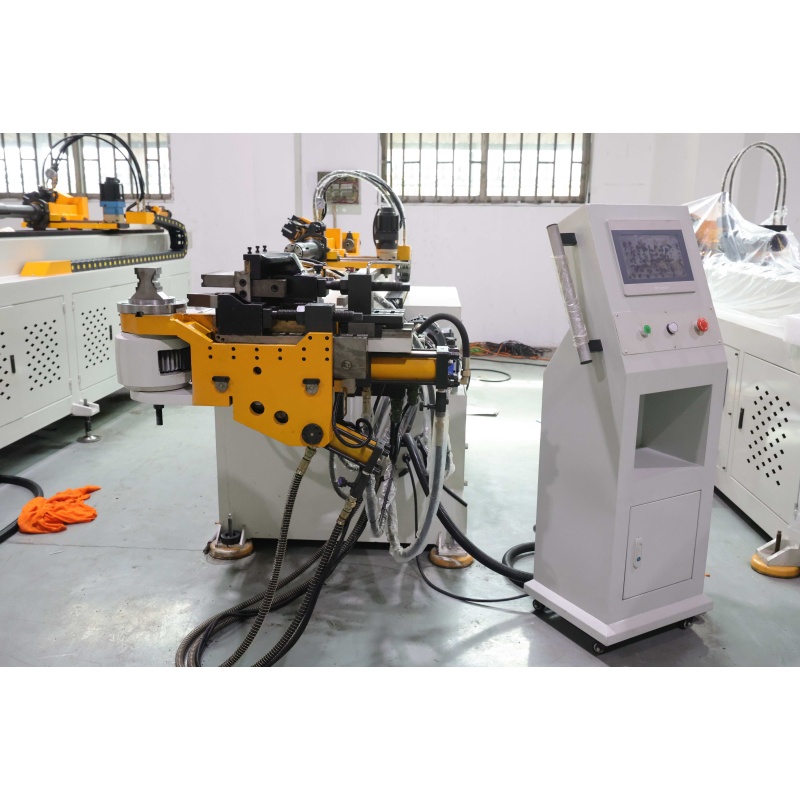
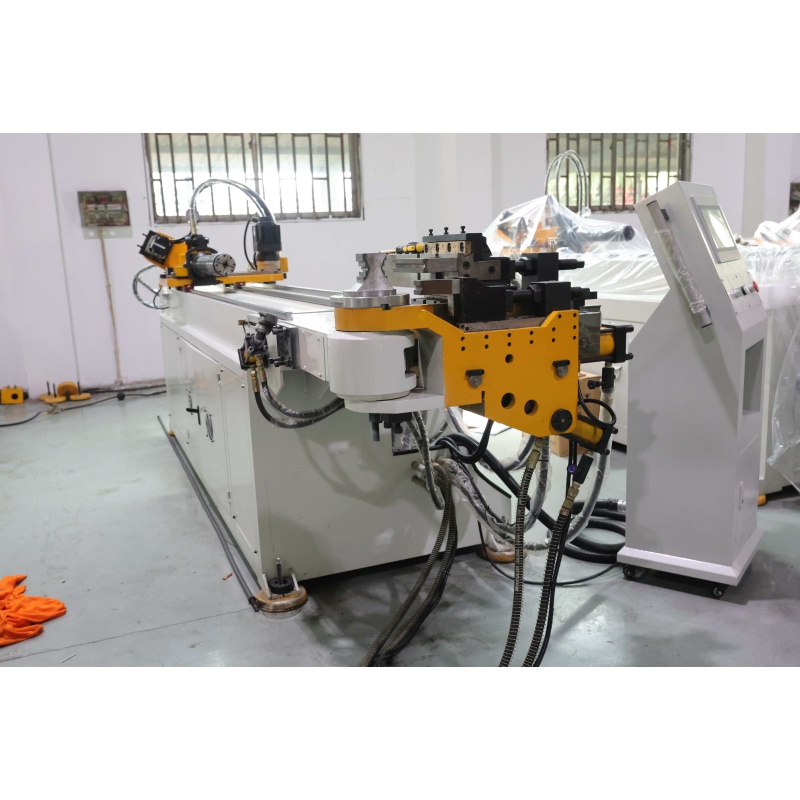
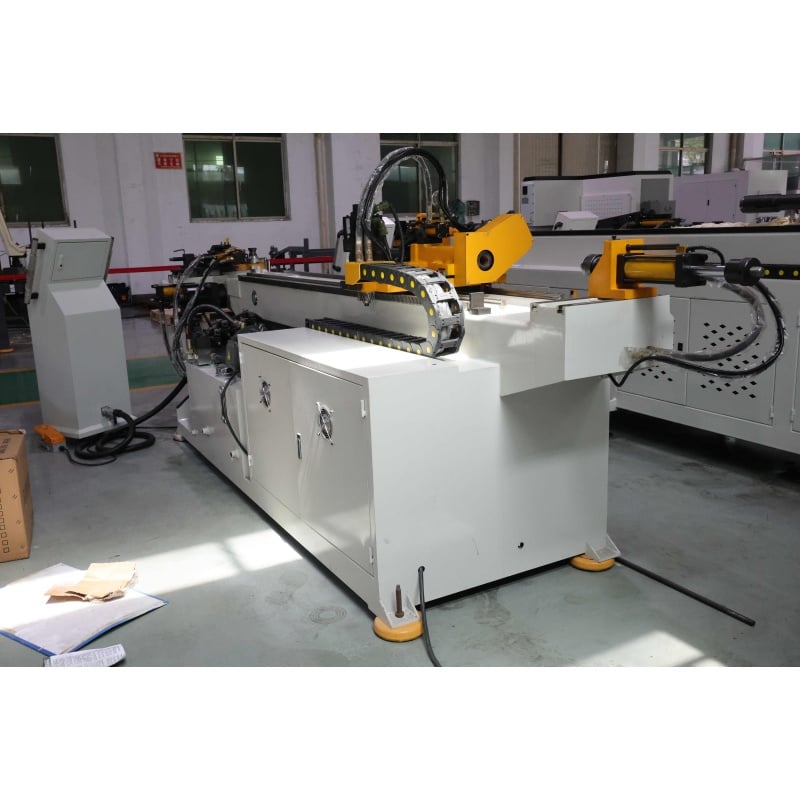
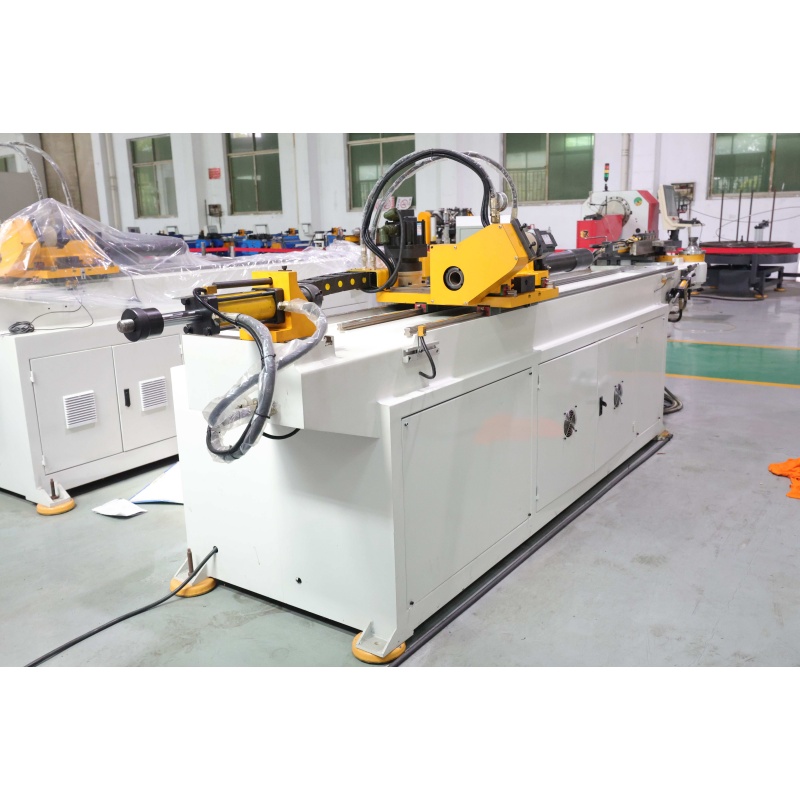
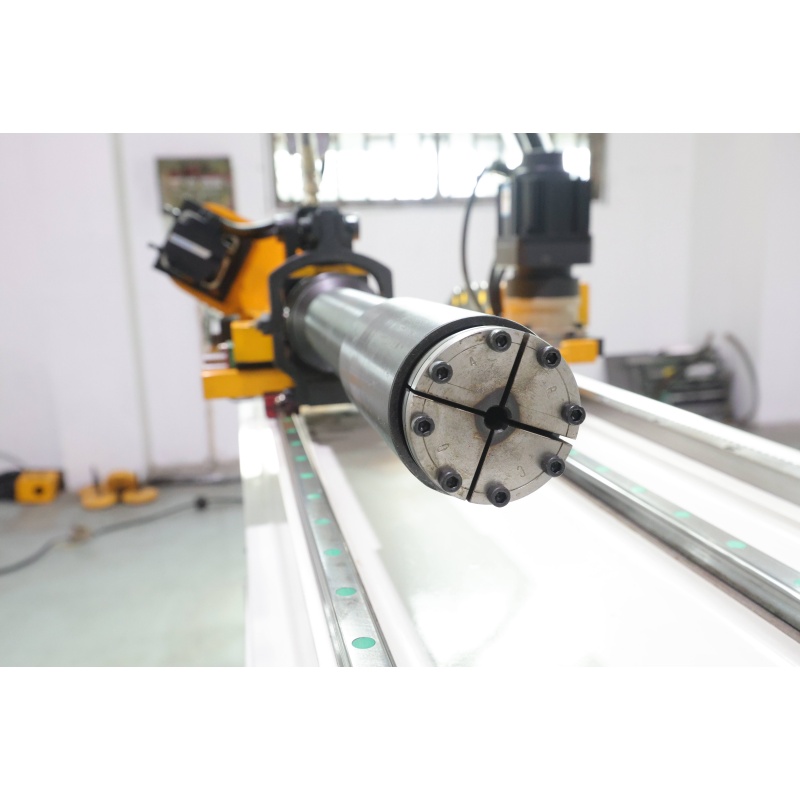
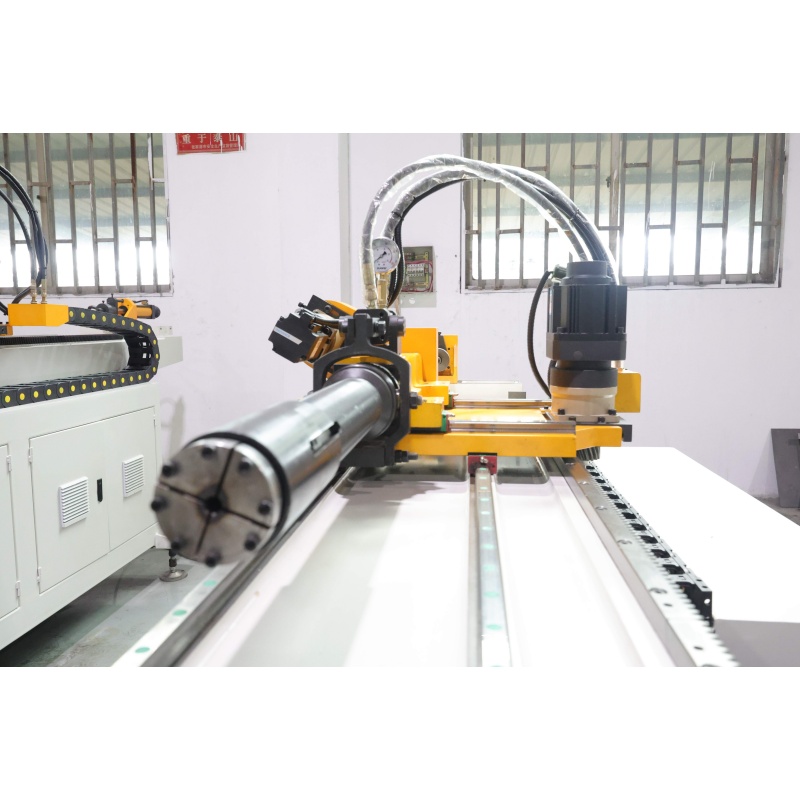
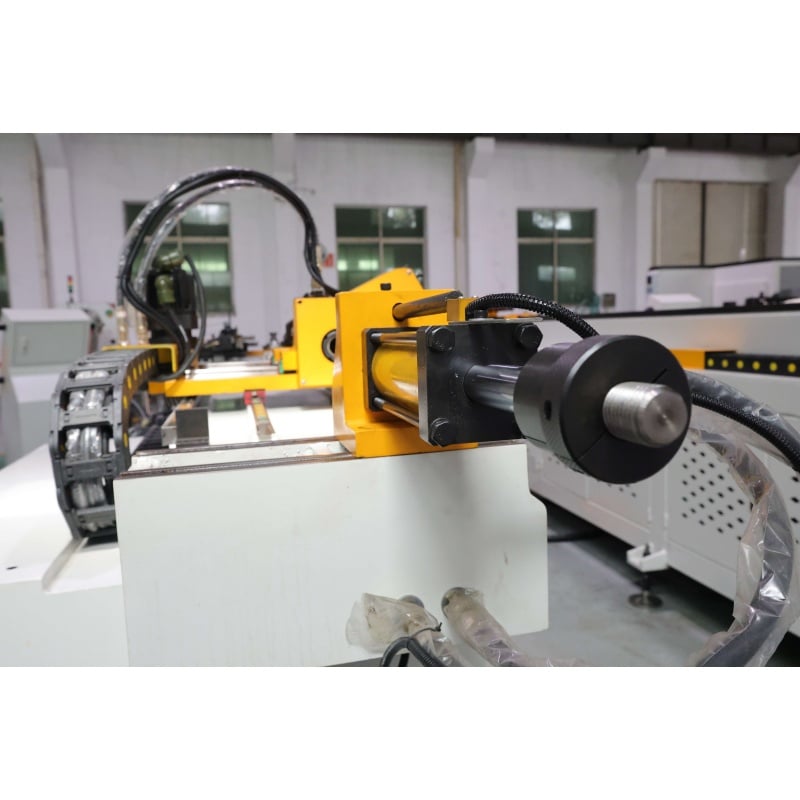
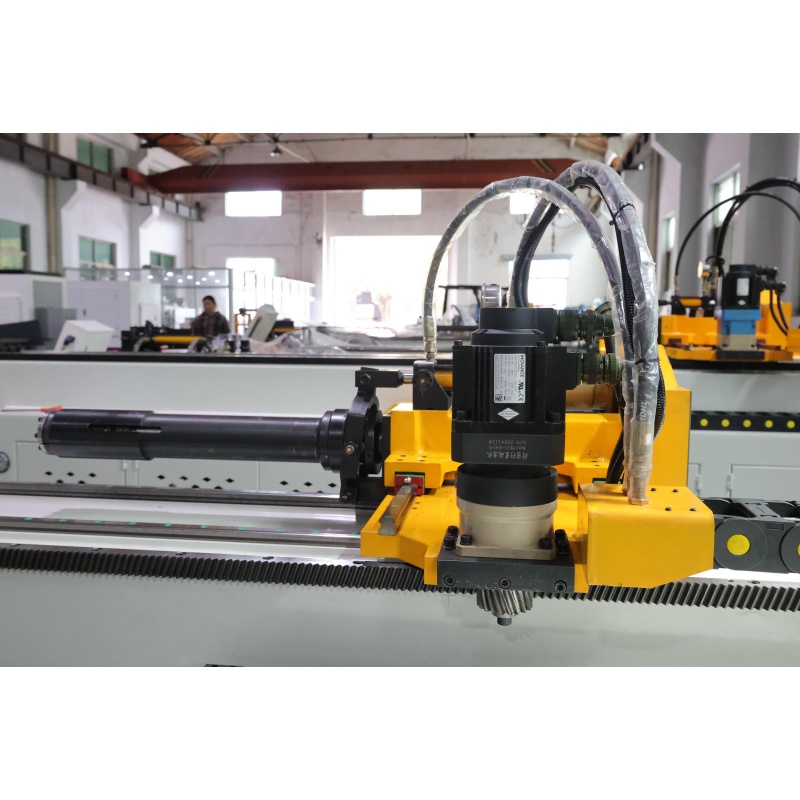
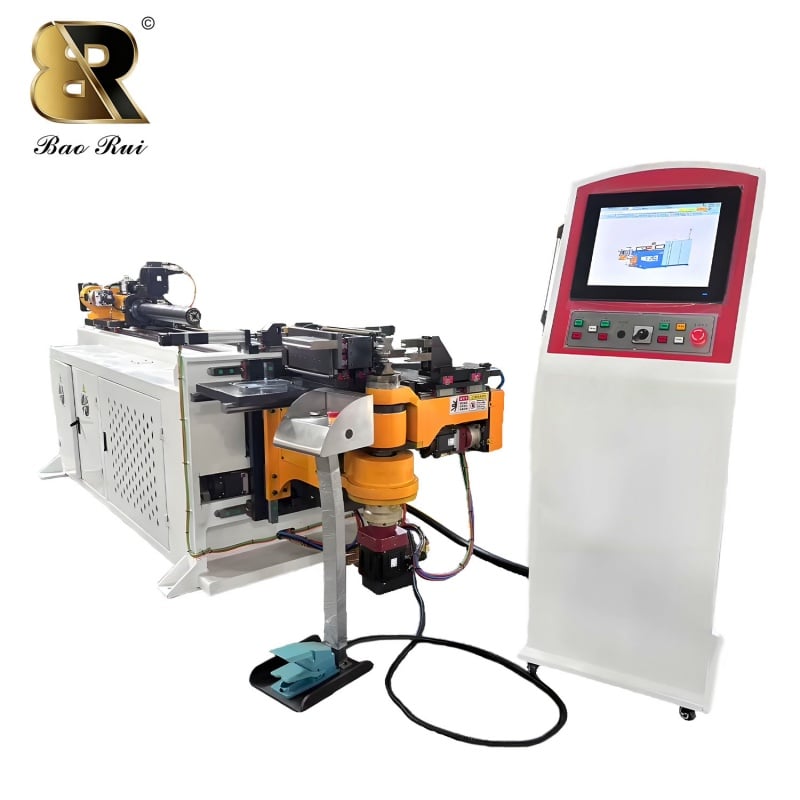
| Ელემენტი | Სახელი | Ერთეული | Მონაცემი | Შენიშვნა | |
| 1 | Მაქსიმალური გახრის საშუალება | მმ | φ50×3t | ||
| 2 | Მაქსიმალური გარდაქმნის რადიუსი | მმ | 250 | Შესაძლოა იყოს სტანდარტული მიხედვით გამოყენებლის მოთხოვნას | |
| 3 | Მინიმალური გამრუდების რადიუსი | მმ | Დამოკიდებულია დიამეტრზე | ||
| 4 | Მაქსიმალური შემოსავალი სიგრძე | მმ | 3000 | Შესაძლოა იყოს სტანდარტული მიხედვით გამოყენებლის მოთხოვნას | |
| 5 | Მაქსიმალური გარდაქმნის გრადუსი | Ხარისხი | 190 | ||
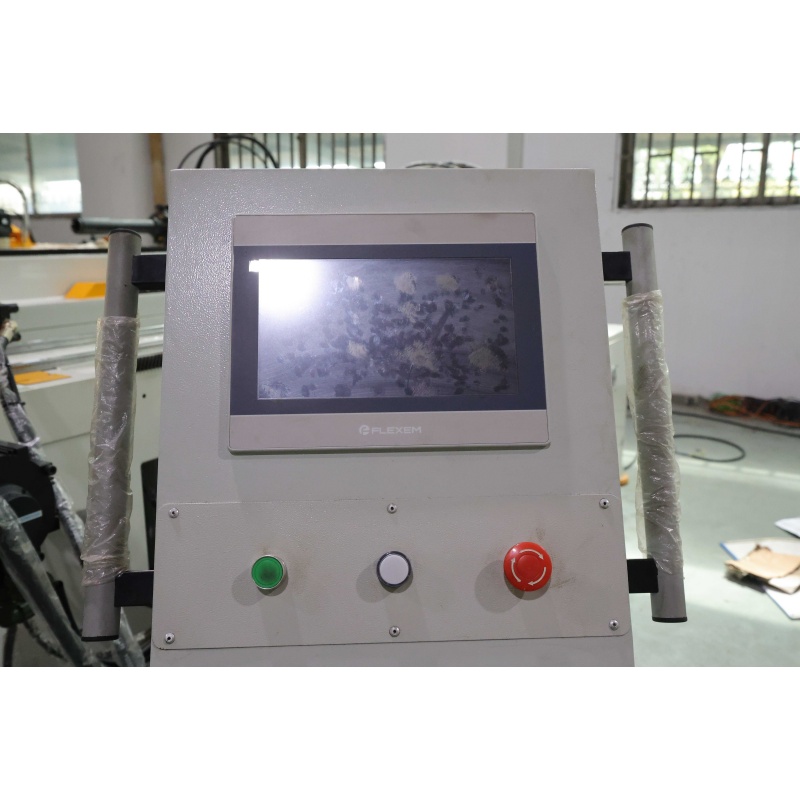
| 6 | Კონტროლური პანელი | PLC+ტაქტის ეკრანი | |||
| 7 | Გამრუდების ერთეული | ცალი | 16 | ||
| 8 | Მუშაობის სიჩქარე | გამრუდების სიჩქარე | Deg/sec | 85 | |
| Როტაციული სიჩქარე | Deg/sec | 200 | |||
| Მომწიდვანი სიჩქარე | mm/sec | 1000 | |||
| 9 | Სიზუსტე | ლარჯვება | მმ | ±0.1 | |
| როტაციული | Ხარისხი | ±0.1 | |||
| გარდაქმნა | Ხარისხი | ±0.1 | |||
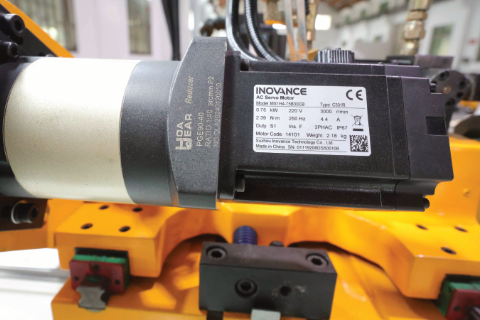
| 10 | Როტაციული სერვომოტორის ძალა | W | 750 | Იაპონელი Mitsubishi | |
| 11 | Მომსახურების სერვო მოტორის ძალა | Კვ | 1 | Იაპონელი Mitsubishi | |
| 13 | Გადაწყვეტილობის ზუსტობა | მმ | Მაქსიმალური 70 | Შესაძლოა იყოს სტანდარტული მიხედვით გამოყენებლის მოთხოვნას | |
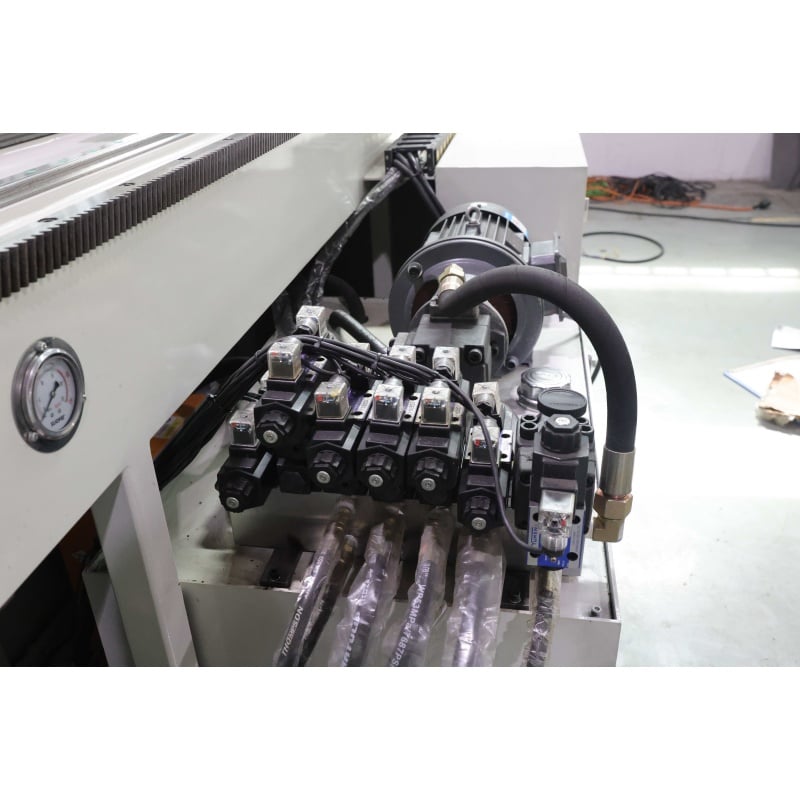
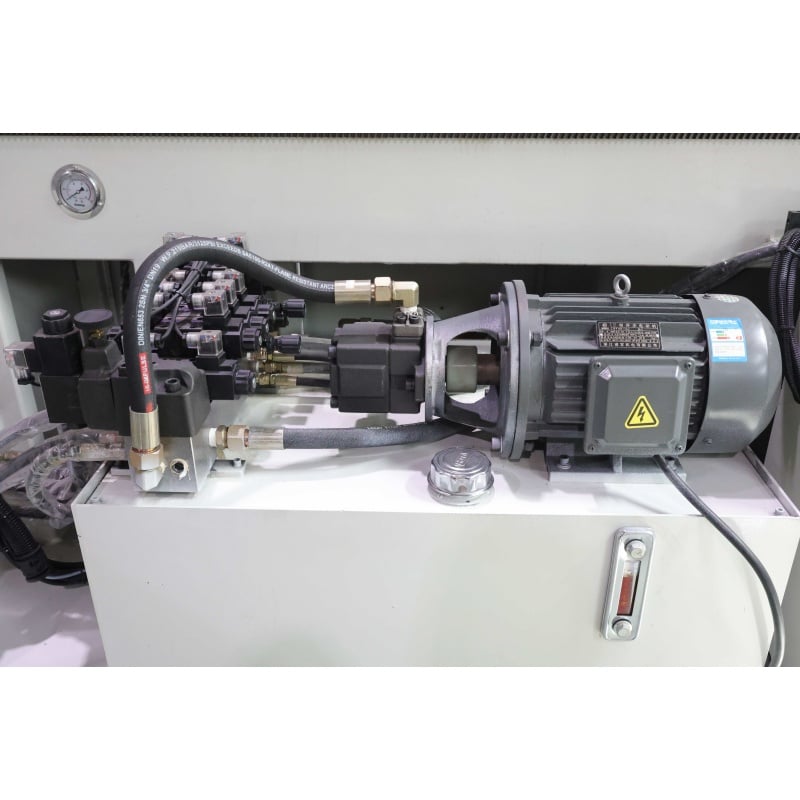
| 14 | Ოილის მოტორის ძალა | Კვ | 5.5 | ||
| 15 | Მაქსიმალური შენახვის ერთეულები | ჯგუფი | 1000 | Შეიძლება გაიზარდოს მოთხოვნის მიხედვით | |
| 16 | Მაქსიმალური წნევა | MPa | 12 | Რეგულირებადი | |
| 17 | Ჰიდროავტომატური კონტროლის სისტემა | Მაგნიტული გაცვლის ვალვი | Japan Yuken | ||
| 18 | Საო佞ნის ტანკი | L | 190 | ||
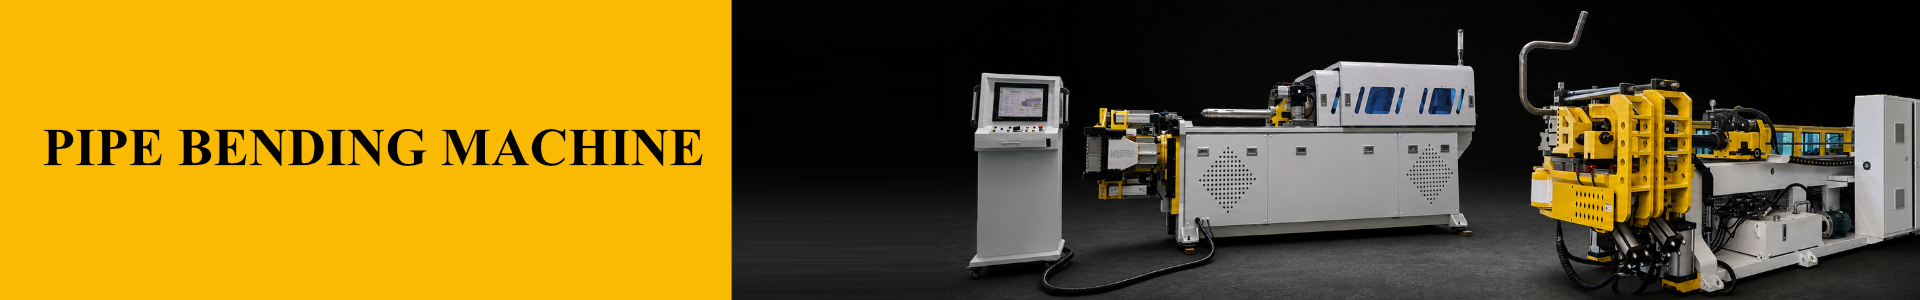
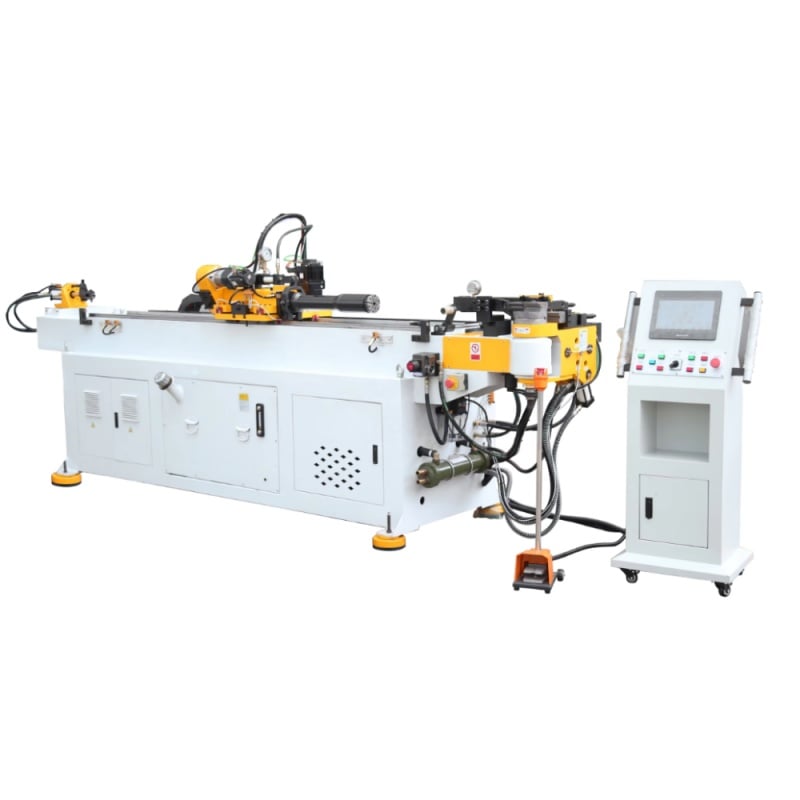
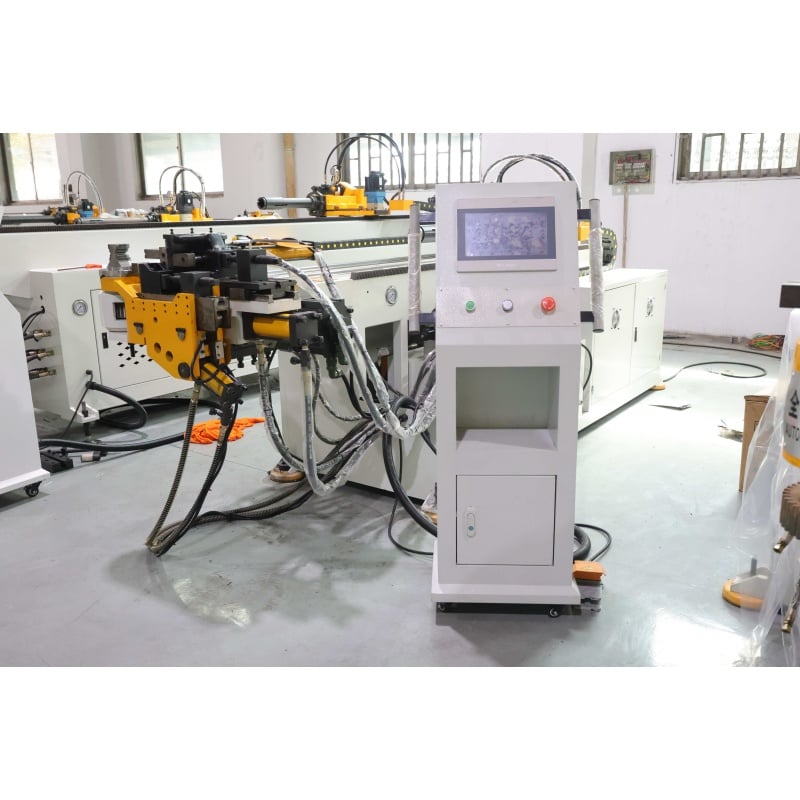
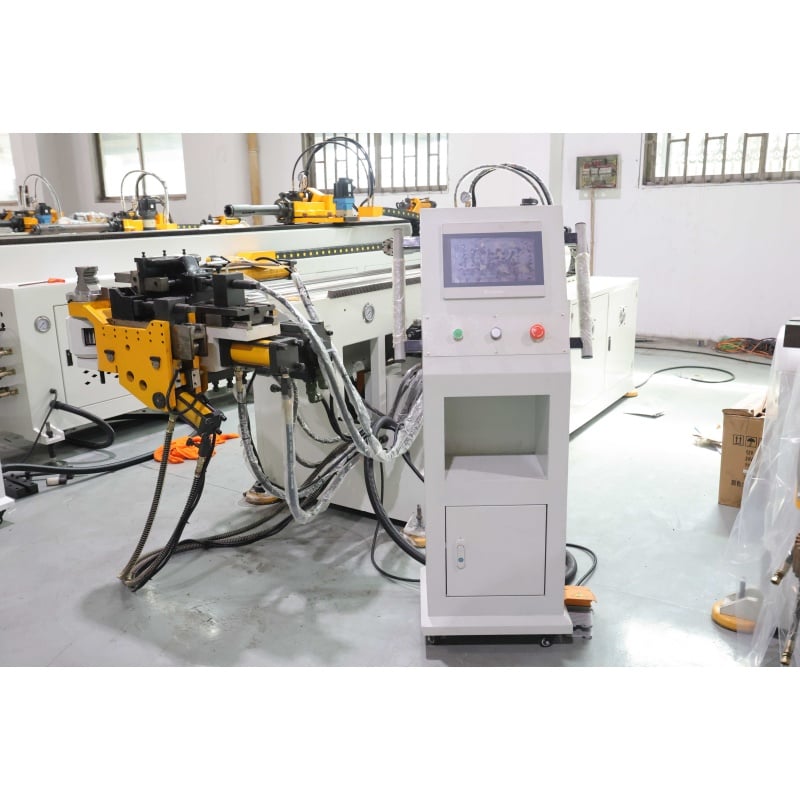
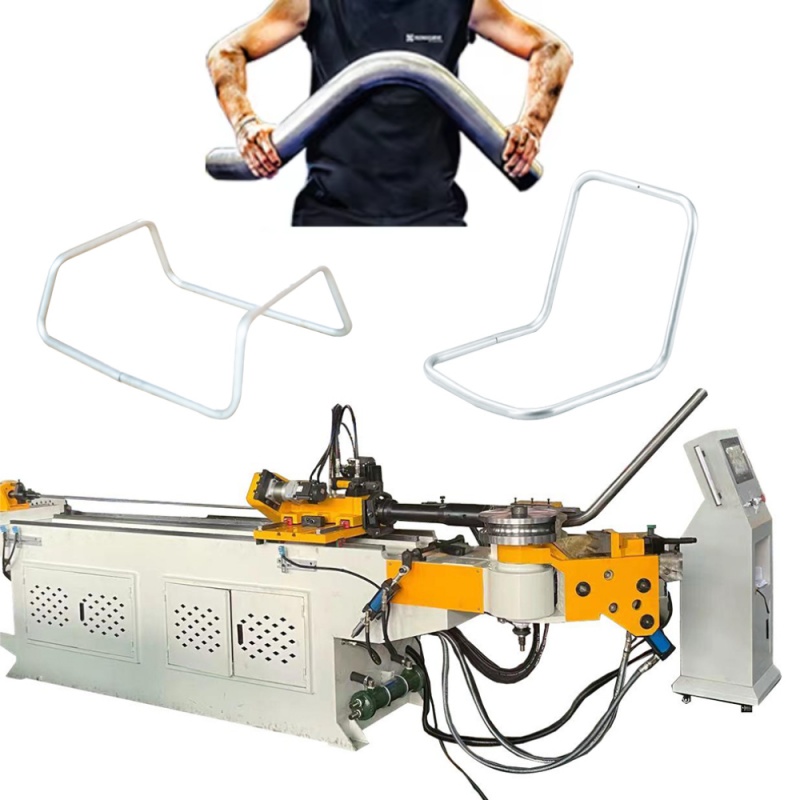
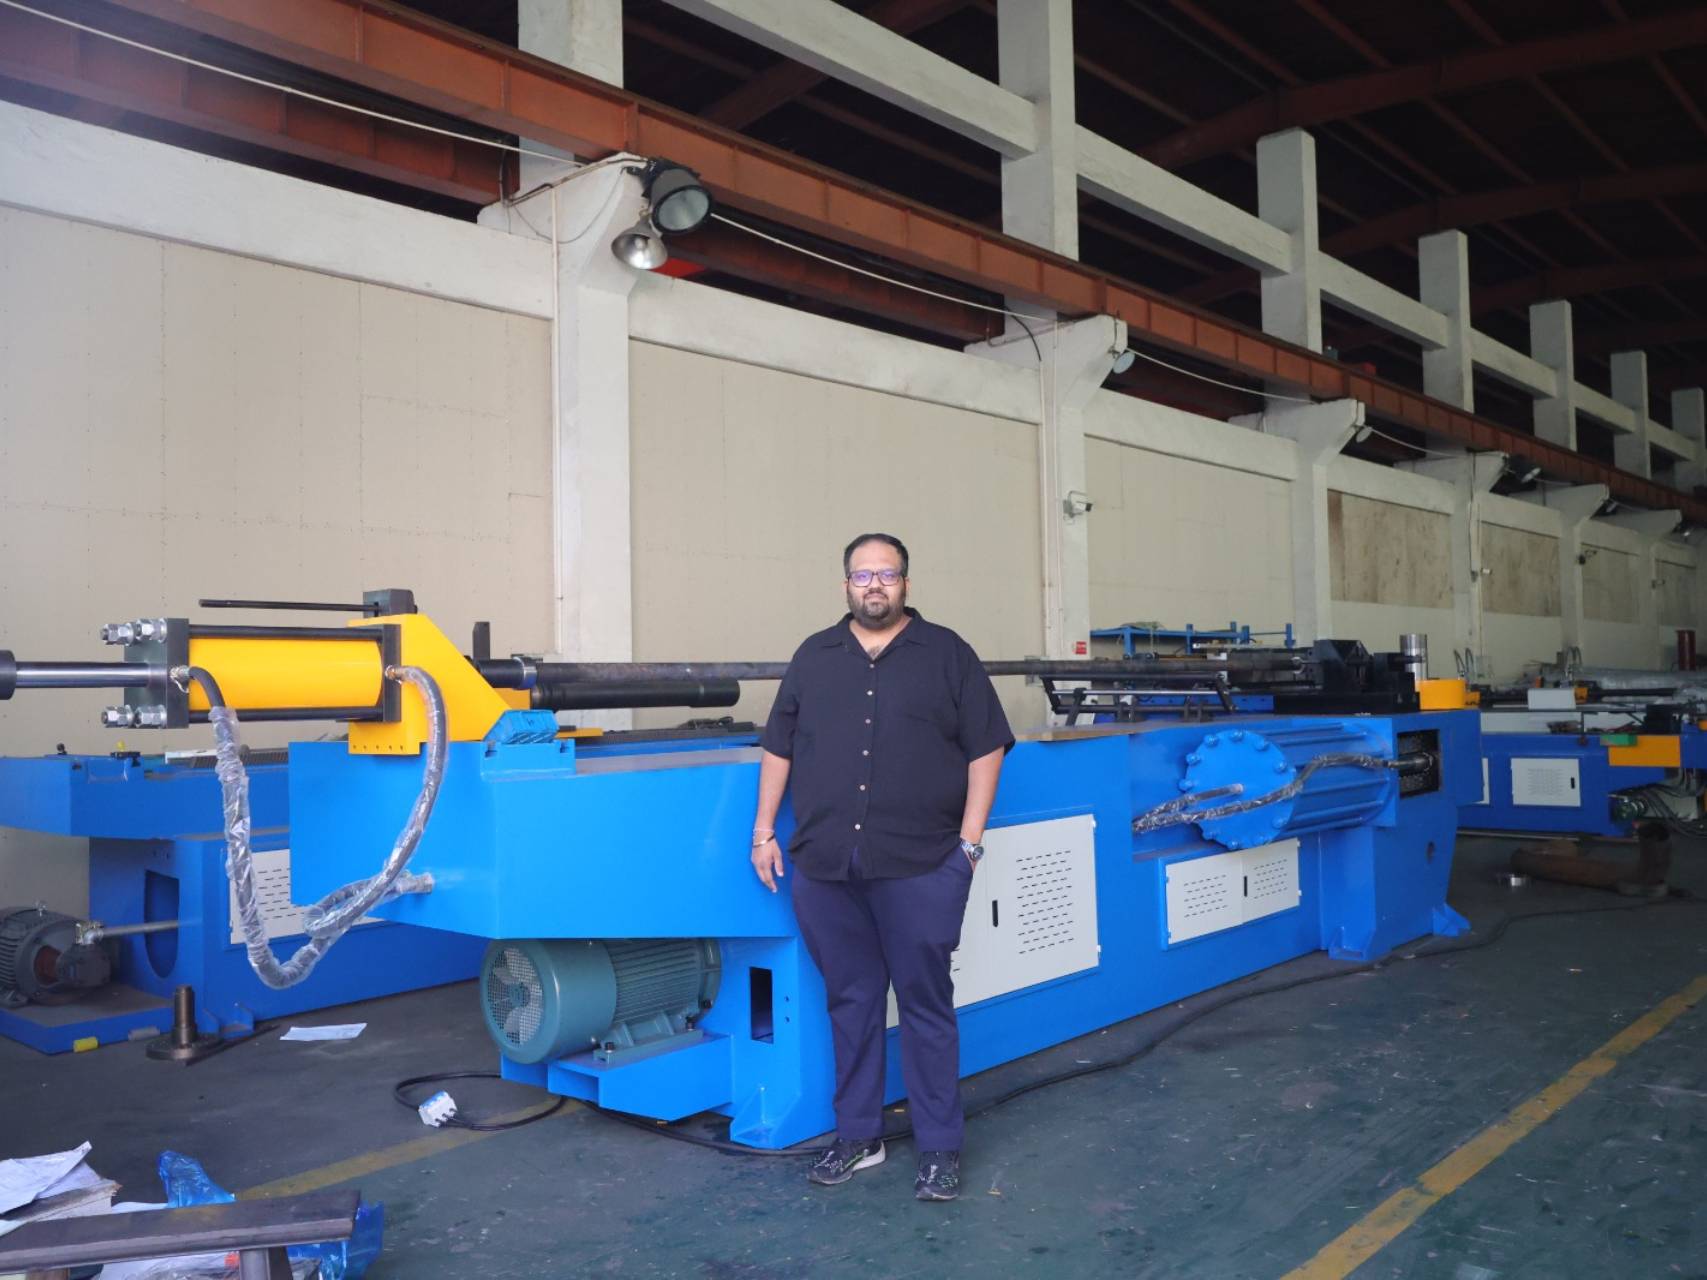
Ბაორუის მილების გამოკვეთის მანქანები შეიძლება კონფიგურირდეს მილის მასალის, დიამეტრის, კედლის სისქის, გამოკვეთის კუთხის, ცენტრალური ხაზის რადიუსის და პროდუქტის ნახაზების მიხედვით. ისინი შესაფერებელია მრგვალი, კვადრატული და მართკუთხა მილებისთვის მრავალი გამოყენების სფეროში.

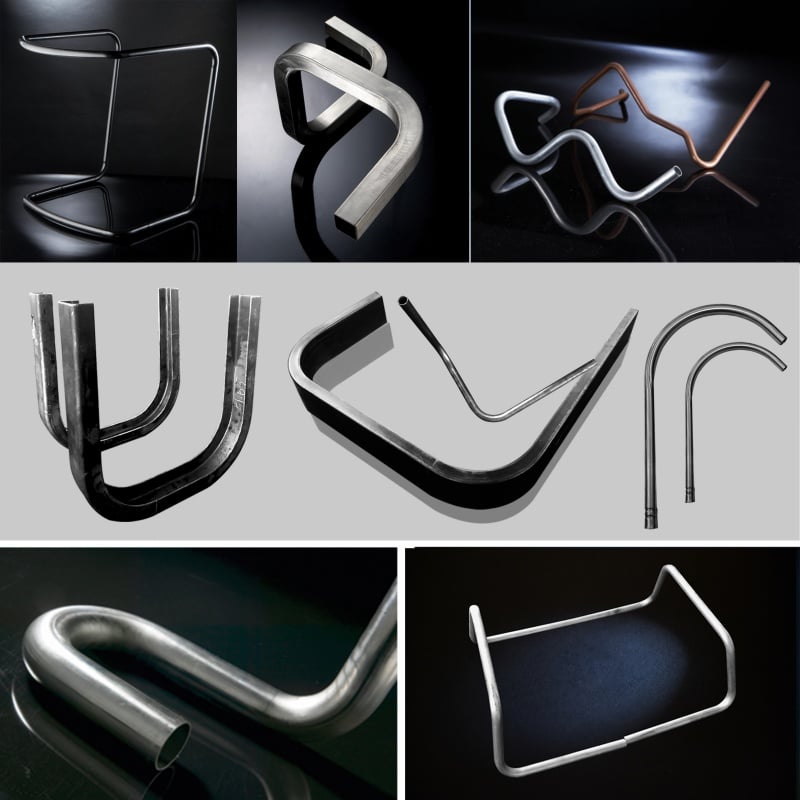
Გამოკვეთის პროგრამები და პროცესის პარამეტრები შეიძლება შეინახოს, გამოიძახოს და არქივში შეიტანოს, რაც საშუალებას აძლევს შენარჩუნდეს ერთნაირი გაზომვები და გამოკვეთის კუთხეები სხვადასხვა წარმოების სერიაში.
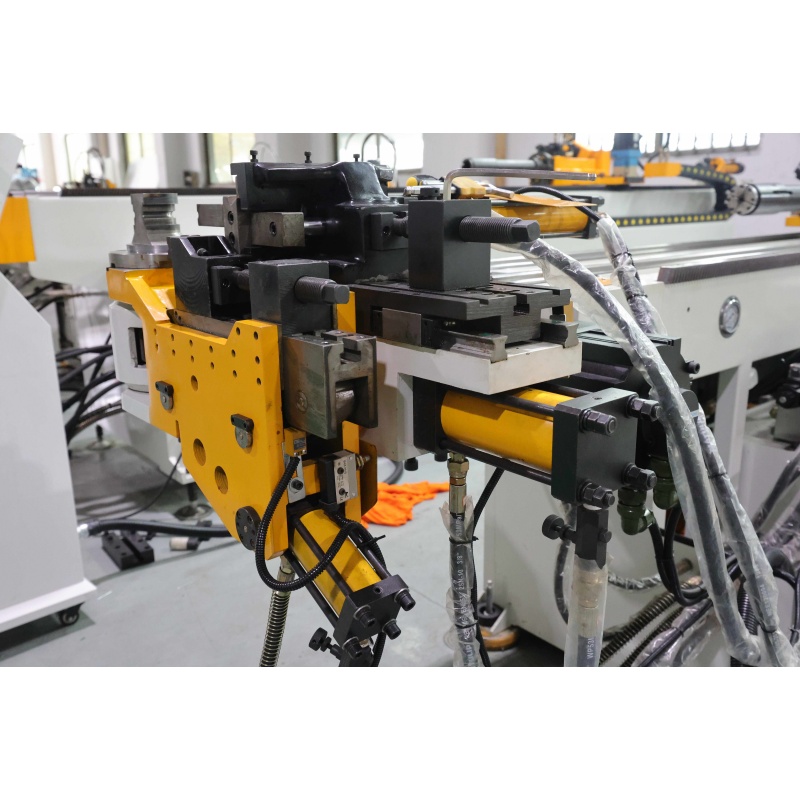
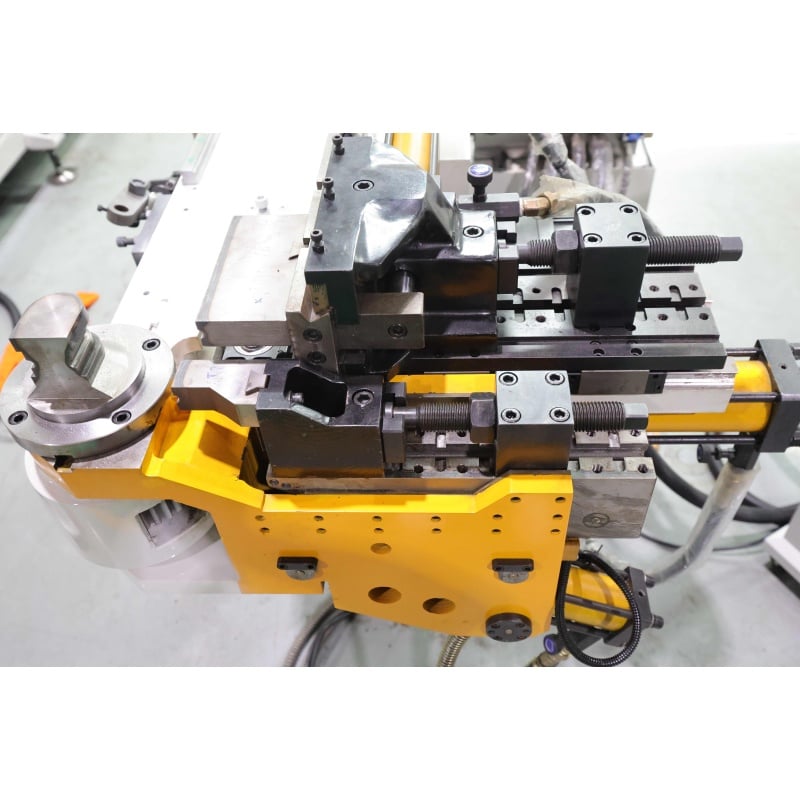
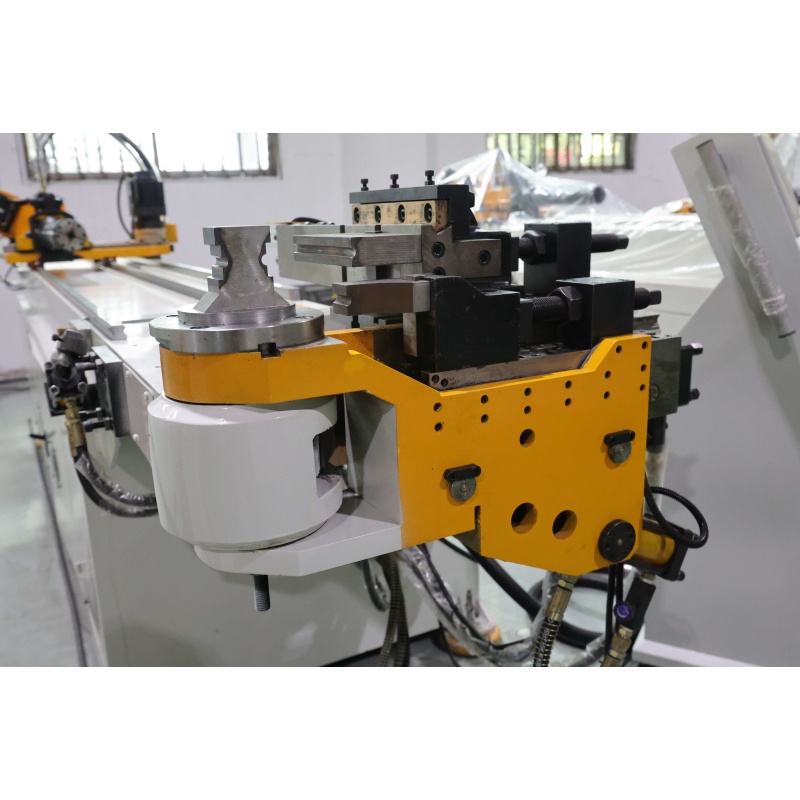
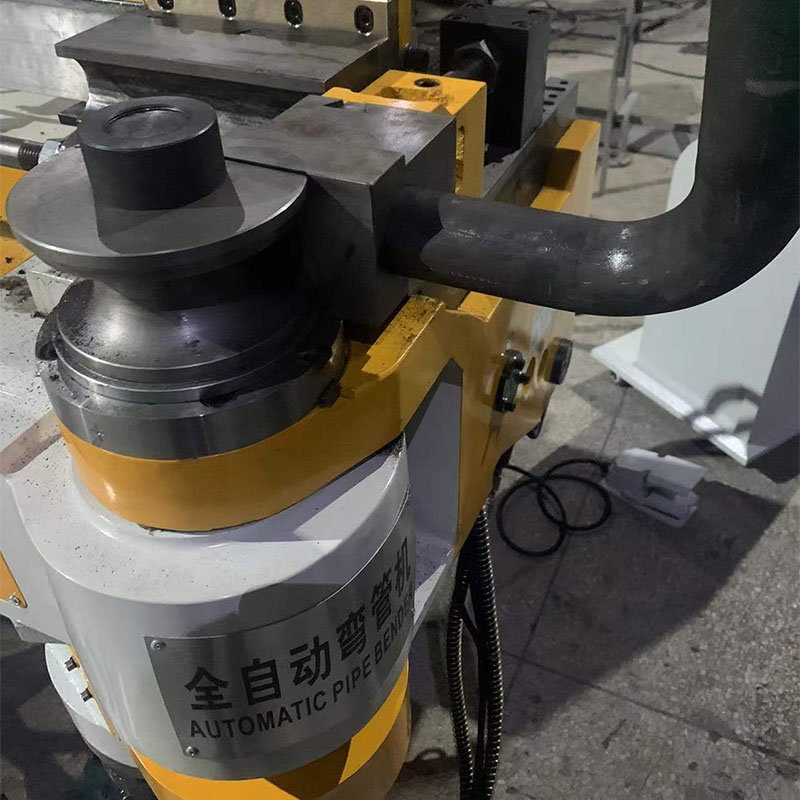
Გამოყენების შესაძლებლობა მიმდევრობით დაკუმშვის, მიმდევრობით დაჭერვის, წნევის და მიმდევრობით მიმართვის მატრიცების, მანდრელების და ვაიპერ მატრიცების კონფიგურაციის მიხედვით მილის კედლის სისქეს, მასალას და დაკუმშვის რადიუსს ფორმირების ხარისხის გასაუმჯობესებლად, განსაკუთრებით თავისუფალი კედლის და მცირე რადიუსის დაკუმშვის დროს.
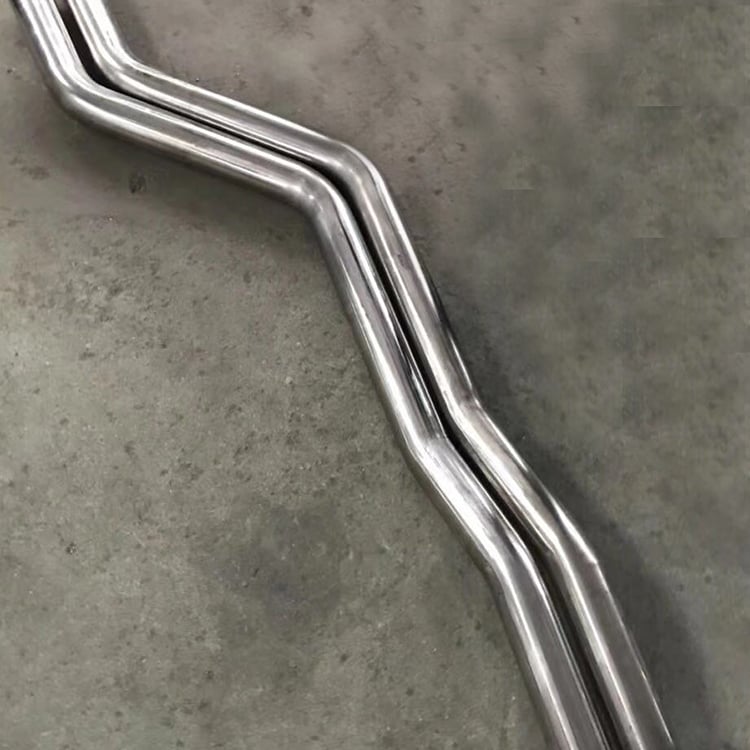
Არჩეული მოდელები შეიძლება დაიკომპლექტდეს დამხმარე წინსვლის დაკუმშვის, ძლიერი დახმარების და ნელი მანდრელის გამოყვანის ფუნქციებით, რათა შემცირდეს დაკუმშვის პროცესში წარმოქმნილი წვრილები, დეფორმაციები და ზედაპირის დეფექტები.
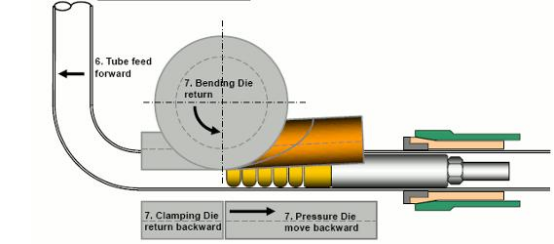
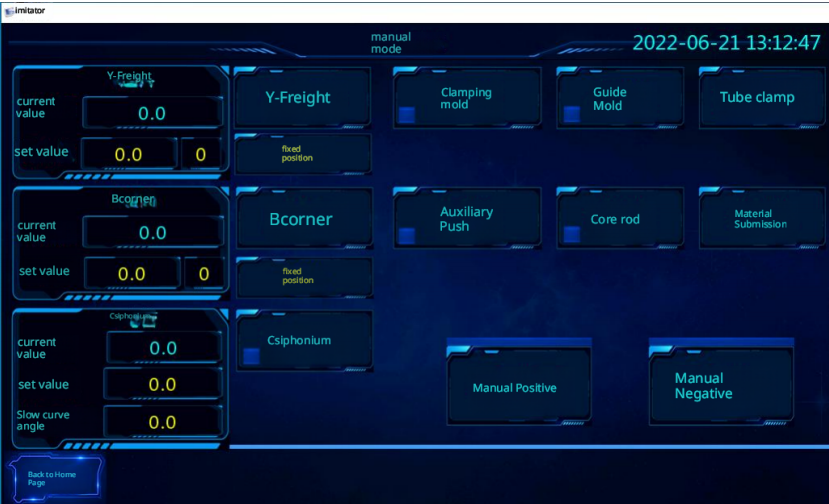
Ერთ-ნაბიჯიანი დებაგინგი, სპრინგბექის კომპენსაცია, პროგრამის სიმულაცია და შეცდომების შეტყობინებები დაეხმარება ოპერატორებს ფორმირების პრობლემების გამოვლენაში, პროცესის პარამეტრების ოპტიმიზაციაში და ახალი მილის ნაკეთობების დაყენების დროის შეკლებაში.
Ბაორუი სტანდარტული NC და CNC მილების გამომკვეთების გარდა, მოწაყენებს მრავალღერძიან, მრავალფენიან, წინაგადაჭერის, ბურღვის, მარცხენა-მარჯვენა გამოკვეთის და რობოტული წარმოების ხაზის ამონახსნებს ავტომობილების კომპონენტების, სასხდომი სტრუქტურების, გაგრილების მილების და სხვა რთული მილების ნაკეთობებისთვის.
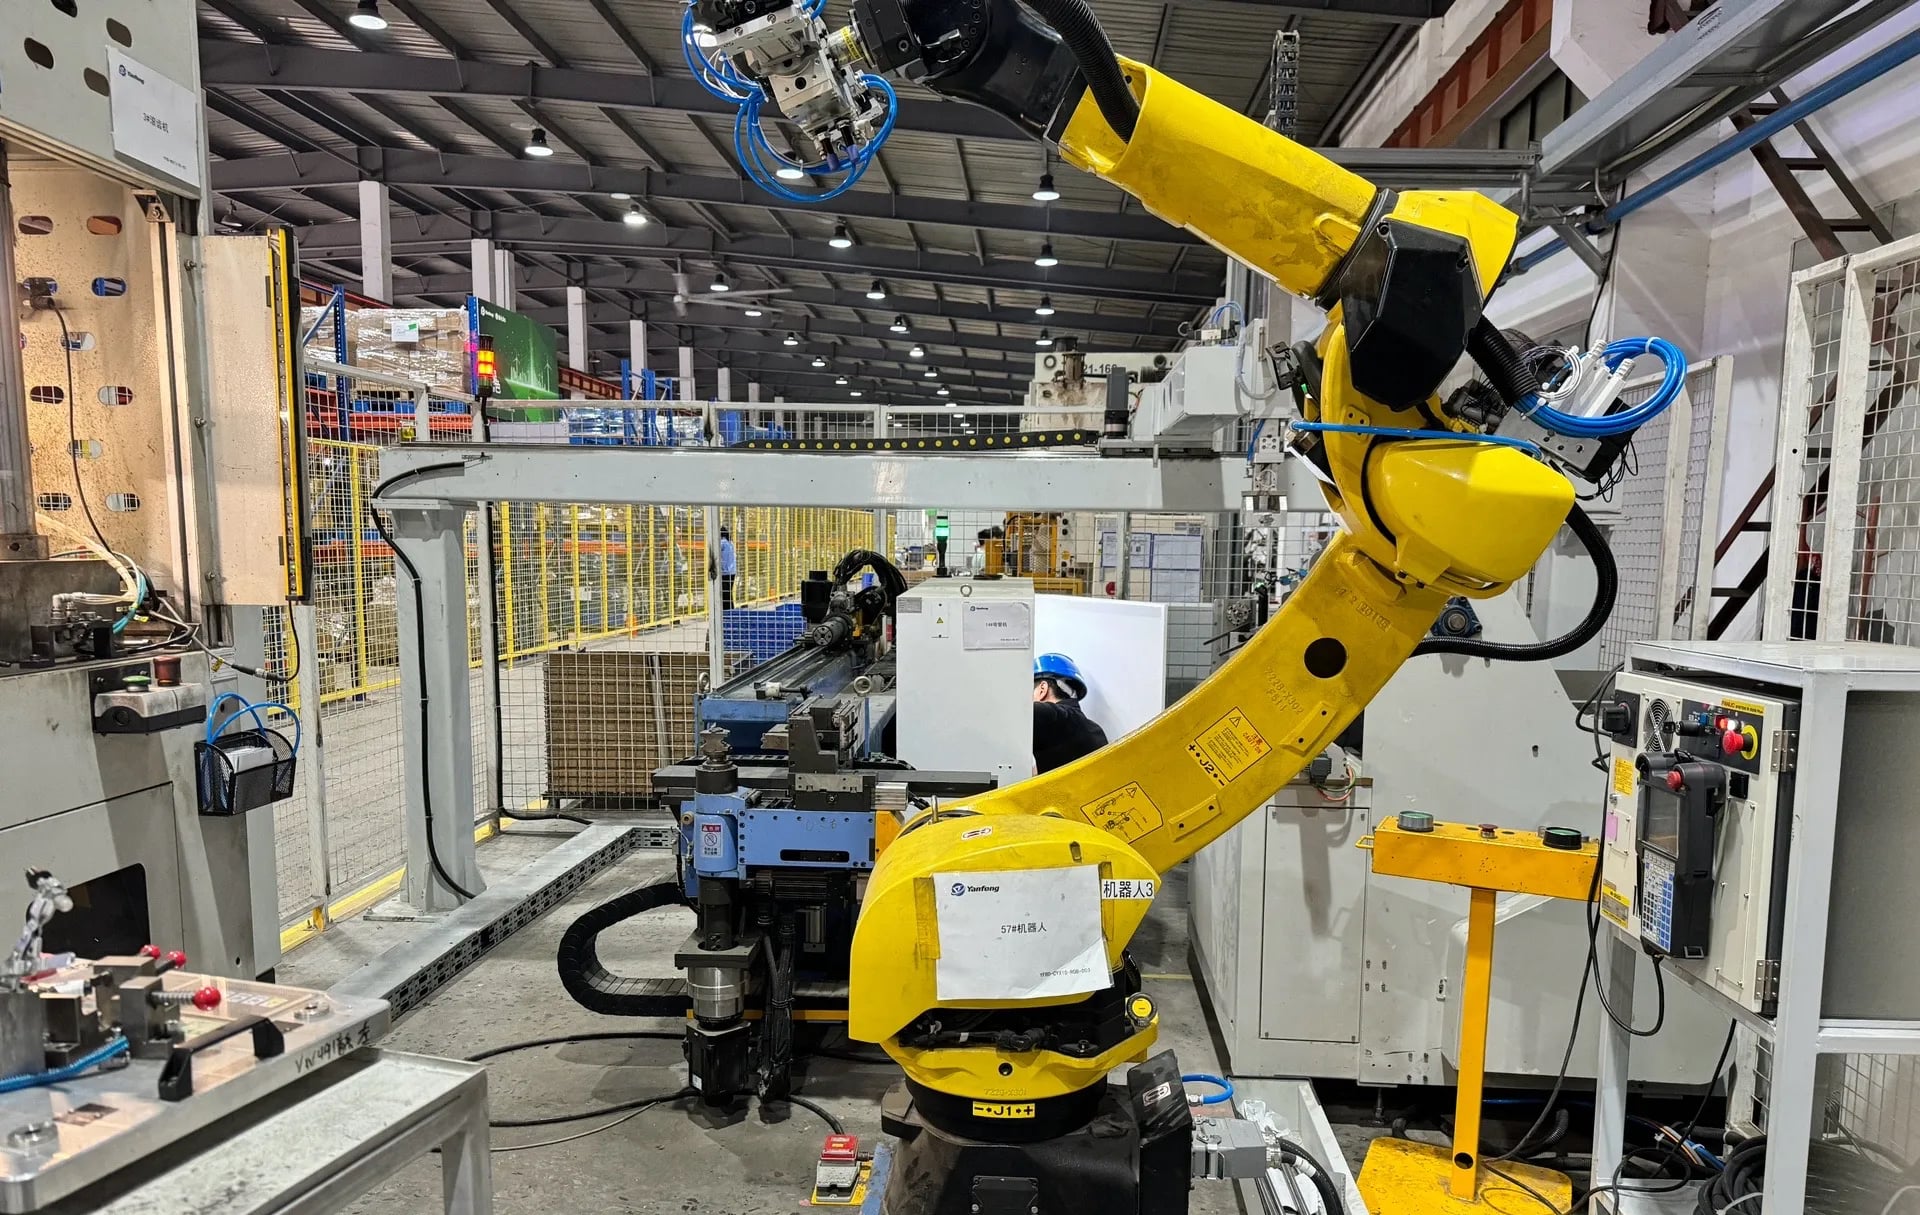
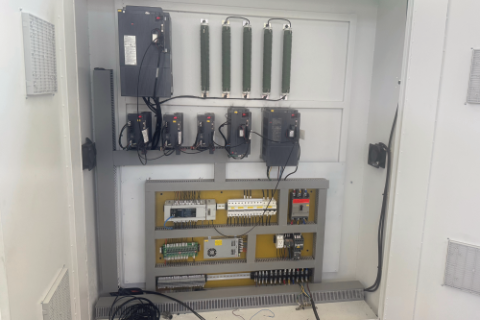
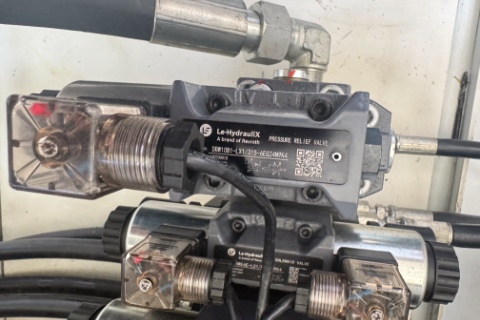
Გამოკვეთის ნახაზების შემოწმებიდან მანქანის არჩევანამდე, ინსტრუმენტების დიზაინამდე, საცდელი გამოკვეთიდან დამონტაჟებამდე, ოპერატორების მომზადებამდე და დაშორებული ტექნიკური მხარდაჭერამდე, ბაორუი სრულ მილების გამოკვეთის ამონახსნებს სთავაზობს პროექტის მთელი ხანგრძლივობის განმავლობაში.
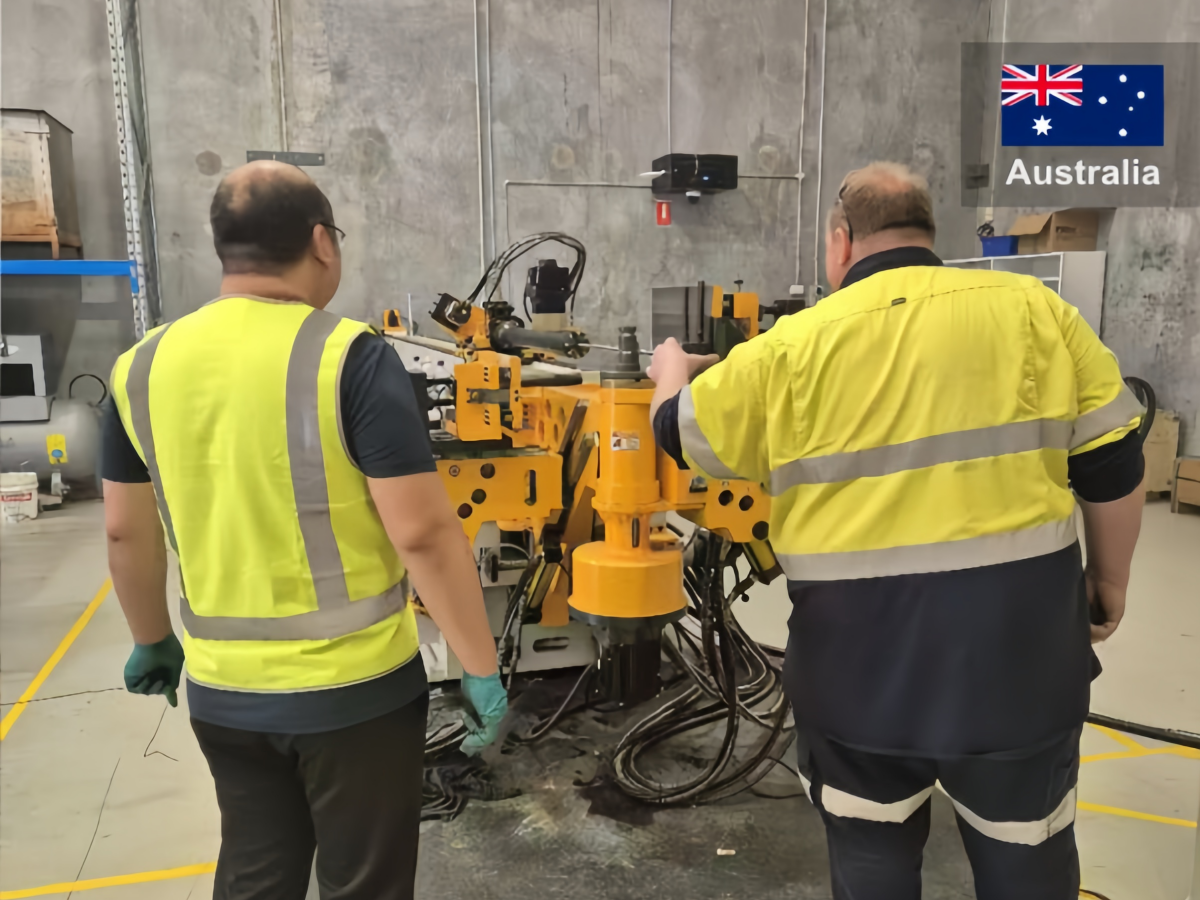
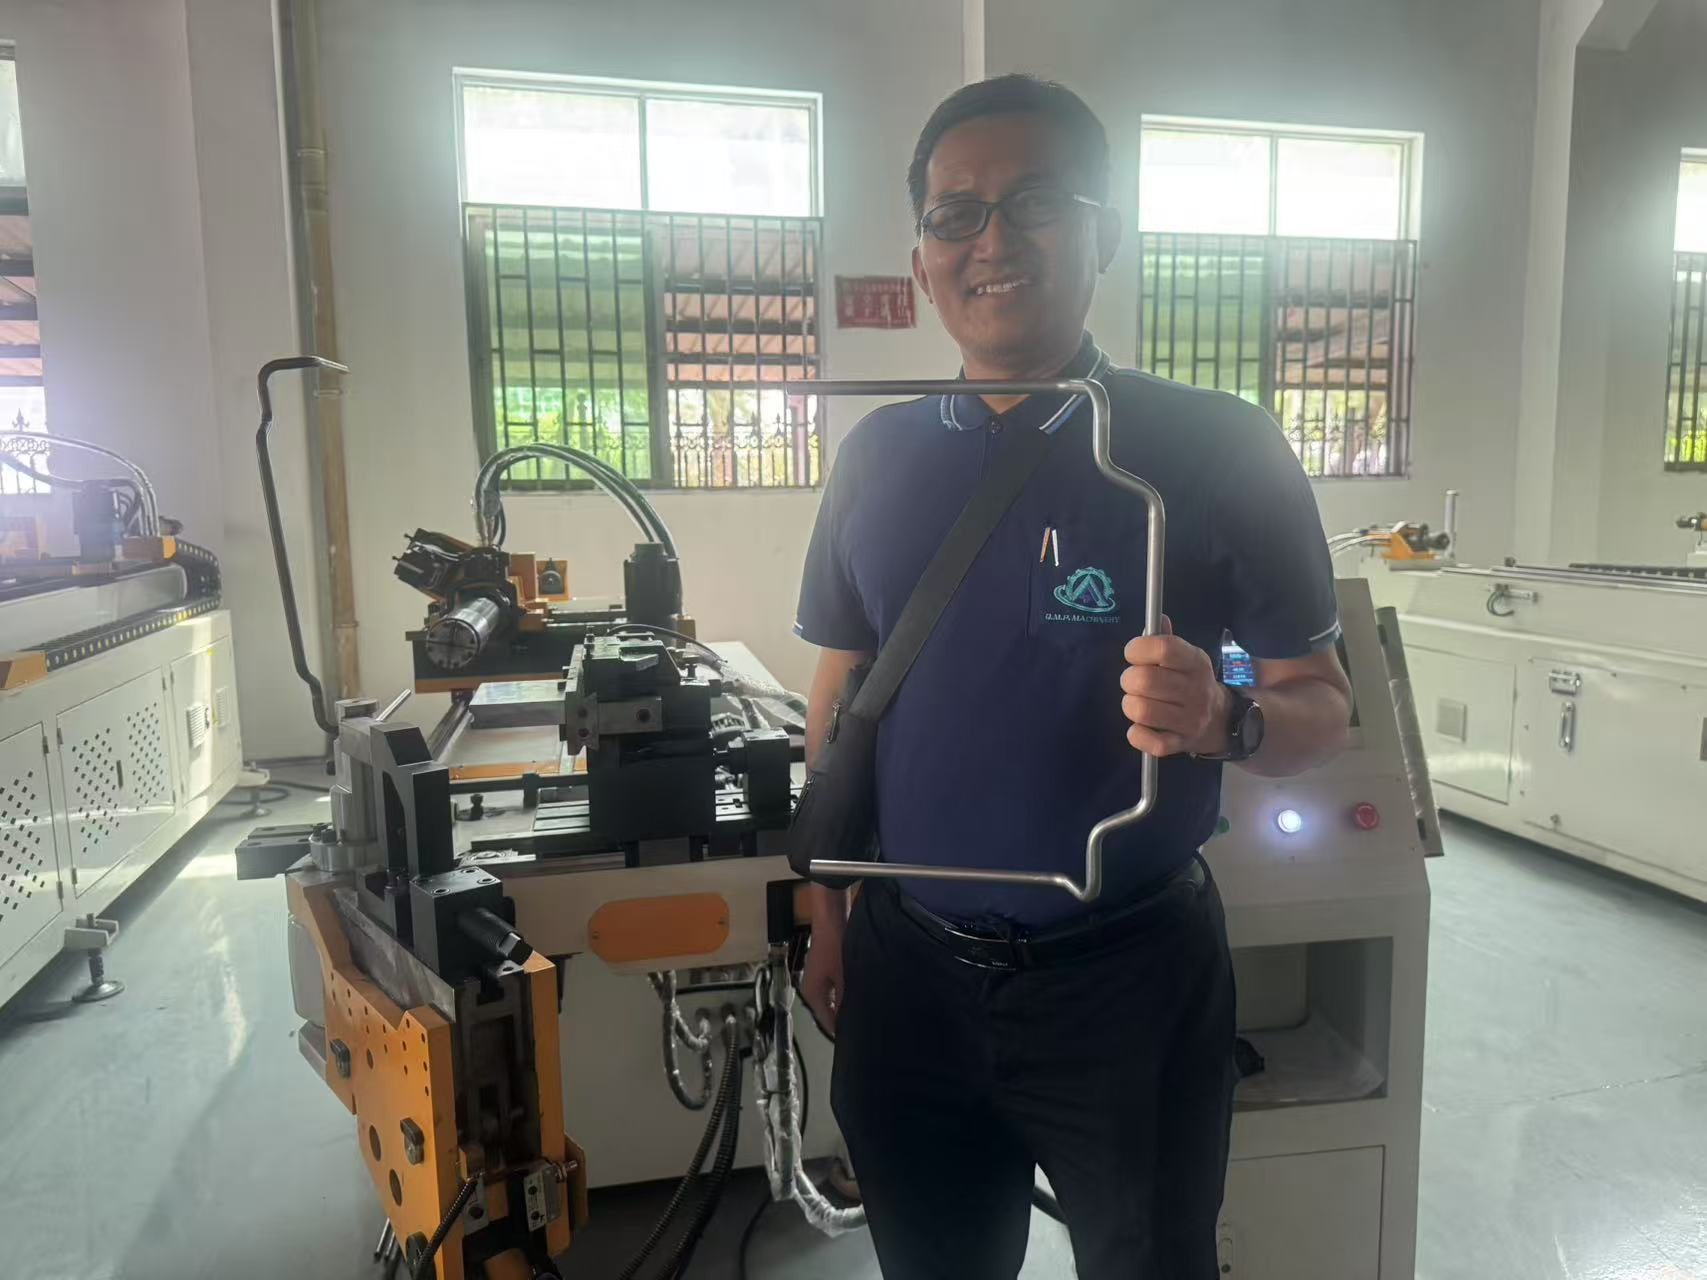
Ჩვენი სრულად ავტომატიზებული მილების გამოკეთების სერია აჩვენებს თავის ძირეულ წარმოების შესაძლებლობებს სხვადასხვა სფეროში განსაკუთრებული მოქნილი დამუშავებისა და სიზუსტით 3D ფორმირების ტექნოლოგიის მეშვეობით: ინდოეთის ნავსაშენობის ინდუსტრიაში ის გადაჭრა რთული მილების სწრაფი წინასწარი დამზადების პრობლემა შეზღუდულ სივრცეში, რამაც მნიშვნელოვნად გააუმჯობესა დაყენების ეფექტურობა, ხოლო ტაილანდის სიზუსტის კომპონენტების სექტორში მისი ულტრასიზუსტე სერვოსისტემა საშუალებას მისცა თავისუფალი დაზიანების დამუშავების ხორციელებას თავისუფალი სისქის მილებისთვის განსაკუთრებული განმეორებადობით. ამ ამონახსნის გამოყენება ახლა ფართოდ გავრცელებულია ავტომობილების, აეროკოსმოსური, მედიცინის და ქიმიური ინდუსტრიებში და ის მსოფლიო მასშტაბით მომხმარებლებს მრეწველობრივი დონის, მაღალი ეფექტურობის მილების დამუშავების ძალას უწყობს.

 EN








