EN
宝瑞機械が北アフリカでヘッドレスト生産ラインの現地立ち上げを実施
宝瑞機械は、北アフリカにある自動車部品のティア1サプライヤーの工場にエンジニアリングチームを派遣し、自動車用ヘッドレストの自動生産ラインの据付および試運転を実施しました。本プロジェクトでは、自動車用ヘッドレストのステム(支柱)を一貫して製造するための全工程が対象であり、パイプ曲げ機からスピン加工、溶接ライン検出、ノッチ加工、プレス成形、マーキング、最終検査までを含む完全な生産ルートを構築しています。
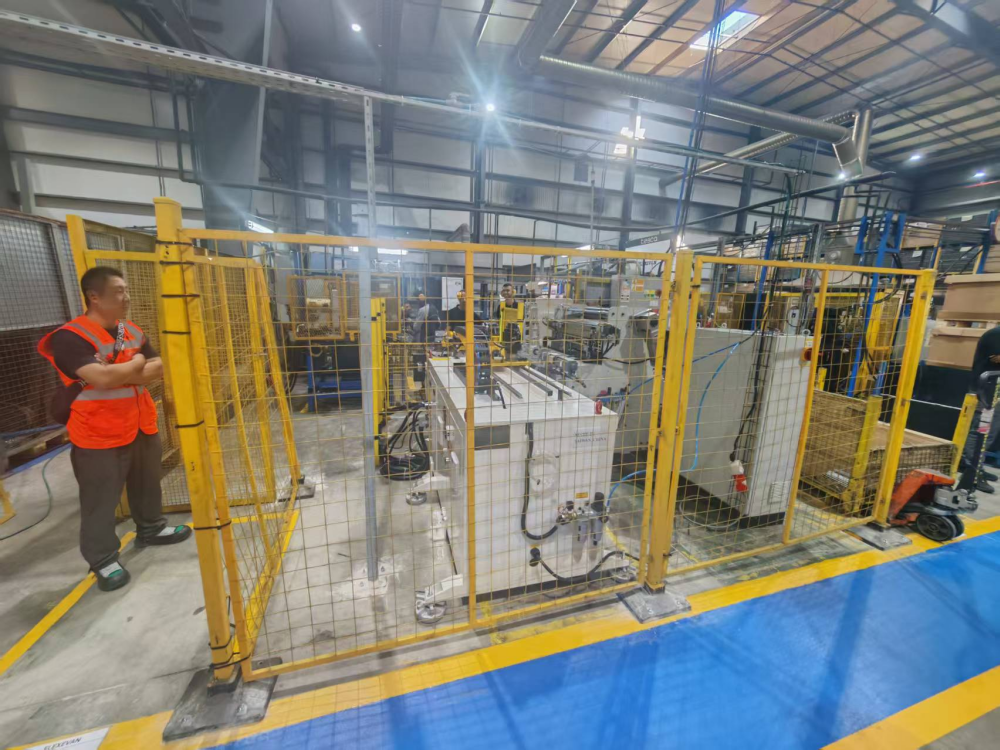
現地における据付・試運転支援
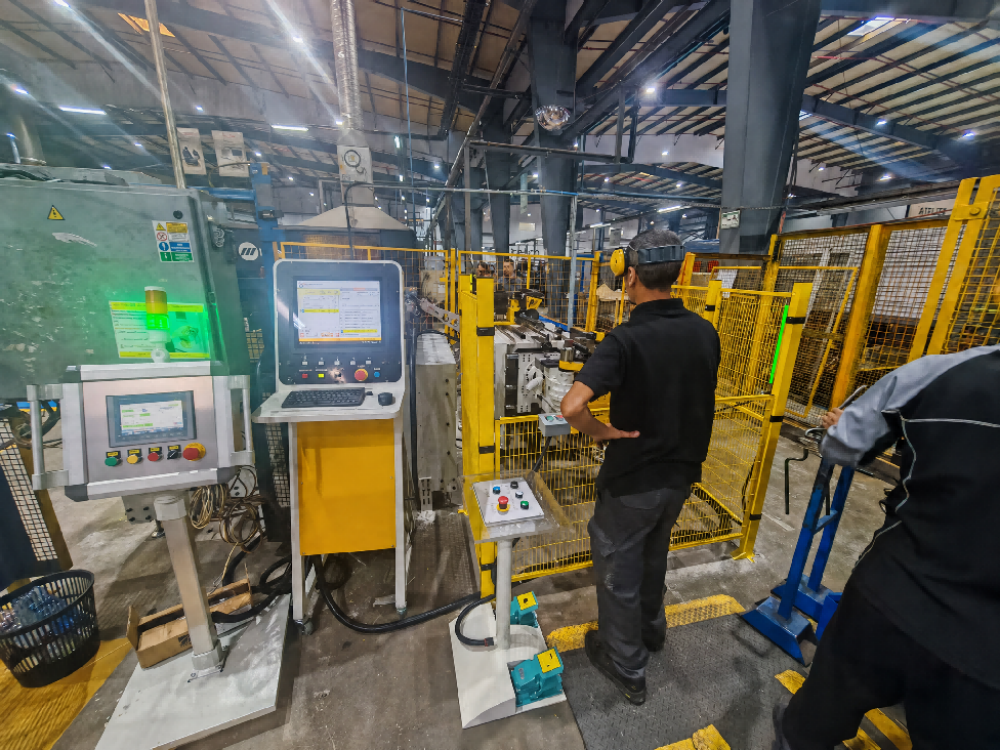
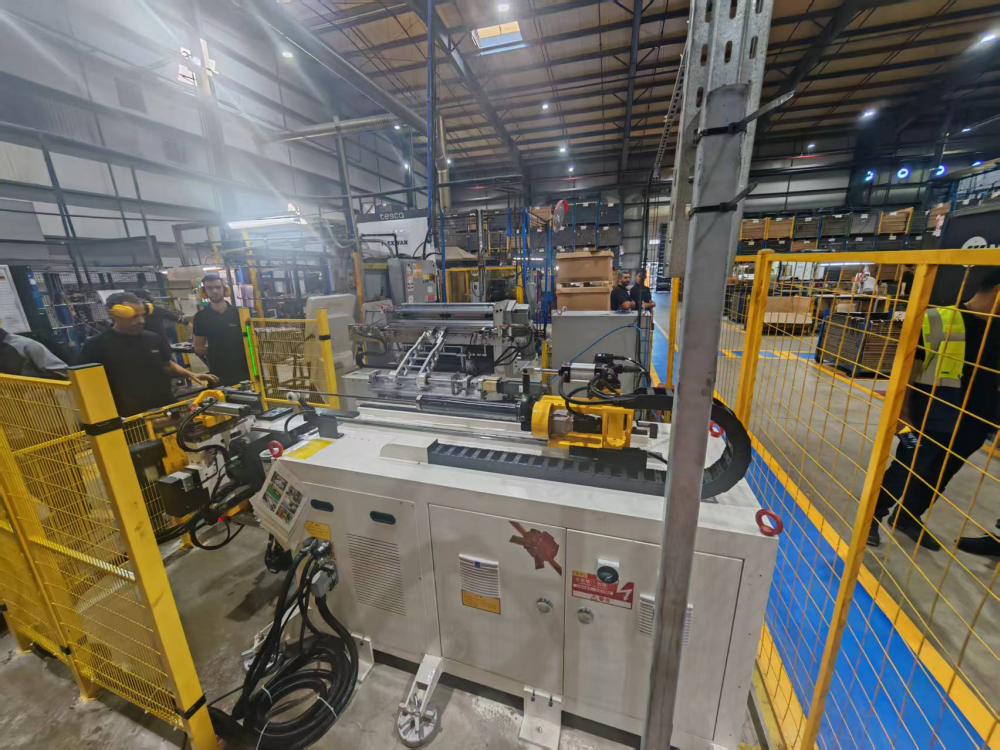
本プロジェクトでは、宝瑞機械のエンジニアリングチームが顧客工場に常駐し、生産ラインの据付および試運転を支援しました。現地作業には、設備の位置決め、機械・電気接続の確認、パイプ曲げ機の設定、金型のアライメント調整、ロボット搬送の連携調整、および試験生産が含まれました。また、チームはパイプ曲げ機、ノッチ加工機、プレス機、マーキング機および検査治具間の工程順序の妥当性も確認しました。
現地立ち上げ作業により、個別の機械試験時ではなく、実際の生産環境において問題を早期に発見できます。また、顧客のオペレーターがHMI(人機インターフェース)、ローディング手順、安全手順、日常的な運転ポイントを理解するのにも役立ちます。本プロジェクトは、宝瑞機械が自動車部品工場および統合型チューブ加工ラインに対して現地技術支援を提供できる能力を示すものです。
ヘッドレストステムの完全な製造工程
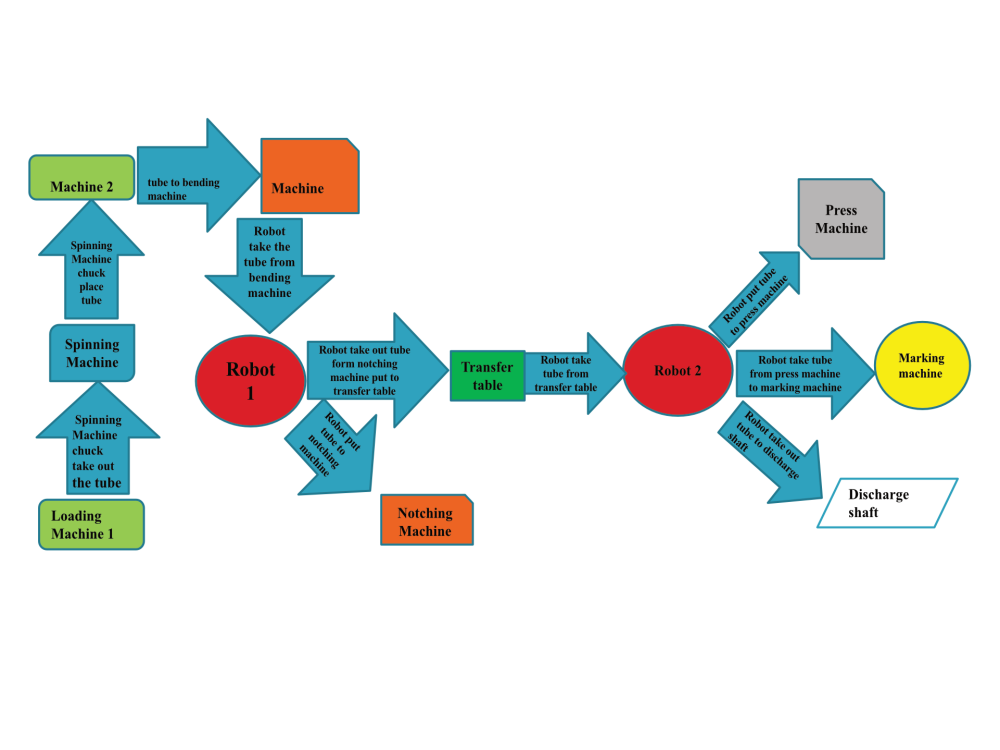
生産ラインは明確な工程順に配置されています。まず、チューブがラインへ投入され、スピニング機で加工されます。スピニング後、チューブは第2ローディングステーションへ移送され、溶接部検査を経てパイプベンディング機へと送られます。曲げられたチューブは、ノッチ加工、移送、プレス成形、レーザー刻印、専用検査を順次経て、最終的に完成品のヘッドレストロッドとなります。
この工程は自動車部品サプライヤーにとって重要です。なぜなら、チューブはすべての搬送工程において、正しい位置と姿勢を維持する必要があるからです。したがって、パイプベンディング機は孤立した作業ステーションではなく、連結された生産システムにおける主要な成形ステーションの一つです。
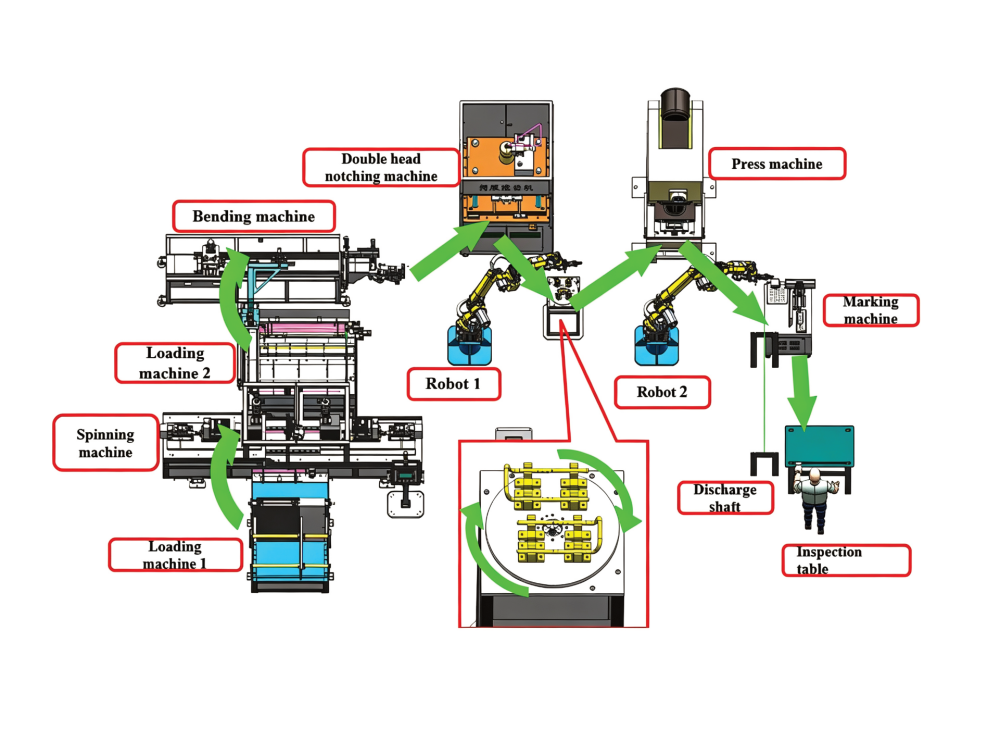
1.生産ラインのレイアウトと工程フロー
生産ラインには、ローディングマシン1、スパインニング機、ローディングマシン2、溶接部検査装置、パイプベンディング機、ロボット1、両端ノッチ加工機、トランスファテーブル、ロボット2、プレス機、マーキング機、排出シャフト、および検査テーブルが含まれます。
工程フローは2つの搬送ステージに分けられます。第1ステージでは、チューブをスパインニングおよび検査工程からベンディング工程へ、さらにノッチ加工工程へと搬送します。ノッチ加工後、トランスファテーブルでワークピースの位置を変更し、ロボット2がそれをプレス機へと搬送できるようにします。第2ステージでは、プレス加工済みのチューブをマーキング機へ送り、その後排出および最終検査へと進めます。
2.チューブのローディングとスパインニング
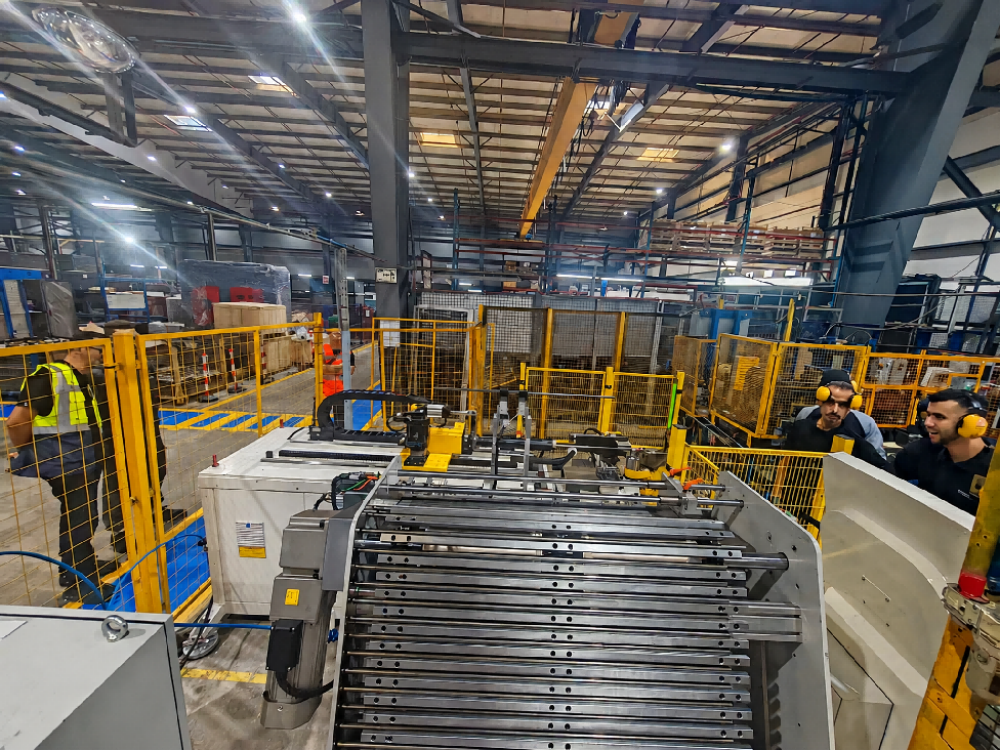
工程は、ローディングマシン1のストックラックから始まります。このラックには、生産前のチューブが保管されています。スプリッティング機構がチューブを1本ずつ分離し、空圧チャックが各チューブを把持してスピニング機に供給します。
スピニング作業は、曲げ加工前のチューブの準備を行います。スピニングが完了すると、チャックがチューブを取り外し、ローディングマシン2のストックラックへ移送します。このバッファは次の工程を支え、スピニングと曲げ加工の間で制御された受け渡しを実現します。
3.溶接ライン検出およびパイプ曲げ
ローディングマシン2がストックラックからスピン加工済みのチューブを受け取り、溶接ライン検出装置へ送ります。検出後、トラスグリップがチューブをパイプ曲げ機へ移送します。この一連の流れは、自動車用ヘッドレストステムの成形品質を均一に保つために、曲げ加工前のチューブ位置を正確に制御することを目的としています。
パイプ曲げ機がヘッドレストのステム形状を成形します。曲げ後、ロボット1が成形されたパイプを掴んで、ダブルヘッドノッチング機へと移送します。このラインでは、曲げ工程と次の成形工程が直接接続されており、機械間の手作業による搬送を削減しています。
4. ノッチ加工および移送テーブル
ロボット1が曲げられたパイプをダブルヘッドノッチング機にセットします。ノッチ加工が完了すると、ロボット1がパイプを取り外して移送テーブル上に置きます。
移送テーブルは、ワークピースをラインの反対側へ回転させます。この位置変更により、ロボット2がパイプを掴んでプレス機へ供給できるようになります。したがって、移送テーブルはロボット1とロボット2をつなぐ重要な接続ポイントです。
5. プレス加工、マーキングおよび最終検査
ロボット2がトランスファテーブルからノッチ付きチューブを掴み、プレス機にセットします。プレス加工後、ロボット2は部品をマーキング機へ移送します。マーキング作業では、顧客の要件に応じてチューブに識別情報を印字します。
マーキング完了後、ロボットは部品を排出シャフトへ運びます。各完成品ロッドは、専用の検査治具で個別に確認されます。ロッドが治具に正しく装着されない場合は、即座に修正が可能です。この最終検査により、ラインを離れる前に完成したヘッドレストロッドが所定の形状に合致していることを確認します。
6.完成ヘッドレストロッドの用途
プロジェクト資料に示された完成品は、複数の曲げ部、ノッチ部およびプレス加工部を備えた成形済みヘッドレストロッドです。完成ロッドは、部品の形状および専用治具との照合を経て、梱包または次の工程へ送られます。
本プロジェクトは、パイプベンディング機を自動車用チューブ成形ライン全体に統合する方法を実証しています。また、納入の成功には、単体機械の供給にとどまらず、設備の統合、現地での据付調整(コミッショニング)、および量産開始後の生産支援が重要であることを示しています。このラインは、実際に稼働している自動車部品工場に設置されています。
同様の用途において、宝瑞機械では、チューブ引抜き、材質、寸法、曲げ順序、ノッチ加工およびプレス加工の要件、マーキング方法、最終検査方法などを評価したうえで、据付および試運転期間中に一貫した技術サポートを提供します。
ヘッドレストステムの曲げ加工に関するご相談
パイプ曲げ機またはヘッドレストの完全自動生産ラインをお探しですか?部品の図面、チューブの仕様、および生産要件を当社までお送りください。当社のエンジニアリングチームが曲げ工程を検討し、必要な設備をご提案したうえで、お客様の工場における据付、現地立ち合いによる試運転、試作生産、およびオペレーターへの指導までをサポートいたします。