

| Tétel | Név | Egység | Adatok | Megjegyzés | |
| 1 | Maximális görbítési kapacitás | mm | φ18 | ||
| 2 | Maximális ívhajtásí rádiusz | mm | 80 | Megvalósítható a vevő igénye szerint | |
| 3 | Min. ívítési sugár | mm | Függ a csöves átmérőtől | ||
| 4 | Maximális behajtás hossz | mm | 2200 | Megvalósítható a vevő igénye szerint | |
| 5 | Maximális ívhajtás fokszám | Fok | 190 | ||
| 6 | Vezérlőpanel | PLC + érintőképernyő | |||
| 7 | Ívítési egység | darab | 16 | ||
| 8 | Munkasebesség | ívítési sebesség | Fok/sec | 200 | |
| Hengeresés sebessége | mm/sec | 1000 | |||
| 9 | Pontosság | ellátás | mm | ±0.1 | |
| forgó | Fok | ±0.1 | |||
| hajlítás | Fok | ±0.1 | |||
| 10 | Állománytól érkező szervomotor hajtás | S | 750 | Japán Mitsubishi | |
| 11 | Töréskészlet szervomotor teljesítmény | kw | 1 | ||
| 12 | Olajmotor hajtás | Kw | 3 | ||
| 13 | Max tárolási egységek | csoport | 1000 | Kibővíthető igény szerint | |
| 14 | Maximális nyomás | MPa | 10 | Állítható | |
| 15 | Hidraulikus vezérlőrendszer | Mágneses csereásváltozó | Japán Yuken | ||
| 16 | Olajtartály | L | 250 | ||
| 17 | Olajhűtő | L/min | 100 | ||
| 18 | Gép súlya | Kg | 2000 | ||
| 19 | Gép mérete | mm | 2760×1200×1500 | A méretek csak referencia célból szolgálnak | |
| 20 | Garancia idő | hónap | 12 | ||
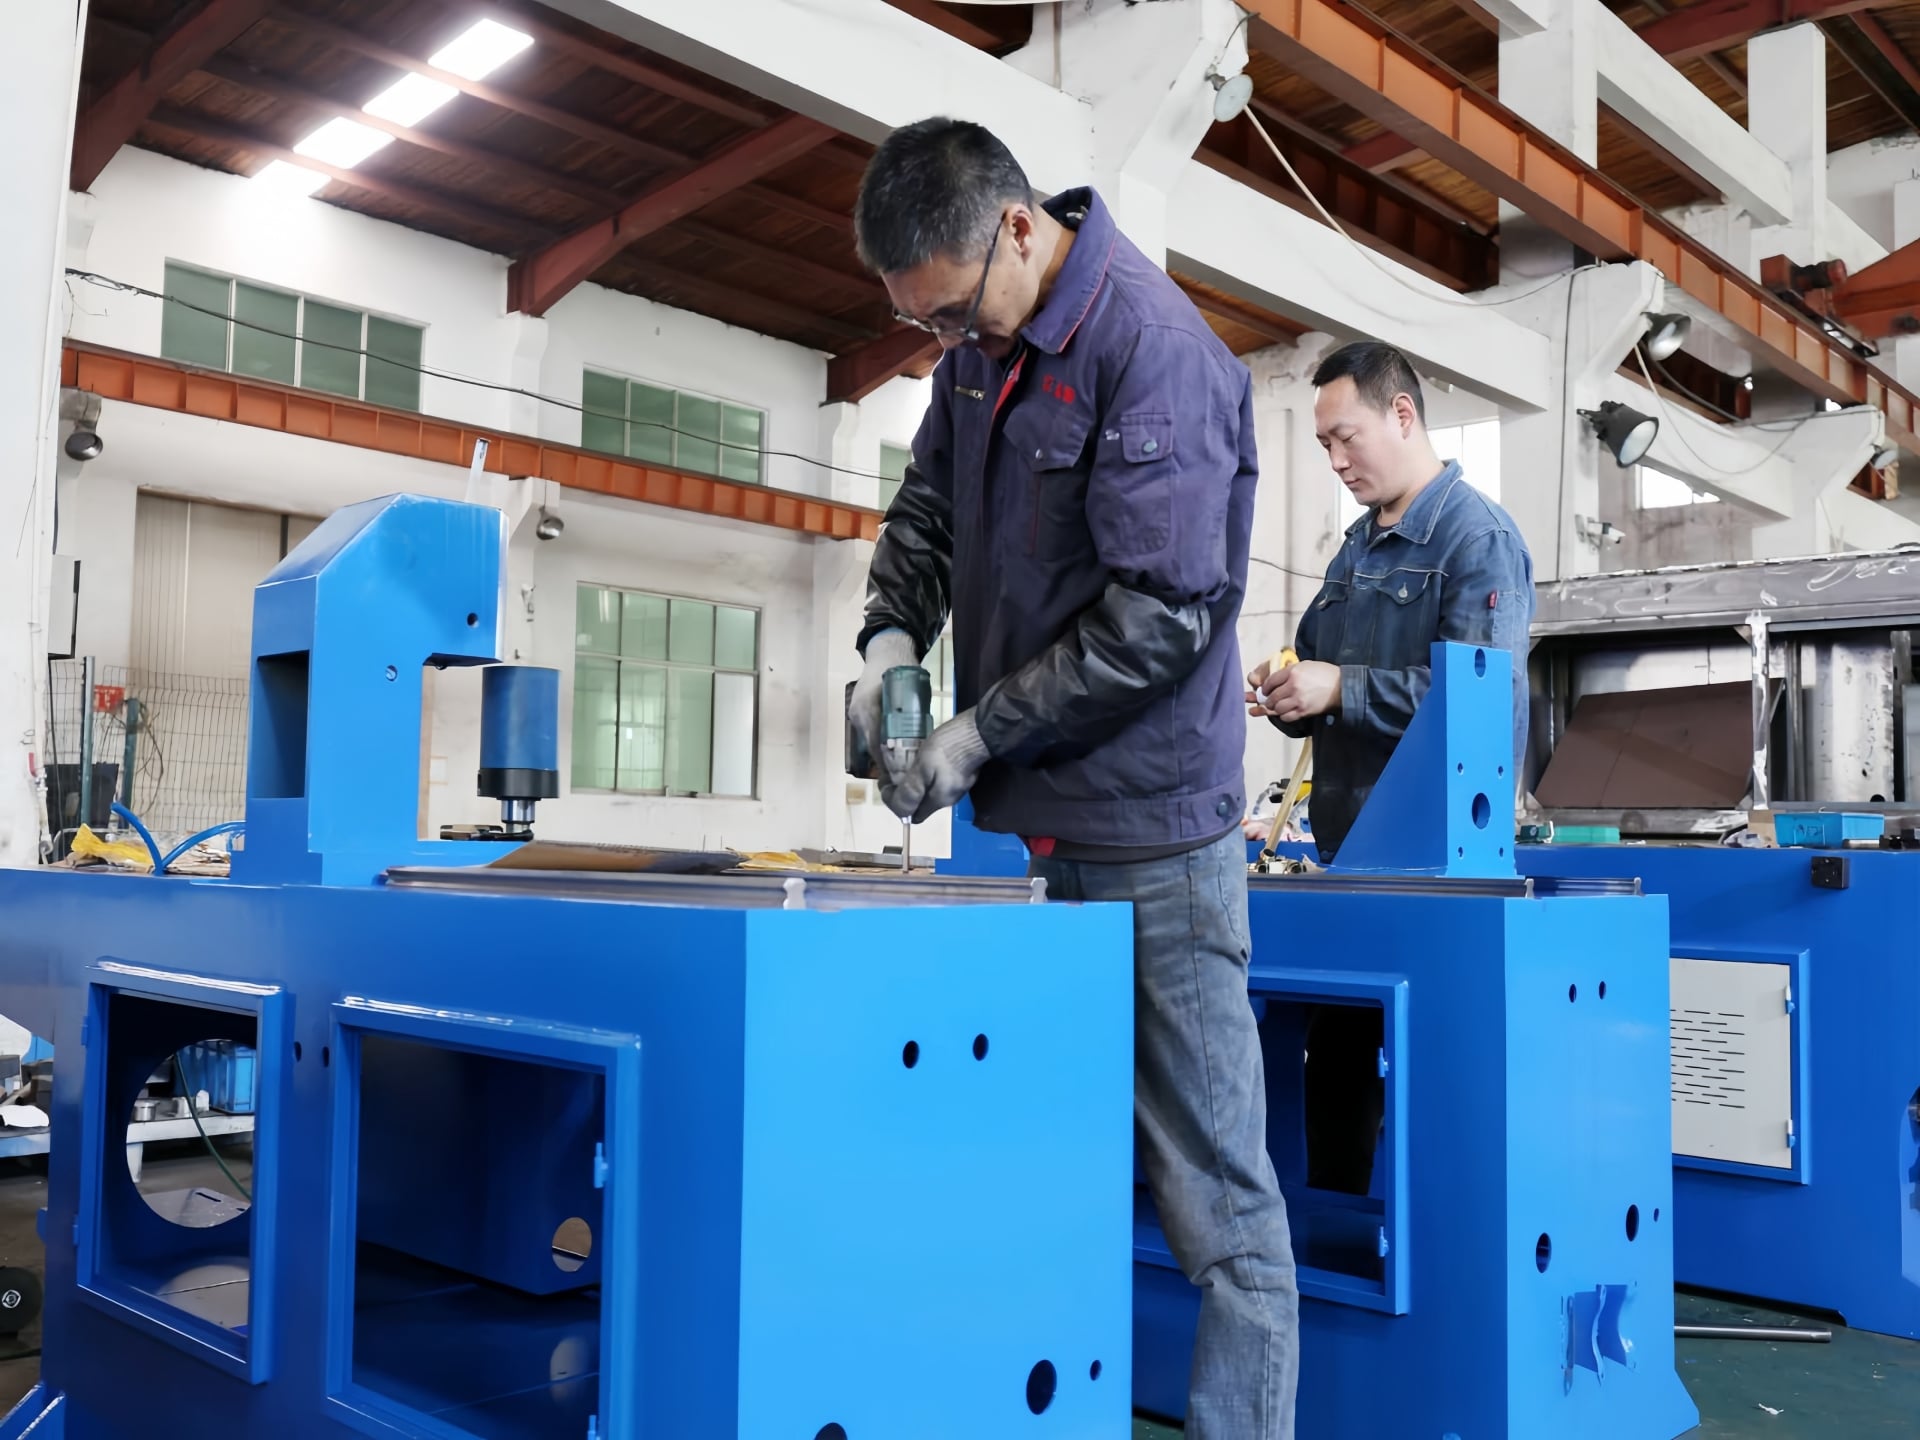
1. Teljesen automatikus bal és jobb oldali csőhajtász gép, IPC ellenőrzéssel. Érintőképernyős panel angol nyelven, különböző hajlítási fok előkészítése, párbeszéd művelettel, kézzel, félig automatikusan és teljesen automatikusan is működhet, kézzel, hordozható pedálkapcsoló indítási és sürgősség esetén leállítási funkcióval.
2. A hidraulikai rendszer, vezérlőrendszer, hajtórendszer és megjelenítőrendszer minden része népszerű márkából származik, magas pontossággal, nagy hatékonysággal, alkalmas tömeges termelésre.
CNC teljesen automatikus, köbterületi térbeli hajlítási berendezéssel rendelkezik, a teljes hajlítási folyamat automatikus. A gép működése egyszerű, stabil teljesítményű és magas biztonsági tényezővel rendelkezik. A gép az ideális választás a csövek feldolgozásához.
Egy vezető japán Tier-1 beszállító Thaiföldön tapasztalt, összetett térbeli irányítás és lehetséges interferencia kihívásainak leküzdésére a precíziós üzemanyagvezeték-gyártásban – amely gyakran csődeformációt eredményezett (±0,1 mm-en belül szükséges) a hagyományos, egyirányú gépeken végzett többszörös beállítások során – a Baorui Machinery bevezette a 18CNC megoldást, amely Japán Mitsubishi szervorendszerrel és teljesen automatizált bal-jobb hajlítási technológiával rendelkezik; a 3D interferenciamentes alakítási folyamatokat kihasználva egyetlen folyamattal készítettük el az összetett olajvezetékeket. Ez a megoldás nemcsak kiküszöbölte a pontosságvesztést és a felületi karcolásokat, amelyeket a másodlagos befogás okozott – így megfelelt az OEM szigorú előírásainak az üzemanyagrendszer tömítettségére és nyomásállóságára – hanem 40%-kal növelte az egész vonal hatékonyságát is rövidebb ciklusidők révén, és megerősítette az ügyfél vezető pozícióját a nagy pontosságú autóipari vezetékpiacban.
 EN