
| Tétel | Név | Egység | Adatok | ||
| 1 | Maximális görbítési kapacitás | mm | φ89×8t acélcső | ||
| 2 | Maximális gördülési sugár | Húzásos görbítés | Kör alakú cső | 1,5 OD – 4 OD | |
| Téglalap alakú cső | 2,5 OD – 4 OD | ||||
| Gurítás | Kör alakú cső | 8 OD ---- ∞ | |||
| Téglalap alakú cső | 8 OD --- ∞ | ||||
| 3 | Maximális ívhajtásí rádiusz | mm | 500 mm | ||
| 4 | Maximális behajtás hossz |
mm | 4000 | Megvalósítható a vevő igénye szerint | |
| 5 | Maximális ívhajtás fokszám | Fok | 190 | ||
| 6 | Forgósebesség | Fok/sec | 200 | A gyors forgatás veszélyes lehet | |
| Hengeresés sebessége | mm/sec | 800 | |||
| 7 | Pontosság | ellátás | mm | ±0.1 | |
| forgó | Fok | ±0.1 | |||
| hajlítás | Fok | ±0.1 | |||
| 8 | Forgó szervo motor | S | 1500 W | ||
| 9 | Ellátó szervomotor | Kw | 11KW | ||
| 10 | Gurító szervomotor | Kw | 11KW | ||
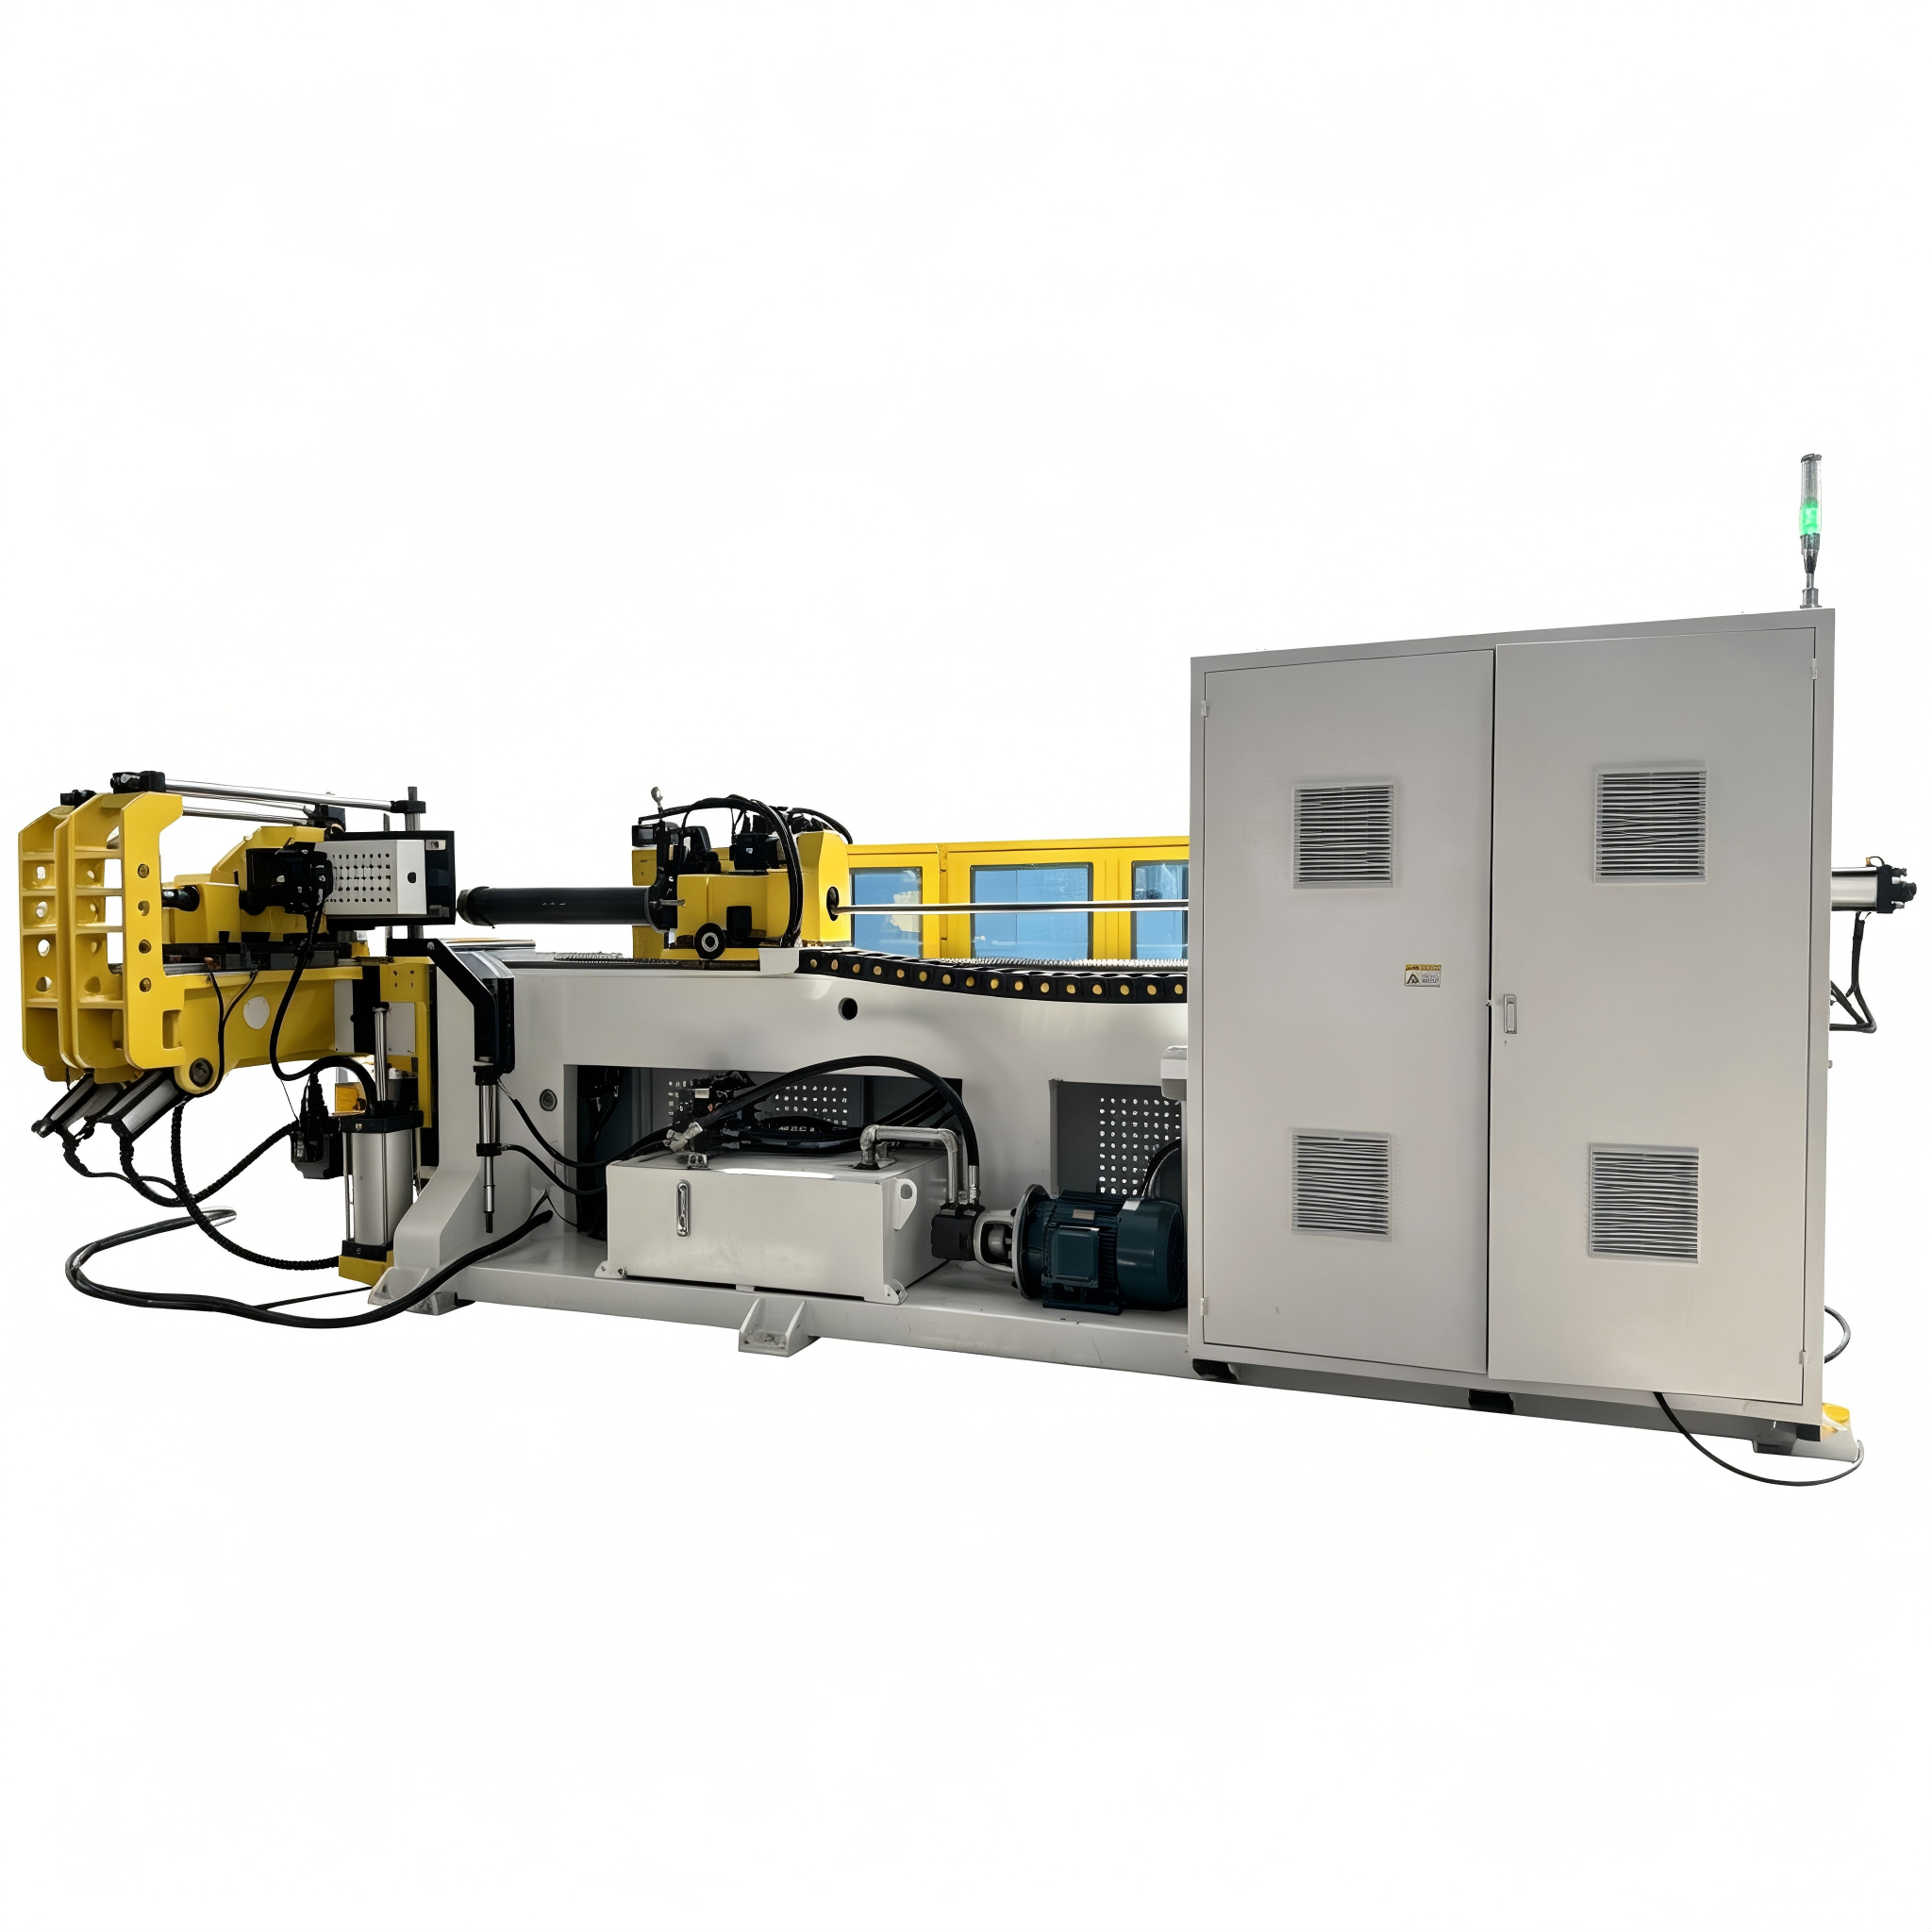
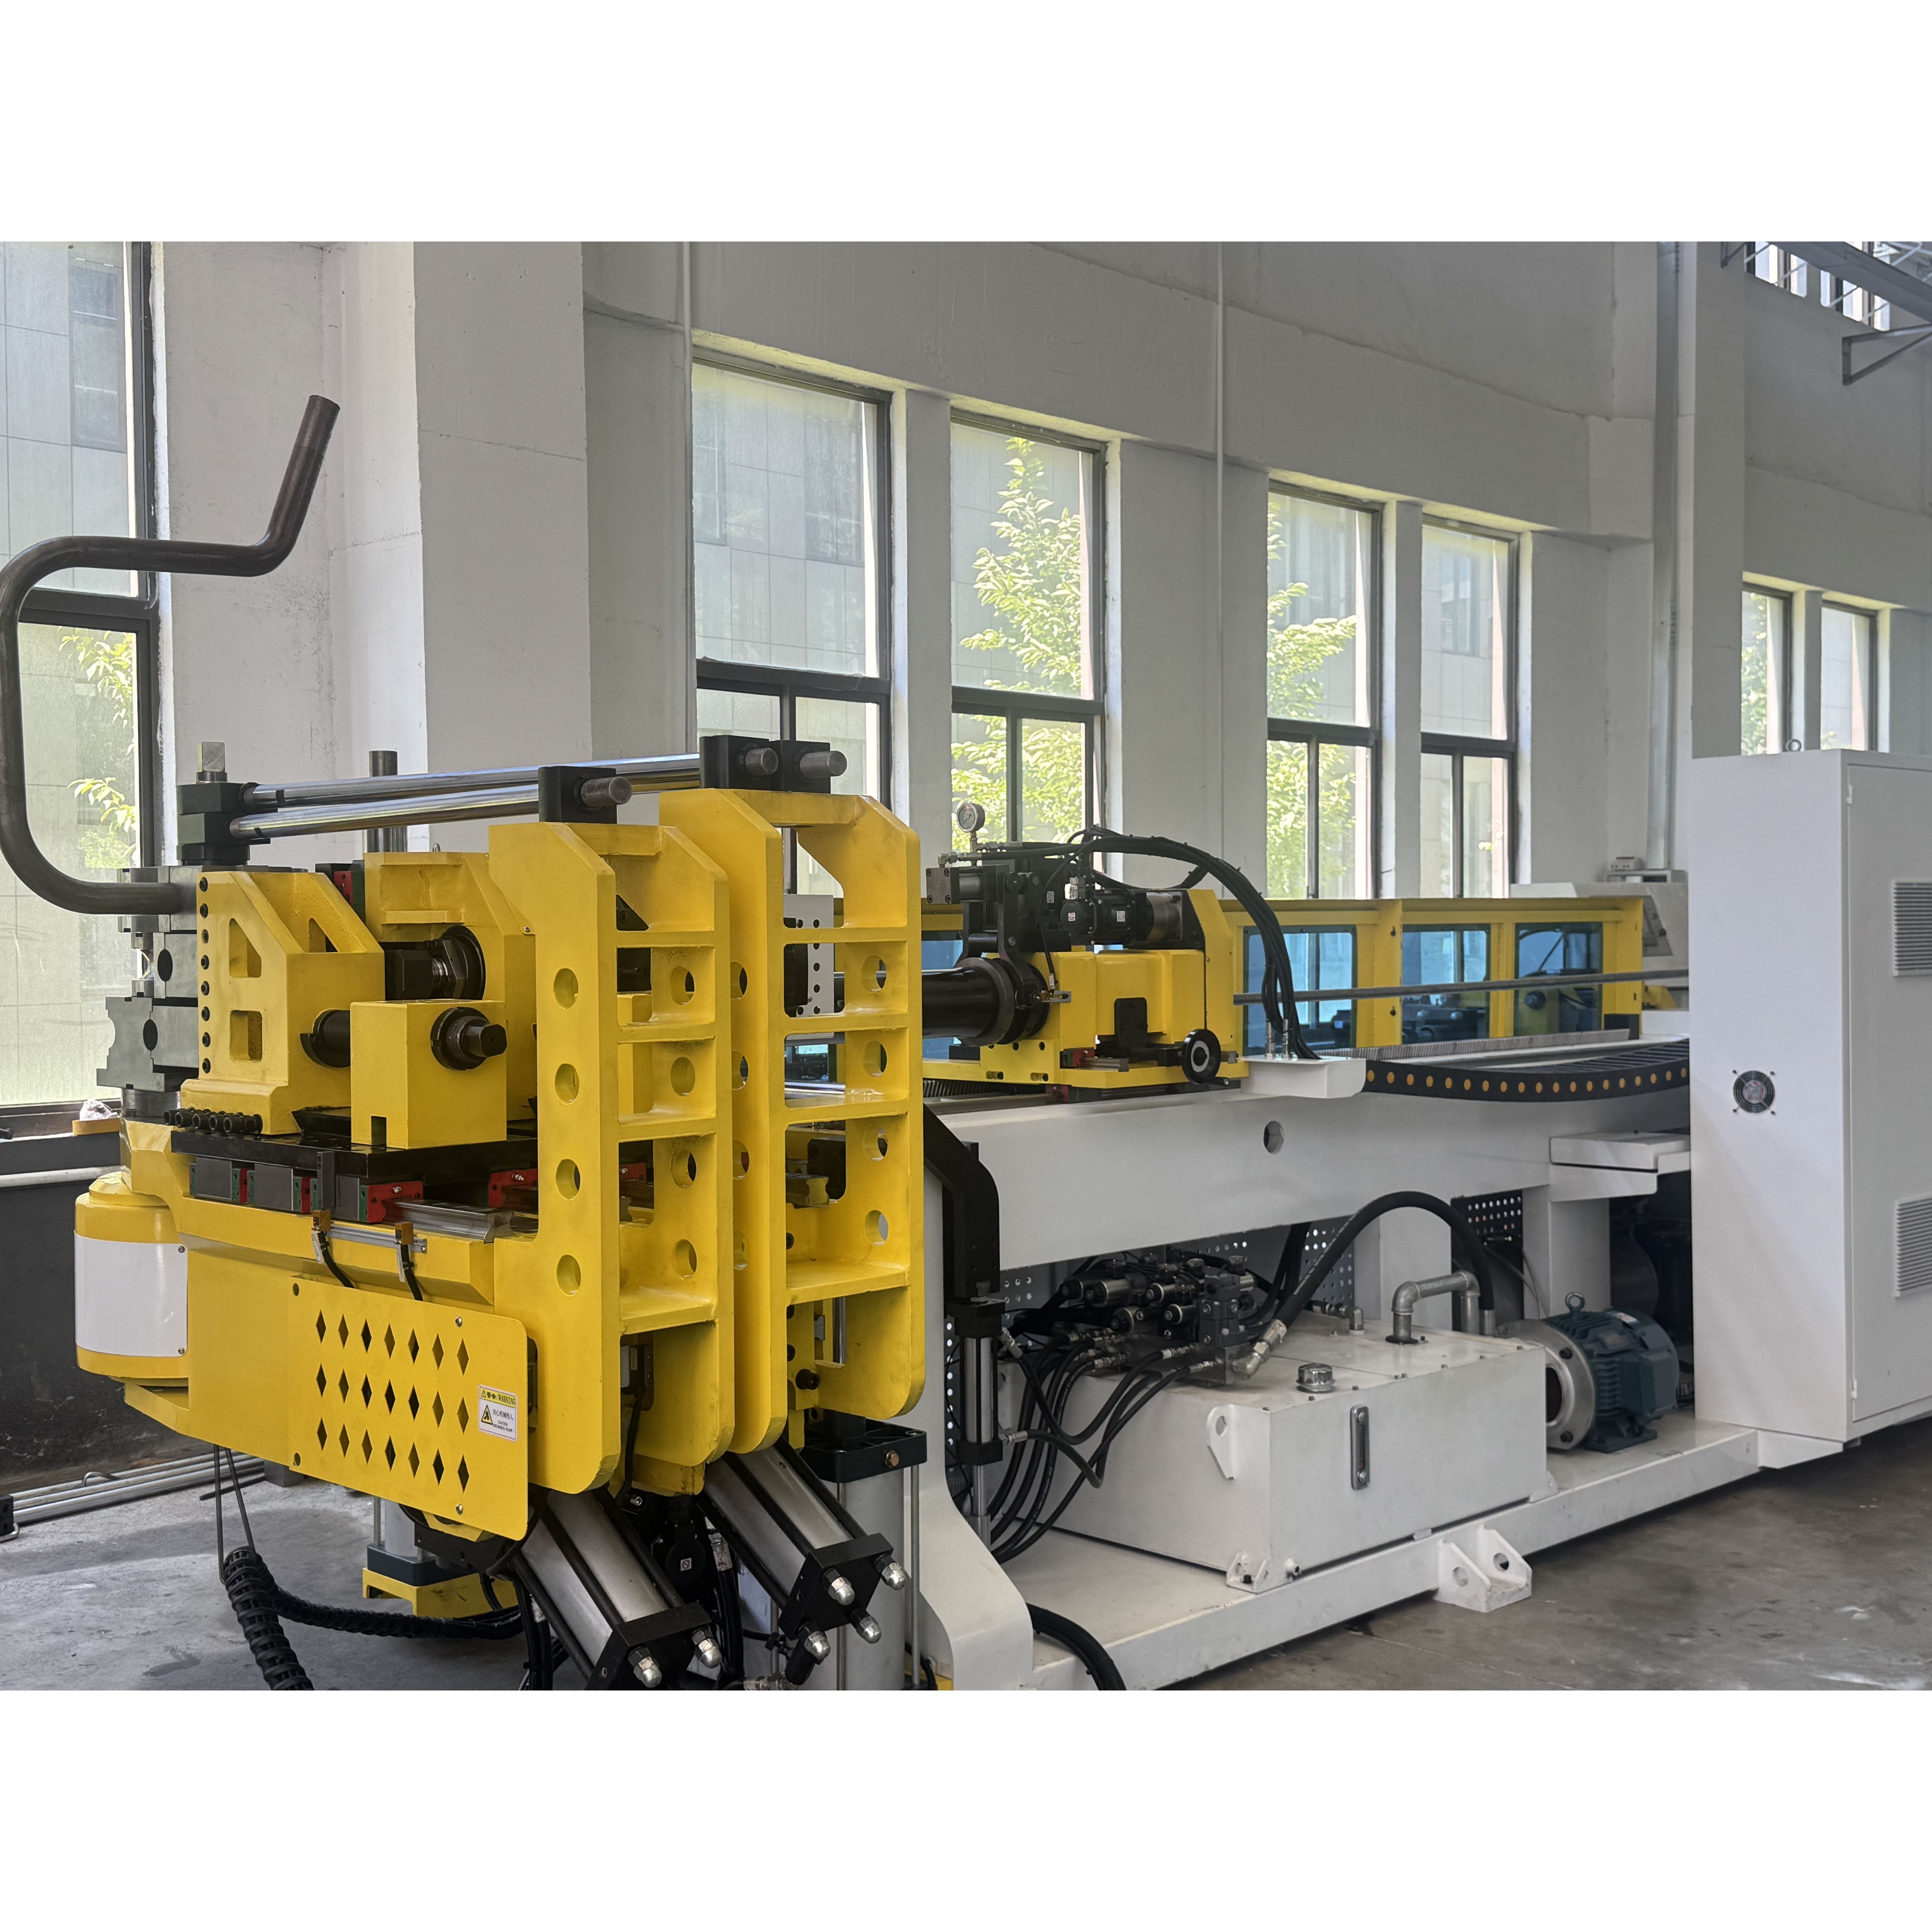
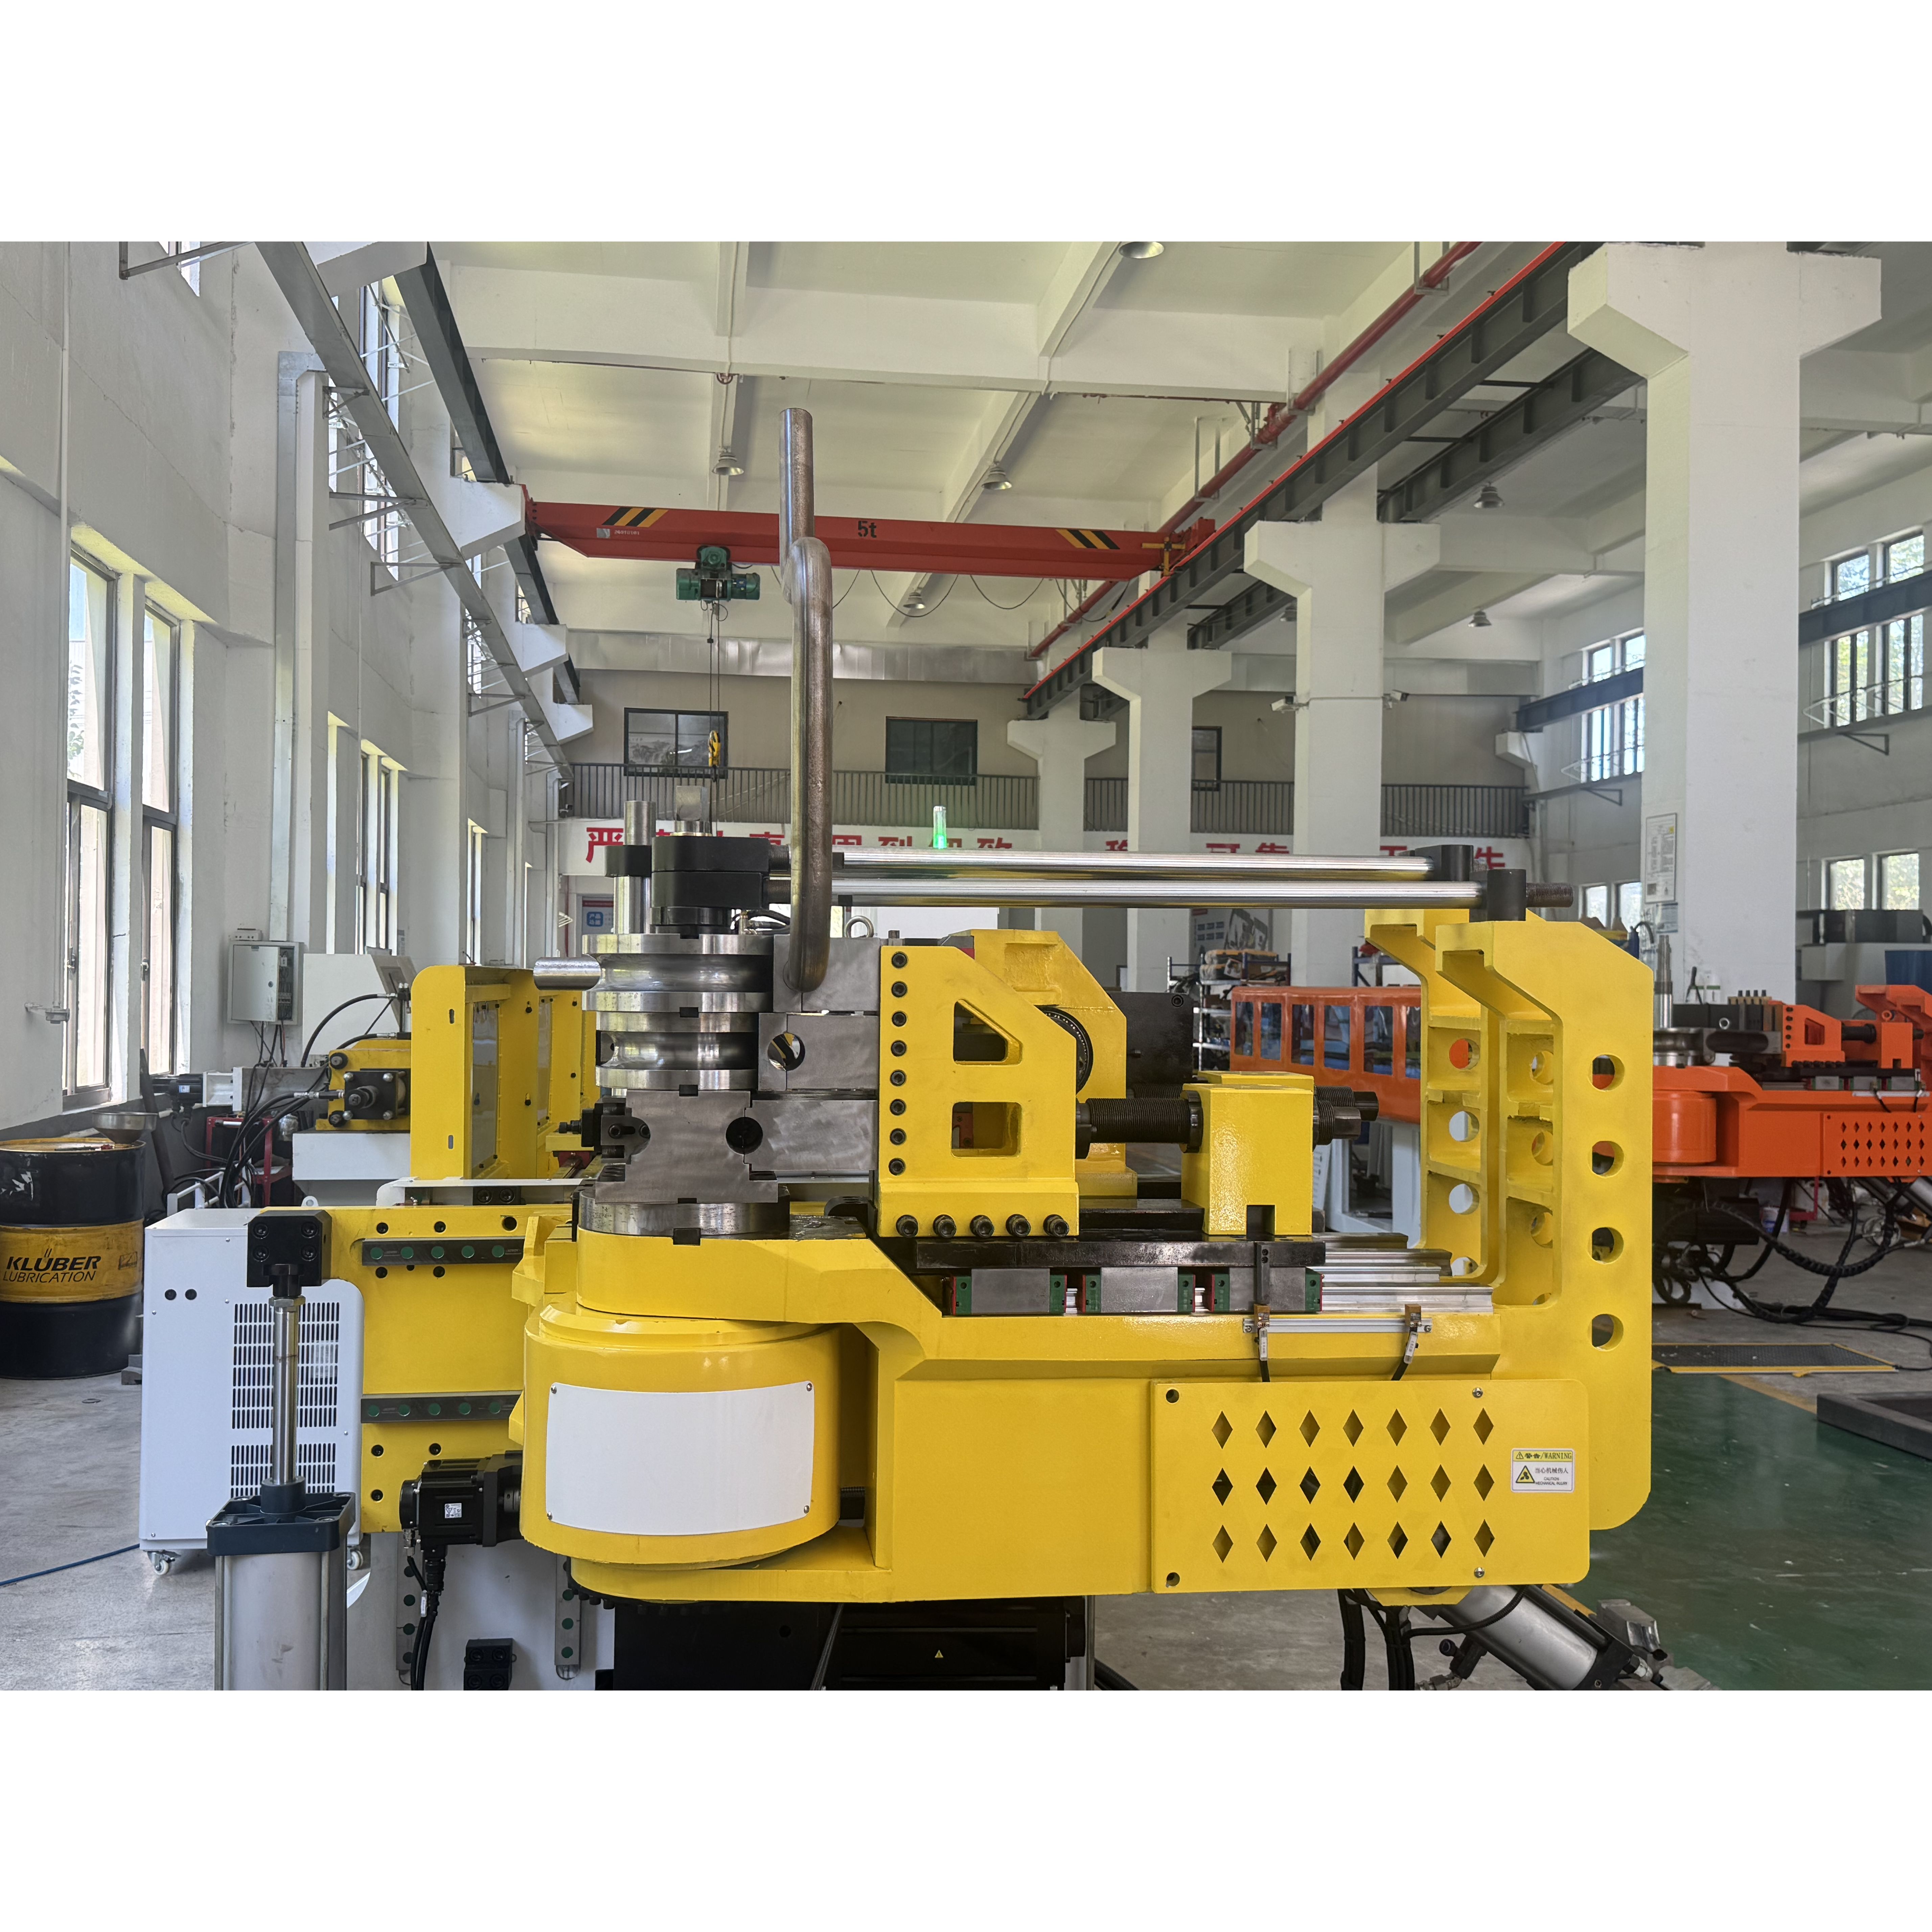
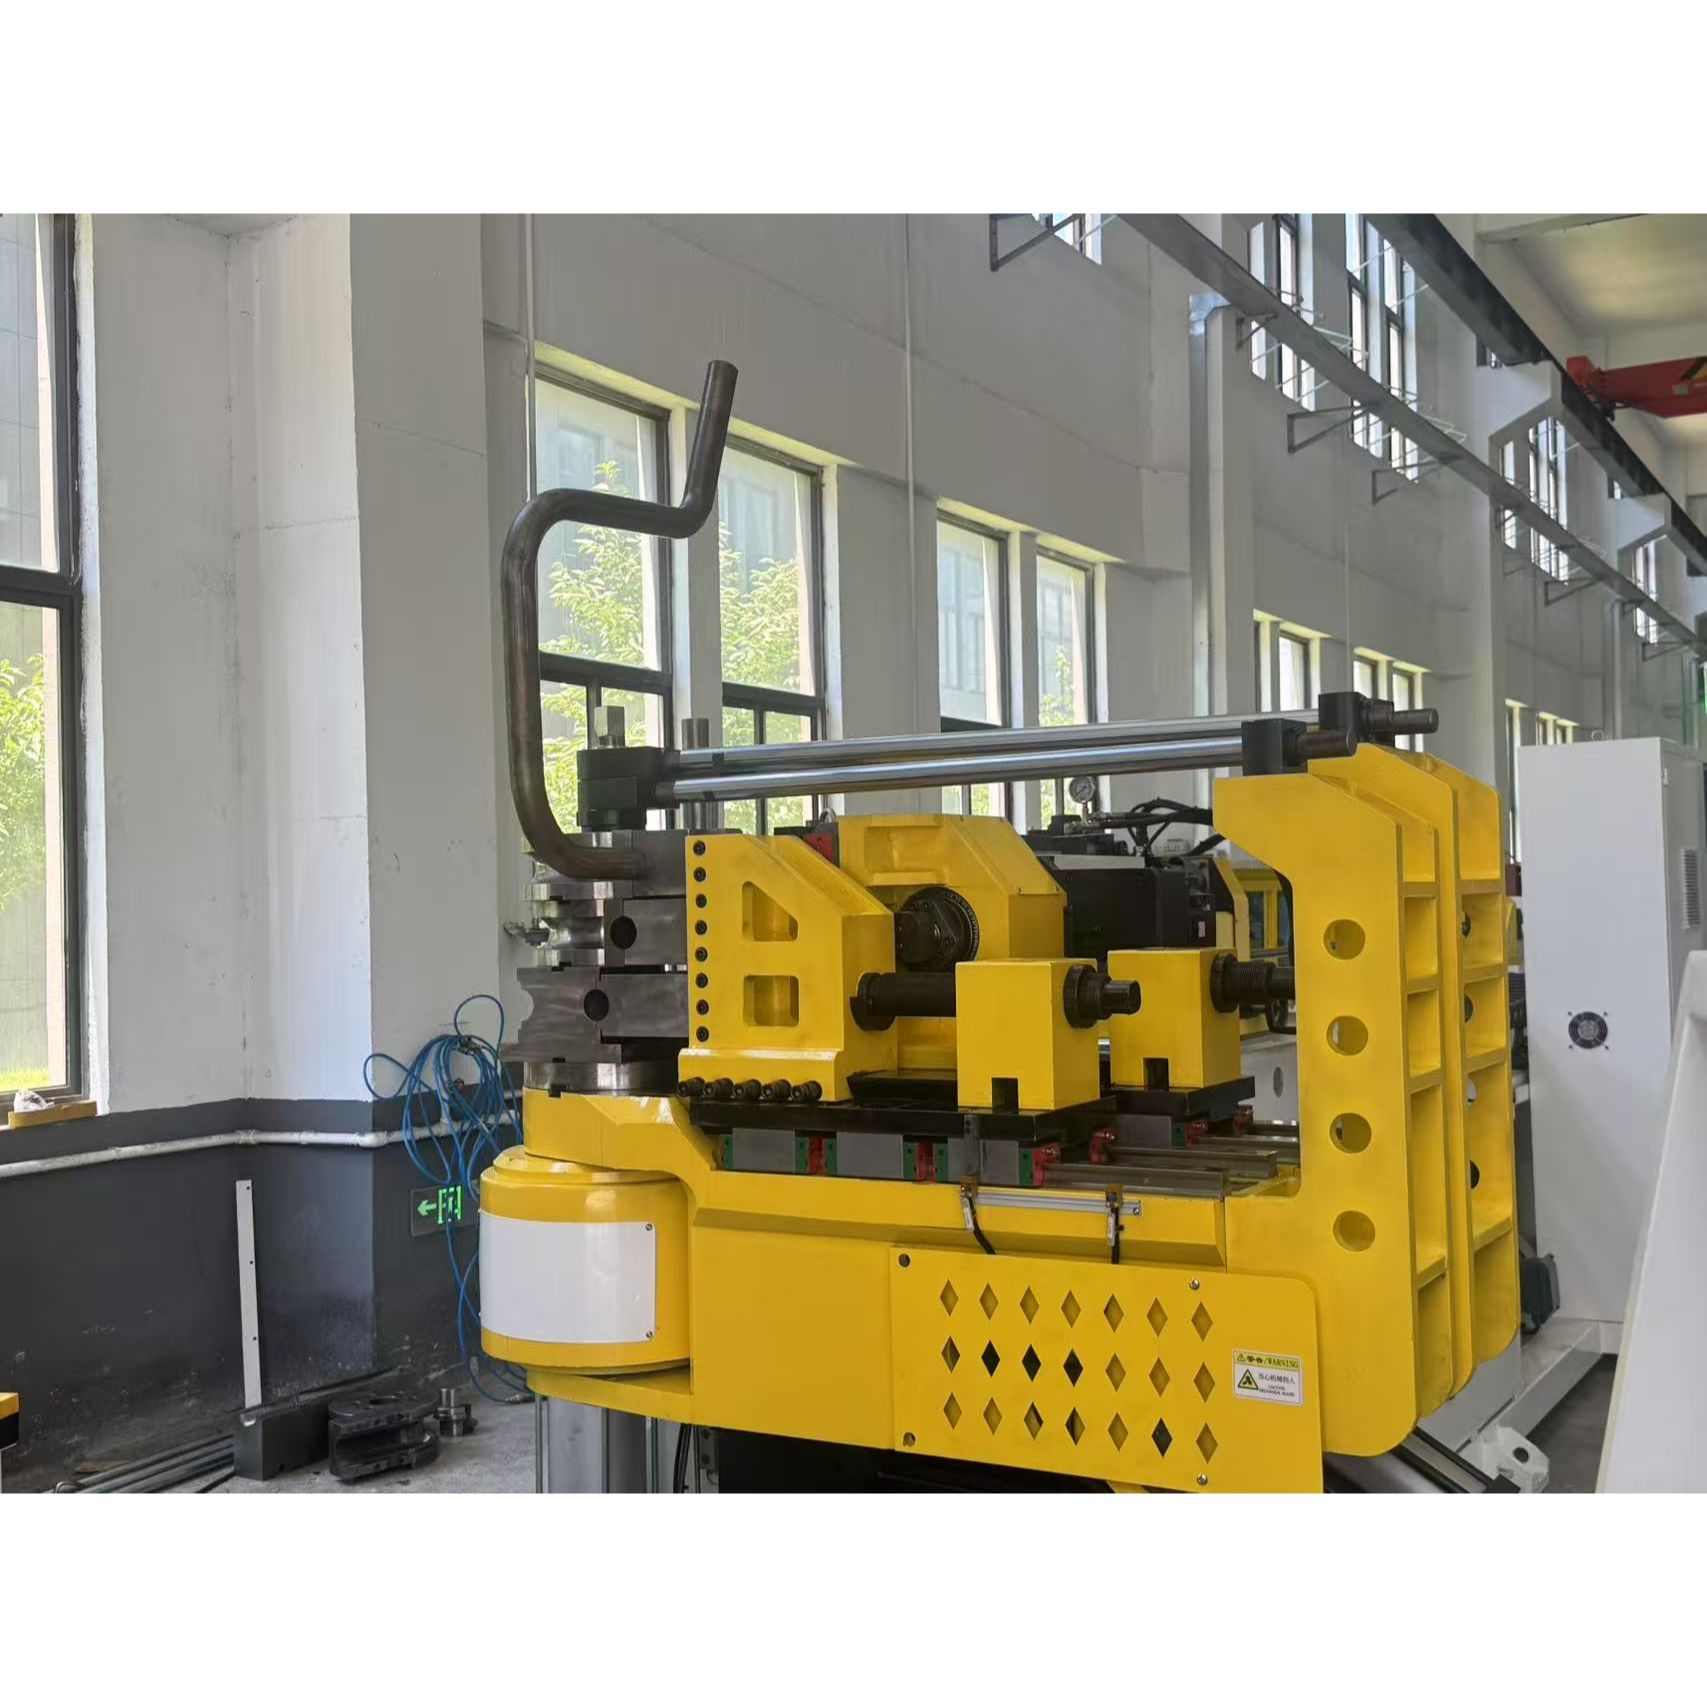
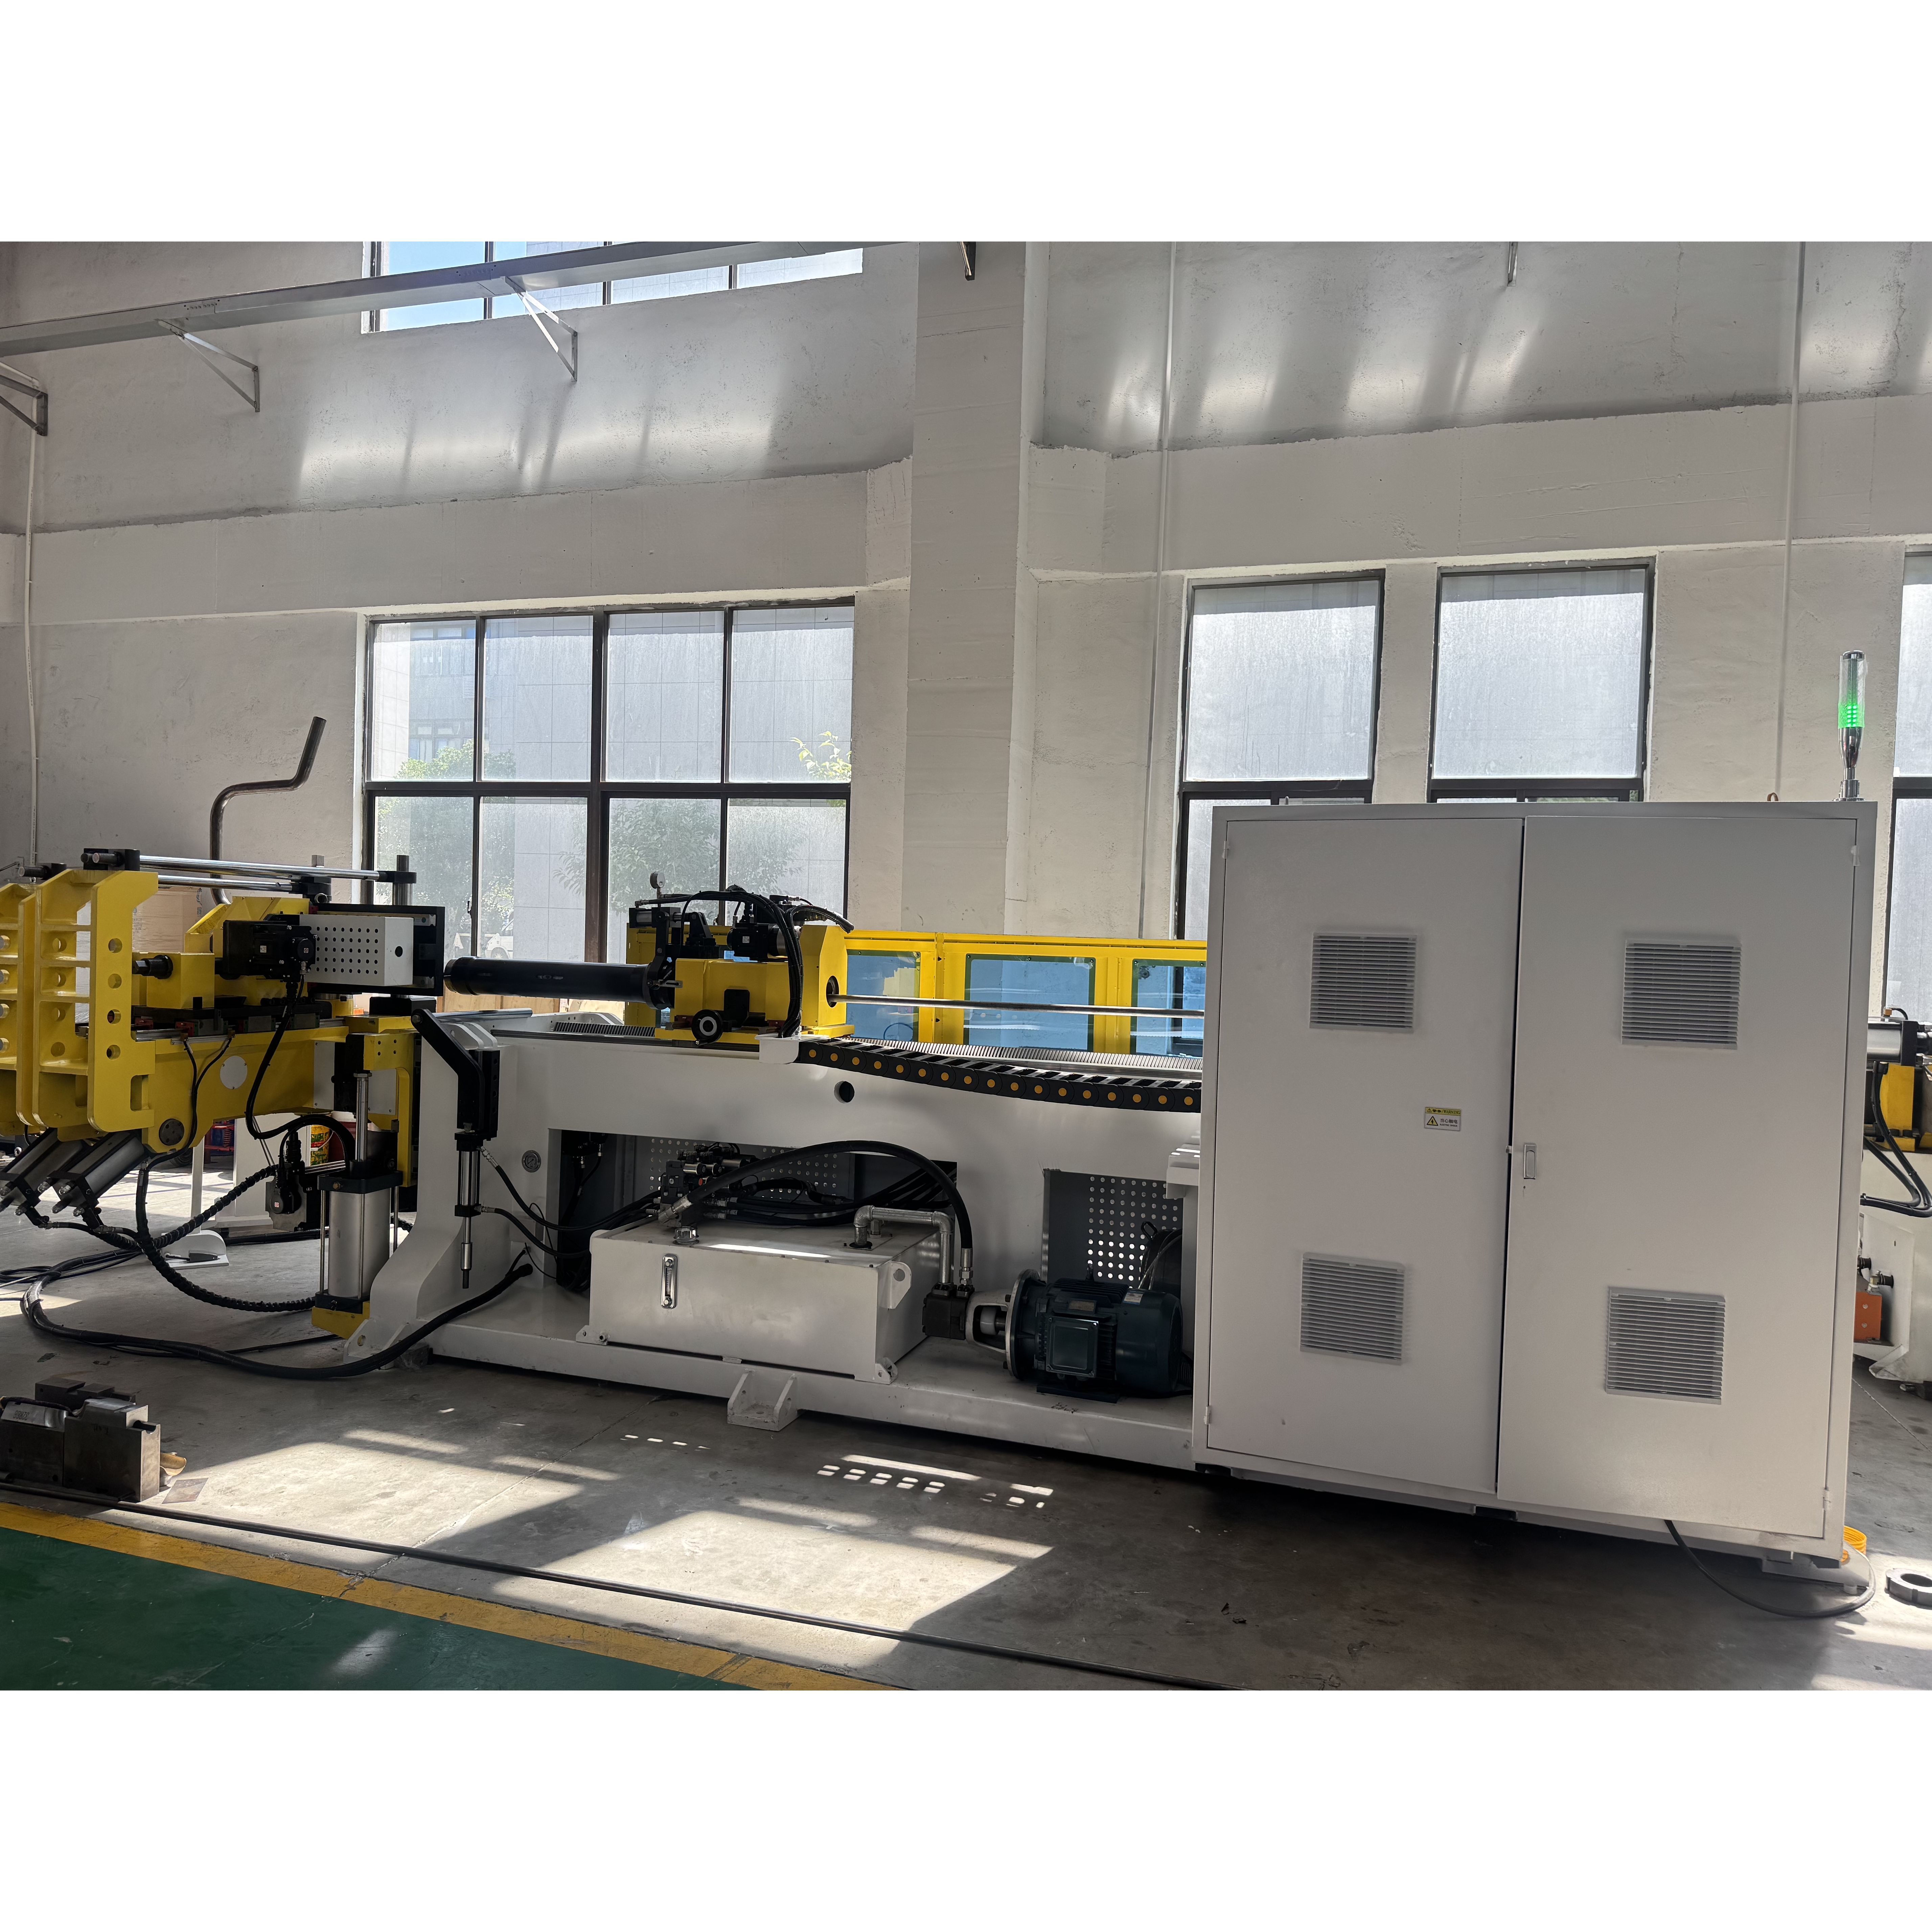
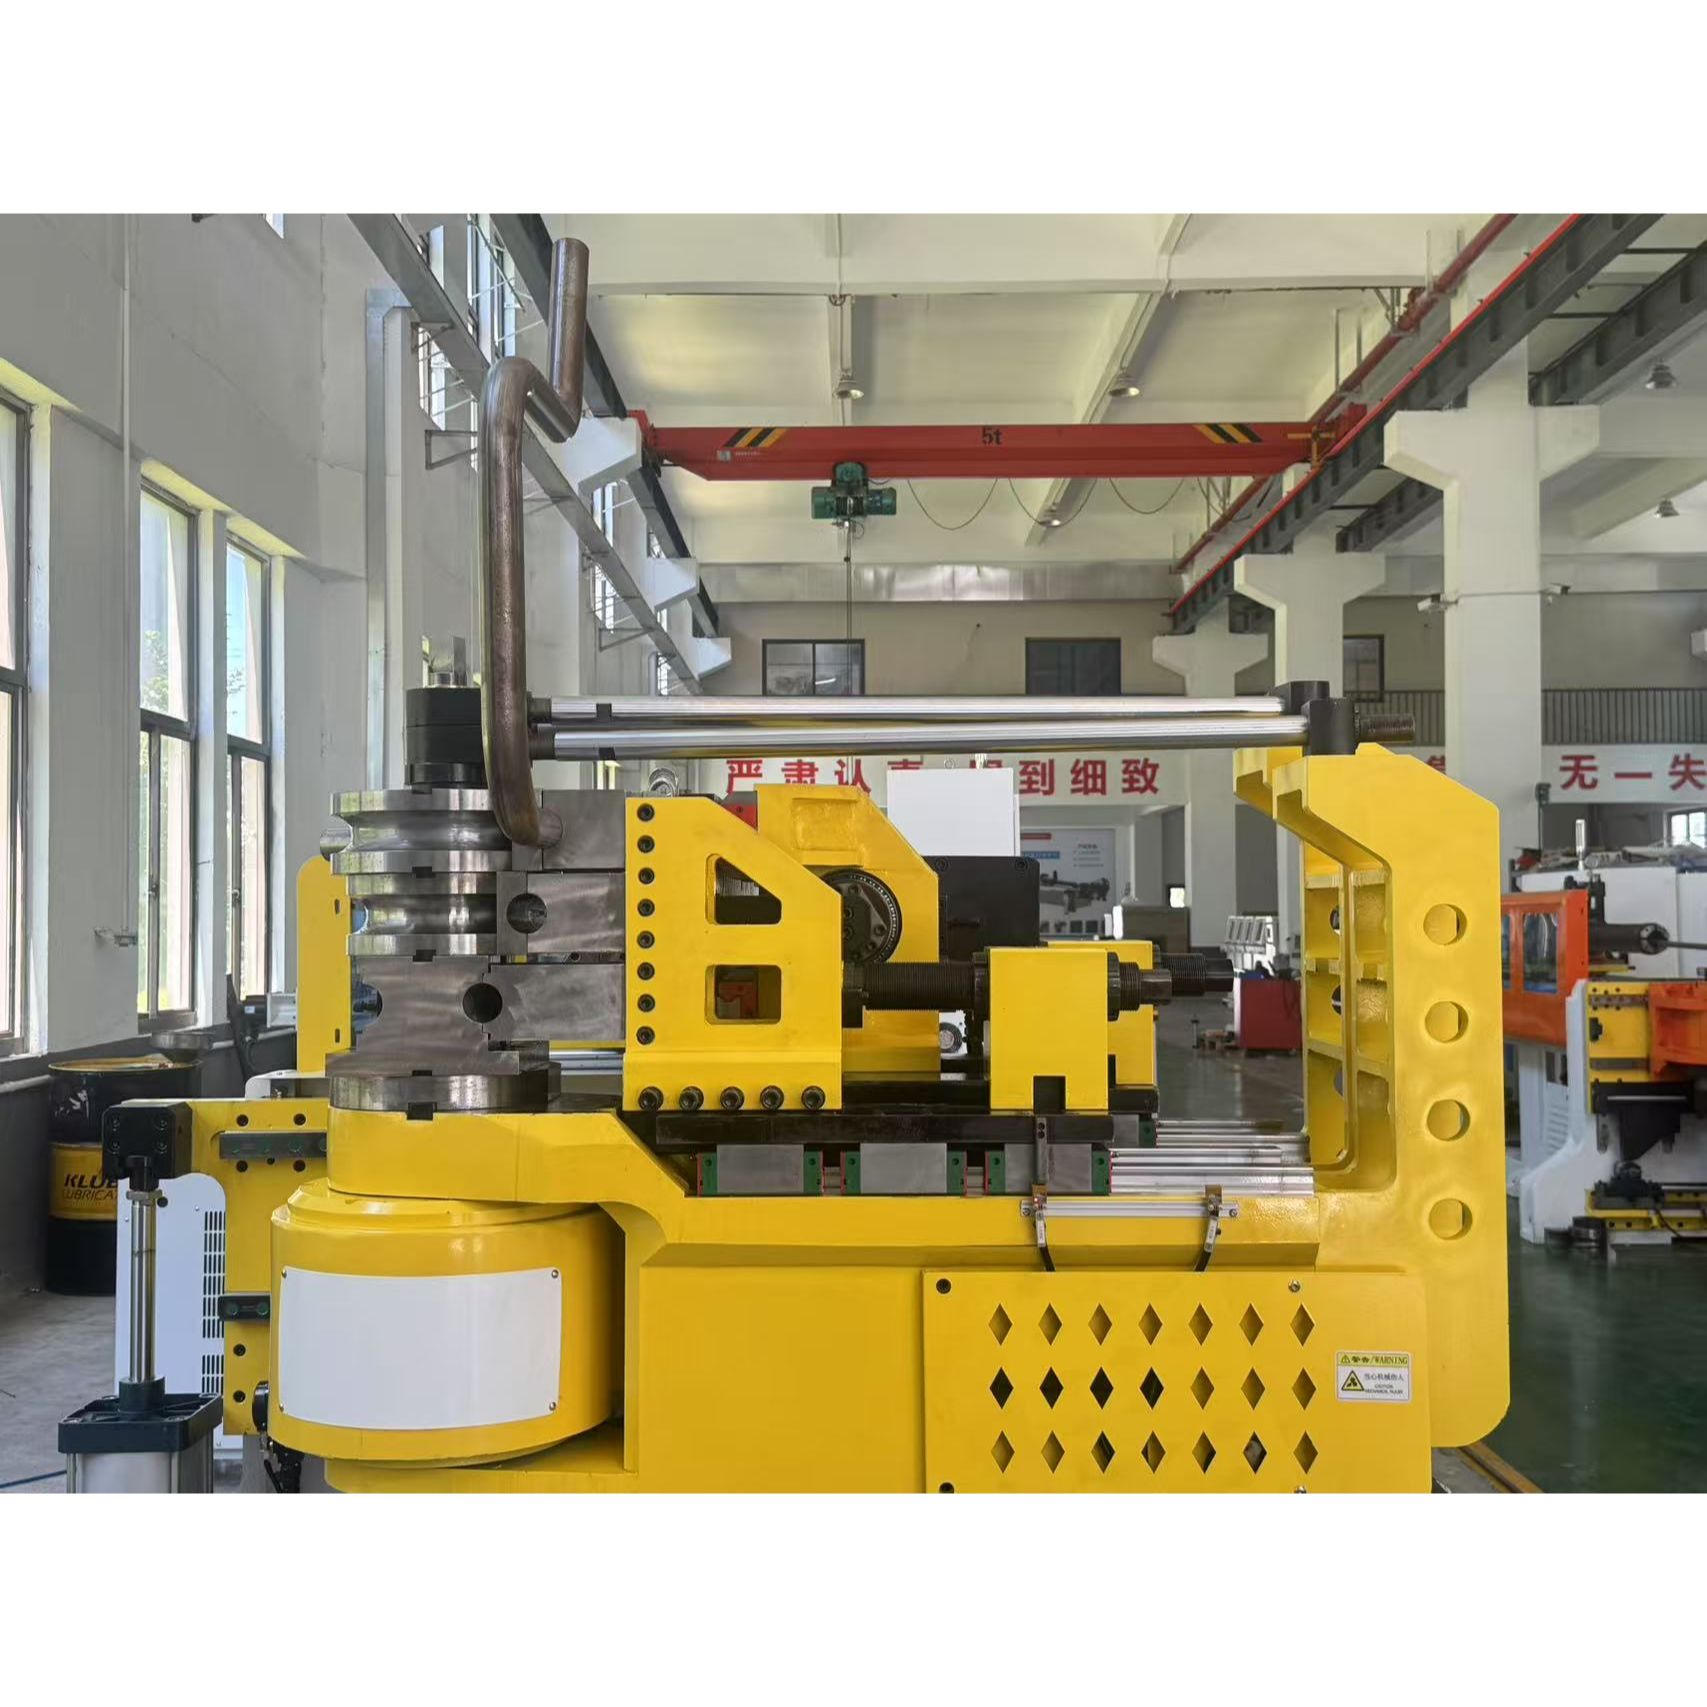
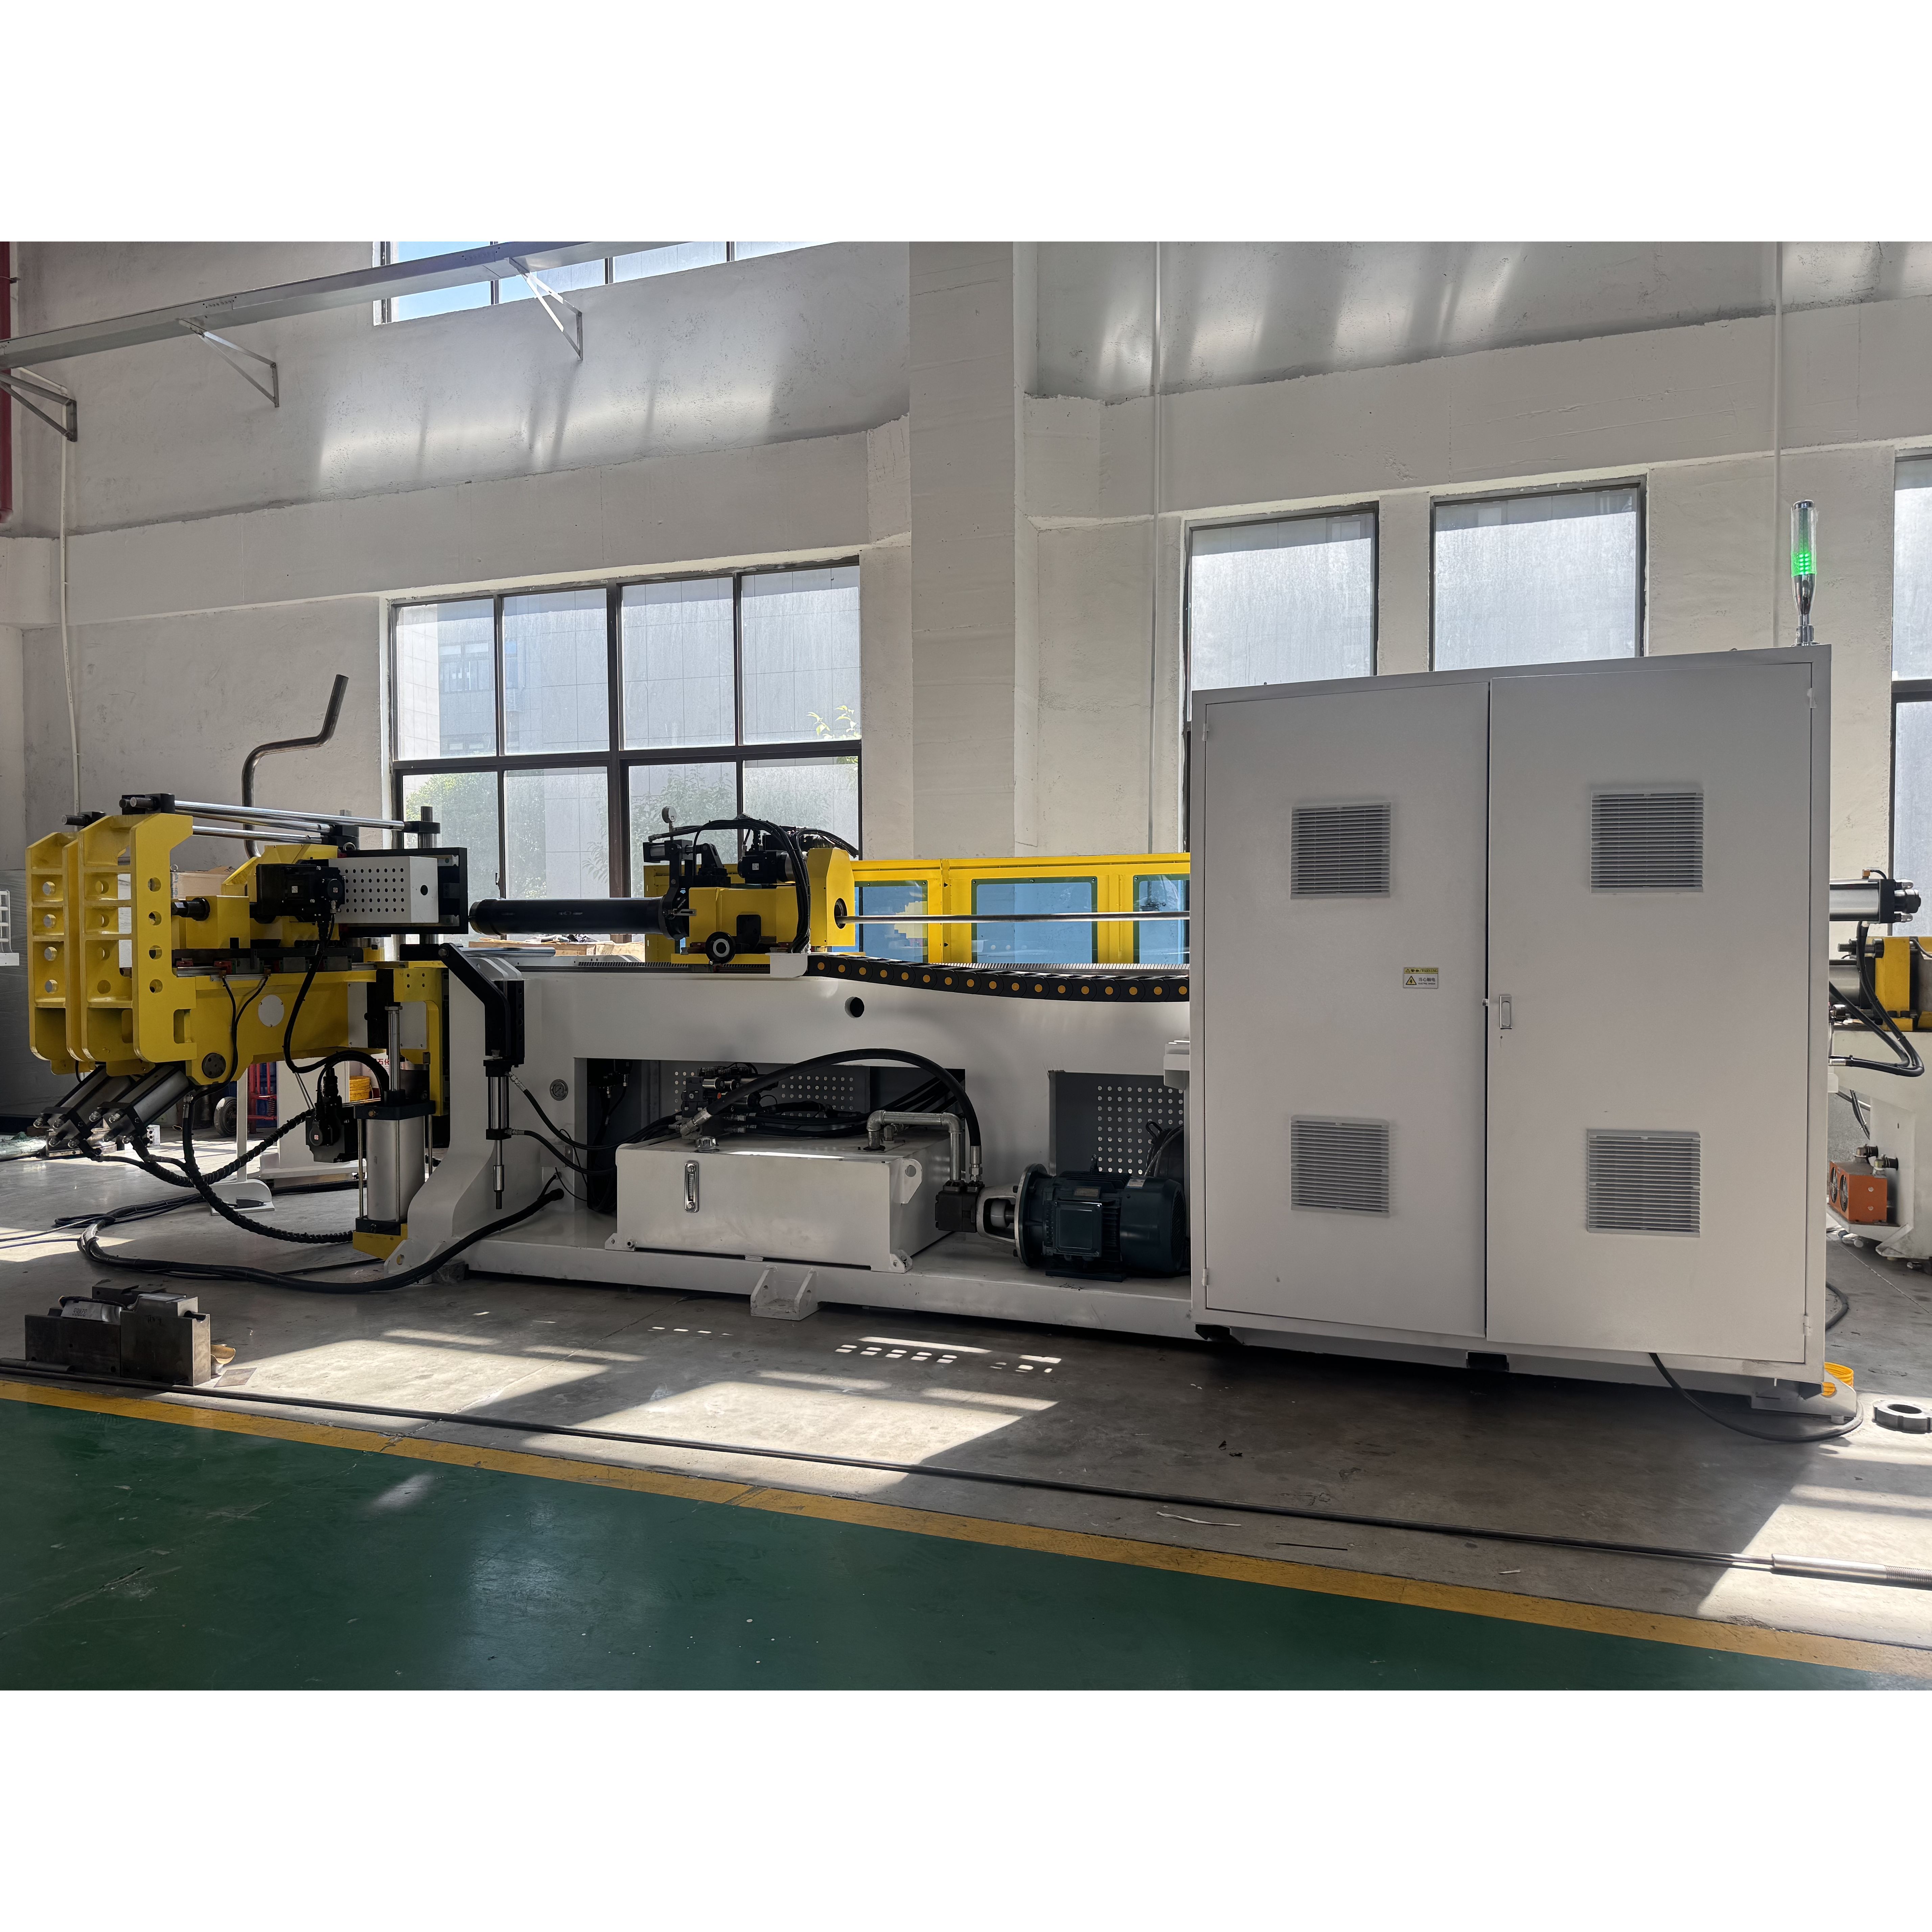
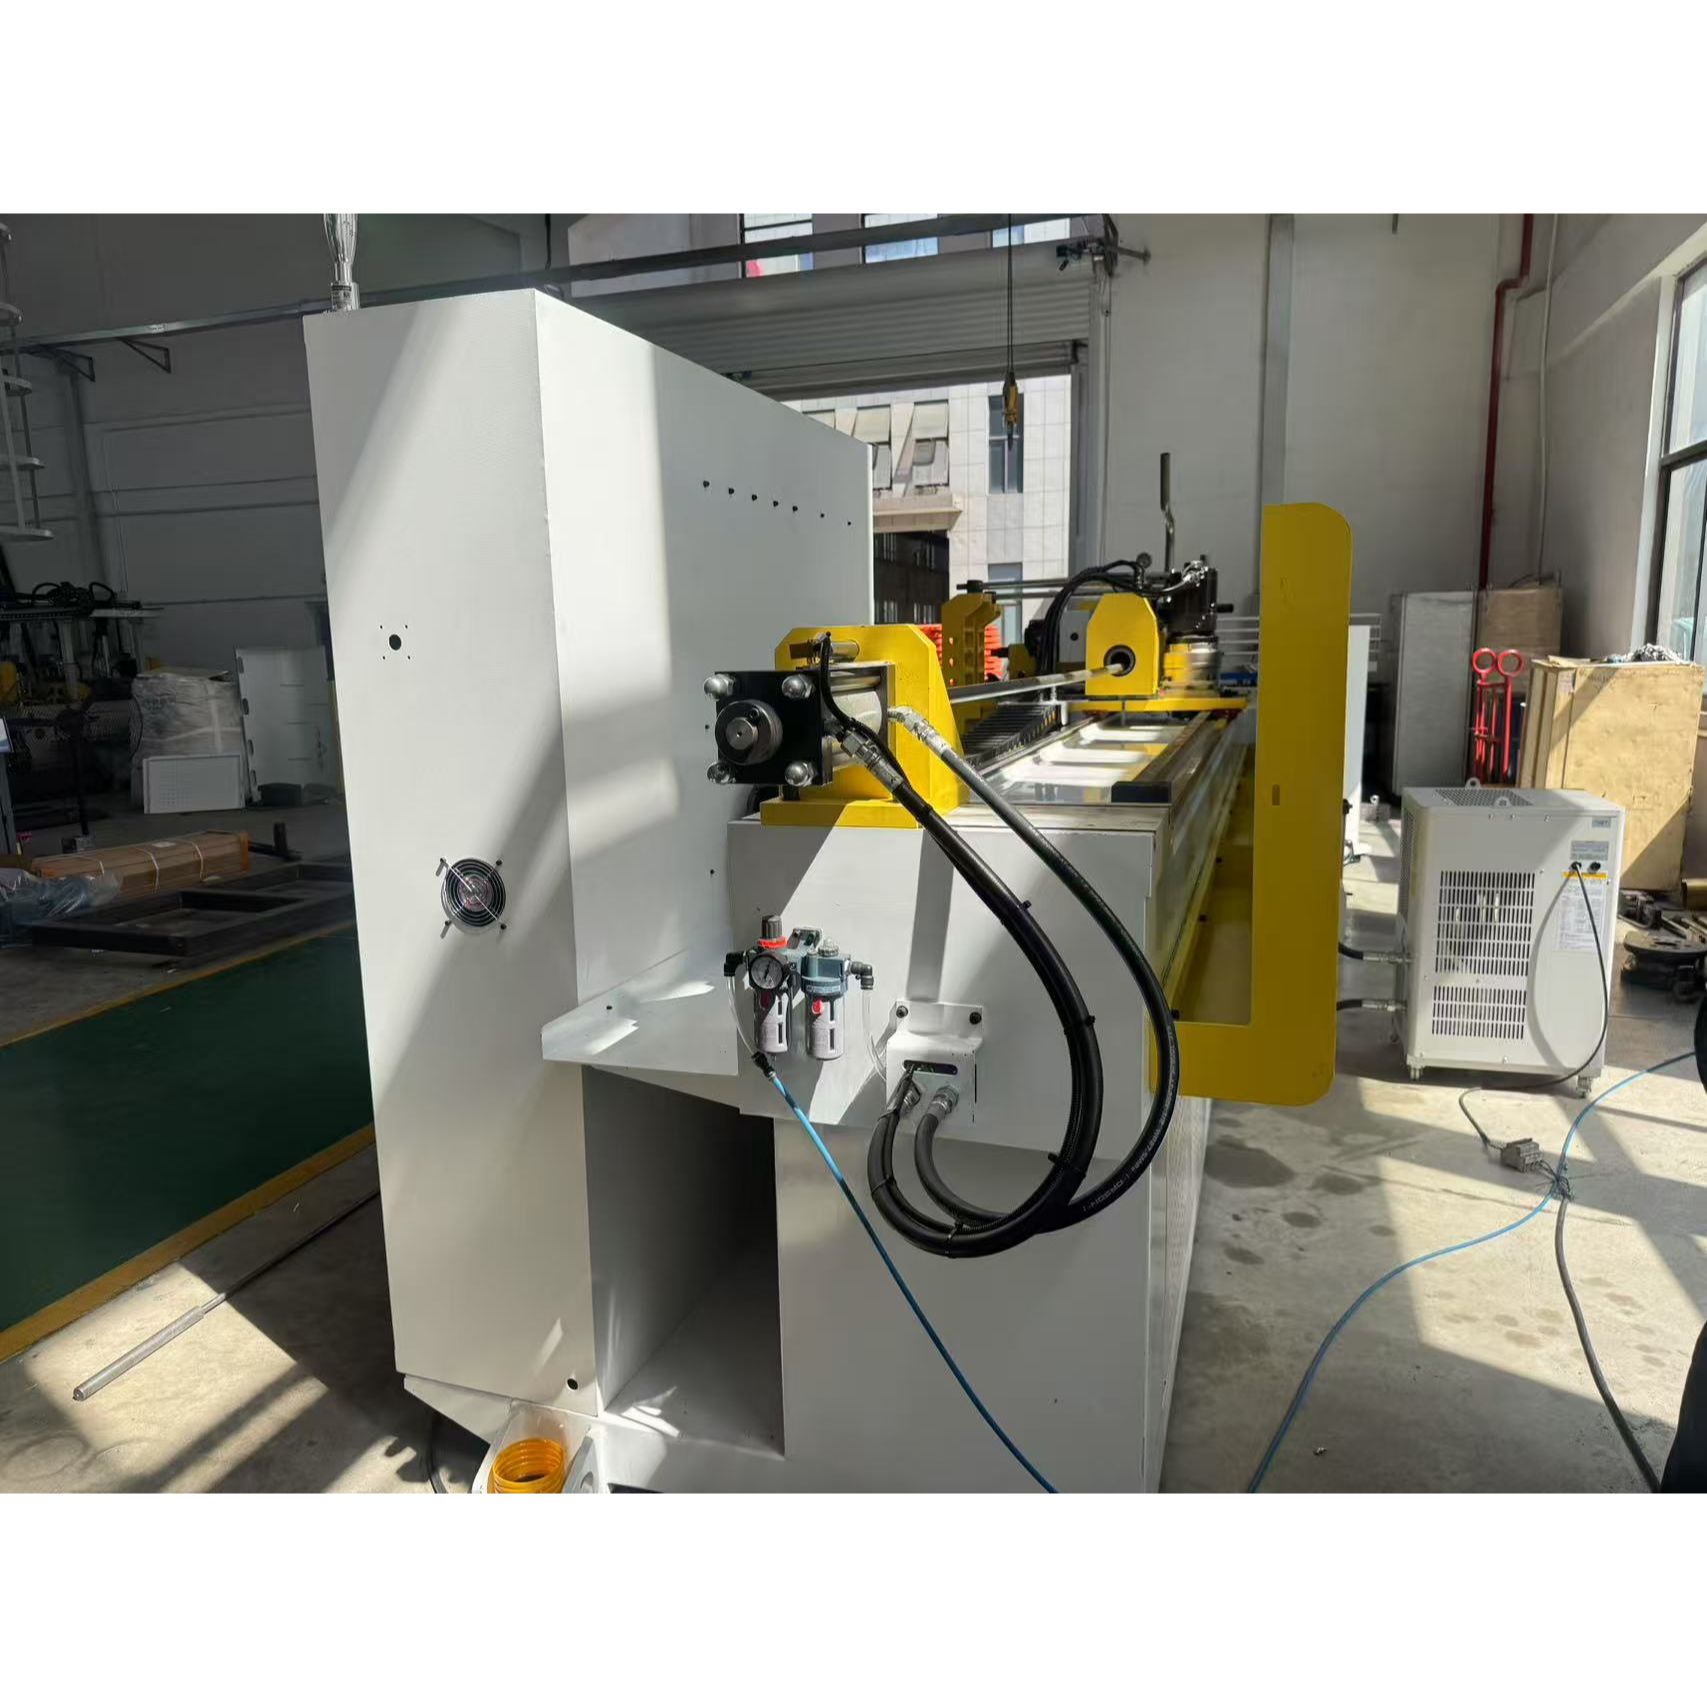
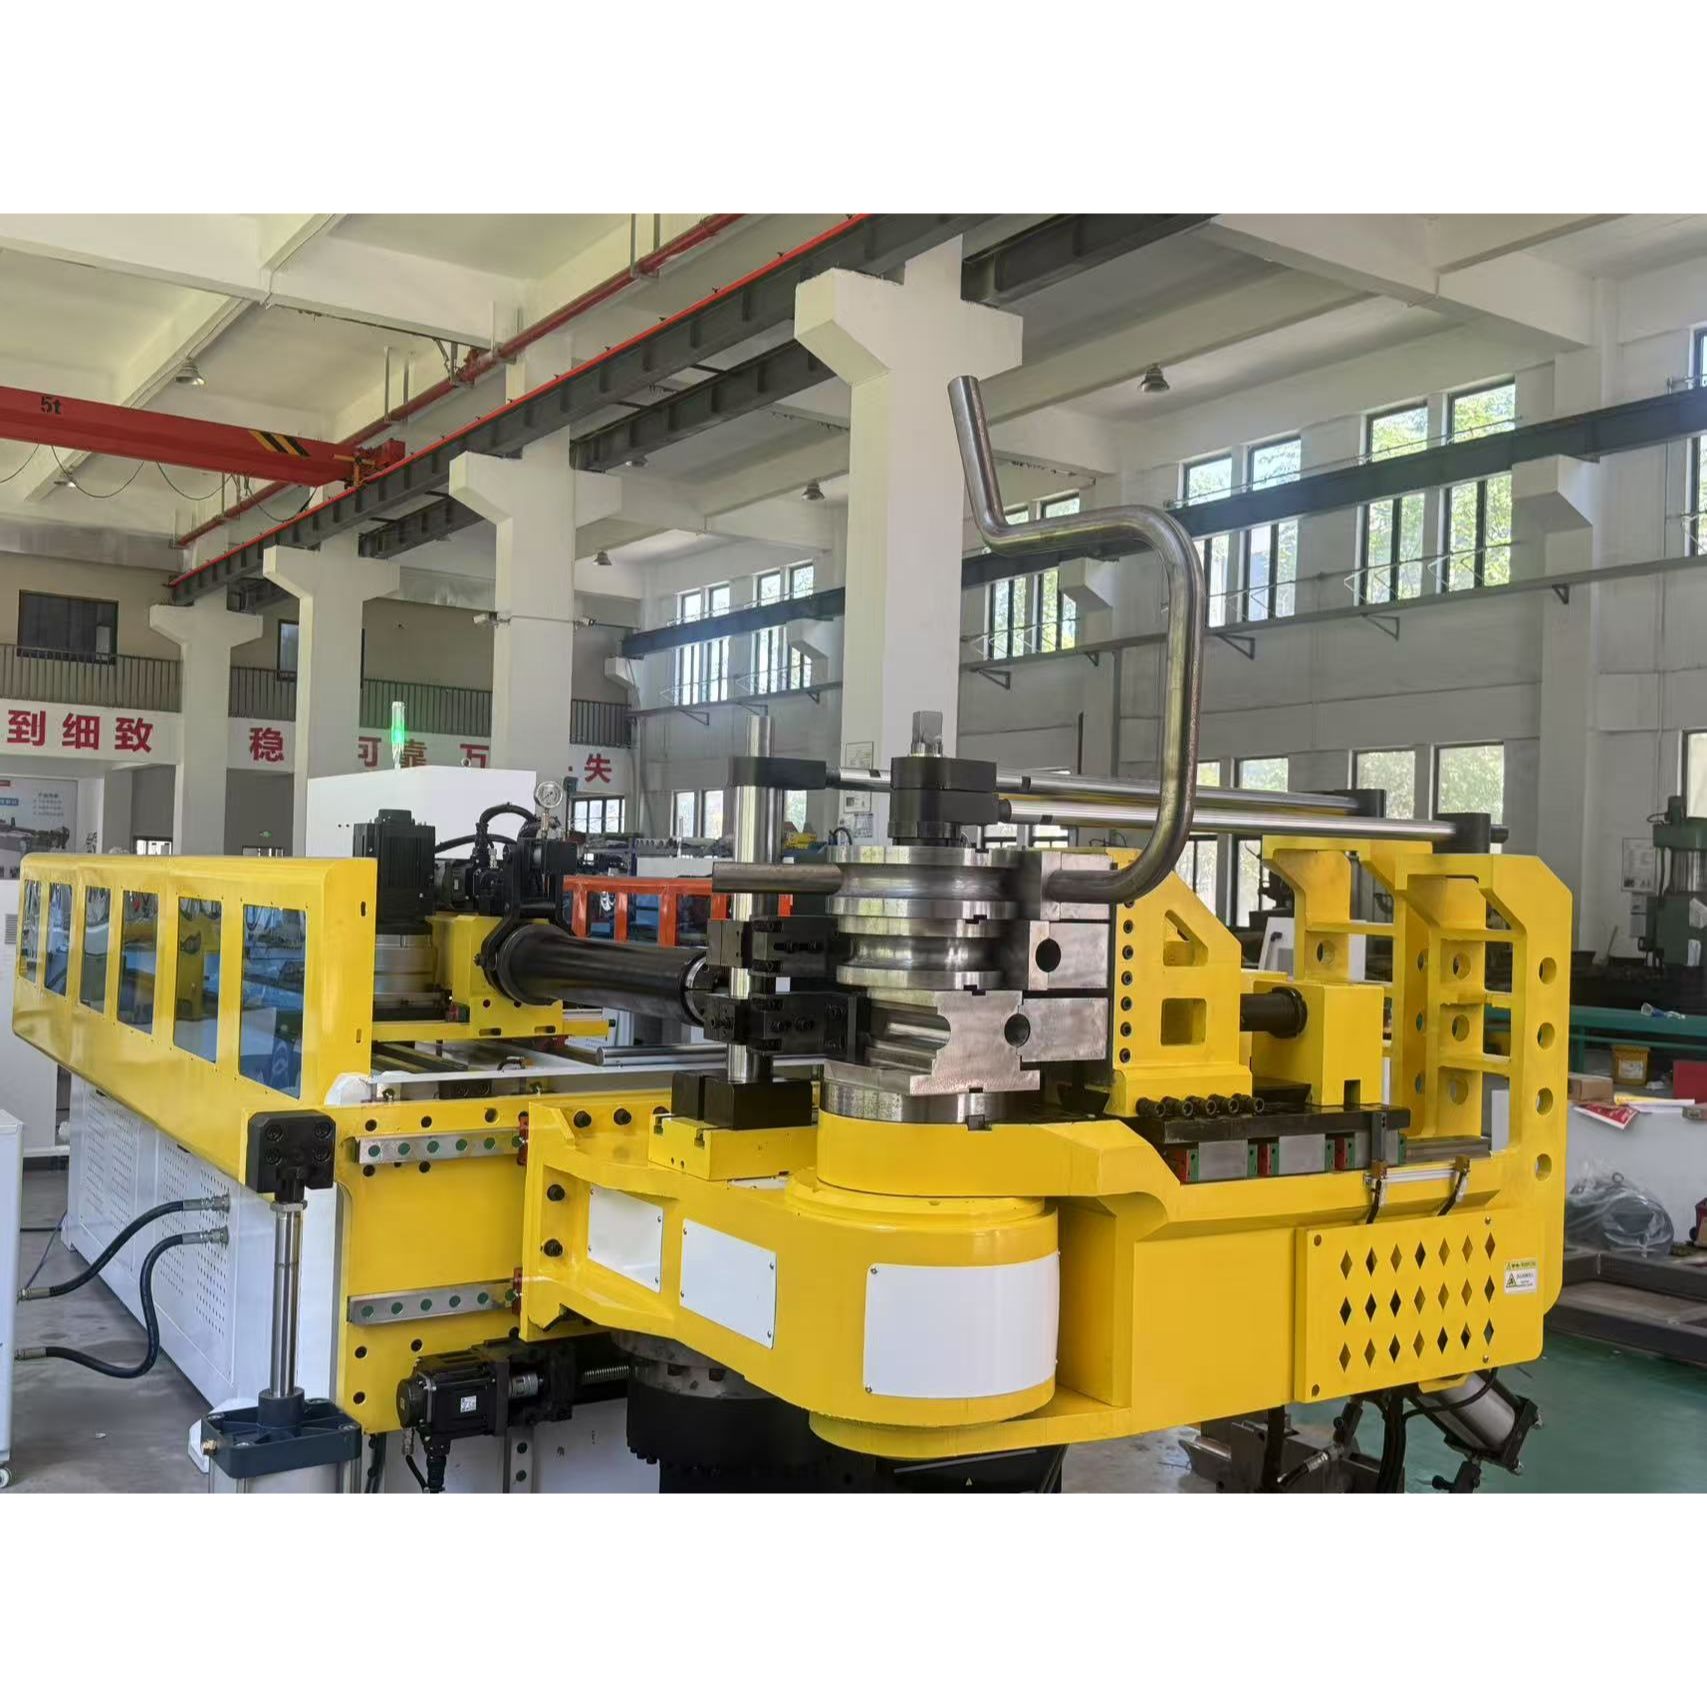
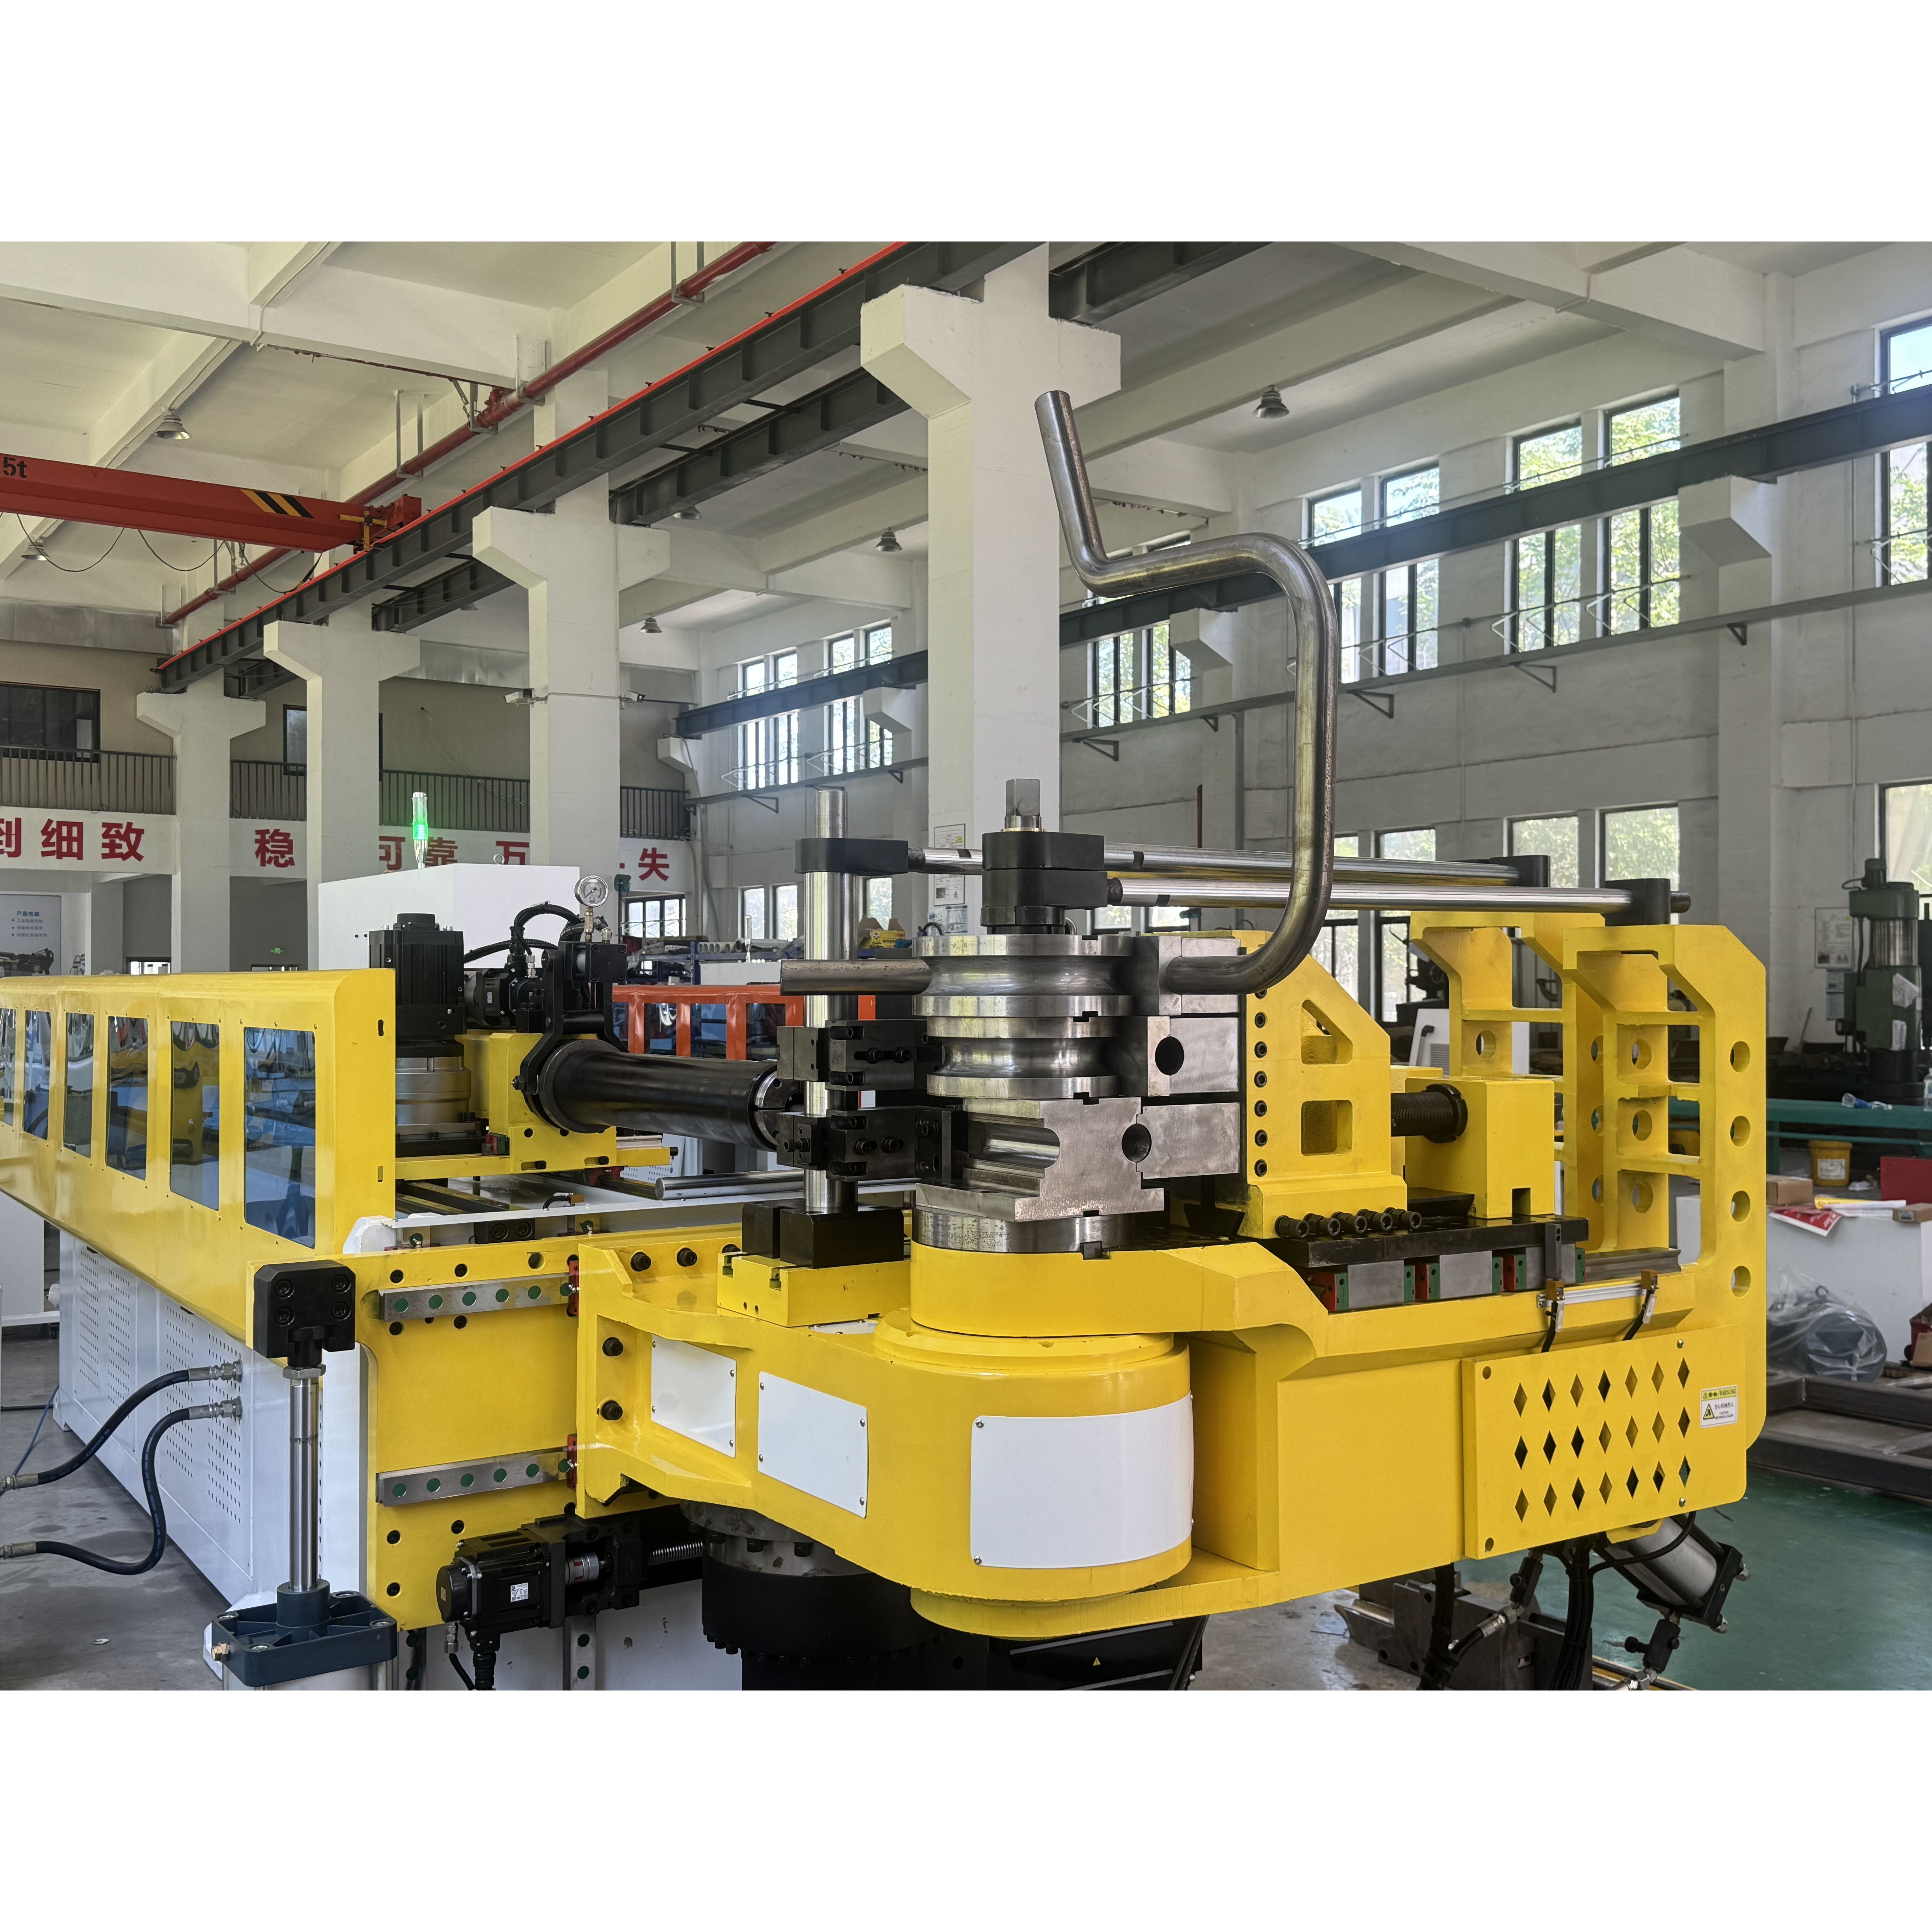
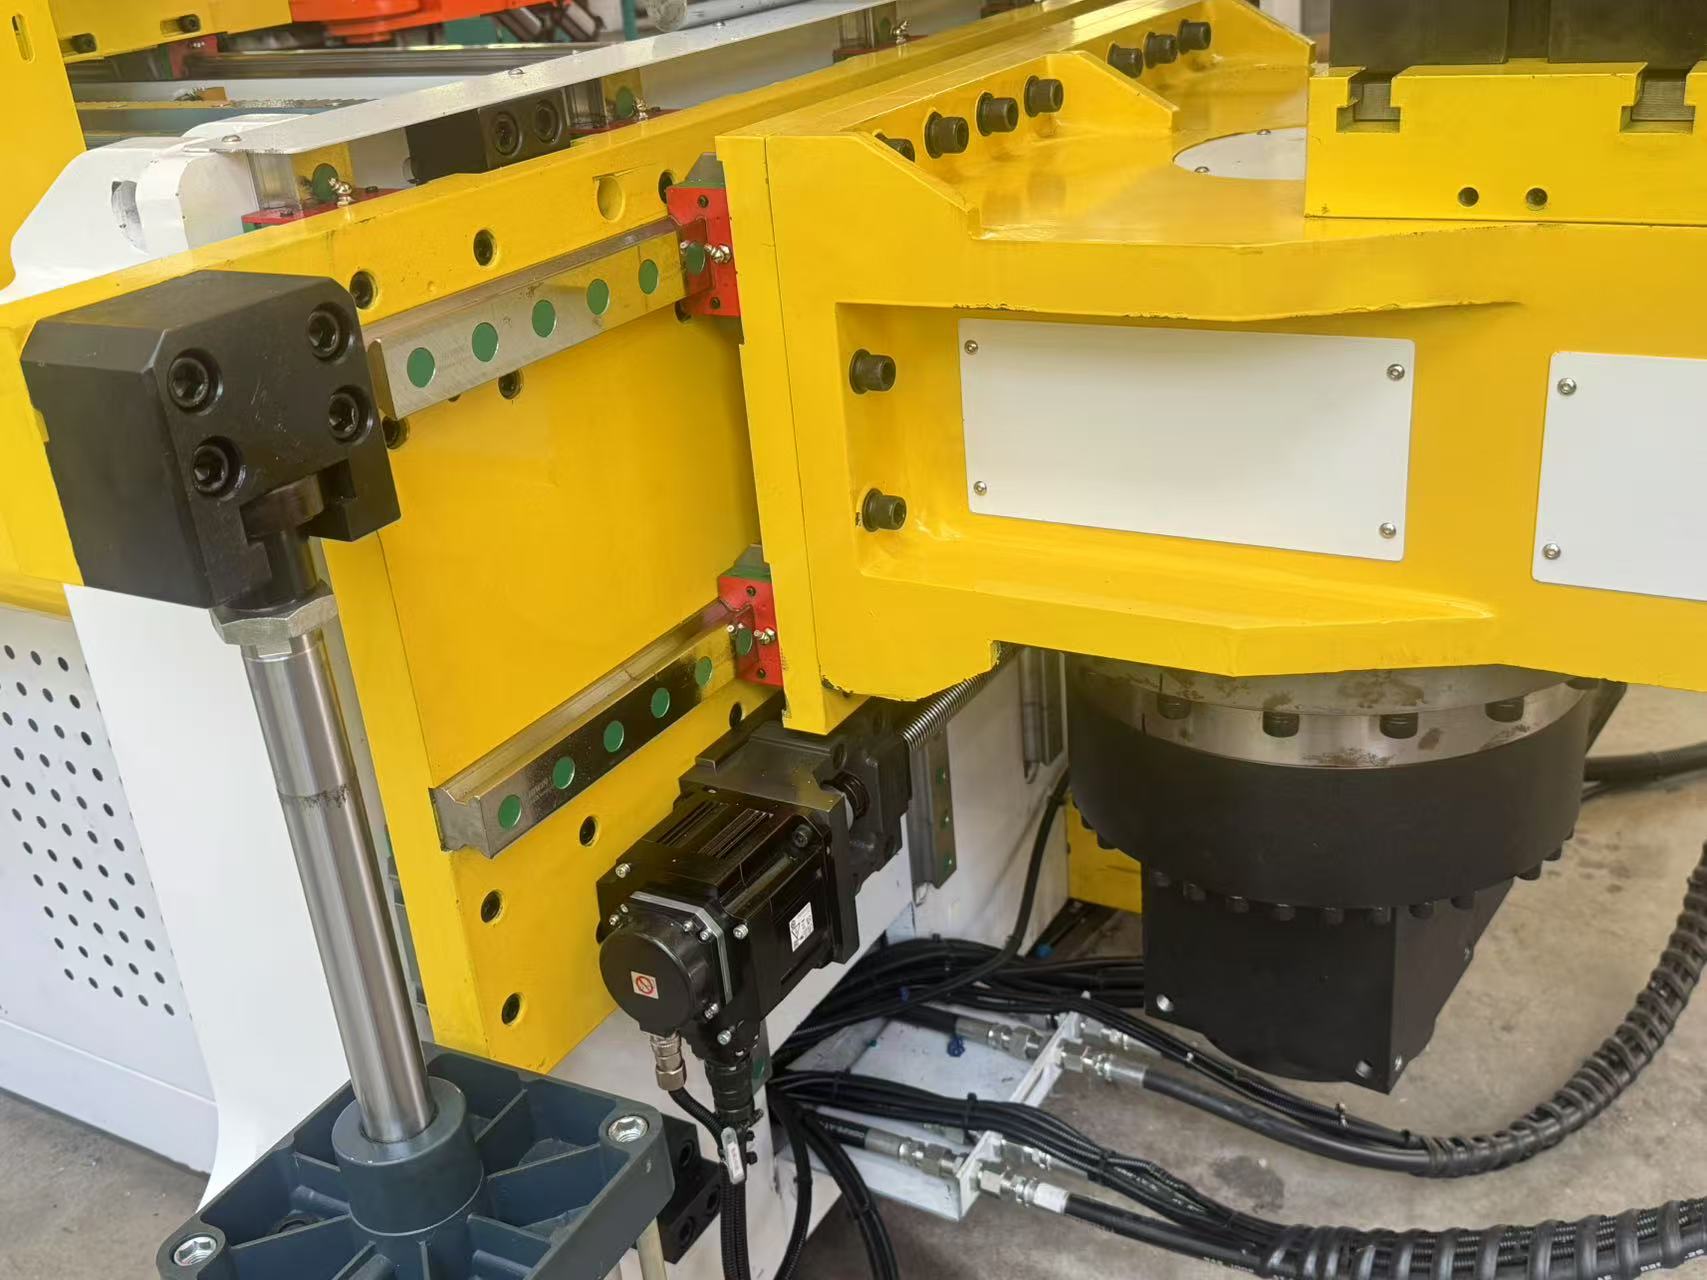
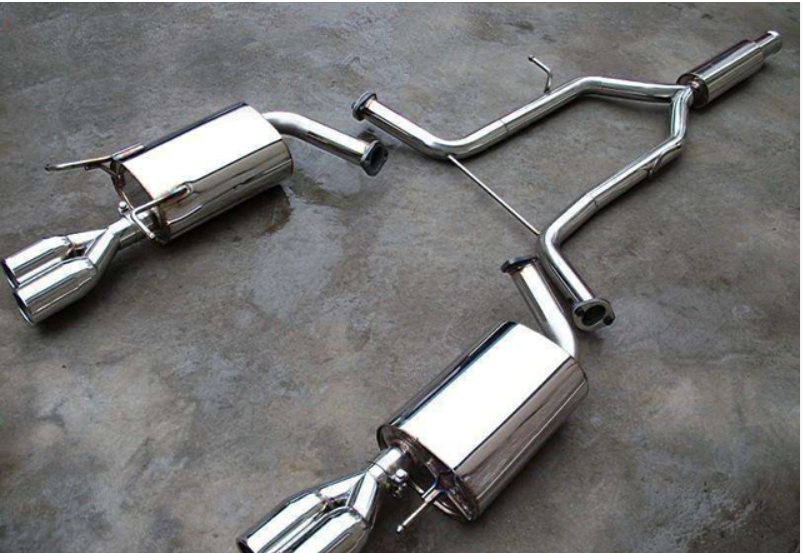
A gépet úgy tervezték, hogy acélcsöveket dolgozzon fel legfeljebb Φ89 mm átmérőig, így alkalmas autókipufogó-csövek, kipufogórendszer-alkatrészek és más nagy átmérőjű csőalkalmazások feldolgozására.
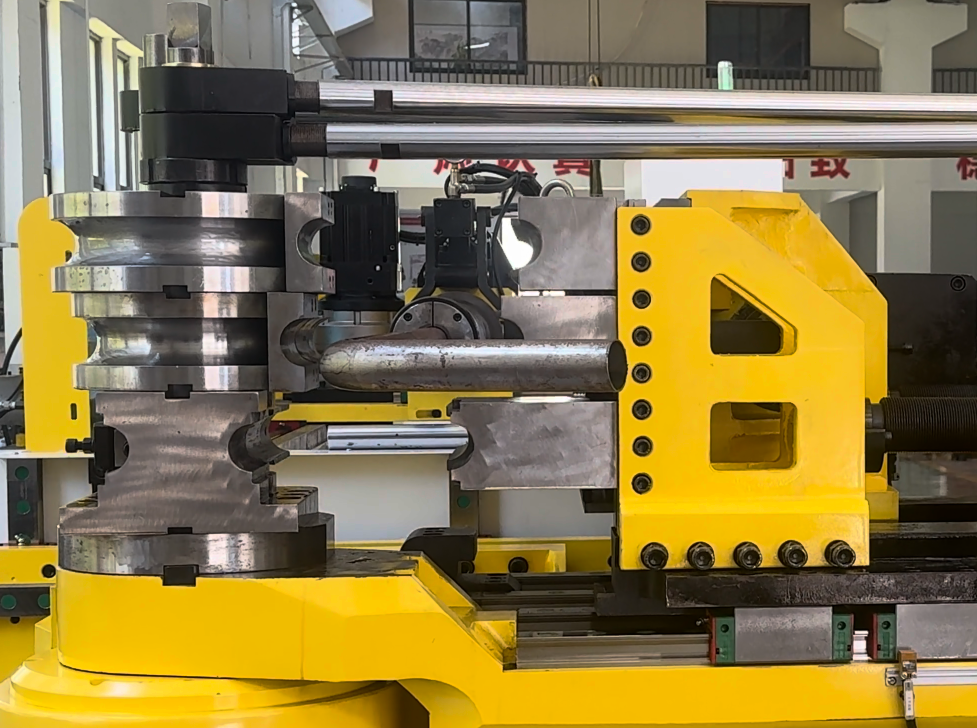
A gép alkalmas kerek kipufogócsövek és téglalap alakú csövek feldolgozására, támogatva a különböző csőprofilokat, amelyeket az autók kipufogórendszereiben használnak.
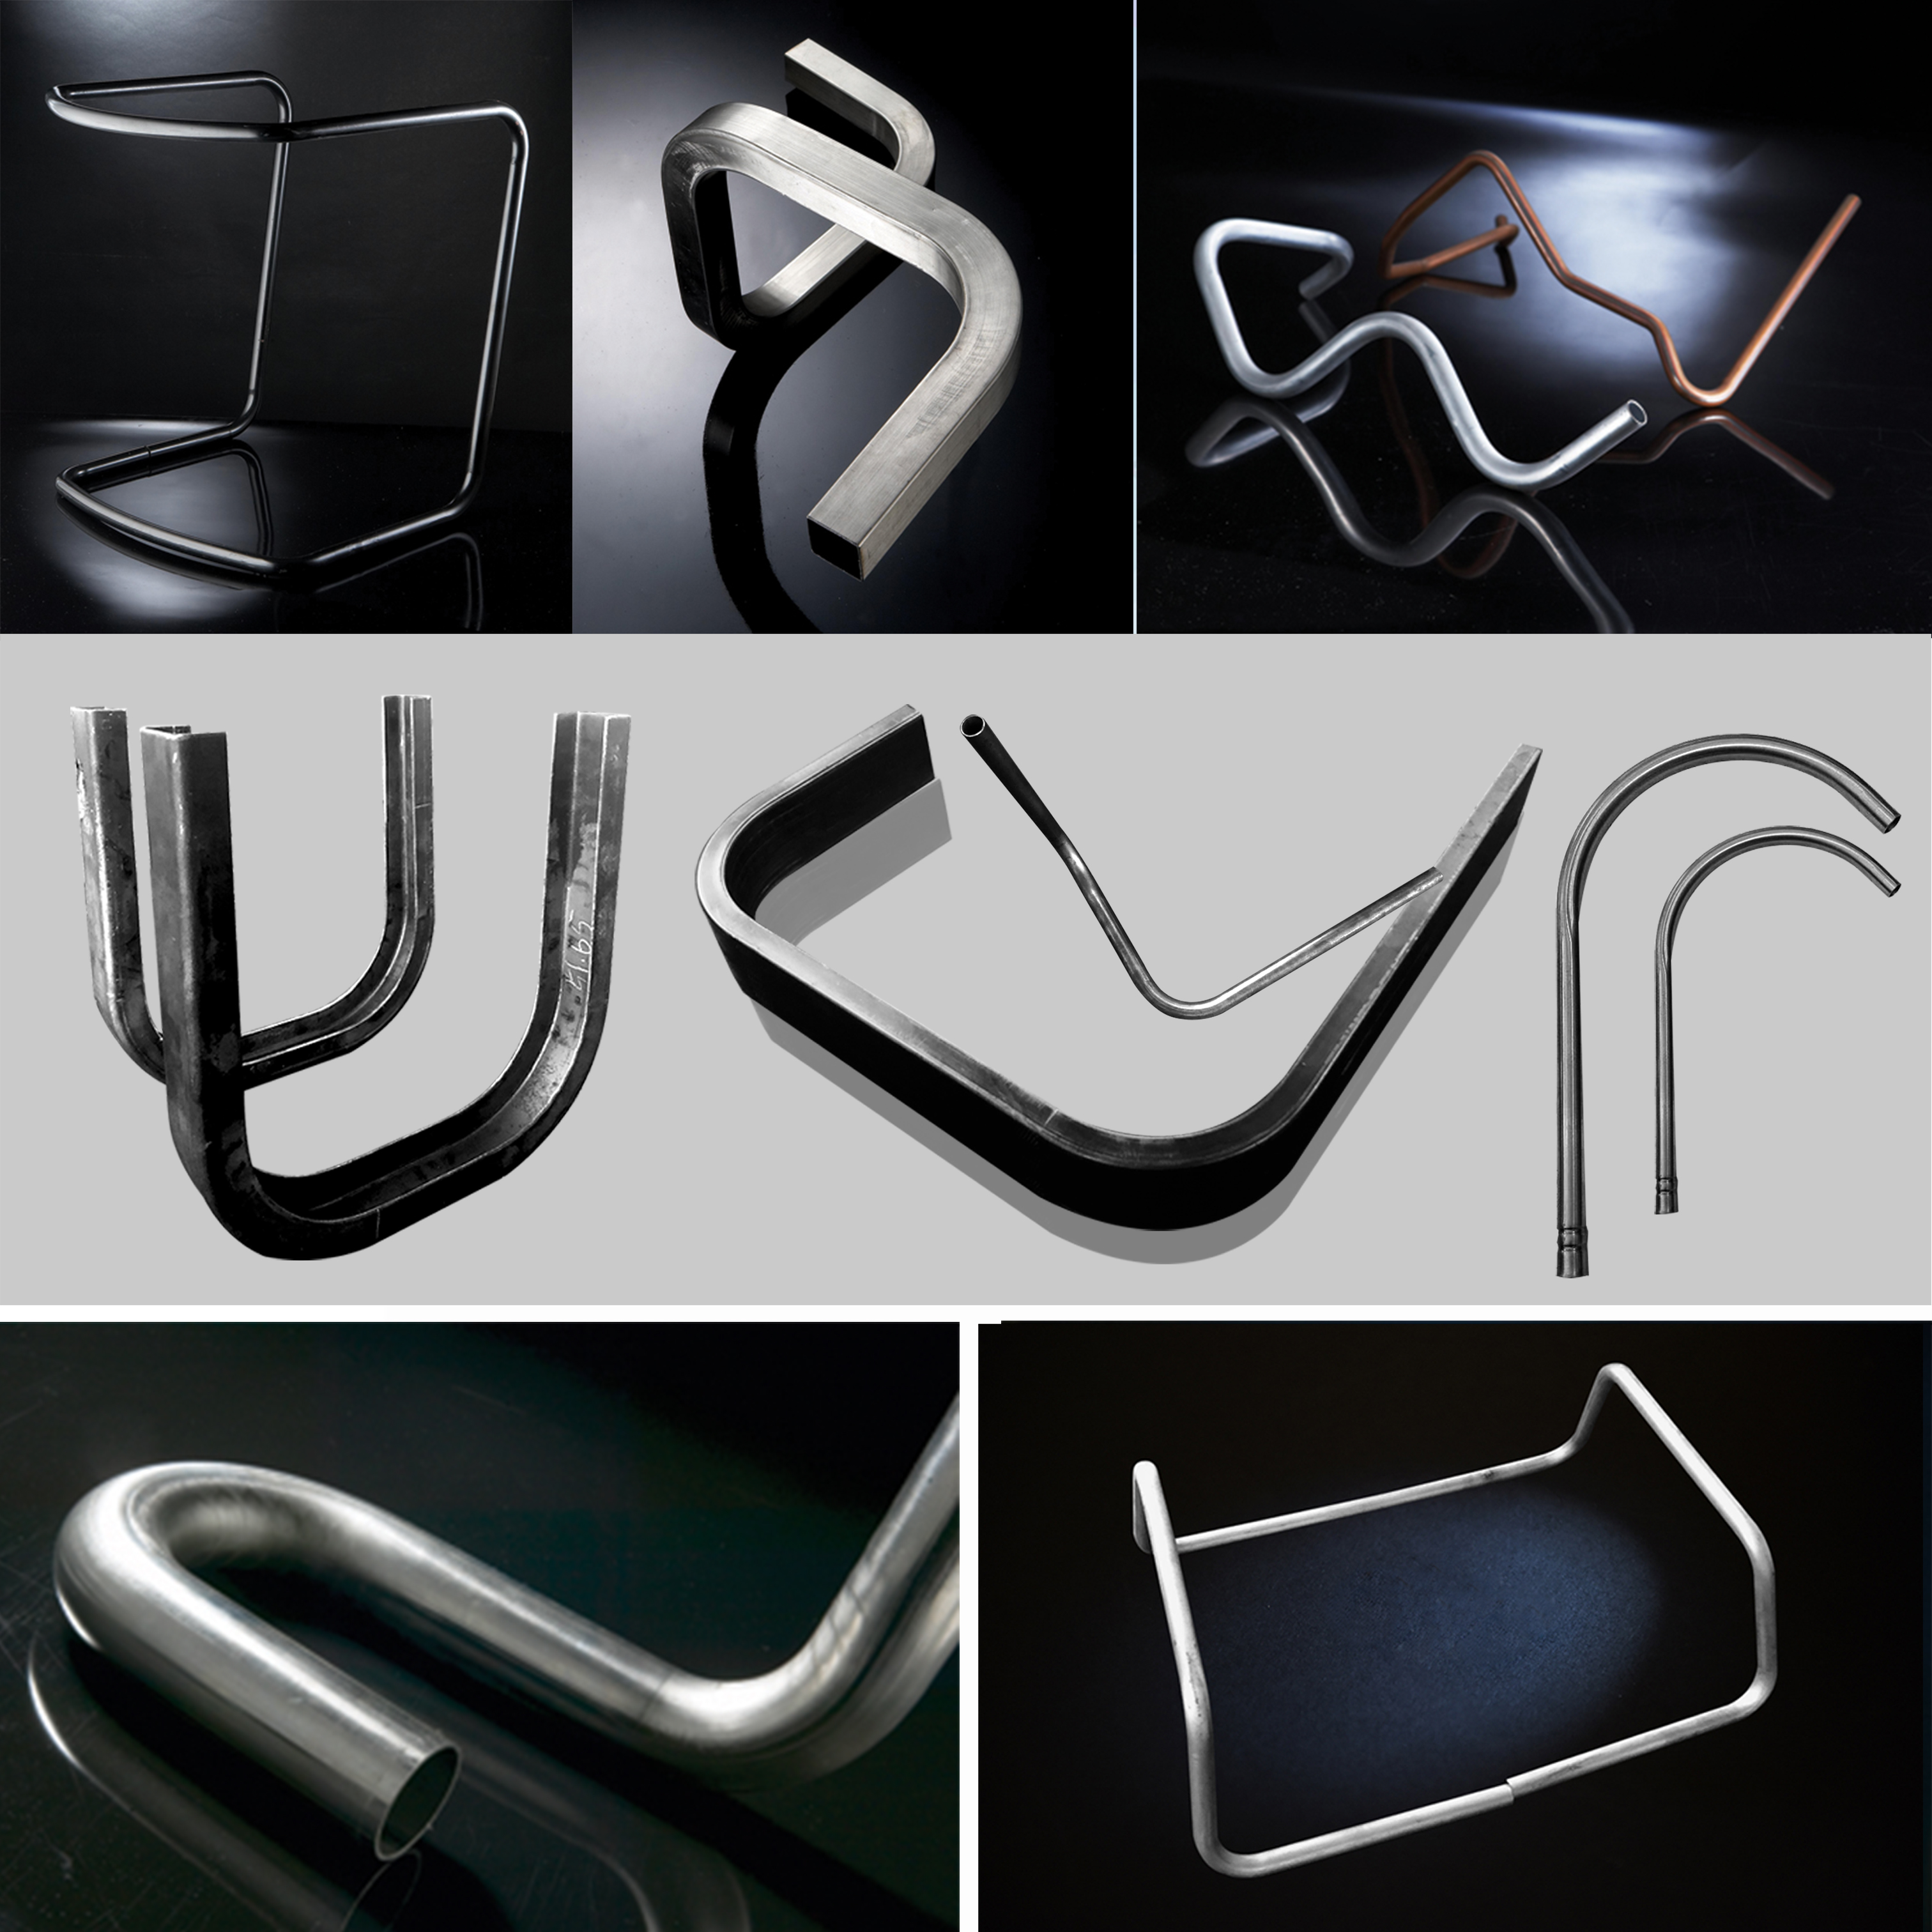
A táplálás, a forgatás, a hajlítás és az szerszámbeállítás együttműködik a több szögből és 3D-ben kialakított kipufogócsövek gyártásához, csökkentve a többszörös befogást és a kézi beállítást.
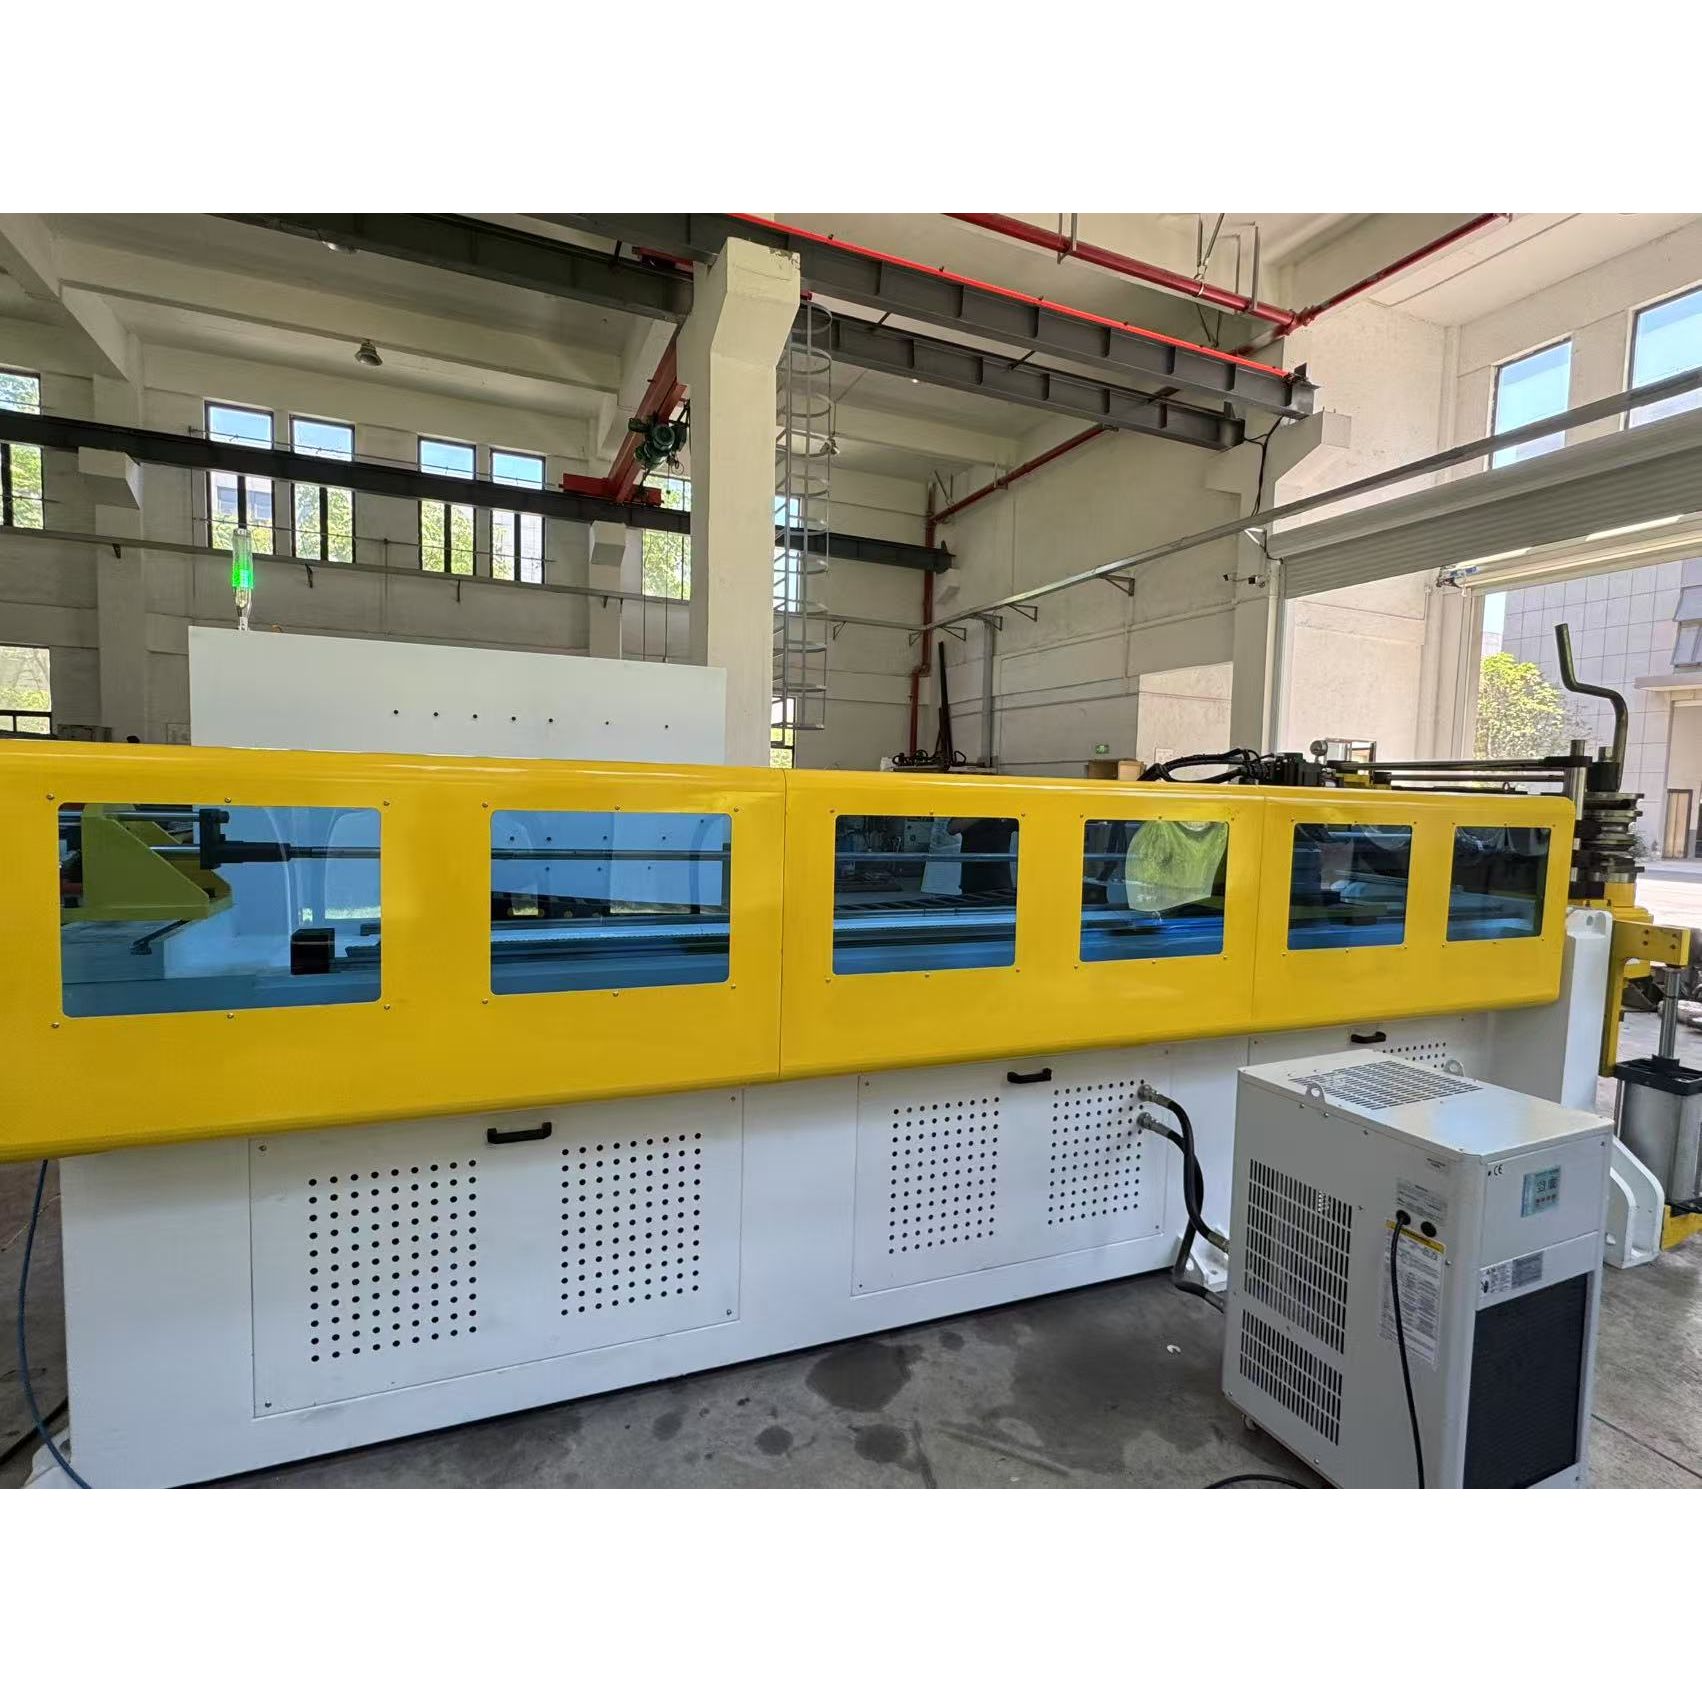
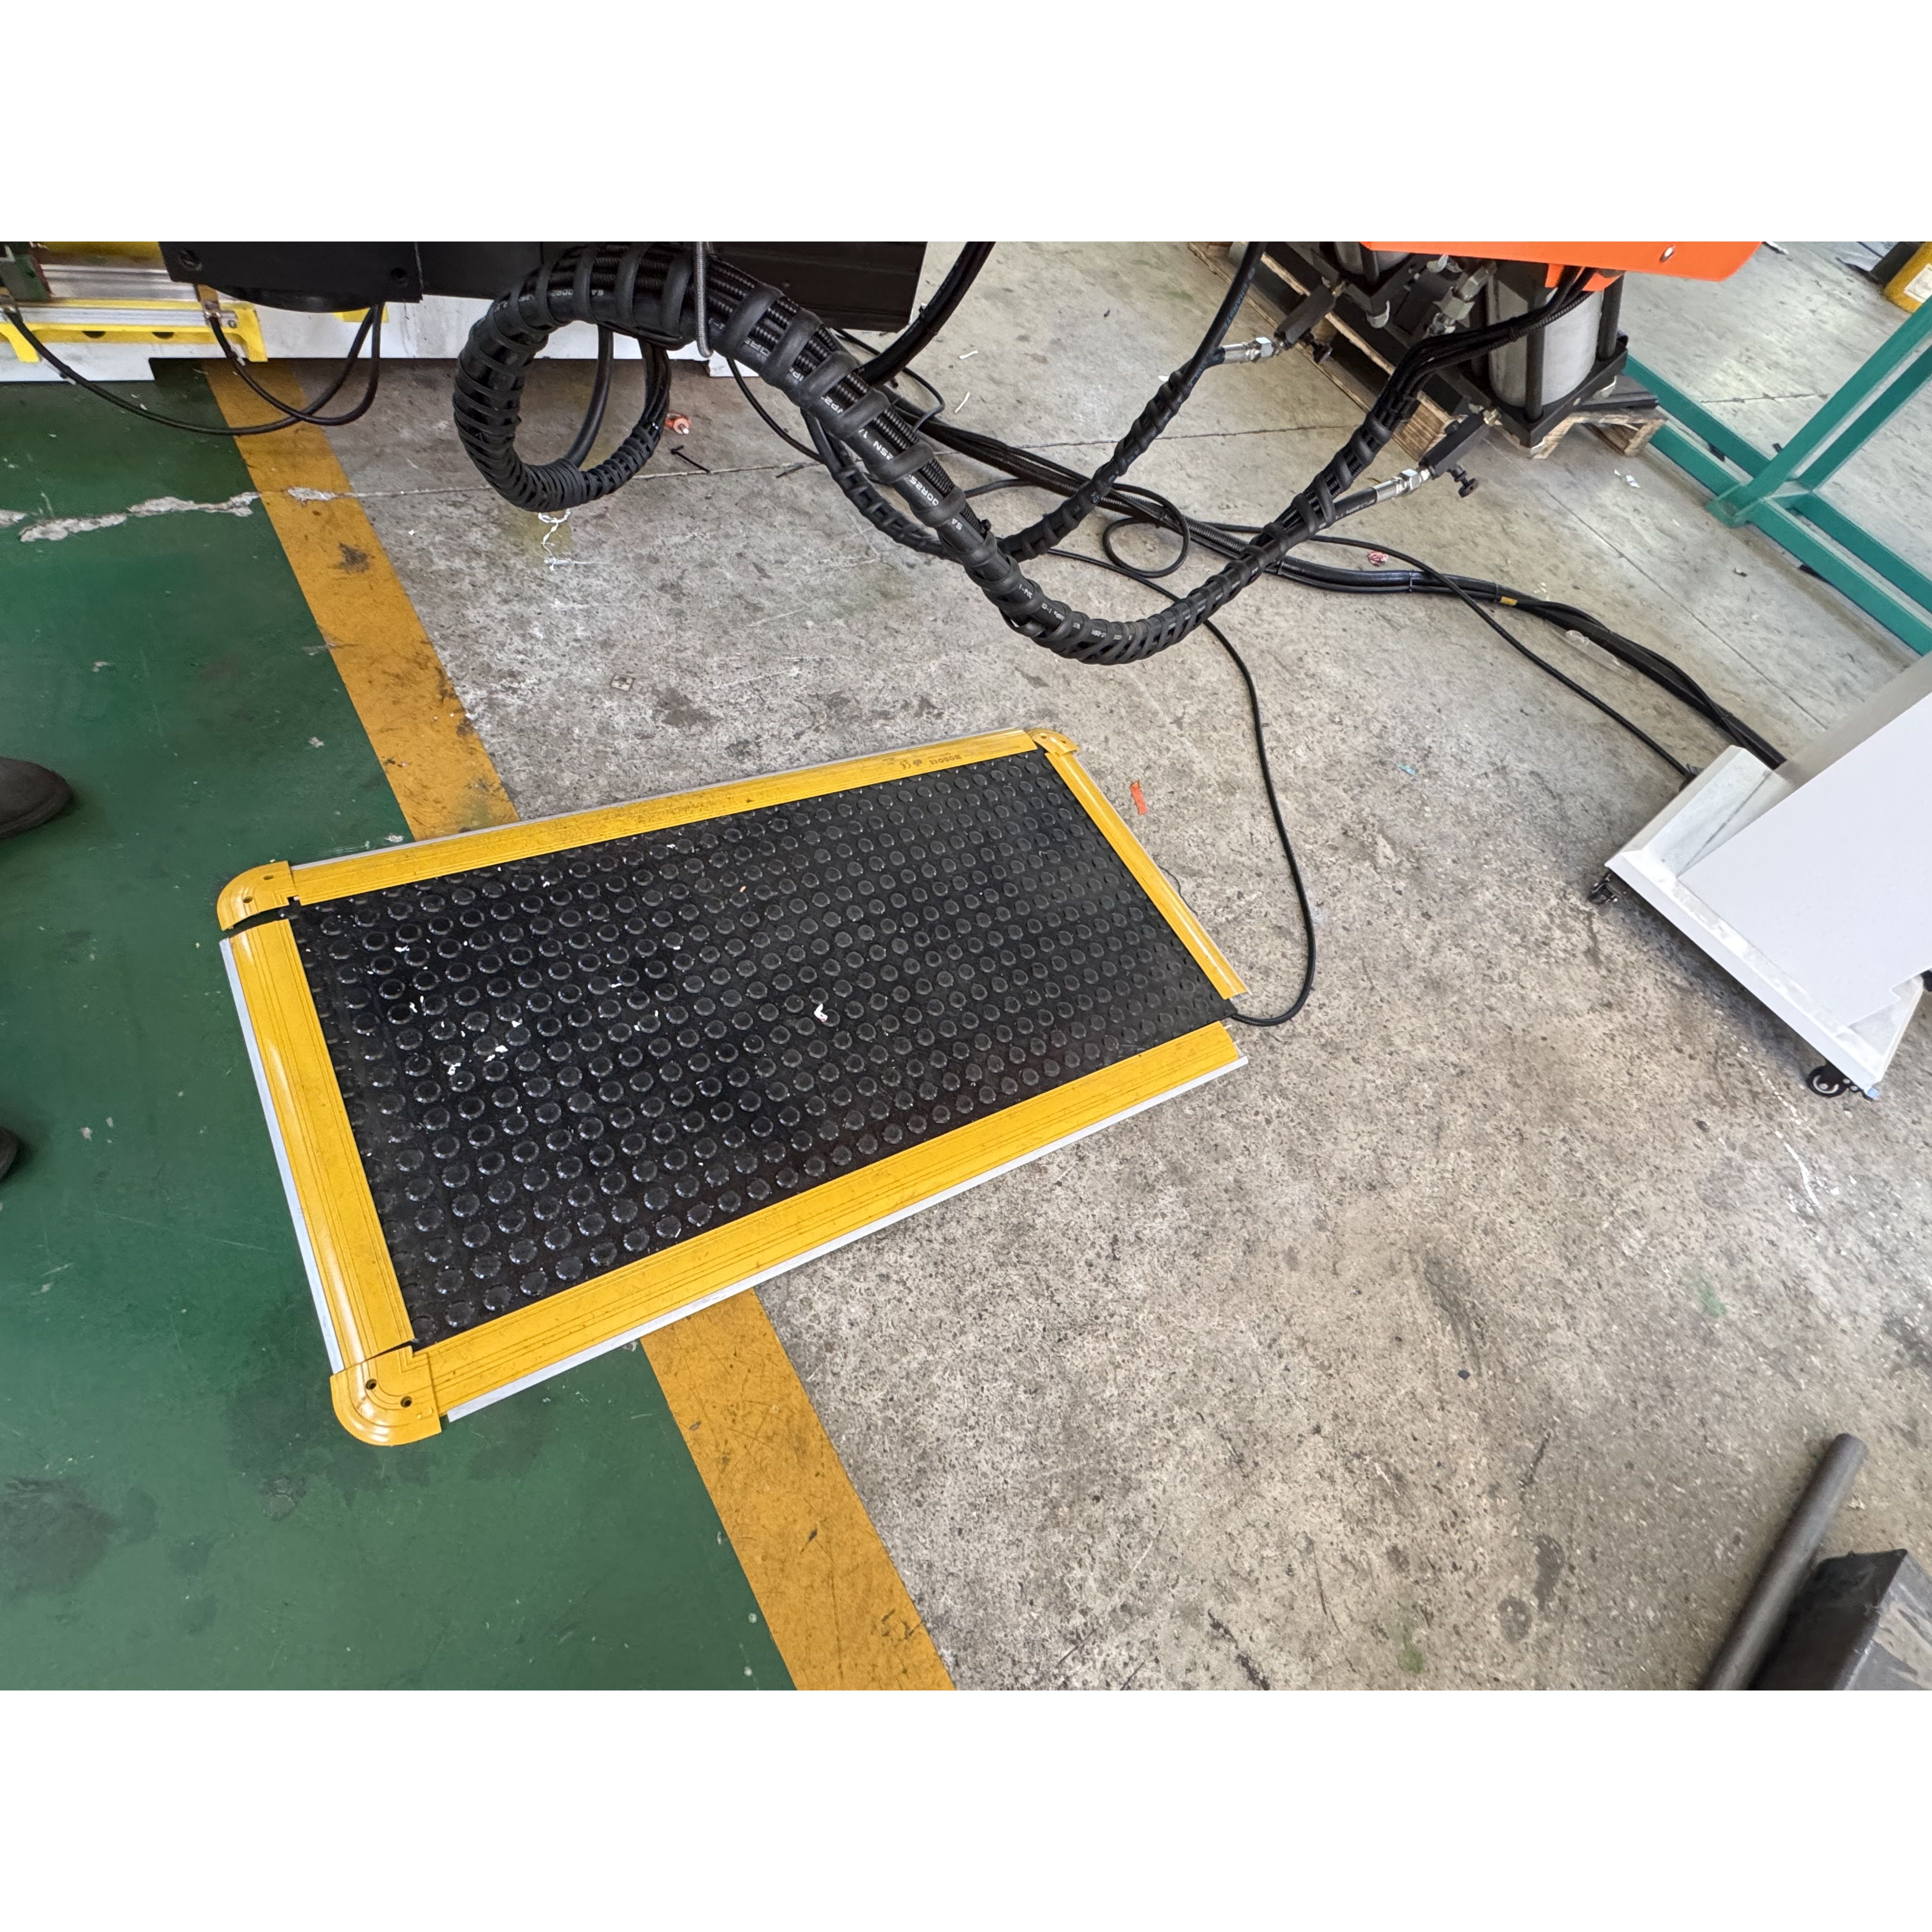
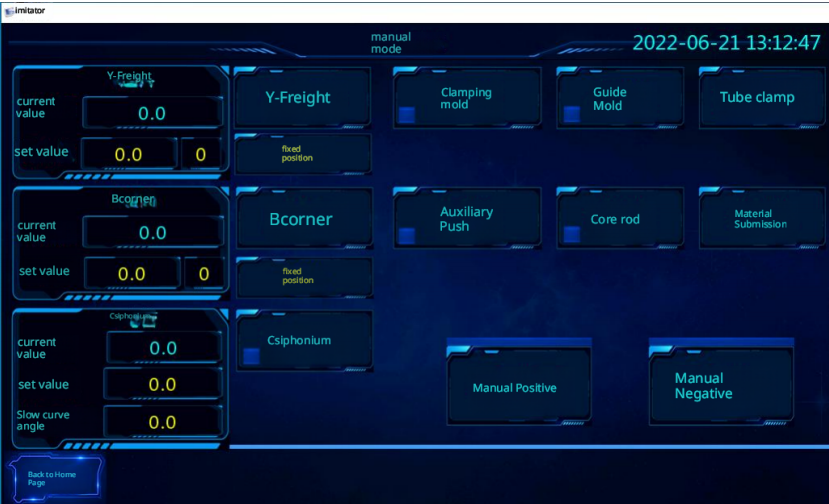
A gép támogatja a kézi, félig automatikus és teljesen automatikus működést különböző termékek és gyártási igények esetén. A teljesen automatikus feldolgozás csökkenti a kézi beavatkozást, és támogatja a sorozatgyártást.
A gép támogatja a programok tárolását és biztonsági mentését USB-n vagy lemezen keresztül, így egyszerűbb a különböző kipufogócső-tervekhez tartozó paraméterek mentése, és csökken a programozási és átállási idő.
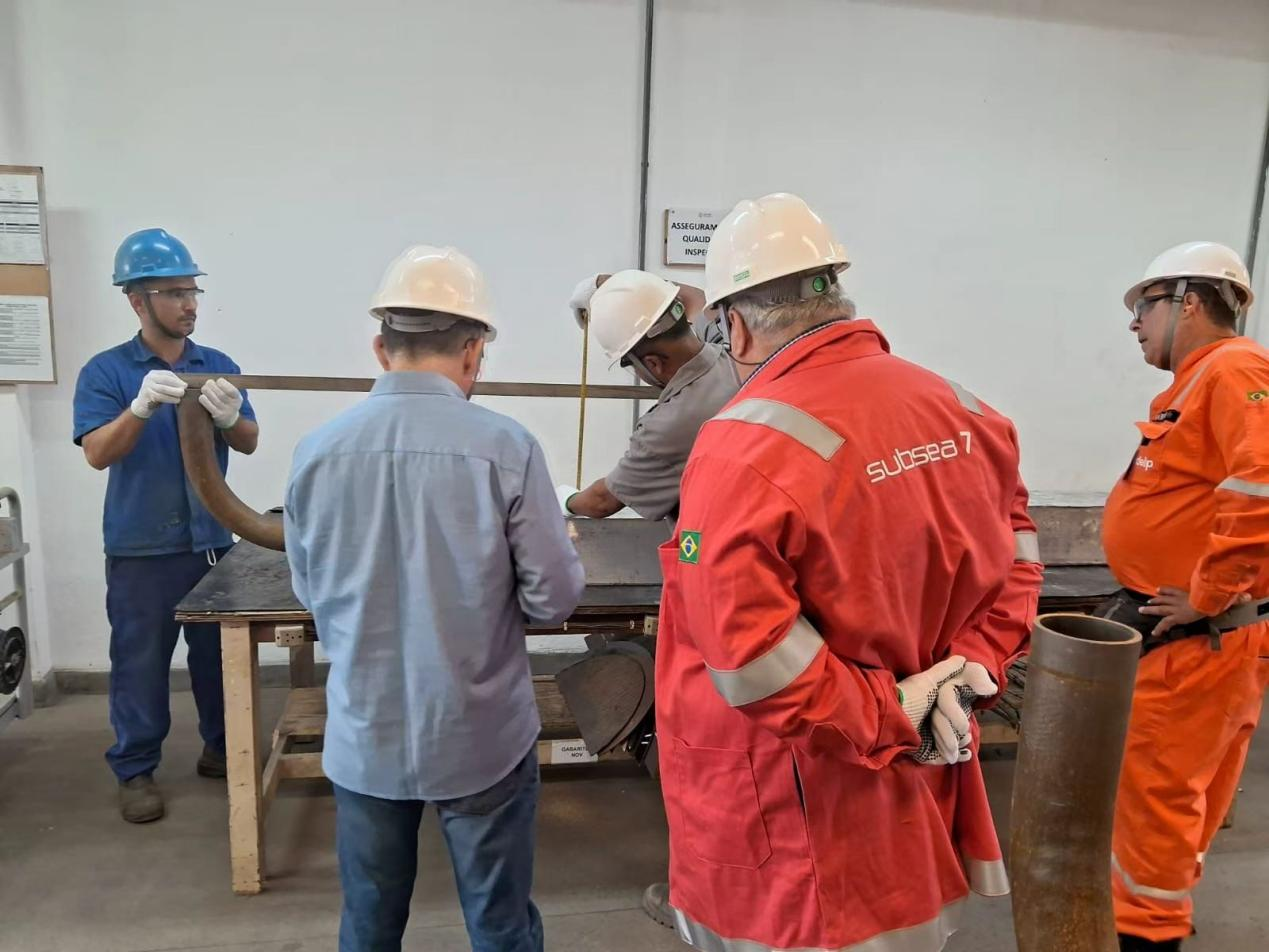
Egy vezető japán elsődleges beszállító (Brazíliában) nagy átmérőjű (legfeljebb Φ89 mm), vastagfalú kipufogókollektorainak előre nem látható anyagvisszahajlásának és a pontos 3D-térbeli alakításának (±0,1 mm-en belüli pontosság szükséges) kihívásainak kezelésére a Baorui Machinery az 89CNC teljesen automatizált hajlító megoldást telepítette, amely négy szervohajtással és 3D-ütközés-szimulációs rendszerrel van felszerelve; egy erőteljes hidraulikus rendszer és precíziós visszahajláskiegyenlítési technológia alkalmazásával jelentős folyamati áttörést értünk el. Ez a megoldás nemcsak kiváló ovális alakot és falvastagság-megőrzést biztosított az alakítás után – így teljesítve az OEM szigorú folyadékdinamikai szabványait –, hanem a teljes automatizáció révén jelentősen növelte ügyfelünk szállítási versenyképességét is a dél-amerikai piacon.
 EN